



Um gerente de produção de uma fundição alemã nos enviou uma foto: um núcleo de molde de 62 HRC, avaliado em mais de € 40,000, foi completamente destruído. Uma rosca M10 quebrou rente a um furo cego, e a usinagem por eletroerosão (EDM) danificou a precisão da parede do furo. Ao longo de 16 anos de experiência prestando serviços a oficinas mecânicas na América do Norte e na Europa, vemos esse tipo de falha dispendiosa quase todos os meses.
Quando a dureza do aço ultrapassa 58 HRC, o torque de rosqueamento aumenta exponencialmente. Com praticamente nenhuma folga para evacuação de cavacos, a quebra do macho torna-se uma questão de "quando", e não de "se". É por isso que, após extensos testes em campo, orientamos nossos clientes a utilizar uma fresa de rosca completa com dureza HRC65 para aço temperado.
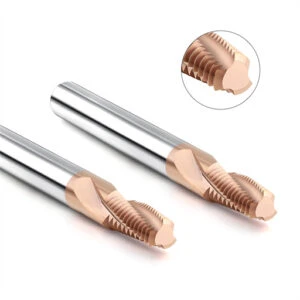
Ao contrário do rosqueamento, uma fresa de rosca de metal duro utiliza interpolação helicoidal para realizar cortes leves e intermitentes. Ar comprimido ou fluido de corte removem instantaneamente os cavacos finos, eliminando o acúmulo de material. Além disso, um design com dentes em múltiplas fileiras permite o acabamento de toda a rosca em apenas 1.5 passes, mantendo diâmetros de passo passa/não passa precisos em H13, D2 ou S7, sem o desgaste rápido da face de folga das ferramentas de ponto único.
No entanto, ter a ferramenta de corte certa é apenas metade da batalha. Em nossos testes com clientes, uma oficina consegue mais de 350 furos por ferramenta, enquanto outra lasca a ponta em menos de 40 furos devido a tolerâncias do furo piloto, excentricidade do eixo ou erros de sobreposição radial. Se você está lutando contra altas taxas de refugo em aço temperado, já aconteceu de a ponta de uma ferramenta lascar inesperadamente — mesmo utilizando as velocidades e avanços exatos do catálogo?
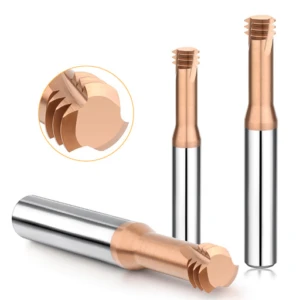
Por que substituímos machos de roscar por fresas de rosca de dentes completos personalizadas HRC65 para aços de molde endurecidos?
Em oficinas de moldes na Europa e na América do Norte, observamos um gargalo recorrente: peças tratadas termicamente a 55-65 HRC ainda precisam de roscas de precisão. Rosquear com essa dureza é pura loteria. Quando um macho de metal duro quebra no fundo de um furo cego, a remoção por eletroerosão consome horas de trabalho na oficina e frequentemente danifica os canais de refrigeração próximos, descartando todo o inserto do molde.
Após testes rigorosos em nossas próprias máquinas e linhas de produção de clientes, eliminamos completamente os machos de roscar com dureza superior a 58 HRC. Em vez disso, passamos a utilizar fresas de roscar personalizadas com dentes completos e dureza HRC65. Embora uma fresa de roscar tenha um custo inicial maior do que um macho de roscar, eliminar apenas um bloco de molde descartado reduz drasticamente o custo por furo.
O verdadeiro custo da quebra de machos acima de 60 HRC: testes de corte da nossa oficina
Para comprovar os tempos de ciclo para uma cética oficina de precisão suíça, realizamos testes de furação cega M8×1.25 em aços temperados H13 (60 HRC) e D2 (62 HRC). Machos de roscar revestidos com metal duro apresentaram picos de carga no fuso a partir da quarta rosca, acumulando cavacos quebradiços nas ranhuras até que o macho se quebrasse a 12 mm de profundidade. Utilizando nossa fresa de roscar para aço ferramenta temperado , o diâmetro menor da fresa proporcionou espaço suficiente para a refrigeração interna remover os cavacos finos, mantendo a carga no fuso abaixo de 18%.
A fresagem de roscas aumenta o tempo de ciclo? As fresas de perfil único exigem múltiplas passagens, o que adiciona tempo. No entanto, nossa fresa de perfil completo finaliza a rosca em 1.5 rotações helicoidais — levando cerca de 9 segundos por furo, apenas dois segundos a mais do que a usinagem por rosqueamento. Mesmo que a ferramenta se desgaste ou quebre, basta remover a haste com uma pinça e salvar a peça.
Especificações da ferramenta de fresa de rosca de metal duro: como eliminamos o lascamento
Inicialmente, o lascamento na ponta da ferramenta era nosso maior problema com aço temperado. As lâminas de metal duro padrão de 0.4 mícron apresentavam lascamento irregular nas bordas após menos de 25 furos em aço ferramenta M2 de 64 HRC. Trabalhando com nosso fornecedor de metalurgia do pó, passamos a utilizar um substrato submicrométrico de 0.2 mícron com 10% de cobalto, conferindo à aresta de corte a resistência à ruptura transversal necessária para suportar cortes interrompidos.
Um substrato resistente por si só não consegue suportar o calor de 900 °C na zona de corte em aço com dureza 65 HRC. Após a retificação de cada ferramenta de fresa de rosca de metal duro, aplicamos um processo especializado de micro-escovação para obter um raio de aresta uniforme de 0.008 a 0.012 mm. Combinada com um revestimento nanocompósito de AlTiSiN com alto teor de silício, essa geometria permite a produção consistente de mais de 300 furos roscados por fresa em aço com dureza entre 62 e 65 HRC.
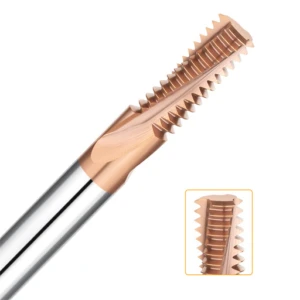
Fresa de rosca com dentes completos versus fresa de rosca com perfil único: seleção prática com base no tempo de ciclo e na precisão do perfil.
Ao prestar suporte técnico para oficinas na América do Norte e na Europa, um debate comum é a escolha entre fresas de rosca com dentes completos e fresas de perfil simples. Muitos operadores de máquinas insistem em usar fresas de perfil simples para todos os passos de rosca ou forçam o uso de ferramentas com dentes completos em máquinas de baixa rigidez. O resultado são tempos de ciclo prolongados ou forças de corte radiais excessivas que deformam o diâmetro primitivo, levando a um ajuste fora da tolerância.
Nenhuma geometria substitui a outra — a escolha certa depende das compensações necessárias na linha de produção. Ao planejar seu processo, basta observar o volume do lote, a profundidade efetiva da rosca e a rigidez do cone do fuso para tomar a decisão.
Quando uma fresa de rosca completa é essencial?
Ao otimizar os tempos de ciclo para um fabricante norte-americano de coletores hidráulicos e transmissões, observamos que eles estavam usinando roscas M12×1.5 em aço-liga HRC60 com uma fresa de perfil único. Com um tempo de 45 segundos por furo, isso representava um gargalo em toda a célula de produção. Após verificarmos o volume mensal de 15,000 peças e a rigidez do fuso HSK-A63, substituímos a fresa por uma fresa de rosca com dentes completos, que usina o perfil inteiro em 1.5 passes helicoidais, reduzindo o tempo de ciclo para menos de 8 segundos.
Além da velocidade bruta, as fresas de múltiplas fileiras oferecem uma consistência de perfil incomparável em produções de alto volume. Como uma retificadora de ferramentas de 5 eixos forma todo o passo e o raio da raiz em uma única configuração, raramente é necessário ajustar o offset da ferramenta depois que o furo piloto estiver calibrado. As oficinas consistentemente atingem uma taxa de aprovação na primeira passada superior a 99.5% em calibradores de rosca passa/não passa.
Por que as ferramentas de perfil único se destacam em furos profundos, inclinações acentuadas e configurações de baixa rigidez?
Ainda assim, nunca insistimos em usar ferramentas de perfil completo quando as leis da física as contrariam. No mês passado, uma empresa alemã de moldes precisava de roscas M16×2.0 com profundidade de 3.5×D em um inserto de molde de 62 HRC. Ao analisarmos o desenho técnico, desaconselhamos o uso de uma fresa de perfil completo e recomendamos uma fresa de rosca de metal duro de perfil único com sobreposição radial em múltiplas passagens.
As fresas de dentes completos engatam toda a fileira de dentes de uma só vez, gerando altas forças de corte radiais. Quando a projeção excede 3×D — ou se você usar um fuso BT30 mais leve — essa carga radial causa deflexão e vibração da ferramenta, resultando em uma rosca cônica. Uma fresa de perfil único engaja apenas uma fileira de dentes por vez, sacrificando alguns segundos extras em troca de um controle de tolerância preciso e da flexibilidade para cortar vários diâmetros com o mesmo passo.
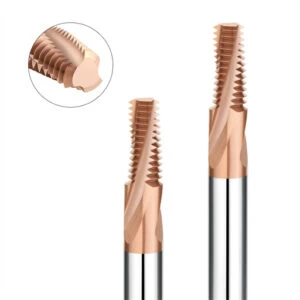
Estudos de caso de alta dureza: solução de problemas em aço ferramenta H13 e roscas cônicas NPT para tubos
Em nossas análises de falhas de clientes, mais de 70% das roscas endurecidas descartadas provêm de duas configurações: aços-ferramenta de trabalho a quente temperados e roscas cônicas de vedação de 1:16 para tubos. Os programadores frequentemente aplicam avanços padrão para aço macio ou ignoram a variação do engate radial ao longo de um cone, descartando a primeira peça.
Para ajudar você a obter resultados excelentes na sua primeira produção, compilamos duas configurações básicas comprovadas em fábricas de fundição sob pressão europeias e usinas de fluidos de corte norte-americanas. Use esses parâmetros para aplicações de fresamento de roscas de perfil completo em aço H13 temperado e NPT como ponto de partida e, em seguida, ajuste-os de acordo com as condições da sua máquina.
Ferramenta de fresamento de rosca para aço endurecido H13 (58–62 HRC): prevenção de aresta postiça e trincas térmicas
Temperado e revenido a 58–62 HRC, o aço H13 mantém alta dureza a quente e extrema adesão ao metal, soldando rapidamente cavacos nas ranhuras ou causando trincas por fadiga térmica. Ajustando uma ferramenta de fresamento de rosca para aço temperado H13 em uma fundição italiana, fixamos a velocidade de corte (Vc) em 35–48 m/min e o avanço por dente (fz) em 0.02–0.035 mm/z. Nunca reduza o avanço muito por precaução — o atrito com o aço encruado remove o revestimento rapidamente.
A escolha do fluido de corte também é crucial para o sucesso da usinagem. Nunca utilize fluido de corte emulsionado em aço H13 endurecido, pois o aquecimento e o resfriamento rápidos criam microfissuras por choque térmico nas bordas do metal duro. Em vez disso, utilize óleo puro ou ar frio com pressão acima de 20 bar e lubrificação mínima (MQL) para expelir cavacos incandescentes de furos cegos, mantendo as temperaturas de corte estáveis.
Eliminação de marcas de transição e erros de conicidade com uma fresa de rosca de perfil completo NPT
As roscas cônicas dos tubos se engatam progressivamente mais fundo ao longo de um cone, criando uma forte pressão radial que deixa marcas visíveis e caminhos de vazamento. Ao ajudar uma oficina de blocos de válvulas na América do Norte a corrigir vazamentos em roscas NPT de 1/2-14 em aço HRC60, descobrimos que a fresagem em passe único defletia a fresa na parte inferior, resultando em um diâmetro de passo L1 menor do que o necessário. A mudança para um processo de fresagem radial em três passes (60% de desbaste, 30% de semiacabamento e 10% de acabamento) com nossa fresa de rosca de perfil completo NPT reduziu a deflexão do passe final a quase zero.
A entrada do percurso da ferramenta é tão importante na interpolação helicoidal NPT quanto em outras interpolações. Muitos programadores iniciam o corte diretamente do centro do furo na parede cônica, criando um pico de impacto que lasca as arestas de metal duro no aço temperado. Sempre programe um arco tangencial de entrada e saída com um raio de entrada de pelo menos 1,2 vezes o raio da fresa e ative a compensação de raio da fresa (G41/G42) para uma transição suave.
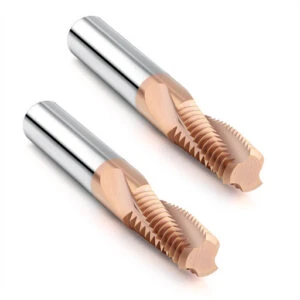
Lista de verificação para configuração no local para prolongar a vida útil das fresas de rosca HRC65 em 40%
Durante diagnósticos no local em oficinas na América do Norte e na Europa, frequentemente observamos um contraste marcante. O mesmo lote de fresas de rosca HRC65 pode produzir mais de 400 furos cegos em uma oficina de moldes, mas lascar em menos de 50 furos em outra. Os operadores geralmente atribuem a culpa à dureza da ferramenta, mas nossos indicadores de mostrador e microscópios comprovam que mais de 90% das falhas são causadas por desvio de fixação, direção da trajetória da ferramenta ou brocas-piloto desgastadas.
O aço temperado praticamente não permite erros — qualquer excentricidade de fixação ou variação no material é amplificada diretamente na ponta da ferramenta. Siga nossa lista de verificação de configuração testada em campo abaixo para minimizar essas variáveis e aumentar a vida útil da sua ferramenta em mais de 40%.
Quatro fatores ocultos que reduzem a vida útil de ferramentas de fresagem de roscas: excentricidade, fresagem concordante e furos-piloto.
Para proteger a vida útil da ferramenta de fresagem de roscas , comece medindo a Leitura Total do Indicador (TIR) na ponta da ferramenta. Troque as pinças ER padrão por porta-ferramentas de ajuste por contração térmica ou hidráulicos para manter o desvio radial abaixo de 0.005 mm; qualquer valor acima de 0.01 mm força um ou dois dentes "altos" a absorverem toda a carga de impacto, causando cavacos prematuramente. Além disso, sempre programe roscas à direita usando fresamento concordante de baixo para cima, para que a aresta entre na espessura máxima do cavaco em vez de friccionar contra o aço encruado.
Nunca se esqueça da broca de metal duro que corta o furo-piloto. Muitas oficinas usam uma broca até que ela fique quase plana, reduzindo o diâmetro do furo em 0.05 mm. Essa pequena perda dobra instantaneamente a carga radial nas raízes dos dentes da fresa de rosca e quebra a ponta — portanto, verifique os furos-piloto com um calibrador de pinos a cada 50 peças.
Limites de desgaste e reafiação: quando remover uma ferramenta antes que ela lasque.
Nunca espere que um calibrador de folga trave ou que uma ferramenta quebre antes de parar o fuso. Nesse ponto, as trincas internas por fadiga já terão comprometido o substrato de metal duro, impossibilitando a retificação. Instrua seus operadores a observar a cor dos cavacos e a ouvir o som do corte: cavacos normais de 60 HRC têm uma cor cinza-prateada ou palha clara, enquanto cavacos azul-violeta escuros, acompanhados de um ruído agudo, indicam que o revestimento foi removido e que a parada deve ser imediata.
Se você tiver um microscópio digital portátil, defina uma linha vermelha de substituição rígida em uma largura de desgaste da face de corte (VB) de 0.08 a 0.12 mm. Retirar a fresa antes que ocorra lascamento catastrófico protege as roscas da peça e preserva o núcleo de metal duro. Devolvida à nossa oficina de retificação, essa fresa pode ser reafiada e revestida novamente para restaurar mais de 85% de seu desempenho original.
Fornecimento direto da fábrica: Controle de qualidade e padrões OEM para fresas de rosca de metal duro no atacado.
Após solucionar problemas como quebra de machos de rosca, aresta postiça H13, vazamentos em roscas NPT e falhas de concentricidade na linha de produção, descobrimos que o último obstáculo geralmente reside na cadeia de suprimentos. Muitas linhas automatizadas funcionam perfeitamente em cortes de teste, apenas para apresentar desvios no diâmetro primitivo ou lascamento prematuro em lotes de reposição. Rastrear o problema geralmente revela um intermediário comercial subcontratando pedidos para diferentes pequenas oficinas com classes de metal duro e tolerâncias de retificação inconsistentes.
Como uma fábrica atacadista de fresas de rosca de metal duro com 16 anos de experiência em retificação, sabemos que a produção contínua exige rigorosa consistência entre os lotes. As fresas padrão de catálogo atendem a aproximadamente 70% dos trabalhos diários, enquanto os 30% restantes — que envolvem cavidades profundas, perfis personalizados ou dureza extrema — exigem colaboração direta com a engenharia para uma solução completa.
Da retificação de 5 eixos à inspeção a laser: mantendo a precisão do perfil de ±0.005 mm.
Em aço temperado, erros cumulativos de passo ou meio-ângulo superiores a 0.01 mm desequilibram severamente a carga de corte entre a primeira e a última fileira de dentes. Em nossas retificadoras de ferramentas CNC de 5 eixos Walter e ANCA, impomos um ciclo obrigatório de dressagem com rebolo diamantado a cada 15 ferramentas. Isso evita que o desgaste sutil do rebolo reduza o raio de curvatura ou altere o diâmetro primitivo durante a produção.
Após o revestimento com AlTiSiN, cada ferramenta de corte é encaminhada para nosso laboratório com temperatura controlada para inspeção completa em perfilômetros a laser sem contato e projetores ópticos de 100x. Somente as ferramentas com tolerância de ±0.005 mm em relação à excentricidade do diâmetro externo, passo cumulativo e precisão do perfil recebem um código de lote a laser rastreável, garantindo que seus novos pedidos, seis meses depois, sejam produzidos com as mesmas especificações de usinagem.
Personalização de fresas de rosca com dentes completos OEM: desenhos em 48 horas e amostras em 7 dias.
Cavidades profundas em moldes frequentemente causam colisões entre as hastes das ferramentas padrão e as paredes da peça, enquanto ligas resistentes exigem ângulos de hélice personalizados ou ângulos de saída com refrigeração interna. Nosso serviço de fresamento de rosca com dentes completos para OEMs conecta você diretamente aos nossos engenheiros de aplicação — envie-nos o desenho da sua peça ou o modelo 3D, e retornaremos uma análise de interferência 3D e um desenho técnico formal da ferramenta em até 48 horas, seguidos por amostras de teste em 7 dias úteis.
Na usinagem de roscas em aço temperado, tudo — desde a eliminação de machos e a ponderação das relações L/D até a manutenção de uma excentricidade de 0.005 mm e a fresagem concordante — se resume a compatibilizar a geometria da ferramenta com a rigidez da máquina. Se você estiver usinando aços com dureza de 55 a 65 HRC ou apresentando vazamentos em roscas NPT e enfrentando problemas com a vida útil irregular da ferramenta, utilize nossa lista de verificação para auditar a excentricidade do fuso e o fluido de corte primeiro, ou envie seus desenhos da peça e dados de corte para que possamos realizar uma análise de processo direcionada em conjunto.





