


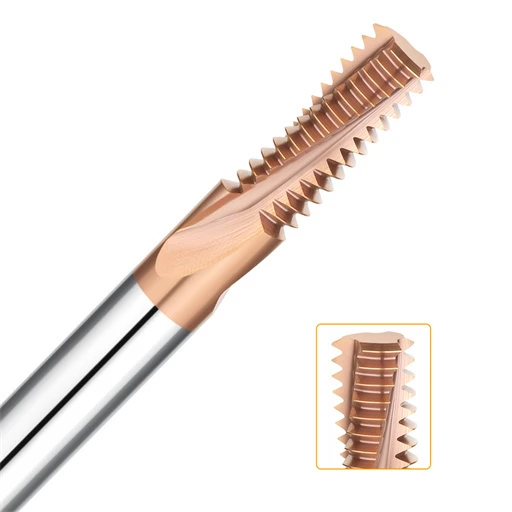
No inverno passado, um cliente antigo de Stuttgart entrou em contato com um problema urgente. Eles precisavam adicionar quatro furos roscados internos M6 a um inserto de matriz de estampagem D2. O bloco já havia sido endurecido a vácuo com dureza HRC64-65. O operador tentou rosquear os furos com um macho de metal duro padrão, mas ele quebrou após engatar apenas duas roscas. Esse macho quebrado colocou em risco uma peça de trabalho de milhares de dólares e ameaçou atrasar o processo de eletroerosão em dois dias.
Ao longo dos últimos dezesseis anos, temos visto esse cenário se repetir todos os meses em oficinas mecânicas europeias e americanas. Quando uma peça ultrapassa a dureza HRC60, os métodos tradicionais de usinagem falham. O tratamento térmico após a rosqueamento frequentemente deforma as roscas de precisão, comprometendo as tolerâncias, enquanto a usinagem por eletroerosão consome um tempo valioso do ciclo. Em nossa experiência prática, a fresagem interna de roscas em aço temperado é a única maneira confiável de usinar roscas precisas sem descartar componentes caros.
No entanto, esse processo nunca é tão simples quanto usar uma fresa de rosca genérica. Se o tamanho do grão de metal duro estiver incorreto ou o ângulo de alívio não tiver suporte suficiente, a aresta de corte produzirá microcavacos instantaneamente. Se o desvio dinâmico do porta-ferramentas exceder 0.003 mm, uma das arestas de corte absorverá toda a carga e fraturará. Uma mera variação de 0.003 mm no percurso de avanço, no método de refrigeração ou na carga de cavacos resultará em roscas cônicas ou calibradores presos.
Então, você deve configurar uma fresa de rosca de perfil único ou uma fresa de rosca de múltiplas fileiras? Em cortes HRC65, o fluido de corte ou o ar comprimido são os verdadeiros culpados pelo lascamento das arestas? E como programar o percurso da ferramenta para compensar a deflexão? Imagine um bloco de matriz HRC65 em seu centro de usinagem vertical neste momento. Você tem certeza de que seu primeiro percurso de ferramenta passará no teste de folga na primeira tentativa?
Superando os gargalos na fresagem de roscas internas em aço temperado.
Nas oficinas de moldes e ferramentas do Ocidente, peças endurecidas acima de HRC60 frequentemente representam o maior gargalo na linha de produção. Regularmente, solucionamos problemas em projetos onde os engenheiros priorizaram a dureza do núcleo para maximizar a resistência ao desgaste, apenas para se depararem com dificuldades na última passada de rosca. A extrema resistência ao escoamento desses materiais reduz a margem de erro a zero.
Para fresar roscas de forma confiável nessa dureza, é preciso eliminar o atrito contínuo que retém o calor no furo. Orientamos as equipes na fresagem de roscas internas em aço temperado utilizando interpolação helicoidal para quebrar a resistência contínua ao corte em cortes interrompidos e controláveis. Requer uma configuração rigorosa, mas continua sendo o método mais confiável para evitar o descarte de matrizes e danos às roscas.
Por que as roscas quebram com frequência em peças endurecidas: Análise de caso da Western Scrap
Analisamos um incidente de descarte dispendioso em uma oficina de estampagem automotiva em Detroit. A equipe estava usinando furos M5 em insertos de metal duro HRC63 para trabalho a frio, utilizando machos de rosca de metal duro de microgrãos ultrafinos. Mesmo com machos de rosca de alta qualidade, fraturas frágeis ocorreram já no terceiro furo. Os machos ficaram presos firmemente em furos cegos, e a eletroerosão causou o recozimento das finas paredes adjacentes, transformando os insertos caros em sucata.
A falha decorre da física: os machos de roscar executam um corte totalmente fechado, onde as ranhuras ficam obstruídas por cavacos abrasivos e pulverulentos. Ao rosquear materiais com dureza superior a HRC60, pequenos atrasos na sincronização do fuso causam picos de torque enormes que quebram instantaneamente o metal duro frágil. Forçar machos de roscar em aço ultraduro é simplesmente uma aposta de alto risco em oficinas modernas.
Fresamento de roscas em aço ferramenta D2 após têmpera: Transição da eletroerosão para a usinagem CNC de roscas.
Muitos operadores de máquinas que sofrem danos por machos quebrados vão para o extremo oposto: usinar todas as roscas em máquinas de eletroerosão por penetração. Em oficinas europeias, é comum vermos equipes gastando meio dia torneando eletrodos de grafite ou cobre apenas para usinar roscas em blocos de aço D2 endurecido. Embora a eletroerosão elimine as forças de corte, seus custos de produção ocultos são elevados.
Primeiramente, os eletrodos de desbaste e acabamento em múltiplos estágios fazem com que os ciclos de usinagem se arrastem por horas por furo. Mais criticamente, a eletroerosão deixa uma camada branca quebradiça de 0.01 a 0.03 mm e microfissuras no aço D2, que se desprendem e lascam sob ciclos intensos de estampagem. A utilização da fresagem de roscas em aço ferramenta D2 em uma fresadora CNC rígida permite o acabamento de cada furo em minutos, sem danos térmicos.
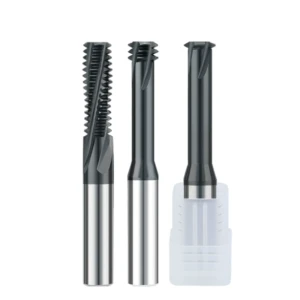
Selecionando uma fresa de rosca interna para peças endurecidas
A usinagem de aço HRC 60-65 revoluciona a seleção convencional de ferramentas. A verdadeira ameaça não é o desgaste progressivo da aresta de corte, mas sim a microlascagem catastrófica. Em oficinas de matrizes na América do Norte, vemos frequentemente operadores utilizando fresas de aço padrão, apenas para presenciar a quebra das arestas de corte no contato inicial. A dureza extrema cria cargas de cisalhamento brutais que destroem instantaneamente geometrias de ferramentas inadequadas.
Selecionar a fresa de rosca interna correta exige equilibrar o contato instantâneo dos dentes com a rigidez geral da ferramenta. O alívio do pescoço, o passo dos dentes e a projeção determinam se a sua configuração vibrará dentro do furo. Não existe uma única fresa que ofereça velocidade máxima e segurança absoluta. Em aços ultraduros, toda escolha sacrifica o tempo de ciclo em prol da durabilidade da aresta de corte.
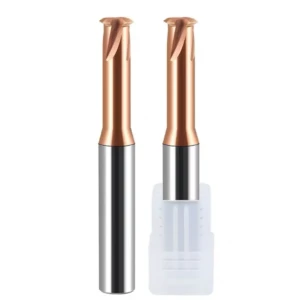
Fresas de rosca de perfil único: a melhor escolha para furos profundos e extrema dureza.
Para materiais com dureza superior a HRC 62 — especialmente com relações profundidade/diâmetro acima de 2.5 ou furos pequenos como M3 a M6 — uma fresa de rosca de perfil único é nossa primeira escolha para usinagem automatizada. Sua vantagem física é simples: apenas um dente entra em contato com o material em qualquer ponto do ciclo. Essa redução na pressão de corte radial protege tanto o fuso quanto o porta-ferramentas contra deflexões violentas.
Um cliente suíço da área médica precisava de roscas M4×0.7 em insertos cegos de HRC64 com tolerância de conicidade zero. As fresas de perfil completo rangiam sob a carga e deixavam marcas de vibração severas na face de folga. Substituímos as fresas por uma fresa de dente único com corte ascendente ao longo da hélice. O ruído diminuiu, a vibração desapareceu e a vida útil da ferramenta estabilizou. Sacrificar alguns segundos de tempo de ciclo para eliminar o desperdício é sempre a decisão correta.
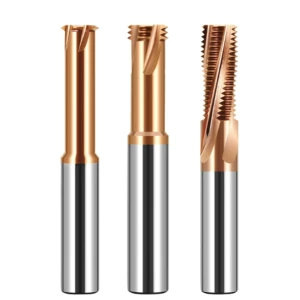
Fresadoras de roscas multifilares: equilibrando velocidade, pressão de corte e falhas da ferramenta
Não descartamos completamente as ferramentas com múltiplos dentes. Uma fresa de rosca com múltiplas fileiras de dentes continua imbatível em termos de velocidade, pois corta todo o perfil da rosca em uma única órbita de 360 graus com um único avanço axial. Em configurações de estampagem de alto volume, que cortam furos rasos entre HRC 60 e 62, esse projeto multiplica a produção diária, mantendo a projeção da ferramenta abaixo de 1.5×D.
No entanto, é preciso respeitar seu limite mecânico. Múltiplos dentes cortando aço endurecido simultaneamente criam uma longa linha de contato, elevando as forças de empuxo radial a níveis altíssimos. Em nossos testes de oficina no Reino Unido, com blocos de HRC65 a uma profundidade de 2×D, a deflexão da ferramenta produziu um cone de quase 0.02 mm e quebrou os dentes na entrada. A menos que seu centro de usinagem vertical (VMC) tenha uma rigidez de eixo excepcional e uma folga de cavacos ampla, o uso de ferramentas com múltiplas arestas de corte em aço HRC65 introduz um risco desnecessário.
Tamanho do grão do substrato e nanorevestimentos resistentes ao calor para HRC60–65
A macrogeometria controla as forças de corte, mas a microestrutura do carboneto determina a resistência a altas temperaturas. Ao retificar nossas ferramentas personalizadas de fresamento de roscas internas, rejeitamos as classes padrão de carboneto de 0.6 a 0.8 μm. Em vez disso, utilizamos substratos de carboneto de tungstênio ultrafinos de 0.2 a 0.4 μm com teor reduzido de cobalto. Essa matriz densa resiste ao amolecimento térmico e impede a formação de lascas antes mesmo de começar.
Revestimentos padrão de TiN ou TiAlN oxidam e queimam em até três furos sob condições de corte a seco com dureza HRC65. Especificamos um revestimento nanocompósito de AlTiSiN com microdureza superior a HV 3600 e estabilidade térmica de até 1100 °C. Durante o corte, o silício forma uma camada amorfa que impede que o calor gerado pelo atrito atinja o substrato de metal duro.
Planejamento de trajetória de ferramenta e estratégias de fresamento de rosca interna para HRC65
Mesmo uma fresa de microgrãos de alta qualidade falhará na primeira rotação se programada com movimentos de entrada agressivos e lineares, adequados para aços macios. Em peças com dureza Rockwell C65 (HRC65), a ferramenta opera em seu limite mecânico absoluto. Como a peça não pode sofrer deformação plástica, mudanças abruptas na trajetória da ferramenta impactam as arestas de corte como cargas de choque destrutivas.
Estratégias comprovadas de fresamento de roscas internas focam em manter uma espessura de cavaco constante e um contato estável da ferramenta. Seu programa CAM deve levar em conta a dinâmica de três eixos, a deflexão da ferramenta e o acúmulo térmico no furo. Trajetórias de ferramenta bem planejadas transformam impactos bruscos em ciclos de corte previsíveis e suaves.
Eliminação do erro de conicidade com fresamento concordante e avanço radial em múltiplas passagens
Se você trabalha com fresagem de roscas em furos profundos e endurecidos, provavelmente já viu calibradores de passo emperrarem na entrada ou ficarem soltos no fundo. Esse erro de conicidade da rosca é causado diretamente pela deflexão da haste da ferramenta. Em uma fábrica de metalurgia do pó na América do Norte, os operadores tentaram usinar roscas M8 em uma única passada. A força radial extrema fez com que a ferramenta, delgada, recuasse, deixando as roscas do fundo 0.03 mm menores do que o necessário.
Resolvemos isso combinando a fresagem concordante com três passes radiais progressivos — tipicamente 60%, 30% e 10% da profundidade total da rosca — seguidos por um passe de mola com profundidade zero. A fresagem concordante produz um cavaco que se torna mais fino à medida que termina, minimizando o atrito. Dividir a profundidade em etapas controladas mantém a pressão lateral bem dentro dos limites elásticos da ferramenta.
Entrada e saída em arco de 1/4: prevenindo lascas na ponta da ferramenta
Pendurar a ferramenta em ângulo reto de 90 graus nas paredes laterais de aço HRC65 é como arremessar metal duro contra uma parede de tijolos. Inspeções microscópicas em oficina revelam que essas entradas lineares criam picos de impacto mecânico severos, provocando microfissuras ao longo dos contornos de grão do metal duro. As ranhuras podem não quebrar imediatamente, mas os grãos danificados se desprendem rapidamente, arruinando as superfícies da rosca.
Exigimos uma entrada e saída suaves em arco de 1/4 em todos os trabalhos. A ferramenta desce até a profundidade no centro do furo, entra no corte ao longo de um arco circular tangencial e atinge a profundidade de corte total suavemente. Ela sai ao longo do mesmo arco suave antes de retrair. Essa simples mudança de trajetória elimina impactos repentinos e mantém as arestas de corte intactas.
Seleção do líquido de arrefecimento: por que proibimos líquidos de arrefecimento à base de água para sistemas de arrefecimento com jato de ar
Os operadores de máquinas frequentemente perguntam: "Com todo esse calor no aço HRC65, por que desligar o fluido de corte?" Na fresagem de roscas internas de alta dureza, emulsões à base de água provocam falhas prematuras. O corte interrompido faz com que as arestas de corte aqueçam e resfriem várias vezes por revolução. Esse choque térmico gera microfissuras em forma de pente na face da ferramenta, destruindo a aresta de corte em poucos minutos.
Utilizamos um jato de ar comprimido limpo de 6 a 8 bar direcionado diretamente para o corte. A adição de um jato de ar frio com vórtice, que resfria o ar a 0 °C, proporciona uma vida útil ainda maior ao fio de corte. O corte de materiais ultraduros gera cavacos finos e pulverulentos; se deixados no furo, a ferramenta os esmaga, causando lascas nas arestas de corte. O ar de alta velocidade remove os cavacos instantaneamente, garantindo que as arestas de corte removam apenas material novo.
Sistemas de fixação de ferramentas e controle de excentricidade em fresas de rosca
Quando ocorre lascamento nas arestas de corte, os operadores de máquinas frequentemente culpam primeiro o revestimento da ferramenta ou as velocidades de corte, ignorando o porta-ferramentas. Em aços estruturais, um desvio da ponta da ferramenta de 0.010 mm ou 0.015 mm pode passar despercebido devido à ductilidade do material. No entanto, em aços com dureza HRC65, a peça não apresenta nenhuma deformação plástica; qualquer excentricidade se amplifica diretamente em impactos violentos e cíclicos.
Para um controle confiável da excentricidade em fresas de rosca, é imprescindível estabelecer um sistema de fixação rígido e de alta precisão. O porta-ferramentas deve fazer mais do que simplesmente transferir o torque do fuso — ele precisa absorver vibrações de alta frequência e distribuir uniformemente a carga de cavacos em todos os dentes da fresa. A menos que se controle a limpeza do cone, o balanceamento dinâmico e a tolerância do furo, a falha prematura da aresta de corte é inevitável.
Por que o desvio radial da fresa de rosca deve ser mantido abaixo de 0.003 mm
Um fabricante belga de máquinas hidráulicas que fresava roscas M6 em aço inoxidável 440C com dureza HRC63 estava desgastando as ferramentas a cada 4 a 6 furos. Medições a laser mostraram que o desvio dinâmico da ponta da ferramenta era de 0.008 mm. Com uma taxa de remoção de cavacos programada de apenas 0.010 mm por dente, esse desvio fazia com que um dente suportasse quase 200% da carga de corte, enquanto a aresta de corte oposta mal tocava a área de corte.
Retificamos a interface do fuso, melhoramos o porta-ferramentas e limitamos o desvio total da fresa de rosca a estritamente menos de 0.003 mm. O ruído agudo cessou instantaneamente e a vida útil da ferramenta ultrapassou 28 furos, com desgaste uniforme e suave da face de folga, em vez de lascamento. No corte com aço HRC62–65, 0.003 mm não é um valor teórico de livro didático; é o limite físico entre a sobrevivência da ferramenta e a fratura frágil.
Suportes de ferramentas de encaixe por contração versus hidráulicos: evitando a oscilação do mandril da pinça.
Se a sua oficina ainda utiliza pinças ER padrão para usinagem de roscas ultraduras, pare o fuso e substitua-as imediatamente. Um sistema ER acumula tolerâncias de fabricação no corpo do porta-pino, na pinça bipartida e na porca de fixação, resultando rotineiramente em um desalinhamento superior a 0.010 mm. Sob forte resistência de corte, as pinças flexionam radialmente e geram microvibrações que destroem os frágeis dentes de metal duro.
Optamos exclusivamente por porta-ferramentas de ajuste por contração térmica e porta-ferramentas hidráulicos de alta precisão. As ferramentas de ajuste por contração térmica oferecem um perfil de ponta fino, alta força de fixação e concentricidade superior para furos profundos com grandes balanços, embora seu corpo de aço maciço ofereça amortecimento mínimo. Os porta-ferramentas hidráulicos utilizam uma membrana interna de óleo pressurizado que absorve os impactos de corte interrompidos; se o seu fuso estiver ligeiramente desgastado, o amortecimento hidráulico prolongará significativamente a vida útil da aresta de corte.
Análise comparativa e otimização dos parâmetros de corte para ferramentas de fresamento de roscas internas.
Cada medida de segurança mecânica — desde a seleção de dentes individuais até os limites de excentricidade de 0.003 mm — culmina nas taxas de avanço e velocidade configuradas no seu controle CNC. Frequentemente vemos operadores oscilando entre extremos: reduzindo a rotação por medo (o que causa atrito e endurecimento do corte) ou aplicando taxas de avanço agressivas que sobrecarregam os limites estruturais da fresa.
O ajuste de parâmetros é a ciência de combinar a resistência térmica do revestimento com as cargas mecânicas geradas pelos cavacos. Operar ferramentas de fresamento de roscas internas dentro de faixas equilibradas ativa a camada de óxido autolubrificante em nanorevestimentos modernos, ao mesmo tempo que bloqueia a transferência térmica para o núcleo de carboneto. Limites de parâmetros adequados transformam a usinagem de roscas de alto risco em uma etapa de produção padrão e repetível.
Velocidade de corte recomendada (Vc) e Alimentação por Dente (fz) para HRC 62–65
Para aços-ferramenta D2, DC53 e aços-ferramenta endurecidos produzidos por metalurgia do pó, mantenha a velocidade de corte ( Vc ) entre 35 e 55 m/min. Com um fuso balanceado e fresas revestidas com nanocompósito, você pode aumentar a velocidade com cautela até 60 m/min, mas mantenha-se abaixo de 70 m/min para evitar o amolecimento térmico do aglomerante de metal duro. Abaixo de 30 m/min, você perde os benefícios de redução do tamanho dos cavacos proporcionados pelos cortes interrompidos, o que acelera o atrito e o desgaste da face de folga.
A taxa de cavacos ( fz ) deve estar entre 0.006 e 0.012 mm/dente. Se você usar uma fresa de pequeno diâmetro com grande projeção, inicie os cortes de teste com 0.008 mm/dente, juntamente com indexação radial em múltiplas passagens. Se sua configuração incluir um fuso de alta rigidez e fixação hidráulica, você pode reduzir a profundidade de corte do passe de acabamento final para 0.005 mm/dente para obter acabamentos de flanco de rosca com aspecto espelhado.
Compensação do desgaste da ferramenta de fresagem de rosca por meio de deslocamentos de raio CNC (G41/G42)
Em cortes extremamente duros, o desgaste de flanco em nível micrométrico começa muito antes da ferramenta lascar visivelmente, afetando diretamente o diâmetro primitivo. Ao configurar uma nova ferramenta de fresa de rosca, programe um deslocamento radial de +0.020 a +0.030 mm (usando G41/G42). Se o seu calibrador passa travar na entrada, reduza o raio da ferramenta em incrementos de 0.005 mm até que o calibrador passa gire completamente e o calibrador não passa trave em até duas voltas.
À medida que o número de peças aumenta, o desgaste natural da ferramenta faz com que o calibrador "Go" fique mais justo. Se você produz lotes de matrizes caras, inspecione as roscas com um calibrador "Go" a cada 8 a 10 furos. Quando sentir resistência no calibrador, ajuste o raio de compensação da ferramenta em -0.003 mm para compensar o desgaste antes que as peças saiam da tolerância.






