



Na semana passada, um cliente antigo de Ohio nos enviou um e-mail urgente. Eles estavam correndo contra o tempo para usinar um lote de moldes de aço-liga em um centro de usinagem de 3 eixos. Eles usaram fresas de topo esféricas padrão, disponíveis no mercado, mas as ferramentas continuavam falhando. Na terceira cavidade, a ponta inevitavelmente lascava, deixando marcas desagradáveis na superfície da peça acabada.
Este cenário nos é muito familiar. Nos últimos 15 anos, nossa equipe se dedicou à pesquisa e desenvolvimento e à fabricação de fresas CNC com dureza de até HRC55. Ao fornecer suporte técnico em toda a América do Norte, ouvimos a mesma reclamação semanalmente: "Por que minhas ferramentas estão falhando tão rápido se as velocidades e avanços do meu fuso correspondem exatamente às especificações do catálogo?"
Eis a verdade: muitos colegas do setor estão presos em um ponto cego clássico dos livros didáticos. Os aços temperados possuem imensa resistência térmica e características de endurecimento por deformação, o que os torna altamente sensíveis a flutuações repentinas nas forças de corte. Além disso, ao usar uma fresa de topo esférica em perfis 3D, a geometria da ferramenta apresenta uma falha fatal inerente: quanto mais perto da ponta central, mais a velocidade de corte real ( Vc ) se aproxima de zero.
Pense no que isso significa na prática. Se você aplicar cegamente fórmulas padrão à sua programação, a ponta da ferramenta não estará realmente "cortando" o aço. Em vez disso, estará raspando e extrudando o material brutalmente sob extrema pressão. Isso cria um acúmulo imediato de calor por fricção, provoca um desvio radial enorme e, por fim, causa uma falha catastrófica da ferramenta.
Para resolver esses problemas persistentes de configuração, não é possível confiar em catálogos genéricos e padronizados. Em muitos casos, precisamos projetar uma fresa personalizada com geometrias otimizadas. Complementamos isso com uma estratégia de compensação de velocidade e avanço altamente específica, adaptada à rigidez da máquina do cliente, às configurações de fixação da peça e aos percursos de ferramenta dinâmicos do CAM. A otimização desses parâmetros é um equilíbrio preciso entre avanço por dente ( fz ), diâmetro de corte efetivo e dissipação de calor.
Essa descrição lhe parece familiar durante a semana? Você investe pesado em ferramentas de metal duro de alta qualidade, mas, mesmo assim, em passes de acabamento críticos, fica na dúvida. Sem saber como a ferramenta se comporta em altas rotações, você acaba pairando ansiosamente sobre o botão de parada de avanço, apenas torcendo para que tudo dê certo.
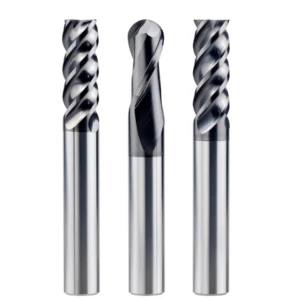
Diga adeus à quebra de ferramentas: como ajudamos nossos clientes ocidentais a otimizar os parâmetros de corte de núcleo para fresas CNC.
Em nossas interações com supervisores de oficinas na América do Norte, descobrimos que sua maior dor de cabeça não é o desbaste em larga escala. O verdadeiro estresse reside no acabamento, onde uma fresa CNC precisa operar de forma estável por dezenas de horas sem um único contratempo. Uma pequena discrepância nos parâmetros causa ondulações na superfície ou quebra da ferramenta no interior de uma cavidade, desperdiçando horas de trabalho de precisão.
Para eliminar a quebra de ferramentas, ignore os valores estáticos dos manuais e concentre-se inteiramente nas forças dinâmicas que atuam na aresta de corte no exato momento do contato. As condições reais de produção introduzem variáveis complexas, como excentricidade do fuso, deslocamento térmico e ângulos do fluido de corte. A verdadeira otimização significa ajustar os parâmetros com base no feedback acústico e na morfologia dos cavacos para equilibrar as taxas de remoção de metal com a fadiga térmica.
Por que a aplicação cega dos parâmetros do manual leva ao lascamento rápido em fresas de topo esféricas?
Muitos programadores CAM iniciantes simplesmente copiam e colam as velocidades e avanços de uma tabela de catálogo diretamente em seu software. O resultado, com muita frequência, é que a fresa de topo esférica desenvolve microlascas ao longo de sua aresta de corte em poucos minutos. Os dados do catálogo pressupõem condições de laboratório perfeitas, com zero de oscilação do fuso, projeção mínima da ferramenta e rigidez máxima de fixação.
Recentemente, resolvemos um problema para um cliente britânico que enfrentava lascamento severo nas bordas periféricas durante o perfilamento de aço para moldes tratado termicamente. O excesso de projeção da ferramenta estava causando um pequeno desvio radial — uma deformação elástica física que as fórmulas padrão dos manuais não consideram. Reduzir a taxa de avanço padrão em 20% e mudar para uma trajetória de fresamento trocoidal para manter uma profundidade de corte radial constante ( ae ) interrompeu imediatamente o lascamento.
Diferenciando a velocidade de corte efetiva da velocidade do fuso: a armadilha da "velocidade linear zero" na ponta esférica — e como evitá-la.
A sua máquina CNC define a rotação por minuto (RPM) com base no diâmetro externo nominal da ferramenta, mas o acabamento 3D geralmente ocorre próximo ao ápice inferior, onde o diâmetro de trabalho é muito pequeno. Consequentemente, a sua velocidade de corte efetiva ( Ve ) cai para zero absoluto no centro da fresa de topo esférica. Essa armadilha de velocidade linear zero gera picos de calor intensos, fazendo com que a ferramenta atravesse o aço em vez de cortá-lo com precisão.
Para superar esse gargalo de engenharia, evite atacar superfícies planas ou inclinadas com um eixo de ferramenta puramente vertical. Ao inclinar o fuso ou a mesa de trabalho de 15 a 20 graus, você desloca o ponto de contato completamente para fora da zona morta e para as arestas de corte laterais de alta velocidade. Para uma configuração fixa de 3 eixos, aumente manualmente as RPMs para compensar o diâmetro efetivo menor e use ar ou lubrificação para dissipar o calor.
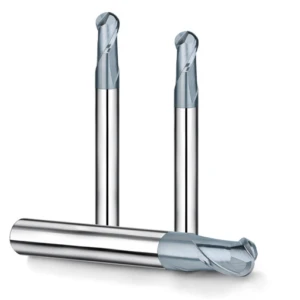
Dando adeus às ferramentas quebradas: como ajudamos clientes ocidentais a otimizar os parâmetros de corte de núcleos para fresas CNC.
Em nossas interações com supervisores de oficinas na América do Norte, descobrimos que sua maior dor de cabeça não é o desbaste em larga escala. O verdadeiro estresse reside no acabamento, onde uma fresa CNC precisa operar de forma estável por dezenas de horas sem um único contratempo. Uma pequena discrepância nos parâmetros causa ondulações na superfície ou quebra da ferramenta no interior de uma cavidade, desperdiçando horas de trabalho de precisão.
Para eliminar a quebra de ferramentas, ignore os valores estáticos dos manuais e concentre-se inteiramente nas forças dinâmicas que atuam na aresta de corte no exato momento do contato. As condições reais de produção introduzem variáveis complexas, como excentricidade do fuso, deslocamento térmico e ângulos do fluido de corte. A verdadeira otimização significa ajustar os parâmetros com base no feedback acústico e na morfologia dos cavacos para equilibrar as taxas de remoção de metal com a fadiga térmica.
Por que a aplicação cega dos parâmetros do catálogo de ferramentas leva ao lascamento rápido em fresas de topo esféricas?
Muitos programadores CAM iniciantes simplesmente copiam e colam as velocidades e avanços de uma tabela de catálogo diretamente em seu software. O resultado, com muita frequência, é que a fresa de topo esférica desenvolve microlascas ao longo de sua aresta de corte em poucos minutos. Os dados do catálogo pressupõem condições de laboratório perfeitas, com zero de oscilação do fuso, projeção mínima da ferramenta e rigidez máxima de fixação.
Recentemente, resolvemos um problema para um cliente britânico que enfrentava lascamento severo nas bordas periféricas durante o perfilamento de aço para moldes tratado termicamente. O excesso de projeção da ferramenta estava causando um pequeno desvio radial — uma deformação elástica física que as fórmulas padrão dos manuais não consideram. Reduzir a taxa de avanço padrão em 20% e mudar para uma trajetória de fresamento trocoidal para manter uma profundidade de corte radial constante ( ae ) interrompeu imediatamente o lascamento.
Diferenciando a velocidade de corte efetiva da rotação do fuso: a armadilha da "velocidade linear zero" na ponta esférica — e como evitá-la.
A sua máquina CNC define a rotação por minuto (RPM) com base no diâmetro externo nominal da ferramenta, mas o acabamento 3D geralmente ocorre próximo ao ápice inferior, onde o diâmetro de trabalho é muito pequeno. Consequentemente, a sua velocidade de corte efetiva ( Ve ) cai para zero absoluto no centro da fresa de topo esférica. Essa armadilha de velocidade linear zero gera picos de calor intensos, fazendo com que a ferramenta atravesse o aço em vez de cortá-lo com precisão.
Para superar esse gargalo de engenharia, evite atacar superfícies planas ou inclinadas com um eixo de ferramenta puramente vertical. Ao inclinar o fuso ou a mesa de trabalho de 15 a 20 graus, você desloca o ponto de contato completamente para fora da zona morta e para as arestas de corte laterais de alta velocidade. Para uma configuração fixa de 3 eixos, aumente manualmente as RPMs para compensar o diâmetro efetivo menor e use ar ou lubrificação para dissipar o calor.
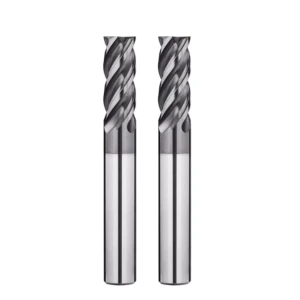
Compensação de avanço e sobreposição para fresas de topo esféricas no acabamento de superfícies 3D
Na fabricação de moldes e usinagem de superfícies complexas, a etapa de acabamento representa uma parcela significativa do tempo total do ciclo. Ao programar trajetórias de ferramenta para uma fresa de topo esférica, a interação entre a distância de sobreposição e a taxa de avanço determina diretamente a qualidade final da superfície e os custos de polimento manual. Definir uma distância de sobreposição fixa em perfis complexos leva a taxas de remoção de metal instáveis e choques perigosos na ferramenta.
Em nossas oficinas, especialmente ao usinar regiões com variações acentuadas de curvatura, empregamos uma lógica de controle de "avanço adaptativo". Compreender profundamente o comprimento do arco de contato nos permite identificar o equilíbrio ideal entre os parâmetros geométricos e a resposta dinâmica da máquina. Essa técnica de compensação precisa maximiza a eficiência de cada trajetória da ferramenta no acabamento de componentes complexos de moldes de aço.
Como calculamos com precisão as taxas de avanço para máquinas de 3/5 eixos com base na altura residual.
Para atingir a rugosidade superficial em nível micrométrico exigida por nossos clientes norte-americanos, nosso foco principal deve ser a altura residual. Embora os desenhos de engenharia estabeleçam nossa altura teórica alvo para a ondulação, o verdadeiro corte simultâneo em múltiplos eixos exige que esse valor passe por um ajuste de compensação secundário com base nas taxas de avanço em tempo real para proteger a fresa de topo esférica.
No mês passado, auxiliamos um fabricante canadense de moldes automotivos cuja máquina sofria pequenos choques térmicos devido a um espaçamento rígido de 0.05 mm que forçava desacelerações frequentes durante o passe. Introduzimos um modelo de compensação geométrica que permitiu aumentar o espaçamento para 0.12 mm com segurança. Ao ajustar automaticamente a taxa de avanço com base no ângulo de inclinação da superfície, reduzimos o ciclo total de usinagem em quase 40%.
Fresamento trocoidal e estratégias de trajetória dinâmica: como pequenas profundidades de corte radial podem liberar o potencial de alto avanço das fresas CNC.
Na usinagem de perfil tradicional, o arco de contato da fresa apresenta picos abruptos em cantos vivos, forçando os operadores a reduzir a taxa de avanço geral para proteger a ferramenta. Para superar esse gargalo, defendemos ativamente a fresagem trocoidal e os percursos de ferramenta dinâmicos. Ao combinar uma pequena profundidade de corte radial ( ae ) com um corte axial profundo ( ap ), uma fresa CNC de alta rigidez mantém forças de corte constantes ao longo de todo o percurso.
Esse minúsculo engate radial desencadeia um fenômeno físico conhecido como afinamento do cavaco, o que significa que a espessura real do cavaco é significativamente menor do que o avanço programado por dente. Aproveitamos essa característica para aumentar a taxa de avanço geral para níveis de 3 a 5 vezes maiores do que os métodos convencionais. Essa abordagem de alta velocidade e baixa carga dissipa o calor rapidamente e libera totalmente o potencial de rigidez das ferramentas de metal duro.
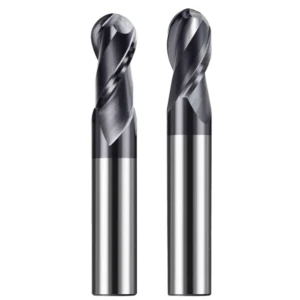
Desafios de usinagem em peças de aço que ferramentas padrão não conseguem resolver: quando considerar fresas personalizadas
Em nossos 16 anos de experiência na fabricação de ferramentas, aprendemos que as ferramentas padrão de catálogo possuem limitações físicas inerentes. Quando as oficinas ocidentais se deparam com cavidades profundas ou folgas apertadas em aços de molde resistentes, confiar em ferramentas padrão leva a um beco sem saída. Perdas de rigidez, interferência na peça e má evacuação de cavacos rapidamente paralisarão suas linhas de produção automatizadas.
Nossa equipe sempre realiza uma análise rigorosa de custo-benefício antes de alterar uma configuração. Se a troca para uma fresa personalizada especializada consolidar três operações em uma ou eliminar linhas de acabamento manual, isso não representa um rombo no orçamento. Trata-se de um investimento direto que desbloqueia maiores lucros líquidos, maximizando a produção de suas máquinas CNC multieixos.
Fresas de topo esféricas personalizadas não padronizadas: otimização do diâmetro do pescoço e design de amortecimento de vibrações para usinagem de cavidades profundas.
Cavidades profundas e nervuras altas em aços-ferramenta temperados são notórias por induzir vibrações severas durante a usinagem. Quando o alcance da ferramenta excede cinco vezes o diâmetro de corte, pequenas forças radiais se amplificam, resultando em deflexões enormes da ferramenta. Recentemente, auxiliamos uma oficina nos EUA na fresagem de uma ranhura estreita de 120 mm em um molde automotivo, onde uma fresa esférica padrão sofria vibrações agudas e comprometia o acabamento superficial.
Em vez de alterar o porta-ferramentas, projetamos uma ferramenta de metal duro personalizada com um pescoço reforçado e microcônico. Essa modificação geométrica dobrou a rigidez do pescoço sem interferir na peça. Também adicionamos um chanfro microscópico na transição do pescoço, o que eliminou o contato de fricção cônico que causa ressonância e eliminou com sucesso todos os defeitos superficiais do tipo "ondulação da água".
Estudo de caso: Otimização dos parâmetros de corte para fresas de topo de hélice variável personalizadas em produção de alto volume
Para fabricantes de grande volume que operam linhas de produção automotiva ou hidráulica 24 horas por dia, economizar um único segundo por peça representa uma economia de milhares de dólares. Ao usinar peças forjadas de aço-liga de alta resistência, o contato uniforme da ferramenta cria uma ressonância harmônica periódica que lasca rapidamente a face de folga da ferramenta. Observamos isso em um fabricante de equipamentos originais (OEM) europeu, cuja fresa CNC padrão de quatro canais apresentou falha prematura devido às constantes frequências de choque mecânico durante a fresagem lateral.
Para quebrar esse ciclo de ressonância, desenvolvemos uma fresa de topo não convencional com geometria assimétrica de passo desigual e ângulo de hélice variável. Ao deslocar o ângulo de indexação da aresta de corte de 90 graus e variar o ângulo da hélice de 38 para 41 graus, interrompemos o impacto rítmico contra a peça de aço. Isso permitiu ao cliente aumentar o avanço por dente em 45% e reduzir o ruído do fuso pela metade.
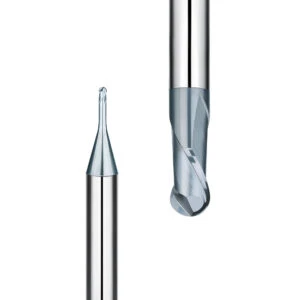
Lista de verificação para o ajuste fino de fresas de topo esféricas de aço com base em observações feitas no local.
As técnicas de usinagem CNC mais sofisticadas nunca são estáticas; elas operam dentro do ambiente e da acústica reais da sua fábrica. Ao usinar aços-liga de alta resistência, variáveis complexas do mundo real sempre irão sobrepor-se à sua simulação CAM. É por isso que ensinamos os programadores a executar ajustes de parâmetros em nível milimétrico, interpretando sutis pistas visuais e auditivas diretamente da máquina.
Essa capacidade de diagnóstico em tempo real é o que diferencia um fim de semana bem-sucedido de usinagem autônoma e sem supervisão de uma quebra catastrófica da ferramenta. Resumimos nossos anos de experiência em campo solucionando falhas de ferramentas em toda a América do Norte em uma lista de verificação de duas partes. Se você está enfrentando problemas com a vida útil irregular da ferramenta, compare as configurações da sua fresa esférica para corte de aço com esses indicadores.
Diagnóstico de vibrações indesejadas pelo som: como evitar frequências de ressonância na usinagem de aço através do ajuste fino da rotação.
Operadores de máquinas experientes conseguem avaliar instantaneamente um corte simplesmente ouvindo o som do fuso. Um zumbido suave e abafado representa um corte ideal, enquanto um ruído metálico agudo e penetrante indica ressonância severa do sistema. Se a sua fresa de topo esférica estiver rangendo durante o acabamento superficial, diminuir a taxa de avanço é contraproducente; a redução da carga de cavacos faz com que a ferramenta se desgaste por atrito, acelerando o lascamento da aresta.
Em vez disso, interrompa o equilíbrio ressonante diretamente na placa de controle, ajustando a rotação do fuso em incrementos de 3% a 5% . Muitas vezes, um aumento rápido de 200 RPM ou uma redução de 150 RPM altera a frequência de impacto o suficiente para silenciar a vibração instantaneamente. Se você estiver preso em um ruído agudo em cavidades profundas, envie-nos os desenhos da sua peça e o layout do dispositivo de fixação para que possamos analisar as harmônicas específicas do seu sistema.
Leitura da vida útil da ferramenta a partir de cavacos: Avaliando as taxas de alimentação pela cor e morfologia dos cavacos
As aparas metálicas fornecem um relatório de diagnóstico em tempo real da sua máquina. Ao usinar aço, a maior parte do calor gerado deve ser dissipada dentro da apara. Se as aparas dispersas forem de cor azul escura oxidada ou preta, com bordas ásperas e fundidas, o avanço por dente está muito baixo ou a velocidade muito alta. O calor está se acumulando nas suas ferramentas de fresagem CNC HRC55, degradando rapidamente o metal duro.
Por outro lado, cavacos grossos, irregulares e serrilhados indicam que a taxa de avanço está sobrecarregando a aresta de corte, causando lascamento microscópico na lateral. Idealmente, os cavacos de aço devem manter uma tonalidade limpa, cinza-prateada, palha clara ou lilás claro, com formato ondulado uniforme. Se você estiver usinando uma liga aeroespacial de alto volume e seus cavacos parecerem desgastados, compartilhe as especificações do seu material conosco para que possamos otimizar a geometria da sua aresta de corte.






