


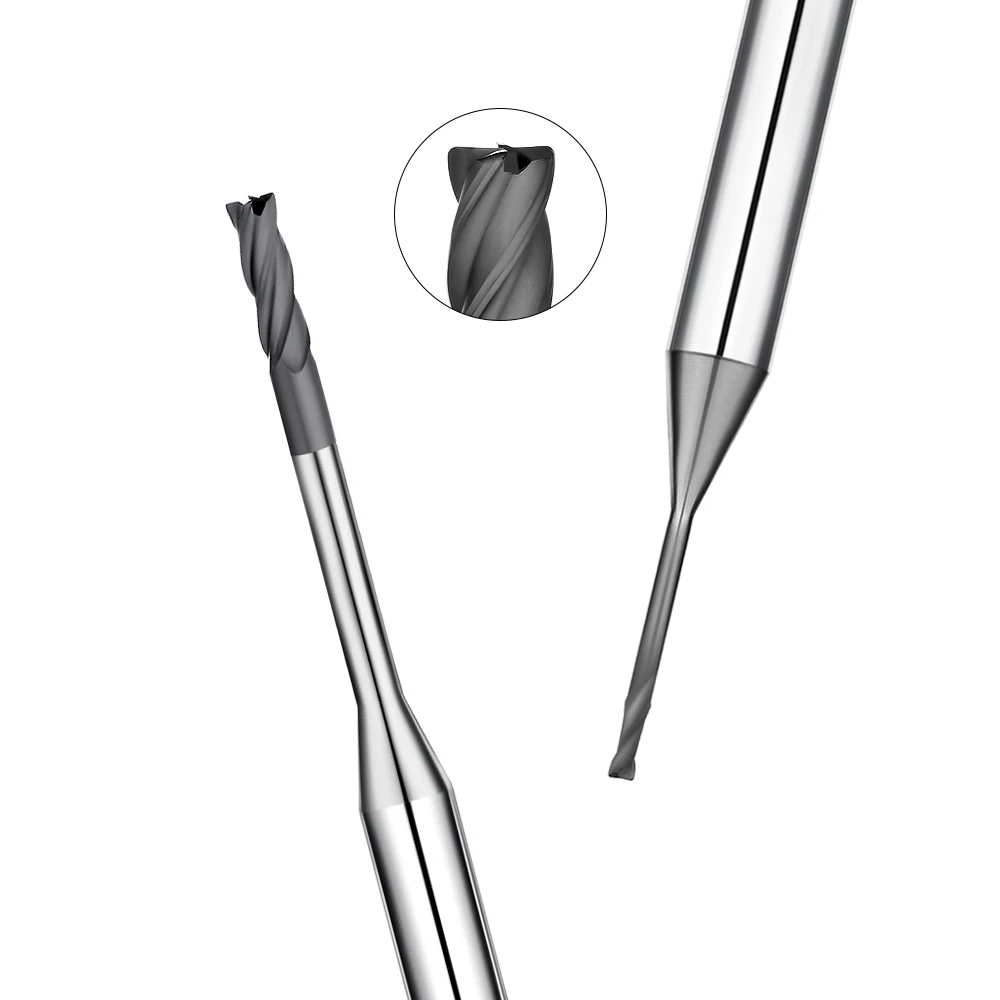
Na semana passada, um cliente antigo — um fabricante terceirizado do Vale do Silício especializado em componentes semicondutores de primeira linha — nos enviou um e-mail urgente. Durante a usinagem dos últimos e intrincados sulcos de um lote de peças de grafite de alta pureza, eles se depararam com um problema. Lascas microscópicas apareceram repentinamente nas bordas das ranhuras, tornando todo o lote de peças caras, de grau semicondutor, completamente inutilizável.
Vemos esse mesmo pesadelo com muita frequência na linha de frente da manufatura de precisão. O processamento de grafite no setor de semicondutores nunca é uma questão de usinagem comum; as exigências de tolerâncias dimensionais e pureza do material beiram a obsessão. Mesmo assim, muitas oficinas ainda tentam lidar com esses materiais especializados usando ferramentas de metal duro padrão ou ferramentas comuns revestidas de diamante com adesão inadequada. O resultado é sempre um pico nas forças de corte, levando diretamente a fraturas de paredes finas e valores de rugosidade superficial ( Ra ) que não atendem às especificações de controle de qualidade.
Como fabricante de ferramentas com 15 anos de experiência prática em chão de fábrica, sabemos que o processamento de semicondutores não admite erros. A obtenção de estabilidade dimensional em nível micrométrico durante a fresagem de alta velocidade depende inteiramente de suas fresas para grafite possuírem a geometria exata do núcleo e a integridade do revestimento necessárias para suportar o desgaste abrasivo extremo.
Neste guia, falando de engenheiro para engenheiro, vamos além da teoria clássica para desvendar os mecanismos da delaminação do revestimento CVD, preparação de bordas e formulação do substrato. Explicaremos por que, como um dos principais fabricantes de fresas de topo diamantadas na China, insistimos em controlar o teor de cobalto com uma variação rigorosa de 0.1%. Também abordaremos o lado da aquisição, ajudando você a identificar fornecedores de fresas de topo diamantadas que oferecem uma verdadeira vantagem competitiva para eliminar paradas dispendiosas entre lotes.
Ao lidar com grafite de grau semicondutor — um material notório por desgastar as lâminas de corte — sua oficina está presa em um ciclo dispendioso de trocas frequentes de ferramentas e perda de eficiência do fuso?
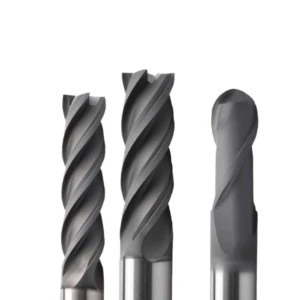
As exigências rigorosas da indústria de semicondutores para componentes de grafite: por que as fresas de diamante padrão são insuficientes?
Muitos operadores têm uma ideia errada comum: como o grafite é macio ao toque, qualquer ferramenta padrão revestida de diamante pode cortá-lo. No setor de semicondutores, essa lógica falha imediatamente. O grafite isostático de alta pureza possui uma estrutura de grãos incrivelmente fina que age como uma microroda abrasiva contra a aresta da ferramenta. Uma fresa de topo diamantada padrão, projetada para fibras de carbono em geral, não possui o alívio de atrito especializado necessário para partículas submicrométricas, causando rápido acúmulo de atrito e rasgos microscópicos na peça.
Frequentemente, lembramos aos engenheiros de campo de nossos clientes que a janela de usinagem para componentes semicondutores é extremamente estreita. Mesmo alguns mícrons de desgaste na aresta de corte fazem com que a resistência ao corte aumente exponencialmente, gerando tensão localizada. Essa tensão subsuperficial leva à deformação da peça ou a microfraturas durante processos subsequentes de alta temperatura, como crescimento epitaxial ou gravação a plasma. Ferramentas de uso geral padrão simplesmente não conseguem fornecer a rigidez de corte sustentada que essas configurações de alta carga exigem.
De barcos de grafite a anéis gravados: tolerâncias em nível micrométrico — o teste definitivo para ferramentas de corte com fresas de topo diamantadas.
Entre os principais componentes semicondutores que fornecemos, os barcos de grafite, os suportes de wafers e os anéis de gravação a plasma representam os desafios mais complexos. Essas peças geralmente possuem centenas de ranhuras estreitas e densas com espessuras de parede inferiores a 0.5 mm, enquanto as tolerâncias de impressão exigem controle dentro de ±5 mícrons. Durante ciclos contínuos de 30 horas em CNC de alta velocidade, mesmo uma pequena variação dimensional compromete todo o processo, impondo exigências extremas à excentricidade das ferramentas de corte de fresa diamantada.
Após anos de otimização, nossa equipe descobriu que as trajetórias de ferramentas convencionais deixam marcas minúsculas no fundo da ranhura, comprometendo a integridade estrutural. Para eliminar esses desvios, tanto o balanceamento dinâmico quanto a simetria da aresta de corte devem passar por um processo de retificação automatizado e especializado. Se a ferramenta apresentar um desvio radial de apenas 2 mícrons a 30,000 RPM, a microrressonância resultante quebrará instantaneamente os frágeis dentes de grafite, e é por isso que utilizamos geometrias helicoidais assimétricas.
Prevenção da contaminação do wafer: como controlamos rigorosamente a pureza dos substratos dos corpos das ferramentas na fabricação de fresas de topo para grafite.
Na fabricação de semicondutores, a pureza do material é tão crítica quanto a precisão dimensional. Para componentes de grafite usados em implantação iônica ou corrosão, uma única partícula por milhão (ppm) de contaminação metálica (como cobre, ferro ou níquel) pode arruinar um lote inteiro de wafers. Muitas empresas não percebem que a contaminação secundária geralmente vem diretamente do corpo da ferramenta; à medida que a aresta de corte se desgasta, partículas microscópicas do substrato se friccionam diretamente na matriz porosa da grafite. É por isso que nossa seleção de matéria-prima para fresas de topo para grafite é rigorosa.
Durante a fase de sinterização do carboneto de tungstênio, trabalhamos em estreita colaboração com laboratórios metalúrgicos para reconfigurar a matriz de cobalto ( Co ) e eliminar traços de metais pesados. Nossas linhas de produção nacionais utilizam limpeza química especializada com produtos ultrapuros e lavagem com água deionizada para remover todos os resíduos da superfície após a retificação. Isso garante que cada ferramenta entregue às oficinas de nossos clientes seja não apenas geometricamente perfeita, mas também quimicamente limpa o suficiente para ambientes de salas limpas sensíveis.
Estudo de Caso: Análise de um Incidente de Desmanche de Disco de Grafite em Semicondutores Causado por Lascamento da Ferramenta
No ano passado, um importante fornecedor de equipamentos semicondutores em Munique entrou em contato conosco após descartar um lote crítico de discos de grafite para MOCVD. Eles estavam usando ferramentas europeias de alta qualidade disponíveis no mercado, mas a microgeometria apresentava um raio de curvatura excessivamente afiado e frágil. Após 14 horas de usinagem contínua, a ferramenta encontrou uma seção com inclusões duras de alta densidade no grafite, causando uma lasca microscópica na aresta de corte principal.
Essa pequena falha localizou a tensão de corte, alterando a ação da ferramenta de um cisalhamento limpo para um atrito brutal. A força resultante fraturou instantaneamente a delicada parede de um compartimento de wafer de alta precisão, descartando uma peça avaliada em dezenas de milhares de dólares. Resolvemos esse problema implementando nossas fresas de topo revestidas com diamante chinês personalizadas, modificando o raio de microafiação e aumentando as camadas de adesão do revestimento, o que estabilizou a taxa de rendimento final do cliente em mais de 99%.
Análise da Tecnologia Central: Métricas-chave para Prolongar a Vida Útil de Fresas de Topo Revestidas de Diamante Fabricadas na China
Durante anos, as oficinas mecânicas estrangeiras mantiveram um estereótipo persistente: as ferramentas de corte chinesas ofereciam ótimo custo-benefício, mas apresentavam uma vida útil operacional extremamente inconsistente. Como fabricante nacional, sejamos francos: essa variabilidade na vida útil não é causada por máquinas de produção de qualidade inferior. As principais fábricas nacionais utilizam centros de retificação de 5 eixos de última geração, de marcas renomadas mundialmente, como Walter e DMG MORI. O verdadeiro diferencial reside, na verdade, na análise meticulosa dos parâmetros microscópicos do processo.
Na usinagem de materiais semicondutores altamente abrasivos, as fresas de topo diamantadas de alto desempenho fabricadas na China são muito mais do que apenas um substrato de metal duro padrão com um revestimento convencional. A verdadeira longevidade da ferramenta exige uma sinergia sistemática entre várias métricas essenciais. Buscamos o equilíbrio entre a descobaltização do substrato, o controle do crescimento de cristais em nanoescala e a planicidade da superfície após o revestimento para garantir a resistência às condições extremas da fábrica. Para alcançar esse objetivo, implementamos três imperativos técnicos invioláveis em nosso fluxo de trabalho diário de produção.
Adesão de revestimento de diamante CVD: experiência prática na resolução de delaminação de revestimento na usinagem de semicondutores
No setor de usinagem de grafite, o pior pesadelo de produção é o desprendimento repentino do revestimento protetor da ferramenta em grandes lascas. Diagnosticamos exatamente esse problema para um fabricante britânico que fresava dispositivos de fixação de semicondutores em miniatura usando uma fresa de topo diamantada de um concorrente. No suporte, as ferramentas pareciam impecáveis; sob inspeção microscópica, no entanto, a camada primária de diamante havia se desprendido completamente da base de carboneto. Quando a grafite de alta dureza cria uma cavidade microscópica na interface, a delaminação se espalha instantaneamente como uma reação em cadeia de dominós.
Para solucionar permanentemente esse problema, reformulamos nosso processo de pré-tratamento químico e descobaltificação. O cobalto é um aglutinante necessário para o carboneto cimentado, mas durante a deposição de vapor em alta temperatura, ele atua como um catalisador que força o diamante a retornar ao grafite macio. Por meio de um processo de corrosão química em múltiplos estágios, removemos com precisão os elementos de cobalto da superfície do substrato até uma profundidade de alguns mícrons. Em seguida, aplicamos uma texturização a laser proprietária para formar estruturas microscópicas de encaixe em "cauda de andorinha", proporcionando a resistência mecânica de ancoragem necessária para impedir o desprendimento sob fortes forças radiais.
A Arte da Preparação de Bordas: Por que Insistimos em Processos Específicos de Passivação na Fabricação de Fresas de Topo Revestidas de Diamante
Na usinagem convencional de metais, os operadores de máquinas sempre buscam a aresta mais afiada possível para minimizar a resistência ao cisalhamento. No entanto, na fabricação de fresas de topo revestidas com diamante, uma aresta de corte extremamente fina é, na verdade, uma desvantagem. Muitos engenheiros de campo juniores têm dificuldade em entender por que, deliberadamente, desgastamos uma aresta recém-afiada e perfeitamente afiada antes de revesti-la. Nossos 15 anos de experiência em fabricação mostram que uma aresta extremamente afiada e sem tratamento cria um severo "efeito de ponta" no reator CVD, fazendo com que os cristais de diamante cresçam anormalmente grandes e se tornem quebradiços.
Para evitar lascas imediatas na primeira peça, cada ferramenta que fabricamos passa por um rigoroso protocolo de passivação por microafiação. Eliminamos completamente as agressivas rodas de polimento, optando por jateamento microfluídico e lapidação com pasta abrasiva para afiar a aresta em um perfil uniforme e suave, do tipo "K-Land". Controlamos esse raio de aresta com uma tolerância mínima de apenas alguns mícrons. Essa geometria precisa fornece o suporte estrutural necessário para suportar impactos de corte intensos, mantendo-se afiada o suficiente para evitar que a ferramenta empurre e esmague as frágeis estruturas de grafite.
Design de canal e evacuação de poeira: soluções otimizadas para fresas dedicadas a grafite semicondutor de alta pureza.
A usinagem de grafite semicondutor é singular porque o material nunca forma cavacos contínuos em forma de fita; ele se pulveriza instantaneamente em um pó ultrafino e abrasivo. Se esse pó de alta densidade não for evacuado imediatamente das ranhuras helicoidais rotativas, ele age como uma rebarbadora que desgasta a face de folga da ferramenta. Os projetos de ranhuras convencionais não possuem o espaço volumétrico necessário, fazendo com que o pó se comprima e se acumule firmemente dentro dos canais. Essa compactação de cavacos eleva as temperaturas de corte e quebra rapidamente as hastes delicadas das fresas de topo especializadas para grafite.
Para eliminar gargalos de evacuação em trabalhos com cavidades profundas, abandonamos os formatos de canaletas de uso geral padrão. Nossas ferramentas especializadas apresentam uma curvatura parabólica modificada tanto na face de corte quanto nas canaletas de remoção de cavacos, combinada com um ângulo de hélice assimétrico. Além disso, como uma camada CVD de alta qualidade adiciona de 10 a 15 mícrons de espessura física, ela altera naturalmente a geometria final da ferramenta. Calculamos proativamente essa tolerância de revestimento durante a fase inicial de retificação, garantindo que a poeira seja removida instantaneamente assim que se forma, protegendo o acabamento da peça.
Guia de Seleção para Engenheiros: Como Identificar Fornecedores Confiáveis de Fresas de Topo Revestidas de Diamante
Os gerentes de compras no exterior são rotineiramente bombardeados por brochuras de marketing brilhantes que fazem alegações de desempenho idênticas. No entanto, como engenheiros que trabalham diretamente na linha de produção, sabemos que selecionar o fornecedor certo faz mais do que proteger seu orçamento de ferramentas — salva seu cronograma de entrega. Usinar grafite de alta pureza não admite absolutamente nenhuma margem de erro. Embora muitas empresas de ferramentas em geral adicionem itens de grafite aos seus catálogos, elas simplesmente produzem em massa formatos padrão e não possuem a expertise em materiais necessária para avaliar fornecedores confiáveis de fresas de topo diamantadas.
Ao longo dos anos lidando com pedidos de OEMs para compradores ocidentais, descobrimos que a verdadeira competência de um fornecedor se manifesta na personalização de soluções não padronizadas e no suporte técnico pré-venda. As operações na indústria de semicondutores precisam de um parceiro técnico que fale a língua da linha de produção, entenda a rigidez dos eixos e respeite os limites de extração a vácuo. Se um fornecedor em potencial der respostas vagas sobre microtolerâncias rigorosas ou tipos específicos de grafite, como Poco ou SGL, é provável que suas ferramentas apresentem problemas. Trabalhar com um fornecedor não verificado geralmente leva a frequentes paradas não programadas e desgaste imprevisível das ferramentas durante a produção em massa.
Capacidades de suporte técnico: um fornecedor qualificado pode ajustar os parâmetros geométricos da ferramenta para atender às suas condições específicas de usinagem de semicondutores?
Na produção real, mesmo peças semicondutoras idênticas apresentam comportamentos de usinagem completamente diferentes, dependendo da configuração da sua máquina-ferramenta e da capacidade de extração de poeira. Para evitar a expansão da grafite induzida pela umidade e a contaminação da sala limpa, algumas oficinas operam totalmente a seco com linhas de ar refrigerado. Outras oficinas dependem de sistemas de jato de ar de alta pressão para purgar violentamente a área de corte. Se um fornecedor lhe entregar apenas ferramentas de corte de fresa de diamante padrão de catálogo, você nunca alcançará a máxima eficiência entre esses dois extremos operacionais.
Como uma equipe de suporte técnico ativa, sabemos exatamente o quanto um pequeno ajuste na geometria afeta o fluxo de poeira. Em ambientes secos e fechados, onde a eletricidade estática faz com que a poeira de grafite adira à ferramenta, aumentamos o ângulo de alívio secundário para reduzir o atrito. Para jateamento com ar de alta pressão, otimizamos o ângulo da hélice e polimos a superfície da ranhura para ejetar as partículas suavemente no fluxo de vácuo. Um fornecedor qualificado deve estar disposto a modificar seu próximo lote com base em dados reais de carga do fuso, em vez de forçá-lo a modificar seu processo.
Consistência de lote: como nós — fabricantes de fresas de topo diamantadas — garantimos a uniformidade de cada ferramenta por meio de equipamentos de inspeção totalmente automatizados.
Para fundições dedicadas à fabricação de componentes semicondutores, nada é mais frustrante do que um lote de ferramentas em que a primeira fresa funciona por 20 horas, mas a segunda quebra em 5. Essa variação na vida útil da ferramenta compromete totalmente a capacidade da fábrica de operar turnos seguros, autônomos e sem supervisão. Como fabricante premium de fresas de topo diamantadas na China, sabemos que a confiança internacional depende inteiramente da consistência dos lotes. Para eliminar o erro humano do processo de retificação, implementamos uma cadeia de controle de qualidade totalmente automatizada e de circuito fechado em toda a nossa fábrica.
Integramos máquinas de medição por coordenadas (MMCs) alemãs automatizadas e sistemas ópticos multissensoriais sem contato diretamente em nosso fluxo de trabalho de produção. Desde a triagem de blanks de metal duro quanto à circularidade bruta até a inspeção das arestas acabadas após a retificação, cada ferramenta passa por uma verificação 100% automatizada com compensação de desgaste do rebolo em tempo real. Para a fase crítica de deposição química de vapor (CVD), utilizamos monitores de espessura in situ e testadores de risco a laser para verificar a uniformidade do revestimento. Essa abordagem automatizada garante que cada ferramenta entregue à sua oficina mantenha uma tolerância em nível micrométrico em relação à excentricidade e passivação.
Análise de ROI em Custo e Eficiência: Por que os clientes da indústria de semicondutores preferem fornecedores de fresas de topo revestidas de diamante com forte experiência em P&D?
As estratégias modernas de compras no setor de semicondutores deixaram de se basear apenas no preço de compra bruto, adotando um cálculo rigoroso de "Custo por Peça". Uma ferramenta barata com vida útil curta causa paradas frequentes da máquina, retoques constantes e o risco de descarte de um mandril de grafite que custa milhares de dólares. Esse custo operacional oculto rapidamente supera qualquer economia inicial. É por isso que as principais empresas de manufatura nos EUA e na Europa auditam suas cadeias de suprimentos para priorizar fornecedores especializados em fresas de topo diamantadas com laboratórios de materiais dedicados.
Um fornecedor focado em P&D proporciona melhorias contínuas nos processos, protegendo diretamente suas margens de lucro. Quando nosso laboratório refina a estrutura granular de um substrato de carboneto até o nível submicrométrico ultrafino, ou ajusta a dinâmica dos gases para aumentar a densidade do revestimento, sua oficina colhe os frutos. Na prática, essas atualizações de engenharia se traduzem em um aumento de 15% nas taxas de avanço do fuso e uma redução de 30% no consumo total de ferramentas. Esse suporte técnico aprofundado oferece a vantagem técnica necessária para conquistar contratos desafiadores e manter a lucratividade com grafite ultrapuro.
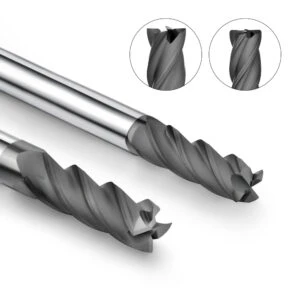
Problemas comuns e estratégias de ajuste de máquinas na usinagem de grafite para semicondutores
Depois de dominar a adesão do revestimento e garantir fornecedores confiáveis, seu sucesso final dependerá do seu painel de controle CNC. Como engenheiros com mais de uma década de experiência prática em ajustes, sabemos que parâmetros de corte inadequados ou trajetórias de ferramenta incorretas podem arruinar até mesmo as melhores ferramentas. A usinagem de grafite para semicondutores exige um equilíbrio preciso entre as forças de corte e a remoção de material frágil em altas velocidades de rotação. Em nosso suporte técnico diário, vemos com frequência ferramentas de alta qualidade sofrerem desgaste prematuro ou quebras catastróficas simplesmente porque os parâmetros do processo foram aplicados rigidamente, sem adaptações.
Se você está enfrentando dificuldades com a remoção de cantos profundos em cavidades ou com superfícies de acoplamento de ultraprecisão, recomendamos que reavalie criticamente suas estratégias de ajuste. A baixa ductilidade do grafite significa que até mesmo microvibrações minúsculas durante o corte em alta velocidade se amplificam, resultando em defeitos superficiais severos. Ao decompor meticulosamente a velocidade do fuso, o avanço por dente e a profundidade de corte, formulamos uma metodologia básica para a oficina. Este guia prático de solução de problemas ajuda os operadores de máquinas a desbloquear o verdadeiro desempenho de suas ferramentas, realizando ajustes precisos em tempo real durante operações de usinagem em andamento.
Eliminação da vibração em paredes finas: Otimizando a relação velocidade/avanço para fresas de topo diamantadas de microdiâmetro na usinagem de grades de precisão.
Ao usinar suportes de wafers semicondutores ou válvulas de fluidos, estruturas de grade densas e de paredes finas são altamente suscetíveis à deflexão da ferramenta e ao lascamento das arestas. Se você estiver usando uma fresa de topo diamantada de microdiâmetro inferior a 2 mm para ranhurar geometrias de alta relação de aspecto, abandone as estratégias tradicionais de corte profundo e avanço lento. Em vez disso, adote uma abordagem de alta velocidade, corte leve e avanço rápido. Diminuir a taxa de avanço em uma parede frágil, na verdade, aumenta o tempo de permanência da ferramenta e o contato por atrito, o que desencadeia vibrações ressonantes destrutivas.
Com base em nossa experiência de campo, operar o fuso entre 24,000 e 30,000 RPM com um avanço rápido de 0.01 a 0.03 mm por dente cisalha o material antes que as ondas de tensão se propaguem até a raiz de parede fina. Se você notar rebarbas visíveis ou microlascas ao longo da base da ranhura durante a configuração, verifique imediatamente a excentricidade radial. Nessas configurações ultraleves, uma excentricidade superior a 3 mícrons perturba o equilíbrio da carga por dente e quebra instantaneamente os frágeis dentes de grafite.
Controle da rugosidade superficial (Ra): Obtendo acabamentos superficiais sem necessidade de polimento com fresas diamantadas de alto desempenho.
As pastilhas epitaxiais de semicondutores exigem acabamentos de superfície rigorosos, frequentemente com rugosidade superficial ( Ra) inferior a 0.4 mícron ou acabamento espelhado para evitar o aprisionamento de partículas. Se você está constantemente ajustando seu processo de polimento pós-usinagem para eliminar um acabamento fosco, observe atentamente a etapa de acabamento final. Avalie o comportamento das suas fresas de topo diamantadas durante passes axiais rasos. Enquanto o grafite é removido por desprendimento de micropartículas, uma ação de raspagem estável pode alcançar um acabamento de alto brilho diretamente na máquina.
Para esta etapa final de acabamento, recomendamos fortemente o uso de uma fresa de raio de canto premium ou uma fresa esférica de grande diâmetro para minimizar a altura residual das cúspides. Mantenha a profundidade de corte axial ( Ap ) estritamente limitada a aproximadamente 0.05 mm. Se a peça parecer brilhante e lustrosa em uma direção, mas opaca e fosca em outra, abandone os percursos paralelos em favor de trajetórias de ferramenta que acompanham o contorno ou em espiral 3D. Essa abordagem de fresamento concordante contínuo suprime o rasgo microscópico da superfície para atingir especificações de rugosidade de alta limpeza sem a necessidade de polimento manual.
Mecanismo de pré-aviso de ferramentas: Nossas recomendações para engenheiros sobre como definir frequências razoáveis de substituição de ferramentas ao usinar componentes de grafite semicondutores.
Na fabricação de componentes semicondutores em larga escala, tentar aproveitar ao máximo a vida útil de uma aresta de corte sempre tem um custo elevado. Se você opera em turnos noturnos sem supervisão ou processa barcos de grafite especializados e de alto valor, é fundamental estabelecer um mecanismo rígido de pré-aviso para a substituição de ferramentas. Confiar na inspeção visual do desgaste pelos operadores ou esperar por anomalias sonoras é uma receita para o desastre. Em um ambiente de fabricação de semicondutores, ouvir uma mudança no tom geralmente significa que um lote de peças defeituosas já foi produzido.
Recomendamos documentar o volume de corte exato ou a distância de deslocamento linear alcançada por fresas novas para grafite antes que o acabamento superficial se degrade. Por exemplo, se um modelo de ferramenta apresentar uma vida útil média segura de 18 horas em uma determinada classe de grafite, configure o contador interno de vida útil da ferramenta da sua máquina para 14 ou 15 horas. Essa redundância de segurança em camadas força a troca da ferramenta antes que o lascamento microscópico do revestimento comece. Isso mantém sua taxa de refugo em um nível insignificante, garantindo que seu fuso opere em condições ideais e com baixa tensão.
Cada oficina difere em termos de rigidez das máquinas, potência de extração a vácuo e tipos de matéria-prima; portanto, não existe um conjunto único de parâmetros que se adapte a todas as linhas de produção. Se você está enfrentando problemas persistentes de ressonância, lascamento de borda ou desgaste anormal de ferramentas em sua configuração de semicondutores, entre em contato com nossa equipe. Estamos prontos para analisar as condições específicas de sua fábrica, desenhos de produto em 2D/3D e tipos de grafite. Vamos colaborar para desenvolver uma geometria de ferramenta personalizada e um plano de otimização de processo perfeitamente adaptado às capacidades existentes em sua oficina.






