


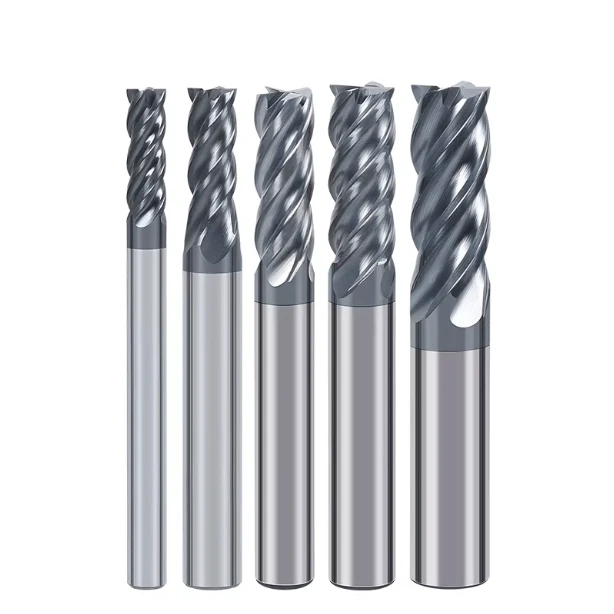
Na semana passada, uma empresa de moldes de médio porte na Alemanha nos enviou um pedido de socorro urgente. Eles estavam usando fresas de topo quadradas HRC55 para usinar moldes de precisão em aço S136, mas não conseguiam atingir o acabamento superficial necessário. Pior ainda, estavam observando microlascas constantes nas arestas de corte. Seu primeiro instinto foi culpar os fornecedores das fresas pela qualidade inconsistente do revestimento.
No entanto, após analisarmos os dados da máquina e as filmagens no local, a verdade veio à tona. As ferramentas estavam em perfeitas condições. O problema era a rigidez do sistema — um fator que é constantemente subestimado em oficinas de alta precisão.
Nos meus 16 anos neste setor, vi esse cenário se repetir centenas de vezes. Quando as oficinas compram fresas para aço, elas se preocupam excessivamente com dureza, revestimentos, avanços e velocidades. Mas se esquecem de que, a 20,000 RPM, mesmo uma deflexão de 0.01 mm transforma um trabalho de "alta precisão" em um desastre total.
Para nós, fabricantes, afiar uma fresa de topo de metal duro de alta qualidade é apenas metade da batalha. O verdadeiro desafio é garantir que a ferramenta permaneça estável sob condições de alta carga. Essa estabilidade não depende apenas da espessura do núcleo da ferramenta; ela depende da força de fixação do eixo, da aderência do porta-ferramentas e do controle do balanço. Ao cortar materiais duros, qualquer perda de rigidez é amplificada exponencialmente. Se você não corrigir a rigidez, mesmo a fresa de topo mais cara se torna um consumível superfaturado.
No mundo da usinagem de aço duro, rigidez é sinônimo de eficiência e vida útil da ferramenta. Como engenheiros na linha de frente, não estamos lutando apenas contra a dureza do metal — estamos lutando contra deformações minúsculas e invisíveis.
Você tem máquinas de corte de alta qualidade na sua oficina que estão apresentando problemas devido a vibrações sutis e imperceptíveis?
Análises das cenas de "falhas catastróficas": três defeitos fatais em fresas de corte de aço causados por rigidez insuficiente.
Quando lidamos com fornecedores de primeiro nível na América do Norte e na Europa, a pior notícia não é uma disputa de preço — é um vídeo de uma "falha catastrófica" gravado na linha de produção. Quando uma máquina de cinco eixos emite um ruído agudo e destrói uma peça de cinco dígitos, toda a linha de produção é paralisada. Minha experiência mostra que a grande maioria das reclamações sobre fresas de topo para aço se resume a uma coisa: baixa rigidez.
Muitos operadores presumem que uma máquina-ferramenta estável torna o processo à prova de falhas. Na realidade, cada ligação entre a cabeça do fuso e a aresta de corte transmite tensão. Certa vez, ajudamos um cliente americano que estava quebrando ferramentas em aço-liga. Eles estavam usando nossa linha de fresas de topo de metal duro de alta qualidade, mas a rigidez do sistema foi ignorada. Sob carga, essas ferramentas caras se comportavam como hastes de plástico frágeis. Precisamos evitar isso no nível lógico, antes mesmo do fuso começar a girar.
Ressonância (vibração) é mais do que apenas um som desagradável: como ela destrói instantaneamente uma fresa de topo quadrada HRC55.
Ao usinar aço temperado com uma fresa de topo quadrada HRC55 , a ressonância cria um som que fará qualquer engenheiro estremecer. Essa vibração submete a ferramenta a milhares de "microimpactos" por segundo. Como o metal duro é duro, mas quebradiço, essa carga irregular descasca o revestimento e lasca a aresta. Seu acabamento espelhado se transforma instantaneamente em uma superfície áspera e ondulada.
Se você ouvir vibrações, não reduza a rotação automaticamente. Muitas vezes, a melhor opção é ajustar o avanço por dente ou alterar a profundidade de corte (DoC) para encontrar um ponto ideal longe da frequência de ressonância da máquina. Proteger a aresta de corte não significa evitar a força, mas sim torná-la estável e contínua. Se a ponta da ferramenta estiver vibrando descontroladamente sobre a peça, até mesmo a melhor fresa de metal duro irá falhar.
Erros cumulativos devido ao desalinhamento radial: por que sua fresa se desgasta de forma irregular
Se sua fresa de metal duro apresentar desgaste acentuado em apenas uma ou duas arestas de corte, enquanto as demais parecem novas, você tem um problema de excentricidade radial. Na fabricação de moldes de precisão, frequentemente encontramos sistemas de porta-ferramentas com excentricidades mínimas. Alguns mícrons de desvio podem parecer insignificantes, mas em altas velocidades, a força centrífuga empurra essa aresta específica muito além de seus limites de projeto.
Nossos testes de laboratório mostram que, para cada aumento de 0.01 mm no desvio radial, a vida útil da ferramenta cai 50% ou mais. Embora nos orgulhemos da precisão de nossa fabricação de fresas, a concentricidade do seu sistema de fixação é um pré-requisito para o sucesso. Se você observar "listras" regulares no acabamento da superfície, não culpe a ferramenta ainda. Verifique se há fadiga na pinça ou no porta-ferramentas de fixação por contração térmica.
Evitando usinagem em formato de "macarrão": o impacto exponencial da relação L/D
Em usinagem de cavidades profundas, frequentemente vemos operadores utilizando ferramentas de longo alcance para cortes pesados. Chamamos isso de usinagem "estilo macarrão". É fundamental compreender que a deflexão da ferramenta é proporcional ao cubo do comprimento da projeção. Estender uma fresa de topo de metal duro em apenas alguns milímetros faz com que sua rigidez caia exponencialmente.
Se uma grande saliência for inevitável, você deve reduzir drasticamente a profundidade de corte radial (Ae) para garantir a durabilidade. Resolvemos inúmeros problemas de quebra recomendando projetos com pescoço cônico ou estratégias de usinagem em camadas. Não tente desafiar as leis da física. Manter sua ferramenta dentro da faixa de saliência estável é a única maneira de obter uma usinagem "aceitável".
Aprimorando a rigidez de fresas de metal duro na usinagem de aço duro por meio da otimização do processo.
Testar a vida útil de ferramentas em um laboratório estéril é uma coisa; resolver problemas do mundo real em meio à névoa de óleo e ao ruído de uma oficina movimentada é outra bem diferente. Sabemos que mesmo uma fresa de topo de metal duro de alto desempenho não consegue atingir mais de 30% do seu potencial sem um processo de usinagem lógico. Depois de visitar centenas de locais, descobrimos que a chave para a rigidez muitas vezes não está em comprar máquinas mais caras, mas sim em ajustar com precisão os detalhes do processo que são frequentemente negligenciados.
Consideramos a usinagem como um sistema mecânico holístico. Cada alteração — desde as estratégias de fixação até os percursos de corte — reflete-se diretamente na carga do fuso e no acabamento superficial. Ao usinar materiais de alta dureza, não utilizamos força bruta. Em vez disso, otimizamos os vetores de força para minimizar a deformação. As informações abaixo representam a "lógica de chão de fábrica" que desenvolvemos ao longo de anos lidando com os projetos mais desafiadores.
Controle de projeção em fresas de topo quadradas HRC55: A regra de “1 mm” para estabilidade
Ao usinar aço temperado para moldes, sempre dizemos aos nossos clientes: "Se puderem reduzir a projeção em 1 mm, façam isso." Para uma fresa de topo quadrada HRC55, o substrato é incrivelmente duro, mas inerentemente frágil. Certa vez, realizamos um teste em um projeto de precisão: reduzir a projeção da ferramenta em menos de 2 mm eliminou completamente as marcas de vibração e aumentou a vida útil da ferramenta em quase 30%.
Isso não é mágica; é física básica. Uma ferramenta de corte se comporta como uma viga em balanço. Quanto menor a projeção, melhor ela resiste às forças laterais. Isso impede que a aresta de corte ceda ao contato com o aço duro. Recomendamos priorizar a projeção mínima durante a programação, mesmo que isso signifique mais tempo ajustando os dispositivos de fixação. Quando você compara esse tempo com o custo de uma ferramenta quebrada ou uma peça descartada, o investimento se torna óbvio.
A Arte da Seleção de Porta-Ferramentas: Por Que o Ajuste por Contração é o Nosso Padrão para Aço
Em oficinas de usinagem de ponta na América do Norte, os porta-ferramentas de contração térmica são o padrão ouro para fresas de topo para aço. Embora as pinças de alta força sejam adequadas para desbaste, elas não conseguem igualar a fixação uniforme de 360 graus e a excentricidade quase nula da tecnologia de contração térmica. Esse método funde efetivamente a ferramenta ao eixo, maximizando a rigidez estática e dinâmica.
Ao solucionar problemas em fresamento de furos profundos, frequentemente notamos que a troca para fixação por contração térmica transforma um som abafado e surdo em um toque nítido e uniforme. Esse som indica que todas as arestas de corte estão distribuindo a carga igualmente. Os porta-ferramentas com fixação por contração térmica exigem um investimento inicial maior e tolerâncias de haste mais rigorosas, mas se você busca um acabamento superficial perfeito e uma vida útil previsível da ferramenta, essa "conexão rígida" é essencial.
A sinergia entre a fresagem concordante e a rigidez: usando a física para proteger a fresa de topo.
Somos defensores ferrenhos da fresagem concordante, especialmente quando se utiliza uma fresa de topo de metal duro em aço de alta resistência. Mecanicamente, a fresagem concordante começa com um cavaco espesso que se afunila. Isso cria um vetor de força que "empurra" a ferramenta contra a peça, em vez de "levantá-la".
Essa diferença direcional reduz significativamente a deflexão elástica quando a ferramenta entra em contato com o material. Descobrimos que a fresagem concordante também suprime o endurecimento por trabalho. No entanto, sua máquina deve ter folga zero no fuso de avanço para evitar que a ferramenta "penetre" no material. Ao reduzir o empuxo lateral, você está simplesmente usando a física para aliviar a carga sobre a ferramenta. Você saberá que está funcionando quando vir os cavacos se curvando como vírgulas perfeitas em vez de serem esmagados em pó.
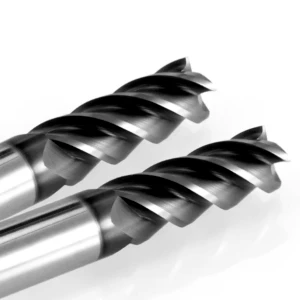
O papel fundamental da manufatura: o que procurar em fornecedores de fresas de topo
Como especialista com 16 anos de experiência em produção, acredito que a rigidez de uma ferramenta é definida no momento em que ela sai da retificadora. Muitos compradores se deixam levar por folhetos brilhantes ou revestimentos coloridos. Mas o verdadeiro desempenho de uma fresa de metal duro reside em detalhes de fabricação invisíveis a olho nu. A rigidez começa com a seleção da matéria-prima e a geometria microscópica da aresta de corte.
As melhores empresas de usinagem priorizam a consistência de seus fornecedores. Se a excentricidade exceder as tolerâncias em apenas 1% de um lote, isso pode comprometer toda a linha de produção automatizada. Ao avaliar fornecedores de fresas de topo , consideramos a pressão de retificação, a filtragem do fluido de corte e a frequência de dressagem do rebolo. Esses fatores "ocultos" determinam se sua ferramenta terá um desempenho estável ou se falhará no meio de uma tarefa complexa.
Os Segredos dos Materiais de Substrato: Por Que Insistimos em Carboneto de Microgrãos Ultrafinos
No mundo dos carbonetos, o tamanho do grão é fundamental. Ao usinar aço temperado, os substratos padrão muitas vezes não conseguem equilibrar dureza e tenacidade. Insistimos em um substrato de grão ultrafino (0.4 μm a 0.6 μm). Grãos mais finos significam uma estrutura molecular mais densa com menos defeitos internos. Isso confere à ferramenta um módulo de elasticidade muito maior ao enfrentar cargas laterais intensas.
Por que ferramentas "baratas" parecem idênticas, mas quebram instantaneamente? Geralmente, a causa está na distribuição do aglutinante de cobalto. Se os grãos não forem finos o suficiente, o cobalto se acumula em pontos fracos. Pagamos um adicional de 20% por substratos de alta densidade porque essa rigidez microscópica é a última linha de defesa contra falhas catastróficas da ferramenta.
Equilibrando a espessura do núcleo e o espaço entre as ranhuras: a essência do design de ferramentas.
Projetar uma fresa de topo de metal duro de alto desempenho é um exercício de "adição e subtração". A espessura do núcleo determina a rigidez à flexão da ferramenta. Se você aumentar demais o número de canais para facilitar a evacuação de cavacos, o núcleo ficará fino e flexível como um galho de salgueiro. Por outro lado, um núcleo superdimensionado não deixa espaço para os cavacos, o que leva a travamentos e quebras.
Preferimos um design de núcleo cônico. Isso reforça a área da haste, proporcionando rigidez, ao mesmo tempo que mantém a capacidade de remoção de cavacos na ponta. Esse equilíbrio absorve a vibração, tornando o corte mais suave visual e sonoramente. Ao inspecionar uma ferramenta, verifique se a relação entre a profundidade da aresta de corte e a espessura do núcleo está cientificamente equilibrada. Um design excepcional sempre representa um equilíbrio entre resistência e fluidez.
Afiação de ponta: prevenção de fraturas frágeis na entrada.
Por que fresas de topo novas para aço às vezes lascam no primeiro corte? Muitas vezes, elas são muito "afiadas". Sob um microscópio, uma aresta recém-afiada apresenta uma fileira de minúsculas serrilhas. Quando atingem aço duro, esses pontos fracos se desfazem instantaneamente. Resolvemos esse problema com uma passivação precisa (afiação) antes do revestimento. Polimos a aresta afiada até obter um raio microscópico arredondado (aresta R).
O brunimento aumenta significativamente a rigidez microscópica da aresta. Embora possa parecer menos "afiada", uma aresta arredondada é excelente na distribuição de calor e tensão mecânica. Isso impede que o revestimento descasque. Ao escolher ferramentas para aço duro, use uma lupa para verificar o padrão de desgaste. Ferramentas com passivação adequada apresentam uma faixa de desgaste lisa e uniforme — a marca registrada de uma engenharia de processo estável.
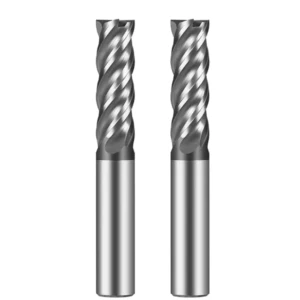
Notas de diagnóstico de um mestre torneiro mecânico: como verificar sua rigidez em tempo real
Na oficina, costumamos dizer que os melhores sensores são os olhos e ouvidos de um engenheiro. As máquinas modernas possuem monitores de carga e sensores, mas, ao usinar metais duros, confiamos em sinais sutis para detectar riscos precocemente. Você não precisa esperar pela inspeção final para saber se a rigidez está adequada. Nos primeiros minutos, a "vitalidade" do sistema já revela tudo. Esses métodos de diagnóstico são o resultado de 16 anos de experiência em fabricação e ajuste — uma abordagem intuitiva para o equilíbrio mecânico.
Ao entrarmos em uma oficina desconhecida, a primeira coisa que observamos é o feedback dinâmico da máquina. Se uma fresa de metal duro estiver funcionando corretamente, a trajetória do cavaco e a frequência de vibração criam um ritmo harmonioso. Até mesmo o vidro de segurança da máquina terá uma vibração constante e previsível. Se houver algum gargalo na rigidez, o sistema parecerá "desregulado". Como tomador de decisões, você precisa interpretar esses sinais: deve prosseguir ou parar para otimizar a configuração? Aqui estão três "segredos bem guardados" para um diagnóstico rápido.
H3: Lendo a morfologia dos chips: o que os informantes estão lhe dizendo
Ao processar aços duros para moldes, os cavacos são seus indicadores mais diretos. Para uma fresa de topo quadrada HRC55 realizando desbaste ou fresamento lateral, o cavaco ideal é de cor uniforme, compacto e elástico. Ele deve se curvar naturalmente à medida que absorve calor. Isso indica que a ferramenta está efetivamente cortando o material, em vez de deslizar ou forçar a passagem. Se os cavacos parecerem pó fino ou apresentarem cores inconsistentes, é provável que a aresta de corte esteja microvibrando devido à baixa rigidez.
Em uma ocasião, analisamos um projeto em aço H13 onde os cavacos repentinamente se fragmentaram, apresentando rebarbas consideráveis. Sob alta ampliação, observamos que a ferramenta estava sofrendo deflexão radial. Isso significava que cada canal de corte estava recebendo uma carga de cavacos diferente, causando picos de calor intensos. Lembre-se: os cavacos devem dissipar o calor, não fragmentos da sua aresta de corte. Se a morfologia parecer anormal, verifique imediatamente o balanço da ferramenta. É provável que o suporte estrutural tenha atingido seu limite.
H3: Ouvindo o Corte: Identificando os “Gritos” da Rigidez Insuficiente
Se você passar tempo suficiente em uma oficina, aprenderá o "humor" da máquina. Uma fresa de topo de metal duro rígida produz um som constante e grave, como um "zumbido" ou um "chiado". Isso indica que o sistema está operando dentro de uma faixa de ressonância estável. No entanto, se o sistema não tiver rigidez — especialmente em ranhuras profundas — você ouvirá um grito agudo e penetrante. Isso é vibração. É o som da sua ferramenta ricocheteando na peça de trabalho em alta frequência. Cada grito é o som da vida útil da sua ferramenta sendo desperdiçada.
Quando prestamos consultoria a oficinas na América do Norte, orientamos que fiquem atentas a mudanças na frequência durante os ajustes da taxa de avanço. Se aquele ruído metálico persistir, independentemente de como você ajuste a velocidade do fuso, a rigidez dinâmica do seu porta-ferramentas provavelmente é a culpada. Nesses casos, trocar a marca da fresa não resolverá o problema. É preciso verificar a força de fixação ou a limpeza do cone do fuso. Uma usinagem estável deve ser silenciosa — a pureza do som reflete a confiabilidade do seu processo.
H3: Análise de Textura Superficial: Identificação da Deflexão Radial por meio de Marcas de Trajetória da Ferramenta
Sua última linha de defesa é a superfície da peça. Mesmo com uma fresa de metal duro nova, a falta de rigidez deixa uma "marca". Procure por "degraus" ou saliências onde a ferramenta passa por transições, ou marcas de vibração irregulares nas paredes laterais. Isso é deformação por flexão — deflexão. Quando a ferramenta não consegue suportar as forças de corte radiais, ela se deflete para fora, desviando-se de sua trajetória programada.
Muitas vezes, detectamos essas ondulações simplesmente passando o dedo sobre a peça. Em trabalhos de alta precisão, até mesmo um desvio de 0.005 mm pode comprometer a quantidade de material necessária para o acabamento. Se você observar um padrão em "escamas de peixe" ou linhas de textura que mudam abruptamente de direção, sua ferramenta está sofrendo deformação elástica instável. Não basta apenas diminuir a velocidade de avanço; reforce a rigidez de todo o sistema. Os defeitos superficiais geralmente são apenas a ponta do iceberg.
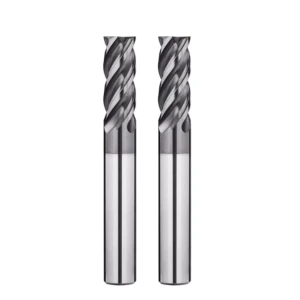
A rigidez não se compra — ela se constrói.
Após 16 anos fabricando ferramentas, nossa constatação mais profunda é a seguinte: nenhuma fresa de alta qualidade fará milagres em um sistema frágil. A rigidez é o resultado cumulativo de milhares de pequenas decisões. É o substrato de grão ultrafino que selecionamos como fornecedores de fresas de topo, e é o 1 mm de projeção que você decide reduzir na máquina. Esses detalhes são a espinha dorsal da sua produção. Investir em uma fresa de topo de metal duro melhor para mascarar uma configuração instável é uma receita para resultados cada vez menores.
A verdadeira estabilidade provém do respeito pela mecânica e da observação atenta. Conhecemos a ansiedade de equilibrar velocidade e precisão. A rigidez é um ciclo completo: começa com o nosso refinamento da espessura do núcleo e termina com as suas escolhas no painel de controlo CNC.
-
Suas fresas de topo quadradas HRC55 estão apresentando microlascas? Reavalie o seu ângulo de corte — provavelmente há espaço para otimizar a configuração.
-
O acabamento superficial da sua usinagem de aço rápido está deixando a desejar? Experimente usar suportes com ajuste por contração térmica ou recalcule a carga radial nos seus percursos de fresagem concordante.
-
Está se sentindo sobrecarregado pelas especificações dos fornecedores? Olhe além dos catálogos. Concentre-se no micro-reforço das bordas e na consistência do substrato.
Cada máquina, desenho e material é único. Não existe uma fórmula mágica. Convidamos você a compartilhar suas condições de trabalho, desenhos ou materiais problemáticos. Muitas vezes, a solução reside em um ajuste sutil na análise de forças. Vamos discutir os detalhes técnicos e encontrar a estabilidade que define a excelência em engenharia.






