


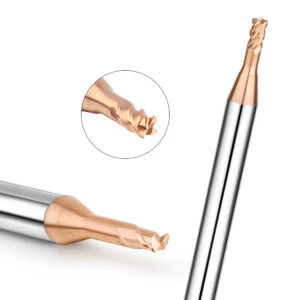
Ao fresar peças complexas em um centro de usinagem de fresamento, os seguintes pontos devem ser observados ao usar fresas de topo CNC.
Fixação de fresa de topo
As fresas de topo utilizadas em centros de usinagem são geralmente fixadas por conjuntos de molas e ficam em posição de alavanca durante o uso. Durante o processo de fresamento, a fresa pode, por vezes, estender-se gradualmente do porta-ferramentas ou mesmo soltar-se completamente, causando o descarte da peça. A razão geralmente reside na presença de uma película de óleo entre o furo interno do porta-ferramentas e o diâmetro externo da haste da fresa , resultando em força de fixação insuficiente. As fresas de topo são normalmente revestidas com óleo anticorrosivo quando saem da fábrica.
Se for utilizado óleo de corte não solúvel em água durante o corte, uma camada de óleo em forma de névoa também se fixará no furo interno do porta-ferramentas. Quando há uma película de óleo na haste e no porta-ferramentas, é difícil para o porta-ferramentas fixar a haste firmemente, e a fresa de topo se solta e cai facilmente durante o processamento. Portanto, antes de fixar a fresa de topo, a haste da fresa de topo e o furo interno do porta-ferramentas devem ser limpos com fluido de limpeza e, em seguida, fixados após a secagem.
Quando o diâmetro da fresa é grande, mesmo que a haste e o mandril estejam bem limpos, a ferramenta ainda pode cair. Nesse caso, deve-se escolher uma haste com entalhe achatado e um método de travamento lateral correspondente.
Outro problema que pode ocorrer após a fixação da fresa é a quebra da fresa na porta do mandril durante o processamento. Geralmente, o motivo é o uso prolongado do mandril, que se desgastou e formou um cone. Nesse caso, é necessário substituir o mandril por um novo.
Vibração da fresa
Devido à pequena folga entre a fresa e o mandril, a ferramenta pode vibrar durante o processamento. A vibração tornará a quantidade de corte da borda circunferencial da fresa desigual, e a quantidade de corte e expansão aumentará em comparação com o valor original, afetando a precisão do processamento e a vida útil da ferramenta. No entanto, quando a largura da ranhura processada for pequena, a ferramenta também pode ser vibrada propositalmente para obter a largura de ranhura necessária, aumentando a quantidade de corte e expansão. No entanto, neste caso, a amplitude máxima da fresa deve ser limitada a menos de 0.02 mm, caso contrário, o corte estável não poderá ser realizado. No processamento normal, quanto menor a vibração da fresa, melhor.
Quando ocorrer vibração da ferramenta, considere reduzir a velocidade de corte e a velocidade de avanço. Se ambas tiverem sido reduzidas em 40% e ainda houver muita vibração, considere reduzir a quantidade de corte.
Se ocorrer ressonância no sistema de processamento, a causa pode ser velocidade de corte excessiva, baixa velocidade de avanço, rigidez insuficiente do sistema de ferramentas, força de fixação insuficiente da peça e fatores como o formato ou o método de fixação da peça. Nesse caso, medidas como ajustar a quantidade de corte, aumentar a rigidez do sistema de ferramentas e aumentar a velocidade de avanço devem ser tomadas.
Corte final da fresa de topo
Na fresagem CNC de cavidades de peças, como moldes, quando o ponto de corte é uma parte côncava ou uma cavidade profunda, a extensão da fresa precisa ser alongada. Se uma fresa de topo de aresta longa for usada, devido à grande deflexão da ferramenta, é fácil vibrar e causar a quebra da ferramenta. Portanto, durante o processamento, se apenas a lâmina próxima à extremidade da ferramenta for necessária para participar do corte, é melhor usar uma fresa de topo de aresta curta e haste longa com um comprimento total da ferramenta maior. Ao usar uma fresa de topo de grande diâmetro para processar peças em uma máquina-ferramenta CNC horizontal, devido à grande deformação causada pelo peso da ferramenta, deve-se prestar atenção especial aos problemas que são propensos ao corte final. No caso em que uma fresa de topo de aresta longa deve ser usada, a velocidade de corte e a velocidade de avanço devem ser bastante reduzidas.

Seleção de parâmetros de corte
A seleção da velocidade de corte depende principalmente do material da peça a ser processada. A seleção da velocidade de avanço depende principalmente do material da peça a ser processada e do diâmetro da fresa de topo. Amostras de ferramentas de alguns fabricantes estrangeiros são acompanhadas por uma tabela de seleção de parâmetros de corte para referência. No entanto, a seleção dos parâmetros de corte também é afetada por diversos fatores, como máquinas-ferramentas, sistemas de ferramentas, formato da peça a ser processada e método de fixação. A velocidade de corte e a velocidade de avanço devem ser ajustadas adequadamente de acordo com a situação real.
Quando a vida útil da ferramenta é o fator prioritário, a velocidade de corte e a velocidade de avanço podem ser reduzidas adequadamente; quando a condição de separação dos cavacos não é boa, a velocidade de corte pode ser aumentada adequadamente.
Seleção do método de corte
O uso do fresamento descendente é benéfico para evitar danos à lâmina e aumentar a vida útil da ferramenta. No entanto, há dois pontos a serem observados:
- Se forem utilizadas máquinas-ferramentas comuns para o processamento, a folga do mecanismo de alimentação deve ser eliminada.
- Quando houver uma película de óxido ou outra camada endurecida formada por processos de fundição e forjamento na superfície da peça de trabalho, a fresagem reversa deve ser usada.
Uso de fresas de topo de metal duro
A faixa de uso e os requisitos de uso das fresas de aço rápido são relativamente amplos e, mesmo que as condições de corte sejam ligeiramente inadequadas, não haverá muitos problemas. Embora as fresas de metal duro apresentem boa resistência ao desgaste durante o corte em alta velocidade, sua faixa de uso não é tão ampla quanto a das fresas de aço rápido, e as condições de corte devem atender rigorosamente aos requisitos de uso da ferramenta.






