



Ao discutir a usinagem de alta eficiência de ligas de alumínio, o medo que mais assombra os operadores de máquinas não é o desgaste gradual da ferramenta, mas sim aquele som estridente e assustador. No momento em que você o ouve, sabe exatamente o que está acontecendo: sua fresa de alumínio está produzindo cavacos novamente.
Já presenciamos esse cenário inúmeras vezes ao prestar suporte técnico a oficinas de precisão em toda a América do Norte. Imagine um centro de usinagem de cinco eixos — que custa centenas de milhares de dólares — destruindo uma fresa de topo de metal duro de alto desempenho para alumínio em menos de dez minutos. O culpado? Uma massa emaranhada de alumínio, formando um "ninho", que obstruiu as ranhuras da fresa. Não se trata apenas da perda de uma ferramenta; trata-se dos arranhões superficiais catastróficos que transformam um componente aeroespacial de US$ 5,000 em sucata.
Em nossa experiência, a reprocessamento de cavacos é o principal fator silencioso que reduz o tempo de ciclo. Muitos operadores de máquinas instintivamente culpam um revestimento "macio" ou metal duro de qualidade inferior. No entanto, como fornecedores de fresas de topo CNC para alumínio, nossos testes de campo comprovam que a causa principal geralmente reside em uma geometria de processo negligenciada. Especialmente durante ciclos de alta taxa de remoção de material (MRR), se suas fresas de topo para corte de alumínio não forem adequadas às necessidades específicas de evacuação de cavacos da liga, o alumínio se fundirá às arestas de corte como solda derretida.
Compilamos os 5 principais problemas críticos que resolvemos para fornecedores de nível 1. Pare de sacrificar suas taxas de fornecimento por uma falsa sensação de estabilidade — veja como resolver o problema de verdade.

Por que sua fresa de alumínio não tem espaço suficiente para evacuação de cavacos?
Em nossos diagnósticos, frequentemente encontramos operadores de máquinas optando por ferramentas com diâmetros de núcleo maiores para obter maior rigidez. Para uma fresa de topo de alumínio, essa é muitas vezes uma concepção errônea crítica. Os cavacos de alumínio são volumosos e altamente aderentes; se a área da seção transversal da garganta da fresa for insuficiente, esses fragmentos de alta velocidade sofrem compressão secundária dentro do canal.
O objetivo fundamental do espaço de evacuação de cavacos é fornecer uma "rota de escape". Quando esse espaço está cheio, as forças de corte aumentam exponencialmente. O som agudo e penetrante que você ouve é o alumínio sendo esmagado com força contra as arestas da fresa de metal duro para alumínio. Em vez de aumentar a rigidez indiscriminadamente, reavalie a profundidade e a geometria dos canais de corte para garantir que todos os cavacos sejam removidos pelo fluido de corte ou ar.
A armadilha da contagem de canais: fresas de topo para corte de alumínio com 4 ou 3 canais
No ano passado, prestamos suporte a um cliente que usinava peças aeroespaciais em alumínio 6061-T6. Eles estavam com dificuldades para usinar uma cavidade estreita, três vezes mais profunda que o diâmetro da ferramenta, e enfrentavam quebras constantes. Descobrimos que eles estavam utilizando uma ferramenta de quatro canais para obter um acabamento melhor. Embora as fresas de quatro canais sejam padrão para aço, no alumínio, elas reduzem drasticamente a capacidade de retenção de cavacos por canal.
Recomendamos a troca para uma fresa de topo CNC de alumínio com 3 canais. Embora tenha uma aresta de corte a menos, o volume de evacuação de cavacos por canal aumentou em quase 30%. A quebra desapareceu e, na verdade, eles recuperaram a eficiência aumentando a velocidade do fuso. Em ranhuras profundas, “o espaço é mais importante que a rigidez”.
Polimento de Flautas: Por que Insistimos em um Acabamento Espelhado
Como fornecedores de fresas de topo CNC para alumínio, frequentemente nos perguntam: "Por que seus canais de corte parecem espelhos?" Não é por estética. Sob um microscópio, os canais de metal duro não polidos apresentam marcas de retificação. No caso do alumínio viscoso, essas marcas atuam como "ganchos", induzindo a formação de aresta postiça (BUE, na sigla em inglês), onde os cavacos aderem teimosamente ao fundo do canal.
Nossos testes mostram que canais polidos reduzem o coeficiente de atrito em mais de 40%. Os cavacos deslizam para fora do canal, em vez de serem expelidos. Essa atenção aos detalhes reduz o calor e evita que a fresa de metal duro para alumínio se quebre devido à adesão. Se seus canais acumularem resíduos após alguns minutos, a qualidade da superfície estará abaixo do padrão, independentemente dos parâmetros utilizados.

Acúmulo de cavacos causado por estratégias de desbaste inadequadas.
Durante a fase de usinagem pesada, muitas oficinas param devido a estratégias conservadoras. Os operadores de máquinas frequentemente aplicam uma "mentalidade de aço" ao alumínio, pensando que apenas altas rotações resolvem tudo. Mas o alumínio sofre deformação plástica rapidamente. Se a fresa de alumínio não cortar o material de forma limpa, os cavacos expandidos pelo calor irão envolver o corpo da ferramenta como chiclete. Essa expansão excessiva da ferramenta compromete as tolerâncias e aumenta drasticamente a carga no fuso.
O sucesso no desbaste depende da "morfologia dos cavacos" e não apenas da busca pela profundidade de corte. Ao realizar cortes profundos ou grandes espaçamentos entre peças, é preciso levar em conta o comportamento fluidodinâmico dos cavacos. Se o projeto geométrico da sua fresa de topo para corte de alumínio não puder alterar fisicamente a forma desses cavacos, as arestas de corte inevitavelmente ficarão obstruídas.
Controle de cavacos: quebra de filamentos com uma fresa de desbaste para alumínio
Ao solucionar problemas para um cliente que fabricava grandes carrocerias de alumínio para veículos, descobrimos que o problema não era a eficiência, mas sim os emaranhados de filamentos de alumínio com vários metros de comprimento. Esses emaranhados eram perigosos e acionavam alarmes de colisão. Substituímos as ferramentas de corte reto por uma fresa de desbaste para alumínio com um design de aresta ondulada (serrilhada).
Este perfil de dente exclusivo cria pontos de fratura física, fragmentando cavacos finos em pedaços do tamanho de uma unha. Embora alguns se preocupem com a qualidade do acabamento, no desbaste, a segurança na evacuação é fundamental. Os cavacos fragmentados são facilmente removidos pela esteira transportadora. Para usinagem não supervisionada, essa estratégia é a sua melhor linha de defesa.
Avanço muito baixo: Não tenha medo de deixar sua fresa de metal duro "funcionar"
Este é um erro psicológico comum: por medo de quebrar a ferramenta, os profissionais reduzem inconscientemente a taxa de avanço. Para uma fresa de metal duro para alumínio, um avanço excessivamente baixo significa que a aresta está "esfregando" em vez de "cortando". Esse atrito gera muito calor e, como o alumínio é altamente condutor, esse calor é transferido para a ponta da ferramenta, fazendo com que o material atinja seu ponto de amolecimento e se funda à ferramenta.
Costumamos dizer que o alumínio exige "força bruta". Quando você aumenta adequadamente a taxa de remoção de cavacos (avanço por dente), os cavacos dissipam a maior parte do calor, protegendo o substrato de metal duro. Recentemente, aumentamos a taxa de avanço de um cliente em 50% em alumínio 7075; não só a vida útil da ferramenta foi prolongada, como o problema de desgaste irregular foi completamente resolvido, pois os cavacos estavam sendo removidos mais rapidamente do que conseguiam aquecer. Não deixe que parâmetros definidos pelo medo desperdicem o potencial de uma fresa de topo CNC de alto desempenho para alumínio.
A “falsa sensação de adequação” na pressão de refrigeração e evacuação de cavacos
Ao solucionar problemas para nossos clientes, ouvimos com frequência a mesma reclamação frustrada: "Aumentei o fluxo de fluido de corte ao máximo, então por que os cavacos ainda estão grudando na aresta da ferramenta?" Este é um caso clássico de "falsa suficiência". Muitos operadores presumem que, contanto que haja uma névoa visível na zona de corte, o resfriamento é suficiente. No entanto, na usinagem de alumínio com alta taxa de remoção de material (MRR), a principal função do fluido de corte não é apenas o controle de temperatura — ele também fornece a energia cinética para deslocar fisicamente os cavacos. Se a pressão estiver baixa ou se o bico estiver desalinhado por apenas alguns milímetros, esses cavacos superaquecidos caem de volta no caminho da fresa antes que ela complete a próxima rotação.
Sustentamos que o resfriamento ineficaz é mais perigoso do que a ausência total de resfriamento. Ele cria uma falsa sensação de segurança enquanto a ferramenta está, na verdade, falhando. No caso do alumínio dúctil, se um cavaco não for expelido com força em uma fração de segundo após o corte, ele se contrai instantaneamente e se solda à face de corte da fresa de metal duro para alumínio. Esse "corte secundário" é o culpado invisível por trás da quebra frequente de ferramentas em muitas oficinas — uma causa raiz que muitas vezes permanece elusiva para o olhar destreinado.
A barreira de refrigeração ao redor das fresas de corte de alumínio em altas velocidades.
Quando a rotação do fuso atinge 15,000 RPM ou mais, a fresa de topo para corte de alumínio, em rápida rotação, gera um poderoso vórtice de ar invisível — uma “barreira aerodinâmica” — ao redor do corpo da ferramenta. Esse fenômeno impede que o fluido de corte convencional de baixa pressão alcance a aresta de corte; o fluido é simplesmente expelido pela força centrífuga. Frequentemente observamos bicos “resfriando o ar” enquanto a ponta da ferramenta realiza um corte a seco. Esse é o principal catalisador para a formação de aresta postiça (BUE).
Para superar essa barreira, recomendamos abandonar a abordagem de jatos dispersos e optar por bicos direcionais ajustáveis de alta pressão. O ponto de impacto ideal deve ser precisamente direcionado para a ranhura de alívio da ferramenta em um ângulo de 30° a 45°. Como fornecedores especializados em fresas de topo CNC de alumínio, constatamos que a lubrificação da zona de cisalhamento só ocorre quando a energia cinética do jato supera a força repulsiva do vórtice. Ajustar esse ângulo com precisão costuma ser mais eficaz do que investir em um material de ferramenta mais caro.
O papel crucial do fluido de refrigeração interno na usinagem de furos profundos
Para furos profundos ou cavidades fechadas, seguimos uma regra rigorosa: utilizar refrigeração interna (TSC) sempre que possível. Recentemente, auxiliamos um fabricante aeroespacial norte-americano na usinagem de conectores de asas — especificamente, um furo cego com quatro vezes o diâmetro da ferramenta de profundidade. Ao utilizar refrigeração externa em uma fresa de topo de metal duro padrão para alumínio, os cavacos se transformavam em uma pasta viscosa, semelhante a mingau, no fundo, causando um aumento significativo nos tempos de ciclo.
Assim que trocamos as fresas por uma fresa de topo especializada para corte de alumínio com saída central para refrigeração interna, os resultados foram impressionantes. A força de lavagem "de dentro para fora" impulsiona agressivamente cada cavaco pelas ranhuras helicoidais e para fora da fresa. Os dados mostraram que, na mesma rotação, a eficiência de evacuação melhorou em 200% e o fundo do furo passou de um acabamento fosco para um brilho espelhado. Em aplicações de furos profundos, a refrigeração interna é essencial para evitar que a fresa de topo CNC para alumínio fique soterrada por detritos superaquecidos.

Conflitos de revestimento: evitando materiais que "soldam" cavacos à ferramenta.
Em nosso laboratório, frequentemente observamos um erro lamentável: os operadores de máquinas que buscam “dureza extra” para suas fresas de alumínio optam por revestimentos de alta qualidade projetados para aço inoxidável ou aços para moldes. A usinagem de alumínio opera sob leis físicas diferentes. Devido à sua natureza reativa, o alumínio possui alta afinidade por outros metais em temperaturas elevadas. Se você selecionar um revestimento com atração química pela peça, essa película fina atuará como um “fluxo”, fazendo com que os cavacos se soldem firmemente à aresta da fresa.
O papel de um revestimento na usinagem de alumínio não é a "dureza", mas sim a "lubrificação". Se houver afinidade química, o lascamento da aresta devido ao corte secundário é inevitável. Como fornecedores experientes de fresas de topo CNC para alumínio, sabemos que uma ferramenta de alto desempenho deve romper microscopicamente qualquer ligação química com as moléculas de alumínio. Isso garante que a aresta permaneça afiada e livre de detritos, mesmo sob atrito extremo.
Por que o AlTiN é o inimigo natural das fresas de alumínio?
O erro mais comum que corrigimos é o uso de AlTiN (nitreto de alumínio e titânio) em fresas de corte de alumínio. Como o AlTiN contém alumínio, o calor do corte desencadeia uma "reação de afinidade" com a peça. Semelhante atrai semelhante; os cavacos se soldam instantaneamente à ponta da ferramenta. Analisamos uma falha em um fabricante de dissipadores de calor que acreditava que a resistência ao calor do AlTiN ajudaria em altas rotações. Em vez disso, a atração química obstruiu as ranhuras em menos de sessenta segundos.
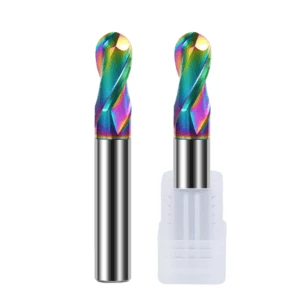
Recomendamos consistentemente revestimentos de ZrN (nitreto de zircônio) ou DLC (carbono tipo diamante). Nossos testes de laboratório comprovam que o ZrN possui um coeficiente de atrito extremamente baixo contra o alumínio e, por ser isento de alumínio, elimina a adesão térmica. O DLC é ainda melhor — é excepcionalmente duro e liso, permitindo que os cavacos deslizem sobre a fresa de metal duro para alumínio em velocidades impressionantes. Embora o custo inicial seja maior, o retorno sobre o investimento (ROI) se dá nas horas de inatividade economizadas com a eliminação da resistência à abrasão.
Sem revestimento vs. com revestimento: testes práticos em nosso laboratório.
Recentemente, realizamos um teste comparativo: uma ferramenta revestida de titânio, de baixo custo e disponível comercialmente, versus nossa fresa de topo CNC para alumínio, de acabamento brilhante e polimento de alta qualidade. Os resultados superaram as expectativas. Ao usinar alumínio 5052, a ferramenta revestida, de qualidade inferior, apresentou falhas após 15 minutos devido à erosão superficial e à rugosidade da superfície. Em contraste, nossa ferramenta sem revestimento — que se beneficia de um polimento ultrafino e uma aresta de corte impecável — realizou cortes suaves por mais de 40 minutos.
Conclusão: se você tem um orçamento limitado, é muito mais sensato optar por uma ferramenta de alta qualidade sem revestimento, com um material base superior e arestas tratadas com precisão, do que por uma ferramenta revestida barata. Fresas de topo de alta qualidade para corte de alumínio mantêm um raio de aresta menor, minimizando a resistência e o calor. No entanto, isso só funciona se os canais de corte tiverem um polimento espelhado. Em muitos cenários com restrições de custo, recomendamos ferramentas em seu estado natural de metal duro, pois isso permite monitorar o fluxo de cavacos com total clareza.

Zonas mortas de evacuação de cavacos em trajetórias de ferramentas
Após analisarmos milhares de casos reais de usinagem, chegamos a uma conclusão definitiva: mesmo com a fresa de alumínio mais avançada do mundo, um percurso de ferramenta mal projetado torna impossível evitar o temido "recorte" de cavacos. Muitos operadores ainda utilizam percursos tradicionais de "ranhura", nos quais a ferramenta é forçada para frente em um contato de largura total (100% Ae). Nesses percursos, os cavacos ficam presos em ambos os lados da ferramenta; sem uma rota de escape lateral, eles são comprimidos para cima, causando picos de carga no fuso e um aumento instantâneo da temperatura.
Consideramos o projeto do percurso da ferramenta como o gerenciamento da "janela de evacuação de cavacos". Sempre que um percurso apresenta cantos vivos de 90 graus ou permanece por muito tempo em uma ranhura estreita, os cavacos se acumulam e criam uma "zona morta". Um programador experiente simula mentalmente a trajetória de ejeção dos cavacos antes de iniciar o ciclo. Se o seu percurso não fornecer folga suficiente para a sua fresa de metal duro para alumínio, nem mesmo o fluido de corte de mais alta pressão salvará um processo condenado por um percurso de ferramenta inadequado.
Como a fresagem dinâmica prolonga a vida útil das fresas de corte de alumínio
Para aumentar a estabilidade da usinagem, sempre fomos defensores ferrenhos da Fresagem Dinâmica (também conhecida como Fresagem Trocoidal ou Cicloidal). Os métodos tradicionais submetem as fresas de corte de alumínio a severos choques radiais. A Fresagem Dinâmica, no entanto, mantém um ângulo de contato constante, garantindo que a profundidade de corte radial (Ae) permaneça baixa e estável. Recentemente, ajudamos um cliente na usinagem de placas de alumínio 6061 a substituir sua estratégia de ranhura completa por uma trajetória dinâmica com 10% de Ae. O resultado foi um aumento de 3 vezes na taxa de avanço (F) e uma extensão da vida útil da ferramenta equivalente a um turno de trabalho completo.
A principal vantagem aqui é a “janela de evacuação” física. Como a fresa de topo CNC para alumínio não é totalmente envolvida pelo material, cada aresta de corte passa mais da metade de sua rotação em estado “sem carga”. Esse intervalo permite que os cavacos sejam completamente ejetados pela força centrífuga, enquanto o fluido de corte atinge a aresta diretamente. Para oficinas que buscam a máxima taxa de remoção de material (MRR), essa estratégia de carga constante é a melhor maneira de liberar o potencial das fresas de topo de metal duro de alto desempenho para alumínio.
Limpeza e retração de cantos: prevenindo falhas no fundo do furo.
Em usinagem de acabamento (limpeza de cantos) ou furos cegos profundos, o momento mais crítico é a fase de retração. Já vimos inúmeras fresas de corte de alumínio quebrarem exatamente quando a ferramenta termina sua passada e se levanta. Por quê? Porque os cavacos residuais no fundo do furo se enredam novamente. Se a sua retração for estritamente vertical, com a ferramenta se levantando, é quase certo que ela colidirá com os cavacos não removidos.
Para corrigir isso, recomendamos uma lógica de "Saída em Arco" ou retração helicoidal. Antes que a ferramenta pare seu movimento lateral, ela deve executar um pequeno arco para longe da parede. Isso garante que a aresta esteja completamente desengatada antes da rápida elevação vertical. Como fornecedores especializados em fresas de topo CNC para alumínio, descobrimos que esse pequeno ajuste reduz significativamente o desgaste da face de folga. Não subestime esse movimento de milissegundos; ele garante que sua fresa de topo de metal duro para alumínio saia da zona em condições perfeitas, em vez de ter que lidar com uma pilha de cavacos antigos.

Somos mais do que um fornecedor de fresas de topo CNC para alumínio — somos seu parceiro.
Na usinagem de alumínio de alta eficiência, a ferramenta representa apenas metade da equação; a outra metade é a lógica de evacuação de cavacos. Não importa o quão premium seja sua fresa de topo para alumínio, se você negligenciar o espaço da garganta, o momento do fluido de corte ou a ciência do percurso da ferramenta, a quebra da ferramenta será inevitável. Como fornecedor de fresas de topo CNC para alumínio na vanguarda do setor, nossa missão não é apenas vender metal duro — é ajudá-lo a encontrar o ponto ideal onde a eficiência e a vida útil da ferramenta se encontram.
Compartilhamos essas dicas para que você possa se libertar da mentalidade de que "essa ferramenta é ruim". Em vez disso, observe a cor e o formato dos cavacos no momento em que eles se desprendem da lâmina. No mercado competitivo de hoje, evitar uma única parada não planejada vale muito mais do que economizar alguns reais em uma fresa barata.
Conselhos Práticos: Lista de Verificação para Solução de Problemas de Evacuação de Chips
Se você estiver enfrentando uma fresa de alumínio quebrada ou um acabamento superficial danificado, utilize nossa lista de verificação interna para um diagnóstico rápido:
-
Precisa usinar cavidades profundas ou bolsões fechados? Verifique se está usando uma ferramenta de 4 canais. Troque para uma fresa de topo CNC de alumínio com 3 canais e certifique-se de que os canais tenham um acabamento polido espelhado para evitar aderência.
-
Cavacos emaranhados no eixo? Experimente uma fresa de desbaste para alumínio com sistema de quebra de cavacos. Além disso, verifique a taxa de avanço; se estiver muito baixa, você provavelmente está gerando "rebarbas térmicas" em vez de cavacos limpos.
-
Está vendo alumínio "soldado" nas bordas (BUE)? Verifique o revestimento. Evite AlTiN; use uma fresa de topo de metal duro com revestimento de ZrN ou uma fresa de topo de metal duro sem revestimento e com alto polimento para alumínio. Aumente a pressão do fluido de corte para vencer a resistência do ar em altas rotações.
-
Quebrando ferramentas durante a retração? Revise seus percursos. Incorpore um movimento de "arco de saída" e use a fresagem dinâmica para manter a carga radial constante.
Cada variável importa — da rigidez da máquina ao teor de silício da sua liga (6061 vs. 7075). Como colegas profissionais, teremos prazer em analisar seus desenhos de peças específicos ou parâmetros de corte. Preferimos colaborar na busca de uma solução a ver mais uma fresa de topo de alto desempenho para corte de alumínio ser desperdiçada.
Então, o gargalo atual está no gerenciamento da morfologia do chip ou você está com dificuldades no fornecimento de líquido refrigerante a mais de 15,000 RPM? Vamos conversar sobre isso.






