


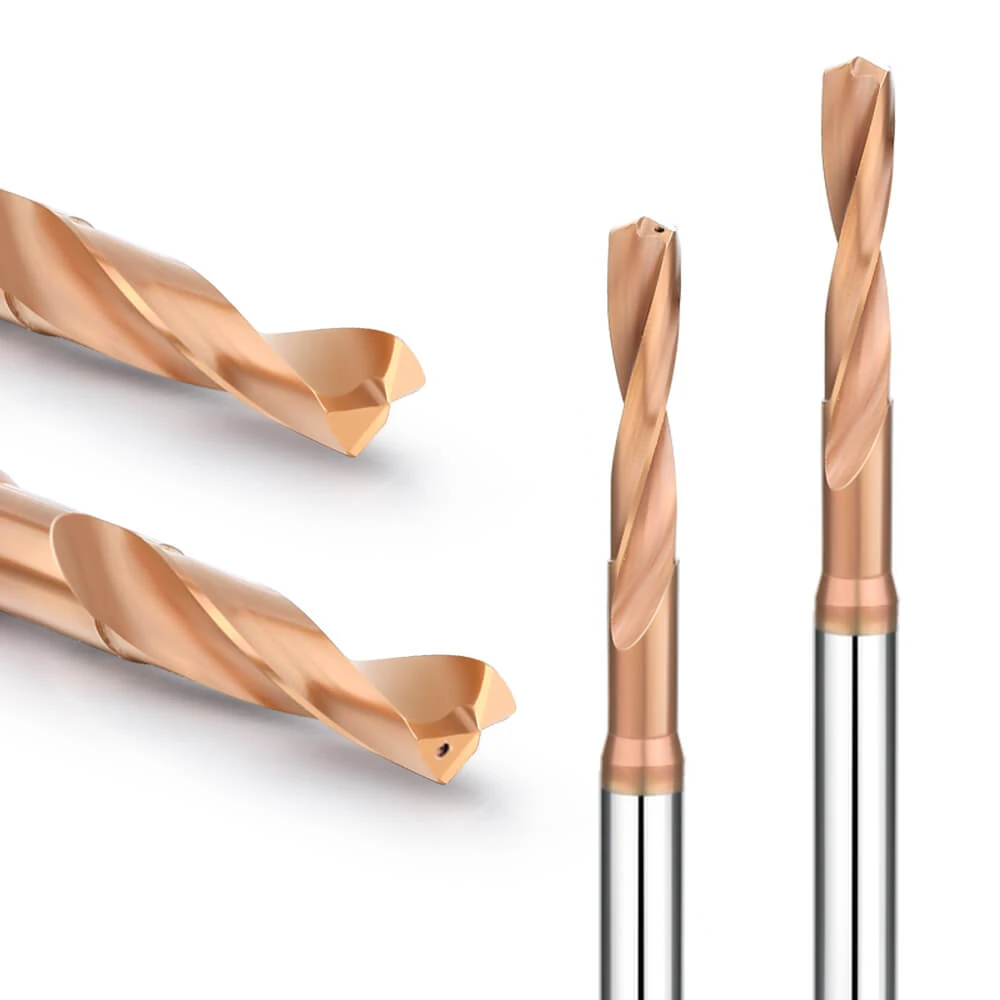
No mês passado, um fabricante de moldes de precisão norte-americano de longa data entrou em contato conosco em pânico. Seus programadores CNC estavam enfrentando dificuldades ao usinar um lote de aço para moldes Cr12MoV temperado a HRC62. Devido à extrema dureza, as brocas padrão emitiam um ruído estridente e falhavam após menos de dois furos, sofrendo lascamento catastrófico nas bordas externas. Como engenheiros de ferramentas de corte com mais de 15 anos de experiência prática em chão de fábrica, vimos inúmeros clientes ocidentais pagarem um preço alto por escolherem o fornecedor errado e tentarem usinar aço temperado com ferramentas de qualidade inferior.
Ao enfrentar desafios de usinagem que envolvem dureza extrema, os critérios convencionais de compra por catálogo sempre falham. Você não precisa de um atacadista qualquer; você precisa de uma fábrica especializada em brocas de metal duro para aço temperado que realmente entenda de ciência dos materiais e geometrias de corte. Afinal, uma broca de metal duro de alta qualidade para aço temperado determina a carga do seu fuso e a eficiência do ciclo em segundos, enquanto uma ferramenta barata pode destruir instantaneamente horas de trabalho caro de eletroerosão ou fresagem.
Com base em anos de otimização de processos, destilamos uma regra fundamental: para obter sucesso consistente na perfuração de metais de alta dureza (HRC55 a HRC65), mesmo um desvio de um mícron no material base ou no revestimento será exponencialmente amplificado em seu centro de usinagem vertical. Portanto, ao avaliar as reais capacidades técnicas de um fabricante especializado em brocas de metal duro para aço temperado, quais indicadores essenciais você deve procurar?
Seleção do Material do Núcleo: O fabricante possui material base de primeira linha para brocas de metal duro HRC65?
Costumamos dizer na oficina que o limite de desempenho de uma ferramenta de corte é determinado pelo DNA do seu material base. Ao perfurar aço endurecido com dureza superior a HRC60, qualquer defeito interno, por menor que seja, causará falha estrutural instantânea sob imensa tensão de corte. Ao selecionar nossos fornecedores de varetas, vamos além dos valores básicos de dureza; priorizamos pó de carboneto de tungstênio ultrapuro e densidade sinterizada uniforme.
Na produção real, preferimos materiais de base caracterizados por baixa saturação magnética e alta resistência à ruptura transversal (TRS). Isso exige precisão absoluta no controle de temperatura durante nosso processo de sinterização por sobrepressão a baixa pressão a vácuo (HIP). Somente barras de metal duro produzidas dessa forma conseguem manter a estabilidade ao choque térmico e resistir à fadiga mecânica na ponta de corte sob cargas elevadas.
Varetas de grãos ultrafinos/nano versus carboneto padrão: resultados do nosso teste de resistência a lascas na perfuração de aço endurecido HRC65.
Em nosso laboratório de usinagem, realizamos um teste de longevidade de ferramentas em aço para matrizes HRC65 SKD11 sob condições rigorosas de corte a seco. Brocas padrão de microgrãos sofreram lascamento microscópico no canto externo já no segundo furo, falhando sob as intensas forças de compressão. Em contraste, nossas brocas de metal duro HRC65 especializadas, feitas de hastes em nanoescala ( tamanho de grão de 0.2 µm a 0.4 µm ), mantiveram uma integridade de aresta excepcional sob o microscópio.
A física é simples: grãos mais finos resultam em espaçamento mais estreito entre as partículas de carboneto de tungstênio, proporcionando um equilíbrio superior entre dureza e tenacidade. Ao usinar aço temperado, a aresta de corte sofre um impacto intenso contra uma microestrutura martensítica dura a cada rotação. Nossos dados de teste revelam que esse substrato de alta densidade garante um desempenho de corte estável e reduz significativamente a quebra repentina da ferramenta.
Por que os fabricantes genuínos de brocas de metal duro para aço temperado devem manter rigorosamente o equilíbrio de 10% a 12% de cobalto?
Em muitas oficinas ocidentais, os engenheiros de processo frequentemente caem na armadilha de acreditar que, para materiais com dureza superior a HRC60, a broca deve ser o mais dura possível. Isso os leva a exigir cegamente de seus fornecedores um teor de cobalto menor. No entanto, nossa pesquisa e desenvolvimento mostram que, se o teor de cobalto cair abaixo de 8%, a fragilidade da ferramenta aumenta drasticamente, causando uma fratura frágil catastrófica dentro do furo durante operações de alta taxa de avanço.
Por outro lado, se o teor de cobalto exceder 12%, a ferramenta ganha tenacidade, mas sua dureza a quente e resistência ao desgaste sofrem significativamente, levando à rápida deformação plástica em altas temperaturas. Consequentemente, mantemos consistentemente o teor de cobalto de nossas brocas de metal duro para aço temperado dentro de uma faixa de equilíbrio rigorosa de 10% a 12%. Essa proporção preserva a tenacidade ao impacto suficiente, garantindo ao mesmo tempo alta resistência à compressão na linha de produção.
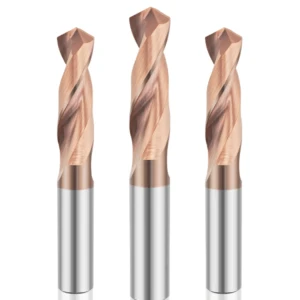
Design geométrico de arestas de corte: como um fabricante de ponta de brocas de metal duro para aço temperado otimiza as arestas de corte.
Se o material bruto da barra determina a durabilidade de uma ferramenta, então a geometria da sua aresta de corte influencia diretamente o seu desempenho de corte no contato. Ao usinar aço temperado, as tensões mecânicas e térmicas são várias vezes maiores do que em operações padrão. Brocas afiadas comuns falham catastroficamente contra peças ultraduras porque uma aresta muito fina é propensa a deformação plástica instantânea ou lascamento.
Para equilibrar a resistência ao cavaco com um corte suave, aplicamos um chanfro negativo em nível micrométrico (K-Land) ou brunimento da aresta de corte principal. Esses ajustes microscópicos redirecionam efetivamente as forças de corte da ponta frágil para o corpo rígido da ferramenta. Para nós, a otimização da geometria é projetada a partir da observação da formação de cavacos e da análise dos sons de corte diretamente nas oficinas dos clientes.
Ângulo de ponta de 140° e ponto de divisão especial: uma solução geométrica para a deriva de centralização
No ano passado, um cliente alemão que usinava eixos de transmissão temperados em toda a sua extensão enfrentou frequentes desvios de centragem causados pela aresta de corte da broca, resultando em furos fora da tolerância. A aresta de corte das brocas padrão praticamente não tem capacidade de corte; ela simplesmente esmaga o material, o que é desastroso acima de HRC60. Resolvemos esse problema introduzindo uma ponta dividida especial que reduz o comprimento da aresta de corte e incorpora um ângulo de ataque positivo para uma verdadeira autocentragem.
Ao mesmo tempo, abandonamos decisivamente o tradicional ângulo de ponta de 118° em favor de um ângulo fixo de 140°. Um ângulo de ponta maior reduz o tempo de transição quando a aresta de corte entra na peça e concentra as forças de corte axialmente. Combinadas com uma aresta de centragem rígida em forma de cruz, nossas brocas de metal duro para aço temperado alcançam uma centragem estável instantaneamente, sem a necessidade de uma broca piloto.
Controle em nível micrométrico do ângulo de alívio: Eliminação de atrito severo e ruídos estridentes durante a perfuração de aço duro.
Um ruído agudo e penetrante dentro de um furo é quase sempre causado por atrito severo entre a face de alívio e a superfície dura da peça. Projetar ferramentas para aço ultraduro apresenta um grande desafio na escolha do ângulo de alívio. Se o ângulo de alívio for muito grande, a aresta de corte fica sem apoio na parte traseira e lasca sob cargas pesadas; se for muito pequeno, a face de alívio fricciona agressivamente contra superfícies endurecidas por trabalho.
Para resolver esse problema, empregamos um projeto com ângulos de alívio primário e secundário, utilizando retificadoras CNC de 5 eixos. Limitamos o ângulo de alívio primário a 6°–8° para um suporte traseiro rígido, enquanto aumentamos o ângulo de alívio secundário para uma evacuação desimpedida dos cavacos. Graças a essa precisão, nossas brocas de metal duro para aço temperado operam com um som suave e constante, além de apresentarem uma redução significativa do estresse mecânico.

Processos e Equipamentos de Revestimento: Avaliando as Principais Capacidades Técnicas de uma Fábrica de Brocas de Metal Duro para Aço Endurecido
Na usinagem moderna de alta dureza, a tecnologia de revestimento é responsável por quase metade da resistência ao desgaste na superfície da ferramenta. Ao perfurar materiais endurecidos, as temperaturas localizadas na zona de contato frequentemente ultrapassam os 800 °C. Se uma fábrica de brocas de metal duro para aço endurecido depende exclusivamente de revestimentos terceirizados ou equipamentos de baixa qualidade, não consegue formar uma película protetora de alta adesão, o que faz com que o revestimento se desprenda em placas durante a perfuração de furos profundos.
Para garantir a estabilidade, utilizamos fornos de revestimento PVD de última geração, próprios e fabricados internamente, em vez de terceirizar o serviço. Avaliar um fabricante exige analisar sua capacidade de ajustar com precisão a interface do revestimento, controlar a estrutura nano-multicamadas e minimizar defeitos de partículas na superfície. Somente integrando o substrato à camada de filme composto podemos criar uma blindagem térmica impenetrável, capaz de suportar o desgaste extremo da perfuração.
De revestimentos nanoestruturados de TiAlN a nACo: dados reais sobre a proteção de brocas de metal duro para usinagem de aço temperado em altas temperaturas.
Os revestimentos padrão de nitreto de titânio e alumínio (TiAlN) falham quando clientes nos EUA usinam aços para matrizes de trabalho a frio com dureza superior a HRC60 em altas velocidades de rotação, pois atingem rapidamente seus limites de dureza a quente. Em resposta, integramos o nACo (revestimento nanocompósito) em nossa pesquisa e desenvolvimento. Composto por TiAlN nanocristalino e Si3N4 amorfo, este filme fino superduro eleva a resistência à oxidação para 1,100 °C e atinge uma nanodureza de 45 GPa.
Em testes de perfuração a seco em aço HRC62, os revestimentos convencionais apresentaram desgaste significativo das arestas de corte a partir do 15º furo devido à difusão química em altas temperaturas. Em contraste, nossas brocas de metal duro para aço temperado com nACo otimizado permaneceram intactas após 40 furos consecutivos, apresentando apenas sinais normais de atrito. Esses dados práticos confirmam que o filme nanocompósito previne o amolecimento térmico em temperaturas extremas.
Preparação da aresta de corte (antes do revestimento): o processo oculto que determina a vida útil das brocas de metal duro HRC65
Muitos supervisores de oficina focam-se apenas na qualidade e cor do revestimento, negligenciando um processo oculto que afeta criticamente a vida útil da ferramenta: a preparação da aresta de corte. Quando uma broca sai de uma retificadora de 5 eixos, sua aresta de corte está microscopicamente repleta de rebarbas irregulares e microfissuras. Se revestidas diretamente, esses defeitos ficam encapsulados; assim que a usinagem começa, as rebarbas que se desprendem arrancam o revestimento, causando lascamento imediato da aresta.
Portanto, antes da aplicação do revestimento, afiamos com precisão a aresta de corte utilizando escovação com nylon, acabamento por arrasto ou jateamento abrasivo para criar um perfil ligeiramente arredondado em escala micrométrica. Isso elimina a concentração de tensão e cria uma interface superior para a adesão do revestimento. Essa preparação especializada é o verdadeiro segredo para prolongar a vida útil de nossas brocas de metal duro HRC65 e garantir um desempenho de corte estável.
Inspeção e Controle de Qualidade: Como uma Fábrica de Brocas de Metal Duro de Alta Qualidade Realiza uma “Inspeção de 100%” Antes do Envio
Na indústria de fabricação de ferramentas, produzir uma única amostra de alta precisão é fácil; o verdadeiro desafio reside em garantir que milhares de ferramentas possuam durabilidade de corte idêntica durante a produção em massa. Quando os operadores de CNC deixam as máquinas funcionando sem supervisão durante a noite, qualquer ferramenta com um defeito microscópico se torna uma bomba-relógio. Portanto, uma fábrica qualificada de brocas de metal duro para aço temperado jamais deve se basear exclusivamente em amostragem aleatória para o controle de qualidade.
Em nosso departamento de controle de qualidade, manômetros pneumáticos, microscópios a laser e sistemas de medição visual totalmente automatizados operam 24 horas por dia. Inspecionamos rigorosamente os parâmetros de cada ferramenta acabada, incluindo tolerâncias de diâmetro da haste, comprimentos de canal e simetria da aresta de corte. Entendemos que clientes exigentes demandam previsibilidade; nossos protocolos de inspeção exaustivos, que abrangem 100% das ferramentas, existem para eliminar todas as variáveis de incerteza da sua linha de produção.
Excentricidade em nível micrométrico — uma prioridade máxima para clientes ocidentais: como a mantemos abaixo de 0.002 mm usando equipamentos de inspeção alemães.
Os engenheiros de processo ocidentais são extremamente sensíveis a uma métrica específica: a excentricidade radial. Ao furar aço temperado, se a excentricidade exceder 0.005 mm, a extrema dureza do material causa forças desiguais nas arestas de corte, levando ao lascamento prematuro dos cantos. Para limitar rigorosamente a excentricidade da aresta de corte a 0.002 mm, utilizamos máquinas de pré-ajuste e medição de ferramentas Zoller, de fabricação alemã, para nossas inspeções de 100%.
Na prática, posicionamos as brocas afiadas em mandris hidráulicos de inspeção de alta precisão para simular a operação real do fuso durante a digitalização a laser sem contato. Ajustando os parâmetros de dressagem do rebolo em nível micrométrico, garantimos que ambas as arestas de corte principais mantenham trajetórias altamente coincidentes durante a rotação. Essa excepcional simetria de força nas brocas de metal duro para aço temperado reduz significativamente a vibração do fuso da máquina-ferramenta.
Inspeção visual para detecção de defeitos microscópicos nas arestas de corte: prevenção de falhas repentinas de ferramentas em centros de usinagem.
Quando uma ferramenta sofre uma fratura repentina e frágil durante a perfuração de aço temperado, o principal culpado oculto costuma ser microfissuras deixadas durante o processo de afiação. Esses defeitos microscópicos, escondidos sob o revestimento, são invisíveis a olho nu e facilmente despercebidos por lupas de baixa ampliação padrão. Para solucionar esse problema, integramos um sistema de imagem óptica industrial de alta resolução para examinar a topografia microscópica de nossas brocas de metal duro em aço temperado.
Por meio de análise de imagem em ultra-alta definição com ampliação superior a 100x, podemos detectar claramente minúsculas fissuras por tensão térmica ou pequenas serrilhas nas bordas causadas pelo desgaste da roda. Qualquer ferramenta que não atenda aos nossos padrões microscópicos de qualidade de borda é imediatamente rejeitada e impedida de entrar no forno de revestimento PVD. Essa rigorosa inspeção visual minimiza com sucesso o risco de quebra repentina da ferramenta causada por concentrações microscópicas de tensão em suas máquinas CNC multieixos.
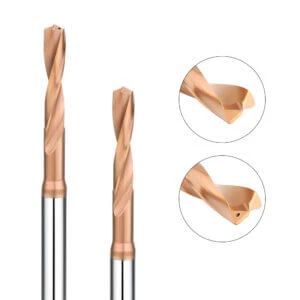
Capacidade de suporte técnico: Escolha um fabricante de brocas de metal duro que possa dialogar em profundidade com seus engenheiros de CNC.
Ao selecionar brocas de metal duro para usinagem de aço temperado a longo prazo , o diferencial crucial reside no suporte técnico do fabricante. Um fornecedor que simplesmente compara os pedidos com base em um catálogo padrão — sem compreender as suas condições reais de corte — não pode auxiliar no trabalho com materiais extremamente duros. As linhas de produção apresentam muitas variáveis; a rigidez da máquina, a força de fixação do porta-ferramentas e os ajustes de trajetória da ferramenta impactam diretamente o desempenho.
Se você está enfrentando lascamento frequente nas bordas devido à dureza irregular da peça ou dificuldades para programar um novo material, entre em contato com nossa equipe de engenharia de aplicação. Um fabricante competente deve trabalhar em conjunto com seus programadores CNC, revisando projetos e discutindo detalhes de usinagem usando a linguagem prática da fábrica. Oferecemos suporte técnico completo, desde a otimização de soluções de fixação até o ajuste fino dos caminhos de evacuação de cavacos.
Estudo de Caso Real: Personalização de Brocas Escalonadas Não Padronizadas para um Comprador Americano/Europeu — Oferecendo Soluções de Usinagem, Não Apenas Ferramentas
No último trimestre, um fabricante aeroespacial nos procurou porque a coaxialidade de um furo escalonado em aço temperado não atendia consistentemente às especificações do projeto, mesmo com o uso de ferramentas padrão. Isso resultava em altas taxas de refugo e ciclos de produção excessivamente longos. Após uma avaliação detalhada dos desenhos da peça, desenvolvemos brocas de metal duro personalizadas para aplicação em aço temperado, com dois degraus e afiação de aresta otimizada.
Esta broca escalonada personalizada concluiu a usinagem de furos complexos — uma tarefa que antes exigia três operações separadas — em uma única passada. Ela garantiu tolerâncias de coaxialidade precisas para os furos em múltiplos estágios, reduzindo o tempo de ciclo de usinagem por peça em quase 40%. Se você está enfrentando gargalos de usinagem envolvendo cavidades especiais ou ângulos de ponta não padronizados, basta nos enviar os desenhos da sua peça e as especificações exatas dos furos.
Parâmetros de corte otimizados (velocidades e avanços) para aço endurecido HRC55–HRC65: chega de tentativas e erros às cegas na fábrica.
Na perfuração de materiais ultraduros, a faixa ideal de velocidade de corte ( Vc ) e avanço ( f ) é extremamente estreita, levando muitas oficinas a recorrerem a palpites. Em nosso laboratório de usinagem, realizamos milhares de testes de matriz de vida útil da ferramenta em aços martensíticos endurecidos de diversos níveis de dureza. Sabemos que um avanço muito baixo leva a um severo encruamento, enquanto um avanço muito alto causa sobrecarga mecânica instantânea.
Se você está atualmente utilizando métodos baseados em palpites ou percebe um desgaste anormalmente rápido das ferramentas, informe-nos a especificação do material, os limites de RPM do fuso e a pressão do fluido de corte. Com base em nosso banco de dados de usinagem, construído ao longo de 16 anos, forneceremos as velocidades e avanços recomendados com precisão para suas brocas de metal duro HRC65. Permita-nos ajudá-lo a eliminar o ciclo frustrante e dispendioso de desperdício de ferramentas e descarte de material por tentativa e erro.






