


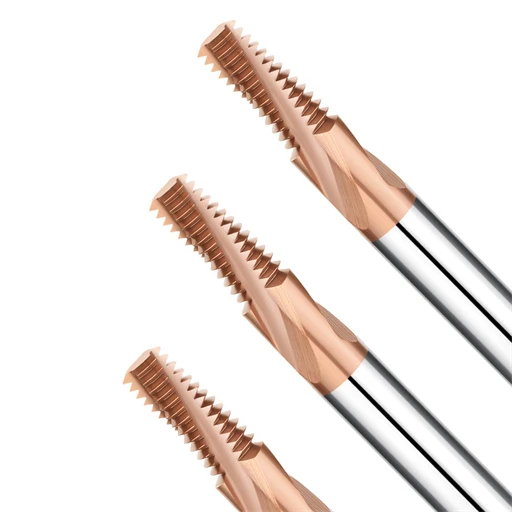
Na semana passada, realizamos uma chamada de vídeo urgente, no final da noite, com um cliente antigo do setor aeroespacial na Alemanha. Eles estavam usando nossas fresas de rosca HRC65 para usinar um lote de aço-liga de ultra-alta resistência, tratado termicamente e com especificações UNC. Os resultados na fábrica foram desastrosos. Embora as ferramentas não tenham quebrado, o calibrador de rosca "Passa" travou após apenas duas roscas, enquanto o calibrador "Não Passa" girou em falso.
Este é um cenário clássico de falha que encontramos repetidamente em projetos de fresamento de aço de alta dureza. Ao usar fresas de rosca de metal duro em aço temperado com dureza superior a HRC60, você se depara com uma batalha em nível micrométrico entre a deflexão da ferramenta e a compensação CNC. Sob essas forças de corte extremas, uma fresa de rosca padrão para aço sofre deflexão facilmente, deixando um cone imperceptível no furo.
Muitas oficinas utilizam a programação padrão de entrada reta de forma única ou ignoram a relação de conversão entre o avanço central e o avanço periférico ao operar fresas de rosca UNC. Essa negligência resulta em perfis de rosca incompletos, roscas quebradas ou diâmetros de passo fora da tolerância. Para furos profundos ou chanfros integrados, as ferramentas padrão falham completamente, obrigando-nos a projetar fresas de rosca personalizadas com ângulos de hélice variáveis e núcleos reforçados para eliminar vibrações.
Falhas no calibrador "Passa", dentes quebrados e delaminação anormal do revestimento não podem ser resolvidas apenas com teorias frias de livros didáticos. Na usinagem do mundo real, flutuações de resfriamento, ajustes na profundidade de corte radial ( ae ) ou uma entrada de arco "rolante" determinam se uma peça forjada de US$ 5,000 se tornará um produto acabado ou sucata. Você frequentemente se depara com esses cenários frustrantes na oficina em que o calibrador "Passa" não encaixa, mas ajustar o offset da ferramenta faz com que o calibrador "Não Passa" falhe instantaneamente?
Falhas no calibrador passa/não passa: o principal desafio ao usar fresas de rosca HRC65 em aço temperado.
Na usinagem de aço temperado, as falhas nos calibradores passa/não passa são um problema constante e dispendioso. Quando a dureza da peça atinge HRC65, a resistência ao cisalhamento do material aumenta exponencialmente, amplificando qualquer pequeno desvio no processo. Frequentemente vemos operadores ajustando repetidamente a compensação do raio da ferramenta, apenas para descobrir que o calibrador "passa" está preso na entrada do furo, enquanto o calibrador "não passa" inesperadamente desliza para dentro.
Como fabricantes de ferramentas, sabemos que essas falhas de inspeção raramente decorrem de dimensões incorretas da ferramenta. Em vez disso, geralmente indicam uma falta crítica de rigidez sob cargas de corte extremas. Não existe uma fórmula única para todos os casos; a solução exige escolhas pragmáticas e realistas entre eficiência de corte, vida útil da ferramenta e precisão em nível micrométrico.
Problemas de deflexão e conicidade da ferramenta: equilibrando rigidez e forças de corte para fresas de rosca de metal duro em alta dureza.
O corte agressivo de aço HRC65 cria imensas forças repulsivas entre a ferramenta e a peça. Embora as fresas de rosca de metal duro ofereçam dureza excepcional, seu módulo de elasticidade ainda apresenta limites físicos sob altas cargas radiais. Consequentemente, grandes projeções da ferramenta causam uma leve deflexão na ponta, criando um sutil afilamento onde a profundidade da rosca no fundo do furo é insuficiente.
Minimizar a projeção da ferramenta raramente é uma opção viável ao lidar com geometrias de peças fixas e complexas. Nossa experiência em chão de fábrica demonstra que a melhor solução reside na otimização da geometria da ferramenta, reduzindo a largura da margem e aumentando o ângulo de alívio para diminuir a resistência ao corte. Além disso, seu programa CNC deve utilizar um caminho de retração helicoidal, empregando uma estratégia de "fresamento por tração" para aproveitar a rigidez inerente do fuso da máquina.
Diâmetro primitivo fora da tolerância: superando gargalos de precisão com fresas de rosca UNC por meio de ajuste fino de offset CNC
Ao usinar roscas Unified Coarse (UNC), o amplo ângulo de perfil de 60 graus faz com que a área de contato de corte se expanda rapidamente com o aumento da profundidade. Muitos engenheiros acostumados com aço carbono padrão aplicam erroneamente grandes ajustes de compensação de raio em uma única passada em seus controladores CNC. No entanto, ao operar fresas de rosca UNC em aço HRC65, esses ajustes grosseiros provocam flutuações drásticas na corrente do motor do fuso, resultando em um diâmetro primitivo irregular.
Recomendamos fortemente uma abordagem incremental em múltiplas passagens ao ajustar o diâmetro médio da rosca. Cada modificação na compensação de desgaste da ferramenta (o valor D em G41) não deve exceder 0.02 mm, monitorando atentamente a porcentagem de carga do fuso. Se for necessário aumentar excessivamente a compensação da ferramenta apenas para que o calibrador "Passa" seja aprovado, pare e inspecione o cone do furo piloto em vez de insistir cegamente no painel de controle.
Retorno elástico: falha do calibre "Passar" em aço temperado de alta tenacidade e a estratégia de "retorno elástico".
Além da deflexão da ferramenta, as propriedades físicas de aços especiais para matrizes apresentam uma variável complexa e invisível. Certos aços para ferramentas retêm alta tendência à deformação elástica mesmo após serem temperados a extrema dureza. Quando sua fresa de rosca para aço completa o percurso programado, o metal sofre uma micro-recuperação, retornando à sua forma original no instante em que a aresta de corte se afasta.
Essa “elasticidade” física significa que o espaço da rosca final é menor do que o caminho efetivamente percorrido pela ferramenta, fazendo com que o calibrador “Passa” trave. Para corrigir isso, sempre adicionamos um “Passe de Mola” — um ciclo de acabamento com avanço radial zero — após o ciclo de usinagem padrão. Ele se baseia exclusivamente na rigidez residual da ferramenta para remover esse material elástico, garantindo que o calibrador “Passa” passe suavemente sem afrouxar o lado “Não Passa”.

Acabamento superficial deficiente e danos na rosca: ajustes práticos para otimizar a usinagem de roscas.
Em metais extremamente duros, o acabamento superficial da rosca determina a vida útil à fadiga e a precisão da montagem. Observar flancos rasgados, rebarbas ou perfis irregulares em vez de acabamentos espelhados significa que o equilíbrio termomecânico na zona de corte foi comprometido. Muitas oficinas tentam corrigir isso aumentando indiscriminadamente a velocidade do fuso, mas em aço HRC65, isso é contraproducente, gerando calor de fricção localizado e acelerando os danos térmicos.
Com base em nossa vasta experiência em lidar com pedidos de exportação de precisão, a correção do acabamento superficial exige a avaliação das forças de morfologia dos cavacos. O aço temperado produz cavacos incrivelmente frágeis e extremamente afiados que causam rasgos imediatos se ficarem presos e forem cortados novamente em um furo cego. Resolvemos esse problema ajustando três variáveis interligadas: direção de corte, controle do choque térmico e microgeometria da aresta de corte.
Escolhendo entre fresamento concordante e fresamento discordante: observações sobre a evacuação de cavacos durante testes em oficina de fresas de rosca para aço.
Ao programar roscas internas em ligas endurecidas, a direção de corte determina o sucesso da evacuação de cavacos. Em nossos testes de oficina, o uso de uma fresa de rosca convencional para aço no modo de fresamento concordante convencional forçou a aresta de corte a passar de fina para grossa. Essa ação de atrito cria um endurecimento por trabalho severo e lança cavacos quentes para a frente, na trajetória da ferramenta, levando à recorte de cavacos e microfissuras.
Portanto, recomendamos uma estratégia de fresamento concordante para quase todas as aplicações de alta dureza. O fresamento concordante penetra no metal de grosso para fino, produzindo uma curvatura de cavaco mais limpa e evacuando os detritos para trás, para o espaço da rosca já usinada. Apenas certifique-se de que sua máquina CNC tenha folga mínima no fuso de esferas, pois guias mais antigas podem sofrer com vibrações de deslizamento intermitente sob as forças do fresamento concordante.
Evitando Armadilhas nas Estratégias de Resfriamento: Por que o Uso Indiscriminado de Fluido Refrigerante de Emulsão Causa Trincas Térmicas em Fresas de Rosca HRC65
Muitos operadores de máquinas veem fumaça na zona de corte e instintivamente inundam o furo com emulsão solúvel em água. No entanto, ao operar fresas de rosca HRC65 , essa prática tradicional é catastrófica para a vida útil da ferramenta. O calor extremo gerado na aresta de corte, seguido pelo resfriamento instantâneo durante a interpolação circular interrompida, cria um choque térmico intenso, que rapidamente trinca o substrato subjacente.
Nossas sessões de solução de problemas em oficinas nos EUA confirmam que a microfissuração térmica destrói as arestas de corte em apenas alguns passos de rosca. Para esses níveis extremos de dureza, recomendamos fortemente o corte a seco combinado com jatos de ar de alta pressão (acima de 6 bar) ou MQL (Laser Quantitativo Mínimo). Isso mantém um ambiente térmico estável e utiliza a velocidade para expelir completamente os cavacos quentes e endurecidos do furo.
Microlascamento na aresta de corte: análise da delaminação do revestimento em fresas de rosca de metal duro de alta qualidade sob alta ampliação.
Quando o acabamento da rosca se degrada sem aviso prévio e a ferramenta parece intacta, o problema está em escala microscópica. Sob ampliação de 100x em fresas de rosca de metal duro usadas, frequentemente observamos delaminação irregular do nanorrevestimento ou lascamento em microescala ao longo da borda do substrato. Essas imperfeições microscópicas e irregulares agem como pequenas serras, raspando e destruindo instantaneamente as cristas da rosca da peça.
Essa falha prematura do revestimento geralmente resulta de um desequilíbrio entre a nitidez e a resistência da aresta. Arestas excessivamente afiadas lascam instantaneamente sob impactos de dureza HRC65, enquanto arestas com passivação excessiva geram calor por fricção que causa a separação do revestimento. Utilizamos um processo de polimento por suspensão patenteado para controlar o raio da aresta dentro de uma faixa rigorosa de mícrons, embora seja necessário manter o desvio radial da ferramenta abaixo de 0.005 mm para evitar a distribuição irregular do peso dos dentes.
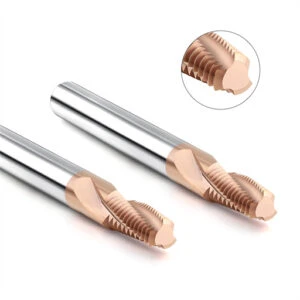
Roscas danificadas e perfis incompletos: correções de programação para fresas de rosca de passo largo e UNC
A usinagem de roscas de passo largo frequentemente introduz distorções severas no perfil e flancos trincados. Um passo de rosca maior exige uma profundidade de corte radial maior e maior engajamento da ferramenta, fazendo com que a necessidade de torque do fuso aumente exponencialmente. Quando as oficinas encontram cristas achatadas em roscas de passo largo, muitas vezes culpam defeitos de fabricação da ferramenta, mas as auditorias de nossa equipe comprovam que a falha quase sempre reside na lógica do percurso da ferramenta CNC.
Em limites de dureza extremos, os antigos hábitos de programação devem ceder às limitações da força física. Não é possível perfurar aço duro de passo largo em uma única passada de interpolação sem destruir a microestrutura de carbonetos da ferramenta. Eliminar perfis rasgados exige o uso do código de programação para suavizar as forças de impacto iniciais, reduzir os engates radiais e compensar a cinemática da interpolação circular.
Aprimoramento do percurso da ferramenta: abandono da entrada radial reta em favor da entrada em arco (entrada com rolagem)
Ao inserir uma ferramenta em linha reta radialmente em aço endurecido, os dentes de corte ficam expostos a um impacto violento. Esse pico repentino de carga é a principal causa de lascas nas arestas de corte de fresas roscadas UNC de passo largo. A entrada radial reta perfura o material, causando um pico instantâneo de corrente no fuso e deixando uma marca de vibração localizada no ponto inicial, o que prejudica o restante da trajetória circular.
Para eliminar esse problema, orientamos nossos clientes a reescrever seus caminhos de entrada usando uma entrada em arco tangencial, ou método de "entrada rolante". Essa técnica permite que a ferramenta entre no corte ao longo de um raio suave, permitindo que a espessura do cavaco aumente gradualmente de zero até a taxa de avanço programada. Embora a programação manual de G02/G03 para essa entrada exija alguns cálculos extras, ela garante uma carga estável da ferramenta e roscas de entrada limpas.
Fresagem em múltiplas passagens: Profundidade de corte radial recomendada (ae) para aço de alta dureza
Tentar um desbaste de profundidade total em uma única passada em aço HRC60+ é um risco enorme para o seu orçamento de ferramentas. Ao usar uma fresa de rosca padrão para aço, a profundidade de corte radial excessiva ( ae ) gera pressões laterais que defletem fisicamente o corpo da fresa. Essa deflexão se manifesta como uma rosca cônica fora das especificações, apertada na base e folgada no topo, o que só pode ser corrigido com estratégias de múltiplas passadas.
Nossos dezesseis anos de testes com aços duros para moldes indicam que roscas de passo largo exigem de três a quatro passes radiais. Normalmente, configuramos o primeiro passe de desbaste para remover de 50% a 60% da profundidade total da rosca, seguido por um segundo passe de 30%. Em seguida, alocamos um passe de acabamento final estritamente limitado a 0.05 mm, que elimina o retorno elástico do material sem expor a ferramenta a cargas laterais excessivas.
Cálculo incorreto da taxa de avanço periférico: prevenindo a sobrecarga do centro da ferramenta em sistemas CNC.
Este é um erro clássico de velocidade angular que afeta mais de 90% dos programadores e operadores de máquinas CNC. Seu controlador CNC calcula a interpolação circular interna com base na trajetória da linha central da ferramenta, e não na periferia da aresta de corte. Se você inserir a taxa de avanço periférico bruta diretamente do manual da ferramenta como o valor F, o centro da máquina-ferramenta se moverá muito rápido, sobrecarregando os dentes da ferramenta.
Quando fresas de rosca de metal duro de alto desempenho quebram imediatamente ao entrar em um furo, a causa quase sempre é um cálculo incorreto da taxa de avanço central. Você deve reduzir a taxa de avanço do seu programa com base na relação entre o diâmetro do furo e o diâmetro da ferramenta. A fórmula é simples: Avanço Central = Avanço de Contorno * (Diâmetro do Furo – Diâmetro da Ferramenta) / Diâmetro do Furo. Verifique novamente a saída do seu software CAM comparando-a com esse cálculo antes de iniciar o ciclo.
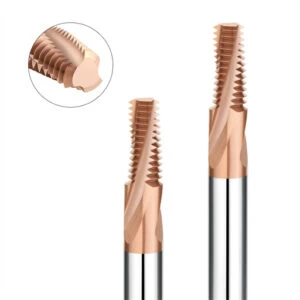
Quebra inesperada de ferramentas e vida útil curta: estratégias extremas de planejamento para usinagem de furos profundos ou aços especiais.
Na produção de moldes de precisão e aço de grau militar, a quebra repentina de ferramentas é um verdadeiro pesadelo. Isso é especialmente verdadeiro quando a profundidade de usinagem excede o dobro do diâmetro da rosca ( >2D ). Nesses furos profundos e confinados, os cavacos se acumulam facilmente, causando picos de calor por atrito. Muitas oficinas, com prazos apertados, aplicam cegamente ciclos de usinagem padrão, ignorando o aumento gradual da resistência ao corte.
Essa negligência resulta em uma vida útil da ferramenta inferior à esperada, além de frequentes travamentos. Prolongar a vida útil da ferramenta exige mais do que simplesmente reduzir a velocidade do fuso; requer o controle das condições de pré-furação e a compensação de déficits de rigidez na relação comprimento/diâmetro. Distribuindo a carga física pelas etapas de processo precedentes, é possível alcançar uma produção em lote estável, mesmo sob demandas extremas de programação.
Levando as dimensões dos furos de pré-furação ao limite: Reduzindo as cargas de corte iniciais para fresas de rosca HRC65
Ao trabalhar com metais ultraduros, os técnicos geralmente seguem rigorosamente os limites inferiores das tabelas de pré-furação. No entanto, furar um furo muito pequeno ao usar fresas de rosca HRC65 força a ponta da ferramenta a remover metal em excesso próximo à raiz durante o desbaste. Essa sobrecarga inicial de corte atua como um catalisador oculto para a fadiga térmica prematura, levando à falha repentina e inesperada da ferramenta.
Desde que as tolerâncias finais da rosca sejam atendidas, recomendamos ajustar o diâmetro do furo piloto para o limite superior permitido. Pequenos aumentos no diâmetro do furo piloto podem reduzir o volume de metal removido durante a entrada radial em quase 20%. Essa otimização de fração de milímetro melhora a folga inicial do cavaco e reduz a corrente do fuso, permitindo que ferramentas de alta dureza penetrem no material suavemente.
Vibração causada por grande saliência: a solução é utilizar fresas de rosca personalizadas com espessura de núcleo ajustada e ângulos de hélice variáveis.
À medida que a profundidade da rosca aumenta, as saliências das ferramentas padrão eventualmente ultrapassam uma relação crítica de rigidez, tornando a vibração inevitável. Essa vibração periódica deixa ondulações inestéticas nos flancos da rosca e provoca falhas rápidas nas arestas devido a cargas de impacto desiguais. Muitos centros de usinagem nos EUA enfrentam esse problema quando as relações comprimento/diâmetro excedem 3:1, pois as estratégias padrão de redução de velocidade sacrificam a eficiência sem eliminar a ressonância.
Para solucionar esses gargalos em furos profundos, abandonamos os catálogos padrão e projetamos fresas de rosca personalizadas, adaptadas à dinâmica do fuso da máquina. Nesses projetos, aumentamos o diâmetro do núcleo da ferramenta na base para melhorar a rigidez à flexão e incorporamos ângulos de hélice variáveis. Essa geometria interrompe a ressonância harmônica durante o corte, suprimindo a vibração e permitindo que você mantenha as taxas de avanço padrão.
Prevenção de quebras com zero desperdício: por que as fresas de rosca para aço superam os machos de metal duro em peças caras.
Na usinagem de peças forjadas aeroespaciais que valem milhares de dólares, uma única ferramenta quebrada pode inutilizar toda a peça. Os departamentos de compras frequentemente questionam por que evitamos usar machos de metal duro para obter ciclos de usinagem mais rápidos. Do ponto de vista da mitigação de riscos, se um macho quebrar dentro do aço temperado devido à sobrecarga de torque, suas roscas rígidas se prendem firmemente no furo, tornando a extração praticamente impossível sem danificar a peça semiacabada.
Em contrapartida, escolher uma fresa de rosca de alta qualidade para aço é o caminho mais inteligente para alcançar zero refugo. Como o diâmetro da fresa é menor que o furo da rosca, há folga geométrica suficiente para retração. Se uma queda de energia ou erro do operador causar uma quebra, o corpo de metal duro quebrado não ficará preso na rosca, permitindo que os técnicos o removam facilmente com uma pinça.
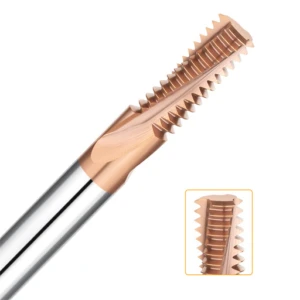
Soluções para condições extremas e não padronizadas: quando trocar ferramentas padrão por fresas de rosca personalizadas
Após lidarmos com falhas de calibragem, acabamento superficial e compensação de passo, precisamos enfrentar a dura realidade da oficina. Por mais perfeito que um catálogo de ferramentas padrão pareça, ele não consegue abranger todas as geometrias extremas ou ligas especiais. Ao lidar com paredes finas, obstruções escalonadas ou dispositivos de fixação frágeis, ajustar parâmetros padrão desperdiça tempo de preparação. Fazer concessões com ferramentas padrão muitas vezes leva a uma perda oculta no controle de qualidade do produto.
Se você está avaliando pedidos de componentes de alta dureza e alto valor agregado, sugerimos que mude seu foco dos custos individuais das ferramentas para a eficiência geral do ciclo. As fresas não padronizadas são projetadas para se adequarem à rigidez máxima da sua máquina, reconfigurando o corpo da ferramenta quando as opções padrão não atendem às suas necessidades. Os dois casos de personalização a seguir mostram como resolvemos exatamente esses gargalos para nossos clientes.
Furos profundos de nível aeroespacial e altas relações comprimento/diâmetro: um estudo de caso sobre fresas de rosca de metal duro personalizadas.
Um cliente do setor aeroespacial precisava usinar uma rosca interna com uma relação comprimento/diâmetro de 4D em aço HRC62. Eles tentaram usar fresas de rosca de metal duro disponíveis no mercado, mas o longo comprimento do pescoço exigido pelas ferramentas padrão causou uma queda drástica na rigidez da seção intermediária. Isso resultou em uma deflexão de 0.08 mm no fundo do furo, impossibilitando a aprovação no teste de tolerância, apesar de extensos ajustes de programação.
Para superar esse gargalo de rigidez, reformulamos completamente as proporções estruturais da ferramenta. Para este projeto personalizado, integramos a transição entre a haste e o pescoço em um perfil trapezoidal cônico e aplicamos um chanfro negativo assimétrico ao ângulo de alívio. Se você está enfrentando problemas com a deflexão em furos profundos, convidamos você a compartilhar suas condições operacionais específicas e desenhos para que possamos otimizar a espessura do núcleo da sua ferramenta.
Rosqueamento e chanframento integrados: solução para problemas de rebarbas e eficiência para clientes europeus e americanos em produção em massa.
Em linhas de produção de alto volume, os fornecedores de primeiro nível impõem padrões rigorosos em relação aos tempos totais de ciclo. As sequências padrão envolvem furação, chanframento e rosqueamento, mas as frequentes trocas de ferramentas consomem um tempo ocioso e dispendioso. Além disso, em aço temperado HRC65, ferramentas diferentes muitas vezes deixam rebarbas microscópicas na transição do chanfro, o que compromete o ajuste do calibrador. Resolvemos esse mesmo conflito com frequência ao otimizar linhas de produção automotivas.
Para estações de trabalho onde o tempo de ciclo é crítico, implementamos rotineiramente fresas de rosca personalizadas, multifuncionais e integradas. Combinando arestas de chanfro e rosca em diferentes seções escalonadas de uma única ferramenta, ela remove as rebarbas da entrada do furo imediatamente após a conclusão da última passada de interpolação. Se você está enfrentando gargalos de produção, compartilhe suas especificações de materiais e lista de ferramentas conosco, e podemos projetar uma solução integrada.






