


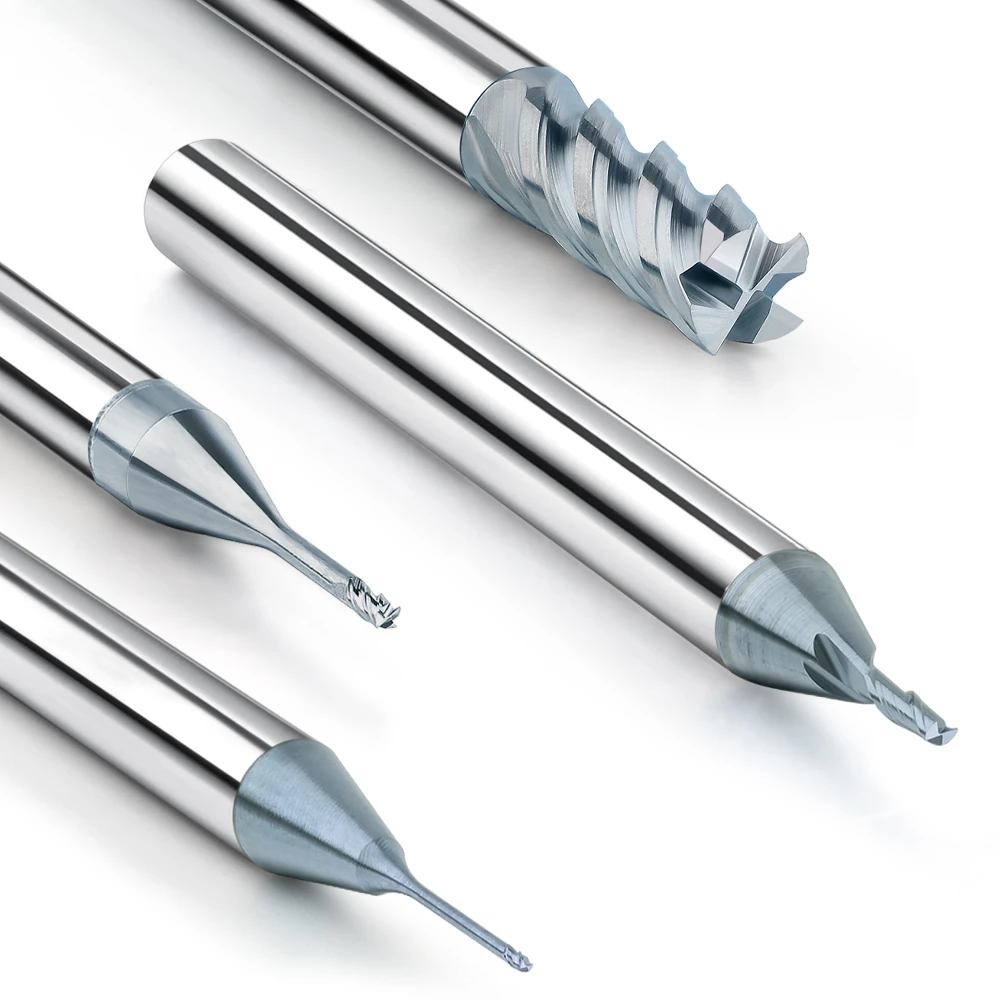
Ao longo da última década, temos nos deparado frequentemente com clientes reclamando da curta vida útil das ferramentas, superfícies usinadas instáveis ou desvios dimensionais recorrentes em projetos de moldes de cavidade profunda. Seja trabalhando com aço para moldes de alta dureza ou com ligas de alumínio de cavidade profunda de perfil complexo, descobrimos que selecionar os tipos certos de fresas de topo não se resume a seguir recomendações do manual. Requer uma análise cuidadosa do formato específico da cavidade, do comprimento de corte e da estratégia de sobremedida de material.
Por exemplo, durante o desbaste, o uso de fresas de topo planas padrão geralmente resulta em má evacuação de cavacos e vibração significativa da parede lateral. Através de repetidas verificações práticas, descobrimos que um design de aresta ondulada e o número adequado de arestas de corte em uma fresa de topo de desbaste reduzem significativamente esses problemas, permitindo a remoção segura de grandes quantidades de material. No acabamento, muitos clientes preferem fresas de topo com aresta curta para o acabamento da parede lateral de cavidades profundas. No entanto, observamos que o comprimento da ferramenta, a geometria da aresta de corte e a seleção do revestimento das fresas de topo de acabamento têm um impacto decisivo no acabamento superficial e na estabilidade dimensional, particularmente em cavidades de aço para moldes acima de HRC45. O uso de combinações incorretas de ferramentas geralmente resulta em retrabalho repetido.
Em nossos projetos, comunicamos-nos frequentemente com os fornecedores de fresas de metal duro para garantir dureza consistente da ferramenta e geometria da aresta de corte dentro do mesmo lote, evitando flutuações que possam impactar os ciclos de usinagem. Anos de experiência nos ensinaram que o sucesso na usinagem de cavidades profundas depende não apenas da seleção da ferramenta, mas de uma combinação de tipo de ferramenta, design da aresta de corte, parâmetros de corte e métodos de fixação.
Diante desses desafios recorrentes em cavidades profundas, sempre nos perguntamos: como podemos escolher uma combinação de ferramentas que garanta a qualidade da superfície, prolongue a vida útil da ferramenta e reduza o retrabalho?

Em que etapa ocorrem a maioria das falhas de ferramentas na usinagem de cavidades profundas?
Em nossa experiência, cada etapa da usinagem de cavidades profundas apresenta desafios únicos. A falha da ferramenta raramente é repentina; normalmente resulta do acúmulo gradual de tensão ou desgaste. A oscilação da parede lateral e a remoção inadequada de cavacos são comuns durante o desbaste, enquanto o excesso de projeção da ferramenta no semiacabamento frequentemente causa desvio dimensional. No acabamento, as texturas superficiais são muitas vezes atribuídas erroneamente à vibração do fuso ou à precisão da máquina-ferramenta, quando, na realidade, a geometria inadequada da ferramenta ou a seleção incorreta da aresta de corte são geralmente as culpadas. Reconhecer os problemas típicos em cada etapa nos permite antecipar riscos e ajustar as combinações de ferramentas e as estratégias de corte logo no início do processo.
Analisamos cavidades profundas dividindo-as em zonas de desbaste, semiacabamento e acabamento, fazendo ajustes com base nas condições reais de corte e na dureza do material. Para cavidades profundas em aço para moldes, fatores como comprimento da aresta de corte, diâmetro da ferramenta, raio da ponta, tipo de revestimento e rigidez do porta-ferramentas afetam os resultados finais. Ao analisar dados de projetos anteriores, descobrimos que o arranjo racional das ferramentas e a seleção adequada dos parâmetros de corte reduzem significativamente o risco de quebra da ferramenta e desvios dimensionais.
Remoção deficiente de cavacos e vibração lateral na etapa de desbaste.
Durante o desbaste, normalmente utilizamos fresas de topo de desbaste com canais longos ou de grande diâmetro para remover material rapidamente. No entanto, se o perfil do dente for mal projetado ou o avanço não estiver otimizado para paredes laterais de cavidades profundas, problemas de evacuação de cavacos surgem rapidamente. Mesmo dentro do mesmo lote de material, as condições de corte variam em diferentes locais da cavidade. Embora as fresas de topo de desbaste onduladas e com múltiplas arestas melhorem a quebra de cavacos, ainda buscamos equilibrar seu uso com a profundidade de corte e a taxa de avanço. A observação in loco do formato do cavaco, do ruído de corte e da temperatura da ferramenta nos ajuda a decidir se devemos reduzir a profundidade por dente ou ajustar o avanço.
A vibração lateral é outro problema recorrente. Ferramentas com grande projeção, mesmo em máquinas rígidas, podem oscilar ligeiramente, causando desvios dimensionais ou micro-ondulações na superfície. Normalmente, ajustamos o diâmetro da ferramenta ou empregamos estratégias de avanço em múltiplos estágios para manter forças de corte uniformes, preservando a vida útil da ferramenta. A experiência demonstra que a estabilidade no desbaste impacta diretamente a qualidade do semiacabamento e do acabamento; um desbaste inadequado é quase impossível de corrigir completamente posteriormente.
O excesso de projeção da ferramenta no semiacabamento causa desvio dimensional.
O semiacabamento envolve ferramentas de diâmetro médio para refinar contornos. Cavidades profundas frequentemente aumentam a projeção da ferramenta, e rigidez insuficiente causa leve flexão, resultando em desvio dimensional. Descobrimos que, mesmo com máquinas de alta precisão, relações de projeção superiores a 3:1 ou 4:1 podem levar a dezenas de micrômetros de desvio na parede lateral. Para controlar a deflexão, escolhemos proativamente arestas de corte mais curtas, ferramentas mais rígidas e reduzimos a remoção de material por dente. O monitoramento da temperatura de usinagem e da morfologia dos cavacos nos ajuda a avaliar a estabilidade da ferramenta em tempo real.
A seleção da ferramenta e a estratégia de corte são cruciais. Discutimos com os clientes se são necessárias múltiplas passagens ou perfis de ferramenta ajustados para equilibrar eficiência e precisão. O comprimento de fixação do porta-ferramentas, o fluxo de fluido de corte e a tolerância da parede lateral afetam significativamente as dimensões finais. O semiacabamento não se resume a "remover o excesso de material"; ele prepara o terreno para o acabamento. Ignorar a rigidez do balanço geralmente leva a retrabalho.
As texturas superficiais no acabamento são frequentemente questões de seleção de ferramentas.
No acabamento, os clientes frequentemente atribuem as texturas visíveis à precisão do fuso ou da máquina. Em nossa experiência, a causa principal costuma ser a seleção inadequada de fresas de acabamento. Ferramentas com pescoço longo frequentemente produzem vibrações em cavidades profundas, enquanto um número excessivo de arestas de corte aumenta o calor, reduzindo a qualidade da superfície. Eliminamos as texturas superficiais ajustando o formato da ferramenta, o número de arestas de corte e otimizando os parâmetros de corte, e não apenas atualizando a máquina.
O revestimento e o material da ferramenta afetam significativamente o acabamento. Para aços de molde de alta dureza, confirmamos a precisão da retificação e a uniformidade do revestimento com os fornecedores de fresas de metal duro. Mesmo com máquinas perfeitas, combinações incorretas de ferramentas podem causar texturas irregulares ou pequenas variações dimensionais. Avaliar a geometria da ferramenta, o comprimento da aresta de corte e o revestimento antes do acabamento garante usinagem estável e superfícies de qualidade.
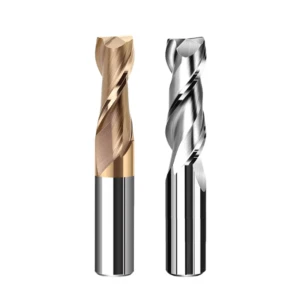
Como diferenciamos os tipos de fresas de topo na usinagem de cavidades profundas
Diferentes ferramentas comportam-se de maneira distinta dependendo do formato da cavidade, da profundidade, da tolerância e da dureza do material. Não nos baseamos apenas em manuais, mas combinamos a rigidez da máquina, a projeção da ferramenta e o fluxo de fluido de corte para determinar a ferramenta ideal para cada área. Anos de experiência nos permitiram desenvolver um método de avaliação rápida baseado no tipo de aresta de corte, no comprimento da ferramenta e no número de arestas, prevenindo desvios de usinagem e vibrações durante o planejamento do processo.
Discutimos frequentemente combinações de ferramentas com os clientes. A usinagem de cavidades profundas nunca é feita com uma única ferramenta; requer o uso coordenado de fresas de desbaste, semiacabamento e acabamento. Monitoramos a vida útil da ferramenta, a carga de corte e a evacuação de cavacos, ajustando a seleção e os parâmetros com base nos dados. Isso reduz o risco de quebra e estabiliza os resultados, especialmente em aço para moldes ou cavidades de alta dureza, onde cada detalhe da seleção da ferramenta afeta o acabamento superficial final e a precisão dimensional.
Fresas de topo planas com canais longos para desbaste de grandes tolerâncias laterais.
Utilizamos fresas de topo planas com canais longos para desbaste de grandes sobremedidas laterais. O design com canais longos reduz o número de cortes, mantendo a profundidade de corte e encurtando os ciclos. A rigidez da ferramenta é crucial; um balanço excessivo ou uma fixação insuficiente podem causar microvibrações e desvios na parede lateral. Buscamos o equilíbrio entre a fixação do porta-ferramentas, o avanço e a profundidade de corte para otimizar a eficiência e a vida útil da ferramenta.
A morfologia dos cavacos é monitorada de perto. Fresas planas longas podem entupir, aumentando a temperatura e a vibração. O ajuste do avanço por dente ou o uso de cortes em camadas, com base na largura e profundidade da cavidade e na dureza do material, garante a estabilidade do desbaste. Embora exija mais etapas, essa abordagem minimiza o retrabalho no semiacabamento e torna a vida útil da ferramenta previsível.
Fresas de ponta arredondada para áreas de cantos com cavidades profundas
As fresas de ponta arredondada distribuem a tensão de corte nos cantos, evitando vibrações em ângulos agudos e sobrecarga da aresta de corte. Em cavidades profundas de aço para moldes, a seleção inadequada da ferramenta pode causar microfissuras ou amassados. Escolhemos um raio adequado à profundidade da cavidade para manter uma força de corte uniforme e reduzir anomalias.
O diâmetro da ferramenta e o comprimento da aresta de corte influenciam a estabilidade. Mesmo fresas de ponta arredondada com grandes projeções podem vibrar. O ajuste do comprimento de fixação e dos parâmetros de corte garante que os limites de rigidez não sejam excedidos, mantendo o acabamento superficial e a consistência dimensional.
Fresas de topo esféricas para transições de contorno inferior
As fresas de topo esféricas são preferidas para fundos de cavidades profundas e contornos complexos. Elas permitem transições suaves na trajetória da ferramenta, reduzindo marcas e ondulações. Fresas de topo planas ou arredondadas frequentemente deixam marcas visíveis em superfícies curvas durante o semiacabamento ou acabamento.
Controlamos a carga de corte de acordo com o diâmetro da ferramenta e o comprimento da aresta de corte. Grandes projeções e forças concentradas na parte inferior podem causar microvibrações ou desgaste da ponta. A pré-avaliação do percurso de corte, do avanço por dente e do fluxo de fluido de corte otimiza a remoção de cavacos. Testes práticos mostram que essa combinação reduz as marcas na parte inferior da ferramenta, prolonga sua vida útil e melhora a previsibilidade ao apresentar os resultados aos clientes.
Por que uma fresa de desbaste é mais estável do que uma ferramenta convencional de ponta plana no desbaste de cavidades profundas?
Em nossa vasta experiência com usinagem de cavidades profundas, a etapa de desbaste é a mais propensa a falhas de ferramentas e vibrações laterais. Ferramentas convencionais de topo plano tendem a causar acúmulo de cavacos, forças de corte desiguais e microvibrações quando apresentam projeção excessiva durante o corte de grandes folgas. Através de experimentos repetidos e estudos de caso de clientes, observamos que o perfil do dente e o design de aresta ondulada das fresas de topo para desbaste distribuem as forças de corte de forma eficaz e melhoram a eficiência de remoção de cavacos. Isso resulta em uma estabilidade de usinagem significativamente maior e em uma vida útil prolongada da ferramenta. Ao selecionar as ferramentas, consideramos simultaneamente a rigidez da ferramenta, o comprimento da aresta de corte, o diâmetro e a profundidade de corte para maximizar a robustez no desbaste.
Além disso, a estratégia de corte durante o desbaste impacta diretamente as etapas subsequentes de semiacabamento e acabamento. O uso de uma ferramenta inadequada pode causar vibração lateral ou acúmulo de cavacos, levando a desvios na forma da cavidade, aumento do desgaste da ferramenta e maior risco de retrabalho. Selecionamos fresas de desbaste com arestas onduladas adequadas à largura, profundidade e dureza do material da cavidade. Os parâmetros de corte e o fluxo de fluido de corte são otimizados para manter a evacuação estável de cavacos e o controle de temperatura durante todo o processo de desbaste.
O impacto real do design de borda ondulada na quebra de chips
A morfologia dos cavacos afeta significativamente a vida útil e a estabilidade da ferramenta no desbaste de cavidades profundas. Com ferramentas planas padrão, os cavacos são longos e finos, propensos a emaranhamento e forças de corte desiguais. As fresas de topo para desbaste com aresta ondulada quebram os cavacos em segmentos menores, reduzindo a dificuldade de remoção e minimizando o impacto da ponta da ferramenta causado pelos cavacos em espiral. Observando a formação dos cavacos e os sons de corte no local, ajustamos as taxas de avanço ou a profundidade de corte em tempo real.
O design com aresta ondulada é particularmente crucial para aços de alta dureza. Em aços para moldes ou materiais com dureza HRC45+, um perfil de dente inadequado concentra as forças de corte na ponta, acelerando o desgaste e aumentando o risco de quebra. Testes práticos demonstram que o uso de fresas de desbaste com aresta ondulada melhora a quebra de cavacos, reduz a carga na ponta da ferramenta e permite um semiacabamento mais suave com menos passes.
Como o perfil do dente afeta a vida útil da ferramenta durante o acúmulo de calor
O corte prolongado em cavidades profundas gera calor na aresta de corte. Ferramentas planas comuns têm dificuldade em dissipar o calor sob cargas elevadas, acelerando o desgaste da ponta e aumentando o risco de quebra. Fresas de desbaste com perfis de dentes especiais e arestas onduladas melhoram o ângulo de contato de corte, facilitando a rápida evacuação dos cavacos. Isso reduz a temperatura local e prolonga a vida útil da ferramenta.
Ajustamos também os parâmetros de corte de acordo com a profundidade da cavidade e a dureza do material. Para aços de molde de alta dureza, se o calor se acumular muito rapidamente, reduzimos o avanço por dente ou aumentamos o fluxo de fluido de corte para evitar desgaste excessivo. A experiência demonstra que a seleção do perfil de dente correto é essencial para o gerenciamento térmico, forças de corte equilibradas e redução da vibração.
Quando priorizar a profundidade de corte lateral em detrimento de altas taxas de avanço
Na usinagem de desbaste de cavidades profundas, o equilíbrio entre eficiência e estabilidade da ferramenta é crucial. Embora taxas de avanço mais altas teoricamente reduzam o tempo de usinagem, ferramentas com grande projeção, ao usinar grandes sobremedidas, frequentemente vibram em altas taxas de avanço. Priorizamos o controle da profundidade de corte lateral com base na profundidade da cavidade e na relação de projeção, mantendo as forças de corte dentro dos limites de rigidez da ferramenta. Embora os cortes individuais sejam mais rasos, a usinagem geral torna-se mais estável, com menor desgaste da ferramenta.
O controle da profundidade lateral também melhora a remoção de cavacos e a distribuição de calor. O avanço excessivo causa acúmulo de cavacos e picos de calor localizados, enquanto cortes laterais menores permitem uma evacuação mais suave e menor carga na ponta da ferramenta. Frequentemente explicamos aos clientes que reduzir a taxa de avanço não representa perda de eficiência, mas sim uma estratégia para garantir um desbaste controlável e estável, além de fornecer uma base sólida para as etapas subsequentes de semiacabamento e acabamento.
Experiência prática na seleção de fresas de acabamento para acabamento de paredes laterais de cavidades profundas
Em nossa longa experiência com projetos de acabamento de moldes de cavidades profundas para clientes, o acabamento das paredes laterais e a precisão dimensional são frequentemente mais propensos a problemas do que a usinagem do fundo. A geometria da ferramenta, o número de arestas de corte, o comprimento da aresta e a fixação do porta-ferramentas impactam significativamente a estabilidade da usinagem de cavidades profundas. A precisão da máquina-ferramenta ou a alta velocidade de rotação, por si só, não garantem a qualidade. A seleção correta de fresas de acabamento e a otimização dos parâmetros de corte são essenciais para evitar marcas de vibração, ondulações e acabamento superficial ruim. Antes de cada operação, avaliamos a profundidade e a largura da cavidade, a dureza do material e a projeção da ferramenta para selecionar a combinação de ferramentas mais adequada.
A direção do fluxo do fluido de corte e a trajetória da ferramenta também afetam o acúmulo de calor e a formação de cavacos. O acabamento imediato após o semiacabamento de cavidades profundas, sem rigidez suficiente ou seleção correta da ferramenta, pode deixar marcas de microvibração. Anos de observação demonstraram que mesmo ferramentas do mesmo tipo se comportam de maneira diferente sob diferentes ângulos de projeção e condições de corte. Portanto, enfatizamos a experiência prática em detrimento dos parâmetros teóricos para a seleção da ferramenta e o planejamento da trajetória.
Diferença entre ferramentas de 4 e 2 canais no acabamento de paredes laterais de cavidades profundas
Frequentemente comparamos ferramentas de 4 e 2 canais no acabamento de paredes laterais de cavidades profundas. As ferramentas de quatro canais proporcionam uma distribuição de força de corte mais uniforme e, geralmente, um melhor acabamento superficial. No entanto, em cavidades profundas com grandes balanços, os múltiplos canais podem aumentar a carga de rigidez, resultando em marcas de vibração. Para cavidades profundas ou estreitas, costumamos optar por ferramentas de 2 canais. Isso sacrifica um pouco da eficiência de corte, mas reduz a vibração e as ondulações na superfície.
Também otimizamos o avanço por dente e a direção de corte em conjunto com a trajetória da ferramenta. Mesmo uma ferramenta de 2 canais pode produzir ondulações se o avanço for excessivo ou se a trajetória estiver incorretamente escalonada. Os ajustes de avanço são baseados na largura e profundidade da cavidade, bem como na dureza do material, combinados com o fluxo de fluido de corte para uma evacuação suave dos cavacos. Nossa experiência mostra que as ferramentas de 4 e 2 canais apresentam vantagens e desvantagens, e a seleção depende do balanço, do acabamento superficial e da carga de corte.
Por que as fresas de acabamento de pescoço longo são mais propensas à vibração?
Ferramentas de pescoço longo alcançam cavidades profundas, mas a projeção excessiva reduz a rigidez, tornando prováveis marcas de vibração. Isso é especialmente verdadeiro para aços de alta dureza ou paredes laterais profundas. Uma leve oscilação da ponta pode deixar marcas superficiais periódicas. Mitigamos isso reduzindo o comprimento de corte, aumentando o comprimento do porta-ferramentas e ajustando o avanço por dente e a velocidade de corte para manter a estabilidade.
O perfil da aresta de corte e o revestimento da ferramenta também são importantes. Materiais de alta dureza desgastam rapidamente ferramentas de pescoço longo. Sem a substituição oportuna ou o ajuste de parâmetros, as marcas de vibração aumentam. Adaptamos dinamicamente a estratégia de corte com base no desgaste e na projeção da ferramenta, garantindo que os requisitos de profundidade da cavidade sejam atendidos e minimizando a vibração.
Ângulos de raio pequeno afetam significativamente a qualidade da superfície.
Muitos clientes focam apenas no diâmetro e nas arestas de corte, negligenciando os raios de curvatura dos cantos. Mesmo com a fresa de acabamento correta, um raio de ponta inadequado pode criar marcas localizadas ou microcavidades. No local, ajustamos o raio da ponta da ferramenta para que coincida com os cantos da cavidade e combinamos isso com fluido de corte e otimização de parâmetros para melhorar a qualidade da superfície.
Em aços para moldes com dureza HRC45+, ângulos de raio pequenos afetam a carga na ferramenta e a remoção de cavacos. O raio adequado da ponta da ferramenta melhora o acabamento superficial, reduz a força de corte localizada e minimiza o desgaste da ponta, prolongando a vida útil da ferramenta. Antes do acabamento, avaliamos o ângulo da cavidade, a profundidade e a geometria da ferramenta para realizar ajustes precisos e obter resultados estáveis e confiáveis.
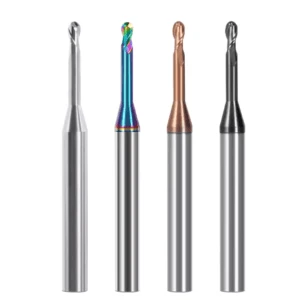
Tipo de fresa para aço de molde – Erros de seleção mais comuns
A seleção incorreta de ferramentas é uma causa frequente de retrabalho e desgaste na usinagem de aço para moldes de cavidades profundas. Aços com diferentes durezas exigem substratos de ferramentas, designs de arestas de corte e revestimentos distintos. Muitos clientes se concentram apenas no diâmetro ou no número de arestas, ignorando o efeito do material na carga de corte e na vida útil da ferramenta. Combinamos a dureza Rockwell C (HRC) do aço para moldes, a profundidade da cavidade e a sobremedida de usinagem para avaliar a rigidez e a resistência ao desgaste da ferramenta, garantindo que o desbaste e o acabamento permaneçam controláveis.
A projeção da ferramenta e o método de fixação também afetam a estabilidade. Projeção excessiva ou fixação insuficiente podem causar vibração ou defeitos na textura da superfície. Simulamos trajetórias de corte e cargas na ferramenta, coordenamos o fluxo de fluido de corte e a remoção de cavacos e otimizamos as combinações de ferramentas para reduzir anomalias e desgaste. O julgamento empírico baseado na observação prática é mais confiável do que simplesmente seguir as especificações, reduzindo retrabalho e tempo de inatividade.
Os aços para moldes HRC32 e HRC48 requerem substratos de ferramentas diferentes.
O aço para moldes HRC32, um material de dureza média, exige carboneto de alta tenacidade para suportar as cargas de corte sem quebrar. O HRC48, por ser mais duro, exige carboneto resistente ao desgaste e à fissuração térmica. A seleção do substrato baseia-se na dureza real do material, como carboneto microgranulado ou ultrafino, reduzindo o risco de desgaste e quebra sob altas forças de corte.
No local, observamos a temperatura, a morfologia dos cavacos e o desempenho da ferramenta. Mesmo com perfis idênticos, aços com diferentes durezas se comportam de maneira distinta. O avanço por dente e a profundidade de corte são ajustados para manter o corte dentro das tolerâncias de dureza, preservando a precisão dimensional das paredes laterais e do fundo.
Em aços de alta dureza, o revestimento costuma ser mais crítico do que a lâmina de corte.
Em aços para moldes com dureza HRC45+, o revestimento tem um impacto maior na vida útil da ferramenta e na qualidade da superfície do que a geometria da aresta de corte. Resistência ao desgaste ou adesão insuficientes podem causar desgaste rápido, arestas postiças ou microfissuras. Selecionamos revestimentos resistentes ao desgaste, como TiAlN ou AlCrN, e ajustamos os parâmetros de corte de acordo com a profundidade da cavidade.
Também garantimos a compatibilidade do revestimento com o fluido de corte e a velocidade de corte. O calor se concentra em cavidades profundas; revestimentos ou parâmetros incompatíveis podem aumentar a temperatura da ferramenta, degradar o acabamento superficial e causar microvibrações ou lascamento da ponta. A substituição da ferramenta ou o ajuste dos parâmetros baseiam-se no desgaste observado e no ruído de corte, proporcionando resultados mais confiáveis do que cálculos teóricos.
Por que grandes saliências em aços de alta dureza exigem menor avanço por dente?
O excesso de projeção reduz a rigidez, concentrando as forças na ponta e causando marcas de microvibração ou desvios dimensionais. Reduzimos o avanço por dente para distribuir as forças de corte uniformemente, mantendo a estabilidade da usinagem.
A taxa de avanço é selecionada no local com base na largura e profundidade da cavidade, bem como no diâmetro da ferramenta. Embora a redução do avanço aumente o tempo de usinagem, ela controla eficazmente a vibração e o desgaste da ferramenta, o que é mais importante do que o avanço máximo em cavidades profundas de aço para moldes com dureza Rockwell C 45+. A experiência demonstra que o equilíbrio entre projeção, força de corte e avanço é fundamental para a vida útil da ferramenta e a qualidade da usinagem.
Como diferentes comprimentos de ferramenta afetam a estabilidade real na usinagem de cavidades profundas
Com nossa vasta experiência em usinagem de cavidades profundas, percebemos que o comprimento da ferramenta tem um impacto na estabilidade maior do que muitos clientes imaginam. Frequentemente, vemos clientes focados excessivamente no comprimento total da ferramenta, negligenciando a relação entre a área de corte efetiva e a rigidez da ferramenta. Embora ferramentas com arestas de corte longas possam alcançar o fundo de cavidades profundas, exceder a tolerância de rigidez da ferramenta pode facilmente causar vibrações e ondulações nas paredes laterais. Normalmente, avaliamos a profundidade da cavidade, a sobremedida e o percurso de corte antes de determinar o comprimento da aresta de corte e a fixação do porta-ferramentas, para garantir uma usinagem controlável.
O comprimento da ferramenta também afeta a distribuição da força de corte e a eficiência da remoção de cavacos. Em cavidades profundas, ferramentas longas e com projeção excessiva concentram a carga na ponta, dificultando a evacuação dos cavacos e exacerbando a vibração e o desgaste. Observando a morfologia dos cavacos e a textura da superfície, determinamos se devemos encurtar o comprimento da aresta de corte ou ajustar os parâmetros de corte. Anos de experiência mostram que controlar o comprimento de corte efetivo, em vez de simplesmente usar a ferramenta mais longa possível, garante maior estabilidade e melhor qualidade da superfície.
Um fio de corte mais longo nem sempre é melhor; considere a área de corte efetiva.
Arestas de corte excessivamente longas frequentemente reduzem a rigidez da ferramenta, gerando microvibrações e ondulações nas paredes laterais ou superfícies inferiores. Calculamos a área de corte efetiva realmente necessária com base na profundidade da cavidade e na sobremedida de corte, selecionando um comprimento de aresta de corte que atenda aos requisitos de usinagem sem comprometer a rigidez.
Ao planejar as estratégias de corte, também consideramos o diâmetro da ferramenta e a relação de projeção. Avanços excessivos ou ângulos de corte inadequados com arestas longas podem aumentar a carga na ponta da ferramenta. Simulando a trajetória de corte e monitorando as forças de corte no local, otimizamos o avanço por dente e a profundidade de corte, mantendo a rigidez e melhorando o acabamento superficial.
O aumento do comprimento total da ferramenta impacta a carga do fuso mais do que o esperado.
Os clientes frequentemente subestimam o efeito de ferramentas mais longas na carga do fuso. Na usinagem de cavidades profundas, ferramentas mais longas transmitem mais vibração e torque ao fuso, causando variações significativas de carga mesmo com potência suficiente da máquina. Calculamos as variações de carga do fuso antecipadamente e ajustamos os parâmetros de corte com base na profundidade da cavidade e no comprimento da ferramenta para evitar vibração excessiva ou quebra da ferramenta.
Ferramentas mais longas também geram temperaturas localizadas mais altas e desgaste mais rápido da ponta ao cortar aço para moldes de alta dureza. Sem reduzir o avanço por dente ou otimizar o fluxo de fluido de corte, a vida útil da ferramenta diminui consideravelmente. Ajustamos dinamicamente a estratégia de corte usando o monitoramento da força de corte e os registros de desgaste da ferramenta para manter a estabilidade e reduzir o risco de retrabalho.
O comprimento do porta-ferramentas geralmente determina os resultados finais da usinagem.
O comprimento do porta-ferramentas afeta diretamente a estabilidade. Mesmo com um comprimento de aresta de corte adequado, uma fixação insuficiente causa oscilação ao cortar paredes laterais ou o fundo, resultando em desvios dimensionais e marcas de vibração. Normalmente, fixamos pelo menos dois terços da área de corte efetiva e ajustamos a carga de corte para garantir a estabilidade.
Os métodos de fixação são ajustados de acordo com a profundidade da cavidade e o diâmetro da ferramenta. A fixação insuficiente em ferramentas de aresta longa concentra as forças na ponta, acelerando o desgaste e causando lascamento. Avaliamos a adequação da fixação observando os sons de corte, a morfologia dos cavacos e a textura da superfície, ajustando os parâmetros de fixação e corte conforme necessário.
Combinações de ferramentas que usamos com frequência para fresamento de cavidades profundas para clientes europeus e americanos.
Ao longo de anos de projetos de fresamento de cavidades profundas para clientes europeus e americanos, observamos que o uso de uma única ferramenta frequentemente compromete a estabilidade e a qualidade da superfície. Normalmente, desenvolvemos uma estratégia de combinação de ferramentas em fases, baseada na profundidade da cavidade, na sobremedida e na dureza do material.
Primeiramente, uma fresa de desbaste remove o excesso de material, garantindo um desbaste eficiente e forças de corte equilibradas. Em seguida, durante o semiacabamento ou acabamento, uma fresa de acabamento completa as paredes laterais e o fundo, obtendo um acabamento superficial de alta qualidade e precisão dimensional. Essa abordagem em etapas reduz significativamente a vibração, o desgaste da ferramenta e as taxas de retrabalho.
No local, ajustamos o diâmetro da ferramenta, o número de arestas de corte e o comprimento da aresta de corte para cada etapa, de acordo com o formato e a profundidade da cavidade. Mesmo ferramentas do mesmo modelo apresentam desempenhos diferentes sob diferentes comprimentos de projeção e trajetórias de corte. A observação empírica das forças de corte, da remoção de cavacos e da temperatura de corte garante a máxima vida útil da ferramenta e a estabilidade da usinagem.
Primeiro o desbaste, depois o acabamento.
Na prática, quase sempre começamos com uma fresa de desbaste. Isso proporciona forças de corte equilibradas, remoção suave de cavacos e minimiza a vibração da ferramenta em balanço. O diâmetro da ferramenta e o perfil do dente são selecionados com base na profundidade da cavidade e na dureza do material para garantir um desbaste estável.
Uma fresa de acabamento finaliza as paredes laterais e o fundo, garantindo o acabamento superficial e a precisão dimensional. Essa estratégia de usinagem em etapas é mais confiável do que uma abordagem de corte único, principalmente para cavidades profundas em aço para moldes de alta dureza.
A tolerância após o desbaste é crucial. Uma análise insuficiente da tolerância da cavidade antes da troca de ferramenta pode levar a marcas de vibração ou marcas superficiais da ferramenta. Mantemos uma tolerância adequada para que a fresa de acabamento permaneça dentro de uma faixa de corte estável, reduzindo o desgaste e a vibração da ferramenta. Este fluxo de trabalho foi validado repetidamente em projetos europeus e americanos.
Ferramentas com diâmetros zonais são mais estáveis do que ferramentas de acabamento com diâmetro único.
Frequentemente, dividimos cavidades profundas em zonas, selecionando ferramentas com diâmetros diferentes com base na largura e profundidade. O acabamento com diâmetro único é simples, mas propenso a vibrações laterais e acúmulo de cavacos, especialmente em grandes balanços. Os diâmetros zonais controlam as cargas de corte em cada zona, garantindo que as ferramentas operem dentro dos limites de rigidez, melhorando a estabilidade e a qualidade da superfície.
Ferramentas de grande diâmetro permitem o desbaste de áreas com grandes folgas. Ferramentas de menor diâmetro finalizam cantos ou áreas estreitas, evitando saliências excessivas e forças de corte concentradas. Embora isso aumente o número de trocas de ferramentas, a vibração e o desgaste são reduzidos, e o resultado final da usinagem torna-se mais controlável.
Folga mínima ideal para estabilidade
O controle da folga inferior é crucial para a estabilidade do acabamento. Uma folga muito pequena pode causar vibração da ferramenta ou lascamento; uma folga excessiva aumenta os custos de retrabalho. Com base em nossa experiência com cavidades profundas de aço para moldes, uma folga inferior de 0.1 a 0.2 mm é geralmente a mais segura.
Ajustamos a tolerância de acordo com a rigidez da ferramenta, o comprimento do balanço, a profundidade da cavidade, a dureza do material e o diâmetro da ferramenta. Ferramentas com balanço maior podem exigir uma tolerância ligeiramente maior para reduzir a carga de corte, enquanto ferramentas com balanço menor permitem tolerâncias menores para melhorar o acabamento superficial. Isso garante uma usinagem de fundo segura e eficiente, ao mesmo tempo que protege a vida útil da ferramenta.
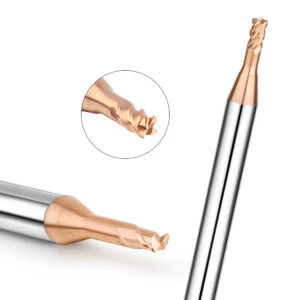
A estabilidade do fornecimento de fresas de metal duro impacta a usinagem de cavidades profundas.
Em nossa experiência com clientes europeus e americanos, o fornecimento estável de ferramentas tem um impacto muito maior na qualidade e no cronograma de usinagem do que o preço. Durante projetos urgentes, o fornecimento instável ou as variações de lote para lote no desempenho do metal duro podem causar flutuações na vida útil da ferramenta, acabamento superficial inconsistente e interrupções no planejamento da usinagem.
Ao selecionar fornecedores de fresas de topo , priorizamos os ciclos de fornecimento, a consistência dos lotes e o atendimento pós-venda, além das especificações do produto. Comunicamos as datas de entrega e as características dos lotes com antecedência e mantemos arquivos de registro de ferramentas para garantir usinagem controlável durante novos pedidos ou projetos de longa duração. Lotes consistentes resultam em desgaste previsível da ferramenta, remoção estável de cavacos e redução de retrabalho.
A consistência do lote de carboneto determina a vida útil da ferramenta.
Mesmo ferramentas de metal duro do mesmo modelo podem apresentar desempenhos diferentes devido a variações no tamanho ou na densidade das partículas entre lotes. Monitoramos o desgaste, a temperatura de corte e a morfologia dos cavacos para determinar a consistência entre os lotes.
Inconsistências entre lotes podem causar lascamento da ponta da ferramenta ou vibração lateral sob grandes projeções e altas cargas de corte. Ao registrar o uso da ferramenta e vinculá-lo às informações de lote do fornecedor, podemos prever a vida útil da ferramenta e os riscos de retrabalho, aumentando o controle na usinagem de cavidades profundas.
Os clientes priorizam a consistência dimensional em detrimento do preço.
Para clientes europeus e americanos, os pedidos de reposição priorizam a consistência dimensional e de desempenho das ferramentas em vez do custo. Mesmo pequenas variações no diâmetro ou no comprimento de corte podem causar vibrações, marcas de ferramenta ou erros dimensionais em cavidades profundas.
Realizamos pré-medições de ferramentas, mantemos registros de lotes e ajustamos os parâmetros de usinagem para garantir resultados consistentes. Ao fornecer aos clientes dados sobre variações de lote, desgaste da ferramenta e acabamento superficial, demonstramos que a estabilidade de corte e a consistência da ferramenta são mais importantes do que o preço, especialmente em condições de alta carga ou grande projeção da peça.
O prazo de entrega de ferramentas de pescoço longo não padronizadas impacta diretamente o cronograma do projeto.
Ferramentas de pescoço longo não padronizadas são frequentemente necessárias para fresamento de cavidades profundas. Atrasos na entrega podem paralisar as etapas subsequentes de acabamento, interrompendo todo o projeto. Para manter o cronograma, encomendamos essas ferramentas com antecedência e confirmamos a capacidade do fornecedor.
Em caso de atraso, ajustamos as estratégias no local utilizando usinagem segmentada ou ferramentas curtas temporárias, garantindo a precisão da superfície. Essa experiência reforça a importância da estabilidade da cadeia de suprimentos e da entrega pontual de ferramentas para a conclusão de projetos de cavidades profundas dentro do prazo.






