


Na usinagem CNC moderna, as fresas são ferramentas essenciais que impactam diretamente a eficiência da usinagem, o acabamento superficial e os custos gerais de produção. Para atender a uma ampla gama de necessidades de usinagem, os fabricantes desenvolveram diversos tipos de fresas — como fresas de topo, fresas de faceamento, fresas esféricas e fresas para chavetas — cada uma com designs, métodos de corte e cenários de aplicação distintos.
Diferentes tipos de fresas são projetados para usinar diversos materiais, incluindo aço, ligas de alumínio, ligas de titânio e compósitos. Para engenheiros CNC, compreender as características e funções dessas ferramentas é fundamental para desenvolver estratégias de usinagem eficientes, otimizar trajetórias de ferramentas e minimizar o desgaste das ferramentas.
O que é uma fresa? — Definição e função
Uma fresa é uma ferramenta de corte rotativa usada em usinagem CNC para remover material de uma peça. Com múltiplas arestas de corte e geometrias complexas, as fresas permitem a usinagem de alta precisão de superfícies planas, ranhuras, contornos e formas 3D complexas.
Essas ferramentas desempenham um papel vital na precisão da usinagem, na qualidade da superfície e na eficiência da produção. Selecionar o tipo certo de fresa ajuda a otimizar os parâmetros de corte, reduzir o tempo de usinagem e os custos gerais de fabricação.
Diferentes fresas são projetadas para tarefas e materiais específicos. Por exemplo:
-
As fresas de topo são ideais para contornar e fazer ranhuras.
-
As fresas de topo esféricas são excelentes para usinagem de superfícies 3D complexas.
-
As fresas de desbaste são otimizadas para remoção rápida e em grande quantidade de material.
Entender essas distinções ajuda os engenheiros a selecionar a ferramenta mais eficaz para o trabalho, garantindo precisão dimensional e acabamentos de alta qualidade.
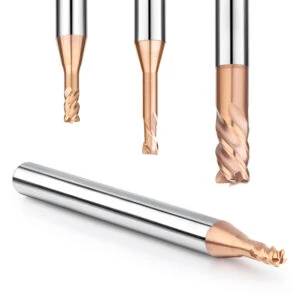
Principais classificações de fresas
Para atender às diversas demandas de usinagem, as fresas são classificadas com base na estrutura da ferramenta, direção de corte, posição de processamento e material da ferramenta. Compreender essas categorias ajuda os engenheiros a selecionar a ferramenta apropriada para cada trabalho, melhorando a produtividade e a qualidade das peças.
Classificação por estrutura da ferramenta: sólida vs indexável
-
Fresas maciças (integrais) : Fabricadas a partir de uma única peça de material, oferecendo alta rigidez e precisão. Comumente utilizadas para peças pequenas e tarefas de usinagem de precisão.
-
Fresas indexáveis : Possuem insertos de metal duro substituíveis, o que as torna econômicas e ideais para operações pesadas e de alto volume. Fáceis de manter e adequadas para aplicações de desbaste.
Classificação por direção de corte: fresamento de topo vs. fresamento de face
-
Fresas de topo : Utilizadas principalmente para fresamento de ranhuras, fresamento lateral e perfilamento. Amplamente usadas na fabricação de moldes e usinagem 2D.
-
Fresas de faceamento : Projetadas para usinagem de superfícies planas de alta eficiência. Ideais para usinar peças grandes, como bases de moldes ou peças automotivas.
Classificação por posição de processamento
-
Fresas periféricas : Utilizadas para usinar contornos externos de uma peça de trabalho.
-
Fresas de faceamento : Combinam capacidades de corte frontal e lateral.
-
Fresas verticais : Utilizadas em fresadoras verticais ou centros de usinagem para operações de 3 eixos.
Classificação por material da ferramenta
-
Fresas HSS : Oferecem boa resistência, adequadas para condições de baixa velocidade e carga leve.
-
Fresas de metal duro : Alta dureza e resistência ao desgaste, excelentes para usinagem em alta velocidade.
-
Fresas revestidas de diamante : Ideais para materiais abrasivos e de difícil usinagem, como grafite, CFRP e cerâmica, oferecendo excelente vida útil.
Os 10 principais tipos comuns de fresas e suas aplicações
Selecionar a fresa certa para uma tarefa específica é essencial para obter resultados de usinagem de alta qualidade e eficiência. Abaixo, listamos dez das fresas mais utilizadas em operações CNC:
1. Fresas de topo
Fresas de topo são as ferramentas de fresamento mais utilizadas, capazes de cortar tanto na extremidade quanto nas laterais. São ideais para uma variedade de operações, incluindo abertura de canais, contornos e cavidades. Adequadas para materiais como aço, alumínio, latão e plásticos.
Comuns em centros de usinagem vertical, as fresas de topo servem como ferramentas versáteis para perfis 2D e contornos 3D leves.
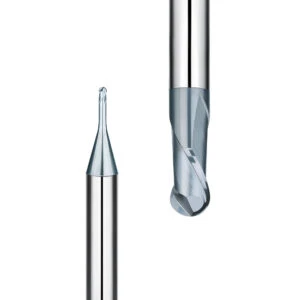
2. Fresas de ponta esférica
Com uma ponta hemisférica, as fresas de ponta esférica são perfeitas para usinar superfícies com contornos 3D, como cavidades de moldes, componentes aeroespaciais e peças médicas.
Eles oferecem transições suaves e acabamentos de superfície de alta qualidade, ideais para aplicações CNC multieixos e geometrias de forma livre complexas.
3. Fresas de desbaste
Também chamadas de fresas de ponta ondulada ou de sabugo de milho, as fresas de desbaste são projetadas para remoção rápida de grandes volumes de material. Sua geometria irregular dos dentes reduz as forças de corte e o calor, tornando-as ideais para usinagem de desbaste pesada.
Eles são uma opção ideal para cenários de pré-acabamento e produção em massa, onde a velocidade é uma prioridade.
4. Fresas de acabamento
As fresas de acabamento possuem um design de dentes finos para remoção mínima de material e trabalho de alta precisão. Elas proporcionam excelente acabamento superficial e tolerâncias rigorosas, frequentemente utilizadas com altas velocidades de fuso e baixas taxas de avanço.
Crucial para as indústrias aeroespacial, médica e de moldes, onde a precisão é primordial.
5. Fresas de rosto
As fresas de facear são equipadas com múltiplas arestas de corte e são projetadas para usinagem rápida de superfícies grandes e planas. Adequadas tanto para desbaste quanto para acabamento em centros de usinagem horizontais.
Ideal para peças de trabalho que exigem planicidade rigorosa e baixa rugosidade superficial, como bases de moldes e placas de matriz.
6. Fresas de ranhura
Projetadas especificamente para cortar ranhuras retas e escalonadas, as fresas de ranhura são projetadas para atingir larguras de ranhura padrão em uma única passagem.
Comumente usado em peças que exigem ranhuras para montagem, como acessórios, conectores e componentes mecânicos.
7. Fresas de cauda de andorinha
Estas fresas possuem cabeças de corte angulares para usinagem de juntas de encaixe e trilhos-guia. O ângulo de corte deve corresponder precisamente ao design da peça, exigindo um alto grau de precisão.
Usado em máquinas-ferramentas, sistemas de fixação de dispositivos e conjuntos mecânicos que exigem estruturas de intertravamento.
8. Fresas de Engrenagem
Utilizadas para cortar dentes de engrenagens e perfis estriados. As fresas para engrenagens estão disponíveis em formatos de dentes simples ou múltiplos e são ideais para a produção de engrenagens de baixo volume ou personalizadas, sem uma fresadora dedicada.
Mais adequado para prototipagem ou trabalhos de reparo.
9. Fresas de ranhura em T
Essas ferramentas são usadas para fresar ranhuras em formato de T em placas de fixação, bancadas de trabalho e mesas de máquinas. Elas são capazes de rebaixar a seção superior da ranhura após a usinagem da ranhura inferior.
Essencial no projeto de gabaritos e fixações para aplicações de ferramentas e matrizes.
10. Fresas de chanfro
Projetadas para chanfrar, rebarbar e quebrar arestas vivas. Disponíveis em ângulos comuns como 45°, 60° e 90°, essas ferramentas ajudam a melhorar a segurança das peças e o encaixe da montagem.
Ferramentas padrão em acabamento CNC para preparação de bordas e aprimoramento visual.
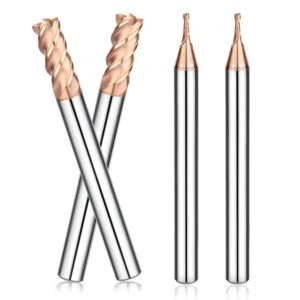
Formatos de brocas de fresagem e design de aresta de corte
Na usinagem CNC, o design geométrico das fresas desempenha um papel vital no desempenho de corte, na eficiência da usinagem e no acabamento superficial. Um formato de fresa bem otimizado pode reduzir as forças de corte, melhorar a estabilidade e prolongar significativamente a vida útil da ferramenta.
Como a geometria da cabeça de corte afeta a eficiência da usinagem e a qualidade da superfície
A geometria da cabeça de corte influencia diretamente o comportamento da ferramenta em diferentes materiais e condições de usinagem. Os seguintes parâmetros são cruciais na avaliação do projeto de uma fresa:
-
Ângulo de ancinho:
Um ângulo de saída positivo melhora a nitidez do corte e é ideal para materiais macios, como ligas de alumínio e cobre. Um ângulo de saída negativo, por outro lado, melhora a rigidez da ferramenta e a resistência ao desgaste, tornando-a mais adequada para materiais duros. -
Ângulo de Relevo:
Este ângulo determina a folga entre a ferramenta e a peça de trabalho, impactando tanto o desgaste da ferramenta quanto o acabamento da superfície. Um ângulo de alívio muito pequeno pode levar ao aumento do atrito e do calor, enquanto um ângulo de alívio muito grande pode comprometer a resistência da aresta. -
Raio da borda:
Uma aresta de corte ligeiramente arredondada ajuda a reduzir microlascas e melhora a consistência da superfície. Isso é especialmente útil para aplicações que exigem um acabamento superficial de alta qualidade. -
Geometria da ponta:
Variações como extremidades planas, pontas arredondadas ou bordas chanfradas influenciam o comportamento de entrada da fresa, o caminho de avanço e as capacidades de acabamento de cantos.
A otimização desses parâmetros pode melhorar significativamente a rugosidade da superfície (valor Ra) da peça e reduzir a carga da máquina. Por exemplo, a relação entre a geometria da broca e o acabamento da superfície é um fator fundamental no projeto de ferramentas de alto desempenho.
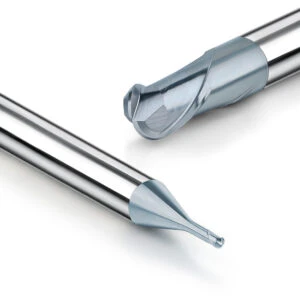
Escolhendo o número certo de canais, ângulos de ataque e ângulos de hélice
Número de Flautas
A contagem de canais afeta a evacuação de cavacos, a rigidez e a suavidade do corte:
-
Cortadores de 2 flautas:
Apresentam grandes espaços para cavacos, ideais para desbaste e materiais macios, como alumínio e plásticos. Comumente utilizadas para usinagem de alta velocidade. -
Cortadores de 3 ou 4 canais:
Oferece equilíbrio entre remoção de cavacos e resistência da ferramenta. Adequado para usinagem de metais em geral, incluindo aço carbono e aço inoxidável. -
Cortadores de múltiplas ranhuras (6+ ranhuras):
Oferecem excelente acabamento superficial para usinagem fina, mas têm capacidade limitada de evacuação de cavacos.
Ao escolher o número de canais, considere o material, a velocidade do fuso, a taxa de avanço e a profundidade de corte. Selecionar a contagem correta de canais para alumínio em comparação com aço é uma decisão comum no planejamento de ferramentas.
Ângulo de ancinho
-
Inclinação positiva (+5° a +20°):
Ideal para materiais macios, como alumínio, madeira e plástico. Reduz a resistência ao corte e melhora a evacuação de cavacos. -
Ancinho Neutro (0°):
Oferece uma abordagem equilibrada para aço e ligas em geral, combinando nitidez com resistência de ponta. -
Rake negativo (-5° a -10°):
Ideal para materiais duros e cortes interrompidos. Melhora a estabilidade da aresta e aumenta a durabilidade da ferramenta.
A escolha do ângulo de inclinação apropriado ajuda a minimizar a geração de calor e a vibração, resultando em melhor qualidade de superfície.
Ângulo Helix
-
Hélice baixa (<30°):
Aumenta a rigidez da ferramenta, tornando-a adequada para usinagem de materiais duros. No entanto, a evacuação de cavacos é menos eficiente. -
Hélice média (30°–40°):
Uma opção versátil que equilibra resistência e fluxo de cavacos. Adequado para a maioria dos metais. -
Hélice alta (45°–60°):
Oferece excelente remoção de cavacos e é ideal para usinagem de alta velocidade de materiais macios, especialmente alumínio.
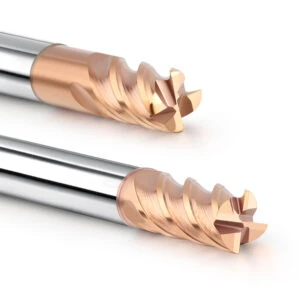
Como escolher a ferramenta de fresa certa
No processo de usinagem CNC, a escolha das fresas corretas é fundamental para garantir a eficiência, a qualidade e a vida útil da ferramenta. Diferentes tipos de materiais, métodos de corte e objetivos de usinagem impõem diferentes requisitos técnicos à geometria, ao material e ao revestimento da ferramenta. Ao comparar cientificamente os parâmetros da ferramenta com as condições reais de trabalho, a estabilidade da usinagem e a qualidade da superfície podem ser significativamente melhoradas.
Tipo de material: selecione o tipo de ferramenta e o material de acordo com o material da peça de trabalho
Diferentes materiais metálicos ou não metálicos apresentam diferentes requisitos de resistência ao desgaste, estabilidade térmica e desempenho de remoção de cavacos da ferramenta. Na seleção, devem ser priorizados a dureza, a condutividade térmica, a tendência à deformação plástica e outras características do material:
- Materiais de aço (aço carbono, aço liga, aço inoxidável):
- Utilize fresas de carboneto revestidas (por exemplo, revestimentos de TiAlN ou AlCrN).
- Ângulo de hélice: 30° a 40° para remoção de cavacos e controle de vibração.
- Alumínio e ligas de alumínio:
- Utilize fresas de alumínio com revestimento DLC ou sem revestimento.
- O alto ângulo de hélice (45°–55°) melhora a evacuação dos cavacos e reduz a formação de arestas postiças.
- Prefira designs de 2 ou 3 lâminas para maior nitidez de corte.
- Ligas de titânio e ligas resistentes ao calor (Inconel, Hastelloy, etc.):
- Exigem ferramentas de diamante PCD/CVD ou de carboneto ultrafino revestidos de alta resistência e grãos ultrafinos.
- Menor ângulo de hélice melhora a rigidez da ferramenta.
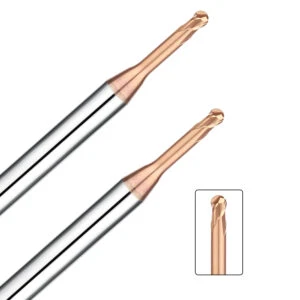
Método de Processamento: Estratégia de Seleção de Ferramentas para Usinagem Desbaste vs. Acabamento
- Fresamento bruto:
- Utilize fresas com dentes grossos ou ondulados.
- Menos canais (2–3) para melhor evacuação de cavacos.
- Revestimentos com alta resistência ao desgaste e ao calor.
- Fresamento de acabamento:
- Use cortadores de acabamento com múltiplas arestas (por exemplo, 4–6 canais).
- Escolha modelos com cantos afiados ou pontas arredondadas.
- Aplique pequena taxa de avanço e profundidade de corte, com alta velocidade.
Guia de seleção de fresa recomendado
| Objetivo de usinagem | Tipo de cortador recomendado | Características típicas da ferramenta | Materiais Adequados | Observações |
|---|---|---|---|---|
| Desbaste pesado com grande estoque | Cortador de desbaste | Arestas de corte fortes, múltiplas ranhuras, revestimento resistente ao desgaste | Aço, ligas de alumínio, titânio | Ideal para altas taxas de avanço e cortes profundos |
| Acabamento de alta precisão | Cortador de acabamento | Alta contagem de canais, geometria otimizada, bordas afiadas | Aço de liga, aço inoxidável | Produz acabamentos de superfície suaves, adequados para trabalhos detalhados |
| Usinagem de superfícies e cavidades 3D | Fresa de ponta arredondada | Ponta arredondada, comprimento de flauta moderado, ângulo de hélice grande | Ligas de alumínio, aço para moldes | Garante uma superfície lisa e evita cantos internos |
| Ranhuras longas e ranhuras especiais | Fresa para ranhuras em T, fresa para ranhuras em T | Lâmina de corte longa e estreita com perfis específicos | Aço, alumínio | Projetado para ranhuras e formatos especiais, como ranhuras em cauda de andorinha |
| Chanfradura e acabamento de arestas | Cortador de chanfro | Design angular com lâmina de corte rígida | Materiais metálicos | Usado para chanfrar e rebarbar bordas |
Requisitos de superfície e eficiência: corresponder aos parâmetros da ferramenta com as metas de processamento
- Alto acabamento superficial:
- Utilize ferramentas de acabamento com design afiado e múltiplas ranhuras.
- Recomenda-se o uso de fresas de ponta esférica ou com revestimento espelhado.
- Corte de alta eficiência:
- Utilize ferramentas de alto avanço para remoção rápida de material.
- Usinagem de superfícies complexas:
- Utilize fresas de ponta esférica ou cônicas para melhor conformidade da superfície.
Na fabricação de moldes e na produção em massa, a troca flexível de ferramentas para diferentes estágios melhora a eficiência geral.
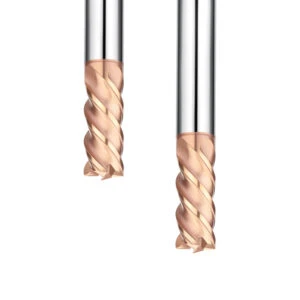
Casos típicos de aplicação de fresas de topo em usinagem CNC
Sendo um dos tipos de fresa mais utilizados na usinagem CNC, as fresas de topo desempenham um papel fundamental no fresamento plano, usinagem de cavidades e conformação de superfícies complexas. Ao selecionar especificações, geometria e material de ferramenta adequados, tanto a eficiência da usinagem quanto a qualidade da superfície podem ser otimizadas.
Fresamento plano e lateral: um método de usinagem básico e de alta frequência
Fresas de topo são ideais tanto para fresamento frontal quanto periférico. Sua capacidade de corte tanto pela parte superior quanto pelas laterais atende às necessidades de diversas áreas de usinagem. A escolha do número correto de canais e do ângulo da hélice garante estabilidade de corte e distribuição equilibrada da força, melhorando a planicidade e a precisão.
Usinagem de Cavidades: Moldagem de Precisão de Cavidades Internas Complexas
Devido à sua rigidez e múltiplas arestas de corte, as fresas de topo são comumente utilizadas em trabalhos com moldes e cavidades. As fresas de topo com ponta esférica são especialmente eficazes para fresamento fino de contornos 3D, oferecendo resultados de superfície suave. O planejamento adequado da trajetória da ferramenta evita zonas mortas e melhora a eficiência e a consistência geral.
Chanfradura e chanfradura composta: uma ferramenta de corte versátil
As fresas de topo podem lidar com chanfros retos e curvos, ou ser combinadas com outras fresas para tarefas complexas, como chanfradura e chanfro. Com design de aresta e revestimentos adequados, é possível obter arestas lisas e sem rebarbas, aumentando a precisão e a estética da montagem.
Modelagem de Superfície: Solução Eficiente para Usinagem de Superfície 3D
Fresas de topo esféricas e cônicas com ponta esférica são preferidas para trabalhos de superfície complexos. Suas pontas arredondadas garantem transições suaves, tornando-as valiosas nos setores aeroespacial, de moldes automotivos e de escultura artística. Parâmetros corretos da ferramenta e estratégias de corte minimizam as vibrações e maximizam o acabamento e a precisão.
Como escolher diferentes tipos de fresas de acordo com os requisitos de processamento
Na usinagem CNC, selecionar o tipo certo de fresa é essencial para a qualidade e a eficiência. Cada objetivo de usinagem determina a estrutura e os requisitos de desempenho da fresa. Compreender a relação entre os objetivos de usinagem e os tipos de ferramentas de fresamento ajuda os engenheiros a tomar decisões rápidas e precisas que reduzem custos e melhoram a qualidade das peças.
A seleção da ferramenta depende não apenas da geometria, mas também da compatibilidade com os materiais, número de canais, revestimentos e parâmetros de corte. Abaixo, um resumo dos princípios de seleção com base em tarefas comuns.
Correspondência entre objetivos de usinagem e tipos de fresas
- Usinagem Desbaste:
- Escolha fresas de desbaste com bordas fortes, muitos sulcos e revestimentos resistentes.
- Exemplo: Fresas de desbaste de metal duro para alta remoção de material e vida útil da ferramenta.
- Acabamento:
- Utilize fresas finas com geometrias otimizadas.
- Exemplo: Fresas de ponta esférica para contornos detalhados e acabamento de superfície.
- Processamento de cavidades e superfícies complexas:
- Utilize fresas de ponta esférica ou cônica para trabalhos em 3D e aplicações de moldes.
- Entalhe:
- Utilize fresas de ranhura em T ou chaveta para usinagem precisa de ranhuras.
- Chanfradura:
- Utilize ferramentas de chanfradura dedicadas para evitar rebarbas e garantir o encaixe.
Tabela de recomendação para seleção de fresas
(A ser adicionado: uma tabela estruturada resumindo a seleção do cortador com base nos requisitos de material e processo.)
Considerações de seleção e dicas de otimização
- Combine o material da ferramenta e o revestimento às propriedades da peça de trabalho (por exemplo, carboneto para materiais duros, revestimentos para resistência ao desgaste).
- Priorize a rigidez da ferramenta e a resistência ao desgaste no desbaste.
- Foco na geometria e na qualidade das arestas no acabamento.
- A seleção do ângulo de hélice e de ataque afeta muito a força e a remoção de cavacos.
- Ajuste os parâmetros de corte para corresponder às capacidades da máquina e do acessório.
Tendências futuras: cortadores revestidos, microferramentas e cortadores multifuncionais
Com os avanços contínuos em automação e precisão, a tecnologia de fresas continua a evoluir. Ferramentas revestidas, microfresas e fresas multifuncionais estão se tornando padrão na usinagem moderna, ajudando a alcançar alta eficiência e precisão.
Avanços em fresas revestidas
Os revestimentos melhoram o desempenho do cortador ao melhorar a resistência ao desgaste, a resistência ao calor e a lubrificação:
- Estanho: Boa resistência ao desgaste, adequada para materiais de dureza média.
- AlTiN: Excelente resistência a altas temperaturas, ideal para corte de alta velocidade de ligas duras.
- Diamante CVD: Extrema resistência ao desgaste para materiais superduros e não metálicos.
Os revestimentos reduzem o calor e o atrito, estabilizando o desempenho de corte e apoiando a produção eficiente.
A ascensão das fresas de microprecisão
Microfresas de topo são muito procuradas para componentes minúsculos em eletrônicos, dispositivos médicos e micromoldes. Seu design exige altíssima precisão, combinando rigidez e afiação para manter a precisão e a qualidade da superfície.
Máquinas CNC de alto desempenho são necessárias para aproveitar totalmente os recursos das microferramentas.
Ferramentas compostas integradas multifuncionais
Ferramentas compostas combinam funções como desbaste, acabamento e chanfradura em uma única ferramenta, reduzindo as trocas de ferramentas e o tempo de usinagem. Seu design integra geometrias avançadas e materiais híbridos para atender a diversos requisitos. Ferramentas inteligentes com monitoramento em tempo real também estão surgindo para dar suporte à manufatura digital.
Perguntas frequentes: Seleção e uso de fresas
As fresas de desbaste e acabamento podem ser usadas de forma intercambiável?
Não recomendado. Fresas de desbaste e acabamento atendem a finalidades diferentes e possuem designs distintos:
-
As fresas de desbaste são construídas para remoção agressiva de material. Normalmente possuem menos canais, porém mais resistentes, e são projetadas para suportar altas forças de corte e cargas de cavacos.
-
As fresas de acabamento priorizam a qualidade da superfície e a precisão dimensional. Elas possuem arestas de corte mais afiadas e delicadas, adequadas para passes finos.
Usar uma no lugar da outra pode resultar em acabamento superficial ruim, vida útil reduzida ou até mesmo falha da ferramenta. Para obter os melhores resultados, use ferramentas separadas, adaptadas para cada etapa da usinagem.
Quando uma fresa deve ser substituída?
Você deve substituir uma fresa quando ocorrer qualquer uma das seguintes situações:
-
Desgaste ou lascamento visível da ferramenta
-
A rugosidade da superfície aumenta
-
As forças de corte aumentam visivelmente
-
Aparecem marcas de queimadura ou vibração da ferramenta
-
Problemas de tolerância ou rebarbas tornam-se frequentes
A substituição oportuna garante a precisão da usinagem, evita danos às peças de trabalho e equipamentos e evita paradas dispendiosas.
Quais fresas são adequadas para materiais de alta dureza?
Para materiais de alta dureza (por exemplo, aço temperado, ligas resistentes ao calor), use:
-
Fresas de topo de metal duro revestidas (por exemplo, com revestimentos de TiAlN ou AlCrN): oferecem excelente resistência ao desgaste e ao calor.
-
Fresas de topo revestidas com diamante CVD : ideais para materiais não ferrosos, mas extremamente abrasivos, como grafite ou cerâmica.
-
Ferramentas PCD : excelentes para longa vida útil no corte a seco de materiais não ferrosos ultraduros.
Essas ferramentas mantêm o desempenho de corte em altas velocidades e prolongam a vida útil da ferramenta, tornando-as ideais para aplicações exigentes.






