


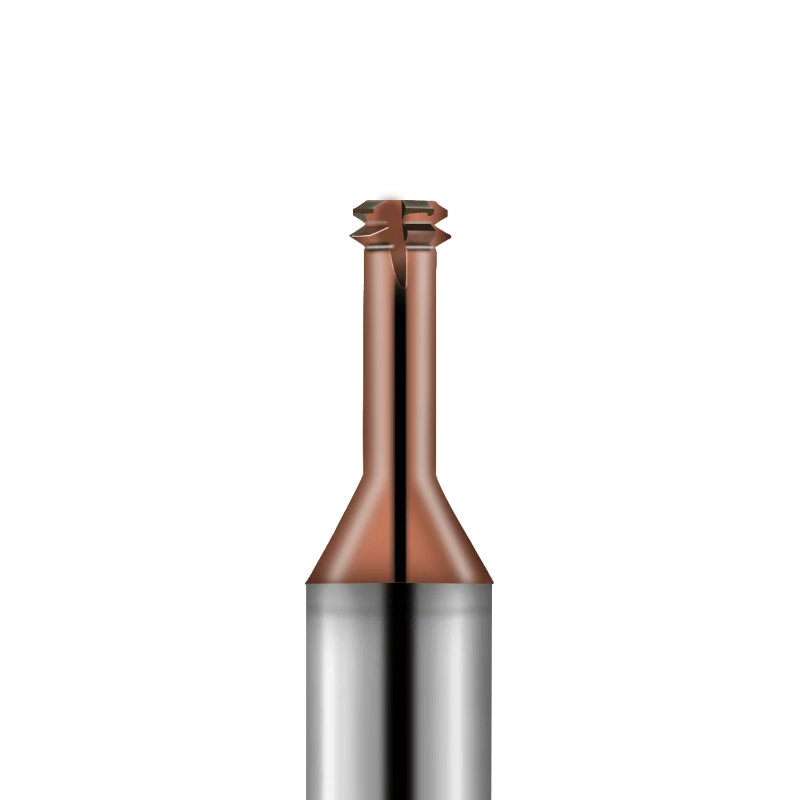
Na semana passada, um cliente antigo dos EUA nos enviou um e-mail relatando uma crise. A oficina deles estava usinando um molde caro, de grau aeroespacial, com dureza HRC63. Devido a um planejamento de processo falho, eles usaram machos de roscar de metal duro tradicionais, e o macho quebrou dentro do furo cego M8 final. A peça inteira foi arruinada, desperdiçando milhares de dólares em mão de obra de usinagem já realizada.
Com 15 anos de experiência em pesquisa e desenvolvimento de ferramentas de corte CNC, vemos esse desastre com muita frequência. A perda de uma peça valiosa e extremamente dura devido a um processo de rosqueamento incorreto é uma realidade dolorosa para oficinas que trabalham com materiais acima de HRC60. Ferramentas padrão falham sob temperaturas de corte extremas, e é por isso que otimizamos continuamente as tecnologias de substrato e revestimento de nossas fresas de rosca de metal duro.
Neste guia, focamos estritamente em aspectos práticos da produção, como a vida útil da ferramenta, o gerenciamento da resistência e o controle de precisão. Exploraremos como selecionar uma fresa de rosca HRC70 especializada e otimizar programas de interpolação helicoidal para eliminar erros dimensionais causados pela deflexão da ferramenta. Já que os machos convencionais não são adequados para essa finalidade, como podemos usar fresas de rosca de alta qualidade para metais duros e, com segurança, usinar roscas perfeitas em peças extremamente rígidas?
Lições aprendidas com 16 anos de experiência em fabricação: por que oficinas de ponta na Europa e nos Estados Unidos estão abandonando machos de roscar em favor de fresas de rosca de metal duro na usinagem de metais duros.
Nas oficinas de nossos clientes ocidentais, a segurança do processo é fundamental. Antigamente, os operadores de máquinas faziam roscas nas peças antes do tratamento térmico, mas a deformação por têmpera causava sérios problemas de precisão nas roscas e altos custos de retrabalho. Quando as oficinas passaram a fazer roscas após o tratamento térmico, os machos de conformação ou corte tradicionais falhavam instantaneamente contra aços endurecidos, torcendo ou quebrando devido à imensa resistência ao corte e ao rápido acúmulo de calor. Para evitar esse choque de alto risco e força bruta, as oficinas de ponta eliminaram gradualmente o uso de machos de rosca em favor de fresas de rosca de metal duro.
A razão pela qual essas ferramentas substituem completamente os machos reside em uma mudança fundamental na lógica de usinagem. Elas utilizam interpolação simultânea em 3 eixos em máquinas CNC com um diâmetro de ferramenta menor que o diâmetro menor da rosca. Essa ação de corte intermitente e interrompida cria um espaço físico vital para a evacuação de cavacos e dissipação de calor, evitando o travamento da ferramenta. Como um dos principais fornecedores de fresas de rosca, vemos essa transição não apenas como uma atualização de ferramenta, mas como uma filosofia mais inteligente que passa do confronto direto para a resolução flexível.
Uma lição dolorosa para clientes ocidentais: a “perda catastrófica” da quebra de machos de rosca na usinagem de aço temperado.
Frequentemente recebemos ligações urgentes, à meia-noite, de clientes da indústria de moldes automotivos relatando o mesmo problema. Uma peça de aço para molde, avaliada em dezenas de milhares de dólares, corre o risco de ser totalmente descartada na etapa final devido à quebra de um macho de rosca. Quando um macho de rosca de metal duro trava em um furo cego com dureza superior a HRC60, os métodos tradicionais de extração por eletroerosão (EDM) muitas vezes comprometem as tolerâncias dimensionais originais e o acabamento superficial do furo. Esse cenário catastrófico obriga os gerentes de processo a buscarem soluções mais confiáveis.
Durante o suporte técnico no local, somos sempre francos: confiar em machos de roscar para peças de alta dureza é uma aposta arriscada. Em contrapartida, ao usar fresas de roscar para metais duros, mesmo que ocorra uma fratura frágil devido a parâmetros inadequados, a ferramenta nunca trava, pois seu diâmetro é menor que o do furo. Os operadores de máquinas podem extrair facilmente a ferramenta quebrada, deixando a peça completamente intacta. Na produção em massa, essa margem de erro crucial é o motivo pelo qual os clientes estão dispostos a pagar um preço mais alto por essas ferramentas.
Como as fresas de rosca de metal duro superam a resistência ao corte em materiais duros por meio da tenacidade do processo
Como as fresas de rosca de metal duro conseguem criar um perfil de rosca perfeito em materiais que praticamente não permitem deformação? A resposta está no nosso projeto meticuloso do substrato de carboneto de tungstênio e no perfil geométrico da ferramenta. Análises laboratoriais revelam que, no momento em que a aresta de corte entra em contato com o metal duro, ela é submetida a cargas de impacto de alta frequência. Ao combinar uma profundidade de corte radial menor com a distribuição de força entre os múltiplos dentes, dispersamos a tensão concentrada de forma uniforme entre as arestas de corte.
A rigidez da ferramenta é outro fator crítico que otimizamos durante a fase de projeto. Para contrabalançar a deflexão, maximizamos a relação entre o diâmetro do núcleo da ferramenta e o seu comprimento de projeção. Um núcleo robusto proporciona uma rigidez flexural excepcional, garantindo que os ângulos do perfil da fresa de rosca métrica permaneçam estáveis e precisos sob forças de corte extremas. Em vez de buscar velocidades extremas em uma única passada, utilizamos o controle de avanço em nível micrométrico durante a interpolação helicoidal, permitindo que a ferramenta corte metais resistentes com uma ação de descascamento suave e resiliente.
Guia de Seleção de Chaves: Como Configurar com Precisão Fresas de Rosca de Grau HRC70 para Dureza Extrema (HRC60–HRC70)?
Quando a dureza da peça ultrapassa HRC60 e se aproxima de HRC70, a lógica de usinagem convencional falha. A alta resistência ao escoamento do material impede a dissipação de calor através dos cavacos, submetendo a ponta da ferramenta a estresse térmico extremo e choque mecânico. Os supervisores de oficina devem compreender que a seleção da ferramenta não pode ser baseada apenas no preço; é preciso avaliar a composição do material e a microgeometria. Somente configurando uma fresa de rosca HRC70 especializada para lidar com a dureza a quente e a resistência ao lascamento é possível usinar roscas em metais ultraduros com confiabilidade.
Configurar ferramentas deste calibre é uma arte de equilíbrio aperfeiçoada por meio de inúmeros testes destrutivos de corte em laboratório. Nenhum parâmetro isolado oferece uma solução universal para ligas ultraduras, exigindo uma combinação precisa de substrato, revestimento e preparação de aresta. Abaixo, detalhamos nossa lógica de fabricação e ajuste para essas ferramentas de alta qualidade e não padronizadas. Nosso objetivo é ajudá-lo a encontrar a configuração ideal para sua oficina ao usinar aços para moldes de alta dureza ou peças cementadas.
Microestrutura do substrato: por que insistimos em substratos de carboneto de tungstênio com grãos ultrafinos (<0.4 μm) para usinagem de metais duros.
É comum que os colegas perguntem por que as ferramentas de metal duro padrão se quebram instantaneamente ao entrar em contato com materiais ultraduros. A resposta está no tamanho do grão do substrato; as ferramentas convencionais possuem folgas intergranulares maiores que permitem que trincas se propaguem rapidamente sob vibrações intensas e de alta frequência. Isso leva a fraturas frágeis catastróficas durante operações exigentes. Portanto, ao fabricar fresas de rosca de metal duro para metais duros , insistimos em substratos ultrafinos ou de nanoescala com tamanhos de grão inferiores a 0.4 mícron, proporcionando dureza superior a HRA 93.
No entanto, priorizar apenas a dureza compromete a tenacidade, um equilíbrio crucial que buscamos durante a pesquisa e o desenvolvimento. Ajustamos com precisão o teor de cobalto no ligante para garantir resistência suficiente ao impacto durante o corte interrompido, mantendo ao mesmo tempo alta resistência ao desgaste. Em altas velocidades de rotação, esse substrato microestrutural denso atua como uma barreira robusta que inibe o início de microfissuras. A seleção de um material de substrato de alta qualidade como esse fornece a base física para operações de fresamento de roscas ultraduras bem-sucedidas.
O fator decisivo — Revestimentos: Analisando a resistência a altas temperaturas e à oxidação do Nano-TiAlN versus AlCrN na usinagem de materiais duros.
Durante operações de corte a seco ou MQL em materiais com dureza superior a HRC60, as temperaturas na zona de corte podem facilmente ultrapassar 1,000 °C, causando falhas térmicas em substratos sem revestimento. Frequentemente, solucionamos problemas em casos internacionais onde a seleção inadequada do revestimento causou a queima das ferramentas em segundos. Na prática, geralmente optamos entre os revestimentos de Nano-TiAlN e AlCrN. A camada de óxido rica em alumínio formada pelo Nano-TiAlN em altas temperaturas proporciona excelente dureza a quente, tornando-o ideal para fresamento de alta velocidade de aços endurecidos para moldes.
Em contraste, os revestimentos de AlCrN oferecem um coeficiente de atrito menor e resistência superior à oxidação até 1,100 °C. Ao usinar metais pegajosos e ultraduros, recomendamos o AlCrN porque ele minimiza o atrito e a adesão de cavacos na superfície da ferramenta. A escolha do revestimento nunca é absoluta; ela deve ser compatível com a velocidade do fuso e as condições de refrigeração da sua máquina-ferramenta. Um fornecedor competente de fresas de rosca não irá simplesmente impor a opção mais cara, mas ajudará você a identificar o equilíbrio que evita danos térmicos.
Afiação de arestas em microescala: Equilibrando a nitidez e a rigidez em fresas de rosca HRC70
Muitos engenheiros que migram para a usinagem de materiais duros se concentram na nitidez da aresta, presumindo que uma aresta mais afiada garante uma penetração mais fácil. No entanto, em HRC65, uma micro-aresta excessivamente afiada é tão frágil quanto gelo fino sob impacto, levando a microlascas que causam a falha total da ferramenta. Para resolver esse problema, submetemos cada dente de nossa linha de fresas de rosca HRC70 a uma passivação e polimento rigorosos antes de saírem da fábrica. Esse processo é conhecido na indústria como brunimento de aresta.
O desafio reside em controlar o raio da aresta em nível micrométrico; o brunimento excessivo torna a ferramenta muito cega, aumentando a resistência ao corte e causando deflexão da ferramenta em furos pequenos e profundos. Por outro lado, o brunimento insuficiente não protege a aresta. Com base em 16 anos de dados, ajustamos o raio da micro-aresta de alguns mícrons para pouco mais de dez mícrons para condições específicas de metais duros. Isso modifica a microgeometria para alcançar um equilíbrio delicado entre uma entrada afiada e uma alta resistência à formação de cavacos.
Abordando a fresagem de roscas métricas em materiais duros: estratégias de programação para evitar armadilhas e parâmetros práticos.
Em operações de rosqueamento do dia a dia, usinar materiais de dureza baixa a média é simples — basta inserir os parâmetros padrão das tabelas. No entanto, ao trabalhar com metais duros acima de HRC60, confiar em parâmetros teóricos leva ao fracasso. Tendo auxiliado engenheiros em inúmeros projetos de componentes personalizados, sabemos que a baixa deformabilidade plástica não permite margem para erros. O sucesso exige uma fresa de rosca métrica excepcionalmente rígida e uma lógica de programação adaptada à física de corte de materiais duros; caso contrário, vibrações mínimas do fuso causam falha instantânea da ferramenta.
O sucesso na usinagem de roscas em materiais duros depende igualmente da qualidade da ferramenta e do domínio do programador sobre os detalhes do processo. Ao usinar roscas em um substrato duro, o projeto de cada movimento de entrada e trajetória de interpolação helicoidal deve ser meticulosamente preciso. Em vez de discutir teorias abstratas, compartilharemos insights práticos sobre controle de evacuação de cavacos, alocação radial da profundidade de corte e otimização da trajetória da ferramenta. Esperamos que essas estratégias testadas em campo ajudem sua oficina a evitar erros de programação dispendiosos.
Prevenção da deflexão da ferramenta: dados reais sobre estratégias radiais de múltiplas passagens para fresas de rosca métrica
A deflexão da ferramenta é a causa mais comum de reprovação em inspeções de rosca (testes passa/não passa) em peças de alta dureza. Devido à imensa resistência encontrada em materiais ultraduros, uma estratégia de passe único faz com que as fresas de rosca métrica de longo alcance flexionem sob forças radiais. Isso resulta em roscas cônicas ou danificadas. Ao depurar uma operação de rosqueamento de furo profundo M10×1.5 em aço temperado para um fabricante britânico, descobrimos que o passe único de profundidade total utilizado causava dimensões fora da tolerância.
Para eliminar a deflexão da ferramenta causada pela rigidez insuficiente da saliência, mudamos decisivamente a estratégia de usinagem para uma abordagem de múltiplas passagens. Para materiais em torno de HRC62, recomendamos dividir a carga de corte total em três ou quatro passagens radiais: desbaste a 60%, semiacabamento a 25%, acabamento a 15% e uma passagem final de mola com avanço zero. Essa estratégia progressiva de passagens radiais garante que a ferramenta encontre resistência mínima ao corte durante a etapa de acabamento, assegurando tolerâncias consistentes do perfil da rosca da entrada até o fundo.
Fresagem concordante ou fresagem convencional? Correção de erros de programação de interpolação helicoidal para clientes europeus e americanos.
Durante visitas de suporte técnico, observamos frequentemente programadores CNC experientes cometendo erros na definição da direção de corte ao rosquear metais endurecidos. Muitos aplicam habitualmente estratégias para materiais macios, optando por sair do furo fresando de baixo para cima, utilizando fresamento convencional. No entanto, na usinagem de materiais duros, o fresamento convencional faz com que a aresta de corte sofra intensa compressão e atrito ao entrar em contato com a ferramenta. Isso acelera o desgaste mecânico da ferramenta e gera calor excessivo, razão pela qual insistimos no fresamento concordante.
A vantagem da fresagem concordante é que a espessura do cavaco transita de grossa para fina, permitindo que a aresta de corte entre em contato com a ferramenta de forma limpa, enquanto as forças de corte diminuem gradualmente. Ao programar a fresagem concordante para interpolação helicoidal, geralmente recomendamos um avanço de cima para baixo. Essa abordagem está alinhada com as características mecânicas de fresas de rosca de alta qualidade para metais duros durante o corte a seco. Ela também utiliza a gravidade para facilitar a descarga suave de cavacos minúsculos, evitando o recorte perigoso.
O pesadelo da evacuação de cavacos em furos cegos: escolhendo entre sopro de ar e MQL para usinagem de metais duros.
Na usinagem de metais duros, os furos cegos são apelidados de "assassinos de ferramentas" devido ao espaço extremamente limitado para evacuação de cavacos e dissipação de calor. Frequentemente observamos oficinas utilizando bombas de emulsão de alta pressão em capacidade máxima, na tentativa de lavar a zona de corte com fluido. No entanto, na usinagem de materiais ultraduros, esse método tradicional de refrigeração úmida é contraproducente. O corte intermitente faz com que a ponta da ferramenta oscile rapidamente entre temperaturas extremas, criando um estresse térmico massivo que leva a lascamento catastrófico da aresta de corte.
Análises comparativas em instalações de clientes indicam que a usinagem a seco com ar comprimido ou a lubrificação mínima com névoa (MQL) são as opções mais confiáveis para furos cegos de alta dureza. Um potente jato de ar utiliza alta velocidade para ejetar à força cavacos finos das ranhuras helicoidais, prevenindo o acúmulo de cavacos e os riscos de retrabalho. Caso surjam preocupações com o acabamento superficial da rosca durante o corte a seco, pode-se utilizar a MQL com névoa de óleo vegetal. Como fornecedores profissionais de fresas de rosca, sempre recomendamos o equilíbrio entre lubrificação e resistência ao choque térmico, considerando a profundidade específica do furo.
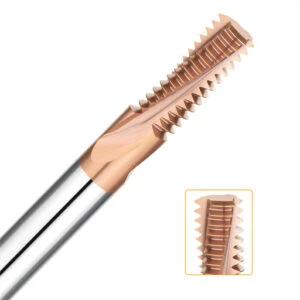
Cadeia de suprimentos e redução de custos: como selecionar um fornecedor de fresas de rosca capaz de oferecer suporte técnico aprofundado?
Na indústria manufatureira ocidental, os custos de aquisição não podem ser avaliados apenas pelo preço unitário da ferramenta. A verdadeira eficiência de custos deve levar em consideração o tempo total de inatividade da sua oficina e as taxas de refugo. Ao usinar roscas em materiais ultraduros, a parceria com um fornecedor que não oferece suporte técnico aprofundado transforma sua produção em um poço sem fundo de tentativas e erros. Encontrar um fornecedor especializado em fresas de rosca que realmente entenda de usinagem e processos é a chave para alcançar ganhos significativos de eficiência.
Um parceiro qualificado em ferramentas agrega enorme valor por meio de serviços técnicos antes e depois da venda, e não apenas por meio de entregas pontuais. Quando sua oficina recebe uma peça não padronizada com dureza de até HRC65, os engenheiros do fornecedor devem providenciar imediatamente velocidades de corte e trajetórias de avanço personalizadas, com base na rigidez da sua máquina-ferramenta e na interface do fuso. Avaliar a capacidade real de P&D e a agilidade de um fornecedor permite que você selecione um parceiro competente, capaz de mitigar riscos técnicos críticos.
Diga não aos "retransmissores de mensagens": por que a usinagem de roscas de alta dureza exige acesso direto a um fornecedor de fresas de rosca de qualidade com capacidade de prototipagem.
Recorrer a intermediários ou distribuidores comerciais durante uma emergência frequentemente causa desastres de comunicação. Quando um engenheiro de CNC se depara com lascas nas arestas ao rosquear metal duro, um distribuidor que atua meramente como retransmissor de mensagens oferece conselhos superficiais que não abordam as complexas realidades mecânicas. Para resolver problemas que envolvem extrema dureza, é preciso lidar diretamente com um fornecedor de fresas de rosca que possua tanto capacidade de fabricação interna quanto de prototipagem rápida.
O acesso direto permite que os engenheiros de P&D analisem fotos de microdesgaste e determinem instantaneamente se uma falha resulta de fratura por fadiga ou sobrecarga térmica. Mais importante ainda, um fabricante real pode ajustar rapidamente parâmetros de aresta não padronizados, produzir protótipos em poucos dias e entregá-los à sua oficina para validação no local. Na usinagem de alta dureza, a colaboração perfeita com uma equipe de engenharia dedicada elimina os custos de tentativas e erros repetidos, proporcionando uma verdadeira redução de custos.
Avaliação de ferramentas de corte personalizadas: o fornecedor possui capacidade de P&D para tolerâncias especiais e aplicações de furos profundos?
Ao fornecer ferramentas personalizadas para setores como o de fabricação de dispositivos médicos, os fornecedores devem priorizar a expertise em P&D relacionada a relações extremas entre comprimento e diâmetro. A usinagem de roscas em furos profundos em metais duros é um desafio reconhecido; quando a profundidade do furo excede 2.5 vezes o diâmetro da rosca, a vibração e a deflexão da ferramenta aumentam exponencialmente. Essa realidade operacional exige um diâmetro de núcleo reforçado e especializado em fresas de rosca de metal duro para suportar as forças radiais extremas.
O projeto avançado da geometria de ferramentas vai muito além da simples alteração do diâmetro de corte ou do comprimento total em uma planta. Os engenheiros utilizam a Análise de Elementos Finitos (FEA) para simular a distribuição de tensões durante o corte de substratos duros e recalcular o volume da cavidade de cavacos e os ângulos da hélice. Analisar o histórico de projetos personalizados de um parceiro em potencial, envolvendo furos profundos ou perfis de rosca especiais, verificará se ele possui a sólida experiência em P&D necessária para dar suporte à sua produção.
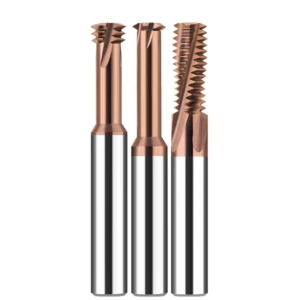
Estudos de Caso Reais: Solucionando Desafios de Usinagem de Metais Duros para Clientes Europeus e Americanos
Dados de corte perfeitos em laboratório são insignificantes em comparação com o poder de persuasão das aparas voando em tempo real no chão de fábrica do cliente. Usinar metais ultraduros não é um exercício teórico; cada ajuste na microgeometria de ponta determina o destino de peças de alto valor. A produção no mundo real é essencialmente um equilíbrio entre eficiência, vida útil da ferramenta e precisão. Compartilhamos esses estudos de caso autênticos, documentados em linha de produção, para ajudar os colegas do setor a refletir sobre a rigidez de suas máquinas, condições de fixação da peça e hábitos de programação.
Como uma equipe que fornece suporte técnico a fabricantes globais de ponta, lidamos com projetos que variam de moldes para painéis automotivos a implantes médicos. Nesses ambientes exigentes, atuamos não apenas como fornecedores de ferramentas, mas também como especialistas em diagnóstico de processos. Se você está enfrentando gargalos semelhantes em suas operações de usinagem de roscas, avaliar os dois exemplos representativos abaixo pode oferecer soluções práticas para suas dificuldades de fabricação atuais.
Estudo de Caso 1: Como um fabricante de moldes alemão reduziu a zero as taxas de refugo de rosca usando nossa fresa de rosca HRC70.
Uma fábrica de moldes de alta tecnologia em Stuttgart, Alemanha, recebeu a tarefa de usinar guias de precisão em aço D2 temperado em toda a sua extensão, com dureza de HRC64. O principal desafio residia na usinagem de diversas roscas cegas profundas na peça, que era de alto custo. Inicialmente, os engenheiros de processo tentaram usar machos de metal duro de uma marca europeia líder; no entanto, os machos quebravam frequentemente sob sobrecarga de torque, elevando a taxa de refugo para até 15% e acarretando enormes prejuízos para a oficina.
Ao recebermos a solicitação de assistência técnica, analisamos as superfícies de fratura e recomendamos a descontinuação do rosqueamento em favor de nossa linha de fresas de rosca HRC70. Otimizamos o caminho de avanço por interpolação helicoidal para uma estratégia de corte radial em quatro passes e implementamos jateamento de ar seco de alta pressão para evacuação de cavacos. Essa ação de corte interrompida reduziu drasticamente o acúmulo de calor na ponta da ferramenta, enquanto a aresta de corte passivada resistiu com sucesso às forças de impacto, reduzindo a taxa de refugo a zero.
Estudo de Caso 2: Solução estável para produção em massa de fresas de rosca métrica de alta precisão (cliente de dispositivos médicos dos EUA)
Um fabricante de componentes médicos de precisão, sediado na Califórnia, enfrentou o desafio de produzir em massa roscas de alta precisão em peças de aço inoxidável endurecido por precipitação com dureza Rockwell C de 62 HRC. Devido aos rigorosos requisitos da indústria médica quanto à precisão da bitola da rosca 6H e à rugosidade superficial, o cliente encontrou severa deflexão da ferramenta durante a produção de teste. As roscas resultantes apresentaram conicidade localizada e pequenas variações de passo, o que as tornou inaptas para inspeção por sistemas automatizados de inspeção óptica.
Para garantir precisão consistente durante a produção em massa, projetamos sob medida uma fresa de rosca métrica rígida com um comprimento de canal curto e um diâmetro de núcleo robusto. O encurtamento do canal maximizou a rigidez à flexão da ferramenta, enquanto nosso nanorrevestimento de AlCrN mitigou a severa aderência do material encontrada durante a usinagem de aço inoxidável endurecido. Também orientamos seus programadores a incorporar um passe de mola com avanço zero para eliminar a deflexão elástica residual, atendendo perfeitamente aos requisitos de alta precisão 6H em milhares de peças.






