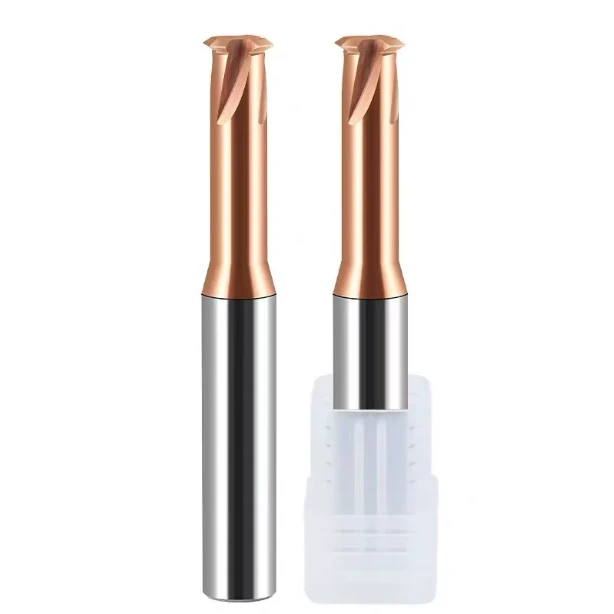
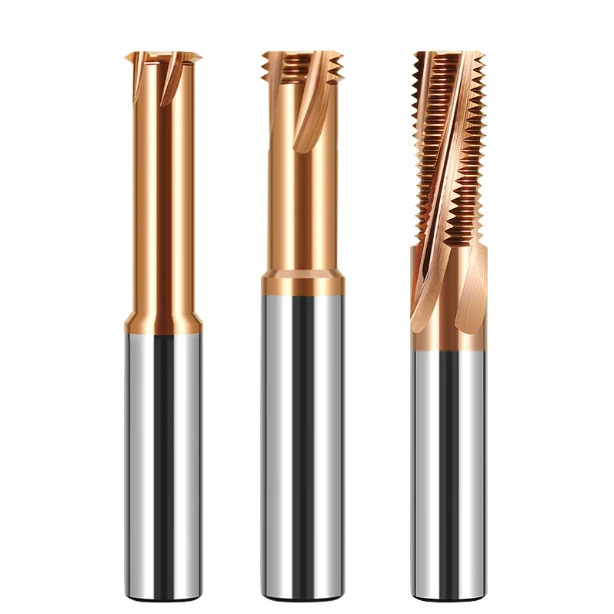
Na usinagem CNC, a geometria da fresa influencia diretamente o desempenho de corte, a qualidade da usinagem e a vida útil da ferramenta. Selecionar a geometria correta da fresa não só melhora a eficiência da usinagem, como também prolonga a vida útil da ferramenta e reduz os custos de fabricação.
Este artigo analisa sistematicamente três elementos geométricos principais de fresas de topo — canais, ângulos de hélice e tipos de extremidade — para ajudar os engenheiros a entender melhor as características e os benefícios de vários projetos de fresas de topo em aplicações práticas.
Ao examinar como esses parâmetros geométricos se relacionam com os materiais da peça e os métodos de corte, este guia oferece informações práticas e prospectivas para a seleção de ferramentas. Seja você um profissional que trabalha com fabricação de moldes de precisão ou com usinagem de peças aeroespaciais e automotivas, compreender a lógica de projeto por trás da geometria das fresas é essencial para melhorar a estabilidade da usinagem e o acabamento superficial.
Se você busca soluções para escoamento eficiente de cavacos, corte em alta temperatura ou usinagem de superfície de precisão, este artigo oferece orientações técnicas detalhadas. Ele esclarecerá a adequação de diferentes projetos de canais para ligas de alumínio, aços e materiais compósitos, explicará o impacto do ângulo da hélice nas forças de corte e na qualidade da superfície e fornecerá insights aprofundados sobre o desempenho de diversas estruturas de pontas de ferramentas em condições reais de trabalho.

Por que a geometria da fresa é importante
Na usinagem CNC moderna, a fresa de topo é mais do que apenas uma ferramenta de corte — sua geometria determina fundamentalmente o desempenho geral da ferramenta, incluindo eficiência de corte, acabamento superficial, vida útil da ferramenta e estabilidade do processo. Para qualquer engenheiro focado em manufatura de precisão, fabricação de moldes ou produção em lote, dominar a geometria da fresa de topo é fundamental para alcançar resultados de alta qualidade.
Fatores determinantes para eficiência de processamento e qualidade de superfície
A geometria — que inclui canais, ângulo da hélice e tipo de extremidade — é o fator principal que influencia as taxas de remoção de material e a rugosidade da superfície.
Por exemplo, ângulos de hélice elevados reduzem a resistência ao corte e melhoram a evacuação de cavacos em usinagens de alta velocidade, o que reduz riscos superficiais e melhora o acabamento. Por outro lado, fresas de topo com múltiplos cortes podem aumentar a velocidade de processamento por passe, mas podem sofrer com congestão de cavacos, reduzindo a qualidade da superfície.
Otimizar a geometria da fresa é especialmente essencial ao trabalhar com materiais resistentes, como aços para moldes e ligas de titânio, equilibrando eficiência e qualidade.
Estruturas-chave que afetam a vida útil da ferramenta e a estabilidade do processo
A geometria bem projetada da fresa melhora a rigidez e a resistência à vibração, prolongando a vida útil da ferramenta e garantindo um corte estável. Em cortes duros ou interrompidos, a geometria adequada da ponta da ferramenta minimiza a tensão local, retardando o desgaste e o lascamento.
A espessura do núcleo, a largura do canal e o chanfro afetam a estabilidade térmica e o amortecimento de vibrações durante a usinagem. Fresas de topo de alto desempenho dependem de um projeto geométrico sólido para manter a estabilidade e a durabilidade do processo, especialmente em operações de corte longas ou a seco.
Selecionar a geometria correta para condições específicas de usinagem — seja fresamento de alta velocidade, a seco ou 3D complexo — é essencial para a longevidade da ferramenta e a consistência do processo.

Visão geral das principais características geométricas da fresa de topo
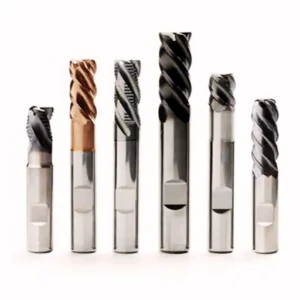
A geometria da fresa de topo define sua adequação para diversas tarefas de usinagem. Um profundo conhecimento de canais, ângulos de hélice e tipos de ponta ajuda os engenheiros CNC a selecionar ferramentas que se adaptam ao material, às taxas de avanço e aos objetivos do processo. As seções a seguir analisam cada característica e suas aplicações práticas.
Flautas
A contagem de canais é crucial para a remoção de cavacos e a resistência da ferramenta. Projetos comuns apresentam 2, 3, 4 ou mais canais:
-
2 ou 3 canais: Ideal para materiais macios como o alumínio, proporcionando maior espaço para remoção de cavacos e reduzindo o entupimento.
-
4 ou mais canais de corte: Melhor rigidez e estabilidade para materiais duros como o aço, mas menor remoção de cavacos.
Escolher a contagem correta de canais com base nas condições de usinagem é fundamental para otimizar o desempenho de corte.
Ângulo Helix
O ângulo da hélice influencia a estabilidade do corte e o acabamento da superfície:
-
30°: Ângulo padrão, equilibrando a estabilidade e a vida útil da ferramenta.
-
45°: Hélice alta, corte mais suave e melhor acabamento, ideal para aço inoxidável e metais macios.
-
60°: Hélice muito alta, maximiza a remoção de cavacos e o acabamento em alumínio, mas requer ferramentas robustas.
A seleção do ângulo da hélice depende do tipo de material, da velocidade de corte e da qualidade de superfície desejada.
Tipos finais
A geometria da ponta da ferramenta afeta o método de corte, a precisão e a aplicação:
-
Fresa de topo plana: Para fresamento geral, desbaste e acabamento de materiais duros.
-
Fresa de topo esférica : Para contornos 3D, moldes e superfícies complexas.
-
Fresa de topo com raio de canto: Aumenta a resistência e evita lascas, ideal para filetes de transição.
Por exemplo, ao usinar superfícies 3D ou cavidades de moldes, fresas de ponta esférica devem ser preferidas para obter contornos de superfície mais suaves. Ao realizar operações de abertura de canais ou chanfros, as características de corte e a rigidez da ponta da ferramenta precisam ser consideradas.
A seleção criteriosa da estrutura da ponta da ferramenta pode não apenas melhorar a estabilidade do caminho de corte, mas também prolongar a vida útil da ferramenta e reduzir erros de processamento. Portanto, a escolha do formato adequado da ponta da fresa para diferentes condições de trabalho é fundamental para melhorar a eficiência geral da fabricação e a capacidade de controle de precisão.
Combinando Geometria com Aplicações CNC
As características de corte, os requisitos de qualidade da superfície e as condições de resfriamento dos diferentes materiais determinam a estratégia de seleção da geometria da fresa de topo. A combinação adequada dos parâmetros geométricos pode não apenas melhorar a eficiência da usinagem, mas também prolongar significativamente a vida útil da ferramenta, melhorar a consistência das peças e a taxa de rendimento.
Corte a seco de alta velocidade e materiais duros
No corte a seco de alta velocidade ou no processamento de materiais duros (como peças de aço acima de HRC 50, liga de titânio, liga resistente ao calor), a ferramenta precisa suportar altas temperaturas, altas cargas de impacto e desafios de processamento contínuo. Nesse momento, os parâmetros geométricos e a seleção do revestimento superficial da fresa são particularmente críticos.
Recomenda-se o uso de uma fresa de topo com 4 ou mais canais para aumentar a rigidez e a resistência à vibração da ferramenta. Em um ambiente sem refrigeração, quanto mais canais houver, mais estável será o caminho de corte.
Revestimentos de ferramentas (como AlTiN, TiSiN ou diamante CVD) devem ser usados em conjunto com o projeto do canal para isolar e reduzir efetivamente o desgaste da ferramenta.
Em termos de ângulo de hélice, uma fresa de ângulo de hélice médio-baixo de 30° ou menos deve ser selecionada para controlar a condução de calor de corte para a peça de trabalho e melhorar a estabilidade térmica geral.
Portanto, ao selecionar a geometria de uma fresa para corte a seco de alta velocidade, atenção especial deve ser dada ao equilíbrio dinâmico entre “número de canais-rigidez-ângulo da hélice-revestimento” para obter desempenho de corte ideal.
Alumínio e metais não ferrosos
Ligas de alumínio e metais não ferrosos, como cobre e latão, apresentam forte ductilidade e adesão térmica. É muito provável que ocorra "aderência da ferramenta" durante o processamento, afetando a qualidade da superfície e acelerando o desgaste da ferramenta. Nesse momento, a geometria da fresa de topo precisa se concentrar na otimização da remoção de cavacos e no desempenho antiaderente.
É recomendável usar uma fresa com 2 ou 3 arestas e um amplo espaçamento de ranhuras para maximizar o espaço de remoção de cavacos e evitar a formação de arestas postiças.
Em termos de ângulo de hélice, um ângulo de hélice médio-alto de 30°~45° é mais adequado para melhorar a suavidade da remoção de cavacos e reduzir a vibração de corte.
A aresta de corte deve ser afiada para evitar ângulos de saída negativos. Superfícies de ranhuras polidas com espelho ou ferramentas sem revestimento podem ser selecionadas para reduzir o risco de aderência.
Além disso, muitos fabricantes desenvolvem geometrias especiais de fresas de topo de alumínio para esse tipo de material, com ângulos de saída de aresta de corte especiais e designs de ranhura aprimorados. Portanto, no projeto geométrico de fresamento de ligas de alumínio, para evitar a aderência da ferramenta, a estratégia de equilibrar a eficiência da remoção de cavacos e a afiação da lâmina deve ser priorizada.
Acabamento e superfícies espelhadas
Para o acabamento de moldes, peças ópticas ou peças mecânicas de alta precisão, especialmente para cenas que exigem rugosidade superficial submicrométrica (Ra < 0.2 μm) ou efeitos de espelho, a geometria da fresa deve ter estabilidade extremamente alta e capacidade de controle de acabamento.
Recomenda-se usar uma fresa de baixa vibração com design multi-arestas (mais de 4 arestas) para refinar a espessura de corte, reduzir a formação de rebarbas e melhorar a integridade da superfície.
Em termos de ângulo de hélice, 35°~45° pode proporcionar boa suavidade de corte e capacidade média de remoção de cavacos, o que é adequado para processamento fino em ferramentas lentas.
Fresas de ponta esférica ou de raio de canto podem evitar lascas de cantos agudos, sendo especialmente adequadas para processar peças finas, como superfícies de transição e raios de molde.
Além disso, no acabamento de materiais duros, fresas de topo diamantadas ou com revestimento superduro podem ser selecionadas para prolongar a vida útil da ferramenta e alcançar alta precisão de espelho. Essas ferramentas se tornaram a solução preferida para a indústria de processamento de moldes em termos de otimização geométrica de acabamento e fresamento em nível de espelho.
Erros comuns na escolha da geometria da fresa de topo
Apesar da tecnologia CNC avançada, muitos engenheiros interpretam mal os parâmetros geométricos, causando perda de eficiência, desgaste de ferramentas e refugo.
Equívoco “Mais flautas, melhor desempenho”
Ao escolher fresas de topo, muitos iniciantes acreditam erroneamente que quanto mais lâminas, melhor será o efeito de usinagem. Na verdade, embora as fresas de topo multilâminas (4, 6 ou até 8 lâminas) tenham pontos de corte de contato mais altos e potenciais vantagens na qualidade da superfície, elas não são adequadas para todas as condições de trabalho.
Na usinagem de desbaste ou usinagem de metais macios, como ligas de alumínio, cobre e outros materiais, é mais vantajoso usar fresas de topo de 2 ou 3 lâminas. Como o espaçamento entre canais é maior, o espaço para remoção de cavacos é mais suficiente e o corte é mais suave.
Fresas de topo com múltiplas arestas causarão uma área de contato maior e resistência ao corte durante o processamento, o que pode facilmente levar ao superaquecimento da ferramenta e a problemas de aresta postiça na peça de trabalho, especialmente em um ambiente sem refrigeração.
Portanto, a compreensão do “escopo de aplicação das fresas de topo multi-arestas” deve ser baseada no material de processamento, na profundidade de corte e nos requisitos de remoção de cavacos, evitando buscar cegamente o número de arestas e ignorando o desempenho real.

Desconsiderando os efeitos do ângulo da hélice na direção do corte
Outra questão frequentemente negligenciada é a relação entre o ângulo da hélice e a direção de corte. O ângulo da hélice da fresa não afeta apenas o peso do corte, mas também determina diretamente a direção da força de corte e a estabilidade da peça.
Embora um ângulo de hélice alto (como mais de 45°) possa proporcionar um corte mais suave e melhor qualidade de superfície, ele também gerará uma grande força ascendente, o que pode facilmente fazer com que a peça de trabalho se incline ou vibre quando a fixação não estiver firme.
Pelo contrário, um ângulo de hélice baixo (como 30°) é mais estável, mas a capacidade de remoção de cavacos e o acabamento do processamento são relativamente reduzidos.
Especialmente em fresamento lateral, usinagem de cavidades ou usinagem de peças em cantilever, a seleção incorreta do ângulo da hélice causará sérios problemas, como instabilidade de posicionamento e desvio da ferramenta. Portanto, compreender corretamente a "influência do ângulo da hélice na direção do fresamento" é de importância decisiva para garantir a precisão do processamento.
Ignorando a geometria da ponta da ferramenta e a correspondência de materiais
Os tipos de ponta são uma parte muito crítica, mas frequentemente negligenciada, da geometria da fresa de topo. Diferentes geometrias de ponta de ferramenta apresentam diferenças óbvias na adaptabilidade aos materiais da peça e às formas de processamento.
Ao processar materiais duros, como aço e ligas de titânio, fresas de ponta plana e ângulo agudo costumam ser mais propensas a lascamento. Ferramentas com transições de cantos arredondados ou designs chanfrados devem ser selecionadas para melhorar a resistência da ponta da ferramenta e a capacidade de amortecimento de impacto.
Ao processar superfícies 3D, curvas de molde ou superfícies de forma livre, a geometria da fresa de ponta esférica pode obter transições mais suaves e representações detalhadas para evitar o acúmulo de marcas de ferramentas.
Se for utilizado um tipo de ponta de ferramenta inadequado ao chanfrar ou ranhurar, não apenas os requisitos de projeto não serão atendidos, mas a borda da peça de trabalho poderá até ser danificada.

Como escolher a geometria correta da fresa
Selecionar a geometria correta da fresa de topo é fundamental para melhorar a eficiência da usinagem, prolongar a vida útil da ferramenta e garantir a precisão das peças. Diferentes rigidezes de máquinas-ferramenta, tipos de materiais e métodos de usinagem exigem geometrias específicas para fresas de topo. Portanto, confiar apenas na experiência ou em ferramentas genéricas "para todos os fins" é insuficiente — as estratégias de seleção devem ser adaptadas às condições operacionais reais.
Quer você esteja buscando a melhor geometria de fresa para alumínio, ou o design de ferramenta ideal para materiais duros ou corte a seco de alta velocidade, os seguintes fatores formam a base de uma decisão informada.
Formular um plano com base na velocidade da máquina-ferramenta, tipo de material e método de corte
Velocidade e rigidez do fuso da máquina-ferramenta
Fusos de alta velocidade (acima de 15,000 rpm) apresentam melhor desempenho com fresas de topo com ângulos de hélice elevados e designs de corte leves. Essas geometrias ajudam a reduzir a vibração e a resistência ao corte durante operações de alta velocidade.
Por outro lado, máquinas de baixa velocidade e serviço pesado se beneficiam de ferramentas com arestas de corte robustas e ângulos de hélice baixos a médios para aumentar a resistência da aresta e resistir a lascas.
Propriedades do material da peça de trabalho
-
Metais não ferrosos, como ligas de alumínio e latão: Utilize fresas de topo com 2 ou 3 canais e ângulos de hélice baixos para facilitar a evacuação de cavacos e reduzir a aderência da ferramenta. Para fresamento de alumínio em alta velocidade, fresas de topo com paredes dos canais polidas são frequentemente recomendadas para melhorar o fluxo de cavacos.
-
Para materiais de resistência média a alta , como aço e aço inoxidável: opte por fresas de topo com 4 ou múltiplas arestas de corte, com revestimentos adequados e ângulos de ataque cuidadosamente projetados para equilibrar a resistência da ferramenta e a remoção de cavacos.
-
Materiais duros e quebradiços , incluindo carboneto de titânio e compósitos de fibra de vidro: Prefira ferramentas revestidas com diamante policristalino (PCD) ou CVD com cantos arredondados ou geometrias de ponta esférica para minimizar a concentração de tensão na ponta da ferramenta.
Método de corte e estratégia de trajetória da ferramenta
-
Fresamento lateral e usinagem de cavidades : recomenda-se o uso de fresas de topo planas com ângulos de hélice médios (normalmente de 30° a 45°) para melhorar o controle de profundidade e manter trajetórias de ferramentas multieixos estáveis.
-
Perfilagem e usinagem de superfícies 3D : Fresas de topo esféricas ou com raio de canto proporcionam melhores acabamentos superficiais e transições de contorno mais suaves.
-
Chanframento e mergulho : Fresas de topo especialmente projetadas com arestas de corte chanfradas ou de ângulo duplo melhoram a estabilidade de entrada e saída durante cortes de mergulho.
H3: Cenários de aplicação recomendados e combinações típicas de tipos de ferramentas
| Tipo de Usinagem | tipo de material | Geometria de fresa de topo recomendada |
|---|---|---|
| Usinagem de alumínio de alta velocidade | Alumínio, Cobre, Plásticos | 2 canais/3 canais, ângulo de hélice baixo, paredes de canais polidas |
| Acabamento de cavidades de molde | Aço pré-endurecido, aço carbono | 4 canais, raio de canto, ângulo de hélice médio |
| Corte a seco de materiais duros | Carboneto de titânio, fibra de vidro | Revestimento PCD ou CVD, multicanal, ângulo de hélice alto |
| Acabamento de superfície plana | Aço inoxidável, liga de aço | 4 a 6 canais, design de baixa vibração, ângulo de ataque rombudo |
| Perfilagem e fresamento de superfície 3D | Vários Metais e Resinas | Ponta esférica, ponta esférica de dupla ranhura, design de microborda |

Compreendendo corretamente a geometria da fresa de topo para melhorar a qualidade da usinagem e a vida útil da ferramenta
A escolha da geometria correta da fresa de topo é fundamental para obter usinagem eficiente e qualidade superficial superior. A análise detalhada dos principais fatores geométricos neste artigo — número de canais, ângulo da hélice e design da ponta da ferramenta — combinada com estratégias de correspondência específicas para cada aplicação, destaca vários pontos essenciais:
-
O design da canaleta influencia não apenas a evacuação de cavacos, mas também a eficiência da usinagem e a estabilidade do corte.
-
A seleção do ângulo da hélice influencia a distribuição da força de corte e a qualidade do acabamento superficial. Ângulos de hélice maiores favorecem a usinagem em alta velocidade, enquanto ângulos menores são excelentes para cortes pesados.
-
A geometria da ponta da ferramenta deve estar alinhada com as formas da peça de trabalho e as necessidades de usinagem para garantir precisão e resultados ideais.
Igualmente importante é evitar erros comuns de seleção, como optar cegamente por mais canais, negligenciar os efeitos do ângulo da hélice ou incompatibilidade entre o design da ponta da ferramenta e as propriedades do material. Esses erros podem comprometer os resultados da usinagem e reduzir a longevidade da ferramenta.
Para engenheiros de CNC e compradores de ferramentas, uma abordagem científica para a seleção da geometria da fresa de topo — baseada no desempenho da máquina, no material da peça e na estratégia de corte — é essencial. A utilização de uma estratégia de seleção abrangente que integre os tipos de fresa de topo e a seleção da fresa otimiza o desempenho da ferramenta, aumenta a qualidade do processamento e melhora a eficiência da produção.
Concluindo, uma compreensão completa e a aplicação adequada da geometria da fresa podem reduzir significativamente os custos de fabricação e prolongar a vida útil da ferramenta, representando um passo fundamental em direção à usinagem eficiente e de alta precisão.