


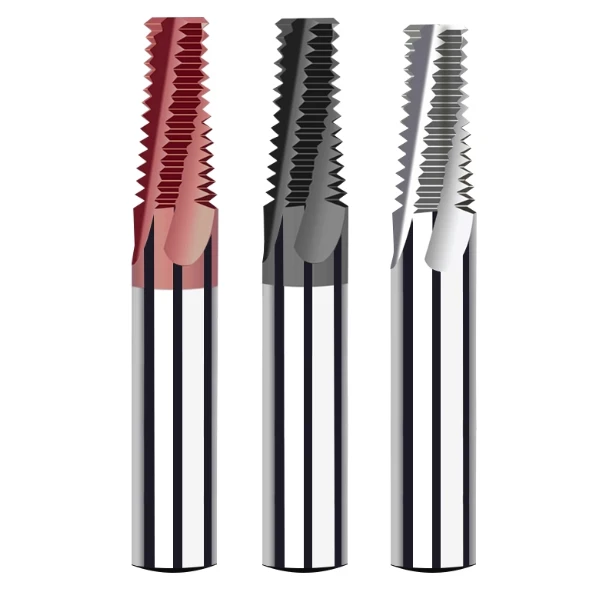
Uma oficina de fabricação de moldes nos procurou recentemente com machos quebrados embutidos em blocos de ferramentas pré-endurecidos. A usinagem por rosqueamento parecia econômica para a produção inicial de baixo volume, mas o rápido desgaste da ferramenta causou acabamentos superficiais ásperos, rasgos na rosca e falha catastrófica da ferramenta. Quando um macho quebra dentro de uma cavidade cara, a eletroerosão (EDM) costuma ser o único método de extração, aumentando os custos de produção e aumentando o risco de rejeição da peça.
Esse cenário de falha é familiar para qualquer pessoa que opere máquinas CNC complexas. Uma fresa de rosca é uma ferramenta de corte rotativa que gera roscas internas ou externas usando interpolação helicoidal CNC de 3 eixos. Ao contrário de um macho tradicional inserido diretamente em um furo piloto, uma fresa de rosca circunda a circunferência do furo enquanto se move axialmente no passo exato da rosca.
A usinagem de ligas abrasivas, aços inoxidáveis e aços-ferramenta temperados limita drasticamente a faixa de operação da usinagem tradicional por rosqueamento. Uma fresa de rosca de metal duro distribui as forças de corte ao longo de trajetórias radiais, em vez de submeter todo o núcleo da ferramenta a uma enorme tensão de torção. Essa vantagem mecânica elimina os riscos de perda por quebra da ferramenta, já que uma fresa desgastada simplesmente se solta do furo sem emperrar.
A longevidade da ferramenta e a precisão do passo da rosca dependem inteiramente da sinergia do projeto da ferramenta. Substratos de carboneto submicrométricos, revestimentos térmicos PVD especializados e hélices de canal projetadas permitem o corte circular de alto avanço mesmo acima de HRC 55. Avaliar uma ferramenta de fresamento de roscas exige que a rigidez do núcleo do canal, o preparo da aresta de corte e a folga de evacuação de cavacos sejam ajustados diretamente à dureza da peça bruta.
A usinagem de roscas convencional exige que você mantenha machos de rosca dedicados para cada combinação de diâmetro, classe de tolerância e passo. Uma única fresa de rosca pode gerar múltiplos diâmetros de furo, desde que o passo da rosca permaneça idêntico. Os operadores de CNC também podem ajustar as compensações de corte no controlador para obter tolerâncias precisas de diâmetro de passo sem precisar trocar as ferramentas.
A transição de ligas macias para aços-ferramenta de alta dureza exige uma compreensão precisa da dinâmica da trajetória helicoidal da ferramenta. A utilização de aços com dureza Rockwell C superior a 60 requer geometrias de aresta de corte especializadas, configurações de máquina rígidas e estratégias precisas de redução radial do cavaco. Dominar essa dinâmica básica garante roscas limpas, carga mínima no fuso e vida útil previsível da ferramenta em exigentes ciclos de produção.
O que é uma fresa de rosca?
Ao analisar desenhos de peças com padrões de múltiplos furos, os operadores de máquinas frequentemente optam por machos de roscar padrão. Após avaliar a dureza do material, a profundidade da rosca e o valor da peça, um programador experiente costuma escolher uma fresa de rosca de metal duro. Em vez de forçar a ferramenta axialmente no furo, essa ferramenta utiliza interpolação helicoidal CNC de 3 eixos para fresar a geometria do passo progressivamente.
O sucesso da aplicação exige a avaliação de muito mais do que as dimensões da rosca bruta ou as tabelas de passo. A rigidez da máquina, a excentricidade do porta-ferramentas, a profundidade do furo e a composição química do revestimento do substrato determinam se uma ferramenta resistirá a cortes difíceis. Em aços temperados, uma ferramenta de fresamento de roscas dedicada reduz significativamente a pressão de corte, proporcionando aos operadores um desgaste previsível da ferramenta em vez de quebras catastróficas do macho.
Definição de fresa de rosca: O que é uma fresa de rosca?
Na usinagem de precisão, uma fresa de rosca é uma ferramenta de corte rotativa projetada para produzir roscas internas ou externas por meio de um movimento circular em rampa. Ao contrário dos machos que se rosqueiam diretamente em um furo piloto sob sincronização direta com o fuso, essa ferramenta corta a folga radialmente enquanto avança axialmente. Esse movimento helicoidal gera roscas de precisão por meio da remoção controlada de material em múltiplas passagens.
Testes de campo demonstram que essa estratégia de remoção de material proporciona um gerenciamento superior da carga de corte. A usinagem de aços-ferramenta de alta dureza gera tensões de torção extremas que frequentemente quebram machos rígidos dentro do furo. Uma ferramenta de fresamento de rosca projetada evita esse tipo de falha, permitindo que os operadores ajustem os avanços radiais, as velocidades do fuso e as taxas de avanço para corresponder à rigidez da configuração.
Qual a função de uma fresa de rosca? Principais aplicações das fresas de rosca.
Os operadores de máquinas utilizam fresadoras de rosca de alto desempenho quando a segurança do processo, tolerâncias de passo rigorosas e controle de cavacos são mais importantes do que a velocidade bruta do ciclo. Na fabricação de núcleos de moldes complexos, os operadores aproveitam a compensação de trajetória da ferramenta CNC para ajustar os diâmetros de passo em tempo real, sem a necessidade de trocar de ferramenta. Essa versatilidade de configuração é inestimável para atender aos rigorosos requisitos de ajuste de roscas Classe 3B ou 6H.
As fresas de rosca se destacam em ligas abrasivas, aços inoxidáveis e aços-ferramenta temperados com dureza superior a HRC 50. A usinagem de materiais com dureza extrema, acima de HRC 60, exige uma ferramenta de fresagem de rosca especializada, com classes de metal duro submicrométricas, revestimentos PVD resistentes ao desgaste e geometrias de ângulo de ataque positivo. A avaliação adequada do processo previne a deflexão da ferramenta e garante excelentes acabamentos superficiais da rosca em aplicações com furos profundos.
Como funciona o fresamento de roscas?
As peças frequentemente apresentam erros dimensionais, acabamentos de flanco deficientes ou marcas de vibração, mesmo quando a ferramenta de corte parece estar em perfeitas condições. A causa principal geralmente está relacionada a trajetórias de ferramenta CNC incompatíveis, e não à baixa qualidade da fresa. Uma operação de fresamento de roscas bem-sucedida depende da rotação sincronizada da ferramenta, da interpolação circular contínua e do movimento axial controlado para produzir perfis de rosca precisos.
A estabilidade do processo exige uma coordenação precisa entre a exatidão da interpolação CNC, as taxas de avanço, o diâmetro do núcleo da ferramenta de corte e a dureza da liga. Materiais com endurecimento por trabalho requerem atenção especial; cargas de corte desiguais causam rapidamente lascamento das arestas e desgaste prematuro. Operadores de máquinas qualificados verificam a trajetória da ferramenta programada e testam os avanços radiais antes de modificar as velocidades do fuso ou os parâmetros de corte.
O processo de fresagem de roscas: interpolação helicoidal
A interpolação helicoidal é o princípio mecânico fundamental da usinagem de roscas CNC moderna. A fresa de rosca entra no furo, executa um movimento preciso em arco e realiza uma varredura circular de 360 graus enquanto avança axialmente ao longo do eixo Z, com um passo exato. Essa trajetória de ferramenta multieixos forma a geometria completa da rosca por meio de um cisalhamento radial progressivo e de baixa tensão.
As rotinas de entrada e saída da ferramenta exigem uma programação cuidadosa para evitar marcas de vibração. O uso de um movimento de entrada suave em arco tangencial de 90 graus minimiza a deflexão da ferramenta e elimina o choque de impacto no contato inicial com a peça. Para furos profundos ou ligas endurecidas, a combinação desse movimento de entrada com refrigeração de alta pressão garante a evacuação limpa dos cavacos sem a necessidade de retífica.
Como as fresadoras de rosca CNC usinam roscas internas e externas
A usinagem de roscas internas e externas baseia-se em cinemática helicoidal idêntica, porém com trajetórias direcionais invertidas. A usinagem de roscas internas exige que a ferramenta de fresagem seja guiada pelo centro do furo antes de prosseguir para fora, ao longo da circunferência interna do furo. As operações externas espelham esse movimento ao redor do diâmetro externo da peça, traçando o perímetro externo com um controle preciso do deslocamento radial.
Defeitos no acabamento superficial ou variações no diâmetro primitivo raramente exigem o descarte da ferramenta de corte. Verificar os offsets de desgaste do controlador, a excentricidade do fuso e os parâmetros da trajetória de fresamento concordante geralmente resolve a deriva dimensional imediatamente. Configurações rígidas e trajetórias de ferramenta calibradas são imprescindíveis ao usinar aços temperados até HRC 65, onde a resistência ao corte amplifica a deflexão.

Tipos de fresas de rosca
A seleção de uma ferramenta de corte exige que se vá além das dimensões básicas de catálogo e se avalie o comportamento da peça em situações reais. Uma oficina que usinava diversos blocos de moldes utilizava um único tipo de ferramenta para todas as características, obtendo resultados razoáveis em aço macio, mas desgaste rápido em material pré-endurecido. O problema não era o diâmetro da ferramenta, mas sim a incompatibilidade entre a geometria da ferramenta e a resistência de corte operacional.
A avaliação dos diferentes tipos de fresas de rosca envolve a análise da dureza da peça, do passo da rosca, da profundidade do furo, do tamanho do lote e da rigidez da máquina. O desempenho da ferramenta depende da escolha entre componentes de metal duro, perfis simples ou múltiplos e configurações internas ou externas. A adequação da geometria da ferramenta à pressão de corte equilibra a vida útil da ferramenta e os tempos de ciclo em materiais exigentes.
Fresas de rosca de metal duro
Na usinagem de roscas em aços para moldes e ligas de alta dureza, programadores experientes utilizam fresas de rosca de metal duro. Os substratos de carboneto de tungstênio mantêm uma integridade excepcional da aresta de corte sob severas cargas térmicas e atrito abrasivo. Além da nomenclatura básica da classe, a resistência do núcleo da aresta de corte, o preparo da aresta e a composição química do revestimento PVD devem estar alinhados com a metalurgia da peça.
A usinagem de ligas duras exige priorizar a tenacidade da aresta de corte juntamente com a resistência à fratura. A seleção de uma fresa de rosca de metal duro para aço temperado requer considerar a rigidez do cone do fuso, o balanço da ferramenta e a dureza Rockwell real. Aplicações que excedem HRC 60 se beneficiam muito mais de microgeometrias personalizadas e revestimentos térmicos multicamadas do que da utilização de uma aresta de corte muito agressiva.
Fresas de rosca de forma única versus fresas de rosca de múltiplas formas
A escolha entre ferramentas de forma única e de múltiplas formas se resume às metas de tempo de ciclo versus flexibilidade operacional. Uma ferramenta de forma única apresenta um único perfil de dente que corta uma crista de passo por revolução helicoidal em múltiplas profundidades de furo. Esse design reduz a deflexão da pressão da ferramenta em configurações de longo alcance e permite fresar diferentes diâmetros de rosca compartilhando perfis de passo idênticos.
Uma fresa de rosca multiforma utiliza dentes de corte empilhados para gerar toda a profundidade da rosca em uma única passada helicoidal de 360 graus. Essa configuração reduz drasticamente os tempos de ciclo durante produções em lote de alto volume, onde as especificações do furo permanecem estáticas. Como o engajamento em toda a profundidade aumenta a pressão de corte radial, as fresas multiforma exigem configurações rígidas, porta-ferramentas estáveis e ampla evacuação de cavacos.
Fresas de rosca interna vs. externa
As restrições espaciais distinguem as operações de rosqueamento interno das externas. O fresamento interno exige que a fresa de rosca seja acionada dentro de um furo piloto estreito, onde a folga do núcleo da ferramenta, o comprimento da aresta de corte e a evacuação de cavacos determinam o sucesso. O rosqueamento externo opera ao redor do diâmetro externo da peça, proporcionando aos operadores uma remoção de cavacos mais fácil, mas exigindo uma fixação rígida da peça para evitar vibrações.
O ajuste preciso de configurações internas ou externas exige um controle rigoroso da excentricidade da ferramenta e da precisão da interpolação CNC. Em aços de alta dureza, próximos a HRC 65, cargas de corte repentinas durante a entrada ou saída radial podem lascar as arestas afiadas dos metais. Programar uma rampa de arco tangencial suave minimiza o choque radial, preservando a vida útil da ferramenta de corte em perfis de rosca internos e externos.

Fresa de rosca vs. macho: quais são as diferenças?
Oficinas que trabalham com furos roscados M6, M8 ou maiores frequentemente optam pela usinagem com macho rígido por hábito. No entanto, à medida que a dureza do material aumenta, a profundidade da rosca cresce ou peças complexas exigem roscas de diferentes tamanhos, a usinagem com macho rígido pode causar altas taxas de refugo, acúmulo de cavacos e variação do passo da rosca. A escolha entre fresa de rosca e macho requer a avaliação da metalurgia da peça, da geometria do furo, do tamanho do lote e da rigidez da máquina.
A diferença mecânica reside no movimento de corte e na distribuição da carga de cavacos. Um macho de roscar força seu perfil no furo central por meio da sincronização direta entre o fuso e o avanço, suportando alta tensão de torção. Uma ferramenta de fresamento de rosca gera a geometria do passo progressivamente por meio de interpolação helicoidal CNC de 3 eixos, eliminando riscos de travamento e dando aos programadores controle total sobre as cargas de corte.
Diferenças nos métodos de corte: fresa de rosca vs. macho de rosca
A comparação dos mecanismos de corte revela por que os resultados do processo variam tão drasticamente. Quando um macho de roscar engata no furo piloto, os dentes de corte de perfil completo entram em contato com o material simultaneamente em superfícies axiais profundas, produzindo alto torque radial. Ao avaliar uma fresa de roscar em comparação com um macho de roscar, a fresagem de roscar remove os cavacos radialmente com pequenos arcos de contato, evitando travamentos catastróficos em furos profundos.
Em um trabalho recente de fabricação de moldes, machos de rosca padrão quebravam de forma imprevisível dentro de cavidades de aço-ferramenta temperado. A transição para uma fresa de rosca estabilizou as forças de corte, dividindo o corte em várias passagens radiais leves. Se machos de rosca quebrados são um problema constante em sua fábrica, verifique os limites de torque do fuso e avalie se a fresagem helicoidal pode eliminar os riscos de quebra da ferramenta.
Precisão, flexibilidade e vida útil da ferramenta: fresamento de roscas versus rosqueamento
A comparação entre fresamento de roscas e rosqueamento destaca diferenças importantes no controle dimensional e nos modos de desgaste da ferramenta. O fresamento de roscas permite que os operadores ajustem as tolerâncias do diâmetro primitivo com precisão de mícron, utilizando a compensação do raio do controlador. O rosqueamento não oferece esse ajuste, exigindo ferramentas físicas distintas para diferentes classes de tolerância, passos e diâmetros de furos.
A longevidade da ferramenta e os modos de falha também favorecem a abordagem helicoidal em cortes difíceis. Embora a usinagem de roscas em alta velocidade seja excelente em ligas macias, materiais acima de HRC 60 criam atrito severo que frequentemente quebra os machos dentro de peças caras. Uma ferramenta de fresamento de roscas apresenta desgaste gradual da aresta de corte, garantindo uma vida útil previsível da ferramenta e eliminando o tempo de inatividade dispendioso para extração por eletroerosão.
Quando usar uma fresa de rosca em vez de um macho?
Saber quando usar uma fresa de rosca em vez de um macho de rosca depende do equilíbrio entre o risco da peça e os requisitos de produção. As fresas de rosca são preferíveis ao cortar aços-ferramenta de alta dureza, usinar componentes assimétricos, fazer roscas perto do fundo de furos cegos ou trabalhar com peças de paredes finas propensas à distorção. A capacidade de fresar roscas limpas sem pressão de contato em toda a profundidade protege peças de alto valor.
Em produções de alto volume com alumínio padrão ou aços de baixo carbono, a usinagem síncrona ainda pode ser vantajosa para obter alta velocidade de ciclo. Já na usinagem de aços endurecidos com dureza superior a HRC 55 ou na produção de peças aeroespaciais com tolerâncias rigorosas, a fresa de rosca de metal duro é a escolha ideal para produção em larga escala. A compatibilidade entre o revestimento da ferramenta, a rigidez do núcleo e a projeção da fresa em relação ao corte garante a máxima segurança do processo.
Como escolher a fresa de rosca de metal duro adequada para diferentes materiais
Aplicar uma abordagem de ferramental "tamanho único" a diferentes peças de trabalho leva a qualidade inconsistente e desperdício. Utilizar parâmetros M8 idênticos em aço para moldes, aço inoxidável 304 e alumínio 6061 resulta em pressões de corte e formatos de cavacos drasticamente diferentes. Ao escolher a fresa de rosca de metal duro adequada para diferentes materiais, os operadores de máquinas devem compatibilizar os substratos da ferramenta, os preparos das arestas e as geometrias dos canais com a metalurgia física da peça.
A avaliação de uma peça começa com a análise de sua dureza, resistência à tração, condutividade térmica e tendência ao endurecimento por trabalho. Usinar materiais macios em aços duros fratura rapidamente as arestas de corte, enquanto usar ferramentas sem fio em alumínio cria aresta postiça e rebarbas. Os engenheiros de processo avaliam o desgaste total da ferramenta, as tolerâncias de passo e a integridade da superfície em ciclos de produção contínuos, em vez de analisar cortes de teste isolados.
Fresas de rosca de metal duro para aço
A usinagem de aços pré-endurecidos como o P20 e o 718H exige fresas de rosca de metal duro específicas para aços com substratos de alta resistência à ruptura transversal. Perfis de canal projetados garantem uma evacuação suave dos cavacos, minimizando a pressão de corte durante arcos helicoidais. O balanço da ferramenta e a rigidez do cone do fuso determinam diretamente os acabamentos da superfície de folga, muitas vezes influenciando a consistência dimensional mais do que os ajustes de velocidade de corte.
A usinagem de aços para moldes exige monitoramento ativo do desgaste da ferramenta durante as produções. Desgaste prematuro da face de folga ou microlascamento indicam engajamento radial excessivo ou folga inadequada de cavacos ao longo das paredes de furos profundos. O ajuste gradual da profundidade de corte, da carga de cavacos por dente e dos avanços radiais mantém as forças de corte equilibradas, garantindo tolerâncias de passo estáveis ao longo de longos ciclos de fabricação.
Fresas de rosca para alumínio e aço inoxidável
Ligas viscosas como o alumínio exigem arestas de corte extremamente afiadas e canais de polimento de alto brilho para evitar o acúmulo de cavacos e a formação de aresta postiça (BUE). Por outro lado, os aços inoxidáveis austeníticos causam endurecimento por deformação severo e acúmulo térmico na interface ferramenta-peça. Fresas de rosca dedicadas para alumínio e aço inoxidável utilizam ângulos de ataque específicos e revestimentos PVD especializados para manter uma ação de corte limpa nesses materiais contrastantes.
A usinagem de roscas profundas em aço inoxidável da série 300 exige evacuação contínua de cavacos e ação de corte positiva para evitar o vitrificação por endurecimento por trabalho. Os operadores devem inspecionar a curvatura dos cavacos, o acabamento da crista da rosca e a degradação da aresta de corte após as passagens iniciais para ajustar os percursos da ferramenta. Evitar a permanência da ferramenta durante a entrada e a saída da rosca helicoidal previne picos de calor localizados, prolongando a vida útil da ferramenta em aplicações exigentes com ligas metálicas.
Fresas de rosca para aço temperado
A usinagem de componentes de moldes acima de HRC 50 submete as arestas de corte a atrito abrasivo e impacto mecânico extremos. As fresas padrão falham rapidamente nessas condições, exigindo fresas de rosca especializadas para aço temperado, projetadas com classes de carboneto submicrométricas ultrafinas e preparações de aresta com microchanfro negativo. Revestimentos multicamadas avançados resistentes ao calor, como AlTiN ou AlCrN, protegem as arestas de corte contra a degradação térmica catastrófica.
Quando a dureza do material ultrapassa HRC 60, a excentricidade do porta-ferramentas e a rigidez da máquina determinam o sucesso do corte. A execução de múltiplas passagens radiais leves alivia a deflexão da ferramenta, evitando a quebra prematura em matrizes e blocos de punção duros. Para componentes com dureza de HRC 65, é necessário selecionar geometrias específicas de alta dureza para suportar forças de cisalhamento extremas sem lascar o núcleo da ferramenta.
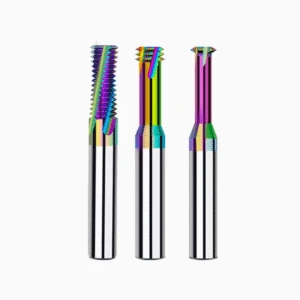
Fresas de rosca para aço temperado: por que é necessária uma fresa de rosca especializada?
A usinagem de roscas em componentes de ferramentas após o tratamento térmico evita distorções, mas introduz desafios severos de corte. Ferramentas padrão que operam de forma confiável em material pré-endurecido sofrem desgaste rápido da face de folga e microlascamento da aresta quando a dureza do material ultrapassa HRC 55. A alta resistência ao corte, combinada com o longo alcance da ferramenta, amplifica a deflexão e a vibração, arruinando rapidamente os perfis de passo.
O sucesso exige que o substrato da ferramenta, a preparação da aresta de corte e o revestimento PVD sejam perfeitamente adequados às cargas de corte. Fresas de rosca dedicadas para aço temperado apresentam núcleos reforçados e microgeometrias de aresta personalizadas, projetadas para absorver o impacto radial. Priorizar a estabilidade da aresta de corte em detrimento de ciclos de usinagem agressivos garante precisão consistente do passo da rosca, sem falhas catastróficas da ferramenta.
Principais desafios na fresagem de roscas em aço temperado
O atrito abrasivo extremo e o impacto mecânico representam os principais obstáculos na usinagem de ligas de alta dureza. À medida que a dureza aumenta, as forças de corte disparam, fazendo com que pequenas saliências da ferramenta e pequenos desalinhamentos do porta-ferramentas desencadeiem vibrações severas. Sem uma configuração rígida, o microdesgaste normal se intensifica rapidamente, resultando em lascas nas ranhuras e danos nos flancos da rosca.
A concentração localizada de calor cria outro risco sério durante passes de interpolação em espaços confinados. Geometrias internas de rosca retêm calor próximo à zona de corte, degradando as arestas de corte padrão por meio de amolecimento térmico rápido. Ao fresar roscas em aço temperado entre HRC 55 e HRC 65, os operadores devem controlar os avanços radiais e verificar a concentricidade do furo piloto para evitar sobrecarga localizada.
Adaptação de fresas de rosca de metal duro para materiais de alta dureza
A seleção de ferramentas de corte para ligas endurecidas exige o equilíbrio entre a tenacidade do substrato e a extrema resistência ao desgaste abrasivo. Classes de metal duro submicrométricas ultrafinas proporcionam alta rigidez do núcleo, prevenindo a deformação estrutural típica de ferramentas convencionais. O preparo das arestas deve incluir microchanfros negativos controlados ou brunidores para evitar o lascamento que ocorre em arestas afiadas e desprotegidas.
Revestimentos avançados de PVD resistentes ao calor, como AlTiN e TiAlSiN, protegem a aresta de corte contra atrito severo e degradação térmica. No entanto, um revestimento de alta qualidade não compensa cinemática inadequada da trajetória da ferramenta ou engajamento radial excessivo. Ao otimizar fresas de rosca de metal duro para materiais de alta dureza, o monitoramento dos padrões de desgaste progressivo da face de corte auxilia os operadores a ajustar os parâmetros de corte antes que ocorra desvio dimensional.
Principais considerações para a seleção de fresas de rosca para aço temperado
Um fluxo de trabalho de engenharia disciplinado garante resultados repetíveis: Material → Especificações da Rosca → Rigidez da Máquina → Geometria da Ferramenta. Os operadores de máquinas primeiro verificam a dureza Rockwell real, a profundidade do furo e a tolerância do passo, depois avaliam a rigidez do cone do fuso e a excentricidade do porta-ferramentas. Somente então devem ser selecionados o diâmetro da ferramenta, o número de canais e a classe da fresa ao escolher fresas de rosca para aço temperado.
A preparação do furo é especialmente crítica ao cortar materiais com dureza superior a HRC 60. Furos-piloto cônicos, encruados ou subdimensionados causam impactos repentinos que quebram fresas de pequeno diâmetro na entrada inicial. Para componentes com dureza de até HRC 65, manter o alcance da ferramenta curto, selecionar hastes reforçadas e executar múltiplas passagens radiais leves garante uma roscagem segura e de alta precisão.

Fresas de rosca HRC65: É possível usar fresas de rosca em aço temperado HRC65?
Com a configuração adequada, é totalmente possível usinar roscas diretamente em aços-ferramenta temperados a Rockwell 65. As oficinas de moldes frequentemente exigem a usinagem de roscas em insertos de núcleo após o tratamento térmico para eliminar a distorção causada pelo tratamento térmico e manter a precisão na usinagem. A utilização de uma fresa de roscas HRC65 requer a verificação da composição do material, da dureza real, da rigidez do cone do fuso e da excentricidade do porta-ferramentas antes do corte.
O processamento de materiais HRC 65 elimina qualquer margem para erros de trajetória ou configuração da ferramenta. As pressões de corte são imensas, tornando obsoletos os parâmetros de corte padrão para aplicações HRC 55 devido ao rápido lascamento das arestas e à deflexão catastrófica. O sucesso depende do equilíbrio entre a resistência do núcleo de metal duro submicrométrico, preparações de aresta personalizadas e passes radiais controlados para manter as tolerâncias de passo e a integridade da rosca.
O que diferencia uma fresa de rosca HRC65?
Uma fresa de rosca HRC65 dedicada apresenta diferenças estruturais projetadas para resistir a cargas radiais extremas e desgaste abrasivo. As fresas padrão possuem ângulos de ataque positivos e afiados que se fraturam imediatamente ao entrar em contato com estruturas de matriz ultraduras. As fresas de rosca de alta dureza utilizam diâmetros de núcleo reforçados, profundidades de canal reduzidas e arestas de corte com microchanfros negativos para suportar o atrito de cisalhamento contínuo.
O controle da distribuição da carga de corte radial é vital para ferramentas de pequeno diâmetro que operam em matrizes densas e endurecidas. Seções transversais mínimas da fresa amplificam a excentricidade do fuso e a vibração da ferramenta, transformando pequenas vibrações em quebras de arestas de corte. A usinagem de precisão nesse nível exige porta-ferramentas hidráulicos ou de contração térmica de alta rigidez para manter a concentricidade e maximizar a estabilidade da aresta de corte.
Substrato, geometria e revestimento de fresas de rosca HRC65
A formulação do substrato determina se uma fresa lasca ou se desgasta de forma previsível sob severa pressão de corte. Fresas de rosca de alto desempenho para aço temperado HRC65 utilizam classes de carboneto submicrométricas ultrafinas enriquecidas com ligantes de cobalto precisos para equilibrar a tenacidade à fratura com a resistência à abrasão. As geometrias dos canais apresentam comprimentos de corte curtos para minimizar a deflexão e manter a esquadria do cilindro primitivo.
Revestimentos PVD nanocompósitos avançados, como TiAlSiN ou AlCrN, fornecem a barreira térmica necessária para usinagem a seco ou com jato de ar. Esses revestimentos suportam temperaturas na zona de corte superiores a 1,000 °C, prevenindo o desgaste abrasivo da face de folga. Um revestimento de alta qualidade não compensa o excesso de projeção do porta-ferramentas ou tolerâncias amplas, tornando a rigidez total do sistema essencial.
Quais aplicações de rosqueamento em aço temperado são adequadas para fresas de rosca HRC65?
As aplicações ideais incluem furos rasos para fixadores, roscas para extração de pinos guia e recursos de reparo de precisão em componentes de matrizes endurecidas. O uso de uma fresa de rosca HRC65 em aços como D2, DC53 ou SKD11 proporciona flancos de rosca limpos sem a necessidade de operações lentas de eletroerosão. No entanto, roscas em furos profundos com diâmetro superior a 2.5 vezes o diâmetro da fresa aumentam drasticamente os riscos de deflexão e exigem perfilamento em múltiplas passagens.
A verificação da concentricidade do furo piloto, das tolerâncias do diâmetro do furo e da descarbonetação da superfície previne a quebra da ferramenta na entrada helicoidal inicial. Os operadores devem programar múltiplas passagens radiais e rampas de entrada em arco tangencial para distribuir a pressão de corte uniformemente. Quando a rigidez da máquina, o balanceamento do porta-ferramentas e a geometria da ferramenta estão alinhados, a fresagem de roscas oferece uma solução confiável e repetível para o processamento de peças extremamente duras.
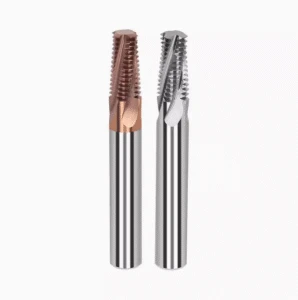
Como escolher um fornecedor de fresas de rosca HRC65?
Focar exclusivamente nos preços unitários de catálogo frequentemente leva à falha prematura das fresas na linha de produção. O controle de qualidade inadequado causa desvios severos, lascas nas arestas de corte e rápida variação do diâmetro primitivo em aplicações de alta dureza. Ao aprender como escolher um fornecedor de fresas de rosca HRC65, as oficinas devem avaliar a metalurgia do substrato, a precisão da retificação das arestas de corte, a consistência da deposição química em fase vapor (PVD) e os protocolos de inspeção de qualidade.
A usinagem de roscas de alta dureza exige total clareza em relação ao seu ambiente de usinagem. Antes de escolher um fornecedor de ferramentas, defina a classe do aço, a faixa de dureza Rockwell, a profundidade da rosca e o cone do eixo da máquina. A parceria com um fornecedor capaz de comprovar as escolhas de projeto com dados de testes físicos evita o tempo de inatividade e as altas taxas de refugo causadas por ferramentas genéricas.
Que capacidades de fabricação um fornecedor de fresas de rosca HRC65 deve possuir?
As capacidades de fabricação de precisão distinguem os verdadeiros fabricantes de ferramentas de alto desempenho dos revendedores de produtos básicos. A retificação de uma fresa de rosca HRC65 exige centros de retificação CNC multieixos que mantêm a excentricidade da rebolo em menos de um mícron e estações de preparação de arestas controladas a laser. O brunimento consistente da aresta de corte e as tolerâncias precisas da haste (h6) previnem a vibração harmônica que fratura instantaneamente o metal duro em materiais de peça com dureza 65 HRC.
Fornecedores qualificados devem explicar a relação funcional entre a seleção do substrato de microgrãos e os revestimentos PVD de alta temperatura. Pergunte aos fornecedores em potencial sobre seus procedimentos de inspeção óptica sem contato e tolerâncias de preparação de última geração. Um fornecedor com controle de fabricação comprovado entrega ferramentas que funcionam de forma confiável, em vez de apresentar variações drásticas de desempenho entre lotes de produção.
Como escolher um fabricante de fresas de rosca de metal duro?
A avaliação de um fabricante de fresas de rosca de metal duro exige a análise tanto do conhecimento técnico sobre a matéria-prima quanto da experiência prática em fresamento. Possuir retificadoras de ferramentas multieixos não garante o domínio da dinâmica de rosqueamento em materiais de alta dureza. Os fabricantes precisam compreender como ligantes de metal duro, estruturas de grãos e designs de hélices de canal específicos se comportam sob cargas radiais elevadas em blocos de matriz pré-endurecidos.
Fornecedores de boa reputação atuam como parceiros de fabricação, e não apenas como intermediários. Compartilhe as especificações da rosca desejada, a metalurgia da peça, a projeção da ferramenta e as capacidades da máquina para avaliar o suporte técnico oferecido. Se um fornecedor utilizar tabelas de produtos genéricas sem recomendar ajustes radiais personalizados ou formulações de revestimento específicas, procure um especialista em ferramentas com formação em engenharia.
Como avaliar a precisão, a vida útil e a consistência de uma fresa de rosca HRC 65?
A avaliação de uma ferramenta exige que se analise além do primeiro furo para verificar a estabilidade da produção de múltiplas peças. As roscas iniciais geralmente passam nos testes de passo, mas a tenacidade insuficiente da aresta rapidamente causa desgaste de flanco, marcas de vibração e desvio dimensional. Quantifique o desempenho usando dados de ciclo contínuo, incluindo retenção do calibrador passa/não passa, rugosidade da superfície do flanco e padrões de desgaste uniforme em várias peças.
O verdadeiro controle de qualidade significa verificar a repetibilidade lote a lote em operações de usinagem idênticas. Padrões de desgaste consistentes entre lotes de ferramentas comprovam que o fabricante mantém um controle rigoroso sobre seus rebolos, substratos e fórmulas de revestimento. A parceria com um fornecedor comprovado garante a precisão e a vida útil da ferramenta necessárias para tornar a usinagem de roscas de alta dureza uma operação repetível e lucrativa.

Perguntas frequentes sobre fresas de rosca e fresamento de roscas
Ao adotar pela primeira vez a usinagem helicoidal, os operadores de máquinas frequentemente questionam a seleção de ferramentas, os parâmetros de usinagem e a vida útil das ferramentas. As perguntas a seguir abordam as principais vantagens e desvantagens técnicas entre a usinagem convencional com macho, o uso de fresas de rosca de metal duro e a usinagem de aços-ferramenta temperados até HRC 65.
Em vez de confiar nas especificações do catálogo, avalie a estabilidade de corte usando a dureza real da peça, o diâmetro primitivo, a profundidade do furo e a rigidez da máquina. Essa avaliação prática garante tolerâncias de rosca consistentes e vida útil previsível da ferramenta em todas as produções.
O que é uma fresa de rosca?
Uma fresa de rosca é uma ferramenta de corte rotativa projetada para gerar roscas internas ou externas por meio de interpolação helicoidal CNC de 3 eixos. Ao contrário de um macho inserido diretamente em um furo piloto, essa ferramenta realiza um movimento circular enquanto avança axialmente um passo por revolução.
Essa ação de cisalhamento gradual minimiza o torque de corte e a deflexão da ferramenta durante a usinagem. Ela também permite que os operadores ajustem os diâmetros de passo por meio da compensação da ferramenta CNC, proporcionando maior versatilidade em aplicações exigentes.
Uma fresa de rosca é melhor que um macho de rosca?
Nenhuma das ferramentas é universalmente superior; a seleção depende inteiramente do material da peça, da geometria e do tamanho do lote de produção. A usinagem de roscas de alta velocidade se destaca na produção em larga escala de roscas padrão em aços macios e alumínio.
Uma ferramenta de fresamento de roscas é superior para ligas difíceis, furos cegos, grandes diâmetros ou peças de alto valor, onde a quebra da rosca representa risco de perda. Ela permite a evacuação controlada de cavacos e elimina o tempo de inatividade da extração por eletroerosão.
Qual é a melhor fresa de rosca de metal duro?
A melhor fresa de rosca de metal duro é aquela que se adapta precisamente à metalurgia da peça e à rigidez da configuração. As principais variáveis incluem o tamanho do grão do substrato, o diâmetro do núcleo, a hélice da aresta de corte, o preparo da borda e os revestimentos PVD de alta temperatura.
Para ligas endurecidas, priorize a resistência à fratura e a resistência térmica em detrimento de arestas de corte extremamente afiadas. Afiações de corte adequadas previnem microlascas sob cargas radiais elevadas, garantindo tolerâncias de passo estáveis em operações prolongadas.
Uma fresa de rosca consegue cortar aço temperado?
Sim, uma fresa de rosca especializada para aço temperado pode cortar com segurança materiais com dureza de HRC 50 a HRC 60+. A alta dureza aumenta a pressão de corte, exigindo substratos de carboneto de microgrãos ultrafinos e revestimentos resistentes ao desgaste, como AlTiN ou AlCrN.
O sucesso exige fixação de ferramentas de alta rigidez, projeção mínima da ferramenta e passes radiais múltiplos programados. O controle da profundidade de corte radial evita vibrações, protege a aresta de corte e garante uma geometria precisa do flanco da rosca.
Uma fresa de rosca consegue cortar aço HRC65?
A usinagem do aço HRC 65 é totalmente viável com uma fresa de rosca HRC65 dedicada e uma configuração rígida. Todo o sistema — incluindo o fuso da máquina, o porta-ferramentas de ajuste por contração e a fixação da peça — deve manter um desvio próximo de zero para evitar lascamento instantâneo da aresta.
Os programadores devem usar interpolação helicoidal de múltiplas passagens com leve engate radial e entrada suave do arco tangencial. A manutenção dessas condições rigorosas proporciona perfis de rosca limpos em matrizes totalmente endurecidas, sem a necessidade de operações de eletroerosão.
Como escolher um fornecedor de fresas de rosca HRC65?
Ao selecionar um fornecedor de fresas de rosca HRC65, vá além dos preços unitários e das tabelas de catálogo. Priorize fabricantes com precisão de retificação CNC multieixos, protocolos de inspeção submicrométrica e consistência comprovada dos lotes de metal duro de microgrãos.
Um fornecedor qualificado deve analisar seus desenhos de peças, tipos de aço, profundidades de furos e capacidades da máquina para recomendar geometrias de ferramentas específicas. O suporte técnico direto garante uma vida útil confiável da ferramenta e precisão de rosca repetível em materiais ultraduros.






