


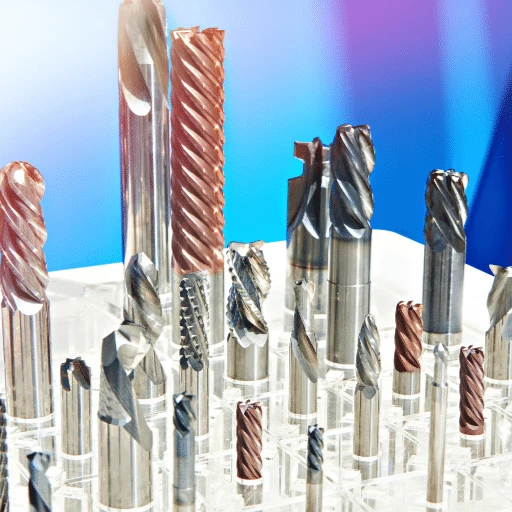
No mês passado, recebemos um e-mail urgente de um supervisor de uma fábrica parceira de longa data em Ohio. Eles estavam tentando desbastar um bloco de aço para moldes H13 usando uma fresa de topo quadrada de metal duro padrão para aço. A ferramenta sofreu lascamento frequente e quebra total em cantos apertados da cavidade e em cortes pesados e intermitentes. Isso quebrou a ferramenta, deixou fragmentos de metal duro incrustados na peça e atrasou toda a linha de produção de moldes por dois dias inteiros.
Observamos esse cenário com muita frequência em nossos mais de 16 anos de experiência na fabricação de ferramentas de corte e otimização de processos no local. Ao usinar aços para moldes de alta resistência, muitas oficinas optam habitualmente por uma fresa de desbaste convencional . Ou então, escolhem diretamente uma fresa de topo quadrada com fundo plano para obter paredes perfeitamente verticais em uma única operação. O resultado inevitável? Custos de ferramentas exorbitantes e tempo de inatividade constante da máquina.
Como fabricante dedicado a ferramentas de fresagem de alta qualidade na China, comprovamos uma verdade incontestável em inúmeros projetos reais: sob condições severas de desbaste de moldes, uma fresa de topo com perfil arredondado premium é a verdadeira "Rainha da Resistência a Cavacos". É a única ferramenta que realmente protege sua produção e o fuso da sua máquina.
Hoje, vamos deixar de lado as definições áridas dos livros didáticos. Em vez disso, vamos falar sobre a física pura da mecânica de corte, a dissipação de calor na ponta da ferramenta e os dados de retificação que coletamos em nossas máquinas de 5 eixos. Por que a troca para uma ferramenta com ponta arredondada permite que sua máquina desbaste aços de alta dureza com mais rapidez e confiabilidade?
Você também sofre com aquele ruído irritante e ensurdecedor toda vez que realiza o desbaste de moldes de aço?
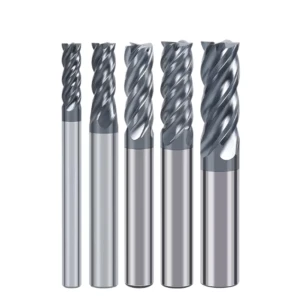
Começando com ligações urgentes de clientes ocidentais: Por que as fresas de topo quadradas falham com tanta frequência em aço para moldes?
Tarde da noite, nossa linha direta de suporte técnico tocou. Um supervisor de oficina estressado de Stuttgart, Alemanha, estava na linha. Sua equipe estava correndo contra o tempo para terminar um lote de moldes de fundição para grades dianteiras de automóveis. Durante o passe inicial de desbaste com fresas tradicionais de fundo plano, as arestas vivas das ferramentas estavam lascando microfrações. Essa falha errática das arestas causava picos de carga descontrolados no fuso. Pior ainda, fragmentos de metal duro quebrados se acumulavam no fundo de ranhuras profundas, destruindo instantaneamente a próxima ferramenta que os atingisse.
Em nossos 16 anos de experiência na fabricação de ferramentas em larga escala, recebemos dezenas de ligações desesperadas como essa. Ao lidar com aços para moldes de alta liga e pré-endurecidos, como H13, D2 ou P20, muitos programadores europeus e americanos presumem que uma fresa de topo quadrada economiza tempo ao cortar paredes verticais em uma única passada. Eles ignoram o quão brutalmente esses aços de alta resistência e endurecidos a quente testam a aresta de corte durante os cortes de desbaste interrompidos. Um projeto com cantos vivos cria uma colisão violenta e rígida. Isso leva a um tempo de inatividade considerável na fábrica e a um desperdício do orçamento de ferramentas.
A fragilidade estrutural de cantos vivos: concentração de tensões na usinagem de H13/D2
No instante em que uma fresa de topo quadrada entra em contato com aço duro, todo o impacto do corte converge em um canto vivo — um ponto teórico com raio zero. Durante a remoção de grandes quantidades de metal, esse minúsculo canto precisa suportar simultaneamente forças de corte radiais e forças de compressão axial. Essas tensões bidirecionais se sobrepõem intensamente em um único ponto. Isso excede facilmente a resistência à ruptura transversal do substrato de metal duro.
Para agravar o problema, há uma intensa carga térmica. Como o volume de metal em uma quina viva é minúsculo, sua capacidade de dissipação de calor é extremamente baixa. O calor do corte não consegue escapar para o corpo da ferramenta ou para os cavacos com rapidez suficiente. Em vez disso, concentra-se na aresta de corte. Essa combinação de choque mecânico e térmico degrada a dureza da ponta da ferramenta, causando microfissuras térmicas. É por isso que a inspeção microscópica sempre mostra as quinas como as primeiras a falhar.
Por que uma fresa de topo arredondada dispersa instantaneamente as forças de corte?
Ao substituirmos uma ferramenta quadrada por uma fresa de topo com raio de canto definido, a dinâmica de tensões na zona de corte se transforma completamente. O arco contínuo do raio elimina o ponto de concentração de tensão acentuado. As forças de corte deixam de estar concentradas em uma ponta isolada e se distribuem uniformemente ao longo da aresta curva. Isso reduz drasticamente a pressão por unidade de área, aumentando consideravelmente a resistência da ferramenta a impactos severos.
O raio do canto também altera a formação do cavaco. Com a mesma taxa de avanço, a espessura do cavaco diminui progressivamente ao longo do perfil do raio. Esse efeito inerente de afinamento do cavaco alivia a carga no fuso da máquina e atenua as vibrações harmônicas de alta frequência. Para os operadores, a mudança mais óbvia é uma redução drástica na vibração incômoda. A ação de corte torna-se incrivelmente suave, proporcionando a confiabilidade do processo que sua oficina precisa.
Estudo de caso alemão: lascamento nos cantos versus dissipação de calor por raio
Vamos relembrar o caso do nosso cliente alemão. Para solucionar o gargalo de lascamento que enfrentavam, fornecemos fresas personalizadas com raio de canto otimizado de R1.5 para aços de alta dureza. Mantivemos os parâmetros principais de usinagem praticamente idênticos, mas atualizamos o percurso da ferramenta no CAM para acompanhar o contorno suavemente. O feedback da equipe de produção foi de alívio imediato; eles eliminaram completamente as trocas de ferramenta no meio da cavidade.
Ao compararmos as ferramentas quadradas danificadas com as fresas de topo arredondadas usadas, a física ficou clara. A ponta arredondada proporciona um volume maior de material de metal duro diretamente atrás da aresta de corte. Essa massa atua como um dissipador térmico. Durante a usinagem a seco em alta velocidade com jato de ar, o calor é conduzido suavemente da zona de corte para o corpo da ferramenta. Isso evita o amolecimento térmico localizado que danifica cantos vivos. Para desbaste pesado de moldes, o uso de um raio para melhor gerenciamento de tensão e térmico supera o de uma fresa de topo quadrada em todas as situações.
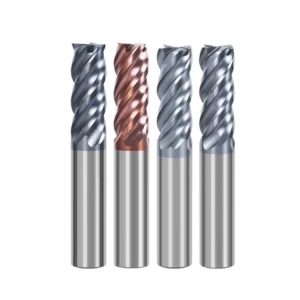
Limitações das fresas de desbaste tradicionais no processamento de aço para moldes de cavidades profundas
Na visão de muitos operadores de máquinas CNC experientes, o desbaste de moldes de médio a grande porte significa utilizar uma fresa de topo serrilhada para desbaste . Historicamente, ao usinar aço carbono padrão ou materiais mais macios, esse design clássico se destacava devido às suas ranhuras exclusivas para quebra de cavacos. No entanto, à medida que as oficinas migram para moldes de cavidades profundas pré-endurecidos acima de 40 HRC, as fresas serrilhadas tradicionais revelam sérias limitações e se tornam um gargalo invisível que prejudica a eficiência da oficina.
Frequentemente discutimos usinagem de cavidades profundas com engenheiros de processo de chão de fábrica que enfrentam grandes desafios com a estabilidade da ferramenta e a evacuação suave de cavacos. O uso de uma ferramenta serrilhada no interior de uma cavidade estreita com longos balanços induz flutuações periódicas de alta frequência nas forças de corte. Essas vibrações mecânicas se amplificam exponencialmente, desencadeando ressonância do fuso e tornando a ferramenta altamente suscetível a travamentos repentinos durante cortes de desbaste de cavidades profundas.
Fenômenos de microdescascamento: por que as bordas serrilhadas falham no aço pré-endurecido (>40 HRC)
Durante os testes de vida útil da ferramenta em nosso centro de testes, usinamos aço para moldes pré-endurecido NAK80 a 45 HRC usando uma fresa de topo serrilhada para desbaste. Observações microscópicas em alta magnificação revelaram que, devido à sua aresta de corte ser uma série contínua de curvas sinusoidais, ela gera forças de cisalhamento de alta frequência. Os picos do perfil ondulado suportam imensas forças compressivas normais, resultando em uma distribuição de tensão desigual ao longo da face de corte da ferramenta.
Agravada pela rápida expansão e contração térmica resultante do corte intermitente, essa distribuição desigual de tensões induz rapidamente microfissuras de fadiga térmica nas cristas das ondas. Na fábrica, fileiras de minúsculas lascas aparecem ao longo das pontas da aresta ondulada, fazendo com que a resistência ao corte aumente exponencialmente. Isso inevitavelmente leva à delaminação generalizada do revestimento e ao descarte prematuro de toda a ferramenta.
Comparação das taxas de remoção de metal (MRR): fresas com borda ondulada vs. fresas com borda arredondada
Para fornecer dados sólidos aos nossos clientes de alto volume de compras, realizamos um rigoroso teste de campo em uma linha de produção de moldes para faróis automotivos. Ao utilizar ferramentas tradicionais com aresta ondulada, as fortes forças de impacto do material duro nos obrigaram a limitar tanto a profundidade de corte axial ( Ap ) quanto o avanço por dente. Como resultado, a taxa de remoção de material (MRR) estagnou em um patamar conservador e mostrou-se extremamente difícil de melhorar.
A situação se inverteu completamente quando passamos a usar uma fresa de topo com perfil arredondado, otimizada para aços duros, e a combinamos com estratégias CAM de usinagem de alta velocidade (HSM). Embora uma fresa com perfil arredondado não possua ranhuras de quebra de cavacos, sua geometria exclusiva aciona um mecanismo de afinamento de cavacos altamente eficaz. Isso nos permite aumentar tanto a velocidade de corte (SFM) quanto o avanço por dente em 1.5 ou 2 vezes os valores originais, elevando a taxa de remoção de material (MRR) total em mais de 25%.
Por que recomendamos fresas de raio de canto amplo com perfil arredondado para usinagem de alta rigidez?
À medida que as oficinas modernas se modernizam com centros de usinagem CNC de alta rigidez e alta velocidade de rotação, recomendamos cada vez mais o uso de fresas de topo com raio de canto amplo durante as consultorias técnicas. A lógica principal reside em alcançar um equilíbrio holístico de rigidez em todo o sistema de usinagem. Uma fresa de topo com raio amplo utiliza princípios geométricos modernos para "descascar" o material de forma eficiente, redirecionando uma grande parte das forças de corte do eixo radial para o eixo axial, mais rígido.
Essa mudança na direção da força é crucial para prolongar a vida útil do fuso da sua máquina e manter a precisão de usinagem a longo prazo. Simultaneamente, o design de raio amplo proporciona à ponta da fresa um substrato de carboneto muito mais espesso, oferecendo suporte estrutural contra inclusões de escória ou dureza inconsistente do material. A escolha de fresas de raio amplo com perfil arredondado é a opção mais inteligente e consensual da indústria para usinagem de moldes modernos de alta rigidez.
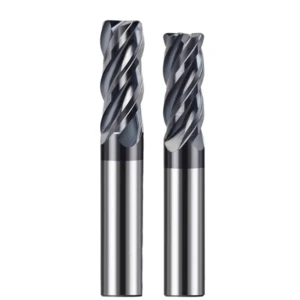
Como projetamos e otimizamos os parâmetros geométricos de nossas fresas de aço para moldes com perfil arredondado.
Sempre que os clientes visitam nosso centro de P&D, perguntam por que fresas de topo arredondadas, que parecem idênticas a olho nu, têm desempenhos tão diferentes ao cortar aço temperado para moldes. A verdadeira essência de uma ferramenta de alto desempenho reside inteiramente em seus parâmetros geométricos microscópicos. Em nossa linha de produção, a fabricação envolve muito mais do que simplesmente retificar um raio em um bloco de metal duro padrão; devemos ajustar meticulosamente o ângulo de ataque, o ângulo de alívio e as proporções do diâmetro do núcleo.
Se você priorizar cegamente a nitidez, aumentando demais o ângulo de ataque, comprometerá a resistência da aresta de corte, causando lascamento em aços duros. Por outro lado, se você enfatizar demais a resistência, desgastando excessivamente a aresta de corte, a resistência ao corte aumentará drasticamente, provocando vibrações severas. Para encontrar o equilíbrio perfeito entre resistência da ferramenta e eficiência de corte, realizamos inúmeros testes de corte durante o desenvolvimento desta linha de ferramentas especializadas.
Principais Desafios Técnicos: Tolerâncias de Raio de Precisão e Projeto de Passo Variável
Durante o processo de retificação, nosso primeiro grande desafio técnico foi alcançar um controle preciso sobre o perfil geométrico do raio do canto. Ferramentas de fabricantes padrão frequentemente apresentam pequenas marcas de "degrau" ou descontinuidades sutis onde o raio do canto encontra a aresta de corte periférica. Ao aprimorarmos os sistemas de controle em malha fechada em nossas retificadoras de 5 eixos, restringimos rigorosamente as tolerâncias do arco a uma faixa extremamente estreita, em nível de mícron, para eliminar lascamento prematuro.
Além da precisão do arco, integramos totalmente os designs de passo variável e hélice variável nessas fresas especializadas. Ao medir meticulosamente nossas ferramentas de múltiplas arestas de corte, você descobrirá que o espaçamento angular entre arestas adjacentes apresenta variações sutis, como a alternância entre 89 e 91 graus. Essa geometria de passo variável interrompe as frequências periódicas de impacto do corte, quebrando a ressonância acústica e suprimindo a vibração da ferramenta na origem.
Critérios de seleção para substratos de carboneto premium e barras de microgrãos ultrafinos.
Como diz o velho ditado, “nem o cozinheiro mais habilidoso consegue fazer uma refeição sem arroz”. Por mais perfeito que seja o design geométrico, uma ferramenta dificilmente resistirá a alguns metros de corte se o substrato não atender aos rigorosos padrões. Ao personalizar fresas de alta qualidade para nossos clientes industriais, empregamos um processo de seleção intransigente, utilizando exclusivamente substratos de carboneto de microgrãos ultrafinos com um tamanho médio de grão entre 0.4 e 0.6 mícron.
Em condições reais de desbaste pesado, o teor de cobalto (Co) determina diretamente a tenacidade e a resistência ao desgaste do material. Após extensos testes comparativos em campo, identificamos uma “proporção áurea” específica para o teor de cobalto em substratos utilizados para aços de moldes de desbaste. Este substrato premium de grãos ultrafinos apresenta contornos de grão microscópicos que inibem eficazmente a propagação de microfissuras, preservando a integridade da aresta de corte durante cortes interrompidos intensos.
Desempenho em campo: Nanorevestimentos avançados de AlTiN/nACo para usinagem a seco de alta velocidade
Na fabricação moderna de moldes, recomendamos enfaticamente que os clientes utilizem técnicas de usinagem a seco combinadas com a remoção de cavacos por jato de ar. Isso evita que as tensões térmicas de alta frequência, causadas por ciclos rápidos de aquecimento e resfriamento, fraturem as ferramentas de metal duro. Em condições de usinagem a seco, as temperaturas localizadas geradas pelo atrito entre a ponta da ferramenta e a superfície da peça podem subir instantaneamente para mais de 800 °C, chegando, por vezes, a ultrapassar os 1000 °C.
Para garantir que nossas ferramentas permaneçam afiadas sob condições térmicas extremas, aplicamos um revestimento composto multicamadas — AlTiN ou nACo nanoestruturado — na aresta de corte após a passivação. Com base em feedback prático, nossas fresas de alta qualidade fabricadas na China demonstram uma resistência ao desgaste de flanco mais de 40% superior à de ferramentas com revestimento padrão na usinagem de aço temperado acima de 50 HRC, comprovando a verdadeira eficácia de nossa tecnologia de engenharia de superfície.
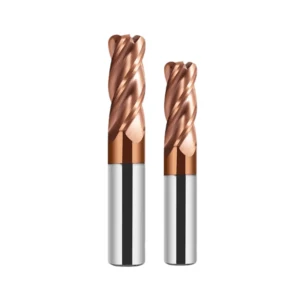
Um guia prático para oficinas ocidentais: como programar e utilizar corretamente essas fresas para maximizar sua vida útil.
Frequentemente observamos uma tendência lamentável em nossa biblioteca de casos de suporte técnico: gerentes de compras ocidentais selecionam meticulosamente ferramentas de corte rotativas de alta qualidade, apenas para que elas apresentem falhas na linha de produção. Esse desempenho inferior geralmente decorre de configurações incorretas no software CAM ou de práticas antigas herdadas da usinagem de aços mais macios e tradicionais. Uma excelente linha de fresas de corte está apenas a meio caminho do sucesso logo de início; o restante depende inteiramente dos dados de corte inseridos.
Defendemos consistentemente a priorização da proteção da ferramenta desde a fase de geração do percurso da ferramenta, quando colaboramos com programadores CAM. As operações de desbaste não devem visar apenas a máxima taxa de remoção de metal, mas sim a estabilidade absoluta das forças de corte ao longo de todo o ciclo. Se o percurso da ferramenta resultar em sobreengajamento momentâneo em cantos ou ângulos de entrada excessivamente íngremes, mesmo metal duro de alta qualidade falhará sob a tensão de cisalhamento repentina.
Parâmetros principais: Ajuste do avanço por dente (IPT) e da força de corte (SFM) com base na dureza do aço do molde.
Ao ajustar os parâmetros, recomendamos não seguir cegamente os valores indicados na embalagem da ferramenta; em vez disso, correlacione as configurações com a rigidez da máquina, o torque do fuso e a dureza da peça. Ao trabalhar com aços para moldes pré-endurecidos, como H13 ou D2 (38–44 HRC), existe um delicado equilíbrio dinâmico entre a velocidade de corte (VCC) e o avanço por dente (APD). Reduzir a taxa de avanço indiscriminadamente causa atrito severo, levando à formação de uma camada de endurecimento por trabalho que destrói rapidamente a aresta de corte.
A abordagem correta ao usar uma fresa de topo para aço é aplicar cálculos de compensação de afinamento de cavaco com base no raio de canto específico da ferramenta. Como a espessura real do cavaco gerada por um raio é significativamente menor que o valor IPT programado, você pode aumentar moderadamente o avanço da mesa para garantir que a aresta penetre no material. No entanto, se a dureza do aço exceder 50 HRC, reduza decisivamente a velocidade de corte em 20% a 30%, mantendo um avanço estável e agressivo.
Padrões reais de desgaste das bordas inferiores de fresas de ponta arredondada durante operações de entrada helicoidal e rampa.
A alimentação segura de uma ferramenta em aço maciço para moldes é a fase mais crítica do desbaste e testa consideravelmente a experiência do programador. Desaconselhamos veementemente qualquer tipo de penetração vertical direta, pois isso submete o centro da aresta inferior da ferramenta a forças compressivas extremas, onde a evacuação de cavacos é impossível. Durante operações de contorno contínuo, recomendamos priorizar a entrada helicoidal ou a rampa em um ângulo raso para preservar as fresas.
Durante uma rampa helicoidal descendente, o raio do canto é submetido a tensões duplas: um corte cego na parte inferior e cargas multidirecionais provenientes do contato lateral. Nossa análise microscópica mostra que, se o ângulo da rampa helicoidal exceder 2.5 graus, a zona central sem corte fricciona frequentemente contra a peça, causando a formação de aresta postiça (BUE). Uma rampa linear de baixo ângulo distribui as forças de maneira mais uniforme, mas o uso de ar comprimido de alta pressão através do fuso é sempre necessário para evitar a reprocessamento de cavacos.
Por que o cálculo da altura residual determina diretamente o destino das ferramentas de acabamento subsequentes?
Muitos supervisores de oficina focam-se exclusivamente na velocidade de corte da ferramenta de desbaste, negligenciando o material residual irregular que fica para as operações subsequentes. Após uma passada de desbaste com uma fresa de topo de desbaste ou uma ferramenta de grande raio com grandes degraus, as superfícies escalonadas retêm uma textura ondulada conhecida como altura de vieira. Se esse material residual estiver distribuído de forma muito irregular, as etapas subsequentes de semiacabamento e acabamento enfrentarão falhas catastróficas da ferramenta.
Imagine uma ferramenta de acabamento girando em alta rotação ao encontrar um degrau metálico maciço causado por um passe de desbaste mal planejado; a profundidade radial de corte aumenta instantaneamente várias vezes. Essa carga de impacto repentina desencadeia fraturas de alta frequência em milissegundos, causando falhas inexplicáveis em ferramentas caras durante operações de limpeza de cantos. Ao orientar nossos clientes, enfatizamos a importância de definir uma altura de recorte adequada entre 0.2 mm e 0.5 mm no CAM para garantir que o material residual seja perfeitamente uniforme.
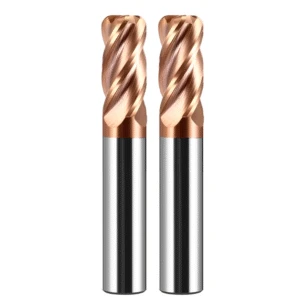
Revelando nossa "Força Bruta" como fabricante chinês de ferramentas de corte: Como escolher um fornecedor confiável de ferramentas de fresagem da China
Ao longo de anos de intercâmbio técnico, percebemos frequentemente o dilema enfrentado por compradores estrangeiros na seleção de parceiros para a cadeia de suprimentos. Marcas de ferramentas ocidentais oferecem qualidade estável, mas apresentam altos custos unitários e longos prazos de entrega, o que reduz drasticamente as margens de lucro da sua oficina. Por outro lado, diante de uma vasta gama de fornecedores chineses, os gerentes se preocupam com a inconsistência na qualidade dos produtos, a instabilidade dos materiais ou desvios de tolerância que aumentam as taxas de refugo.
Acreditamos firmemente que a confiabilidade de um fornecedor chinês de ferramentas de fresagem não deve ser avaliada por slogans de marketing chamativos apresentados em PowerPoint. Em vez disso, examine-os com o mesmo rigor aplicado à inspeção de peças: analise a fundo seus equipamentos de fabricação, protocolos de controle de qualidade e profundidade de engenharia. Se você estiver enfrentando problemas de usinagem ineficiente em componentes de aço complexos, utilize nossos padrões de fábrica detalhados abaixo como referência para avaliar sua cadeia de suprimentos.
Estereótipos de compradores ocidentais sobre ferramentas de corte chinesas — e nosso rigoroso controle de excentricidade (excentricidade < 0.005 mm)
Para ser franco, a antiga percepção das ferramentas rotativas chinesas estava presa a uma fase caracterizada por baixa qualidade, pouca resistência ao desgaste e limitações em materiais macios. No entanto, a moderna fabricação de ferramentas chinesas de alta qualidade já completou uma evolução tecnológica abrangente. Em muitas oficinas, a curta vida útil das ferramentas durante a usinagem de aço duro deve-se, em grande parte, ao excessivo desvio radial, que faz com que uma única aresta suporte a maior parte da carga.
Para quebrar esse estereótipo, estabelecemos um protocolo de inspeção extremamente rigoroso, com 100% de verificação de excentricidade, antes que qualquer ferramenta saia de nossas instalações. Por meio de processos especializados de retificação de arestas de corte e sistemas de pinças de precisão, limitamos estritamente a excentricidade radial de cada ferramenta a menos de 0.005 mm. Somente quando a excentricidade é controlada nesse nível micrométrico é que cada aresta de corte de uma fresa de topo com múltiplas arestas de corte pode atingir uma distribuição de carga verdadeiramente uniforme.
Como as retificadoras alemãs de 5 eixos (ANCA/Walter) e os sistemas de medição Zoller garantem a qualidade.
O investimento em hardware é a prova definitiva de qualidade; um projeto geométrico sofisticado exige uma retificadora multieixos de ponta para reproduzi-lo com precisão. Em toda a nossa linha de produção, integramos retificadoras CNC de 5 eixos de última geração das marcas australiana ANCA e alemã Walter. Equipadas com fusos de alta rigidez e software inteligente, essas máquinas de elite garantem que o ângulo de ataque, o ângulo de alívio e o diâmetro do núcleo correspondam precisamente às especificações do projeto.
Na fase de inspeção, utilizamos um sistema de medição óptica sem contato Zoller, de fabricação alemã, para garantir a qualidade de cada lote. Nossos engenheiros de controle de qualidade realizam digitalizações de perfil 3D e comparações do raio de canto da ferramenta e do raio de brunimento da aresta de corte, assegurando que as tolerâncias não se desviem nem um mícron. Somente com o suporte de máquinas-ferramenta e equipamentos de inspeção de classe mundial é que nossas ferramentas podem demonstrar um nível de estabilidade que rivaliza facilmente com qualquer marca internacional líder.
Nosso processo de personalização B2B: como adaptamos geometrias de ponta a projetos de moldes específicos para clientes ocidentais (OEM/ODM)
Ao longo de mais de dezesseis anos de experiência em suporte técnico no local, observamos que ferramentas padronizadas e disponíveis no mercado frequentemente apresentam dificuldades em ambientes de oficina específicos. Variações na rigidez das máquinas, diferenças nos fluidos de corte e até mesmo aços para moldes da mesma classe, provenientes de diferentes lotes-mestre, introduzem nuances sutis de desempenho. Consequentemente, atuamos como um parceiro técnico capaz de nos integrarmos profundamente à sua cadeia de processos, e não apenas como um depósito.
Se você está enfrentando o desafio de usinar moldes com superfícies complexas ou processar aços-liga inovadores e ultraduros, entre em contato conosco. Você pode facilmente compartilhar suas condições de usinagem, desenhos técnicos das peças ou especificações de dureza do material com nossa equipe. Nossos engenheiros trabalharão diretamente com seus programadores CAM para ajustar ângulos de hélice variáveis, a nitidez da aresta de corte ou personalizar relações exclusivas entre comprimento e diâmetro antes do envio.






