



Em nossa experiência fornecendo soluções de usinagem em lote para componentes de alumínio a clientes na Europa e na América do Norte, frequentemente nos deparamos com um problema recorrente: mesmo utilizando fresas CNC de alta qualidade, a usinagem de alumínio muitas vezes apresenta problemas como entupimento por cavacos, forte aderência do material ("travamento da ferramenta") e acabamento superficial áspero. Trabalhamos repetidamente com clientes para ajustar os parâmetros de usinagem, apenas para descobrir que a causa principal geralmente não reside nas configurações, mas sim no fato de que o design geométrico da ferramenta simplesmente não é adequado para o alumínio.
Por exemplo, um cliente tentou usinar liga de alumínio 7075 usando fresas de topo CNC padrão com classificação HRC55. O resultado foi desgaste rápido da ferramenta, dificuldade na evacuação de cavacos e um acabamento superficial muito abaixo do esperado. Após análise no local e modificações na ferramenta — especificamente a adoção de uma fresa de topo específica para alumínio e o ajuste dos ângulos de corte e hélice — a evacuação de cavacos tornou-se suave, a precisão da usinagem melhorou e a eficiência da produção aumentou em mais de 20%.
Por meio desses casos reais, percebemos que a usinagem de alumínio impõe exigências específicas à geometria da ferramenta: arestas de corte afiadas, grandes ângulos de hélice e canais largos e lisos para uma evacuação eficaz dos cavacos — tudo isso mantendo resistência suficiente na ponta para usinagem de alumínio em alta velocidade. Mesmo ferramentas de alta precisão produzidas por fábricas especializadas em fresas de desbaste CNC na China podem ter dificuldades para manter um desempenho consistente se sua geometria não for otimizada para alumínio.
Cada desafio que resolvemos aprofunda nossa compreensão: a geometria da ferramenta não é apenas uma coleção de parâmetros — é o resultado de validação e otimização contínuas por meio da aplicação prática. Ao trabalhar com diversas ligas de alumínio e condições de usinagem, você já enfrentou dificuldades semelhantes com a eficiência da ferramenta e a evacuação de cavacos?

Por que as fresas de topo CNC padrão têm um desempenho ruim?
Em nossa vasta experiência na usinagem de peças de liga de alumínio, notamos que muitas fresas de topo padrão apresentam desempenho insatisfatório em ambientes de produção reais. Isso é especialmente verdadeiro em operações de alta velocidade com alumínio, onde fresas de topo projetadas para aço frequentemente enfrentam dificuldades com a evacuação de cavacos e a estabilidade de corte. Mesmo após o ajuste das taxas de avanço e velocidades de rotação com base na geometria da peça e na profundidade de corte, os problemas subjacentes muitas vezes persistem. Com o tempo, compreendemos que o fator crucial é o alinhamento entre a geometria da ferramenta e o próprio material de alumínio — e não apenas os parâmetros de usinagem.
O desgaste da ferramenta e a qualidade da superfície são pontos críticos frequentes para os clientes. Fresas de topo padrão na produção contínua de alumínio muitas vezes desenvolvem rebarbas microscópicas, causando rasgos na superfície ou acabamentos degradados. Em campo, observamos que esses problemas estão diretamente relacionados à evacuação de cavacos, à nitidez da aresta de corte e à geometria geral. Sem uma ferramenta projetada especificamente para alumínio, é difícil alcançar qualidade consistente durante a produção em lotes de longa duração, mesmo em altas velocidades de rotação.
Entupimento por cavacos: o problema mais comum na usinagem de alumínio.
É comum vermos fresas de topo CNC padrão, usadas na usinagem de alumínio, ficarem obstruídas. Seus canais de corte são geralmente muito estreitos e os ângulos de hélice não são adequados para o corte de alumínio em alta velocidade. Isso é especialmente problemático em ranhuras profundas ou contornos complexos, onde os cavacos de alumínio se aglomeram, formando "bolas de cavacos" que causam picos repentinos nas forças de corte e vibração da ferramenta. Soluções temporárias — como diminuir a velocidade de avanço ou aumentar a lubrificação — raramente resolvem o problema principal.
A má evacuação de cavacos afeta não apenas a eficiência, mas também a vida útil da ferramenta. Uma vez obstruído, o calor localizado sobe rapidamente na aresta de corte, acelerando o desgaste. É por isso que projetamos fresas de topo CNC específicas para alumínio com canais mais largos e ângulos de hélice otimizados para uma evacuação de cavacos suave. Os clientes geralmente notam a diferença imediatamente, com maior eficiência e menor desgaste da ferramenta.
Problemas de qualidade da superfície causados por acúmulo de material nas bordas.
Durante um projeto com alumínio 7075, fresas de topo padrão em aço HRC55 desenvolveram rapidamente "arestas postiças", onde o material aderiu à aresta de corte. O resultado foi um acabamento superficial áspero e irregular. Através de observação no local, determinamos que as arestas postiças se formam quando a aresta de corte perde o fio ou o calor se acumula excessivamente. Ferramentas de aço padrão, que não possuem afiação suficiente e geometria otimizada, não conseguem lidar com o corte de alumínio em alta velocidade de forma eficaz.
A otimização da nitidez da aresta de corte, do ângulo da hélice e do design do canal reduz significativamente a formação de rebarbas. Frequentemente, aconselhamos nossos clientes que a seleção de uma fresa de topo CNC específica para alumínio é mais eficaz do que simplesmente reduzir os parâmetros de corte ou aumentar a lubrificação. Essa experiência nos guia no fornecimento de soluções práticas de ferramentas para uma ampla gama de ligas de alumínio.
O acúmulo de calor durante o corte leva ao desgaste anormal da ferramenta.
Em processos de usinagem de alumínio de grande volume e longa duração, uma geometria inadequada pode causar um rápido acúmulo de calor na ponta da ferramenta e nas arestas de corte. Isso acelera o desgaste e, às vezes, leva a pequenas oxidações ou deformações superficiais. Clientes que utilizam ferramentas padrão — mesmo aquelas de fabricantes chineses renomados de fresas de desbaste CNC — frequentemente observam uma vida útil muito menor do que a esperada, especialmente durante operações contínuas.
Descobrimos que o controle do acúmulo de calor começa com a geometria da ferramenta: ângulos de hélice amplos, arestas de corte afiadas e canais de cavacos eficientes. A geometria otimizada prolonga a vida útil da ferramenta, preservando a integridade da superfície da peça. Os clientes consideram essa abordagem mais confiável do que simplesmente ajustar as taxas de avanço ou as velocidades do fuso, resultando em ganhos de eficiência mensuráveis.
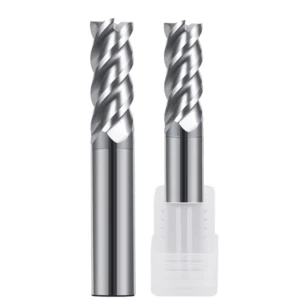
Estruturas geométricas que priorizamos no projeto de fresas de topo CNC para alumínio.
Com nossa vasta experiência em usinagem de alumínio em grande volume, aprendemos que geometrias padrão frequentemente apresentam desempenho inferior no corte de alumínio em alta velocidade. Para garantir uma evacuação suave de cavacos e um corte estável, a otimização sistemática dos ângulos de hélice, dimensões da aresta de corte e nitidez da aresta de corte é essencial. Muitos clientes que utilizam fresas de topo CNC padrão — mesmo aquelas com revestimentos avançados — ainda enfrentam problemas de evacuação de cavacos, vibração da ferramenta e marcas na superfície. Isso ressalta a importância crítica da geometria.
A otimização da geometria afeta não apenas a qualidade da superfície, mas também a vida útil e a eficiência da ferramenta. As fresas de topo CNC específicas para alumínio mantêm um desempenho estável mesmo que a velocidade do fuso ou a taxa de avanço não estejam no nível ideal teórico. Ao projetar essas ferramentas, realizamos extensos cortes de teste e validação de parâmetros — além dos protocolos padrão HRC55 — para garantir robustez em diferentes ligas de alumínio e profundidades de usinagem.
O impacto do design com grande ângulo de hélice na evacuação de cavacos e na estabilidade de corte.
Ferramentas com ângulos de hélice padrão frequentemente sofrem com o entupimento de cavacos e vibrações durante a usinagem de alumínio em alta velocidade. Normalmente, projetamos fresas de topo CNC para alumínio com ângulos de hélice maiores, o que facilita a evacuação de cavacos e equaliza as forças de corte. Em um estudo comparativo de usinagem de alumínio 7075, ângulos de hélice maiores proporcionaram melhores acabamentos superficiais e menor desgaste da ferramenta.
Grandes ângulos de hélice também mitigam a vibração. Durante a usinagem de ranhuras profundas ou contornos complexos, a vibração pode causar ondulações na superfície. Fresas de topo CNC de alumínio otimizadas mantêm um desempenho estável mesmo durante operações contínuas de 8 horas — algo crucial para a produção em massa.
Como as estruturas de canaletas de grande porte minimizam o acúmulo de cavacos de alumínio
Frequentemente ouvimos reclamações de clientes sobre a formação de "ninhos" de cavacos de alumínio em operações de usinagem de ranhuras profundas ou com alto avanço, o que causa picos nas forças de corte e vibrações. Nossa solução: canais de corte mais largos com perfis otimizados para evacuar os cavacos de forma suave. Dessa forma, a usinagem em lotes de longa duração evita o desgaste anormal causado pelo entupimento por cavacos.
O ajuste dos ângulos das arestas de corte equilibra a evacuação de cavacos com a rigidez. Arestas muito largas reduzem a rigidez e favorecem vibrações; arestas muito estreitas levam ao acúmulo de cavacos. Selecionamos a geometria das arestas de corte com base na profundidade de usinagem, na taxa de avanço e na dureza do material — uma metodologia refinada ao longo de anos de testes em campo.
O papel do design de arestas de corte afiadas na prevenção da adesão de cavacos
As ferramentas de aço padrão são propensas à formação de aresta postiça (BUE) na usinagem de alumínio em alta velocidade, criando superfícies ásperas. Nossas fresas de topo CNC específicas para alumínio apresentam arestas de corte mais afiadas e finas para minimizar a adesão. Isso é particularmente eficaz em componentes de paredes finas, melhorando o acabamento superficial e reduzindo o retrabalho.
Buscamos o equilíbrio entre nitidez e integridade estrutural. Bordas excessivamente afiadas podem lascar durante o desbaste ou em ranhuras profundas. Anos de experiência com clientes nos permitem ajustar os ângulos das bordas para uma evacuação eficiente de cavacos, menor adesão e maior durabilidade — fatores cruciais para a produção em larga escala na Europa e na América do Norte.
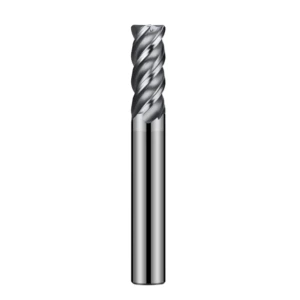
Por que as fresas de topo CNC para corte de aço com classificação HRC55 não são adequadas para usinagem de alumínio?
Os clientes frequentemente tentam usar fresas de aço HRC55 para alumínio. Teoricamente, essas ferramentas são duras e resistentes, mas, na prática, costumam entupir, aderir e danificar as superfícies. Sua geometria é otimizada para aços duros, não para alumínio macio, dúctil e aderente.
As ferramentas de aço resistem a altas forças de corte e temperaturas, o que não se aplica à usinagem de alumínio. O acúmulo excessivo de calor acelera o desgaste e causa vibrações em ranhuras profundas. Frequentemente, recomendamos a troca por fresas de topo CNC específicas para alumínio, ajustando os ângulos da hélice e a geometria da aresta de corte para solucionar esses problemas.
Diferenças no design de resistência de ponta
As fresas de topo para aço HRC55 priorizam a resistência da aresta de corte e a resistência ao desgaste, sendo eficazes para o aço, mas menos para o alumínio. Resistência excessiva produz arestas de corte menos afiadas, levando à aderência e lascamento da superfície. Fresas de topo CNC para alumínio, com resistência da aresta de corte moderadamente reduzida e maior nitidez, apresentam melhor desempenho, evacuando os cavacos de forma eficiente e produzindo forças de corte mais uniformes.
A geometria da aresta de corte deve ser personalizada de acordo com a espessura da parede e a profundidade do sulco. Peças de alumínio de paredes finas usinadas com ferramentas de aço frequentemente vibram, deixando ondulações na superfície. Fresas de topo otimizadas para alumínio equilibram durabilidade e estabilidade para um desempenho confiável em alta velocidade.
Variações no desenho da contagem de flautas
As ferramentas de aço geralmente possuem mais canais para distribuir a carga de corte, o que funciona bem para materiais duros. No alumínio, mais canais reduzem o espaço para evacuação de cavacos, causando acúmulo. Já vimos ferramentas entupirem rapidamente, exigindo paradas frequentes. Fresas de topo CNC para alumínio com 2 a 3 canais evacuam os cavacos suavemente, mantendo a precisão.
A decisão sobre o número de canais de corte leva em consideração a profundidade e a dureza do material. Menos canais são adequados para ranhuras profundas e usinagem de alto volume, permitindo uma evacuação desobstruída; mais canais são ideais para usinagem de alta velocidade e baixa carga, com canais de tamanho adequado. Essa abordagem equilibra a eficiência da ferramenta e a estabilidade operacional.
Diferenças práticas entre ferramentas revestidas e não revestidas
Fresas de topo de aço com revestimento de alto atrito frequentemente causam adesão de alumínio, aumentando as forças de corte e reduzindo a qualidade da superfície. Ferramentas sem revestimento ou com baixo atrito ajudam na evacuação de cavacos e reduzem o acúmulo de calor.
Para operações longas ou em alta velocidade, ferramentas sem revestimento podem sofrer desgaste mais rápido. Nossas fresas de topo CNC de alumínio aumentam a durabilidade da aresta de corte, mantendo características de baixo atrito, prolongando a vida útil e preservando a qualidade da superfície.

Variações estruturais comuns em fresas de topo CNC de alumínio personalizadas para clientes ocidentais.
Com base em nossa experiência em usinagem de ligas de alumínio para clientes na Europa e na América do Norte, sabemos que a estrutura da ferramenta impacta profundamente a eficiência da usinagem e a qualidade da superfície. Durante a produção em massa, problemas como má evacuação de cavacos, vibrações de corte ou marcas superficiais são frequentes. Muitas vezes, esses problemas podem ser resolvidos selecionando fresas de topo CNC para alumínio com o número correto de canais e um projeto estrutural otimizado. Não nos limitamos a seguir especificações padrão; consideramos a profundidade de corte, o tipo de material e a velocidade do fuso para personalizar a estrutura ideal da ferramenta para cada cliente.
Testes em campo revelam consistentemente diferenças significativas de desempenho entre ferramentas com diferentes números de canais de corte. A escolha da estrutura correta não só melhora a evacuação de cavacos, como também prolonga a vida útil da ferramenta e reduz as taxas de retrabalho. Dependendo do tamanho do lote, do tipo de usinagem e dos requisitos de força de corte, frequentemente recomendamos uma combinação de ferramentas de 2 canais, 3 canais e de desbaste para atender às demandas de corte de alumínio em alta velocidade na produção em larga escala.
Cenários de aplicação para fresas de topo CNC de alumínio com 2 canais
Na usinagem de alumínio em alta velocidade, as fresas de topo CNC de 2 canais são as mais escolhidas, especialmente para peças de paredes finas ou ranhuras longas. O maior espaço para evacuação de cavacos permite que os cavacos de alumínio saiam suavemente, minimizando o entupimento da ferramenta e as vibrações de corte. Através de inúmeros testes em campo, verificamos que as ferramentas de 2 canais mantêm altas velocidades de corte, proporcionando acabamentos superficiais superiores.
Para operações de ranhuras profundas ou contornos complexos, as ferramentas de 2 canais geram menos acúmulo de calor em comparação com as opções de múltiplos canais. As forças de corte ficam mais concentradas com menos canais, mas, ajustando a taxa de avanço e a velocidade do fuso, mantemos a eficiência sem comprometer a durabilidade da ferramenta. Se você estiver usinando ranhuras longas ou paredes finas, pode considerar uma geometria de 2 canais e, em seguida, refinar os parâmetros com base na dureza do material e na velocidade do fuso.
O equilíbrio entre eficiência e evacuação de cavacos com fresas de topo CNC de 3 canais
Muitos clientes preferem fresas de topo CNC de alumínio com 3 canais para equilibrar a eficiência de corte com a evacuação de cavacos. Comparadas às ferramentas de 2 canais, as fresas de topo com 3 canais aumentam o número de arestas de corte, elevando a taxa de remoção de material — ideal para peças de alumínio de profundidade média. A validação em campo demonstra que, com ângulos de hélice e geometria de canal otimizados, as ferramentas de 3 canais mantêm um acabamento superficial estável.
Frequentemente, ajustamos a geometria da ferramenta com base na profundidade de usinagem e nas características da liga de alumínio. Se a evacuação de cavacos for insuficiente, a modificação do ângulo da hélice e da afiação da aresta de corte garante um fluxo suave dos cavacos de alumínio. Para produção em lotes médios, é possível utilizar ferramentas de 3 canais, desde que os canais de evacuação de cavacos sejam otimizados para evitar entupimentos e vibrações da ferramenta.
Características estruturais de fresas de topo CNC dedicadas ao desbaste
Para projetos de grande volume, recomendamos ferramentas de desbaste dedicadas para remover material com eficiência. As fresas de desbaste do nosso parceiro de fábrica de fresas de desbaste CNC na China apresentam arestas de corte robustas, canais profundos e largos e forças de corte distribuídas uniformemente. Testes em campo confirmam que essas ferramentas melhoram a remoção de material, minimizando o desgaste e a vibração da ferramenta.
No entanto, as ferramentas de desbaste não são adequadas para o acabamento. Suas arestas de corte grosseiras podem comprometer o acabamento superficial. Após o desbaste, utilizamos fresas de acabamento específicas para alumínio para garantir a precisão dimensional e a qualidade da peça. Se você trabalha com grandes lotes de produção, um fluxo de trabalho que vai do desbaste ao acabamento pode maximizar a eficiência e manter uma qualidade superficial consistente.
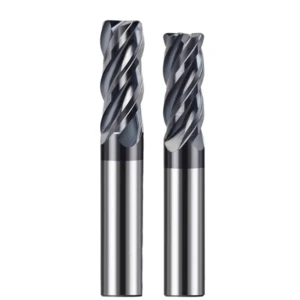
Informações práticas de fabricação do nosso parceiro na fábrica de fresadoras de desbaste CNC na China.
Anos de colaboração com nossa fábrica parceira de fresas de topo CNC na China demonstraram que cada etapa de fabricação — do projeto à inspeção final — afeta diretamente os resultados da usinagem de alumínio. A geometria do canal de corte, o polimento da aresta de corte e o balanceamento dinâmico determinam a evacuação de cavacos e a qualidade da superfície. Participamos de testes de corte e validação de parâmetros no local para garantir que as fresas de topo CNC atendam aos rigorosos padrões exigidos por clientes europeus e norte-americanos.
Mesmo pequenos desvios durante a fabricação podem amplificar problemas em operações de usinagem de alumínio em alta velocidade. Precisão inadequada das arestas de corte ou polimento insuficiente das bordas podem levar ao acúmulo de cavacos e vibração da ferramenta. Portanto, priorizamos a otimização geométrica meticulosa, adaptada à profundidade de corte, à dureza do material e à velocidade do fuso, em vez de depender exclusivamente do material ou do revestimento.
O impacto da usinagem de canais no desempenho do processamento de alumínio
A precisão na usinagem das arestas de corte é crucial. Largura, profundidade ou ângulo helicoidal inadequados levam ao acúmulo de cavacos, evacuação deficiente e vibrações durante o corte. Em um projeto de produção em massa de alumínio 7075, a otimização da geometria das arestas de corte no local resultou em evacuação suave dos cavacos e redução do desgaste da ferramenta.
Mesmo com o material base e o número de canais corretos, pequenas variações na usinagem dos canais podem causar entupimentos localizados em altas velocidades. A integração do projeto dos canais com o ângulo da hélice e a geometria da aresta de corte garante um desempenho consistente em todos os lotes de produção. Se você estiver projetando ferramentas para produção de alumínio em larga escala, considere a geometria dos canais como um fator primordial tanto para a eficiência quanto para a vida útil da ferramenta.
A importância do polimento de ponta no processamento de alumínio
O polimento de ponta minimiza a adesão de cavacos e previne o desgaste irregular, preservando o acabamento superficial. Comparações em campo mostram que ferramentas polidas reduzem a rugosidade superficial em 20 a 30% e prolongam a vida útil da ferramenta.
O polimento excessivo, no entanto, pode criar arestas muito afiadas e propensas a lascar. Calibramos o polimento com base no volume de produção, na espessura da peça e na velocidade de corte para encontrar o equilíbrio ideal entre a prevenção de aderência e a durabilidade. Para usinagem de alumínio em alta velocidade, você pode priorizar uma aresta polida, monitorando a integridade da ferramenta durante o desbaste ou a abertura de ranhuras profundas.
A importância do balanceamento dinâmico de ferramentas na usinagem de alumínio em alta velocidade
Os fusos de alta velocidade na Europa e na América do Norte exigem ferramentas balanceadas dinamicamente. Ferramentas desbalanceadas causam vibrações, trepidações e ondulações na superfície em altas velocidades de fuso. Nossas fresas de topo CNC para alumínio passam por rigorosas inspeções de balanceamento dinâmico e ajustes finos que, juntamente com a geometria otimizada da aresta de corte, garantem usinagem estável e de alta qualidade mesmo durante operações contínuas em alta velocidade.
Se você trabalha com peças de alumínio de alta precisão ou de paredes finas, o balanceamento dinâmico deve ser um critério fundamental de seleção. Ferramentas devidamente balanceadas prolongam a vida útil, reduzem a vibração e melhoram a qualidade da superfície — fatores críticos na produção em massa.
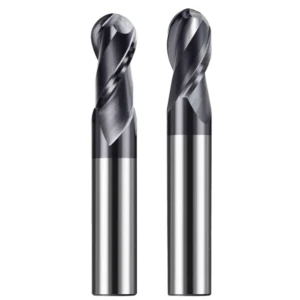
Nossas recomendações para selecionar fresas de topo CNC para alumínio
A geometria da ferramenta — número de canais, ângulo da hélice e projeto de evacuação de cavacos — tem uma influência maior no desempenho do que o material ou o revestimento isoladamente. Ligas diferentes, profundidades de corte, velocidades de rotação e tamanhos de lote exigem geometrias ideais distintas. Recomendamos avaliar primeiro as propriedades do material, os parâmetros de usinagem e a geometria da peça, e só depois considerar a eficiência de evacuação de cavacos, as forças de corte e a durabilidade da ferramenta.
Muitas vezes, os clientes tentam usar fresas de topo de aço HRC55 de uso geral ou fresas de topo CNC padrão para usinagem de alumínio em alta velocidade. Isso leva ao entupimento por cavacos, aderência da ferramenta e desgaste acelerado. Ao comparar ferramentas com diferentes números de canais e geometrias, identificamos soluções que equilibram a eficiência com a vida útil da ferramenta. Se você estiver projetando seu processo de usinagem de alumínio, pode começar avaliando a profundidade de corte, a velocidade do fuso e a dureza da liga e, em seguida, consultar nossos métodos comprovados de otimização de geometria.
Diferenças na geometria das ferramentas para diversos materiais de alumínio
O alumínio 6061 é relativamente macio e tem baixa adesão, beneficiando-se de arestas ligeiramente mais afiadas, ângulos de hélice amplos e canais de corte largos para usinagem de cavacos em alta velocidade. O alumínio 7075 é mais duro, gerando maiores forças de corte e calor, por isso priorizamos a resistência da aresta, mantendo canais de corte largos para evitar entupimentos.
Se você estiver usinando diversas ligas de alumínio, pode ajustar a geometria da aresta de corte e o ângulo da hélice com base na dureza do material e nas forças esperadas. Para paredes finas ou contornos complexos, arestas mais afiadas com ângulos de hélice maiores melhoram a evacuação de cavacos e o acabamento superficial. Para seções espessas ou ligas de alta resistência, busque o equilíbrio entre durabilidade da aresta e estabilidade da usinagem. Sinta-se à vontade para compartilhar seus desenhos de peças ou especificações de materiais para receber uma consultoria personalizada.
Seleção de ferramentas para usinagem de alta velocidade versus usinagem padrão
A usinagem de alta velocidade exige arestas mais afiadas, ângulos de hélice amplos e canais de corte otimizados. As operações em velocidade padrão permitem um pouco mais de flexibilidade, mas ainda exigem um equilíbrio entre durabilidade e evacuação de cavacos. Para aplicações de alta velocidade, recomenda-se o uso de fresas de topo CNC específicas para alumínio com geometria otimizada. Para operações em velocidade padrão, o aumento do número de canais de corte pode melhorar a taxa de remoção de material.
Você pode aproveitar nossa experiência de projetos de produção anteriores, avaliando o tamanho da peça, a profundidade e a dureza do alumínio para escolher a ferramenta mais adequada. Compartilhar suas condições de usinagem ou desenhos do material nos permite fornecer recomendações precisas.
Como equilibrar a vida útil das ferramentas e a eficiência na produção em lotes
Ferramentas com arestas excessivamente afiadas maximizam a eficiência de corte, mas aceleram o desgaste. Arestas muito grossas melhoram a durabilidade, mas reduzem a eficiência. Para produção em lotes, é preciso considerar a dureza da liga, a geometria da peça e a velocidade do fuso para manter tanto a qualidade da superfície quanto a vida útil da ferramenta.
Realize testes em pequenos lotes para verificar a evacuação de cavacos, a estabilidade de corte e os padrões de desgaste antes de finalizar a geometria e os parâmetros de avanço. Essa abordagem equilibra a eficiência e a vida útil da ferramenta, e incentivamos os colegas a usarem o mesmo critério com base em suas condições específicas. Compartilhar as condições de operação ou os desenhos do material garante uma otimização precisa e prática.






