


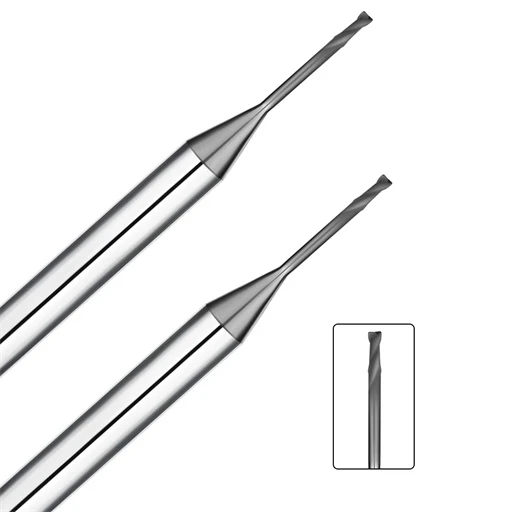
Durante uma produção em larga escala de eletrodos de grafite para eletroerosão, uma oficina começou a observar desvios dimensionais e acabamentos irregulares nas bordas na metade do lote. Os operadores suspeitaram inicialmente de expansão térmica no fuso CNC ou de calibração incorreta dos eixos. Uma rápida inspeção microscópica confirmou a verdadeira causa: desgaste severo e progressivo da face de corte e microlascamento localizado nas arestas de corte de metal duro.
Embora o grafite sintético seja macio ao toque e possa ser usinado sem altas forças de corte, ele é notoriamente agressivo com as ferramentas padrão. Muitos operadores de máquinas são pegos de surpresa pelo rápido desgaste das ferramentas de corte de grafite ao usar metal duro sem revestimento ou de uso geral. Se não for controlada, essa degradação prematura leva ao descarte dos eletrodos, à baixa consistência da superfície e a uma queda acentuada na vida útil geral da ferramenta de corte de grafite.
A questão reside na microestrutura única do grafite, e não em sua dureza intrínseca. À medida que a fresa corta a matriz de grãos porosos, ela cria um fluxo contínuo de micropartículas altamente abrasivas e quebradiças. Em vez de formar cavacos contínuos que dissipam o calor, essas partículas atuam como um composto abrasivo ultrafino. Essa ação de atrito causa erosão abrasiva contínua exatamente na interface de corte.
A evacuação inadequada de cavacos agrava significativamente esse problema. Quando o pó fino se acumula na zona de corte, o desgaste recorrente da ferramenta por pó de grafite desgasta a aresta de corte e remove a matriz de cobalto que aglutina a metal duro. Sem abordar os mecanismos subjacentes ao desgaste de fresas de metal duro, o ajuste de avanços e velocidades proporciona apenas ganhos temporários e mínimos.
O verdadeiro controle do processo exige que o tamanho do grão e a dureza do material sejam compatíveis com a geometria correta da ferramenta e do substrato. Na fabricação de eletrodos de alta precisão, a substituição de fresas de metal duro sem revestimento por fresas de metal duro revestidas com diamante é a maneira mais eficaz de resistir à abrasão por partículas. Essa transição restaura tolerâncias rigorosas, mantém as geometrias das arestas intactas e garante acabamentos superficiais consistentes ao longo de longos ciclos de usinagem.
Por que o grafite é abrasivo? O mecanismo do desgaste abrasivo do grafite.
Na usinagem de eletrodos e moldes de grafite, assumir que a dureza Shore da grafite prevê a vida útil da ferramenta é um erro comum. Em campo, o uso de fresas de metal duro idênticas em dois tipos diferentes de grafite frequentemente produz resultados drasticamente diferentes. Uma ferramenta mantém a integridade da aresta de corte, enquanto a outra sofre rapidamente desgaste severo da face de folga causado por irregularidades nos grãos e abrasão microscópica por partículas, em vez de dureza intrínseca.
Avaliar a abrasividade de uma classe de grafite exige ir além das especificações básicas. Durante o corte, a grafite se fratura em nível microscópico, liberando continuamente micropartículas duras nas faces de contato da ferramenta. Esse atrito persistente cria o desgaste abrasivo clássico da grafite, levando a desvios dimensionais e acabamentos superficiais ruins. Quando a vida útil da aresta de corte diminui, a integridade microestrutural do material geralmente é a verdadeira causa.
Dureza e microestrutura do material grafite
Em operações práticas de CNC, a dureza do grafite em massa fornece pouca informação sobre a degradação real da ferramenta de corte. Operadores experientes priorizam atributos microestruturais: tamanho médio de grão, densidade, distribuição da fase ligante e porosidade aberta. Essas características microscópicas determinam se o material cede de forma limpa sob o plano de cisalhamento ou se fratura de maneira imprevisível contra a aresta de corte.
O grafite de grão fino produz cavacos uniformes e previsíveis que minimizam o impacto localizado na aresta de corte. Por outro lado, classes não uniformes com poros grosseiros expõem a ferramenta de corte a impactos microscópicos constantes. Basear-se apenas na dureza do material em massa subestima severamente a taxa de desgaste de ferramentas de metal duro para usinagem de grafite. A escolha da classe de material da ferramenta de acordo com a densidade microestrutural proporciona processos de produção muito mais confiáveis.
O impacto dos grãos de grafite, da porosidade e das partículas no desgaste abrasivo
Inspeções na face de folga de fresas de topo de grafite desgastadas geralmente revelam desgastes abrasivos lisos, em vez de danos térmicos ou aresta postiça. À medida que os grãos individuais de grafite se desprendem durante a fresagem, partículas soltas entram na zona de contato entre a face de folga da ferramenta e a peça de trabalho. Essa abrasão constante cria um severo ciclo abrasivo de três corpos que erode o carboneto de tungstênio exposto rapidamente durante ciclos longos.
A porosidade do material acelera diretamente essa erosão abrasiva. Grafites altamente porosos fraturam-se erraticamente ao longo de vazios internos, gerando partículas de tamanhos irregulares e grande quantidade de poeira em suspensão. Esse fluxo errático de detritos acelera o desgaste da face de folga e remove o ligante de cobalto da matriz de carboneto. A avaliação da estrutura dos poros juntamente com o volume de poeira fornece respostas claras quando a vida útil da ferramenta varia entre lotes de grafite.
Fratura frágil do grafite e formação de desgaste da ferramenta de corte
Ao contrário dos metais, que se deformam plasticamente em cavacos contínuos e ondulados, o grafite sofre microfraturas frágeis ao longo de seus contornos de grão. Esse processo gera constantemente detritos finos e altamente abrasivos diretamente na zona de corte. Essas partículas pulverizadas fluem sobre as faces de ataque e de folga, causando desgaste cumulativo da ferramenta de corte de grafite a cada passe.
A análise da morfologia do desgaste sob um microscópio de ferramenteiro revela o verdadeiro mecanismo de corte. O atrito abrasivo constante produz faixas de desgaste uniformes na face de corte, enquanto o lascamento microscópico indica impactos de fratura agressivos ou avanço incorreto por dente. Embora a fratura frágil seja inerente ao corte de grafite, o controle do fluxo de detritos é essencial para a compreensão do mecanismo de desgaste da ferramenta de corte de grafite e para a proteção da geometria da ferramenta.
Como ocorre o desgaste das ferramentas de corte de grafite?
Na usinagem de eletrodos de grafite, a degradação da ferramenta ocorre progressivamente, e não repentinamente. As peças iniciais geralmente passam pela inspeção com tolerâncias rigorosas e arestas bem definidas. Ao longo de comprimentos de corte maiores, o desgaste microscópico das arestas aumenta, introduzindo desvios dimensionais e acabamentos irregulares. Essa degradação gradual representa o desgaste clássico de ferramentas de corte de grafite em ciclos contínuos de produção.
Identificar as causas principais exige ir além do tempo de operação do fuso. À medida que o grafite se fragmenta em partículas finas e abrasivas, estas recirculam continuamente pela zona de corte. Isso cria uma combinação implacável de abrasão mecânica, atrito lateral e impacto microscópico. Em vez de simplesmente trocar as fresas desgastadas, analisar o padrão de desgaste revela se a evacuação, a granulometria ou os parâmetros precisam ser ajustados.
Partículas de grafite e desgaste abrasivo em ferramentas de corte de metal duro.
A inspeção de fresas desgastadas sob ampliação geralmente revela um desgaste abrasivo uniforme ao longo das faces de alívio, em vez de trincas térmicas. Como o grafite se fragmenta em bilhões de micropartículas frágeis, esses fragmentos duros esfregam repetidamente as superfícies de alívio da ferramenta. Esse atrito severo corrói progressivamente o aglutinante de cobalto das ferramentas de corte de metal duro, acelerando a falha prematura.
Em nossos testes de oficina, os tipos de grafite com estruturas de grãos frouxos causaram uma degradação da face de corte significativamente mais rápida do que os tipos densos e ultrafinos, sob parâmetros CNC idênticos. A rápida degradação da ferramenta raramente é causada apenas pelo substrato da fresa; a extração a vácuo eficiente e a densidade do material desempenham papéis igualmente importantes na mitigação da abrasão por partículas.
Como o desgaste abrasivo do grafite afeta a aresta de corte
O perfil da aresta de corte serve como principal indicador da condição da ferramenta. Fresas de topo novas começam com um raio de corte bem definido e afiado. Com o tempo, a abrasão contínua por partículas cria arredondamento da aresta, deslocando a zona de corte efetiva e aumentando a deflexão radial da ferramenta. Essa progressão ilustra exatamente como o desgaste abrasivo do grafite compromete a precisão da peça.
O desempenho de corte geralmente se deteriora muito antes que ocorra uma quebra catastrófica da aresta de corte. Sinais sutis de alerta incluem rebarbas na borda inferior das finas nervuras do eletrodo, pequenas perdas na repetibilidade dimensional ou uma mudança distinta na acústica do corte. Detectar o mecanismo de desgaste da fresa de topo de grafite em sua fase inicial de arredondamento evita o descarte de peças e economiza um tempo valioso de preparação da eletroerosão.
Desgaste de flanco e microlascamento na usinagem de grafite
A distinção entre desgaste uniforme da face de corte e lascamento localizado é crucial para a resolução eficaz de problemas. O desgaste uniforme da face de corte indica atrito abrasivo padrão ao longo da parede de alívio. Em contrapartida, arestas de corte entalhadas ou irregulares apontam para impactos intermitentes, carga excessiva de cavacos ou vazios estruturais dentro do bloco de grafite.
Quando ocorre lascamento nos cantos durante passes de acabamento em alta velocidade, aumentar a dureza da ferramenta raramente é a solução adequada. Em vez disso, os operadores de máquinas devem reavaliar a preparação da aresta de corte, a rigidez da ferramenta, o passo radial e o avanço por dente. A vida útil prática da ferramenta depende do equilíbrio entre a resistência ao desgaste abrasivo e a tenacidade necessária para absorver impactos micromecânicos durante a usinagem contínua.
Pó de grafite e desgaste de ferramentas: por que o pó acelera a falha?
Durante a usinagem de eletrodos de grafite, os operadores frequentemente tratam as partículas em suspensão como um problema de limpeza, em vez de um fator ativo no processo de corte. Em um teste realizado com um cliente, as tolerâncias dos eletrodos sofreram variações significativas quando uma fina camada de poeira de carbono se acumulou no espaço de trabalho fechado. A inspeção microscópica revelou que a má evacuação alterou fundamentalmente a tribologia da zona de contato, transformando os detritos em suspensão em um meio abrasivo para moagem contra a face de contato do metal duro.
A poeira de grafite atua como um agente físico destrutivo, em vez de um resíduo inofensivo. A fresagem em alta velocidade gera milhões de micropartículas por segundo que recirculam pela aresta de corte se a velocidade do vácuo diminuir. Essa recirculação contínua causa desgaste severo da ferramenta devido à poeira de grafite, especialmente durante a fresagem de cavidades profundas e passes de usinagem a seco. O controle do fluxo de ar do vácuo é tão crucial quanto a seleção do substrato correto.
Interação por atrito entre pó de grafite e ferramentas de carboneto
A análise da degradação prematura da aresta de corte exige a avaliação da camada limite dinâmica entre a face de alívio e a peça. Quando partículas microscópicas permanecem dentro do canal de corte, a rotação em alta velocidade do fuso força essas partículas finas e duras diretamente para a interface ferramenta-peça. Esse atrito contínuo de três corpos desgasta a face de folga da ferramenta de corte de metal duro, causando rápida lixiviação do ligante de cobalto.
O diagnóstico desse modo de falha requer a avaliação da velocidade de extração, do tamanho da malha das partículas e da folga localizada da ferramenta. A abrasão severa na lateral da ferramenta, combinada com o acúmulo visível de poeira dentro das ranhuras da fresa, indica que a falha na evacuação — e não avanços incorretos — está acelerando a deterioração da aresta de corte. A otimização do posicionamento localizado do bocal de aspiração interrompe diretamente essa abrasão agressiva antes da troca da classe da fresa.
Como o pó de grafite acelera o desgaste das ferramentas
A degradação induzida pela poeira se desenvolve de forma não linear ao longo de um turno de produção. Durante as passagens iniciais, a preparação com arestas afiadas corta a matriz com atrito mínimo. Ao longo de períodos de operação prolongados, as partículas finas recirculadas ao redor do ângulo de alívio principal aumentam drasticamente o atrito de corte e o acúmulo térmico. Essa variação explica por que o desgaste da ferramenta de corte de grafite parece insignificante no início, mas acelera acentuadamente no meio do lote.
Quando a repetibilidade dimensional se deteriora na metade de uma usinagem, a inspeção da evacuação localizada de poeira fornece respostas imediatas. O direcionamento de jatos de ar de alta pressão, juntamente com um sistema de extração dedicado de alto CFM, impede que as micropartículas sejam reprocessadas. A combinação de uma evacuação de alta eficiência com uma geometria de ferramenta adequada estabiliza as forças de corte e evita a degradação prematura da aresta de corte.
O impacto do desgaste induzido por poeira na estabilidade da usinagem e na vida útil da ferramenta.
Na fabricação de eletrodos por eletroerosão de alta precisão, a degradação causada pela poeira resulta diretamente em peças fora de especificação muito antes que ocorra a falha estrutural da ferramenta. À medida que a abrasão desgasta as arestas de corte, as forças de usinagem aumentam, causando deflexão de nervuras finas, lascamento nos cantos inferiores e acabamentos superficiais ásperos. A remoção inadequada de partículas continua sendo um dos principais fatores que levam à rejeição imprevisível de peças.
A verdadeira longevidade da ferramenta de corte é determinada pela repetibilidade dimensional, e não por fraturas catastróficas. Quando o arredondamento da aresta causa desvio dimensional ou rebarbas excessivas, o ciclo produtivo da ferramenta chega ao fim. A implementação de extração a vácuo otimizada, juntamente com ajustes programados de compensação da ferramenta, estabiliza a vida útil das ferramentas de usinagem de grafite em cronogramas de produção automatizados.
Ferramentas de metal duro para usinagem de grafite: por que a grafite causa desgaste rápido?
As fresas de topo de metal duro padrão lidam bem com as passagens iniciais na fresagem de eletrodos e moldes de grafite. No entanto, a retenção de aresta em longas operações continua sendo um desafio constante na linha de produção. Em um lote de peças para um cliente, as peças mantiveram tolerâncias rigorosas inicialmente, mas as dimensões logo começaram a variar nas zonas de acabamento detalhado. A inspeção da ferramenta revelou desgaste severo da face de folga causado por microabrasão contínua, e não por erros de programação.
Analisar a degradação de ferramentas de metal duro para usinagem de grafite exige ir além das classificações de dureza do material. A densidade do material, a estrutura granular e a porosidade determinam como as partículas frágeis se desprendem e friccionam contra a interface da ferramenta. Quando fresas idênticas apresentam vida útil inconsistente em diferentes lotes de grafite, a zona de contato microscópica — e não uma fresa inerentemente defeituosa — é a verdadeira causa.
Relação de desgaste entre carboneto de tungstênio e grafite
As ferramentas de carboneto de tungstênio oferecem a alta resistência à compressão e dureza necessárias para a fresagem de grafite. Mesmo assim, elas não resistem completamente ao efeito abrasivo das partículas finas de carbono. Durante ciclos prolongados de alta taxa de remoção de material, bilhões de micropartículas desalojadas passam pelas superfícies em relevo. Esse atrito mecânico contínuo desgasta a aresta de corte de forma constante.
Ferramentas com dimensões gerais idênticas frequentemente apresentam curvas de desgaste drasticamente diferentes sob taxas de avanço idênticas. A avaliação do desgaste de carboneto de tungstênio na usinagem de grafite requer a análise do tamanho do grão do substrato, da proporção de aglomerante e do afiamento da aresta de corte. Comparar tabelas de dureza nominal é insuficiente; a durabilidade real da ferramenta de corte deve ser verificada examinando-se as bandas de desgaste da face de folga após a fresagem de produção.
Desgaste dos grãos de WC e da fase ligante em ferramentas de corte de metal duro.
Sob alta ampliação, o metal duro revela uma estrutura composta de grãos duros de carboneto de tungstênio (WC) imersos em um aglomerante de cobalto. Durante o corte, os detritos abrasivos de grafite erodem primeiro o aglomerante de cobalto mais macio, soltando os grãos duros expostos. Essa depleção seletiva do aglomerante acelera o arredondamento das arestas, a erosão da face de corte e o lascamento localizado ao longo do relevo principal.
O equilíbrio entre o tamanho do grão da fase dura e o teor de cobalto é crucial na seleção de substratos para ferramentas. Grãos de WC submicrométricos com baixas porcentagens de ligante melhoram a resistência à abrasão durante passes de acabamento fino. Por outro lado, teores mais altos de ligante proporcionam maior resistência ao impacto para cortes de desbaste mais pesados. A seleção do substrato correto minimiza o desgaste dos grãos de WC e da fase ligante sob condições variáveis de oficina.
Mecanismos de desgaste de ponta em ferramentas de metal duro para usinagem de grafite
A avaliação da condição da ferramenta requer a análise da geometria da aresta de corte, e não apenas do tempo de rotação do fuso. Uma ferramenta nova e afiada corta com precisão, mas o contato contínuo com partículas causa arredondamento progressivo da aresta e abrasão da face de folga. Na fresagem de grafite em alta velocidade, esse ciclo de desgaste aumenta as forças de corte radiais e acelera a degradação da aresta.
Desvios dimensionais, rebarbas nos cantos das finas nervuras dos eletrodos e acabamentos superficiais ásperos indicam que ocorreu desgaste nas arestas de corte. Os operadores nunca devem utilizar as ferramentas de corte até que ocorra uma falha catastrófica ou quebra da aresta. O monitoramento do desgaste das arestas de corte de metal duro na usinagem de grafite permite que as oficinas substituam as ferramentas de forma proativa, preservando a precisão dos eletrodos e reduzindo o desperdício.
Como o desgaste de uma fresa de metal duro afeta a vida útil de uma ferramenta de corte de grafite?
Na fresagem de precisão com eletrodos de grafite, a vida útil da ferramenta nunca deve ser avaliada apenas pelas horas de operação. Durante uma longa produção, um operador notou desvios dimensionais em detalhes finos, mesmo sem que nenhuma quebra catastrófica tivesse ocorrido. A inspeção microscópica revelou que, com o tempo, houve desgaste contínuo da face de folga e um arredondamento sutil da aresta de corte. Esse desgaste insidioso da fresa de metal duro altera a mecânica de corte muito antes da falha completa da ferramenta.
Determinar a vida útil real da ferramenta exige avaliar a consistência da peça, em vez de simplesmente perguntar se a ferramenta ainda consegue remover material. À medida que o arredondamento das arestas avança, as forças de corte aumentam drasticamente, causando deflexão da ferramenta, lascamento das nervuras e acabamentos superficiais irregulares. Quando a repetibilidade dimensional se degrada ao longo de um turno, a análise dos padrões de desgaste progressivo, juntamente com a densidade do material, fornece respostas claras para estabilizar o processo de fresamento.
Principais sinais de desgaste de fresas de metal duro
Os indicadores comuns de degradação da ferramenta de corte na usinagem de grafite incluem o embotamento da aresta de corte, o arredondamento do microraio, a abrasão da face de folga e o lascamento localizado nos cantos. Em operações de acabamento de alta velocidade, mesmo uma perda mínima de aresta de corte aumenta a resistência ao corte e altera a geometria nominal da ferramenta. A detecção precoce dessas alterações sutis evita o descarte de eletrodos e retrabalho dispendioso por eletroerosão.
A identificação de sinais de desgaste em fresas de metal duro na usinagem de grafite exige a inspeção tanto da aresta de corte quanto da peça acabada. Uma fresa pode parecer utilizável a olho nu, mesmo já apresentando micro-rebarbas e lascas na aresta em detalhes delicados das nervuras. A combinação de ampliação óptica com verificações de rugosidade superficial garante a detecção precoce antes que ocorra perda geométrica significativa.
Como o desgaste da ferramenta afeta a vida útil da ferramenta de corte de grafite
A degradação da ferramenta segue uma curva de desgaste acelerado assim que o arredondamento inicial da aresta começa. A abrasão contínua por micropartículas desgasta o raio de corte afiado, aumentando o atrito entre a ferramenta e a peça e a pressão de corte localizada. Se as taxas de avanço permanecerem inalteradas, esse aumento de atrito acelera a erosão da face de folga e leva diretamente à falha prematura dos cantos.
Em ambientes de produção, a vida útil efetiva é definida pela capacidade de manter tolerâncias rigorosas e raios de curvatura precisos. Quando uma fresa de topo não consegue mais garantir as dimensões críticas do eletrodo, sua vida útil prática como ferramenta de corte de grafite chega ao fim. Controlar o desgaste abrasivo inicial por meio de revestimentos adequados e extração a vácuo prolonga a vida útil previsível em ciclos de usinagem automatizados.
A relação entre o desgaste da ferramenta de corte de grafite e a qualidade da superfície.
A degradação do acabamento superficial quase sempre aparece antes que a falha visível da ferramenta ocorra. Uma lâmina de corte nova corta o grafite com precisão, mas uma aresta de corte desgastada atravessa a matriz, arrancando grãos soltos em vez de cortá-los com precisão. Essa dinâmica produz texturas de superfície ásperas, linhas de detalhes imprecisas e lascas nas nervuras dos eletrodos.
Quando o acabamento superficial se deteriora sob parâmetros de corte constantes, a inspeção do desgaste da ferramenta de corte de grafite é o primeiro passo. O embotamento progressivo da aresta de corte impacta diretamente os valores de Ra e cria inconsistências na qualidade do acabamento superficial da grafite entre lotes idênticos. Manter padrões de qualidade rigorosos significa descartar as ferramentas de corte com base na integridade da superfície, em vez de utilizá-las até a falha total.
Como minimizar o impacto do desgaste abrasivo do grafite em ferramentas de corte de metal duro?
Resolver o problema da rápida degradação de ferramentas na usinagem de grafite raramente é tão simples quanto comprar fresas de alta qualidade. Em um projeto de eletrodos, ferramentas de metal duro idênticas apresentaram desgaste acelerado severo, apesar de cortes iniciais estáveis. Uma revisão sistemática revelou que as cargas de corte, o afiamento da aresta de corte e a evacuação de poeira atuavam simultaneamente contra a ferramenta. O ajuste sequencial dessas variáveis estabilizou o desgaste e restaurou a produção confiável.
Para mitigar o desgaste abrasivo severo do grafite, é necessário tratar a configuração CNC como um sistema integrado. A velocidade do fuso, a carga de cavacos, a geometria da ferramenta, a rigidez da máquina e a velocidade do vácuo influenciam diretamente a taxa de desgaste. Ao solucionar problemas de vida útil irregular da ferramenta, isolar o principal mecanismo de desgaste antes de alterar os parâmetros garante que você saiba exatamente qual ajuste resolveu o problema.
Otimização dos parâmetros de usinagem de grafite para reduzir o desgaste da ferramenta
O ajuste dos dados de corte deve sempre começar pela análise do padrão de desgaste específico da ferramenta. Desgaste acentuado na face de folga sugere velocidade superficial excessiva, enquanto microlascamento indica cargas de cavacos agressivas, cortes radiais profundos ou vibração do fuso. Forçar os parâmetros para maximizar a remoção de material geralmente provoca quebras severas da ferramenta, prejudicando a produtividade líquida do ciclo.
Encontrar a janela operacional ideal equilibra o tempo de ciclo com a vida útil previsível da ferramenta. O ajuste dos parâmetros de usinagem de grafite exige a adequação do avanço por dente e da profundidade de corte ao tamanho específico do grão de grafite e ao tipo de operação. Separar os parâmetros de desbaste e acabamento — e documentar o desgaste da aresta após cada alteração — é a maneira mais confiável de reduzir o desgaste da ferramenta de grafite em lotes de produção.
Otimizando a geometria das fresas de metal duro para prolongar a vida útil da ferramenta.
A geometria da ferramenta influencia sua vida útil tanto quanto o próprio substrato de metal duro. Em testes comparativos em oficina, ferramentas com diâmetros idênticos apresentaram taxas de desgaste completamente diferentes devido a variações sutis na espessura do núcleo da aresta de corte, no ângulo da hélice e na preparação da aresta. Uma geometria adequada equilibra a distribuição da força de corte com a eficiente evacuação de detritos.
Para o acabamento de eletrodos, selecionar a geometria correta da fresa de metal duro exige equilibrar a nitidez da aresta com a resistência estrutural. Uma aresta excessivamente afiada lasca-se rapidamente sob impacto abrasivo, enquanto um afiamento excessivo aumenta a pressão de corte e a deflexão da peça. Escolher uma geometria otimizada de fresa de grafite para maior vida útil da ferramenta garante que a estrutura da fresa atenda às suas necessidades específicas de desbaste ou acabamento.
Controle do desgaste relacionado à poeira de grafite para melhorar a estabilidade da usinagem
O controle da poeira é frequentemente negligenciado como um fator ativo de desgaste no chão de fábrica. Em uma instalação de um cliente, o desgaste severo nas laterais acelerou apesar das taxas de avanço e velocidades ideais, devido ao acúmulo de partículas finas de carbono densas em cavidades profundas. O realinhamento dos bicos de ar de alta pressão e o aumento da captura de vácuo localizada interromperam imediatamente o ciclo de esfregação abrasiva.
Para evitar o desgaste severo das ferramentas por poeira de grafite, é fundamental garantir que as partículas finas em suspensão no ar saiam da zona de corte instantaneamente, em vez de recircularem. Jatos de ar de alta velocidade, juntamente com um sistema de extração de alto CFM, removem as partículas abrasivas antes que as ranhuras possam cortá-las novamente. A implementação de um controle eficaz da poeira de grafite, que prolonga a vida útil da ferramenta, cria um ambiente estável e repetível para a usinagem de eletrodos sem intervenção humana.
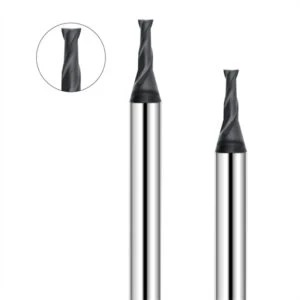
As fresas de topo de metal duro revestidas com diamante podem mitigar o desgaste das ferramentas de grafite?
A degradação de ferramentas de grafite resulta de mecanismos de fricção combinados, e não de uma única causa. A fratura frágil dos grãos libera pó abrasivo que acelera o desgaste da face de folga, enquanto altas cargas no fuso e movimentos bruscos de avanço provocam lascamento localizado. Quando fresas sem revestimento se desgastam prematuramente, a substituição direta por ferramentas revestidas, sem analisar o modo de falha, raramente resolve os problemas de configuração subjacentes.
Se o desgaste abrasivo na face de corte e a variação dimensional predominam em seus passes de acabamento, as fresas de topo de metal duro revestidas com diamante oferecem uma solução comprovada. No entanto, para maximizar seu desempenho, é necessário adequar a estrutura granular do substrato, a espessura do diamante e o fluxo de ar do sistema de vácuo à sua classe específica de grafite. Os revestimentos protegem contra o desgaste por partículas abrasivas, mas não podem compensar avanços ou velocidades não otimizados, ou extração de poeira inadequada.
Como os revestimentos de diamante reduzem o desgaste abrasivo do grafite
As camadas de diamante depositadas por vapor químico proporcionam uma dureza superficial excepcional (até 10,000 HV), criando uma barreira ultrarresistente contra o pó de carbono abrasivo. À medida que as micropartículas pulverizadas passam pela ferramenta de corte, a matriz de diamante impede a erosão do aglutinante de cobalto. Essa camada robusta minimiza o desgaste abrasivo do grafite, permitindo que a ferramenta mantenha raios de curvatura precisos ao longo de longos ciclos de produção.
Ao fresar grafites ultrafinos de alta densidade, as fresas padrão perdem o fio rapidamente devido ao atrito constante entre as partículas. Em nossas avaliações na oficina, o teste de ferramentas diamantadas contra metal duro sem revestimento, sob parâmetros idênticos, revela ganhos expressivos na retenção do fio. A verificação da adesão do revestimento e a preparação uniforme da aresta garantem que a camada protetora resista ao descamação sob cortes de acabamento contínuos em alta velocidade.
Diferenças de desgaste: ferramentas de corte com revestimento de diamante versus ferramentas de corte de metal duro padrão
A avaliação de revestimentos de diamante em comparação com substratos sem revestimento centra-se nas taxas de progressão do desgaste, em vez da sensação inicial de corte. O carboneto de tungstênio sem revestimento desenvolve rapidamente erosão da face de corte e arredondamento da aresta de corte quando exposto a poeira abrasiva. Em contraste, as superfícies revestidas com diamante mantêm seu perfil de corte original, evitando deflexão errática da ferramenta e desvio dimensional da peça.
A comparação entre fresas de topo de metal duro revestidas com diamante e ferramentas de metal duro sem revestimento para usinagem de grafite exige a medição da distância total de corte linear, em vez de apenas o tempo de operação. O acompanhamento da deriva dimensional, da integridade da aresta de corte e da rugosidade da superfície da peça, sob taxas de avanço idênticas, confirma a relação custo-benefício em situações reais. Esses dados comparativos revelam exatamente quando a vida útil prolongada das ferramentas diamantadas justifica o investimento inicial.
Como as fresas de topo de metal duro revestidas com diamante prolongam a vida útil da ferramenta
A vida útil prática de uma ferramenta é definida pelo tempo que uma fresa mantém as tolerâncias críticas e os acabamentos superficiais precisos. Ao prevenir o arredondamento prematuro da aresta de corte, as camadas de diamante estabilizam as forças de corte radiais e eliminam o lascamento irregular das arestas. Esse desempenho consistente prolonga diretamente a vida útil das ferramentas de corte de grafite em processos exigentes de fabricação de eletrodos por eletroerosão (EDM) sem supervisão humana.
Se o seu ciclo de usinagem sofre com o rápido desgaste das arestas de corte, a troca para uma ferramenta diamantada oferece ganhos imediatos em vida útil. No entanto, se a falha prematura da ferramenta for causada por lascamento das arestas ou deflexão, a otimização da rigidez da ferramenta, da carga de cavacos e do passo transversal deve ser priorizada. O equilíbrio entre a seleção do revestimento e os parâmetros de corte adequados garante precisão confiável e repetível na fresagem de grafite em alto volume.
Perguntas frequentes: Desgaste de ferramentas de corte de grafite e desgaste de fresas de metal duro
Na linha de produção, a resolução de problemas na usinagem com eletrodos de grafite geralmente se concentra em questões recorrentes sobre a degradação do abrasivo, a variação da vida útil da ferramenta entre lotes e a seleção do revestimento. Embora esses problemas pareçam distintos, todos estão relacionados à estrutura granular do material, ao atrito na zona de corte e à dinâmica de evacuação de cavacos.
O diagnóstico de falhas prematuras exige a avaliação de todo o ecossistema de usinagem, em vez de culpar um único parâmetro. A comparação do tamanho do grão de grafite, da eficiência de extração de poeira e da morfologia do desgaste da ferramenta fornece um roteiro claro para solucionar o desgaste de fresas de metal duro e estabilizar a precisão da peça.
Por que o grafite é abrasivo para ferramentas de carboneto?
A abrasividade do grafite resulta da ação de micropartículas, e não da dureza do material como um todo. Durante o corte, o material sofre fratura frágil, liberando bilhões de partículas finas de carbono, duras e desagregadas. Essas partículas friccionam continuamente contra as faces de alívio da ferramenta, acelerando o esgotamento do aglutinante de cobalto e o arredondamento das arestas de corte.
Para entender por que o grafite é abrasivo para ferramentas de metal duro, é necessário analisar a densidade microestrutural e os padrões de desgaste do material. Quando o desgaste lateral predomina na aresta de corte, o controle do atrito de micropartículas por meio da geometria adequada da ferramenta e de revestimentos apropriados é fundamental para evitar falhas prematuras.
Por que o grafite desgasta as fresas de metal duro?
O grafite desgasta as ferramentas de corte de metal duro porque os grãos de carbono soltos criam uma zona de contato abrasivo persistente de três corpos. Diferenças na porosidade, densidade aparente e tamanho dos grãos de grafite alteram drasticamente o volume e a capacidade de corte das partículas desprendidas, causando variações significativas na vida útil da ferramenta entre diferentes tipos de grafite.
Se os eletrodos iniciais atenderem às tolerâncias rigorosas, mas as peças subsequentes desenvolverem rebarbas e desvios dimensionais, está ocorrendo um arredondamento progressivo da aresta de corte. A solução para o desgaste da grafite em fresas de topo de metal duro começa com a verificação da integridade da aresta de corte antes do ajuste fino da velocidade do fuso, das taxas de avanço e dos passos radiais.
O pó de grafite acelera o desgaste das ferramentas de metal duro?
A poeira de grafite não controlada acelera significativamente a deterioração da ferramenta. Quando partículas finas de carbono permanecem na zona de corte, a rotação em alta velocidade do fuso continuamente recorta e esfrega essas partículas abrasivas contra o flanco da ferramenta, agravando o desgaste mecânico normal durante passes de usinagem a seco prolongados.
A otimização da velocidade de aspiração localizada e o direcionamento dos jatos de ar diretamente para cavidades profundas evitam essa recirculação abrasiva. A implementação de um sistema eficaz de extração de poeira protege a aresta de corte, garantindo que o desgaste da ferramenta por poeira de grafite não comprometa a consistência da usinagem nem o acabamento superficial.
Como posso prolongar a vida útil de uma ferramenta de corte de grafite?
Prolongar a vida útil da ferramenta de corte exige o equilíbrio simultâneo entre a carga de cavacos, a geometria da ferramenta e a evacuação de detritos. Na fabricação de eletrodos de alta precisão, os operadores de máquinas devem primeiro inspecionar as ferramentas desgastadas sob ampliação para confirmar se o desgaste da face de folga ou o lascamento é o principal modo de falha.
Estabilizar as taxas de avanço e velocidade, utilizar classes de metal duro submicrométricas e garantir um fluxo de ar de vácuo adequado são etapas essenciais para prolongar a vida útil das ferramentas de corte de grafite. Uma vez otimizados os parâmetros de corte, a aplicação de revestimentos especiais resistentes ao desgaste proporciona máxima longevidade à ferramenta em longos períodos de produção.
As fresas de topo de metal duro revestidas com diamante são melhores para usinagem de grafite?
As ferramentas revestidas com diamante superam significativamente as de metal duro sem revestimento em aplicações de acabamento de longo alcance e alta abrasão. A camada de diamante ultradura resiste ao desgaste abrasivo dos grãos e preserva a geometria original da aresta, tornando as fresas de topo de metal duro revestidas com diamante para grafite a referência industrial para a fabricação de eletrodos com tolerâncias rigorosas.
No entanto, os revestimentos de diamante não resolvem problemas como vibração mecânica, desalinhamento do porta-ferramentas ou impactos excessivos de cavacos. Verificar a rigidez da máquina e otimizar as taxas de avanço e velocidade garante que você obtenha todos os benefícios em termos de vida útil da ferramenta e custo-benefício proporcionados pelas ferramentas com revestimento de diamante.






