


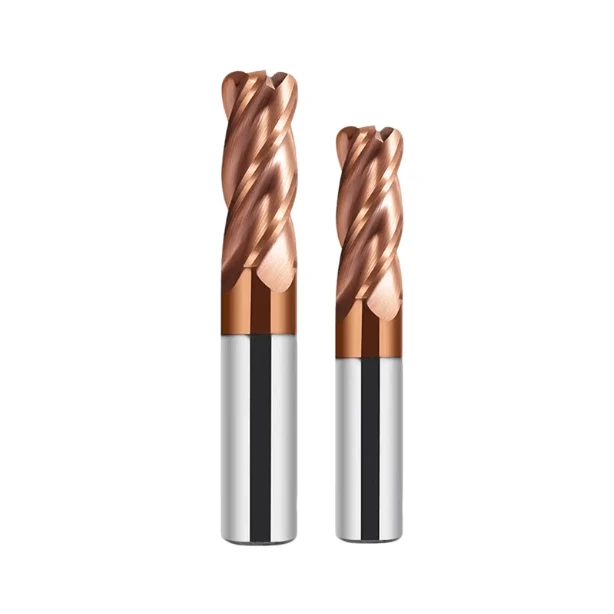
Na semana passada, nos reunimos com um cliente antigo do setor aeroespacial em Ohio. O supervisor deles apontou para uma pilha de fresas de desbaste no almoxarifado de ferramentas e simplesmente balançou a cabeça. Em vez do desgaste normal da face de corte, essas ferramentas estavam repletas de lascas irregulares; algumas haviam perdido um terço da aresta de corte.
Esse cenário é muito comum. Ao longo de mais de 15 anos em nossas próprias linhas de produção e suporte de campo global, vimos esse desastre se repetir inúmeras vezes. Levar as taxas de avanço ao limite é ótimo para a eficiência, mas uma quebra repentina da ferramenta é um pesadelo. Ela danifica a ferramenta e deixa fragmentos de metal duro na peça, o que geralmente destrói a próxima ferramenta de acabamento e inviabiliza peças de alto valor.
Sabemos que em usinagem de desbaste pesado ou fresamento de alta eficiência (HEM), o equilíbrio entre a evacuação de cavacos e a força de impacto é extremamente delicado. Quando uma oficina observa lascamento, o primeiro instinto é culpar a qualidade da fresa de metal duro . No entanto, como fabricantes que trabalham diariamente com geometrias de alta rigidez, sabemos que a causa raiz raramente é tão simples.
O lascamento ocorre quando o impacto mecânico ou a tensão térmica atingem o ponto de ruptura do substrato de metal duro. Se você usar uma fresa de topo padrão de 4 canais, mas ignorar a compressão de cavacos nos canais — ou pular a micro-afiação específica necessária para uma fresa HRC65 — você estará essencialmente plantando uma bomba-relógio na aresta da sua ferramenta.
Para resolver isso, muitas vezes reavaliamos todo o processo. Frequentemente recomendamos a troca para uma fresa de topo arredondada para distribuir a tensão e evitar cantos vivos, corrigindo agressivamente a excentricidade do eixo. O sucesso não é sorte; trata-se de encontrar os "problemas ocultos" na sua oficina. O lascamento é causado por problemas de evacuação ou o porta-ferramentas saiu silenciosamente da tolerância?
16 Anos de Diagnóstico em Campo: Os Quatro “Assassinos Invisíveis” que Causam Lascamento Anormal
Na oficina, costumamos dizer que uma ferramenta se desgasta por "causas naturais" (desgaste normal) ou por um "acidente violento" (lascamento catastrófico). Quando um operador retira uma ferramenta quebrada, geralmente culpa a dureza do material ou a qualidade da ferramenta. Como engenheiros, sabemos que essas desculpas muitas vezes mascaram problemas sistêmicos mais profundos. O desbaste é brutal para os equipamentos, e os verdadeiros culpados geralmente são variáveis ocultas no percurso da ferramenta ou na rigidez do sistema.
Nossos dados, coletados em milhares de testes de campo, mostram que a maior parte do lascamento se origina de quatro dimensões específicas. Quando você leva a taxa de remoção de material (MRR) ao limite, qualquer fragilidade na evacuação, ressonância, termodinâmica ou precisão do fuso quebrará a aresta da ferramenta. Vamos dissecar esses "assassinos invisíveis" para ajudá-lo a encontrar as falhas técnicas que estão comprometendo as margens de lucro da sua oficina.
Cortes secundários e travamentos causados por folga insuficiente na flauta.
Recentemente, auxiliamos um cliente na usinagem de ranhuras profundas em bases de máquinas pesadas. Pelo lado do eixo, observamos que os cavacos não estavam se curvando para fora; eles estavam se acumulando em um emaranhado. Quando a fresa de desbaste girava de volta, era forçada a "recortar" esses cavacos endurecidos pelo trabalho. Essa compressão mecânica instantânea excedeu a resistência do metal duro, quebrando a aresta em milissegundos.
Usinagem de ranhuras e cavidades profundas são as áreas mais críticas em relação ao acúmulo de cavacos. Engenheiros frequentemente priorizam a profundidade de corte, mas se esquecem do volume dinâmico dos cavacos dentro das arestas de corte das fresas de metal duro. Se a geometria não tiver folga suficiente ou se os cavacos aderirem devido ao calor, o impacto resultante é devastador. Não se trata apenas de lascar a aresta de corte — pode quebrar a ferramenta inteira na haste.
Ressonância de baixa frequência e choque mecânico decorrentes de problemas de rigidez do sistema.
No mês passado, visitamos uma oficina que usina peças estruturais de aço inoxidável e ouvimos aquele clássico "guincho penetrante" vindo do centro de usinagem de 4 eixos. Essa ressonância cria marcas de vibração e desgasta as ferramentas rapidamente. Nesse caso, as paredes finas da peça e a projeção excessiva da ferramenta destruíram a rigidez dinâmica do sistema. Cada vez que a aresta entrava em contato com a peça, sofria um "golpe de martelo" que tornava o metal duro altamente suscetível a microlascas.
A resistência ao impacto é o fator decisivo para o sucesso do desbaste. Quando a ressonância entra em ação, as forças de corte podem flutuar em centenas de quilogramas instantaneamente. Para combater isso, fabricamos nossa fresa de topo de 4 canais com hélice e passo variáveis para interromper os ciclos harmônicos. No entanto, se seus dispositivos de fixação ou suportes hidráulicos forem frágeis, nem mesmo a melhor ferramenta conseguirá superar a falta de rigidez do sistema.
Choque térmico instantâneo e propagação de fissuras devido ao resfriamento inadequado.
Já vimos inúmeras ferramentas serem destruídas por estratégias de refrigeração inadequadas, especialmente na usinagem de ligas de baixa condutividade, como o titânio. A zona de corte pode atingir 1,000 °C em segundos. Se um operador pulveriza fluido de corte em uma ferramenta de alta velocidade, a força centrífuga mantém o líquido afastado até que a aresta saia do corte. Isso cria um ciclo de "resfriamento e aquecimento" que abre microfissuras no revestimento e no substrato.
Uma vez formadas, as microfissuras térmicas se propagam ao longo dos contornos de grão sob a tensão do próximo corte. Usamos microscopia para observar esses colapsos em "efeito dominó" em muitas ferramentas desativadas. Para desbaste em alta velocidade, recomendamos fortemente o uso de sopro de ar de alta pressão ou MQL (lubrificação mínima). Ao evitar o "choque térmico" da refrigeração úmida tradicional, você pode prolongar significativamente a vida útil de sua fresa HRC65.
Carregamento desigual causado por excentricidade do fuso durante usinagem de alta dureza
Em oficinas de moldes de precisão, a excentricidade determina o sucesso ou o fracasso. Certa vez, vimos um projeto de usinagem de blocos com dureza HRC60+ em que a fresa com dureza HRC65 lascou em menos de 10 minutos. Colocamos um relógio comparador no cone do eixo e nos porta-ferramentas de ajuste por contração, encontrando uma excentricidade acumulada de 0.015 mm. No mundo da usinagem de materiais ultraduros, essa magnitude de excentricidade é garantia de desastre para qualquer ferramenta de metal duro.
Quando a excentricidade excede a tolerância, o avanço real por dente (Fz) fica desequilibrado. A aresta do lado com maior carga suporta o dobro ou o triplo da carga prevista, enquanto o outro lado mal toca a peça. Essa carga assimétrica faz com que a aresta sobrecarregada falhe por sobrecarga mecânica. Se você estiver trabalhando com materiais duros, sua tolerância à excentricidade desaparece, tornando a precisão de fixação sua principal prioridade.
Da usinagem ao desbaste: como otimizar a vida útil da fresa de desbaste por meio de um projeto geométrico resistente à fratura.
Ao se depararem com falhas prematuras de ferramentas, muitos engenheiros de processo dedicam todo o seu tempo a ajustar velocidades e avanços. No entanto, nossos 16 anos de experiência em P&D de ferramentas comprovam que, se a geometria da aresta de corte não for adaptada às condições específicas da peça, os ajustes de parâmetros são apenas soluções paliativas. Ao longo de todo o ciclo — do desbaste à limpeza do material residual — a ferramenta enfrenta forças radiais extremas e variações na tolerância de material. Resolvemos esse problema modificando o formato físico da aresta de corte, redirecionando a tensão da ponta frágil para o núcleo robusto do substrato.
Gerenciar as macrotensões por meio do projeto microgeométrico é nossa estratégia principal durante intervenções técnicas em campo. Cada pequena alteração nos ângulos da ferramenta — da espessura da seção transversal do núcleo na usinagem de ranhuras ao modelo de entrada da ponta — é amplificada centenas de vezes sob usinagem de alta velocidade. Vamos analisar como layouts de canais especializados, transições de raio de canto e tratamentos de microaresta conferem a uma fresa de desbaste a integridade estrutural necessária para transformar a limpeza brutal de resíduos em um processo confiável e eficiente.
Por que recomendamos uma estrutura de 4 canais para maior resistência a forças de impacto externas sob cargas de corte pesadas?
Durante um projeto de desbaste de corpos de válvulas de alta potência, uma oficina inicialmente optou por uma fresa de duas arestas de corte para maximizar a remoção de cavacos. No entanto, cortes axiais profundos causaram enorme resistência radial, levando a fraturas frágeis frequentes nas principais zonas de carga da ferramenta. Analisamos a falha e aumentamos a densidade de arestas de corte. O aumento do número de arestas de corte, mantendo o mesmo diâmetro externo, expande instantaneamente o diâmetro do núcleo da ferramenta, criando uma seção transversal mais robusta que impede a quebra por fadiga devido a fortes momentos de flexão.
O segredo é equilibrar o espaço de evacuação de cavacos com essa nova rigidez estrutural. Recomendamos uma fresa de topo com passo desigual e quatro canais de corte para aplicações pesadas, pois ela garante um contato contínuo e estável com o material em cada rotação. Essa configuração distribui a carga mecânica máxima por mais arestas de corte, enquanto o design de hélice variável amortece as vibrações harmônicas de cortes interrompidos. Esse equilíbrio permite que seu sistema de usinagem mantenha extrema estabilidade, mesmo em profundidades de corte axial (Ap) agressivas.
Utilizando o design de cantos arredondados da fresa Bullnose para substituir arestas vivas e evitar lascas nos cantos.
Durante o desbaste de cavidades 3D e a limpeza de cantos de bolsos, as fresas de topo padrão com ombro quadrado desenvolvem consistentemente microlascas em suas pontas afiadas de 90 graus. Recentemente, inspecionamos ferramentas descartadas de um fabricante de matrizes sob alta ampliação e observamos concentrações de tensão massivas exatamente nas pontas afiadas. Como um canto afiado carece de massa, forças axiais e laterais simultâneas o esmagam instantaneamente. Substituir essa interseção frágil de 90 graus por um raio suave é a maneira mais rápida de mitigar a falha de borda induzida por tensão.
A troca para uma fresa de topo com raio de canto específico altera completamente a forma como as forças de corte se propagam pela ferramenta. O raio dispersa o impacto mecânico ao longo de uma curva suave, deslocando a carga de um único ponto para a espessa zona de transição entre as bordas laterais e inferiores. Essa massa metálica extra na ponta aumenta significativamente a resistência a choques térmicos e mecânicos. Além disso, elimina o perigoso efeito de "travamento e vibração" ao limpar cantos apertados, protegendo as zonas de corte mais vulneráveis.
Controle de processo para chanframento negativo e brunimento de micro-arestas em fresas HRC65 para usinagem de materiais ultraduros
Na fresagem de aços temperados para matrizes, como H13 ou D2, a geometria da micro-aresta determina se a ferramenta sobreviverá à primeira passada. Frequentemente vemos programadores menos experientes tentando cortar materiais duros com uma aresta extremamente afiada, apenas para vê-la quebrar em segundos após o contato. Na fresagem de materiais ultraduros, uma aresta afiada e sem afiação não possui a estrutura necessária para suportar imensas forças de compressão. É por isso que a etapa final do nosso processo de fabricação envolve um rigoroso protocolo de passivação da micro-aresta para cada fresa de aço HRC65.
Nosso processo de preparação de arestas combina chanfro negativo (K-land) e arredondamento (brunimento) em nível micrométrico por meio de retificação de 5 eixos. Esse microbrunimento transforma uma aresta frágil e afiada em uma cunha em microescala. Embora essa geometria aumente ligeiramente a resistência inicial ao corte, ela direciona o calor de corte para os cavacos, em vez do corpo da ferramenta, proporcionando uma resistência incrível ao lascamento. Em aplicações de alta dureza, esse controle de aresta em nível micrométrico é nossa principal defesa contra fraturas por fragilidade térmica.
A “Proporção Áurea de Rigidez” da Profundidade de Corte Radial (Ae) e da Profundidade de Corte Axial (Ap) em Fresamento de Ranhuras e Fresamento Lateral
A forma como uma oficina divide seus parâmetros Ae e Ap demonstra o quanto sua equipe entende a rigidez do processo. Certa vez, solucionamos um problema em um projeto estrutural de titânio onde a oficina utilizava uma estratégia tradicional de fresamento de ranhuras completas com uma profundidade axial rasa. As enormes forças radiais causavam vibrações torcionais severas e lascamento imediato das arestas de corte. Resolvemos isso fornecendo uma fresa de topo de metal duro personalizada, projetada com canais de corte expandidos, combinada com um percurso HEM utilizando um engajamento axial profundo (Ap alto) e pequenos passos radiais (Ae baixo).
Alterar a relação Ap/Ae modifica fundamentalmente as forças que atuam na aresta de corte da ferramenta. No fresamento de ranhuras (Ae = 1D), o arco de contato é de 180 graus, maximizando a resistência à evacuação de cavacos e exigindo uma profundidade axial reduzida para evitar a deflexão da ferramenta. Por outro lado, o fresamento lateral de alta eficiência reduz o contato radial para 10% ou 15% do diâmetro da ferramenta. Mesmo com o aumento de Ap para 1.5D ou 2D, o pequeno arco de contato permite que o calor escape instantaneamente com os cavacos, mantendo a aresta de corte fria e prevenindo falhas catastróficas.
Estudo de Caso Prático em Oficina: Uma Lista de Verificação para Ajustes de Parâmetros no Local Após a Adoção de Fresas de Desbaste de Alta Eficiência
Testar a vida útil de uma ferramenta em uma sala limpa de laboratório não significa nada se ela não resistir ao uso em uma oficina mecânica real no Meio-Oeste americano ou em Stuttgart. Auditamos dezenas de oficinas mecânicas e encontramos um padrão recorrente: mesmo com ferramentas de alta qualidade, se as especificações de "velocidades e avanços" não estiverem ajustadas ao desgaste real da máquina, à curva de torque do fuso e à dureza do lote de material, perde-se 40% da capacidade da ferramenta. O desbaste não é uma operação grosseira; é um exercício preciso de equilíbrio termodinâmico.
Por meio dessas paradas programadas em campo, desenvolvemos uma lista de verificação de otimização dinâmica. Os parâmetros de corte nunca são números estáticos — são estratégias fluidas que se adaptam ao feedback da usinagem. Ao atualizar para uma fresa de desbaste de alto desempenho , o primeiro passo deve ser recalibrar os limites de segurança de todo o sistema. Isso significa monitorar tudo, desde a vibração do fuso até a cor dos cavacos. Os três casos reais a seguir mostram exatamente como ajustamos os parâmetros no local para garantir a máxima eficiência.
Estudo de caso de desbaste pesado com um cliente alemão do setor de moldes automotivos: Correção dinâmica da velocidade de superfície (Vc) e do avanço por dente (Fz)
Numa ferramentaria perto de Frankfurt, um cliente estava a desbastar uma enorme matriz para um painel de carroçaria automóvel em aço pré-endurecido P20. No chão de fábrica, reportaram um ruído estridente ensurdecedor e um desgaste irregular acentuado nas arestas de corte. Fomos imediatamente ao local e verificámos a morfologia dos cavacos; a cor azul intensa e o perfil fino comprovavam que a velocidade de corte (Vc) estava demasiado elevada, causando fricção severa e deformação plástica. Reduzimos imediatamente a velocidade de corte em 15% e aumentámos o avanço por dente (Fz) para formar um cavaco mais espesso que pudesse absorver e dissipar o calor.
Este ajuste visa o equilíbrio ideal entre carga térmica e força mecânica. Para lotes de fresas de topo de metal duro de alta qualidade, produzidos em grande volume para atacado, a velocidade excessiva do fuso age como um veneno que aquece o aglomerante de cobalto. Por outro lado, aumentar a taxa de avanço estabiliza o caminho de corte e engrossa o cavaco, protegendo a aresta da saturação térmica. Essa correção rápida eliminou a vibração e aumentou a taxa de remoção de metal em 30%, comprovando que buscar rotações por minuto (RPM) brutas raramente resulta em verdadeira eficiência de usinagem.
Trajetórias de fresagem trocoidal otimizadas para usinagem eletroquímica de componentes estruturais de titânio para o setor aeroespacial.
A usinagem de titânio aeroespacial (Ti-6Al-4V) é notoriamente difícil. Em uma subcontratada de primeira linha em Seattle, o principal problema era o lascamento instantâneo da ferramenta sempre que a fresa atingia uma quina. Os percursos de ferramenta tradicionais faziam com que o arco de contato da ferramenta aumentasse repentinamente em espaços apertados, sobrecarregando os dentes. Introduzimos uma estratégia HEM (High Energy Metalinguagem) usando percursos de ferramenta trocoidais otimizados para garantir que nossa fresa de topo de 4 canais mantivesse uma espessura média de cavaco perfeitamente constante, eliminando picos repentinos de carga.
Nos concentramos bastante nas transições de entrada e saída, implementando entradas suaves ("rolling in") por meio de software CAM. Ao limitar o arco de contato máximo da ferramenta entre 15 e 30 graus em zonas estreitas, as arestas de corte permaneceram tempo suficiente no ar para resfriar durante cada rotação. Esse simples ajuste de trajetória reduziu drasticamente o rápido desgaste oxidativo comum ao titânio. Para produção em longo prazo, otimizar o perfil da trajetória é sempre melhor do que simplesmente aumentar os parâmetros em uma trajetória de ferramenta abrupta e desatualizada.
Como a mudança da refrigeração por inundação para a usinagem a seco com sopro de ar preservou as pontas de ferramentas de liga de alta temperatura
Muitas oficinas que trabalham com superligas à base de níquel ou materiais com dureza superior a HRC55 inundam automaticamente a câmara de refrigeração da máquina com emulsão sob pressão máxima. No entanto, em uma fábrica que fresa discos de turbinas aeroespaciais, instruímos os operadores a desligar completamente a bomba de refrigeração. Em altas velocidades, o líquido não consegue penetrar na zona de alta pressão na borda; em vez disso, atinge a ferramenta intermitentemente, causando um choque térmico brutal. Esse aquecimento e resfriamento constantes fazem com que o revestimento de uma fresa com dureza HRC65 se desprenda em forma de escamas de peixe.
Substituímos o fluido refrigerante por um jato de ar comprimido de alto volume, combinado com MQL (Laser Quantitativo Mínimo), para remover cavacos quentes e controlar o calor. Os operadores estavam receosos em trabalhar a seco, mas os resultados falaram por si. A eliminação do líquido interrompeu a microfissuração térmica, preservando a tenacidade natural do núcleo de metal duro, enquanto o jato de ar impediu que os cavacos fossem reprocessados. Quando a vida útil da sua ferramenta cai inesperadamente em condições extremas, você teria coragem de desligar o fluido refrigerante e deixar o ar fazer o trabalho?
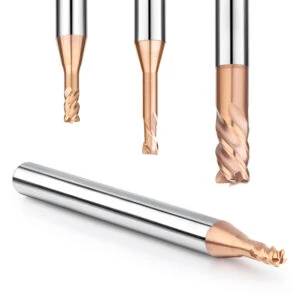
Evitando armadilhas ocultas na cadeia de suprimentos: por que escolher fresas de metal duro de alta qualidade no atacado pode prevenir lascas na aresta de corte desde a origem.
Ao longo dos nossos anos na indústria de ferramentas, percebemos uma dura verdade: 80% das lascas inexplicáveis em ferramentas ocorrem antes mesmo de a ferramenta tocar o fuso. Muitos gerentes de compras focam exclusivamente no preço unitário, ignorando completamente os custos ocultos do metal duro barato. Como fabricantes, também compramos barras de metal duro brutas e sabemos da enorme diferença de qualidade entre as barras de baixo custo e as marcas premium. Executar um ciclo de desbaste pesado com ferramentas baratas é como forçar um atleta lesionado a correr uma maratona; nenhum ajuste de parâmetros pode salvar uma ferramenta com um substrato defeituoso.
A transparência da cadeia de suprimentos influencia diretamente a estabilidade dos processos da sua oficina. O verdadeiro valor de um fornecedor atacadista de fresas de metal duro de alta qualidade não está em um logotipo chamativo, mas sim no rigoroso controle de qualidade incorporado à sua linha de produção. Cada etapa importa — da pureza da formulação do pó virgem à densidade exata alcançada durante a sinterização a vácuo. Qualquer atalho no processo de fabricação acaba se manifestando como uma falha catastrófica no seu fuso CNC. Vamos expor as armadilhas relacionadas à matéria-prima, retificação e revestimento que causam a deterioração prematura das ferramentas.
Como a microporosidade e a heterogeneidade dos grãos em matérias-primas de carboneto de qualidade inferior se manifestam durante o desbaste de médio a pesado.
Realizamos testes metalográficos de seção transversal em nosso laboratório em diversas ferramentas importadas de baixo custo. As imagens microscópicas foram chocantes: o interior dessas barras baratas estava repleto de microporosidade e grandes acúmulos irregulares de cobalto. Quando uma fresa de desbaste feita desse material é submetida a um ciclo de desbaste pesado, as tensões de corte se concentram diretamente nesses vazios. É como construir um arranha-céu sobre uma base rachada; sob cargas pesadas, esses microporos se transformam instantaneamente em pontos de iniciação de trincas, causando a quebra da aresta de corte.
A granulometria não uniforme é outro fator silencioso que prejudica a eficiência na linha de produção. O carboneto de tungstênio de alta qualidade exige uma estrutura de grãos submicrométrica perfeitamente uniforme para equilibrar dureza e tenacidade. Varetas de baixa qualidade, submetidas a ciclos de sinterização obsoletos, apresentam distribuição irregular de grãos, criando zonas de fragilidade na ferramenta. Ao levar as velocidades de corte ao limite, essas áreas de grãos grosseiros sofrem lascamento por fadiga acelerado. É por isso que aconselhamos nossos colegas a verificar a procedência da matéria-prima de seus fornecedores antes de assinar um contrato de compra em grande quantidade.
Avaliação do processo de polimento em retificadoras CNC de 5 eixos: o impacto direto da rugosidade da superfície da fresa na velocidade de evacuação de cavacos.
Muitos operadores de máquinas presumem que o desempenho de corte depende inteiramente da aresta externa afiada, mas o acabamento da superfície da aresta de corte é igualmente crítico. Realizamos um teste comparativo para um cliente usando duas ferramentas com geometria idêntica. A única diferença foi que uma das fresas de topo de 4 arestas de corte recebeu uma etapa extra de polimento de alta precisão em nossas retificadoras de 5 eixos. Essa ferramenta polida apresentou um aumento de 40% na vida útil durante a usinagem de ranhuras profundas. Uma aresta de corte com acabamento espelhado reduz o coeficiente de atrito, permitindo que os cavacos incandescentes deslizem sem esforço, em vez de se acumularem e se aninharem.
Quando um fabricante acelera a produção de ferramentas alimentando excessivamente o rebolo, ele cria sulcos microscópicos profundos dentro das ranhuras. Ao fresar materiais viscosos como aço inoxidável ou alumínio, essas ranhuras grosseiras atuam como pontos de ancoragem que retêm os cavacos. Assim que a velocidade dos cavacos diminui, o calor intenso se acumula na ranhura, danificando a aresta de corte e causando falha imediata. Recomendamos fortemente a inspeção de seus lotes de ferramentas com uma lupa; uma ranhura limpa e polida é a marca registrada de uma ferramenta projetada para remoção pesada de material.
Nossos padrões de teste de dureza para nanorrevestimentos compostos antidescascamento em fresas de metal duro vendidas no atacado.
A tecnologia de revestimento é a melhor proteção para ferramentas modernas, mas nem todos os revestimentos são iguais. Constantemente vemos ferramentas sendo comercializadas com "revestimentos de última geração" que descascam como tinta automotiva barata após três minutos de corte em aço temperado. Em nossa fábrica, priorizamos a resistência da adesão do revestimento em detrimento da dureza bruta durante os controles de qualidade de nossos lotes de fresas de metal duro para atacado. Se a ligação atômica entre a camada de PVD e o substrato de metal duro falhar, mesmo um revestimento extremamente duro se torna inútil sob forte atrito.
Para lidar com aplicações extremas acima de HRC 55, utilizamos nanorrevestimentos compostos multicamadas que impedem a penetração de microfissuras no núcleo de carboneto, mantendo a dureza a quente a 1,000 °C. Testamos essas camadas de acordo com os rigorosos padrões de adesão exigidos para uma fresa de HRC 65, utilizando métodos agressivos de risco e indentação. Um revestimento de qualidade deve desgastar-se de forma gradual e uniforme, perdendo o brilho com o tempo. Se o seu revestimento estiver descascando em grandes pedaços, o preparo da superfície feito pelo seu fornecedor está falhando e seu orçamento para ferramentas está sendo prejudicado.
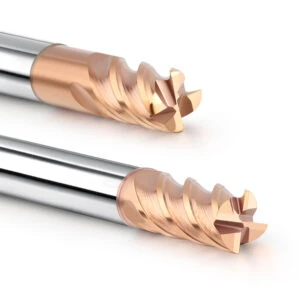
Lista de verificação rápida de 3 minutos: Quando sua fresa de desbaste começar a lascar novamente
Em uma oficina de usinagem CNC de alta produção, o tempo de inatividade destrói as margens de lucro. No momento em que você ouve um ruído harmônico desagradável vindo da estação do operador ou percebe marcas repentinas de vibração na face de uma peça, é provável que sua ferramenta tenha lascado. Quando uma emergência acontece, sabemos que o instinto imediato é trocar a ferramenta, desativar o alarme e iniciar o ciclo. No entanto, se você não encontrar a causa raiz da falha na aresta de corte, estará jogando dinheiro fora. A próxima ferramenta que você instalar quase certamente quebrará exatamente no mesmo lugar.
Criamos esta lista de verificação rápida de 3 minutos para que os engenheiros possam solucionar problemas diretamente na máquina. Não requer nenhum equipamento de laboratório — apenas seu olhar profissional e intuição. Se você estiver enfrentando lascas recorrentes nas arestas de corte ou quebras repentinas de ferramentas, use estas três dimensões para fazer a engenharia reversa da falha. Investigar a causa do problema evita danos à sua próxima fresa de desbaste e fornece os dados necessários para estabilizar permanentemente sua linha de produção.
Passo 1: Pare a máquina e observe a morfologia do lascamento (trincas a frio, lascamento mecânico ou fadiga térmica).
Pressione o botão de parada de avanço, retire a ferramenta e use uma lupa para verificar a face da fratura. Se a borda lascada parecer vidro quebrado e irregular e quebrar no instante em que tocou a peça, você está lidando com um impacto mecânico puro causado por choque excessivo. No entanto, se você estiver fresando ligas duras e observar uma série de pequenas fissuras verticais ao longo da borda, sua ferramenta está sofrendo fadiga térmica causada por oscilações erráticas de temperatura nas linhas de refrigeração.
Essa verificação visual fornece feedback instantâneo sobre o seu ambiente de corte. Se você observar grandes lascas faltando ou o núcleo inteiro quebrado, pare e verifique se as arestas de corte estão compactando e reprocessando os cavacos. Cada padrão de desgaste único indica um erro específico na configuração. Se você não tiver certeza de como interpretar a geometria de desgaste da sua ferramenta ou se estiver com dificuldades para trabalhar com um material difícil, envie-nos uma macrofotografia nítida da aresta danificada; podemos analisar juntos a causa da falha.
Etapa 2: Utilize um relógio comparador para verificar a excentricidade estática e dinâmica do fuso e do porta-ferramentas de ajuste por contração.
Muitas vezes, a falha da ferramenta não tem nada a ver com a própria fresa — o culpado é um eixo ou porta-ferramentas desgastado. Se você já usou três ferramentas de alta qualidade e todas lascam imediatamente, pegue um indicador de 0.002 mm. Verifique primeiro a excentricidade do cone do eixo, depois prenda a ferramenta e verifique a excentricidade na ponta. Ao usar uma fresa de dureza HRC65, mesmo uma pequena variação de excentricidade dinâmica de 0.01 mm sobrecarrega um único dente, fazendo com que ele receba 200% da carga de cavacos prevista e quebre a ferramenta.
Se o seu alinhamento estático parecer limpo, mas a máquina fizer um ruído alto durante o corte, verifique o balanceamento do porta-ferramentas ou procure por graxa e desgaste por atrito dentro do furo. Um porta-ferramentas desgastado age como um martelo sem fio nas ferramentas de metal duro, destruindo até mesmo as fresas de melhor qualidade. Se você estiver com dificuldades em configurações com grande projeção ou quiser revisar suas opções de fixação de ferramentas de alta precisão, podemos conversar sobre a rigidez da sua fixação. Podemos ajudá-lo a ajustar sua configuração para lidar com esses limites estruturais.
Etapa 3: Verifique o método de entrada (rampa ou mergulho) e a estratégia de desaceleração do software CAM.
Para a verificação final, volte à sua estação de trabalho de programação e observe atentamente as linhas de entrada do percurso da ferramenta. Se suas ferramentas lascarem consistentemente no primeiro corte de entrada ou quebrarem assim que fizerem a transição para um canto de 90 graus, sua estratégia de entrada CAM precisa ser aprimorada. Nunca mergulhe uma fresa de topo pesada de 4 canais diretamente no material; sempre use uma hélice suave ou um percurso de rampa para carregar gradualmente o núcleo da ferramenta. Além disso, certifique-se de que seu software reduza a taxa de avanço em cantos internos apertados.
Se você está tentando maximizar a taxa de remoção de material (MRR), mas ainda utiliza trajetórias de ferramenta lineares tradicionais, é hora de migrar para a fresagem trocoidal ou a fresagem lateral de alta eficiência. A usinagem CNC moderna é dominada por algoritmos de software inteligentes, não pela força bruta. Se suas trajetórias CAM atuais estão atingindo um limite, ou se você não tem certeza de como programar os passos laterais adequados para uma fresa de topo arredondada, vamos analisar seus desenhos de peças e otimizar o fluxo de trabalho juntos.






