


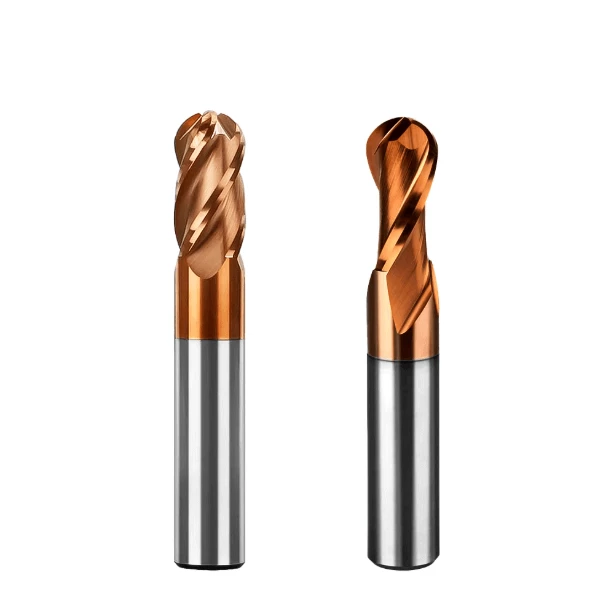
В современной прецизионной обработке выбор правильной шаровой концевой фрезы напрямую влияет на эффективность обработки, качество поверхности детали и срок службы инструмента. Наиболее распространены двух- и четырехлезвийные твердосплавные шаровые концевые фрезы. Каждая из них обладает уникальными режущими характеристиками и предназначена для конкретных задач. Двухлезвийные инструменты известны плавным удалением стружки и стабильной производительностью резания, что делает их идеальными для обработки глубоких полостей или мягких материалов. Четырехлезвийные инструменты, с другой стороны, обладают преимуществами в жесткости, стабильности резания и качестве поверхности, особенно хорошо зарекомендовав себя при обработке материалов высокой твердости и прецизионной чистовой обработке.
Для обработки мелких деталей, требующих чрезвычайно высокой точности, микротвердосплавные шаровые концевые фрезы с малым диаметром и тонкой режущей кромкой позволяют обрабатывать сложные трехмерные поверхности. Для материалов с твердостью до 55 HRC высокопроизводительные твердосплавные шаровые концевые фрезы с твердосплавным наконечником обеспечивают превосходную износостойкость и стабильность резания. Сотрудничество с надежным поставщиком, таким как опытный китайский производитель твердосплавных шаровых концевых фрез , может предложить изготовление фрез на заказ по индивидуальным типам и размерам, а также профессиональную консультацию по выбору материала, процессам нанесения покрытия и геометрии режущей кромки, помогая клиентам достигать оптимальных результатов в различных условиях обработки.
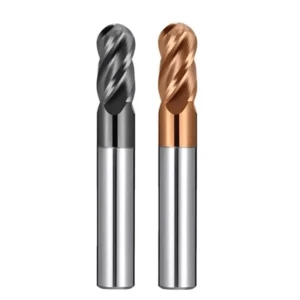
Различия в производительности твердосплавных шаровых концевых фрез с разным количеством канавок в реальных условиях обработки.
В прецизионной обработке деталей количество канавок на инструменте напрямую влияет на эффективность резания, удаление стружки и качество поверхности. Шаровые концевые фрезы с 2 и 4 канавками демонстрируют существенные различия в производительности при обработке различных материалов и в разных условиях. Шаровые концевые фрезы с 2 канавками, как правило, больше подходят для глубоких полостей или материалов с низким сопротивлением резанию. Их более крупные каналы для удаления стружки уменьшают накопление материала и концентрацию тепла, повышая стабильность резания и снижая риск поломки инструмента. Для алюминиевых сплавов, цветных металлов или мягких материалов правильное использование шаровых концевых фрез с 2 канавками позволяет достигать более высоких скоростей подачи при сохранении качества поверхности, особенно при обработке микродеталей или сложных поверхностей.
В отличие от них, шаровые концевые фрезы с четырьмя канавками обеспечивают более высокую жесткость, более плавное резание и улучшенное качество поверхности. Большее количество режущих кромок означает снижение нагрузки на каждую кромку, минимизацию вибраций и равномерное распределение сил резания при обработке высокотвердой стали и пресс-форм. Такая конструкция также продлевает срок службы инструмента и обеспечивает стабильную работу в условиях высоких скоростей. Анализируя производительность резания при различном количестве канавок, операторы станков могут выбрать наиболее подходящий инструмент для сложных деталей и высокотвердых материалов.
Характеристики двухлезвийных твердосплавных шаровых концевых фрез в отношении удаления стружки и стабильности резания.
Двухканавочные шаровые фрезы превосходно справляются с удалением стружки и поддержанием низких сил резания. Широкие канавки делают их идеальными для обработки длинных канавок, глубоких полостей или сложных криволинейных поверхностей. При обработке алюминиевых сплавов и цветных металлов двухканавочные инструменты уменьшают накопление материала и локальный нагрев, обеспечивая стабильную работу инструмента. При обработке микродеталей их низкая сила резания помогает предотвратить поломку инструмента, улучшая однородность и качество поверхности. Правильный подбор скорости вращения шпинделя и подачи может дополнительно повысить эффективность и продлить срок службы инструмента.
При обработке глубоких полостей или сложных 3D-поверхностей двухлезвийные шаровые концевые фрезы снижают вибрацию и минимизируют царапины на поверхности. Эти преимущества особенно важны для микротвердосплавных шаровых концевых фрез, которые склонны к поломке при высоких нагрузках резания. В сочетании с прецизионным оборудованием и оптимизированными параметрами двухлезвийные инструменты обеспечивают высокую производительность при сохранении качества поверхности и точности размеров.
Преимущества четырехлезвийных твердосплавных концевых фрез при обработке твердых материалов.
Четырехзубые шаровые концевые фрезы демонстрируют превосходную стабильность резания и плоскостность поверхности при обработке закаленной стали или деталей пресс-форм. Сниженная нагрузка на режущую кромку уменьшает амплитуду вибрации, что приводит к повышению точности размеров. Шаровые концевые фрезы из карбида вольфрама твердостью 55 HRC выигрывают от такой конструкции, обеспечивая превосходную износостойкость и стабильную производительность резания в условиях обработки твердых материалов.
Эти инструменты обеспечивают равномерное усилие резания на сложных трехмерных поверхностях, уменьшая вибрацию и следы от инструмента, а также улучшая качество поверхности. При высокоточном изготовлении пресс-форм или обработке закаленных деталей 4-канавочные инструменты сохраняют стабильность при большей глубине резания и скорости подачи, продлевая срок службы инструмента. Сотрудничество с опытным китайским производителем твердосплавных шаровых концевых фрез позволяет оптимизировать конструкцию канавок в соответствии с материалом заготовки и стратегией обработки, обеспечивая надежные и высококачественные результаты.
Влияние количества канавок на распределение нагрузки при резании в твердосплавных концевых фрезах с шаровым наконечником
Количество канавок влияет не только на эффективность резания, но и на распределение усилий и тепловыделение. Инструменты с двумя канавками испытывают большие колебания силы резания при глубоком резании, в то время как инструменты с четырьмя канавками распределяют усилия более равномерно, повышая стабильность. Это имеет решающее значение при обработке сложных поверхностей или высокотвердой стали, где несбалансированные силы могут вызывать деформацию инструмента, ошибки обработки или преждевременный износ.
В микро- и высокоточных шаровых концевых фрезах количество канавок более чувствительно влияет на силу резания и накопление тепла. Выбор соответствующего количества канавок оптимизирует стабильность, качество поверхности и снижает риск поломки. Правильное сочетание количества канавок и оптимизированных параметров резания повышает эффективность, срок службы инструмента и точность обработки деталей.

Логика выбора двух- и четырехлезвийных твердосплавных шаровых концевых фрез при работе с различными материалами.
Различные материалы предъявляют разные требования к жесткости инструмента, отводу стружки и нагрузке при резании. Для мягких материалов, таких как алюминиевые сплавы и цветные металлы, лучше всего подходят двухлезвийные шаровые концевые фрезы благодаря большим каналам отвода стружки и низкому сопротивлению. Для обработки высокотвердой стали или прецизионной обработки пресс-форм требуются четырехлезвийные или высокотвердые шаровые концевые фрезы для балансировки сил, снижения вибрации и увеличения срока службы инструмента.
Количество канавок также влияет на стоимость и срок службы инструмента. Правильное соответствие количества канавок, диаметра инструмента и твердости материала снижает количество поломок и доработок, повышая эффективность производства. Сотрудничество с профессиональным китайским производителем твердосплавных шаровых концевых фрез обеспечивает экспертную консультацию по выбору материала, конструкции канавок и конфигурации инструмента, гарантируя оптимальную производительность в различных сценариях обработки.
Практические преимущества двухлезвийных твердосплавных концевых фрез при обработке алюминиевых сплавов.
При обработке алюминиевых сплавов двухлезвийные шаровые концевые фрезы быстро удаляют стружку, предотвращая образование наростов на режущей кромке и обеспечивая стабильное резание в глубоких полостях. Низкая нагрузка на резание и широкие каналы минимизируют вибрацию и улучшают качество поверхности. Правильная скорость подачи максимизирует эффективность и снижает износ инструмента.
Для мелких деталей или тонкостенных компонентов низкое усилие резания снижает влияние вибрации на точность размеров и предотвращает поломку микроинструмента. В сочетании с прецизионным оборудованием и оптимизированными параметрами резания двухлезвийные инструменты обеспечивают высокую эффективность и превосходное качество обработки поверхности алюминиевых деталей, что делает их идеальными для крупносерийного производства.
Применение четырехлезвийных твердосплавных концевых фрез с шаровым наконечником при обработке легированной и закаленной стали.
Четырехзубые шаровые концевые фрезы обеспечивают превосходную жесткость и стабильность резания при обработке легированной и закаленной стали. Сниженная нагрузка на режущую кромку минимизирует вибрацию, сохраняя плоские поверхности и точность деталей. Они также обеспечивают равномерное распределение тепла и контролируемый поток стружки, предотвращая локальный перегрев или дефекты поверхности.
Сотрудничество с опытным китайским производителем твердосплавных шаровых концевых фрез позволяет настраивать геометрию инструмента, обеспечивая оптимальную производительность при обработке материалов высокой твердости и сложных деталей. Эти инструменты обеспечивают стабильную работу при более высоких скоростях подачи и глубине резания, продлевая срок службы инструмента и обеспечивая высокое качество поверхности.
Принципы подбора количества канавок для концевых фрез из карбида вольфрама твердосплава 55 HRC при обработке твердых материалов
Для стали с твердостью 55 HRC и выше количество канавок имеет решающее значение. Большее количество канавок распределяет силы резания, снижая напряжение на режущей кромке и увеличивая срок службы инструмента. Правильная жесткость станка и параметры резания максимизируют производительность концевых фрез из карбида вольфрама с шаровым наконечником для стали твердостью 55 HRC, обеспечивая эффективную и высококачественную обработку.
При обработке глубоких полостей или сложных поверхностей количество канавок должно обеспечивать баланс между удалением стружки и отводом тепла. Слишком большое количество канавок может привести к засорению стружки и перегреву, а слишком малое — увеличить износ инструмента и риск его поломки. Сотрудничество с профессиональным производителем для подбора оптимального количества канавок и диаметра инструмента гарантирует стабильность, точность и оптимальную производительность резания при обработке твердых материалов.
Ключевые факторы при выборе количества канавок для микротвердосплавных шаровых концевых фрез
При обработке микродеталей малый диаметр инструмента и ограниченная сила резания делают количество канавок критически важным фактором стабильности обработки и срока службы инструмента. Шаровые концевые фрезы микродиаметра требуют чрезвычайно высокой жесткости при высокоскоростной резке и прецизионной обработке поверхностей. Слишком большое количество канавок может создавать очень малые нагрузки на стружку на каждую канавку, что затрудняет удаление стружки и увеличивает неравномерное напряжение на режущей кромке. С другой стороны, слишком малое количество канавок может вызывать вибрацию и нестабильность инструмента, снижая точность и качество поверхности. Согласование количества канавок, диаметра инструмента и параметров резания имеет важное значение для эффективной работы микротвердосплавных шаровых концевых фрез при обработке сложных заготовок.
Выбор материала инструмента и покрытия также влияет на оптимальное количество канавок. Высокопрочный, износостойкий карбид обеспечивает стабильную опору для резания при малых диаметрах, а соответствующие покрытия снижают трение и износ инструмента, продлевая срок его службы. Сотрудничество с профессиональными производителями позволяет настраивать геометрию инструмента, количество канавок и материалы, отвечая строгим требованиям обработки микродеталей в аэрокосмической, медицинской, электронной и других высокоточных отраслях промышленности.
Требования к жесткости шаровых концевых фрез из твердосплава микродиаметра
Шаровые концевые фрезы микродиаметра подвержены деформации или вибрации из-за концентрированных сил резания. Это может напрямую влиять на точность обработки и срок службы инструмента, особенно при обработке глубоких отверстий или сложных 3D-поверхностей. Выбор высокопрочных материалов инструмента и оптимизация геометрии повышают стабильность и снижают риск поломки. В сочетании с высокоскоростными шпинделями и прецизионными приспособлениями инструменты микродиаметра позволяют добиться стабильной и высокоточной обработки.
Жесткость инструмента также влияет на эффективность обработки. Недостаточная жесткость вынуждает операторов уменьшать глубину резания или скорость подачи, что снижает производительность. Использование оптимизированных микротвердосплавных шаровых концевых фрез с соответствующим количеством канавок повышает эффективность резания и качество поверхности, сохраняя при этом точность, особенно при мелкосерийном производстве высокоточных деталей.
Риски поломки инструмента: двухлезвийные и четырехлезвийные микротвердосплавные шаровые концевые фрезы
Поломка инструмента в микрошаровых концевых фрезах тесно связана с количеством канавок. Двухканавочные микрошаровые концевые фрезы имеют большую нагрузку на резание, но более широкие каналы для стружки, что обеспечивает стабильное резание и снижает локальный нагрев. Однако при обработке твердых материалов или в условиях высоких скоростей концентрированная сила на каждой канавке увеличивает риск поломки.
Четырехзубые микрошаровые концевые фрезы распределяют силы резания, повышая стабильность, но более узкие каналы для стружки могут привести к ее накоплению. Неправильные параметры резания все еще могут привести к поломке инструмента или появлению царапин на поверхности. Для обработки микродиаметров крайне важно оценивать количество режущих кромок в зависимости от твердости материала, диаметра инструмента и условий резания. Двухзубые инструменты идеально подходят для мягких или среднетвердых материалов, в то время как четырехзубые инструменты уменьшают вибрацию и ошибки при обработке твердых материалов или глубокой обработке, увеличивая срок службы инструмента и точность деталей.
Практическое применение микротвердосплавных шаровых концевых фрез в высокоточной обработке деталей.
Микрофрезы с шаровым наконечником широко используются для обработки сложных поверхностей, микроканавок и элементов пресс-форм. Тщательный подбор количества канавок и диаметра инструмента, а также оптимизация параметров резания позволяют обеспечить стабильное резание при минимизации нагрева, получая гладкие и однородные поверхности. Многочисленные высокоточные задачи демонстрируют, что микрофрезы с шаровым наконечником малого диаметра и высокой жесткостью обеспечивают повторяемую точность и превосходное качество поверхности.
Эти инструменты особенно эффективны для обработки электронных компонентов, медицинских приборов и деталей аэрокосмической отрасли. Сотрудничество с опытными китайскими производителями твердосплавных шаровых фрез позволяет настраивать геометрию канавок и покрытия под конкретные материалы и процессы, что дополнительно повышает эффективность и срок службы инструмента. Правильный выбор количества канавок и геометрии инструмента является ключом к успешной микроточной обработке.

Влияние различных процессов обработки на количество канавок в твердосплавных шаровых концевых фрезах
Различные процессы обработки существенно влияют на выбор режущей кромки. Черновая обработка направлена на удаление больших объемов материала, что требует высокой нагрузки резания и эффективного удаления стружки. Шаровые концевые фрезы с меньшим количеством режущих кромок обеспечивают плавное удаление стружки и стабильные силы резания. Получистовая обработка обеспечивает баланс между эффективностью и качеством поверхности, при этом умеренное количество режущих кромок позволяет использовать более высокие скорости подачи при сохранении точности. Оптимизация конструкции инструмента и параметров для каждого этапа обеспечивает эффективную и высокоточную обработку.
Чистовая обработка и обработка сложных 3D-поверхностей требуют более высокой стабильности инструмента и качества поверхности. Шаровые концевые фрезы с большим количеством канавок снижают нагрузку на каждую канавку, минимизируют вибрацию и обеспечивают плоскостность поверхности и точность размеров. Для миниатюрных или высокоточных деталей сочетание прецизионных станков с оптимизированными параметрами резания максимизирует производительность, эффективность и срок службы инструмента.
Стратегии выбора флейт для черновой и получистовой обработки.
При черновой обработке двухлезвийные шаровые фрезы быстро удаляют материал благодаря широким каналам для стружки и низкому сопротивлению, что снижает перегрев и вибрацию. Для обработки глубоких полостей, канавок и изогнутых поверхностей оптимальное соотношение подачи и глубины резания в сочетании с двухлезвийной конструкцией обеспечивает стабильное и эффективное производство. Это особенно эффективно для алюминиевых сплавов, цветных металлов или сталей низкой твердости.
Для получистовой обработки необходимо сбалансировать скорость съема материала и качество поверхности. Умеренное количество канавок позволяет увеличить скорость подачи, одновременно снижая нагрузку на каждую канавку, равномерно распределяя усилия и минимизируя вибрацию. Специально разработанные инструменты от опытных китайских производителей твердосплавных шаровых концевых фрез помогают оптимизировать количество канавок и геометрию в зависимости от материала и технологических потребностей, повышая стабильность и качество поверхности.
Преимущества 4-канавочных твердосплавных шаровых концевых фрез при чистовой обработке и 3D-обработке поверхностей.
При чистовой и сложной 3D-обработке 4-канавочные шаровые концевые фрезы обеспечивают более высокую жесткость и стабильность резания. Сниженная нагрузка на канавку и меньшая вибрация повышают плоскостность поверхности и точность деталей. При чистовой обработке пресс-форм, закаленной стали или высокоточных компонентов 4-канавочные инструменты обеспечивают стабильность, продлевают срок службы инструмента и снижают риск доработки.
Эти инструменты также обеспечивают равномерное распределение усилия, предотвращая деформацию инструмента и появление царапин на поверхности. В сочетании с оптимизированными параметрами резания и прецизионными станками, 4-канавочные шаровые концевые фрезы повышают эффективность и позволяют получать поверхности с высоким блеском. Специальная геометрия и покрытия от профессиональных производителей дополнительно улучшают результаты при обработке деталей аэрокосмической отрасли, пресс-форм и миниатюрных высокоточных компонентов.
Взаимосвязь между количеством канавок и параметрами резания в высокоскоростных обрабатывающих центрах
В высокоскоростных обрабатывающих центрах количество канавок влияет на распределение силы резания, жесткость инструмента и стабильность. Большее количество канавок распределяет нагрузку резания, снижая усилие на каждую канавку, продлевая срок службы инструмента и обеспечивая чистоту поверхности и геометрическую точность. Правильная скорость вращения шпинделя, скорость подачи и глубина обработки в сочетании с количеством канавок имеют решающее значение для высокоскоростной и высокоточной обработки.
Удаление стружки и контроль температуры также имеют решающее значение. Слишком большое количество канавок может привести к накоплению стружки и перегреву; слишком малое количество увеличивает вибрацию и ошибки. Сотрудничество с китайским производителем твердосплавных концевых фрез для оптимизации количества канавок и согласования параметров резания обеспечивает эффективную, высококачественную обработку с низким уровнем поломки инструмента.

Структурные различия между двух- и четырехлезвийными твердосплавными концевыми фрезами с точки зрения производства.
Количество канавок влияет на производительность резания, жесткость инструмента и долговечность. Шаровые концевые фрезы с двумя канавками имеют более толстые сердечники, что обеспечивает стабильность при изгибающих моментах и вибрациях во время обработки глубоких полостей или высокоскоростной резки. Инструменты с четырьмя канавками имеют больше режущих кромок, но более тонкие сердечники, что требует точного выбора материала и изготовления для операций с длинными режущими кромками или высокими нагрузками.
Количество канавок также влияет на равномерность шлифовки и нанесения покрытия. Многоканавочные конструкции требуют постоянного радиуса кромки и угла наклона спирали для обеспечения стабильного резания и высокого качества поверхности. Опытные китайские производители твердосплавных шаровых концевых фрез оптимизируют выбор материала, толщину стержня и профиль кромки для обеспечения стабильной работы и увеличения срока службы инструмента.
Влияние количества канавок на толщину сердечника инструмента и вибростойкость
Толщина сердечника определяет сопротивление изгибу и вибрации. Двухлезвийные шаровые фрезы имеют более толстый сердечник, что обеспечивает высокую жесткость при обработке глубоких полостей и больших объемов резания, снижает вероятность поломки и сохраняет точность. Для более твердых материалов более толстый сердечник лучше противостоит колебаниям силы резания.
Четырехзубые шаровые концевые фрезы имеют более тонкие сердечники, но обеспечивают равномерное распределение силы резания и достаточную виброустойчивость, что делает их подходящими для чистовой обработки и получения высококачественных поверхностей при обработке пресс-форм, аэрокосмической отрасли и закаленной стали.
Зависимость характеристик покрытия от количества гофр
Большее количество канавок требует более высокого качества покрытия. Многоканавочные конструкции уменьшают резание каждой канавки, но увеличивают трение и нагрев, что затрудняет повышение износостойкости покрытия. Равномерное, высококачественное покрытие уменьшает сколы и царапины на поверхности, повышая стабильность, особенно для микрофрез и фрез с шаровым наконечником высокой твердости.
Инструменты с двумя канавками испытывают более высокие усилия на каждой канавке, что требует использования прочных покрытий. Сотрудничество с профессиональным китайским производителем твердосплавных шаровых концевых фрез гарантирует оптимизацию покрытий, материалов и конструкции канавок, что продлевает срок службы инструмента и поддерживает производительность резки различных материалов.
Решения для проектирования режущих кромок фрез из твердосплава от китайских производителей шаровых концевых фрез
Производители предлагают индивидуальные конструкции канавок в зависимости от материала, конструкции детали и диаметра. Двухканавочные шаровые концевые фрезы идеально подходят для обработки глубоких полостей, интенсивного удаления стружки и мягких материалов, с упором на толщину сердечника и сопротивление изгибу. Четырехканавочные инструменты подходят для чистовой обработки или твердых материалов, оптимизируя баланс резания, качество поверхности и контроль вибрации.
Миниатюрные и высокотвердые шаровые концевые фрезы дополнительно оптимизированы за счет покрытия, твердости материала и диаметра, что обеспечивает равномерный рез, плавное удаление стружки и увеличенный срок службы инструмента. Партнерство с китайским производителем твердосплавных шаровых концевых фрез обеспечивает профессиональные решения в области конструкции канавок для стабильной и эффективной обработки высокоточных и твердых материалов.

Распространенные заблуждения при выборе концевой фрезы с шаровым наконечником относительно количества канавок.
При выборе и применении концевых фрез многие операторы, оценивая пригодность инструмента, сосредотачиваются исключительно на количестве канавок. Однако такой подход часто приводит к ошибкам. Твердость материала, сопротивление резанию и характеристики отвода стружки напрямую влияют на оптимальное количество канавок. Игнорирование этих факторов может привести к преждевременному износу инструмента, его поломке или неэффективной обработке. Оценка материала, геометрии детали и жесткости станка имеет важное значение для обеспечения стабильности обработки и качества поверхности.
Слепое стремление к многозубчатым или однозубчатым инструментам без учета процесса обработки также может увеличить производственные затраты и снизить точность деталей. Выбор правильного количества зубьев не только увеличивает срок службы инструмента, но и оптимизирует параметры резания и отвод стружки, сокращая время простоя и необходимость доработок. Сотрудничество с опытным китайским производителем твердосплавных шаровых концевых фрез обеспечивает профессиональную консультацию, адаптированную к материалу, диаметру инструмента и процессу обработки, помогая избежать заблуждений и обеспечить научно обоснованный выбор инструмента.
Анализ подхода, ориентированного исключительно на количество флейт и игнорирующего материал.
Многие специалисты по закупкам сосредотачиваются исключительно на количестве канавок, игнорируя твердость материала и режущие характеристики. Двухканавочная шаровая фреза хорошо работает с мягкими материалами, но ее использование на закаленной стали или деталях с высокой твердостью может привести к концентрации режущих сил, вызывая вибрацию или поломку. И наоборот, четырехканавочные инструменты могут испытывать трудности с удалением стружки при обработке мягких материалов, что приводит к накоплению тепла и образованию наростов на кромках, снижая эффективность и качество поверхности.
Правильный подход предполагает оценку твердости материала, сложности детали и параметров обработки. Сотрудничество с профессиональными производителями гарантирует оптимизированные рекомендации по количеству канавок для различных материалов, обеспечивая стабильную резку, высокое качество поверхности и увеличенный срок службы инструмента. Правильное соответствие материала и количества канавок имеет важное значение для прецизионной обработки, повышая выход годной продукции и стабильность результатов.
Риски использования 4-канавочных микротвердосплавных концевых фрез при обработке малых диаметров
Микрофрезы с шаровым наконечником обладают ограниченной жесткостью из-за малого диаметра. Слепой выбор 4-зубчатой микрофрезы с шаровым наконечником распределяет силы резания, но ограничивает отвод стружки, что приводит к ее накоплению, локальному перегреву и сколам на режущей кромке. Большое количество зубцов в миниатюрных инструментах также повышает чувствительность к вибрации, снижая точность и увеличивая риск поломки.
Для обработки мелких деталей крайне важен выбор соответствующего количества канавок, скорости подачи и глубины. Как правило, двухканавочные микрошаровые концевые фрезы обеспечивают более стабильное усилие и более плавное удаление стружки, особенно при обработке глубоких полостей или сложных поверхностей. Сотрудничество с опытным китайским производителем твердосплавных шаровых концевых фрез позволяет подобрать количество канавок и геометрию инструмента в соответствии с размером детали, материалом и условиями обработки, обеспечивая высокоточную обработку и увеличенный срок службы инструмента.
Ограничения возможностей концевых фрез из карбида вольфрама твердосплава 55 HRC в оборудовании с низкой жесткостью.
Шаровые концевые фрезы высокой твердости, используемые на станках или приспособлениях с низкой жесткостью, подвержены вибрации, деформации или поломке. Даже высокопроизводительные шаровые концевые фрезы из карбида вольфрама твердостью 55 HRC могут работать неэффективно при недостаточной жесткости, что влияет на точность и качество поверхности.
Комплексная оценка жесткости станка, устойчивости зажимных приспособлений и параметров резания имеет решающее значение. Правильный выбор количества канавок, скорости подачи и глубины резания минимизирует риск поломки и обеспечивает стабильную обработку. Сотрудничество с профессиональными производителями для индивидуальной настройки инструмента и параметров гарантирует высокоточную и стабильную обработку твердых материалов в различных условиях эксплуатации оборудования.

Как выбрать оптимальное количество канавок в зависимости от фактических потребностей обработки
Правильный выбор количества канавок имеет решающее значение для эффективности обработки, качества поверхности и срока службы инструмента. На решение о количестве канавок влияют такие факторы, как твердость материала, процесс обработки и жесткость станка. Учитывая количество канавок, диаметр, характеристики материала и параметры резания, операторы могут добиться оптимальной производительности на каждом этапе обработки.
Для миниатюрных деталей, твердых материалов и сложных 3D-поверхностей правильное количество канавок снижает риск поломки инструмента, минимизирует вибрацию и накопление стружки, а также улучшает однородность поверхности. Сотрудничество с опытными китайскими производителями твердосплавных шаровых концевых фрез обеспечивает научно обоснованный выбор канавок и оптимизированную конструкцию инструмента. От черновой до чистовой обработки, от мягкого алюминия до стали твердостью 55 HRC — для каждого режима обработки существует оптимальная конфигурация канавок. Оценка жесткости оборудования, жесткости инструмента, материала и конструкции детали обеспечивает высокоэффективную и высокоточную обработку, одновременно снижая затраты и продлевая срок службы инструмента.
Определение количества канавок на основе жесткости оборудования и скорости вращения шпинделя.
Жесткость оборудования и скорость вращения шпинделя определяют стабильность резания и нагрузку на инструмент. На станках с низкой жесткостью или на высоких скоростях слишком большое количество канавок может привести к плохому отводу стружки и вибрации, в то время как слишком малое количество увеличивает нагрузку на каждую канавку, повышая риск поломки. Анализ жесткости станка, скорости вращения шпинделя и глубины резания позволяет принимать обоснованные решения о выборе между двух- и четырехканавочными шаровыми фрезами, обеспечивая стабильное и эффективное резание.
Сочетание высокоскоростных возможностей шпинделя с соответствующим количеством канавок позволяет сбалансировать силы резания, снизить нагрев и повысить точность и качество поверхности. При обработке микродеталей крайне важно учитывать жесткость станка и скорость вращения шпинделя, чтобы уменьшить количество поломок и ошибок обработки.
Выбор двух- или четырехлезвийной концевой фрезы в зависимости от сложности детали
Геометрия детали напрямую влияет на выбор режущей кромки. Для глубоких полостей, узких канавок или сложных поверхностей двухлезвийные шаровые концевые фрезы подходят для черновой и получистовой обработки благодаря плавному удалению стружки и стабильному резанию. Для чистовой обработки или обработки закаленной стали четырехлезвийные шаровые концевые фрезы распределяют усилия и снижают вибрацию, обеспечивая высокоточную обработку поверхностей.
При выборе количества канавок необходимо также учитывать стратегию резания, глубину и твердость материала. Например, при обработке закаленных деталей шаровыми фрезами из карбида вольфрама твердостью 55 HRC полезно выбрать фрезу с соответствующим количеством канавок, чтобы уменьшить вибрацию и повысить стабильность резания. Оценка конструкции детали и процесса обеспечивает стабильную и надежную работу.
Настройка количества канавок с помощью шаровой концевой фрезы из твердосплава, произведенной в Китае.
Сотрудничество с профессиональными производителями имеет решающее значение для оптимального выбора канавок. Предоставление подробных параметров — материал, твердость, геометрия детали, глубина, скорость вращения шпинделя и жесткость станка — помогает оптимизировать конструкцию и количество канавок. Индивидуальные решения продлевают срок службы инструмента, повышают стабильность и улучшают качество поверхности.
Опытные китайские производители твердосплавных шаровых концевых фрез могут порекомендовать оптимальное количество канавок и варианты покрытия в зависимости от стадии обработки, диаметра инструмента и требований к микрообработке. Обмен данными обеспечивает высокоточную и высокоэффективную обработку микродеталей, твердых материалов и сложных поверхностей, минимизируя при этом риски и производственные затраты.






