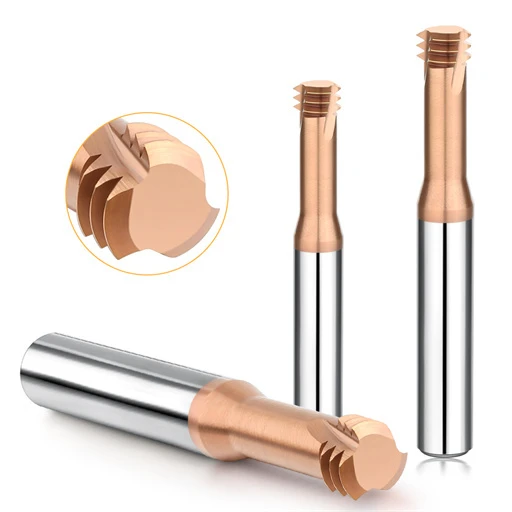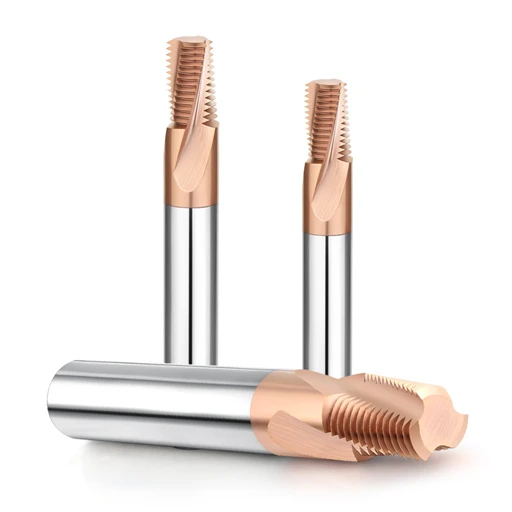
В процессе обработки штамповочных вставок из стали SKD11, прошедшей двойную криогенную закалку, к нам обратился давний клиент с критической проблемой. Они фрезеровали глухие резьбы M4×0.7 в стабильной стали HRC65. Их твердосплавный инструмент хрупко сломался у основания хвостовика, не успев совершить даже двух полных оборотов. Сломанный инструмент застрял глубоко в полости, что поставило под угрозу утилизацию дорогостоящего предварительно закаленного штамповочного блока.
Мы постоянно наблюдаем подобные поломки в цехах высокоточной обработки. Работая с инструментальными цехами по всей Северной Америке и Европе, мы знаем, что нарезание резьбы в закаленной инструментальной стали подвергает наконечники инструментов экстремальным сдвиговым и термическим ударам. Многие в первую очередь винят прочность подложки или качество покрытия. Однако наш анализ разрушения с помощью сканирующего электронного микроскопа показывает, что большинство поломок резьбофрез происходит из-за незначительных, неконтролируемых технологических параметров, а не из-за некачественного сырья.
Небольшие ошибки настройки приводят к серьезным повреждениям при резке вблизи физических пределов возможностей карбида вольфрама. Высокие коэффициенты вылета зуба вызывают вибрацию, некомпенсированная круговая интерполяция приводит к сильной перегрузке резьбофрезы, а биение всего в 0.003 мм концентрирует все силы резания на одном зубе. В условиях твердости HRC65 эти микроотклонения мгновенно накапливаются, приводя к внезапному выходу резьбофрезы из строя.
Вы когда-нибудь контролировали показания нагрузочного датчика вашей машины, используя крайне консервативные параметры, и вдруг слышали глухой щелчок изнутри отверстия?
Подготовка пилотного отверстия и аномальные слои упрочнения при обработке: основные скрытые виновники перегрузки резьбофрезы.
При устранении неисправностей, связанных с поломкой резцов в закаленных штамповочных блоках, наша первая инструкция программисту проста: отойдите от фрезерного станка и измерьте предварительно просверленное отверстие. В стали HRC65 дефекты предварительной обработки вызывают серьезные скачки в работе. Когда инструмент входит по винтовой интерполяции, попадание в некруглое или коническое отверстие приводит к мгновенной перегрузке резьбонарезной фрезы.
Недавно мы проанализировали работу, в которой пять резьбовых отверстий были обработаны чисто, но резец сломался на втором витке шестого отверстия. Микротвердость поперечного сечения показала, что предварительно просверленное твердосплавное сверло получило незначительный износ боковой поверхности. Возникшее трение привело к образованию упрочненного белого слоя, достигающего твердости HRC68. Резьбонарезная фреза не обрабатывала однородный металл; она ударялась о хрупкую, неровную оболочку.
Упрочнение при обработке и ошибки конусности: первопричина мгновенного скола в твердосплавных резьбофрезах.
При сверлении направляющих отверстий в твердых заготовках незначительный износ сверла превращает истинный сдвиг в сильное полирование и трение. Эта интенсивная механическая деформация оставляет упрочненный поверхностный слой вдоль внутренней стенки. Когда жесткие твердосплавные резьбофрезы задевают эту измененную зону, на вершинах зубьев происходит микросколы. В сверхтвердых сплавах начальная микротрещина разрушает резец уже на следующем обороте.
Забивание стружки в глубокие отверстия также приводит к деформации стандартных сверл, создавая обратный конус в месте сужения отверстия внизу. По данным наших клиентских испытаний, диаметральный конус всего в 0.02 мм на глубине 10 мм резко увеличивает радиальное зацепление. Запрограммированный легкий рез внезапно превращается в сильное боковое зацепление в нижней части глухого отверстия, мгновенно ломая инструмент.
Что касается фрезерования резьбы в стали SKD11: почему диаметр пилотного отверстия необходимо увеличить на +0.03 мм до +0.05 мм?
При обработке закаленных холоднокатаных сталей мы всегда советуем программистам игнорировать стандартные таблицы сверл из справочников. При нарезании резьбы на стали SKD11 , DC53 или D2 с твердостью HRC65 мы намеренно увеличиваем диаметр пилотного отверстия на +0.03 мм – +0.05 мм. Чрезвычайно твердые материалы обладают очень высокой предельной прочностью на сдвиг. Узкое отверстие приводит к сильному трению о наконечник инструмента и опасному моменту заклинивания.
Эта корректировка требует преднамеренного инженерного компромисса. Небольшое расширение отверстия немного снижает теоретическую высоту зацепления резьбы примерно на 5–8%. Однако прочность на вырыв в материалах HRC65 остается неизменной. Дополнительный радиальный зазор предотвращает катастрофическое заедание, снижает нагрев боковой поверхности и обеспечивает стружкам безопасный путь для выхода.
Недостатки стратегии выбора радиальной глубины резания (DOC): ловушка ударной нагрузки при использовании твердосплавных резьбофрез.
Фрезерование резьбы в стали HRC65 — это не традиционное удаление металла. Это высокопрочное микроотслаивание. Многие предприятия используют стандартные настройки библиотеки CAM, которые пытаются нарезать резьбу за один или два агрессивных прохода. Как только канавки ударяются о плотную мартенситную матрицу, нормальные силы на режущей кромке резко возрастают, вызывая преждевременное разрушение резьбофрезы.
Когда клиенты присылают нам сломанные инструменты, поверхности излома почти всегда демонстрируют четкий, хрупкий сдвиг без пластической деформации. Анализ их G-кода выявляет радиальные разрезы ( $a_e$ ), которые слишком агрессивны в спиральных блоках G02/G03. Тонкие хвостовики деформируются под воздействием чрезмерной боковой силы, вызывая сильное трение на боковой поверхности, превращая гладкий разрез в сильный удар.
Интенсивная однопроходная резка приводит к поломке инструмента: для материала HRC65 запрещена радиальная глубина резания, превышающая 0.05 мм.
Попытка создания полного профиля в стали HRC65 с помощью тяжелого однопроходного резания почти наверняка приведет к поломке режущего инструмента. Согласно испытаниям на динамометре для измерения силы резания, радиальные резы глубиной более 0.05 мм создают локальные сдвиговые напряжения, превышающие предел прочности современных покрытий. Чрезмерное боковое зацепление создает сильное комбинированное напряжение на зубьях инструмента, что напрямую приводит к катастрофическому разрушению резьбофрезы.
Вместо этого мы предпочитаем поэтапное радиальное распределение проходов. На резьбе M6 с высотой профиля 0.54 мм мы разделяем радиальное зацепление на 4–6 проходов. Начинаем с резания 0.04 мм, постепенно уменьшая до чистовых резов 0.02 мм и 0.015 мм. Дополнительные проходы с использованием сжатого воздуха увеличивают время цикла на несколько секунд, но предотвращают поломку инструмента и утилизацию сохранённых деталей.
Стратегия многопроходной обработки: решающая роль «пружинного прохода» в компенсации деформации инструмента.
Когда резьбовой калибровочный шаблон не садится на место после фрезерования, операторы часто инстинктивно увеличивают радиальное смещение инструмента в регуляторе. При работе с высокотвердой сталью это опасная ошибка. Твердосплавные инструменты отклоняются от резания под воздействием больших боковых нагрузок. Уменьшение диаметра шага резьбы редко вызвано износом пластины; это механическое смещение инструмента.
Мы всегда требуем как минимум один проход с нулевой глубиной («пружинный проход») в траектории инструмента перед регулировкой смещений. После достижения конечной глубины режущий инструмент снова повторяет окончательную траекторию без дополнительной радиальной подачи. Этот проход чисто удаляет микропримеси, оставшиеся после отклонения инструмента, обеспечивая надежную посадку резьбового калибра 6H без поломки резьбофрезы.
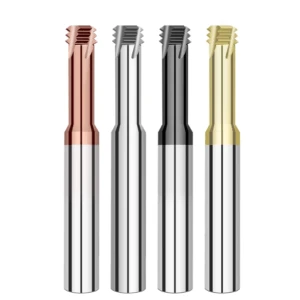
Чрезмерное биение инструмента (TIR): как незначительные отклонения приводят к катастрофическому отказу резьбофрезы.
При фрезеровании закаленной стали многие токари сосредотачиваются на скорости и покрытиях, игнорируя биение держателя инструмента. При твердости HRC65 деформация материала при пределе текучести незначительна. Каждое зацепление режущего зуба представляет собой мощное микроскопическое столкновение. В мягкой стали небольшое биение лишь увеличивает шаг резьбы. В закаленной стали биение переносит всю нагрузку на один зуб, вызывая внезапный выход инструмента из строя.
Мы убедились в этом на собственном опыте на предприятии по изготовлению медицинских костных пластин, где процент поломок инструмента составлял 40%. Техники винили в этом агрессивную скорость подачи. Используя индикатор часового типа на шпинделе, мы измерили общее биение на конце инструмента в 0.012 мм. Один зуб принимал на себя более 70% режущей нагрузки, в то время как три зуба едва касались металла, ломая инструмент на первом обороте.
Биение наконечника инструмента, превышающее 0.003 мм, приводит к сколам кромки: сравнение цанг ER и гидравлических держателей.
Если вы используете стандартные пружинные цанги для обработки стали HRC65, немедленно перепроверьте точность настройки. Биение наконечника инструмента должно оставаться в пределах 0.003 мм; достижение значения 0.005 мм удваивает частоту сколов кромки. Стандартные патроны ER используют механический зазор между корпусом, цангой и гайкой. Такая конструкция теряет повторяемость после многократной смены инструмента, что делает ее основной причиной неконтролируемого биения резьбофрезы.
Выбор держателя инструмента требует баланса между затратами на настройку и риском брака. Для сверхтвердой стали мы отдаем приоритет зажимным держателям с термоусадочной посадкой и высокоточным гидравлическим патронам. Оба типа надежно удерживают радиальное биение менее 0.003 мм. Гидравлические камеры также эффективно гасят микровибрации. Более высокая стоимость держателя быстро окупается за счет исключения поломок инструмента и бракованных вставок для полостей.
Балансировка выступа и жесткости для небольших резьбофрез при обработке резьбы M3/M4
При фрезеровании резьбы M3 и M4 получаются резцы с хрупким диаметром шейки около 2 мм. Твердосплав обеспечивает исключительную твердость и износостойкость, но его прочность на поперечный разрыв резко снижается с увеличением вылета. Отклонение инструмента увеличивается кубически с увеличением длины. Это делает миниатюрные резьбофрезы очень хрупкими при работе в глубоких отверстиях.
В цеху соотношение вылета ( L/D ) выше 3:1 относится к зоне высокого риска. Для обработки глубоких полостей следует заказывать инструменты на заказ с короткими режущими канавками и усиленными хвостовиками или предварительно фрезеровать паз для зазора более крупной концевой фрезой . Никогда не удлиняйте тонкую шейку дальше, чем необходимо. Жертвование глубиной за один проход ради жесткости инструмента имеет важное значение для предотвращения неожиданной поломки.
Вибрация при механической обработке и резонансная нестабильность: высокочастотные колебания при фрезеровании резьбы.
При резке стали с твердостью выше HRC60 высокий металлический визг означает, что следует немедленно нажать кнопку приостановки подачи. Самовозбуждающаяся вибрация в закаленной стали разрушительна, поскольку жесткая заготовка практически не поглощает энергию удара. Все ударные волны от резания отскакивают обратно в канавки. Прерывистое вхождение зуба, совпадающее с гармониками шпинделя или приспособления, вызывает сильную вибрацию при нарезании резьбы фрезерованием.
Диагностика проводилась в цехе штамповки стали HRC64. На заготовках были видны сильные белые следы вибрации и шероховатые, чешуйчатые стенки. Под микроскопом на режущей кромке были обнаружены зазубренные, пилообразные микросколы, а не равномерный износ боковой поверхности. Операторы списали это на твердость инструмента. В действительности же циклический резонанс и высокочастотная вибрация разрушили хрупкие твердосплавные кромки за считанные секунды.
Поломка зубьев из-за резких фазовых сдвигов: почему радиальные движения дуги внутрь и наружу являются обязательными
Анализ программ ЧПУ заказчика часто выявляет серьезный недостаток: прямое погружение в стенку отверстия при линейном перемещении G01. Линейное введение мгновенно приводит к изменению угла контакта с 0° до широкого зацепления. Этот кратковременный удар воздействует на кончик инструмента подобно удару молотка. Резкий сдвиг фазы приводит к поломке канавок и внезапному разрушению резьбофрезы.
Всегда программируйте плавные круговые движения входа и выхода дуги на 90° или 180°. При спиральном или круговом входе дуги стружка начинает движение с нулевой точки, а нагрузка нарастает постепенно. Это обеспечивает плавное, а не резкое увеличение сопротивления резанию. Аналогичным образом, выход дуги предотвращает резку с резким торможением в конечной точке, избегая ударных нагрузок и глубоких следов от задержек.
Распространение микротрещин, вызванных вибрацией: предотвращение резонансных зон путем точной настройки скорости и подачи.
Если во время пробной резки вы слышите громкий гармонический визг, ни в коем случае не пытайтесь завершить цикл. Высокочастотная вибрация передает акустическое напряжение глубоко в твердосплавную подложку за миллисекунды. Эти ударные волны превращают дефекты зерна размером менее микрона в видимые микротрещины. Как только трещины распространяются от края к сердцевине, внезапный выход из строя резьбофрезы неизбежен.
Резкое снижение скорости вращения шпинделя часто оказывается контрпродуктивным. Уменьшение частоты вращения увеличивает нагрузку на зуб, повышая силы резания и фиксируя инструмент в более жестких вибрационных узлах. Вместо этого следует регулировать скорость вращения шпинделя с шагом от 50 до 100 об/мин, одновременно уменьшая скорость подачи на 10–15%. Это смещает частоты гармонических колебаний, переводя резание в тихий и стабильный диапазон.
Неточности в расчете скорости подачи: игнорирование мгновенной перегрузки резьбофрезы.
Опытные токари, точно рассчитывающие линейные подачи фрезерования, часто допускают ошибки при обработке внутренних винтовых траекторий. При круговой интерполяции G02 или G03 запрограммированное значение F определяет скорость вращения инструмента относительно центральной линии, а не скорость вращения внешнего кончика зуба. Расчет подач без компенсации внутреннего радиуса приводит к резким скачкам фактической нагрузки на кромку, вызывая сильную перегрузку резьбофрезы.
В случае мягкой стали пластичность заготовки маскирует эту ошибку в расчетах. В случае стали HRC65 некомпенсированные подачи губительны. Операторы часто считают, что запрограммировали консервативные параметры, не зная, что фактическая нагрузка стружки на стенку отверстия превышает безопасные пределы прочности. Эта ошибка в расчетах остается основной причиной внезапного выхода инструмента из строя при обработке закаленных материалов.
Линейная подача системы управления против фактической подачи наконечника: алгоритмический недостаток, вызывающий скачки нагрузки на чип.
При интерполяции внутри отверстия траектория движения центра инструмента значительно короче, чем траектория движения внешней режущей кромки вдоль стенки. В соответствии с кинематическим соотношением, скорость режущей кромки масштабируется как (D_отверстие – D_инструмент) / D_отверстие. Если программист не компенсирует скорость подачи, станок с ЧПУ будет перемещать режущие канавки в несколько раз быстрее, чем предполагалось, что приведет к разрушению резьбофрезы.
Например, при использовании резьбофрезы диаметром 6 мм внутри отверстия M8 фактическая подача зуба увеличивается в 3-4 раза по сравнению с запрограммированной центральной подачей. Можно было бы ожидать умеренного резания, но зубья ударяются о стенку под воздействием разрушительной стружки. При твердости по Роквеллу 65 твердосплавные зубья не выдерживают и половины оборота под такой нагрузкой, прежде чем полностью сломаются.
Достижение безопасного диапазона подачи на зуб при нарезании резьбы на закаленной стали 0.01–0.02 мм
При обработке чрезвычайно твердых материалов толщина стружки должна оставаться в пределах строгих допусков. На основе обширных данных динамометрических испытаний и данных о сроке службы инструмента установлено, что истинная компенсированная подача на зуб при нарезании резьбы на закаленной стали должна оставаться в пределах от 0.01 мм до 0.02 мм/зуб. Превышение 0.025 мм/зуб ускоряет разрушение кромки, а снижение ниже 0.005 мм/зуб приводит к абразивному трению и быстрому износу боковой поверхности.
Встройте автоматическую компенсацию радиуса в постпроцессоры CAM-системы или макросы станка. Это гарантирует, что выходное значение F рассчитывает скорость по центральной линии непосредственно из истинной тангенциальной скорости точки контакта. Поддержание фактической подачи около 0.015 мм/зуб немного увеличивает время цикла, но защищает дорогостоящие заготовки и предотвращает преждевременный износ инструмента.
Неправильный выбор среды для откачки и охлаждения чипа: воздух под высоким давлением или масляный туман.
Обильное охлаждение обрабатываемой поверхности водорастворимой охлаждающей жидкостью является стандартной практикой для мягких сталей, но металл с твердостью HRC65 полностью опровергает традиционную логику охлаждения. Стружка при такой твердости состоит из ультрамелких абразивных стекловидных частиц, а не из сплошных свернутых лент. Если ваши гидродинамические системы не могут вымыть эти частицы или если термический удар разрушает инструмент, то в течение нескольких секунд происходит серьезный отказ резьбофрезерного инструмента.
Мы протестировали это на нескольких европейских предприятиях по производству пресс-форм. Одна группа использовала обильное заполнение эмульсией, а другая — сухой охлажденный воздух с минимальным количеством смазки (MQL). На станках с обильным охлаждением режущие кромки скалывались в пределах трех отверстий. Напротив, пневматическая откачка увеличила срок службы инструмента в несколько раз. Чистое удаление стружки и стабилизация термических циклов имеют гораздо большее значение, чем простое заполнение зоны резания жидкостью.
Вторичное измельчение стружки: как затвердевшие микрочастицы в глухих отверстиях измельчаются фрезами.
Резьба в глухом отверстии практически не оставляет естественных путей для выхода стружки. При резке стали HRC65 отделившиеся микрочастицы подвергаются сильному сдвиговому напряжению и трению, упрочняясь до твердости самой твердосплавной подложки. Если эти рыхлые абразивные частицы оседают на дне отверстия, спиральная траектория резьбофрезы прижимает их к дну полости.
Такая повторная резка приводит к резким скачкам нагрузки, а не к линейному износу. Операторы обычно обнаруживают, что канавки на конце инструмента рассыпаются в порошок, прежде чем цельный хвостовик отделится без повреждений. Мы рекомендуем направлять внешнее воздушное сопло прямо в отверстие под давлением не менее 0.6 МПа. Еще лучше – пропускать через инструмент воздух, чтобы стружка оставалась во взвешенном состоянии и поднималась в воздух до тех пор, пока полностью не выйдет из отверстия.
Предотвращение термического шока: как MQL и охлажденный воздух защищают карбидные покрытия.
Обильное охлаждение сверхтвердой стали с использованием охлаждающей жидкости на водной основе вызывает сильный термический удар. При прерывистой резке канавки циклически перемещаются между зонами трения с температурой 800 °C, и внезапные потоки холодной охлаждающей жидкости происходят десятки раз в секунду. Это быстрое изменение температуры приводит к образованию плотных вертикальных гребенчатых трещин на хрупких твердосплавных кромках, вызывая быстрое разрушение резьбофрезы.
Охлажденный сухой воздух в сочетании с MQL обеспечивает оптимальный баланс в цехе. Охлажденный воздух удаляет абразивную пыль и эффективно справляется с макронагревом, предотвращая резкие перепады температуры. В то же время микрокапли растительного масла создают тонкую смазывающую пленку, предотвращающую высокотемпературное заедание. Хотя MQL требует специальной фильтрации, он исключает термическую усталость и отслаивание, сохраняя целостность покрытий инструмента.
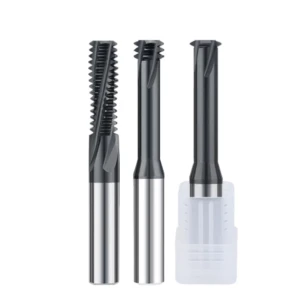
Зернистая структура подложки и расслоение покрытия: несоответствие свойств материалов.
Когда биение, подача и отвод стружки отрегулированы правильно, но режущие кромки все равно неожиданно ломаются, обычно виновата металлургическая структура заготовки инструмента. Резка стали HRC65 доводит карбид вольфрама до предельных пределов сдвига и термической обработки. Любые микропустоты, скопления кобальта или слабая адгезия покрытия концентрируют напряжение и приводят к катастрофическому отказу резьбофрезерного инструмента.
В нашей испытательной лаборатории мы анализируем сломанные инструменты с помощью сканирующей электронной микроскопии (СЭМ) и энергодисперсионного рентгеновского анализа (ЭДС). Техники обычно винят в поломке слишком высокие скорости, но микроскопическое исследование часто выявляет пористую структуру материала, миграцию связующего вещества и отслоение покрытий. Подбор неподходящего сорта стали для сверхтвердых сталей приводит к плохим результатам. Это функциональный эквивалент удара по закаленному сплаву хрупким стеклом.
Субмикронные зернистые подложки (0.2–0.4 мкм) и прочность на поперечный разрыв в закаленной стали
Распространенная ошибка в отрасли — предположение, что более твердый карбид всегда лучше режет твердую сталь. Стремясь к твердости HRA94, поставщики низкокачественных прутков часто снижают содержание кобальтового связующего ниже 6% или используют неравномерные смеси субмикронных зерен. Хотя при комнатной температуре они твердые, их прочность на поперечный разрыв падает значительно ниже безопасного порога в 3500 МПа, что делает поломку резьбофрезы неизбежной при ударном воздействии при резке.
Фрактография с помощью сканирующего электронного микроскопа (СЭМ) выявляет чистое, хрупкое межзеренное расщепление без ямчатых гребней сдвига, которые препятствуют росту трещин. Трещины распространяются вдоль границ карбидных зерен с чрезвычайно высокой скоростью, разрушая сердцевину инструмента. Для резания с твердостью HRC65 мы используем ультратонкие подложки с содержанием кобальта от 8% до 10% и минимальной твердостью по Роквеллу 4000 МПа. Контролируемое бимодальное распределение эффективно поглощает энергию прерывистого удара.
Почему производители высококачественных резьбофрез полагаются на высокотемпературные нанокомпозитные покрытия?
В стальных заготовках HRC65 температура в зоне резания регулярно превышает 900°C. Стандартные PVD-покрытия, такие как AlTiN или TiAlN, быстро окисляются при температуре около 800°C, вызывая образование пузырей и отслоение защитной пленки. После разрушения этого теплового барьера оголенная твердосплавная кромка начинает тереться непосредственно о твердую сталь, вызывая быстрый адгезионный износ. Поэтому производители надежных резьбофрез используют нанокомпозитные покрытия AlTiSiN, рассчитанные на температуру выше 1100°C.
Легирование кремнием нарушает стандартный столбчатый рост кристаллов, создавая аморфную матрицу из нитрида кремния, которая инкапсулирует ультрамелкие зерна. Под воздействием трения при резке эта поверхность образует пассивирующий слой из оксида алюминия и кремния, который снижает трение ниже 0.35. Хотя вакуумное напыление нанокомпозитов обходится дороже, получаемая в результате устойчивость к образованию кратеров и тепловая защита предотвращают сколы внутри глубоких отверстий.
Контрольный список для оперативного устранения неполадок на месте: протокол действий в цехе при поломке резьбофрезы.
Когда на столе лежит дорогостоящая заготовка с твердостью HRC65, худшая реакция — это попытка наугад установить другой инструмент. На предприятиях точной обработки наш основной протокол прост: остановить шпиндель, осмотреть поверхность излома и систематически проверить причину поломки. Для решения проблемы хронического обламывания резьбофрез необходимо за считанные минуты выявить скрытые дисбалансы процесса на станке, в программе и траектории движения инструмента.
Сверхтвердая резьба не допускает никаких погрешностей. Закаленное направляющее отверстие, биение держателя на несколько микрон или нескомпенсированная круговая подача мгновенно сломают наконечник инструмента. Вместо того чтобы выбрасывать дорогостоящие блоки, воспользуйтесь этим практическим контрольным списком, чтобы проверить каждую физическую переменную, от конуса шпинделя до дна отверстия.
Слушайте, осматривайте микросхемы и измеряйте биение: диагностика неисправностей за 3 минуты.
Если у вас нет в цехе динамометров для измерения параметров резки, воспользуйтесь нашей простой трехминутной проверкой, чтобы диагностировать неисправность инструмента:
-
Прислушайтесь к звукам входа и выхода: если при входе в отверстие слышен высокочастотный треск, проверьте свой G-код на наличие пропущенных движений дуги входа или некомпенсированных подач по осевой линии. Если инструмент заклинивает у пола, проверьте, не отсутствует ли пружинный проход нулевой глубины или не задевает ли дуга отвода стенку.
-
Осмотрите стружку и поверхности излома: если в отверстии обнаружена черная измельченная пыль, увеличьте давление воздуха или переключитесь на подачу воздуха через шпиндель, чтобы предотвратить скопление стружки. Плоский, чистый излом на хвостовике указывает на радиальную перегрузку, а микросколы на зубьях свидетельствуют о термическом шоке от обильного охлаждения.
-
Измерение биения наконечника инструмента: При настройке сменного инструмента проведите индикатором по режущим канавкам на полном обороте шпинделя. Если общее биение, измеренное индикатором, превышает 0.003 мм, очистите конус или замените инструмент на гидравлический держатель, чтобы предотвратить перегрузку одного зуба из-за биения резьбофрезы.
Нарезание резьбы в закаленной инструментальной стали требует баланса между условиями термообработки, жесткостью шпинделя и геометрией канавок. Если у вас возникают проблемы с поломкой инструмента при обработке криогенно обработанных сталей SKD11, DC53 или порошковых сталей, сообщите нам глубину отверстий, вылет инструмента и параметры резания. Мы можем проанализировать ваши чертежи и данные обработки, чтобы стабилизировать процесс.