САМХО

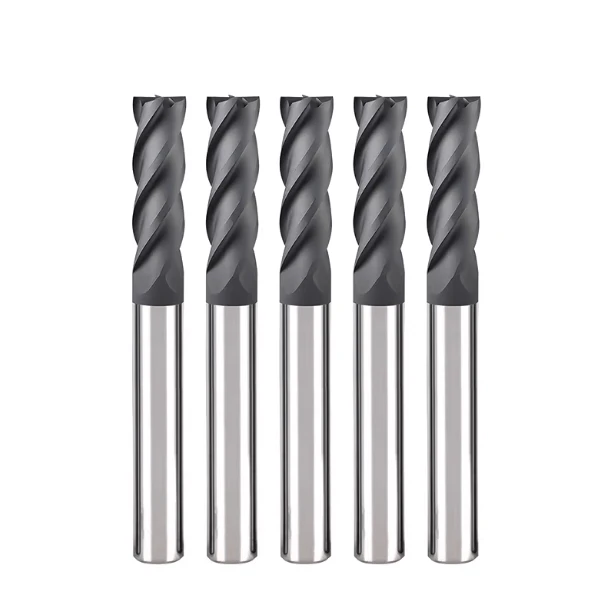
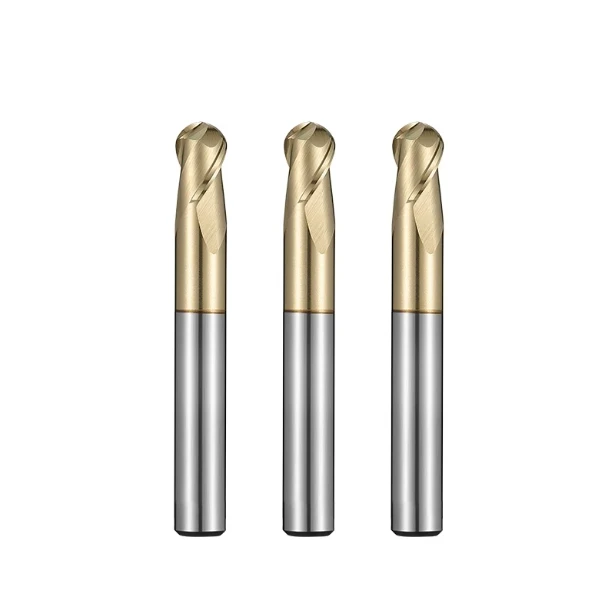
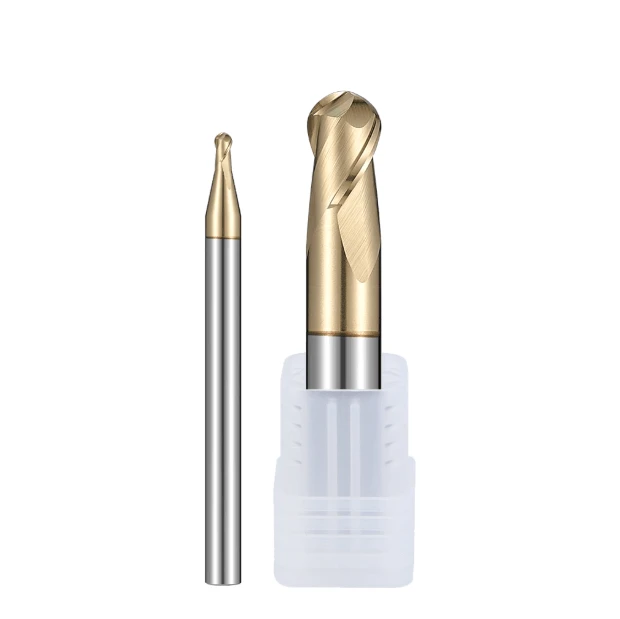
шаровидная концевая фреза

Как устранить вибрацию при использовании концевой фрезы с шаровидным наконечником для нержавеющей стали

В течение последнего десятилетия мы еженедельно получаем срочные звонки от предприятий, столкнувшихся с одним и тем же кошмаром: сильной вибрацией во время чистовой фрезеровки контуров из нержавеющей стали. Готовые детали покрываются волнистыми следами и текстурой «апельсиновой корки», а твердосплавные инструменты начинают скалываться менее чем за 30 минут. Это не единичный случай. Независимо от того, чем вы обрабатываете детали.
Как устранить вибрацию при использовании концевой фрезы с шаровидным наконечником для обработки нержавеющей стали Подробнее »

концевые фрезы с алмазным покрытием для графита

Контроль качества обработки графита на станках с ЧПУ: как предотвратить образование заусенцев при обработке графита на станках с ЧПУ.

В производстве прецизионных пресс-форм и электродов инженеры часто сталкиваются с одной и той же проблемой. Графитовые компоненты после обработки соответствуют строгим допускам по размерам, однако по краям появляются микроскопические заусенцы. Эти крошечные заусенцы на кромках ухудшают качество последующей электроэрозионной обработки (ЭЭО), точность сборки и общее качество поверхности. Недавно мы оказали помощь клиенту, занимающемуся производством прецизионных пресс-форм и испытывающему трудности с тонкостенными графитовыми компонентами.

Контроль качества обработки графита на станках с ЧПУ: как предотвратить образование заусенцев при обработке графита на станках с ЧПУ Подробнее »

графитовая концевая фреза

Почему поверхность графита становится шероховатой после фрезерования? Причины и решения для улучшения качества обработки графита на станках с ЧПУ.

В ходе недавнего проекта по обработке графитовых электродов клиент столкнулся с неожиданной проблемой. При использовании одной и той же партии графита и одного и того же обрабатывающего центра с ЧПУ первоначальная чистота поверхности была идеальной. Однако после непрерывного фрезерования на поверхности электродов появились сильные следы от инструмента, микросколы и увеличилась шероховатость. Хотя клиент подозревал несоответствие материала, наши инженеры...

Почему поверхность графита становится шероховатой после фрезерования? Причины и решения для улучшения качества обработки графита на станках с ЧПУ. Подробнее »

графитовая концевая фреза

Руководство по скоростям и подачам: эффективная работа с алмазной концевой фрезой для обработки керамики.

При настройке автоматизированной линии для немецкого поставщика автомобильных комплектующих, занимающегося обработкой подложек из оксида алюминия (Al2O3), мы столкнулись с уже знакомой проблемой. Стремясь сократить время цикла, инженеры компании применили параметры высокотвердой стали непосредственно к инструменту с алмазным покрытием, нанесенным методом CVD. В течение трех минут режущие кромки подверглись микроотслаиванию, сильные сколы повредили подложки, и вся партия была забракована.

Руководство по скоростям и подачам: Эффективная работа с алмазной концевой фрезой для обработки керамики Подробнее »

графитовая концевая фреза

Как предотвратить сколы кромок при резке графита: увеличение срока службы концевых фрез из графита в системах ЧПУ-обработки графита.

В ходе крупносерийного производства прецизионных электродов для электроэрозионной обработки мы столкнулись с распространенной проблемой в цехе. Инструменты работали плавно в течение первых нескольких часов, но по мере увеличения количества деталей на кромках стали появляться микросколы. Эти микросколы нарушали целостность кромки и требовали частой замены инструмента. Электроэрозионные электроды для пресс-форм требуют строгой точности размеров.

Как предотвратить сколы кромок при резке графита: увеличение срока службы концевых фрез из графита в системах ЧПУ-обработки графита Подробнее »

твердосплавные концевые фрезы с шаровидным наконечником

Микрофрезы для обработки стали: подача, скорость и предотвращение поломок.

За более чем десятилетний опыт работы с предприятиями, занимающимися высокоточной обработкой металла в Европе и Северной Америке, мы часто сталкиваемся с одной и той же ситуацией: программист CAM-системы создает идеальные траектории движения инструмента, а оператор станка готов к работе. Однако, как только инструмент малого диаметра входит в закаленный материал — щелк! — инструмент мгновенно ломается. Эта неожиданная поломка при использовании микрофрез для обработки стали остается актуальной проблемой.

Микрофрезы для обработки стали: подача, скорость и предотвращение поломок Подробнее »

графитовая концевая фреза

Причины поломки инструмента при обработке графита: как предотвратить поломку концевой фрезы из графита при обработке графита на станках с ЧПУ.

В прецизионной обработке графита часто возникает досадная проблема. Даже после оптимизации точности станка, программирования CAM-систем и рабочих процессов в цехе операторы по-прежнему сталкиваются с внезапными поломками концевых фрез из графита во время производственных циклов. Недавно мы оказали помощь клиенту, специализирующемуся на сложной обработке графитовых электродов. Хотя первоначальные образцы деталей прошли проверку размеров, серийное производство страдало от частых поломок инструмента.

Причины поломки инструмента при обработке графита: как предотвратить поломку концевых фрез из графита при обработке графита на станках с ЧПУ Подробнее »

твердосплавные концевые фрезы с шаровидным наконечником

Мастер-класс по режимам подачи и скорости для концевых фрез из нержавеющей стали.

Недавно мы получили электронное письмо от B2B-клиента из Мюнхена, Германия, и его недовольство было очевидным. В их цехе использовался 5-осевой станок для обработки медицинских деталей из нержавеющей стали 316L. Несмотря на запланированный четырехминутный цикл, во время второй операции инструменты продолжали скалываться, сопровождаясь сильной вибрацией. Они соблюдали скоростной режим и

Мастер-класс по режимам подачи и скорости для концевых фрез из нержавеющей стали Подробнее »

алмазные концевые фрезы для резки

Анализ сколов при обработке графитовыми инструментами: почему концевые фрезы из графита выходят из строя при обработке на станках с ЧПУ.

В ходе недавнего серийного производства графитовых электродов наш цех столкнулся с классической проблемой механической обработки. Хотя стандартные твердосплавные инструменты без проблем справлялись с первоначальными деталями, наши графитовые концевые фрезы начали демонстрировать сильное сколы кромок по мере увеличения объёма производства. Эти микросколы быстро привели к отклонениям в размерах и ухудшению качества поверхности. Первоначально клиент обвинил в этом...

Анализ сколов при обработке графитовыми инструментами: почему концевые фрезы из графита выходят из строя при обработке на станках с ЧПУ Подробнее »

алмазные концевые фрезы для резки

Как уменьшить износ концевых фрез из графита и увеличить срок службы инструмента в системах обработки графита с ЧПУ.

При разработке решений для обработки графитовыми электродами мы часто сталкиваемся с постоянной проблемой. Почему при использовании идентичного оборудования с ЧПУ и аналогичных марок графита одни цеха добиваются стабильной и долговечной работы инструмента, в то время как другие страдают от сильного износа концевых фрез или сколов кромок уже через несколько часов? Недавно мы оказали помощь производителю прецизионных пресс-форм, столкнувшемуся именно с этой проблемой.

Как уменьшить износ концевых фрез из графита и увеличить срок службы инструмента в системах обработки графита с ЧПУ Подробнее »