САМХО

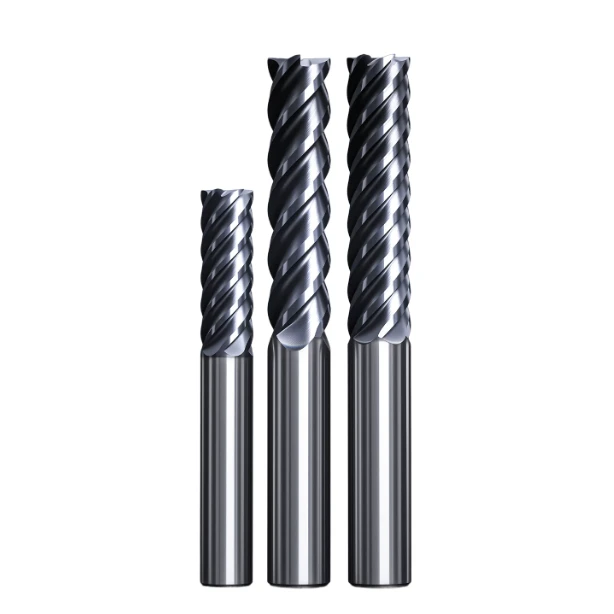
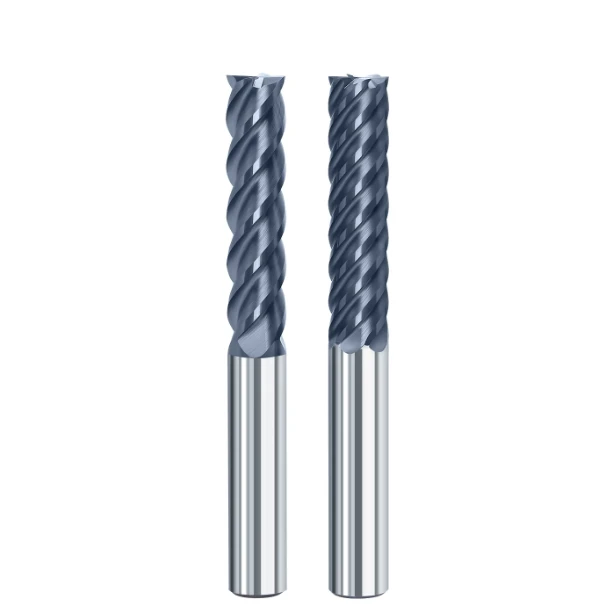
концевые фрезы с 6 канавками

Как количество канавок влияет на производительность концевых фрез для металла

Руководитель цеха по изготовлению пресс-форм из Баварии, Германия, недавно прислал нашей технической команде видео процесса обработки вместе с фотографиями нескольких поврежденных инструментов. При черновой обработке инструментальной стали (1.2379/D2) с твердостью HRC58 на 5-осевом обрабатывающем центре в течение десяти минут после фрезерования паза наблюдалось сильное образование нароста на кромке, за которым сразу же последовало сколы. После анализа полученных данных

Как количество канавок влияет на производительность концевых фрез для обработки металла Подробнее »

алмазные концевые фрезы для резки

Настройка станка с ЧПУ для резки графита: инженерные аспекты высокопроизводительной системы обработки графита.

При оказании помощи клиентам в оптимизации обработки графитовыми электродами мы часто сталкиваемся с одной и той же проблемой. Предприятие устанавливает высокоскоростные обрабатывающие центры с ЧПУ и закупает высококачественные графитовые концевые фрезы. Однако, как только начинается массовое производство, быстро возникают проблемы: нестабильный срок службы инструмента, смещение размеров, плохое качество поверхности и отказ оборудования из-за абразивной графитовой пыли. Мы хорошо помним проект с

Настройка станка с ЧПУ для резки графита: инженерные аспекты высокопроизводительной системы обработки графита Подробнее »

резак для закругленных углов

Понимание конструкции канавок в твердосплавных концевых фрезах для обработки закаленной стали.

На прошлой неделе к нам обратилась немецкая компания по производству пресс-форм по поводу проблемы обработки полостей в стальных деформационных каналах HRC62 SKD11 на 5-осевом фрезерном станке. При каждом увеличении скорости вращения шпинделя инструмент издавал пронзительный визг, за которым мгновенно следовало образование микросколов вдоль режущей кромки. Ведущий инженер компании написал нам по электронной почте: «Ваша твердосплавная подложка и покрытие твердые, так почему же...»

Понимание конструкции канавок твердосплавных концевых фрез для обработки закаленной стали Подробнее »

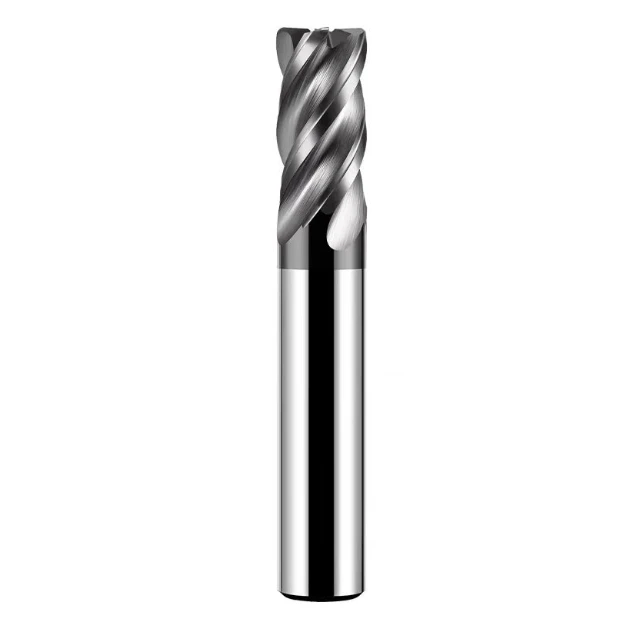
концевые фрезы с 6 канавками

Четырехзубые против шестизубых твердосплавных концевых фрез для закаленной стали: какую из них следует использовать?

Недавно мы получили срочное электронное письмо от давнего немецкого клиента, как раз когда обсуждали все более жесткие требования, предъявляемые к цехам по изготовлению пресс-форм в отношении эффективности обработки высокотвердых компонентов. Клиент обрабатывал прецизионную полость пресс-формы из закаленной стали HRC62 D2. Они надеялись использовать шестилезвийный инструмент для обработки как закаленной стали HRC62 D2, так и высокотвердых компонентов.

Четырехзубые или шестизубые твердосплавные концевые фрезы для закаленной стали: какую из них следует использовать? Подробнее »

графитовая концевая фреза

Контроль пыли при обработке графита: как система обработки графита повышает точность станков с ЧПУ и продлевает срок службы инструмента.

При поставке графитовых электродов и решений для прецизионной обработки графитовых компонентов мы часто сталкиваемся с критической проблемой, которую упускают из виду руководители цехов. Даже после оптимизации размеров резания, качества поверхности и срока службы инструмента, внутри оборудования во время длительных производственных циклов все равно накапливается большое количество графитовой пыли. Со временем эта неконтролируемая пылевая среда серьезно ухудшает общую стабильность обработки.

Контроль пыли при обработке графита: как система обработки графита повышает точность станков с ЧПУ и продлевает срок службы инструмента Подробнее »

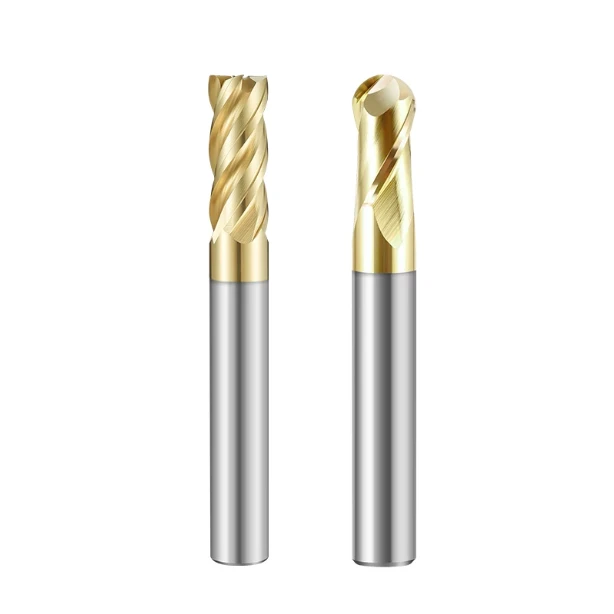
концевая шаровидная фреза

Четырехзубые и пятизубые концевые фрезы для обработки титана: какая из них повысит производительность?

Недавно руководитель цеха ЧПУ из Мюнхена, Германия, прислал нам видеозапись работы на месте: новый 5-осевой обрабатывающий центр обрабатывал детали из сплава Ti-6Al-4V (TC4) для аэрокосмической отрасли с использованием внутреннего охлаждения под высоким давлением. Шум при резке был пронзительно резким. В течение двадцати минут на заготовке появились следы вибрации, а на боковой поверхности инструмента образовался сильный нарост (BUE).

Четырехзубые и пятизубые концевые фрезы для обработки титана: какая из них повысит производительность? Подробнее »

концевые фрезы для обработки графита

Высокоскоростное фрезерование графита с использованием концевых фрез с алмазным покрытием для высокоточной обработки.

В реальных производственных условиях массовое производство высокоточных графитовых электродов представляет собой серьезную проблему. По мере роста спроса на повышение эффективности традиционные методы фрезерования графита быстро выявляют свои ограничения. Высокоскоростная обработка стандартными твердосплавными инструментами часто приводит к быстрому износу инструмента, температурным колебаниям, плохому качеству поверхности и сильному пылеобразованию. Недавно мы сотрудничали с производителем пресс-форм.

Высокоскоростное фрезерование графита с использованием концевых фрез с алмазным покрытием для высокоточной обработки. Подробнее »

инструменты для резки пресс-форм

Черновая обработка стали концевыми фрезами в производстве пресс-форм и штампов: лучшие практики.

Во время технической консультации с главным инженером-технологом на давно существующем немецком предприятии по производству пресс-форм он показал нам несколько изношенных черновых концевых фрез для стальных инструментов. На режущих кромках каждой фрезы были обнаружены сильные микросколы и термические трещины. Они обрабатывали литейную форму H13 (твердость по Роквеллу 48–52) для кронштейна автомобильной фары. Шпиндель станка

Черновая обработка стали концевыми фрезами в производстве пресс-форм и штампов: лучшие практики Подробнее »

алмазные концевые фрезы для резки

Сухая обработка графита: оптимизация производительности концевой фрезы для обработки графита в комплексной системе обработки графита.

При оптимизации проектов по изготовлению графитовых электродов для клиентов мы часто сталкиваемся с распространенной проблемой. В условиях ужесточения требований к точности традиционные методы фрезерования испытывают трудности с обеспечением баланса между сроком службы инструмента, качеством поверхности и временем цикла. Один из наших недавних клиентов, занимающийся производством электродов для пресс-форм, нуждался в массовом производстве высокоточных деталей с глубокими полостями и микрорадиусами. В ходе первых испытаний стандартные твердосплавные инструменты износились.

Сухая обработка графита: оптимизация производительности концевых фрез для обработки графита в комплексной системе обработки графита Подробнее »

графитовая концевая фреза

Как система обработки графита обеспечивает высокоточную обработку электродов для автомобильных пресс-форм

В автомобильном производстве пресс-форм изготовление высокоточных графитовых электродов для электроэрозионной обработки (ЭЭО) представляет собой уникальные производственные проблемы. Даже простые конструкции пресс-форм часто требуют жестких допусков по размерам, безупречной обработки поверхности и повторяемой точности в течение длительных производственных циклов. Один из наших клиентов, занимающийся автомобильными пресс-формами, постоянно сталкивался с проблемами микросколов, термического дрейфа и быстрого износа инструмента при фрезеровании сложных деталей.

Как система обработки графита обеспечивает высокоточную обработку электродов для автомобильных пресс-форм Подробнее »