


При оптимизации обработки графитовыми электродами мы часто сталкиваемся с одной и той же проблемой. Предприятие устанавливает высокоскоростные обрабатывающие центры с ЧПУ и закупает высококачественные графитовые концевые фрезы. Однако, как только начинается массовое производство, быстро возникают проблемы: нестабильный срок службы инструмента, смещение размеров, плохое качество поверхности и отказ оборудования из-за абразивной графитовой пыли.
Мы отчетливо помним проект с европейским производителем пресс-форм. Они обрабатывали сложные графитовые электроды с глубокими полостями, узкими пазами и контурами с жесткими допусками. Первоначальные испытания прототипа прошли без проблем. Однако полномасштабное производство вызвало быстрый износ инструмента и неполную обработку в глубоких полостях. Диагностика на месте выявила первопричину: проблема заключалась не только в самом инструменте. Проблема заключалась в настройке станка, согласовании параметров и общей интеграции системы.
Эта проблема часто возникает в процессе эксплуатации. Многие производители просто переходят на более износостойкий режущий инструмент. Они упускают из виду, что обработка графитовых заготовок на станках с ЧПУ требует целостной инженерной системы. Динамические характеристики шпинделя, жесткость конструкции, биение держателя инструмента, пылеулавливающая способность, устойчивость зажима заготовки и параметры резания — все это напрямую влияет на качество конечной детали.
Для обеспечения стабильной работы системы обработки графитовых материалов необходима систематическая оптимизация, основанная на поведении материала, геометрии детали и целевых показателях времени цикла. Для электродов с глубокими полостями выбор концевых фрез из графита с длинной шейкой уменьшает помехи от инструмента и стабилизирует резание. При высокоскоростной чистовой обработке использование фрез из графита с алмазным покрытием значительно снижает абразивный износ от мелких частиц и продлевает срок службы инструмента.
Многие механические цеха неправильно применяют параметры скорости и подачи, предназначенные для инструментальных сталей или алюминиевых сплавов. Для обработки графита требуются совершенно иные динамические характеристики резания. Регулировка скорости вращения шпинделя, скорости подачи, глубины резания и стратегий удаления стружки имеет решающее значение. Только путем согласования конфигурации станка, параметров и выбора режущего инструмента цеха могут добиться стабильной и высокоэффективной обработки графита.
Основываясь на многолетнем практическом опыте, в этой статье описывается, как создать надежную и высокопроизводительную систему обработки графита. Мы рассматриваем ключевые конфигурации станка, оптимизацию параметров, стратегии выбора инструмента и системные решения, которые помогут вам сократить затраты, связанные с методом проб и ошибок, и при этом максимизировать точность и производительность.
Если ваше высокоскоростное оборудование с ЧПУ по-прежнему испытывает проблемы с ресурсом инструмента или точностью размеров, подумайте вот о чём: нужно ли регулировать только режущий инструмент, или же вся ваша система ЧПУ нуждается в оптимизации?
Настройка фрезерного станка для обработки графита: ключевые инженерные факторы при конфигурации станка с ЧПУ для обработки графита.
В наших проектах по обработке графитовых электродов клиенты обычно в первую очередь сосредотачиваются на геометрии инструмента и скорости подачи. Однако опыт эксплуатации показывает, что стабильная точность в значительной степени зависит от первоначальной конфигурации оборудования. Настройка фрезерного станка для обработки графита требует не только точной настройки скорости; она включает в себя тщательный анализ жесткости станка, динамических характеристик шпинделя, настроек крепления заготовки и пылеудаления.
Однажды мы работали с цехом по изготовлению пресс-форм, столкнувшимся с серьезным изменением размеров после непрерывной работы с большими графитовыми электродами в течение нескольких часов. Диагностика на месте показала, что инструменты были в порядке; настоящими виновниками оказались вибрация станка, плохое удаление пыли и несоответствие возможностей оборудования. Проверка базовой настройки станка перед заменой инструментов часто является самым быстрым способом устранения узких мест в производстве.
Настройка фрезерного станка с ЧПУ для обработки графита: шпиндель, жесткость и требования к точности станка.
При настройке фрезерного станка с ЧПУ для обработки графита мы отдаем приоритет общей механической стабильности, а не скорости вращения шпинделя. Хотя графит оказывает низкое сопротивление резанию, абразивная пыль быстро проникает в направляющие и ухудшает точность перемещения. Низкая жесткость станка создает микровибрации во время высокоскоростной резки, вызывая преждевременный износ инструмента, плохое качество поверхности и погрешности размеров.
Мы рекомендуем клиентам проверять балансировку шпинделя на высоких скоростях, минимизировать биение держателя инструмента и использовать жесткие зажимные устройства для заготовки. Критическими факторами являются точность позиционирования, контроль теплового расширения и повторяемость при длительной работе. При использовании микродиаметральных графитовых концевых фрез для узких пазов даже крошечные динамические биения могут мгновенно сломать хрупкие режущие кромки.
Система обработки графита: интегрированная логика конфигурации.
Для надежной обработки графита необходима безупречная согласованность между станками, режущими инструментами, параметрами и периферийным оборудованием. Стандартные высокоскоростные обрабатывающие центры могут работать с простыми электродами, но обработка графита высокой чистоты и сложных 3D-контуров требует усовершенствованной динамики шпинделя, закрытых систем пылеудаления и специальных алмазных резцов.
При оптимизации рабочих процессов клиентов мы сосредотачиваемся на трех ключевых областях: обеспечение стабильного высокоскоростного перемещения станков с ЧПУ, выбор оптимальной геометрии инструмента, например, длинношейных графитовых концевых фрез для глубоких полостей, и балансировка нагрузки на стружку. Такой комплексный подход позволяет создать предсказуемый процесс прецизионной обработки графитовых заготовок, не требующий постоянной ручной регулировки.
Обработка графита на станках с ЧПУ: параметры станка, влияющие на стабильность работы.
В производственных условиях отказы при механической обработке часто возникают из-за применения традиционных методов металлообработки к графиту. Операторы часто используют настройки глубины резания и подачи, предназначенные для инструментальной стали, что приводит к чрезмерным усилиям резания, сильному сколу кромок заготовок и опасному скоплению пыли, которое перегружает систему вакуумной откачки.
Мы систематически перекалибровываем скорость вращения шпинделя, скорость подачи, осевую глубину резания и радиальное зацепление для конкретных марок графита и геометрии полостей. Высокоскоростная чистовая обработка требует малых радиальных нагрузок для защиты тонких ребер, в то время как черновая обработка обеспечивает плавное удаление стружки. Точная настройка этих скоростей и подач при обработке графита исключает догадки и гарантирует долговременную повторяемость процесса.
Если вы уже используете специализированный инструмент, но по-прежнему сталкиваетесь с нестабильностью размеров или коротким сроком службы инструмента, пересмотрите общую конфигурацию вашей системы ЧПУ для обработки графита — решение, скорее всего, кроется в настройке вашей системы, а не только в режущем инструменте.
Процесс обработки графита на станках с ЧПУ: подготовка станка и технологического процесса перед обработкой графита.
В наших производственных процессах предварительная подготовка определяет стабильность массового производства. Многие цеха сосредотачиваются исключительно на начальных характеристиках инструмента и скорости подачи во время пробных запусков. Однако при переходе к серийному производству такие незначительные проблемы, как смещение базовой точки, накопление мелкой пыли и биение шпинделя, быстро усугубляются. Внедрение стандартизированного процесса обработки графитовых заготовок на станках с ЧПУ перед резкой металла гораздо эффективнее, чем устранение неточностей размеров на более поздних этапах.
Однажды мы оказывали поддержку цеху по изготовлению пресс-форм, работающему в режиме непрерывного серийного производства сложных графитовых электродов. Первоначальные образцы соответствовали техническим требованиям, но быстрое изменение размеров приводило к порче деталей в течение длительных смен. Инспекция на месте выявила основную проблему: непостоянство повторяемости фиксации заготовки, недостаточная жесткость зажима и плохая система очистки от пыли. Внедрение стандартизированных протоколов предварительной обработки немедленно решило проблему нестабильности процесса.
Настройка фрезерного станка для обработки графита: зажим инструмента, позиционирование заготовки и оптимизация условий обработки.
Надежная конструкция фрезерного станка для обработки графита должна гарантировать жесткие соединения между инструментом, держателем и шпинделем. Хотя графит создает меньшее сопротивление резанию, чем сталь, высокие скорости вращения шпинделя экспоненциально увеличивают биение инструмента. При использовании фрез микродиаметра для прецизионных электродов даже несколько микрон биения приводят к сколам кромки, ухудшению качества поверхности и преждевременному выходу инструмента из строя.
Мы рекомендуем операторам проверять точность цанги, чистоту патрона и сопрягаемые поверхности конуса шпинделя перед каждым производственным циклом. Зажимные приспособления должны предотвращать деформацию деталей на больших блоках, обеспечивая при этом жесткое позиционирование базовой точки для небольших, сложных электродов. При обработке глубоких полостей оценка вылета инструмента и пределов вибрации при использовании концевой фрезы с длинной шейкой из графита позволяет избежать следов вибрации и дорогостоящего брака.
Контроль за графитовой пылью: проектирование систем управления графитовой пылью и защиты оборудования.
Данные долгосрочного проекта показывают, что многие аномалии обработки напрямую связаны с ненадлежащим пылеудалением. Высокоскоростное фрезерование измельчает графит на абразивные микрочастицы. Если эту пыль не удалить немедленно, она затуманивает зрение оператора и оседает внутри направляющих станка, линейных шкал и защитных кожухов направляющих, со временем ухудшая точность обработки.
Например, заказчик обрабатывал графит на стандартных вертикальных обрабатывающих центрах без специализированной системы пылеудаления. Хотя первоначальная точность была высокой, мелкая графитовая пыль проникала в компоненты системы перемещения, ухудшая точность линейного позиционирования в течение нескольких месяцев. Внедрение интегрированной системы контроля графитовой пыли, сочетающей в себе мощную вакуумную очистку и герметичные корпуса, защищает критически важное оборудование и обеспечивает стабильное сохранение допусков в течение длительного времени.
Решение для обработки графита: оптимизация системы от конфигурации оборудования до технологического процесса.
Для устранения узких мест в производстве при фрезеровании графита необходим комплексный подход, а не быстрое решение одной проблемы. Комплексное решение для обработки графита объединяет динамику станка, нестандартную геометрию инструмента, оптимизированные параметры и протоколы цеха. Поскольку в каждом цехе используются разные модели станков и марки графитового материала, оптимальные настройки должны быть адаптированы к конкретному ритму производства.
Перед настройкой параметров мы оцениваем предельные значения частоты вращения шпинделя, характер износа инструмента, время цикла и отчеты о проверках. Переход на более совершенные покрытия инструмента помогает, но без структурной жесткости станка и надлежащего вакуумного сбора модернизация инструмента дает минимальную окупаемость инвестиций. Задайте себе вопрос: оптимизировала ли ваша инженерная команда всю систему обработки графита или только режущий инструмент?
Скорость и подача при обработке графита: методы оптимизации параметров фрезерования графита на станках с ЧПУ.
Параметры резания являются основой стабильности процесса при производстве графитовых электродов. Предприятия, впервые работающие с графитом, часто используют параметры, предназначенные для алюминия или инструментальных сталей. Однако графит обладает совершенно иными свойствами: механикой разрушения, образованием абразивной пыли и поведением при нагрузке на кромку. Оптимизация скорости и параметров подачи при обработке графита требует комплексной оценки жесткости станка, плотности материала, геометрии инструмента и желаемого качества поверхности.
Однажды мы помогли клиенту, который пытался увеличить производительность, одновременно максимально увеличивая скорость вращения шпинделя и скорость подачи при обработке графита высокой чистоты. Вместо сокращения времени цикла, агрессивные параметры привели к быстрому износу боковой поверхности инструмента и сильному сколу кромки. Мы стабилизировали процесс, сбалансировав частоту вращения шпинделя, подачу на зуб и глубину резания. Доведение параметров до произвольных крайностей не приводит к результату; поиск оптимальных параметров для конкретной конфигурации станка обеспечивает стабильные результаты.
Скорость резания графита: выбор скорости вращения шпинделя для высокоскоростной обработки графита.
Скорость вращения шпинделя напрямую влияет на температуру резания, образование стружки и долговечность режущей кромки при фрезеровании графитовых заготовок. Оптимизированная скорость резания графитовых заготовок обеспечивает стабильное режущее действие, предотвращая преждевременный износ инструмента. Высокоскоростная обработка обеспечивает превосходную производительность при работе с прецизионными электродами, при условии, что ваш шпиндель, система крепления инструмента и система пылеудаления остаются надежными.
Мы никогда не рекомендуем использовать общие значения частоты вращения (об/мин) для разных обрабатывающих центров. Для обработки мелких деталей и микроэлектродов требуется резка без вибрации для сохранения целостности поверхности, тогда как черновая обработка массивных блоков требует высокой скорости съема материала (MRR). При работе алмазными концевыми фрезами на высоких скоростях согласование агрессивности параметров с возможностями покрытия предотвращает отслоение покрытия и преждевременный выход фрезы из строя.
Скорость подачи при фрезеровании графита – баланс между скоростью подачи и эффективностью резания.
Операторы часто упускают из виду скорость подачи по сравнению со скоростью вращения шпинделя, хотя скорость подачи определяет нагрузку на режущую кромку, износ кромки и сколы заготовки. Если скорость подачи при фрезеровании графита слишком низкая, инструмент чрезмерно трется, генерируя тепло от трения и полируя материал. И наоборот, чрезмерно высокая скорость подачи создает сильные ударные нагрузки, которые приводят к сколам хрупких ребер электрода.
В ходе одного из проектов по изготовлению пресс-форм клиент увеличил скорость подачи, чтобы сократить время цикла, что привело к микросколам на тонкостенных элементах электрода. Мы решили проблему, внедрив адаптивное снижение скорости подачи в труднодоступных местах и оптимизировав траектории движения инструмента. Для сложных геометрических форм программирование различных скоростей подачи для черновой, получистовой и чистовой обработки обеспечивает гораздо большую стабильность, чем использование фиксированных скоростей подачи.
Параметры фрезерования графита – стратегии регулировки для различных графитовых материалов
Графит различных марок сильно различается: от крупнозернистого графита для изготовления форм до сверхтонкого графита высокой чистоты, используемого в производстве полупроводников. Поскольку размер зерна и твердость по Шору различаются в зависимости от марки, оптимальные параметры измельчения графита должны соответствующим образом адаптироваться. То, что идеально подходит для стандартного электродного материала, может разрушить мелкие детали на плотном графите высокой чистоты.
Для мелкозернистого графита, требующего зеркальной поверхности, мы отдаем предпочтение малым радиальным нагрузкам и контролируемой скорости подачи. Для черновой обработки больших объемов материала мы оптимизируем осевую глубину резания, чтобы максимизировать скорость съема материала без перегрузки фрезы. Мы рекомендуем инженерным группам отслеживать нагрузку на шпиндель и характер износа кромок на этапе первоначальной настройки параметров для создания воспроизводимых производственных стандартов.
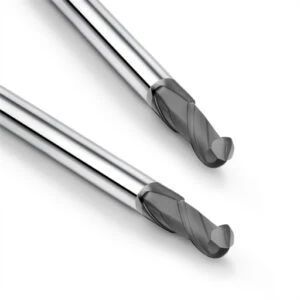
Выбор концевой фрезы из графита: выбор инструмента и его влияние на производительность обработки графита на станках с ЧПУ.
Правильный выбор концевой фрезы с графитовым наконечником часто является определяющим фактором для достижения долгосрочной стабильности обработки. При коротком сроке службы инструмента или плохом качестве обработки поверхности операторы часто сразу же прибегают к регулировке подачи и скорости. Однако опыт эксплуатации показывает, что согласование геометрии фрезы с топологией детали дает гораздо лучшие результаты, чем простое увеличение параметров.
Однажды мы помогли производителю пресс-форм, столкнувшемуся с сильной вибрацией инструмента, плохим удалением стружки и погрешностями размеров в глубоких пазах. Стандартные резцы хорошо работали в неглубоких участках, но давали сбой по мере увеличения глубины паза. Систематически оценивая вылет инструмента, зазор между шейкой и кромкой, количество канавок и алмазное покрытие, мы стабилизировали их процесс и исключили брак.
Длинношейная концевая фреза из графита: применение инструмента при обработке графитовых электродов с глубокими полостями.
Обработка глубоких полостей электрода представляет собой постоянную борьбу между длиной резания и жесткостью инструмента. Стандартные инструменты часто выходят из строя из-за помех со стороны хвостовика, в то время как чрезмерно удлиненные инструменты вызывают сильную вибрацию и деформацию инструмента. Выбор высокопроизводительной концевой фрезы с длинной шейкой и графитовым наконечником позволяет цехам безопасно обрабатывать глубокие пазы и малые внутренние радиусы без ущерба для стабильности резания.
Большая длина вылет инструмента не всегда означает лучшее качество; излишний вылет инструмента значительно снижает динамическую жесткость. Мы тщательно подбираем длину шейки, толщину сердцевины и углы зазора в соответствии с точной глубиной резания. При черновой обработке глубоких полостей мы отдаем приоритет прочности сердцевины для работы с большими нагрузками стружки, в то время как чистовая обработка требует минимального динамического биения для обеспечения жестких допусков.
Алмазное покрытие для фрезерования графита: продление срока службы инструмента.
Графит — мягкий материал, но его микрозернистая структура действует как мелкозернистая наждачная бумага, подвергая режущие кромки сильному абразивному износу. Стандартные твердосплавные концевые фрезы быстро затупляются при высокоскоростном фрезеровании, что приводит к образованию заусенцев и изменению размеров. Нанесение специального алмазного покрытия методом CVD для фрезерования графита создает твердый защитный барьер, который значительно замедляет износ боковой поверхности и продлевает срок службы инструмента.
В ходе испытаний с использованием графита высокой чистоты инструменты с алмазным покрытием сохраняли бритвенную остроту кромок в десять раз дольше, чем инструменты без покрытия из карбида. Однако эффективность покрытия в значительной степени зависит от сцепления с подложкой и параметров резки. Хотя инструменты без покрытия из карбида подходят для быстрого изготовления прототипов, для крупносерийного производства требуются высококачественные резцы с алмазным покрытием для обеспечения повторяемости размеров.
Поставщик графитовых фрез: критерии отбора профессиональных поставщиков
Выбор надежного поставщика графитовых фрез — это гораздо больше, чем просто заказ по каталогу. Высокоточная обработка графита требует от поставщиков практической технической поддержки. Мы оцениваем поставщиков на основе их опыта в проектировании инструментов, качества материала, прозрачности данных испытаний и готовности к устранению неполадок в цеху.
Многие цеха безуспешно перебирают инструменты разных марок, потому что поставщики предлагают готовые инструменты, не понимая динамики работы станка. Настоящий партнер анализирует возможности шпинделя, марки графита и траектории движения инструмента, чтобы рекомендовать нестандартные геометрические формы инструмента. Выбор поставщика, заинтересованного в совместной оптимизации процесса, обеспечивает значительно более высокую рентабельность инвестиций, чем просто покупка дешевых концевых фрез.
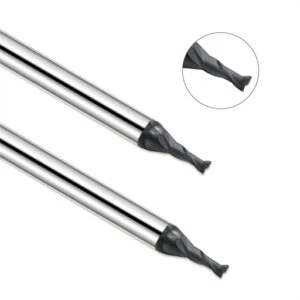
Оптимизация системы обработки графита: инженерные решения для повышения точности обработки и эффективности производства.
Поддержание долгосрочной точности и стабильности результатов в серийном производстве остается серьезной проблемой в изготовлении электродов. Достижение безупречных результатов на одном прототипе не гарантирует стабильного массового производства. По мере накопления часов работы инструмента износ инструмента, термическое расширение шпинделя и изменения температуры окружающей среды вызывают незначительные технологические отклонения, которые нарушают допуски партии.
Мы оказали поддержку производителю пресс-форм, столкнувшемуся с колебаниями размеров от партии к партии во время крупносерийного производства электродов. Хотя первоначальные тестовые образцы соответствовали техническим характеристикам, многосменные производственные циклы показали неприемлемый разброс допусков. Анализ первопричин выявил проблему, связанную с неконтролируемым износом инструмента, непостоянными допусками на чистовую обработку и нерегулярным техническим обслуживанием оборудования. Внедрение целостной системы обработки графита обеспечило бесшовную синергию между динамикой работы оборудования, инструментом и производственными протоколами.
Точность обработки графита на станках с ЧПУ: контроль точности размеров и качества поверхности.
Поддержание высокой точности допусков электрода требует управления каждой переменной в цепочке обработки. Повторяемость позиционирования заготовки, динамическое биение шпинделя, компенсация износа в реальном времени и контроль припуска на чистовую обработку напрямую определяют точность. Изолирование характеристик режущего инструмента без учета фиксации заготовки или термического дрейфа никогда не обеспечит стабильную точность обработки графита на станках с ЧПУ.
В ходе одного из проектов высокоточной обработки клиент столкнулся с погрешностями размеров при многогнездной обработке электродами и объяснил это коротким сроком службы инструмента. Диагностика на месте выявила реальные причины: статические параметры смещения, игнорирующие прогресс износа инструмента, и неравномерный припуск на заготовку во время предварительной чистовой обработки. Мы устранили смещение, внедрив динамическую компенсацию износа инструмента и оптимизировав траектории чистовой обработки на основе данных контроля с помощью координатно-измерительной машины (КИМ).
Решение для обработки графитом: снижение износа инструмента и повышение стабильности обработки.
Износ инструмента при фрезеровании графитовых резцов происходит из-за абразивной микромеханики, а не из-за термической перегрузки. Эффективное снижение износа зависит от баланса геометрии резца, выбора покрытия, агрессивности параметров и эффективности пылеудаления. По-настоящему эффективное решение для обработки графитовых резцов направлено на устранение первопричин износа во всей среде резания, а не просто на покупку дорогостоящих резцов.
При анализе износа инструмента в процессе непрерывного электродугового производства мы изучаем характер износа под микроскопом, прежде чем изменять параметры. Иногда регулировка радиального зацепления или переход на нестандартную геометрию канавок мгновенно повышает стабильность. Однако работа на высоких скоростях без надлежащего вакуумного отвода преждевременно выводит из строя даже высококачественные резцы. Всегда анализируйте механику износа, прежде чем вносить изменения в набор инструментов.
Высокопроизводительная система обработки графита: повышение надежности серийного производства.
В крупносерийном производстве графита долговременная повторяемость важнее скорости обработки отдельных деталей. Истинная зрелость процесса означает поддержание одинаковых допусков при разных сменах операторов и партиях материалов. Создание высокопроизводительной системы обработки графита требует стандартизированных протоколов смены инструмента, регистрации нагрузки на шпиндель в режиме реального времени и строгих графиков профилактического обслуживания.
Мы помогли цеху по производству электродов устранить колебания качества от смены к смене, вызванные ручной настройкой параметров операторами. Внедрив стандартизированные рабочие процедуры, включая фиксированный срок службы инструмента, заблокированные наборы параметров и обязательное обслуживание вакуумной системы, мы стабилизировали ежедневный объем производства. Модернизация возможностей вашего цеха не требует излишне сложного оборудования; она требует подбора проверенных станков, инструментов и процессов в соответствии с точными требованиями к вашей продукции.
Создание надежной системы обработки графита путем оптимизации настройки станков с ЧПУ.
Многолетний опыт работы в области полевого инжиниринга в производстве электродов подтверждает фундаментальную истину: стабильность процесса никогда не достигается оптимизацией одной единственной переменной в отрыве от контекста. Будь то модернизация конфигурации станка, выбор геометрии инструмента или корректировка параметров подачи, каждое решение должно соответствовать условиям цеха. Цеха часто надеются, что замена изношенного инструмента исправит производственные ошибки, но диагностические причины обычно указывают на несоответствие между производительностью шпинделя, стабильностью зажима заготовки, пылеудалением и выбором инструмента.
Для создания воспроизводимой производственной линии необходимо полное понимание вашей общей системы обработки графита. Каждый этап — от подготовки оборудования перед обработкой и точной настройки фрезерного станка для графита до выбора инструмента и параметров партии — напрямую влияет на качество готовой продукции. Если в вашем цехе возникают проблемы с качеством, оцените состояние оборудования, жесткость зажимных приспособлений и протоколы параметров, чтобы определить, кроется ли проблема в вашем оборудовании, инструменте или синергии технологического процесса.
Настройка фрезерного станка для обработки графита определяет стабильность процесса.
Несоответствия в производстве редко возникают из ниоткуда; они зарождаются на этапе первоначальной настройки оборудования. Незамеченное динамическое биение шпинделя, износ цанги, неравномерная сила зажима заготовки или деформация конструкции постепенно ухудшают допуски деталей в течение длительных смен. Тщательная настройка стандартизированного фрезерного станка для обработки графита является незаменимой основой для обеспечения повторяемости производственных процессов в долгосрочной перспективе.
При фрезеровании электродов с глубокими полостями, тонких ребристых элементов или микроформ убедитесь, что конфигурация оборудования соответствует топологии детали. Оцените термическую стабильность шпинделя, скорость захвата вакуума, зазор зажима и пределы ускорения осей. Часто проблема не в самом оборудовании станка, а в том, что его текущая конфигурация противоречит требованиям задания. Оптимизация динамики зажима заготовки и набор параметров быстро восстанавливают стабильность процесса.
Графитовые концевые фрезы и параметры обработки в совокупности влияют на эффективность производства.
Выбор инструмента и параметры резания постоянно взаимодействуют на протяжении каждого оборота шпинделя. Максимальное увеличение частоты вращения или скорости подачи не приведет к волшебному сокращению времени цикла, если траектория движения инструмента вызывает вибрацию или сильное засорение стружкой. Аналогично, использование высококачественной концевой фрезы с алмазным покрытием и графитовым наконечником с неправильной осевой глубиной или плохой системой пылеудаления приводит к преждевременному образованию микросколов и неэффективному расходованию средств на инструмент.
Если вы сталкиваетесь с коротким сроком службы инструмента, низкой производительностью или плохим качеством обработки поверхности, пересмотрите соответствие геометрии фрезы вашей стратегии параметров. Мы рекомендуем регистрировать характер износа боковой поверхности, время резания и данные КИМ после обработки для обеспечения непрерывной оптимизации процесса. Опора на проверенные производственные показатели всегда предпочтительнее, чем угадывание фиксированных значений подачи и скорости из каталога.
Сотрудничество со специализированным поставщиком графитовых фрез для долгосрочных решений в области обработки материалов.
Для достижения долгосрочного успеха в производстве недостаточно просто покупать готовые инструменты; необходимы постоянные партнерские отношения, основанные на технической инженерной поддержке. Специализированный поставщик графитовых фрез должен оценить жесткость вашего оборудования, его пылеулавливающую способность и марки графитового материала, чтобы предложить индивидуальные стратегии подбора инструментов, а не просто предлагать стандартные изделия из каталога.
При поиске долгосрочного технического партнера оценивайте поставщиков по их готовности анализировать чертежи деталей, плотность материала и существующие ограничения оборудования. Поставщик, активно участвующий в оптимизации процесса, помогает вам избежать затрат, связанных с методом проб и ошибок, и снизить процент брака.
Если вы в настоящее время оптимизируете производство сложных электродов, мы приглашаем вас обсудить с нами технические характеристики вашего оборудования, геометрию деталей и марки материалов, чтобы совместно разработать надежное решение.
Распространенные проблемы при настройке станка для фрезерования графита.
В наших полевых проектах узкие места в процессе обработки обычно возникают из-за несоответствия между настройкой оборудования, инструментами и стратегиями параметров, а не из-за некачественного сырья. В ходе непрерывного массового производства незначительные проблемы, такие как накопление мелкой пыли, преждевременный износ кромок или вибрация в глубоких полостях, постепенно снижают общий выход годной продукции и увеличивают процент брака.
При устранении производственных неполадок начните с анализа физических явлений в цехе, прежде чем пересматривать всю производственную стратегию. Изучение состояния станка, геометрии заготовки и характера износа инструмента под микроскопом покажет, требуется ли для устранения неисправности простая корректировка параметров или перенастройка станка.
Почему при обработке графита на станках с ЧПУ образуется чрезмерное количество пыли?
При фрезеровании графитом неизбежно образуется мелкая абразивная пыль, но неконтролируемое образование частиц в воздухе напрямую указывает на плохую вакуумную систему и ненадлежащие уплотнения. Стандартные станки с ЧПУ не имеют специализированных систем пылеудаления, что позволяет микрочастицам оседать внутри конусов шпинделя, линейных направляющих и крышек направляющих, в конечном итоге ухудшая точность позиционирования осей.
Для решения проблем с пылью во время обработки графита на станках с ЧПУ необходимо проверить объем вакуумного воздуха, близость к кожуху и целостность уплотнения корпуса. Геометрия режущего инструмента и выбор параметров также определяют размер частиц пыли и траекторию ее распространения. Внедрение оптимизированной системы пылеудаления защищает чувствительные внутренние компоненты станка, обеспечивая при этом безопасность оператора и повторяемость процесса.
Как оптимизировать скорость и подачу при обработке графита для увеличения срока службы инструмента?
Распространенная ошибка в цеху — предположение, что простое увеличение частоты вращения и скорости подачи повышает производительность. Если параметры превышают пределы геометрии инструмента или жесткости станка, режущий инструмент подвергается сильному износу боковой поверхности и микросколам, что ухудшает качество обработки поверхности детали.
Для определения оптимальной скорости и подачи обработки графитовых материалов необходимо сбалансировать скорость вращения шпинделя, нагрузку на зуб и глубину резания с учетом особенностей вашего станка. В ходе первоначальных замеров параметров регистрируйте износ инструмента, время цикла и данные измерений на КИМ, чтобы подобрать оптимальные параметры для вашего сорта материала.
В каких случаях следует использовать концевую фрезу с длинной шейкой и графитовым наконечником для обработки глубоких полостей?
Глубокие полости электрода создают постоянный риск помех и проблемы с отклонением инструмента. Стандартные концевые фрезы не обладают достаточной досягаемостью для обработки узких пазов и сложных трехмерных контуров, что вынуждает операторов использовать чрезмерно выступающие части инструмента, вызывающие разрушительную вибрацию.
Использование специализированной концевой фрезы с длинной шейкой из графита позволяет инструменту безопасно обрабатывать глубокие полости без ущерба для прочности шейки. Перед выбором длины шейки всегда оценивайте соотношение вылета инструмента к диаметру и жесткость станка; чем короче вылет инструмента, тем выше стабильность резания и точный контроль размеров.
Каким образом алмазное покрытие улучшает производительность фрезерования графита?
Абразивный износ от микроскопической графитовой пыли быстро затупляет непокрытые твердосплавные кромки, вызывая смещение размеров и образование крупных заусенцев. Специальное алмазное покрытие, нанесенное методом CVD, создает чрезвычайно твердый защитный барьер, который противостоит микроабразии во время длительных высокоскоростных фрезерных проходов.
При выполнении крупносерийных или высокоточных работ с использованием электродов концевые фрезы с алмазным покрытием значительно увеличивают срок службы инструмента и обеспечивают высокую точность обработки. Однако эффективность покрытия в значительной степени зависит от сцепления твердосплавной подложки и правильного подбора параметров резания. Всегда тестируйте алмазные покрытия в реальных производственных условиях, чтобы подтвердить окупаемость инвестиций в инструмент.






