


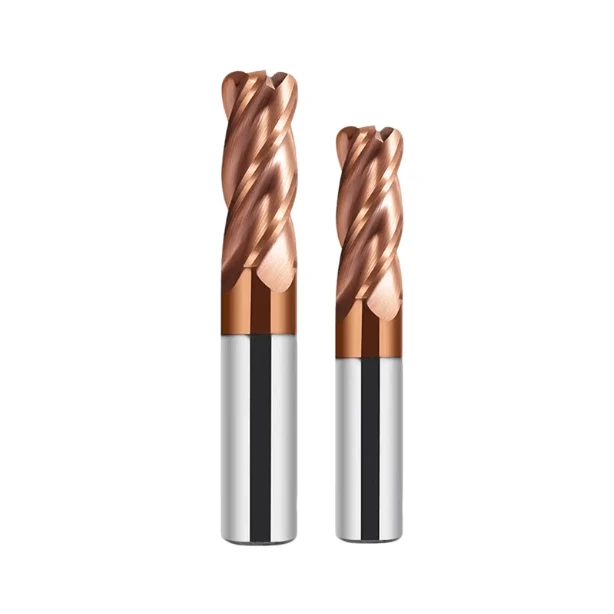
Как инженер, посвятивший 16 лет оттачиванию своего мастерства в инструментальном цехе, я знаю, что чистовая обработка в электронной и полупроводниковой отраслях — это не просто механическая обработка, это психологическая битва. Мы боремся с допусками на микронном уровне и интенсивными внутренними напряжениями закаленных материалов. Наши клиенты часто требуют зеркальной полировки стали HRC65, сохраняя при этом абсолютную однородность радиуса закругления кромки концевой фрезы.
В прошлом году мы занимались классическим случаем для поставщика медицинского/полупроводникового оборудования первого уровня. У них были серьезные проблемы с «ступенчатыми дефектами» и смещением размеров в пресс-формах для корпусов полупроводников. Всего через 12 часов работы радиус скругления углов на их существующих инструментах изнашивался, повреждая дно полости. Это была не просто проблема срока службы инструмента; это было связано с несоблюдением баланса между эффективной скоростью резания на радиусе и стойкостью покрытия инструмента к окислению.
В ходе нашей выездной технической поддержки мы обнаружили, что многие инженеры упускают из виду тонкое взаимодействие между припуском на заготовку и радиальным шагом при использовании фрезы для закаленной стали. Для пресс-форм для электроники, где качество обработки поверхности Ra 0.1 является обязательным, мы разработали специальное решение: оптимизированное усиление кромки на нашей фрезе HRC65 в сочетании с высокостабильными термоусадочными держателями. Эта комбинация, наконец, устранила гармонические вибрации, которые обычно портят высокоскоростную чистовую обработку.
Как производитель фрез для валковых мельниц, мы не просто следуем формулам. Мы пожертвовали сотнями инструментов в лаборатории, чтобы довести до совершенства важные детали — от допуска по углу R до термокомпенсации.
В стремлении к идеальной чистоте поверхности, вы когда-нибудь проводили бессонные ночи, мучаясь из-за отклонения радиуса закругления угла инструмента на 0.005 мм?
«Боязнь точности» в производстве полупроводниковых пресс-форм — почему стоит выбрать концевую фрезу с закругленным концом?
В производстве полупроводниковых пресс-форм «точность» — это не просто цифра на чертеже, а сердце вашего шпинделя. Мы часто видим, как клиенты испытывают трудности со стандартными шаровыми фрезами при обработке углов или с плоскими концевыми фрезами, которые вибрируют при работе под малыми углами на стали твердостью 60 HRC. Эта «тревога по поводу точности» обычно возникает из-за несоответствия между геометрией инструмента и сопротивлением материала. Для электронных компонентов, где плоскостность поверхности и плавные переходы боковых стенок имеют решающее значение, концевая фреза с закругленным концом почти всегда является оптимальным выбором для баланса между эффективностью и целостностью поверхности.
Недавно мы оказали поддержку цеху, изготавливающему прецизионные формы для выводных рамок. Они настаивали на использовании фрез с квадратным наконечником для получения ровного дна, но наконечники инструментов постоянно ломались из-за высокочастотной вибрации. Мы рекомендовали перейти на закругленную геометрию. Улучшение заключалось не только в скорости, но и в стабильности . Радиус перехода распределяет осевые силы и предотвращает «скопление» тепла на наконечнике, что неизбежно при использовании инструментов с квадратным наконечником в закаленной стали.
Освоение стали HRC60+ — жесткость и характеристики кромки
При фрезеровании стали HRC65 процесс состоит не столько в сдвиге, сколько в высоконапорном соскабливании. Это создает огромную нагрузку на подложку инструмента. В ходе итеративных испытаний мы обнаружили, что композитное покрытие на ультрамелкозернистой подложке (менее 0.4 мкм) — единственный способ предотвратить микроскопические разрушения сердцевины во время длительных непрерывных циклов чистовой обработки.
Истинная жесткость обеспечивается не только держателем инструмента; она начинается с режущей кромки. При обработке твердых материалов мы подвергаем кромки процессу хонингования на микроуровне. Может показаться, что мы жертвуем «остротой», но на самом деле это предотвращает микросколы. Это гарантирует, что дно полости будет выглядеть как зеркало, а не как «следы от сколов» под микроскопом.
Практические стратегии контроля запасов на угловом участке
Формы для полупроводниковых корпусов очень требовательны. Даже 0.01 мм избыточного припуска в R-угловой части приведет к появлению заусенцев или дефектов литья. Мы всегда рекомендуем получистовую обработку с использованием специальной фрезы для закаленной стали, чтобы обеспечить идеально равномерный припуск для окончательной обработки. Если припуск неравномерный, чистовой инструмент будет отклоняться при ударе об углы, мгновенно ухудшая точность.
Мы предпочитаем стратегию составной траектории движения инструмента: сочетание уровней «постоянной оси Z» со спиральными движениями. Поддерживая постоянную радиальную глубину резания (Ae), инструмент остается под постоянной нагрузкой. Мы обнаружили, что поддержание остаточного припуска в пределах от 5% до 8% от радиуса скругления угла инструмента минимизирует биение и максимизирует однородность поверхности. Это правило заложено в самой крови бракованных деталей.
Как избежать ловушки сколов: структурное преимущество закругленного носа.
Почему фрезы с квадратным лезвием всегда неожиданно скалывают кромки при обработке углов? С механической точки зрения, острый угол в 90 градусов является мощным концентратором напряжений. В момент удара о твердую сталь вся ударная нагрузка фокусируется в одной микроскопической точке. Как производитель фрез, мы проектируем наши инструменты таким образом, чтобы преобразовывать эту точечную нагрузку в тангенциально распределенное давление вдоль дуги.
В наших испытаниях на глубоких углах с углублениями боковое сопротивление инструмента с закругленным концом было примерно на 30% ниже, чем у инструмента с квадратным концом. Это механическое преимущество позволяет уверенно увеличивать скорость резки. Для автоматизированных цехов, работающих круглосуточно, компромисс между незначительной теоретической остротой углов и исключительной надежностью инструмента с закругленным концом — это просто более разумный способ организации производства.
Практические параметры для закаленной стали: управление сроком службы фрез для закаленной стали.
При обработке инструментальных сталей с твердостью более 50 HRC управление сроком службы инструмента — это искусство балансирования тепла и трения. Мы видели, как многие цеха попадают в ловушку, полагая, что «более высокие обороты всегда лучше» для фрезы с режущим инструментом для закаленной стали. В действительности, поломка при фрезеровании твердых материалов редко связана с абразивным износом; она происходит из-за превышения температурой зоны резания порога окисления покрытия. Мы предпочитаем контролировать дугу резания путем точной настройки радиальной глубины резания (Ae). Это дает режущей кромке достаточно времени для «воздушного охлаждения» между вращениями, что гораздо эффективнее для продления срока службы инструмента, чем простое снижение скорости вращения шпинделя.
В одном из проектов, связанных с термообработанными штамповочными штампами, мы заметили значительную вариативность срока службы инструмента. Анализ данных показал, что виновником является непостоянство времени подачи охлаждающей жидкости и «прерывистые» траектории движения инструмента. Для работ с высокой твердостью мы выступаем за «стабильность, а не скорость». Мы отслеживаем мельчайшие колебания крутящего момента, чтобы предотвратить затупление кромки до того, как это приведет к поломке. Хотя этот эмпирический подход не так «наворочен», как высококлассные датчики, это наиболее практичный способ защитить дорогостоящую заготовку в условиях интенсивной работы цеха.
Как мы устраняем «ступенчатые следы» путем оптимизации скорости подачи фрез из стали HRC65 Bull Mill
Ступенчатые следы — эти досадные гребни в местах пересечения траекторий движения инструмента — являются бичом прецизионной чистовой обработки. Это особенно актуально при использовании фрез твердостью HRC65, где даже малейшее изменение сопротивления резанию оставляет «шрам». Эти следы обычно образуются во время входа или выхода инструмента из-за незначительного отклонения кромки. Чтобы предотвратить это, мы используем винтовой вход в сочетании с «регулируемой подачей». Мы вручную уменьшаем подачу на зуб на 15% по мере приближения инструмента к месту пересечения траекторий.
Мы сосредотачиваемся на направлении результирующей силы резания, а не только на скорости. На заключительном этапе мы часто жертвуем эффективностью ради «полировки», используя очень низкую скорость подачи относительно радиуса кромки. Секрет безупречной обработки заключается не только в остром инструменте; он состоит в использовании компенсации параметров для противодействия физическому перемещению шпинделя на высоких скоростях.
Качество обработки поверхности электронных компонентов: сухая резка или распылительное охлаждение?
В электронной промышленности постоянно ведутся споры о том, «влажное или сухое» охлаждение. Для компонентов из закаленной стали мы почти всегда выступаем за распылительное охлаждение — смесь высокоскоростного потока холодного воздуха и MQL (минимально качественного смазочного материала). Почему? Потому что термический шок от жидкого охлаждающего вещества часто вызывает микросколы. Распыление удаляет мелкие «пылеобразные» стружки, которые прилипают к фрезе, сохраняя при этом стабильную температуру покрытия.
Конечно, есть исключения. Если вы обрабатываете глубокую, замкнутую полость, откуда стружка не может выйти, сухая резка может привести к образованию «нароста на режущей кромке», который царапает поверхность. В таких случаях мы рекомендуем увеличить давление воздуха, чтобы агрессивно «выдуть» стружку. Помните: охлаждение — это не только температура; это создание чистой микросреды для резания. Именно эта логика определяет значение Ra.
Повышение температуры и компенсация размеров для инструментов с закругленным наконечником
В высокоскоростной обработке (ВТО) рост шпинделя — это «тихий убийца». При скорости вращения более 20 000 об/мин осевое тепловое расширение может достигать 0.02 мм — этого достаточно, чтобы испортить полупроводниковый компонент. Как производитель фрез, мы проектируем инструменты со специальной геометрией канавок для минимизации теплопередачи, но компенсация на месте все равно обязательна.
Перед заключительным циклом чистовой обработки мы всегда «прогреваем» инструмент в течение десяти минут без нагрузки. Мы также используем устройство для настройки инструмента, чтобы проверять тепловую компенсацию каждый час, особенно для инструментов с закругленным концом малого диаметра. Именно такое уважение к термодинамике отличает опытного токаря от рядового оператора.
Руководство для покупателей: Как определить квалифицированного производителя фрез Bull Mill
Проверка поставщика зачастую сложнее, чем выбор параметров резки. Как производитель фрез , мы часто слышим от клиентов из западных стран: «Образцы инструментов работали отлично, но серийная партия оказалась некачественной». По-настоящему квалифицированного производителя определяют не только количество станков в цехе, но и его уважение к микроскопическим допускам и замкнутый цикл контроля качества.
В ходе виртуального аудита или визита обратите внимание на протоколы балансировки шлифовальных кругов и отслеживаемость сырья. Проблема сколов кромки часто решается на этапе выбора прутка, задолго до того, как он попадет на станок. Производитель, понимающий ваши проблемы, поинтересуется статусом термообработки вашего материала, а не просто назовет цены. Такой технический диалог является основой настоящего партнерства в сфере B2B.
Наши стандарты для R-угловой симметрии фрез твердостью HRC65.
При фрезеровании стали HRC65 симметрия R-угла определяет срок службы инструмента. Многие недорогие инструменты имеют «ступеньки» или искажения в местах соединения дуги с боковой кромкой. Если R-угол асимметричен, одна режущая кромка принимает на себя слишком большую нагрузку, вызывая вибрацию и видимые полосы на детали.
Чтобы предотвратить это, мы подвергаем наши партии фрез HRC65 проверке при 200-кратном увеличении. Мы придерживаемся допуска по радиусу ±0.005 мм. Это делается не из эстетических соображений — это гарантирует идеальное распределение сил резания по всем канавкам. Если ваши размеры отклоняются от нормы, проверьте стабильность радиуса заточки инструмента, прежде чем пытаться исправить ошибки в параметрах станка.
Адгезия покрытия: дело не только в AlTiN.
Большинство клиентов заказывают только покрытие AlTiN, но при обработке твердых материалов это лишь базовый вариант. Для высокотехнологичных работ в сегменте B2B мы фокусируемся на нанослоистых структурах и межфазной адгезии. Если покрытие «отслаивается», подложка мгновенно размягчается под воздействием тепла фрезы. Мы используем предварительную заточку кромок и плазменную очистку, чтобы гарантировать, что покрытие выдержит трение твердой стали.
Мы отдаем предпочтение композитным PVD-покрытиям за их устойчивость к окислению. Для экспорта высокоточных изделий мы инвестируем на 20% больше в качество покрытия, чтобы предотвратить внезапное расслоение инструмента. Высококачественное покрытие имеет глубокую матовую текстуру на свету — если оно выглядит как дешевая блестящая металлическая игрушка, это, вероятно, низкокачественный или «восстановленный» инструмент.
Стабильность качества партии: почему для финишной обработки необходимо использовать продукцию одной марки.
Наш совет для финишной обработки прост: «Если инструмент работает, не меняйте поставщика». Даже у двух отличных производителей концевых фрез с закругленным концом могут быть небольшие различия в зернистости шлифовального круга или логике программирования. Это может не иметь значения для черновой обработки, но для полупроводниковой пресс-формы с допуском ±0.002 мм этого достаточно, чтобы потребовать полной перенастройки смещений.
Стабильность — залог производительности. Мы видели, как клиенты пытались сэкономить несколько долларов в середине проекта, в результате чего получали некачественную отделку и сбои в сборке. Наша цель как поставщика — «бесшовная замена»: при установке нового инструмента он должен работать точно так же, как и предыдущий, без каких-либо изменений в программе. Это главный критерий эффективности производственного процесса.
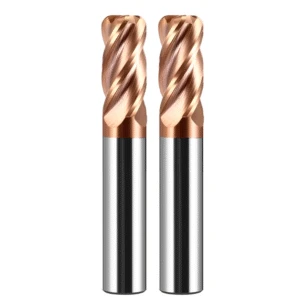
В цеху: три секрета повышения качества поверхности полупроводниковых компонентов.
В обработке полупроводниковых деталей узким местом для качества поверхности редко является сам станок. Обычно дело в том, насколько хорошо инженер использует микрогеометрию режущего инструмента. Полупроводниковые детали часто имеют тонкие стенки, глубокие полости и труднодоступные углы — особенности, которые делают стандартные плоские или шаровые фрезы склонными к концентрации напряжений. Мы обнаружили, что стратегическое использование концевой фрезы с закругленным концом не только предотвращает сколы; оно физически изменяет распределение силы резания, обеспечивая идеально гладкую поверхность.
Если вы сталкиваетесь с проблемой «деформации инструмента» при обработке деталей из алюминия или нержавеющей стали, попробуйте взглянуть на проблему с точки зрения динамики сил. В частности, оцените, как работает ваш фрезерный станок с закругленным концом при переходе от бокового фрезерования к нижнему. Если вы видите едва заметные следы вибрации в углах, вы нашли ключ к решению проблем с однородностью поверхности.
Секрет №1: Использование геометрии R-углов для плавных переходов.
В полупроводниковых пресс-формах или вакуумных камерах стык между стенкой и полом является зоной высокого риска образования «следов задержки» или перерезания. Использование R-образного угла концевой фрезы с закругленным концом для выполнения дугообразных входов и выходов снижает ударную нагрузку при изменении траектории инструмента. Если вы используете траектории обработки с постоянной Z-связью, попробуйте выполнить тонкую настройку параметра «Сглаживание углов» в вашем CAM-программном обеспечении. Это гарантирует постоянный контакт инструмента с поверхностью при тангенциальном контакте со стенкой.
Логика проста: используйте кривизну R-угла для поглощения радиальных сил. Стабильность максимальна, когда оставшаяся боковая стенка заготовки пропорциональна радиусу угла. Если вы все еще видите «ступеньки» внизу, возможно, ваше значение R и стратегия траектории движения инструмента не совпадают. Часто даже разница в радиусе всего в 0.2 мм может существенно ухудшить качество поверхности.
Секрет №2: Расчет эффективного диаметра резания закаленной стали
Многие профессионалы допускают серьёзную ошибку при обработке закалённой стали: они используют номинальный диаметр инструмента для расчёта скорости вращения шпинделя (Vc). Но при использовании фрезы для поверхностной чистовой обработки «эффективный диаметр» — часть, фактически соприкасающаяся с металлом, — намного меньше номинального размера. При очистке твёрдых материалов (HRC50+) необходимо использовать теорему Пифагора для определения истинной скорости поверхности в точке контакта.
Если ваши расчеты неверны, скорость обработки поверхности будет слишком низкой. Это приведет к тому, что инструмент будет «выдавливать» металл, а не «резать» его, что вызовет образование нароста на кромке и «чернение» поверхности. Всегда сначала определяйте осевую глубину (Ap), а затем вычисляйте истинный диаметр обратным методом. Если эти расчеты кажутся вам утомительными или вы не уверены в параметрах для таких материалов, как NAK80 или S136, мы можем предоставить справочный лист, основанный на данных, полученных в нашей мастерской.
Секрет №3: Балансировка скорости вращения шпинделя и подавление вибрации.
В высокоскоростной обработке (ВНО) вибрация — главный враг. У каждой фрезы есть «зона исключения резонанса», определяемая длиной её вылета и скоростью вращения шпинделя. Если вы используете инструмент с большим вылетом для обработки глубоких полостей, попробуйте нарушить резонансную частоту, слегка изменив скорость подачи или применив методы с переменной частотой. Иногда снижение частоты вращения всего на 10% может даже привести к более гладкой поверхности, избегая критической точки резонанса.
Точность зажима также имеет решающее значение. Если вы наблюдаете нестабильную шероховатость при частоте вращения выше 10 000 об/мин, проверьте биение ваших гидравлических или термоусадочных зажимов. Для максимальной эффективности высококачественной фрезы с закругленным концом необходима система зажима с высокой жесткостью. Если вы столкнулись с проблемой снижения производительности при работе с тонкостенными деталями, давайте сотрудничать. Мы можем изучить способы устранения вибрации в источнике — будь то регулировка углов наклона или внедрение конструкции с изменяемым шагом.






