


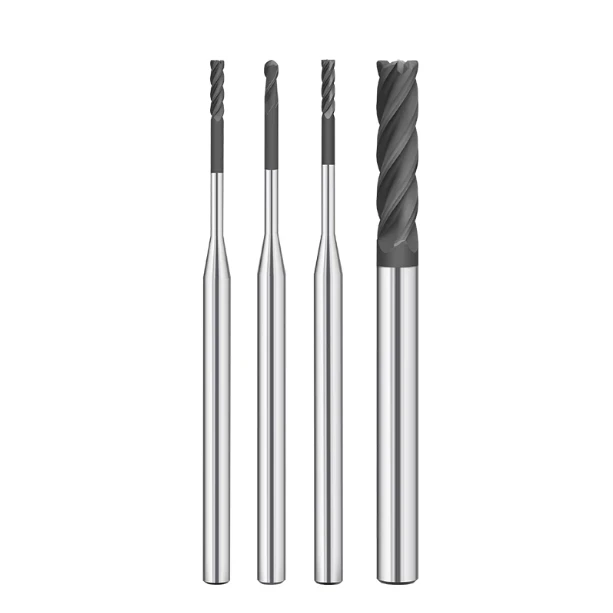
При оптимизации процесса обработки графитовым электродом для европейского клиента наша инженерная команда столкнулась с классической проблемой, характерной для полевых условий. Несмотря на использование идентичного оборудования с ЧПУ, марок графитового материала и параметров, уже через несколько часов внутри рамы станка сильно скапливалась черная пыль. Это скопление пыли затрудняло ежедневное техническое обслуживание, приводило к неуклонному снижению качества обработки поверхности и сокращению срока службы инструмента.
Графит — это по своей природе хрупкий материал, не способный к пластичному образованию стружки. От основных свойств материала и стратегий резания до скорости подачи, выбора инструмента и жесткости станочной системы — каждый фактор напрямую влияет на объем пыли при обработке графита на станках с ЧПУ.
За годы работы с производителями пресс-форм и цехами точной механической обработки мы часто сталкивались с этим критическим упущением. Многие цеха уделяют первостепенное внимание скорости резания, но игнорируют тот факт, что микрочастицы, находящиеся в воздухе, ухудшают конечную точность. Мелкодисперсная графитовая пыль от механической обработки прилипает к режущей кромке, ускоряя износ графитовой концевой фрезы . Если не принять меры, накопление пыли приводит к серьезным отклонениям размеров, шероховатой поверхности и сколам на углах.
Для устранения чрезмерного пылеобразования недостаточно простого создания высокого вакуума. Необходим комплексный подход, учитывающий параметры резания, геометрию инструмента, системы пылеудаления и жесткость станка. Грамотно разработанная стратегия пылеудаления защищает компоненты станка, продлевает срок службы графитовых концевых фрез и обеспечивает стабильность процесса.
Ниже мы, опираясь на наш практический опыт работы в цехе, проанализируем причины резкого увеличения пылеобразования при обработке графитовых материалов на станках с ЧПУ. Мы рассмотрим проверенные решения, касающиеся выбора инструмента, настройки параметров и конфигурации оборудования, которые помогут вам восстановить жесткие допуски и добиться максимального качества поверхности.
Вы когда-нибудь видели, чтобы установка для обработки графитом начинала работать без проблем, а через несколько часов начинала страдать от сильного скопления пыли, быстрого износа инструмента и нестабильных размеров?
Анализ пыли, образующейся при обработке графита на станках с ЧПУ: почему при обработке графита на станках с ЧПУ образуется большое количество пыли?
В ходе наших консультаций на производственных площадках контроль запыленности является постоянной проблемой практически для каждого производителя. Во время недавней обработки графитовым электродом на станке условия работы изначально были стабильными, но через несколько часов внутри защитного кожуха быстро скопился тяжелый черный порошок, что привело к быстрому износу инструмента. Журналы работ выявили основную проблему: клиент не смог справиться с фундаментальными механизмами образования пыли, присущими обработке графита на станках с ЧПУ.
Графит обладает высокой проводимостью и легко поддается резке, но высокоскоростное фрезерование неизбежно разрушает его хрупкую структуру на микрочастицы. Если эти частицы графитовой пыли не удаляются мгновенно, они возвращаются обратно в зону резания. Это ухудшает качество поверхности, вызывает смещение размеров и создает серьезные узкие места в процессе обработки на всем производственном участке.
Каким образом характеристики графитового материала влияют на образование частиц графитовой пыли?
При диагностике источников пыли мы в первую очередь оцениваем микроструктуру самого сорта графита. Мелкозернистый, изостатический и формованный графит имеют разные размеры частиц, внутренние пустоты и прочность связующего вещества, которые определяют поведение при разрушении под нагрузкой. Хотя более мелкозернистые сорта обычно обеспечивают более гладкую поверхность, неправильная механика резки все равно превратит их в микропыль, поднимающуюся в воздух.
Многие токари ошибочно полагают, что снижение скорости резания автоматически уменьшает образование порошка. В наших испытаниях чрезмерно консервативные параметры увеличивают трение кромки и, как ни парадоксально, приводят к увеличению количества пыли в воздухе. Эффективный контроль частиц графитовой пыли требует баланса между размером зерна, геометрией инструмента и целевой скоростью съема материала, а не корректировки одного параметра.
Почему хрупкость графита приводит к образованию большого количества мелкой пыли при обработке графита на станках с ЧПУ?
В отличие от пластичных металлов, которые образуют непрерывную скрученную стружку, графит подвергается микротрещинам и отслаиванию частиц под режущей кромкой инструмента. Этот хрупкий механизм разрушения является основной причиной образования пыли при обработке графита на станках с ЧПУ. Без точного контроля подачи на зуб и остроты режущей кромки силы резания разрушают материал перед инструментом.
При фрезеровании глубоких полостей изгиб длинноходных концевых фрез создает скачки нагрузки, которые разрушают стенки полости, превращая их в мелкий порошок. Это не просто дефект исходного материала — это следствие структурной вибрации и нестабильного зацепления инструмента. Устранение хрупкости материала с помощью правильной стратегии имеет решающее значение для уменьшения пылеобразования и предотвращения сколов на углах.
Как методы резки в процессе обработки графита влияют на образование пыли?
В процессе производства две идентичные машины, использующие один и тот же сорт материала, часто производят совершенно разные объемы пыли из-за используемой стратегии резки. Большая глубина резания при черновой обработке приводит к одновременному разрушению больших объемов хрупкого материала, перегружая систему отвода воздуха. И наоборот, легкая чистовая обработка тупыми инструментами приводит к трению о заготовку, превращая отработанный материал в мелкий взвешенный порошок.
Мы рекомендуем одновременно оптимизировать траектории движения инструмента, направления попутного фрезерования и настройки системы удаления стружки. При работе с непрерывными стержнями пресс-форм поддержание плавного зацепления с постоянной нагрузкой на стружку снижает пылеобразование гораздо эффективнее, чем простое увеличение частоты вращения шпинделя до максимума. Усовершенствованные методы резки защищают качество обработки графита, сводя к минимуму образование пыли.
Факторы, влияющие на качество обработки графита: как избыток графитовой пыли ухудшает качество?
В нашей производственной практике многие механические цеха игнорируют наличие порошка в воздухе до тех пор, пока не начнут изменяться допуски на размеры или не ухудшится качество обработки поверхности. В ходе недавнего проекта с производителем пресс-форм, использующим высокоточный графитовый электрод, первоначальные размеры были стабильными. Однако непрерывное производство вскоре привело к образованию микрополос и сильному сколу углов из-за неконтролируемого накопления порошка, изменяющего условия резки.
Чрезмерное количество пыли — это не просто проблема чистоты в цехе: она активно ухудшает теплоотвод, затрудняет удаление стружки и изменяет силы резания. Когда мелкий порошок, попавший в зону резания, подвергается повторной обработке, он действует как абразивная паста, ухудшая точность. Для защиты общего качества обработки графитовых материалов необходим системный подход, сочетающий выбор материала, траектории движения инструмента, пылеудаление и жесткость конструкции.
Каким образом частицы графитовой пыли ухудшают качество обработки?
При высокоскоростном фрезеровании микроскопические частицы графитовой пыли статически прилипают к режущей кромке инструмента. Это создает ложное нарост на режущей кромке, которое изменяет эффективную геометрию инструмента и повышает сопротивление резанию. При резком увеличении силы резания деформация инструмента приводит к неожиданным погрешностям размеров и микровибрациям по всей заготовке.
Однажды мы проанализировали производственную линию, где идентичные программы обработки на станках давали совершенно несоответствующие допуски между партиями. Первопричиной была не вариация материала, а рециркулирующая пыль, забивающая зону резания и вызывающая быстрое изнашивание инструмента. Предотвращение накопления порошка имеет важное значение для предприятий, стремящихся к предсказуемой и долгосрочной стабильности обработки графитовых заготовок на станках с ЧПУ.
Как избыток графитовой пыли влияет на качество поверхности и точность обработки?
Повреждения, вызванные скопившейся пылью, редко происходят мгновенно; они накапливаются постепенно в течение длительных непрерывных циклов обработки. Во время чистовой обработки незахваченная мелкая пыль снова попадает в пространство между боковой поверхностью и заготовкой, перемещаясь по свежесрезанной стенке. Этот абразивный механизм повторной резки оставляет тупые микроцарапины и ухудшает шероховатость конечной поверхности.
Операторы часто пытаются восстановить качество поверхности, просто снижая скорость подачи, но эта тактика имеет обратный эффект, если пыль не удаляется. Снижение скорости подачи увеличивает трение инструмента, что приводит к образованию еще более мелких частиц в воздухе. Для достижения жестких допусков необходимо подобрать правильную нагрузку на стружку и обеспечить высокоскоростной пылеудаление, а не просто регулировать отдельные параметры.
Каким образом загрязнение пылью и нестабильность обработки приводят к дефектам обработки графита?
Распространенные дефекты обработки, такие как сколы на углах и смещение размеров, возникают в результате цепной реакции. Рыхлая пыль изменяет динамику резания, нестабильные параметры увеличивают микротрещины в материале, а оседание пыли на направляющих станка ухудшает точность позиционирования. Когда эти факторы накапливаются, качество детали быстро ухудшается.
При оптимизации настроек электродов для обработки глубоких полостей для клиента мы решили проблему постоянного скола кромок, сочетая целенаправленное вакуумное отсасывание с оптимизированными траекториями попутного фрезерования. Изоляция отдельных переменных редко решает эти проблемы качества. Для поддержания высокого качества обработки графита цехам необходимо стабилизировать всю обрабатывающую среду от шпинделя до выхлопной системы.
Анализ производительности концевых фрез с графитовым наконечником: как графитовая пыль ускоряет износ инструмента?
В ходе нашей консультационной работы мы выяснили, что наиболее распространенной жалобой операторов станков для обработки графита является быстрое изнашивание инструмента. Мы работали с производителем пресс-форм, который изготавливал сложные формы графитовых электродов, и у него срок службы инструмента неожиданно резко сократился после нескольких часов работы. Исследование в цехе показало, что локальное скопление пыли создавало огромное тепловое трение и нестабильные режущие нагрузки на кромки инструмента.
Неконтролируемое пылеобразование изменяет всю зону механического контакта во время фрезерования. Если пыль, находящаяся в воздухе, не удаляется немедленно, она задерживается между рабочей поверхностью инструмента и заготовкой, вызывая сильную микроабразию. Для максимального увеличения срока службы инструмента необходима сбалансированная стратегия, учитывающая геометрию инструмента, алмазные покрытия, параметры и высокоскоростную вакуумную откачку.
Каким образом частицы графитовой пыли вызывают износ кромок концевых фрез из графита?
При высокоскоростном фрезеровании мелкие частицы графитовой пыли попадают в крошечный зазор за режущей кромкой. Поскольку графитовая пыль обладает чрезвычайно высокой абразивностью при сжатии, эти микроскопические частицы постоянно трутся о твердосплавную подложку. Со временем эта микроабразия затупляет острую кромку, ухудшает качество поверхности и вызывает деформацию инструмента.
При устранении неполадок в процессе обработки глубоких полостей электродом клиент столкнулся с преждевременным износом боковой поверхности инструментов малого диаметра. Проблема заключалась не в твердости материала или запрограммированной скорости подачи, а в рециркулирующем порошке, застрявшем внутри глубокой полости. Поддержание непрерывного потока направленного воздуха высокого давления и целенаправленного вакуумного отсоса имеет решающее значение для предотвращения износа инструмента, вызванного пылью.
Как геометрия концевой фрезы из графита влияет на удаление пыли и стабильность резания?
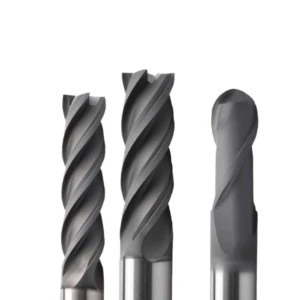
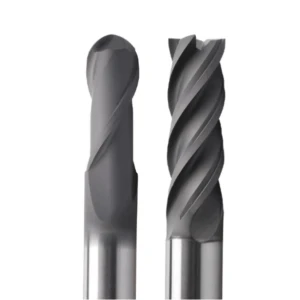
Геометрия инструмента напрямую влияет на то, как порошок, находящийся в воздухе, вытекает из зоны резания. Количество канавок, углы наклона канавок и толщина сердечника определяют доступный объем для удаления стружки при использовании графитовой концевой фрезы . Если пространство между канавками слишком мало, микропорошок скапливается внутри канавок, повышая температуру резания и заставляя инструмент повторно обрабатывать застрявшую пыль.
Многие токари ошибочно используют стандартные 4-канавочные металлообрабатывающие концевые фрезы для удаления большого количества графита. Для черновой обработки лучше использовать 2- или 3-канавочные фрезы с открытыми стружколомами, которые обеспечивают превосходное удаление пыли и предотвращают засорение канавок. Подбор конструкции канавок в соответствии с конкретной глубиной резания имеет важное значение для поддержания стабильности процесса и минимизации скопления пыли.
Как концевые фрезы с алмазным покрытием и графитовым покрытием снижают износ инструмента, вызванный пылью?
Для крупносерийного производства твердость поверхности инструмента является основной защитой от сильного абразивного износа. Инструменты с алмазным покрытием обеспечивают исключительную твердость поверхности и низкий коэффициент трения. Это гладкое покрытие уменьшает статическое притяжение, помогая частицам графитовой пыли легко выскальзывать из канавок, не прилипая к режущей кромке.
Однако алмазные покрытия не являются панацеей от плохого контроля процесса. Если параметры обработки вызывают сильную вибрацию или если поток воздуха для всасывания недостаточен, даже дорогостоящие инструменты с покрытием будут страдать от микросколов на кромке. Для достижения длительного срока службы инструмента в станках с ЧПУ для обработки графита необходимо сочетать высокоэффективные покрытия с оптимизированными параметрами и эффективными вакуумными системами.
Оптимизация параметров обработки графита: как уменьшить количество пыли, образующейся при обработке графита на станках с ЧПУ?
В наших производственных проектах неправильное определение параметров является основной причиной резкого повышения уровня пыли. Мы работали с клиентом, который использовал агрессивную стратегию обработки плотного графита. В процессе непрерывного производства мелкий порошок сильно накапливался внутри корпуса станка, ускоряя износ инструмента и ухудшая точность обработки.
Анализ данных, полученных на месте, показал, что проблема заключалась не в материале, а в дисбалансе между скоростью резания, скоростью подачи и глубиной резания. Снижение количества пыли в воздухе не требует снижения производительности. Настраивая параметры обработки графита в соответствии с размером частиц, диаметром инструмента и жесткостью станка, операторы могут стабилизировать процесс резания и минимизировать микротрещины во время обработки графита на станках с ЧПУ.
Как скорость вращения шпинделя влияет на образование графитовой пыли при обработке материалов?
Скорость вращения шпинделя напрямую влияет на интенсивность разрушения хрупкого графита на кончике инструмента. Слишком высокая частота вращения увеличивает частоту резания, что может привести к измельчению материала в мелкий микропорошок, разносимый в воздухе, вместо получения чистых крупных стружек. При использовании инструментов малого диаметра чрезмерная частота вращения приводит к выделению тепла за счет трения, ускоряя термический износ инструмента и локальному образованию пылевых облаков.
Однако простое снижение скорости вращения шпинделя не является универсальным решением. В одном из полевых испытаний клиент резко снизил обороты, чтобы уменьшить количество пыли, но это снизило нагрузку на зуб, в результате чего канавки инструмента стали тереться о материал и образовывать еще больше мелкого порошка. Скорость вращения шпинделя должна быть сбалансирована со скоростью подачи и геометрией траектории движения инструмента, чтобы контролировать образование графитовой пыли при обработке.
Как скорость подачи и глубина резания влияют на образование графитовой пыли?
Контроль нагрузки на каждый зуб имеет решающее значение при настройке скорости подачи и осевой глубины резания. Чрезмерно агрессивная подача перегружает режущую кромку, вызывая сильное подповерхностное микротрещинообразование и отслаивание большого количества рыхлых частиц пыли. И наоборот, чрезмерная глубина резания увеличивает механический удар, вызывая непредсказуемое разрушение углов полости.
При оптимизации обработки глубокого графитового сердечника пресс-формы клиент столкнулся с сильным скоплением порошка из-за агрессивных глубоких проходов. Мы стабилизировали удаление материала, уменьшив осевую глубину резания, увеличив шаг резания и сгладив углы траектории инструмента. Контроль за контактом режущего инструмента с поверхностью за проход минимизирует попадание порошка в воздух, сохраняя при этом деликатную геометрию элементов и повышая общее качество обработки графита.
Каким образом правильно подобранные параметры обработки графита повышают качество обработки?
Стабильность допусков при обработке графита на станках с ЧПУ достигается за счет баланса гармонических параметров, а не за счет скорости резания. Правильно откалиброванные параметры предотвращают чрезмерное разрушение материала, поддерживают низкий уровень нагрева и позволяют высокоскоростным вакуумным системам мгновенно удалять пыль. Для производства прецизионных графитовых электродов стабильность процесса всегда важнее кратковременного увеличения скорости.
В ходе технологических проверок мы оцениваем частоту вращения шпинделя, скорость подачи, радиальное зацепление и производительность пылеудаления как единую систему. Снижение механических нагрузок во время чистовой обработки обеспечивает безупречное качество поверхности, а оптимизация шага обработки во время черновой обработки поддерживает высокую эффективность съема материала. Балансировка этих переменных гарантирует длительный срок службы инструмента, чистоту внутренних поверхностей станка и стабильную точность обработки.
Оптимизация системы обработки графита: как добиться эффективного контроля графитовой пыли?
За годы работы в полевых условиях мы убедились, что многие проблемы с пылью вызваны не неисправными инструментами или неправильными параметрами, а неправильной настройкой оборудования. Однажды мы работали с производителем прецизионных пресс-форм, у которого производство графитовых электродов страдало от постоянного скопления порошка внутри корпуса. Несмотря на точно настроенную подачу и высококачественные инструменты, операторы станков ежедневно тратили часы на ручную очистку станины.
Ручная очистка устраняет симптомы, а не первопричину. Для достижения истинного пылеудаления необходимо оптимизировать всю систему обработки графита , включая герметизацию корпуса станка, выравнивание вакуумного вытяжного колпака, скорость воздушного потока и пути отвода стружки. Полностью интегрированная система защищает компоненты оборудования, снижает загрязнение воздуха в цехе и сохраняет точность обработки в долгосрочной перспективе.
Как система обработки графита с ЧПУ влияет на контроль пыли?
Конструкция станка напрямую определяет, как частицы пыли рассеиваются или накапливаются в воздухе во время работы. Такие факторы, как конструкция корпуса шпинделя, защитные кожухи направляющих с избыточным давлением, направление внутреннего воздушного потока и размеры вакуумного воздухозаборника, определяют, происходит ли мгновенное удаление порошка. Если внутри обрабатываемого объема существуют зоны застоя воздушного потока, мелкая пыль постоянно рециркулирует в зону резания.
В ходе проверок оборудования мы часто обнаруживаем совершенно разные уровни запыленности на идентичных деталях, обрабатываемых на разных станках. При модернизации станка с ЧПУ для обработки графита мы отдаем приоритет целостности корпуса станка, показателям вакуумной производительности (CFM) и прямолинейной системе воздуховодов, а не только частоте вращения шпинделя. Стабильная рабочая среда гарантирует предсказуемые допуски во время беспилотных ночных операций.
Как система удаления графитовой пыли снижает загрязнение окружающей среды?
Многие механические цеха допускают ошибку, используя прецизионные фрезерные станки с ЧПУ в паре со стандартными цеховыми пылесосами. Поскольку микрочастицы графита в воздухе чрезвычайно мелкие и легкие, обычные пылесосы не обладают необходимой скоростью потока воздуха и HEPA-фильтрацией для предотвращения утечки порошка. Недостаточная мощность системы пылеудаления графитовой пыли позволяет абразивной пыли проникать в цех, повреждая чувствительную электронику.
Для эффективной очистки необходимо точно согласовать положение пылесборника с траекторией движения инструмента и направлением резания. При фрезеровании мелких электродов сбор мелкой пыли в точке резания предотвращает попадание абразивной пыли в линейные направляющие и шариковые винты. Высокоэффективные вакуумные системы поддерживают чистоту зоны резания, что напрямую защищает качество обработки графита.
Как настройка станка и удаление стружки улучшают процесс обработки графита?
Управление пылеобразованием начинается с базовой механической настройки в зоне обработки. Чрезмерный вылет инструмента, громоздкие зажимные приспособления и неправильное расположение вакуумного сопла создают турбулентность, которая затрудняет удаление пыли. Когда абразивный порошок накапливается вокруг глубоких элементов, инструмент повторно обрабатывает застрявшие частицы, повышая температуру резания и ускоряя износ кромки.
Мы оптимизируем настройки, минимизируя вылет инструмента, выбирая низкопрофильные пневматические зажимы и направляя высокоскоростные потоки воздуха к вакуумному входу. При обработке глубоких полостей отвод пыли из углубления обеспечивает стабильность резания и предотвращает сколы по углам. Усовершенствованные методы настройки позволяют сбалансировать эффективный контроль пыли с высокой скоростью съема материала и превосходным качеством поверхности.
Решения для контроля графитовой пыли: методы повышения качества обработки графита на станках с ЧПУ.
В нашей практике консультирования на местах проблема пылеудаления редко решается путем регулирования одной единственной переменной. При сильном запылении операторы часто инстинктивно снижают скорость вращения шпинделя или меняют инструмент, но эти разрозненные корректировки дают лишь ограниченный успех. Долгосрочная стабильность процесса требует синхронизированного подхода к параметрам, геометрии резания, жесткости станка и высокоскоростным вакуумным системам.
Если в вашем цехе ведется непрерывное производство графитовых электродов и вы сталкиваетесь с запыленностью, быстрым износом инструмента или колебаниями качества поверхности, проведите систематическую проверку вашей системы. Соответствует ли размер зерна материала загрузке стружки? Позволяет ли геометрия инструмента быстро удалять пыль? Эффективный контроль пыли — это не только чистота цеха, но и сохранение жестких допусков и защита компонентов станков во время обработки графита на станках с ЧПУ.
Оптимизация параметров обработки графита для снижения пылеобразования.
Для достижения баланса между высокой скоростью съема материала и низким пылеобразованием начните с проверки нагрузки стружки на каждый зуб. Чрезмерная осевая глубина резания или неправильная скорость подачи измельчают хрупкий графит перед инструментом, превращая материал в плотную микропыль. Поддержание постоянной механической нагрузки предотвращает микротрещины и сводит к минимуму образование пыли в воздухе.
Избегайте простого замедления всех параметров по всем направлениям. В ходе одной из полевых проверок клиент резко снизил скорость подачи для контроля пыли, но это привело к сильному трению на боковой поверхности инструмента, что вызвало образование еще большего количества мелкой пыли. Постепенно регулируйте частоту вращения шпинделя, скорость подачи, шаг перемещения и траектории движения инструмента на основе обратной связи от процесса резания в реальном времени. Адаптируйте эти параметры обработки графита к конкретным маркам материала и требованиям к допускам.
Выбор правильной графитовой концевой фрезы для повышения стабильности обработки
При фрезеровании высокоточных стержней пресс-форм или узких ребер электродов правильная геометрия инструмента имеет решающее значение. Сильное пылеобразование часто возникает из-за недостаточного удаления стружки, затупления режущих кромок или деформации инструмента, а не из-за дефектов сырья. Подбирайте инструмент в соответствии с выполняемой операцией: используйте черновые фрезы с открытыми канавками для обработки больших объемов материала и жесткие чистовые инструменты с многоканавками для получения гладкой поверхности.
Если вы столкнулись с преждевременным износом кромки или сколами углов, оцените структурную жесткость инструмента и твердость покрытия. Высококачественная концевая фреза с алмазным покрытием и графитовым напылением значительно снижает трение и предотвращает статическое прилипание пыли к канавкам. Сочетание оптимизированных профилей канавок с высокоскоростными потоками воздуха предотвращает повторное истирание микропорошка и поддерживает стабильную остроту кромки в течение длительных производственных циклов.
Обеспечение долговременного контроля качества с помощью системы обработки графита.
В крупномасштабном производстве графита необходимо рассматривать пылеудаление как системный подход. Даже при оптимизированных инструментах и механизмах подачи, смещение технологического процесса неизбежно, если не будут согласованы действия по установке пылеулавливающих кожухов, защитных кожухов станков и плановому профилактическому техническому обслуживанию. Системный контроль пыли предотвращает износ направляющих станка и обеспечивает точность позиционирования в долгосрочной перспективе.
Мы выступаем за оптимизацию всего процесса: герметизацию корпуса станка, вакуумный поток воздуха (CFM), вылет инструмента и регулярную очистку фильтров. Когда каждый компонент вашей системы обработки графита работает в гармонии, объем пыли резко снижается. Эта системная синергия сохраняет общее качество обработки графита, продлевает срок службы инструмента и обеспечивает надежную, воспроизводимую точность.

Часто задаваемые вопросы о качестве обработки графита
В ходе сотен консультаций в цехах операторы станков и владельцы предприятий неоднократно задают нам одни и те же ключевые вопросы о пыли. Почему в двух цехах, работающих на одинаковых станках и с одинаковыми марками графита, наблюдается резко различное накопление пыли? Почему качество обработки поверхности быстро ухудшается в середине непрерывной смены? Ответы кроются во взаимодействии свойств материала, параметров резания, геометрии инструмента и систем вытяжки.
При оказании технической поддержки мы анализируем конкретные физические процессы резания на станине вашего станка, а не обвиняем какую-либо одну переменную. Ниже мы отвечаем на наиболее распространенные вопросы о фрезеровании графитовых заготовок на станках с ЧПУ, чтобы помочь вам выявить первопричины проблем, продлить срок службы инструмента и обеспечить точный контроль размеров.
Почему при обработке графита на станках с ЧПУ образуется чрезмерное количество пыли?
В ходе наших полевых исследований всплески пыли были вызваны хрупким механизмом разрушения графита. В отличие от металлов, которые образуют скручивающуюся стружку в результате пластической деформации, графит, удаляемый режущей кромкой инструмента, мгновенно раскалывается на мелкие частицы. Когда параметры резания выходят из равновесия — например, чрезмерная нагрузка на стружку или затупление кромки — материал крошится перед резом, образуя плотный порошок, поднимающийся в воздух.
Если уровень пыли на вашем станке внезапно резко повышается, проверьте износ боковой поверхности инструмента, размер зерна материала и вибрацию шпинделя. Сильное скопление пыли редко является просто дефектом сырья; обычно это указывает на нестабильную динамику резания или недостаточную вакуумную откачку во время обработки графита на станках с ЧПУ.
Как контроль за графитовой пылью может улучшить качество обработки?
Эффективное удаление пыли напрямую защищает точность обработки заготовки и качество поверхности. Когда микропорошок, находящийся в воздухе, задерживается в обрабатываемом объеме, частицы переносятся между боковой поверхностью инструмента и заготовкой, действуя как абразивная полировальная паста, которая повторно обрабатывает обработанные поверхности и вызывает изменение размеров.
Для высокоточной обработки графитовых электродов оптимизированная система пылеудаления обеспечивает чистоту зоны резания и стабильность температуры. Поддержание высокой скорости вакуумного потока воздуха предотвращает рециркуляцию порошка, снижает микровибрации при резке и гарантирует стабильное качество обработки графита в течение длительных производственных циклов.
Сокращает ли графитовая пыль срок службы концевых фрез из графита?
Да, неконтролируемое скопление порошка в зоне резания значительно ускоряет износ инструмента. Поскольку микрочастицы графита обладают абразивными свойствами под давлением, повторное истирание скопившегося порошка создает сильное трение о поверхность инструмента, затупляя острые режущие кромки задолго до истечения их ожидаемого срока службы.
Если вы заметили быстрый износ боковой поверхности вашей графитовой концевой фрезы, обратите внимание не только на марку твердосплава или характеристики покрытия. Проверьте, эффективно ли отводят пыль от кончика инструмента струи воздуха под высоким давлением и вакуумные вытяжные колпаки. Для продления срока службы инструмента необходимо сочетать правильную геометрию кромки с прямым удалением пыли.
Какая концевая фреза с графитовым наконечником лучше всего подходит для уменьшения количества графитовой пыли?
Не существует единого «волшебного» инструмента для всех задач. Черновая обработка глубоких полостей требует использования двух- или трехлезвийных инструментов с открытой геометрией и большими стружкозаборными карманами для быстрого удаления стружки, тогда как высокоскоростная чистовая обработка требует жестких многолезвийных инструментов для предотвращения деформации и вибрации.
Для минимизации износа, вызванного пылью, выбирайте высококачественную концевую фрезу из графита с алмазным покрытием, нанесенным методом CVD. Чрезвычайно низкий коэффициент трения алмаза предотвращает скопление статически заряженного порошка внутри канавок. Подберите объем канавок инструмента в соответствии с глубиной резания, чтобы обеспечить плавный выброс порошка и надежную повторяемость процесса.






