


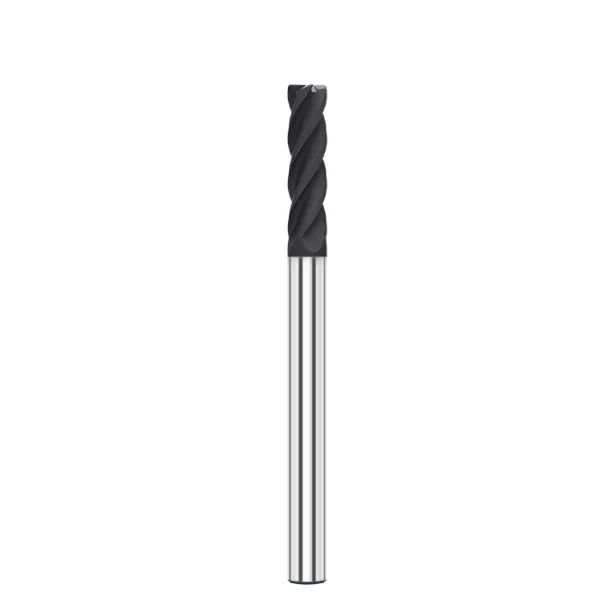
При оптимизации процессов электроэрозионной обработки для клиента, занимающегося изготовлением пресс-форм, мы столкнулись с распространенным узким местом. Первоначальная точность обработки стандартными твердосплавными инструментами была приемлемой. Однако быстрое увеличение объемов производства привело к сильному износу инструмента, отклонениям в размерах и неравномерной чистоте поверхности, что ухудшило последующие операции электроэрозионной обработки.
При работе со сложными полостями и материалами высокой плотности настоящая проблема заключается не просто в удалении материала. Цель состоит в поддержании жестких допусков и целостности поверхности на протяжении длительных производственных циклов. Мы должны преобразовать производство электродов из процесса, зависящего от ручной регулировки, в предсказуемую, воспроизводимую операцию высокоточной обработки.
На практике мы обнаружили, что для высокоточной электроэрозионной обработки графита требуется нечто большее, чем просто острый инструмент. Графит обладает высокой абразивностью, а его пыль ускоряет износ режущей кромки, дестабилизируя процесс. Поэтому надежная система обработки графита должна комплексно учитывать жесткость станка, параметры резания, геометрию инструмента, пылеудаление и стратегии траектории движения инструмента.
Для клиентов, занимающихся изготовлением высокоточных пресс-форм, основные производственные задачи обычно включают в себя:
-
Поддержание контроля размеров на микронном уровне;
-
Повышение стабильности характеристик электродов сложной геометрии;
-
Минимизация простоев, вызванных частой сменой инструментов;
-
Обеспечение стабильного и высококачественного качества обработки поверхности электродов.
Что касается выбора инструмента, практические испытания показывают, что тип концевой фрезы определяет конечный результат. Хотя традиционные твердосплавные инструменты справляются с основными задачами, их износостойкость снижается при высокоскоростных, высокоточных и непрерывных операциях. Следовательно, в сложных областях применения все чаще используются фрезы с алмазным покрытием из графита для увеличения срока службы инструмента и обеспечения стабильности размеров.
Как производитель высококачественных режущих инструментов, мы считаем, что для стабильного фрезерования графита необходим системный подход. Настоящая надежность процесса достигается за счет интеграции характеристик материала, оптимизированной конструкции инструмента и индивидуально подобранных параметров обработки.
В этом руководстве мы представляем подробный анализ ключевых факторов, влияющих на точность, эффективность и срок службы инструмента. Мы рассматриваем основные компоненты системы обработки графита, технологический процесс изготовления графитовых электродов и стратегии оптимизации для получения стабильных результатов.
Если вы сталкиваетесь с непостоянным сроком службы инструмента или смещением размеров при использовании одних и тех же параметров, пора задаться вопросом: действительно ли ваша обрабатывающая установка оптимизирована для абразивных графитовых материалов?
Что такое высокоточная электроэрозионная фрезеровка графита? Понимание основных областей применения современных систем ЧПУ для обработки графита.
Во многих проектах по изготовлению электродов первоначальная сложность заключается не в резке графита, а в поддержании стабильности результатов на протяжении длительных циклов обработки. При серийном производстве сложных полостей первые несколько электродов легко проходят проверку. Однако по мере обработки износ инструмента вызывает смещение размеров и колебания шероховатости поверхности, что ухудшает результаты последующей электроэрозионной обработки.
Высокоточная электроэрозионная обработка графита — это комплексная оптимизация процесса, включающая специализированный инструмент, параметры и стабильность работы станка. Для сложных структур и глубоких полостей специализированная система обработки графита минимизирует вариативность процесса. Такой системный подход превращает производство графитовых электродов из зависимого от опыта ремесла в предсказуемый, воспроизводимый цифровой рабочий процесс.
Критическая роль электроэрозионной обработки графита в производстве формовочных электродов.
Для высокоточной штамповки в автомобильной и соединительной промышленности требуются электроды с малыми радиусами, глубокими пазами и сложными трехмерными контурами. В таких сложных условиях качество изготовления графитовых электродов напрямую влияет на общее качество искровой эрозии. Это напрямую влияет на последующий контроль зазора между электродами, эффективность разряда и конечную чистоту поверхности стальной формы.
Мы адаптируем наши стратегии резки в зависимости от конкретных марок графитового материала, структуры электродов и припусков на обработку. Для небольших, сложных электродов мы уделяем приоритетное внимание стабильности режущей кромки и контролю вибрации, чтобы предотвратить разрушение хрупких геометрических форм. Сочетая специализированные фрезерные инструменты с оптимизированными траекториями движения инструмента, мы повышаем долговременную стабильность на протяжении всего производственного цикла.
Требования к точности размеров и качеству поверхности при прецизионной обработке графита.
Наибольшая сложность в прецизионной обработке графита заключается в балансе между строгими допусками по размерам и безупречной чистотой поверхности. Хотя графит легко режется, его присущая хрупкость делает его очень склонным к сколам кромок и микрозазубринам. Если условия работы инструмента, параметры обработки или методы удаления стружки неоптимальны, электрод не пройдет контроль качества.
Для сложных задач электроэрозионной обработки мы строго контролируем точность профиля и стабильность размеров после обработки. При фрезеровании деликатных элементов инженеры должны избегать чрезмерных нагрузок на резание, обеспечивая при этом исключительную остроту режущей кромки. Следовательно, подбор правильной геометрии инструмента в сочетании с высококачественным покрытием имеет решающее значение для получения чистых, без сколов, кромок электрода.
Обеспечение стабильного и эффективного процесса обработки графита с помощью систем ЧПУ.
Надежная система обработки графита никогда не определяется одним конкретным оборудованием, а системным взаимодействием. Каждая переменная, от выбора сырья и крепления заготовки до программирования CAM-систем и пылеудаления, влияет на конечный результат. Оптимизация всей экосистемы — единственный способ достичь повторяемой, беспилотной точности.
В условиях непрерывного производства мы отдаем приоритет проверенным комбинациям параметров в сочетании с резцами с алмазным покрытием для обеспечения долгосрочной стабильности. Стремление к кратковременным, агрессивным скоростям резания часто приводит к преждевременному выходу инструмента из строя и дорогостоящему браку. В крупносерийном производстве электродов истинная эффективность достигается за счет стабильного технологического процесса, а не за счет одного быстрого цикла.
Компоненты и рабочий процесс систем обработки графита для прецизионного изготовления электродов для электроэрозионной обработки.
Во многих проектах по производству электродов узкие места в производстве редко возникают из-за какого-либо одного изолированного этапа. Многие цеха по изготовлению пресс-форм инвестируют в высокотехнологичное оборудование, но по-прежнему сталкиваются с серьезными сколами кромок и отклонениями размеров, поскольку их оснастка и стратегии CAM не скоординированы. Для устранения этих проблем инженеры должны оценить весь производственный процесс с точки зрения комплексной системы обработки графита.
Для достижения долговременной стабильности необходима тесная интеграция производительности шпинделя, марки материала и траекторий резания. Мы адаптируем наши стратегии фрезерования к конкретной геометрии электрода, будь то глубокие полости или сверхтонкие ребра. Баланс между удалением материала во время черновой обработки и целостностью поверхности во время чистовой обработки — единственный способ обеспечить предсказуемую электроэрозионную обработку.
Настройка станков, инструментов и параметров в системах ЧПУ для обработки графита.
Успешная обработка графита во многом зависит от технической совместимости вашего станка с ЧПУ и режущих инструментов. Одних только высокоскоростных шпинделей недостаточно для обеспечения высокой точности; без жесткого крепления заготовки и строгого контроля биения высокие скорости фактически ускоряют возникновение профильных ошибок. Надежная система обработки графита должна уделять первостепенное внимание структурному демпфированию и надежному пылеудалению для защиты линейных направляющих.
При настройке параметров обработки необходимо учитывать подачу и скорость, соответствующие удельной плотности графитового блока. Для черновой обработки требуется большая загрузка стружки и максимальное пылеудаление для быстрого удаления абразивных частиц. Для чистовой обработки, наоборот, требуются более низкие скорости подачи и точное сглаживание траектории движения инструмента для предотвращения микроскопических трещин на деликатных кромках электрода.
Применение графитовых фрезерных инструментов в черновой, получистовой и чистовой обработке.
Использование одного и того же инструмента на каждом этапе производства электродов — верный путь к преждевременному выходу инструмента из строя. Черновая обработка требует высокопрочной геометрии инструмента, разработанной для интенсивного удаления стружки и высокой ударопрочности. Выбор неправильного инструмента во время черновой обработки приводит к чрезмерному нагреву, что быстро ухудшает структурную целостность графитового блока.
По мере перехода от получистовой к чистовой обработке приоритеты смещаются к остроте кромки и отслеживанию износа инструмента. При высокоточной электроэрозионной обработке графитом использование фрез малого диаметра со специальным износостойким покрытием предотвращает смещение размеров. Такая стратегическая подготовка инструмента гарантирует, что окончательная геометрия электрода идеально соответствует CAD-модели без ручной коррекции.
Повышение стабильности электродов для электроэрозионной обработки за счет комплексной системы обработки графитом.
Поддержание строгой стабильности от партии к партии — это важнейшее испытание для любой установки по производству графитовых электродов. Приоритет скорости резки над стабильностью процесса всегда приводит к непредсказуемому износу инструмента и браку деталей. Истинная операционная стабильность достигается только при стандартизации технических характеристик инструмента и фиксации параметров резки.
Система обработки на основе данных позволяет операторам легко воспроизводить успешные результаты в разных сменах. Создание проверенной базы данных по подаче и скорости исключает необходимость гадания, часто связанного с ручной настройкой станка. В крупносерийном производстве настоящая инженерная задача заключается не в изготовлении одного идеального электрода, а в обеспечении идентичности каждой детали в партии.
Выбор подходящей концевой фрезы для обработки графита: руководство по выбору инструментов для обработки графитовых электродов.
При оптимизации линии обработки графитовыми электродами точный выбор инструмента определяет рентабельность и приемку деталей. Мы часто видим, как цеха используют одинаковые характеристики инструмента при различной плотности материала, что приводит к быстрому износу и серьезным отклонениям размеров по мере увеличения глубины обработки. Поэтому мы никогда не оцениваем инструмент, основываясь только на цене покупки; вместо этого мы анализируем размер зерна материала, геометрию электрода и требования к допускам.
Для сложных электродов, используемых в электроэрозионной обработке, правильный инструмент гарантирует стабильное состояние резки в течение длительных непрерывных циклов. Наша инженерная команда обычно разделяет стратегию выбора инструмента в зависимости от этапов черновой, получистовой и чистовой обработки. В то время как стандартные твердосплавные инструменты справляются с вспомогательными задачами, для высоконагруженных применений требуются специальные износостойкие покрытия и оптимизированная геометрия кромок.
Структурные характеристики и сценарии применения твердосплавных концевых фрез для графита.
На начальном этапе многих проектов мы оцениваем, смогут ли концевые фрезы из карбида без покрытия справиться с текущей геометрией детали заказчика. Высококачественные твердосплавные материалы обладают превосходной жесткостью сердечника и ударопрочностью, что делает их очень эффективными для обработки графита низкой плотности или простых форм. Однако по мере перехода к сверхточной чистовой обработке абразивные свойства углеродистых материалов быстро ухудшают качество кромок без покрытия.
В реальных условиях цеха производительность твердосплавного инструмента в значительной степени зависит от угла наклона спирали, толщины сердечника и общей способности к удалению пыли. Например, при фрезеровании тонкостенных ребер мы отдаем приоритет высокой виброустойчивости и сохранению остроты кромки, чтобы предотвратить деформацию заготовки. И наоборот, при обработке больших объемов материала акцент смещается на минимизацию режущих нагрузок и максимальное локализованное улавливание пыли.
Как алмазные графитовые резцы увеличивают срок службы инструмента и стабильность обработки
В высокоточной обработке стандартные режущие кромки быстро затупляются из-за сильного абразивного воздействия рыхлых частиц графита. Эта микроабразия приводит к немедленному изменению размеров и непредсказуемым изменениям качества поверхности в течение длительных производственных циклов. Для противодействия этому ведущие цеха по изготовлению пресс-форм внедряют специализированные алмазные графитовые резцы для стабилизации критически важных размеров.
Алмазные покрытия, полученные методом химического осаждения из газовой фазы (CVD), создают чрезвычайно твердый барьер, защищающий твердосплавную подложку от агрессивного абразивного износа. В производстве мы используем эти передовые инструменты для обработки графита высокой плотности и для финишной обработки, где допускается нулевой допуск на смещение. Однако использование инструментов с покрытием требует подбора жестких держателей инструмента и оптимальных параметров подачи на зуб для предотвращения отслоения покрытия.
Логика выбора, основанная на конструкции канавок для фрезерных инструментов для обработки графита.
Техническое влияние конструкции канавок на удаление графитовой стружки часто недооценивается отделами программирования. Геометрия канавок определяет допустимую нагрузку при резании, доступные полости для стружки и общую частоту структурных гармоник. Например, двухканавочные фрезы для обработки графита обеспечивают большие полости для стружки, что способствует быстрому удалению пыли, в то время как многоканавочные конструкции превосходно подходят для чистовой обработки с высокой подачей.
Мы корректируем наши рекомендации по выбору инструмента в зависимости от целевого профиля электрода и конкретных требований к времени цикла. Когда клиент сталкивается со сложными 3D-поверхностями или тонкими микроэлементами, мы отдаем приоритет конструкциям с высокой спиральностью, обеспечивающим непрерывное зацепление кромки. Подбор сбалансированной конфигурации, соответствующей динамике вашего станка, всегда ценнее, чем покупка универсального инструмента, основанного на теоретических данных из каталога.
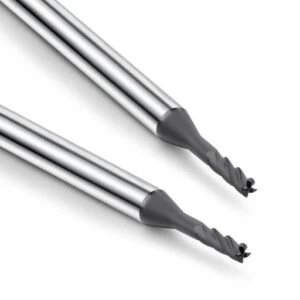
Ключевые стратегии электроэрозионной обработки графита: достижение высокой точности обработки графита.
В производстве электродов нестабильные допуски редко возникают из-за одной переменной. Мы часто видим, как цеха успешно фрезеруют первые несколько электродов, но затем сталкиваются с серьезными отклонениями в размерах последующих деталей. Это отклонение обусловлено каскадной цепочкой износа инструмента, накопления пыли и изменения температурных условий. Для создания надежного процесса необходима комплексная стратегия, которая уравновешивает скорость и подачу с контролем окружающей среды.
Для успешной электроэрозионной обработки графита основная цель — поддержание повторяемости на микронном уровне в течение длительных производственных циклов без снижения эффективности. Мы адаптируем наш подход к фрезерованию в зависимости от сложности детали, плотности материала и конкретного этапа цикла, а не используем статические скорости и подачи. Такое адаптивное управление позволяет выполнять высокоточную обработку графита, отвечающую строгим требованиям, предъявляемым к пресс-формам для медицинского, автомобильного оборудования и микроразъемов.
Оптимизация параметров обработки графита на станках с ЧПУ: выбор скорости, подачи и глубины резания.
При настройке процесса клиента мы сначала проверяем, соответствуют ли параметры CAM-системы специфической зернистой структуре углеродного блока. Многие производственные поломки происходят из-за дисбаланса между скоростью вращения шпинделя, нагрузкой на стружку и глубиной резания. Чрезмерные скорости подачи перегружают хрупкие наконечники инструмента, в то время как консервативные параметры вызывают трение материала, что приводит к образованию трения и ускоряет износ режущей кромки.
Инженеры должны корректировать параметры обработки графитовых материалов на станках с ЧПУ в зависимости от эффективного диаметра резания и конкретной фазы обработки. В циклах черновой обработки приоритет отдается максимальной скорости съема материала и стабильным пределам нагрузки на инструмент. Циклы чистовой обработки требуют низких сил резания и равномерного шага для фиксации окончательного профиля электрода. Тестирование диапазона параметров на конкретном станке гораздо эффективнее, чем погоня за максимальными значениями из каталога.
Снижение воздействия графитовой пыли на точность обработки и срок службы инструмента.
Многолетний опыт работы в цехе показал, что неадекватная вакуумная очистка является основной причиной преждевременного выхода инструмента из строя. Мелкая углеродная пыль не только создает беспорядок; она забивает канавки, покрывает зажимные приспособления и создает абразивное трение. Во время длительной работы электрода без присмотра переработка этих рыхлых частиц разрушает острые режущие кромки, необходимые для получения четких углов.
Поэтому наша инженерная команда рекомендует клиентам рассматривать пылеудаление как критически важный параметр обработки. Необходимо использовать высокоскоростные вакуумные вытяжные шкафы и направленные потоки воздуха для мгновенной очистки зоны резания. Удаление пыли до её оседания предотвращает повторную резку, защищает линейные направляющие и продлевает срок службы инструмента до 30% в условиях непрерывного производства.
Контроль размеров и оптимизация качества поверхности при прецизионной обработке графита.
При работе с деталями пресс-форм с жесткими допусками наш контроль качества сосредоточен на обеспечении стабильности размеров от партии к партии. Это особенно важно при фрезеровании тонких ребер и глубоких пазов, где микровибрации могут вызывать немедленное сколы кромок. Мы отслеживаем тенденции износа по всей производственной партии, а не полагаемся на стандартный контроль после обработки.
Для обеспечения безупречной чистоты поверхности мы сочетаем регулярные лазерные проверки износа инструмента с оптимизированными припусками на чистовую обработку. Резкое снижение нагрузки на стружку во время заключительного прохода минимизирует деформацию инструмента и исключает микротрещины вдоль кромки заготовки. В высокотехнологичном производстве пресс-форм предсказуемый и воспроизводимый процесс всегда выгоднее, чем быстрый, но нестабильный цикл.

Почему резцы из графита с алмазным покрытием являются предпочтительным выбором для высокоточной электроэрозионной обработки графита?
В наших проектах по прецизионной электроэрозионной обработке клиенты постоянно стремятся увеличить производительность обработки без ущерба для точности деталей. Достичь этого баланса становится невероятно сложно при фрезеровании блоков из графита высокой плотности или сложных 3D-траекторий движения инструмента. Хотя стандартные твердосплавные инструменты хорошо справляются с первыми проходами, прогрессирующий износ режущей кромки быстро приводит к отклонениям размеров, вызывая неравномерную искровую эрозию на последующем этапе электроэрозионной обработки.
Для решения этой проблемы ведущие цеха по производству пресс-форм оценивают свое оборудование, исходя из износостойкости инструмента, стабильности резания и общего времени цикла. Именно здесь высококачественные алмазные графитовые резцы обеспечивают немедленное конкурентное преимущество. Проверенные в цехах испытания подтверждают, что эти специализированные инструменты выдерживают сильное истирание частицами углерода, хотя ваш выбор все равно должен соответствовать конкретным маркам графита и возможностям шпинделя.
Как алмазные графитовые резцы снижают износ, вызванный графитом
При устранении неисправностей инструмента в цеху первопричина редко заключается в чрезмерной силе резания, а скорее в сильном абразивном трении. Необработанный графит действует как наждачная бумага; при вращении шпинделя рыхлая углеродная пыль быстро затупляет стандартную режущую кромку. В крупносерийном производстве поддержание высокой стабильности от партии к партии гораздо важнее, чем погоня за быстрым циклом обработки одной детали.
Использование современных фрез с алмазным покрытием из графита обеспечивает невероятно прочный термический и физический барьер против структурной деградации. Сохранение остроты кромки гарантирует надежный контроль размеров и исключает дорогостоящие простои, связанные с частой ручной сменой инструмента. Хотя для краткосрочных работ можно использовать стандартный твердосплав, непрерывные автоматизированные производственные процессы полностью зависят от решений с использованием инструментов с покрытием.
Преимущества инструментов с алмазным покрытием по сравнению со стандартными твердосплавными концевыми фрезами для обработки графита.
Мы регулярно проводим сравнительные испытания в цехе, сопоставляя концевые фрезы из микрозернистого карбида без покрытия с вариантами с алмазным покрытием при одинаковых параметрах. Стандартные твердосплавные инструменты обладают превосходной начальной прочностью и ударостойкостью для простых геометрических форм. Однако их кривая износа резко возрастает при длительных циклах обработки, вызывая колебания шероховатости поверхности, которые приводят к порче деталей с жесткими допусками.
В отличие от них, алмазные покрытия сохраняют исходную геометрию кромки до десяти раз дольше, обеспечивая стабильные условия резки, необходимые для высокоточной электроэрозионной обработки графита. Мы настоятельно рекомендуем их для материалов высокой плотности и сложных форм электродов, требующих безупречной обработки поверхности. Для максимального повышения производительности программистам необходимо использовать их в сочетании с жесткими термоусадочными держателями и оптимизированными стратегиями удаления пыли.
Ценность обработки высокоплотного графита и электродов с тонкой структурой
Фрезерование сверхтонких микроэлементов, глубоких тонкостенных пазов и сложных контуров в графите высокой плотности представляет собой сложнейшую производственную задачу. Эти деликатные геометрические формы не допускают никаких погрешностей; любой скачок силы резания из-за затупившегося инструмента мгновенно сломает тонкие ребра электрода. Неконтролируемый износ инструмента напрямую снижает точность конечного искрового зазора и целостность поверхности готовой инструментальной стали.
Для защиты этих ценных компонентов мы подбираем оптимальную геометрию режущей кромки, оптимизированные траектории движения инструмента в CAM-системе и высокоскоростную вакуумную откачку. Для предприятий, работающих на автоматизированных производственных линиях, нейтрализация изменчивости износа инструмента — единственный способ добиться по-настоящему автоматизированного производства. Когда ваше предприятие занимается сложным производством графитовых электродов, стабильный и предсказуемый процесс — это то, что отличает прибыльные предприятия от остальных.

Как производитель фрезерных инструментов для обработки графита помогает компаниям создать надежную систему обработки графита.
В наших проектах по разработке оснастки мы обнаруживаем, что узкие места в производстве у наших клиентов выходят далеко за рамки простого износа кромок. Основная проблема обычно заключается в отсутствии индивидуального рецепта обработки, адаптированного к конкретным условиям цеха. Приобретение высококачественных фрез приводит к нестабильным результатам, если геометрия инструмента, марки углеродистой стали и стратегии CAM не соответствуют друг другу. Создание надежной системы обработки графита требует комплексного подхода, охватывающего проектирование инструмента, данные об обработке и отслеживание процесса.
В ходе технических консультаций мы оцениваем весь производственный процесс, исходя из сложности электродов, допусков и сроков поставки. Профессиональный производитель графитовых фрезерных инструментов должен не просто отгружать продукцию; он должен понимать специфические механизмы трения стружки и векторы абразивного износа. Постоянно корректируя геометрию инструмента в соответствии с реальными условиями резания, мы помогаем предприятиям создавать стабильные и воспроизводимые процессы фрезерования.
Возможности проектирования инструментов, предлагаемые профессиональным производителем фрезерных инструментов из графита.
Многолетний опыт испытаний графитовых фрезерных инструментов показал, что микроконструкционные параметры определяют конечную пригодность детали. Микрогеометрия режущей кромки, толщина сердечника канавки и адгезия покрытия напрямую влияют на колебания шпинделя во время высокоскоростной обработки. При фрезеровании сложных электродных структур инструмент должен оставаться острым как бритва, обеспечивая при этом высокое гашение вибраций для устранения смещения размеров, вызванного вибрацией шпинделя.
Следовательно, мы адаптируем геометрию наших инструментов под конкретные задачи, а не полагаемся на стандартные каталожные изделия. Например, в инструментах для обработки глубоких полостей приоритет отдается максимальной жесткости сердечника и оптимизированному соотношению длины к диаметру (L/D) для минимизации прогиба. Напротив, микрошариковые фрезы ориентированы на жесткие допуски профиля и безупречную обработку кромок, гарантируя, что инструмент точно соответствует условиям вашей обработки.
Разработка индивидуальных решений для обработки графитовых материалов и электроэрозионных электродов.
В реальных условиях цехов по изготовлению пресс-форм изменение марки графитового материала полностью меняет требования к оснастке. Блоки из графита сверхвысокой плотности обеспечивают превосходную структурную стабильность, но вызывают сильный абразивный износ режущих кромок. И наоборот, хотя мелкозернистый графит позволяет получать превосходную чистоту поверхности, фрезерование сверхтонких ребер требует специальной геометрии, которая минимизирует локальное давление резания, чтобы предотвратить поломку детали.
Для защиты этих ценных заготовок мы анализируем конечные цели электроэрозионной обработки, прежде чем рекомендовать конкретные траектории движения инструмента или покрытия. Для сложных конфигураций полостей мы балансируем скорость удаления материала с долговременным сохранением режущей кромки, чтобы избежать замены инструмента в середине цикла. Согласование стратегии выбора инструмента с конкретными свойствами углеродистой стали исключает дорогостоящие испытания методом проб и ошибок в производственном цехе.
Техническая поддержка, охватывающая все этапы — от выбора инструмента до оптимизации параметров.
В высокоточной обработке узкие места в процессе обработки редко решаются простой заменой режущего инструмента. Предприятие может приобрести идеальный инструмент, но все равно столкнуться с преждевременным образованием сколов из-за неправильной скорости вращения шпинделя, скорости подачи или положения вакуума. Поэтому наша инженерно-техническая поддержка выходит за рамки простого выбора инструмента и позволяет точно настроить весь диапазон параметров в соответствии с особенностями работы вашего конкретного станка.
Мы постоянно совершенствуем эти параметры, используя обратную связь от процесса обработки в реальном времени, от черновой до чистовой обработки. Управление пиковыми нагрузками резания и очистка от абразивной пыли мгновенно создают предсказуемый цикл износа для автоматизированного непрерывного производства. Для компаний, переходящих к высокопроизводительной и высокоточной электроэрозионной обработке графита, эта комплексная оптимизация превращает отдельные тесты в масштабируемый корпоративный производственный стандарт.
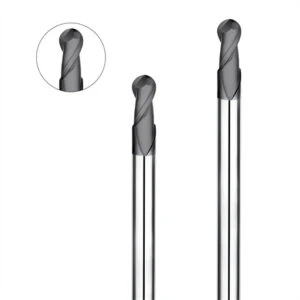
Распространенные проблемы при высокоточной электроэрозионной обработке графита.
Наш обширный опыт в оптимизации процессов обработки электродами показал, что сбои в работе оборудования редко возникают внезапно. Многие клиенты достигают идеальных первоначальных результатов, но по мере увеличения объемов производства возникают сильный износ инструмента, смещение размеров и некачественная обработка поверхности. Анализ на месте показывает, что эти узкие места в процессе обработки почти всегда связаны с несоответствием параметров, плохой пылеулавливающей системой и износом режущих кромок.
Для успешной высокоточной электроэрозионной обработки графита необходимо своевременно выявлять скрытые переменные и стабилизировать диапазон резания. Вместо того чтобы в панике заменять отдельные компоненты, инженеры должны систематически устранять неполадки во всей системе. Оценка плотности материала, биения инструмента и траекторий CAM-процесса — единственный способ точно определить первопричины, ухудшающие стабильность производства.
Почему концевые фрезы с графитовым покрытием быстро изнашиваются в процессе обработки?
Мы часто устраняем неполадки, о которых сообщают клиенты, связанные с преждевременным выходом из строя режущей кромки инструмента из строя после обработки всего нескольких электродов. Хотя для обработки необработанного графита требуются низкие силы резания, его высокоабразивная углеродная микроструктура вызывает постоянное трение на режущей кромке инструмента. Это микроабразивное истирание резко ускоряется, если стружкоотводящие полости забиваются пылью или если скорость подачи приводит к трению материала вместо чистого среза.
Для предотвращения быстрого износа мы оптимизируем прочность подложки, геометрию заточки кромок и выбор специальных CVD-покрытий. При непрерывной работе с графитом высокой плотности мы используем высококачественные алмазные покрытия для защиты профиля режущей кромки в течение длительных циклов. Балансировка технических характеристик инструмента с абразивными свойствами конкретного сорта углеродистой стали предотвращает дорогостоящую преждевременную замену инструмента.
Как можно повысить стабильность обработки графитовых материалов на станках с ЧПУ?
Низкая повторяемость деталей редко бывает вызвана исключительно недостаточной точностью станка. Часто мы видим, как высокопроизводительные обрабатывающие центры выдают нестабильные размеры из-за неконтролируемого биения шпинделя, слабых зажимных приспособлений или недостаточного вакуумного давления. Повышение стабильности работы станков с ЧПУ для обработки графитовых заготовок требует комплексного подхода, который гармонизирует все механические параметры в цехе.
Производственные цеха должны стандартизировать процедуры настройки инструмента, зафиксировать диапазоны скоростей для каждого сорта графита и использовать траектории обработки с постоянной нагрузкой в САПР. Для крупносерийного производства поддержание предсказуемого и стабильного диапазона обработки гораздо важнее, чем стремление к пиковым скоростям шпинделя. Обеспечение этой операционной гармонии гарантирует, что каждый изготовленный электрод идеально соответствует эталонной CAD-модели.
Как можно решить проблему отклонений размеров и сколов кромок при электроэрозионной обработке графита?
Смещение размеров и локальное сколы кромок остаются главными причинами снижения рентабельности для цехов, занимающихся изготовлением прецизионных пресс-форм. В сложных проектах по изготовлению электродов незначительный износ инструмента во время окончательной чистовой обработки может привести к выходу тонких ребристых элементов за пределы допустимых отклонений. Эти отказы обычно вызываются чрезмерными нагрузками на резание, неконтролируемым отклонением инструмента или ударным воздействием при входе инструмента в материал.
Для устранения отклонений при электроэрозионной обработке графита программистам необходимо оптимизировать припуски на чистовую обработку и использовать стратегии попутного фрезерования. Для хрупких деталей электрода, склонных к разрушению, уменьшение шага обработки и нагрузки на стружку снижает физическое воздействие, сохраняя при этом необходимый контакт кромки. В жестких производственных условиях повторяемость процесса всегда важнее агрессивных, высокорискованных параметров обработки.
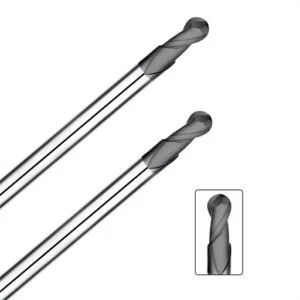
Создание высоконадежной системы обработки графита для прецизионной электроэрозионной обработки и фрезерования графита.
За десятилетия работы с автоматизированными электродными ячейками мы убедились, что безупречные результаты обработки никогда не достигаются случайно. Истинная долгосрочная прибыльность достигается за счет системы обработки графита, в которой кинематика станка, характеристики материала и параметры CAM-системы идеально синхронизированы. Хотя стремление к максимальной скорости съема материала заманчиво, снижение общей себестоимости детали полностью зависит от предсказуемости процесса и стабильности от партии к партии.
Как указано в этом руководстве, для достижения стабильности производства необходима всесторонняя приверженность выбору инструмента, жестким параметрам обработки и высокоскоростному пылеудалению. Если в вашем цехе сейчас обрабатываются тонкостенные ребра или блоки из высокоплотного углеродного волокна, мы рекомендуем провести аудит вашей текущей организации рабочего процесса. Переход от ручных, основанных на опыте корректировок к основанному на данных, повторяемому процессу — единственный способ защитить ваши последующие операции электроэрозионной обработки пресс-форм.
Обзор основных технологий высокоточной электроэрозионной обработки графита.
Технические аспекты высокоточной электроэрозионной обработки графитовых заготовок выходят далеко за рамки покупки самого быстрого шпинделя или самой острой фрезы. Истинная точность производства требует баланса между скоростью съема материала, жесткими допусками профиля и предсказуемыми циклами износа инструмента. Любая неконтролируемая вибрация или микросколы во время чистовой обработки напрямую ухудшат точность искрового зазора и качество обработки стали для пресс-формы.
Если вы в настоящее время сталкиваетесь с отклонениями размеров или некачественной обработкой поверхности, пора остановить производство и провести аудит вашей системы. Оцените конкретную структуру графитовых зерен, проверьте биение шпинделя и убедитесь в эффективности пылеудаления. В наших проектах мы устраняем эти узкие места в качестве, разрабатывая индивидуальные параметры обработки, а не полагаясь на стандартные рекомендации из каталога.
Краткое описание логики выбора концевых фрез для обработки графита
В индустрии прецизионных пресс-форм не существует универсальной концевой фрезы, подходящей для всех применений в углеродистой промышленности. Геометрия инструмента и требования к заготовке существенно различаются между циклами черновой обработки, получистовой обработки и окончательной высокоскоростной профилирующей обработки. Черновая обработка сложных блоков требует высокой жесткости сердцевины для ударопрочности, в то время как чистовая обработка деликатных ребер требует сохранения бритвенной остроты кромки и высокоспециализированных зазоров.
Прежде чем выбирать следующий инструмент, четко определите основные цели обработки, исходя из глубины полости, микроэлементов и плотности графита. Сопоставление объемов конкретных партий с правильной технологией CVD-покрытия исключает необходимость замены инструмента в середине цикла и брак. Такая структурированная логика выбора значительно упрощает достижение предсказуемой стабильности беспилотной обработки на всем производственном участке.
Оптимизация эффективности обработки в будущем с помощью профессионального производителя графитовых фрезерных инструментов.
Коммерческая ценность ведущего производителя графитовых фрезерных инструментов выходит далеко за рамки простой поставки стандартных коробок с фрезами. Истинная ценность заключается в предоставлении экспертных знаний в области прикладного проектирования, которые позволяют преодолеть разрыв между высококачественными режущими инструментами и специфическими параметрами вашего производственного цеха. Использование подробных данных о адгезии покрытий, микрогеометрии и диапазоне параметров значительно сокращает дорогостоящие испытания методом проб и ошибок на ваших станках.
Если вы модернизируете свои линии по производству электродов или устраняете постоянные проблемы с качеством обработки, мы приглашаем вас оценить вашу текущую конфигурацию вместе с нами. Давайте вместе проанализируем ваши конкретные марки углеродистой стали, чертежи деталей и ограничения шпинделя, чтобы разработать надежную схему обработки. Свяжитесь с нашей инженерной командой сегодня, чтобы поделиться своими чертежами и совместно разработать надежное и высокопроизводительное решение для производства.






