


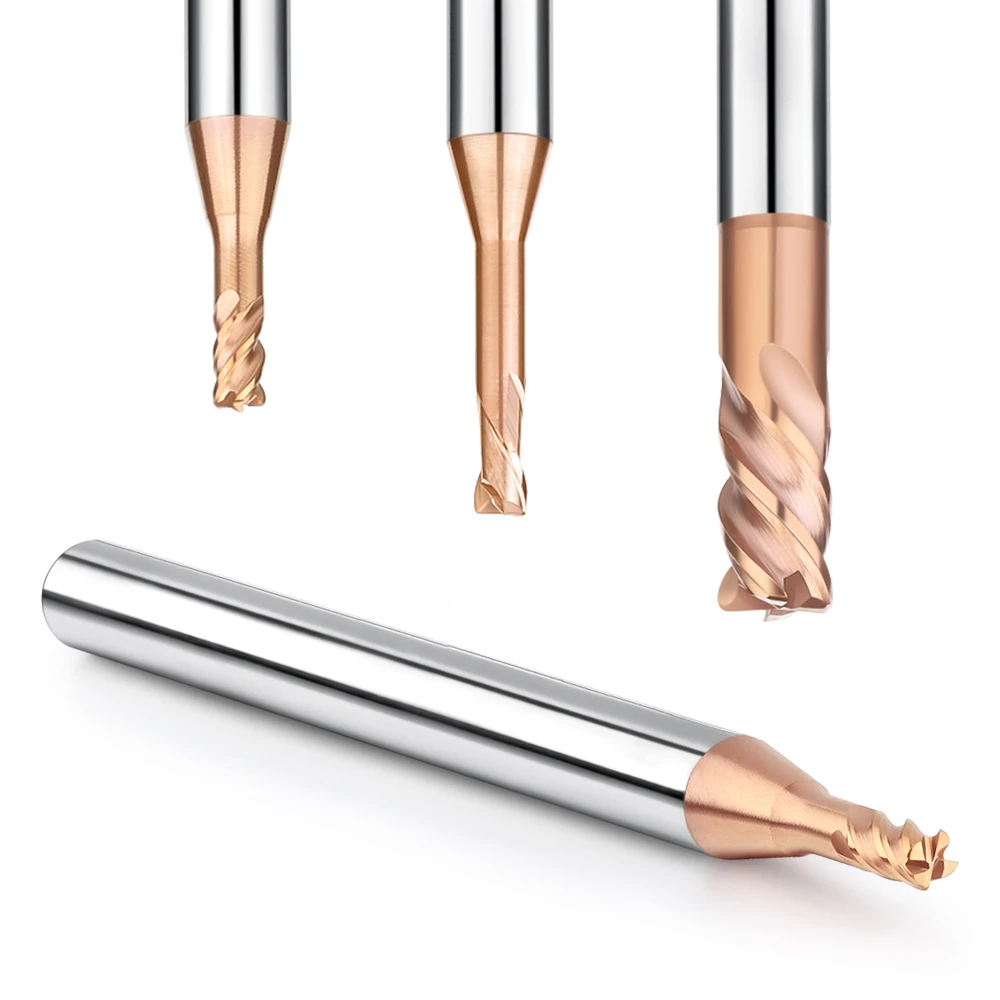
При обработке высокопрочных материалов долговечность и стабильность инструмента напрямую влияют на эффективность обработки и качество продукции. Использование концевых фрез с закругленными углами для обработки твердых материалов помогает снизить риск сколов кромки, увеличивая срок службы инструмента и качество поверхности. По сравнению с традиционными концевыми фрезами с квадратными кромками, концевые фрезы с закругленными углами оптимизируют геометрию режущей кромки для распределения напряжения резания, уменьшая локальные удары при входе и выходе и эффективно контролируя микросколы.
При обработке высокотвердых сталей или инструментальных сталей (HRC55–HRC65) выбор твердосплавных концевых фрез с закругленным углом играет решающую роль. Твердый сплав обеспечивает высокую износостойкость и превосходную трещиностойкость, позволяя инструменту сохранять стабильность режущей кромки в течение длительных непрерывных операций резания. Фреза с закругленным углом HRC65 особенно эффективна при чистовой и получистовой обработке твердых материалов, работая в условиях высоких напряжений при обработке сложных контуров и поверхностей.
Китайские поставщики концевых фрез с закругленными углами предлагают экономически эффективные и высококачественные инструменты благодаря отработанным производственным процессам и строгому контролю качества. Эти концевые фрезы с закругленными углами соответствуют стандартам по геометрии кромки и материалу твердосплава, а покрытия и геометрическая оптимизация дополнительно повышают стабильность обработки, обеспечивая надежные решения для фрезерования твердых материалов.
Реальные сценарии обработки твердых материалов с образованием стружки при фрезеровании.
Режущие инструменты для обработки материалов высокой твердости часто подвергаются экстремальным нагрузкам и термическим напряжениям. Неправильные параметры резания или неподходящий выбор инструмента делают режущую кромку крайне восприимчивой к сколам, что приводит к шероховатости поверхности, снижению точности и даже браку деталей. При непрерывной резке инструментальных сталей или твердых сплавов традиционные инструменты испытывают концентрированное напряжение, образуя локализованные микротрещины, которые могут перерасти в более крупные сколы. Фрезы с закругленными углами распределяют ударную нагрузку по закругленному углу, смягчая эти проблемы.
Сколы также увеличивают вибрацию станка и частоту замены инструмента, снижая эффективность производства. Сочетание высокопрочного станка с твердосплавной концевой фрезой обеспечивает стабильность кромки во время резания, предотвращая микросколы от мгновенного удара. Это особенно важно при обработке материалов с твердостью HRC55–HRC65, где инструменты должны противостоять износу и хрупкому разрушению под воздействием сильных сил резания.
Типичные формы стружки при обработке материалов твердостью HRC55–HRC65
К наиболее распространенным видам повреждений режущей кромки относятся сколы кончика, отслоение кромки и распространение микротрещин. Точки входа и выхода особенно уязвимы, создавая зоны концентрации напряжений. Фрезы с прямым лезвием особенно подвержены этому повреждению, в то время как фрезы с закругленными углами твердостью HRC65 эффективно рассеивают напряжение за счет своих закругленных переходов, уменьшая образование микротрещин.
Непрерывная обработка дополнительно ускоряет образование сколов из-за локального износа. В процессе получистовой и чистовой обработки использование неподходящего материала или несвоевременная замена инструмента могут привести к образованию точечных повреждений, заусенцев и распространению трещин. Твердосплавные концевые фрезы с радиусным шлицем обладают высокой износостойкостью и улучшают устойчивость к образованию сколов, продлевая срок службы инструмента и обеспечивая качество поверхности.
Фактическое влияние высокопрочной стали на режущую кромку концевой фрезы
Сильные силы резания и высокое тепловое трение вызывают мгновенное воздействие на режущие кромки, потенциально приводящее к микросколам или фрагментации кромки. Это наиболее заметно в глубоких отверстиях или сложных контурах пресс-форм. Использование концевой фрезы с радиусом смягчает воздействие за счет оптимизации углов резания и радиуса перехода, сохраняя стабильность кромки в условиях высокой твердости.
Повреждение кромки также влияет на эффективность обработки. Повышенная вибрация препятствует оптимизации параметров резания и снижает точность. Частая смена инструмента увеличивает производственные затраты. Фреза с закругленными углами из твердосплава эффективно снижает эти негативные последствия и повышает общую стабильность обработки.
Ограничения традиционных концевых фрез с плоским дном при фрезеровании твердых материалов.
Фрезы с плоским дном концентрируют напряжение на режущей кромке, что приводит к образованию микротрещин и сколов, особенно в инструментальных сталях с твердостью выше HRC60. Режущие кромки, расположенные под прямым углом, подвергаются сильным ударам при входе и выходе, сокращая срок службы инструмента и вызывая образование заусенцев или ямок.
Кроме того, они подвержены вибрации и деформации во время непрерывной резки, что влияет на точность. В отличие от них, твердосплавные концевые фрезы с закругленным концом повышают прочность режущей кромки и ударопрочность благодаря закругленной конструкции, обеспечивая стабильность при фрезеровании твердых материалов и уменьшая образование сколов.
Основные преимущества концевых фрез с радиусным шлицем в снижении образования стружки.
Фрезы с закругленными концами обеспечивают высокую устойчивость к сколам при обработке материалов высокой твердости. Их главное преимущество заключается в оптимизации напряжения на режущей кромке и поддержании стабильности резания. По сравнению с режущими кромками с прямым углом, фрезы с закругленными углами рассеивают концентрированные силы резания благодаря закругленной кромке, уменьшая локальное воздействие и минимизируя образование микротрещин.
При обработке инструментальной стали с твердостью HRC55–HRC65 выбор концевой фрезы с радиусом закругления снижает напряжение на режущей кромке, продлевает срок службы инструмента и обеспечивает стабильную работу при непрерывной обработке. Высокопрочные твердосплавные инструменты, такие как твердосплавные концевые фрезы с радиусом закругления, дополнительно повышают износостойкость и трещиностойкость. При чистовой и получистовой обработке стабильность режущей кромки напрямую влияет на качество поверхности заготовки. Оптимизированная геометрия обеспечивает равномерное распределение сил резания, значительно уменьшая сколы и повышая эффективность фрезерования твердых материалов.
Как структура радиуса закругления углов распределяет напряжение при резании
Конструкция с закругленными углами обеспечивает плавный переход режущих усилий от острой кромки к корпусу инструмента, предотвращая концентрацию напряжений, которая может привести к сколам. При входе и выходе традиционные концевые фрезы с прямым углом подвержены мгновенному образованию микротрещин. Фреза с закругленными углами распределяет локализованное воздействие на большую площадь, помогая сохранить целостность режущей кромки в условиях высоких напряжений и повышая общую стабильность.
Закругленный переход также снижает мгновенные ударные нагрузки и вибрации при резке, улучшая качество поверхности. Для материалов с твердостью HRC65, требующих непрерывной высокоточной резки, радиус скругления углов концевой фрезы HRC65 эффективно распределяет напряжение, снижает износ инструмента и контролирует микросколы, что приводит к более плавной и надежной обработке.
Улучшение прочности режущей кромки, обеспечиваемое концевыми фрезами с радиусным шлицем.
Фрезы с закругленными углами увеличивают толщину у основания режущей кромки, повышая сопротивление изгибу и разрушению. В сочетании с твердосплавным материалом такая закругленная геометрия повышает прочность и износостойкость инструмента, уменьшая сколы, вызванные слабыми кромками.
Повышенная прочность режущей кромки обеспечивает стабильную производительность при длительной обработке. При обработке сложных контуров или глубоких полостей стабильность режущей кромки напрямую влияет на точность поверхности и эффективность обработки. Оптимизированная геометрия увеличивает несущую способность, снижает частоту замены инструмента, уменьшает производственные затраты и обеспечивает стабильное качество при обработке инструментальной стали твердостью HRC55–HRC65.
Сравнительный анализ фаз входа и выхода (по сравнению с режущими кромками под прямым углом)
На этапах ввода и вывода инструмента наиболее высока вероятность сколов. Фрезы с прямым углом подвержены ударам наконечника во время ввода, что приводит к распространению микротрещин, и сколам на выходе из-за мгновенных изменений трения и силы. Радиусные концевые фрезы с закругленными переходами равномерно распределяют ударные нагрузки на этих этапах, значительно снижая риск сколов.
При фрезеровании твердых материалов высокой твердости концевые фрезы с закругленными углами обеспечивают стабильность, минимизируют вибрацию и улучшают качество поверхности. Использование концевой фрезы с закругленными углами твердостью HRC65 для глубоких полостей или сложных поверхностей значительно снижает сколы на кромках под прямым углом, сохраняя высокую прочность и износостойкость на протяжении всего процесса обработки и обеспечивая надежную и высокоточную обработку.
Стабильность работы концевых фрез с закругленными углами при фрезеровании твердых материалов.
Стабильность инструмента напрямую влияет на эффективность обработки и качество поверхности при резке материалов высокой твердости. Закругленные углы улучшают прочность кромки и обеспечивают стабильность резания при работе с инструментальными сталями или твердыми сплавами. По сравнению с кромками с прямым углом, такой переход более равномерно распределяет усилия, уменьшая локальную концентрацию напряжений и микросколы. Для материалов с твердостью HRC55–HRC65 правильно подобранный радиус помогает сохранить целостность кромки при непрерывной обработке.
Сочетание закругленной геометрии режущей кромки с твердосплавным материалом обеспечивает стабильные силы резания и устойчивость к хрупкому разрушению при длительной обработке твердых материалов. Инструменты сохраняют целостность режущей кромки даже в условиях высоких нагрузок, улучшая качество поверхности и уменьшая образование заусенцев и ямок. Для прецизионных пресс-форм и сложных поверхностей концевые фрезы со стабильным закруглением режущей кромки повышают эффективность, одновременно снижая затраты на замену инструмента и техническое обслуживание.
Фактическое влияние концевых фрез с закругленными углами на предотвращение микросколов
Закругленные углы уменьшают образование микросколов за счет равномерного распределения сил резания вдоль основания кромки, предотвращая концентрацию напряжений на кончике. Использование концевой фрезы с закругленными углами твердостью HRC65 на инструментальной стали твердостью HRC65 значительно уменьшает образование микросколов, продлевает срок службы инструмента и обеспечивает стабильное качество поверхности.
Закругленная кромка также смягчает воздействие на режущую кромку при входе и выходе, снижая риск образования сколов. По сравнению с концевыми фрезами с плоским дном, такая конструкция обеспечивает более стабильные условия при чистовой и получистовой обработке, что делает контроль микросколов более надежным.
Влияние различных размеров радиуса закругления углов на срок службы инструмента
Размер радиуса закругления кромки напрямую влияет на срок службы инструмента и производительность резания. Больший радиус увеличивает толщину основания режущей кромки, улучшая прочность на изгиб и износостойкость, продлевая срок службы инструмента при фрезеровании твердых материалов. Однако чрезмерно большие радиусы могут увеличить силы резания и вибрацию, влияя на стабильность.
Оптимизация размера радиуса имеет решающее значение при чистовой и получистовой обработке. Правильный выбор сокращает время простоя, связанное со сменой инструмента, повышает общую эффективность производства и обеспечивает стабильную режущую кромку и качество поверхности заготовки.
Способность закругленных углов подавлять вибрации при резке.
Вибрации при резке являются распространенным явлением при обработке материалов высокой твердости, приводящим к образованию сколов и снижению точности поверхности. Фрезы с закругленными углами рассеивают мгновенные усилия на корпус инструмента, эффективно снижая амплитуду вибрации.
В сочетании с жестким твердосплавным корпусом инструмента закругленные углы обеспечивают стабильные силы резания в условиях высоких скоростей и нагрузок. Это минимизирует колебания и сколы, продлевая срок службы инструмента и гарантируя стабильное качество поверхности и точность обработки.
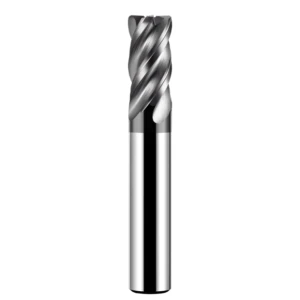
Преимущества обработки высокотвердых концевых фрез с закругленным шлицем при работе с материалами высокой твердости
Твердосплавные концевые фрезы обладают значительными преимуществами при обработке материалов высокой твердости. По сравнению с инструментами из быстрорежущей стали, их твердосплавная основа обеспечивает превосходную износостойкость и минимизирует микротрещины и хрупкое разрушение при обработке инструментальной стали или материалов с твердостью HRC65. Закругленная кромка дополнительно повышает несущую способность режущей кромки, обеспечивая стабильную работу при длительной непрерывной резке и продлевая срок службы инструмента.
Кроме того, сочетание высокопрочного корпуса инструмента и твердосплавного материала обеспечивает точную и стабильную резку в условиях высоких скоростей и нагрузок. При обработке сложных поверхностей или глубоких полостей значительно снижается вибрационное воздействие на режущую кромку, что обеспечивает стабильное качество поверхности и уменьшает необходимость частой смены инструмента, тем самым оптимизируя эффективность производства.
Сопротивление карбидной подложки хрупкому разрушению
Высокая твердость и ударная вязкость твердосплава позволяют инструменту выдерживать разрушение режущей кромки в высокотвердой инструментальной стали. При высокоинтенсивной резке твердосплавная подложка концевой фрезы с радиусом закругления HRC65 эффективно рассеивает напряжение, снижая риск хрупкого разрушения на кончике инструмента. Это особенно полезно для глубоких канавок или сложных контуров, где целостность кромки имеет решающее значение для стабильной непрерывной обработки.
Твердосплав также устойчив к колебаниям температуры, минимизируя распространение микротрещин из-за термического напряжения во время фрезерования твердых материалов. В сочетании с закругленной кромкой инструмент обеспечивает равномерное распределение усилия, повышая стабильность режущей кромки и гарантируя надежную работу как при чистовой, так и при получистовой обработке.
Износостойкость при непрерывной резке
В процессе длительной резки режущая кромка инструмента подвергается трению и высоким силам резания. Твердосплавная подложка обеспечивает превосходную износостойкость, сохраняя целостность кромки даже при обработке инструментальной стали с твердостью выше HRC60. Это уменьшает образование микросколов и отслаивание кромки, поддерживая стабильную производительность резки и качество поверхности в течение длительного времени.
Высокая износостойкость также снижает частоту смены инструмента и время простоя производства. В сочетании с закругленной кромкой инструмент испытывает равномерное распределение усилия при входе, выходе и контурной обработке, что дополнительно снижает износ кромки и обеспечивает стабильную и эффективную обработку материалов высокой твердости.
Роль высокопрочных инструментальных тел в снижении повреждений кромок.
Жесткий корпус инструмента необходим для стабильности кромки при обработке материалов высокой твердости. Высокая жесткость корпуса минимизирует прогиб и вибрацию, позволяя концевой фрезе с закругленными углами сохранять целостность кромки даже при высокой скорости или глубоком резании. Для инструментальной стали HRC65 жесткость корпуса инструмента напрямую влияет на частоту микросколов и качество поверхности.
В сочетании с твердосплавной режущей кромкой жесткий корпус инструмента повышает общую устойчивость к разрушению. При непрерывной резке или обработке глубоких полостей снижение вибрации и равномерное распределение силы уменьшают повреждение кромки и отслаивание, обеспечивая стабильную точность обработки и долговременную надежность инструмента.
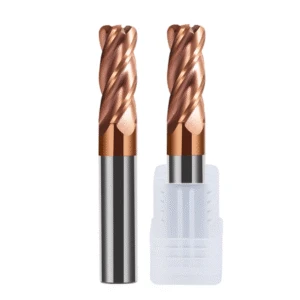
Практический опыт применения концевой фрезы HRC65 для закругления углов.
Для инструментальной стали HRC65 требуются инструменты с высокой прочностью и износостойкостью. Фреза с закругленным углом HRC65, изготовленная из твердосплавного материала и имеющая закругленную кромку, эффективно распределяет силы резания, уменьшая сколы кромки при чистовой и получистовой обработке. Стабильность инструмента напрямую влияет на качество поверхности и эффективность обработки, поэтому правильный выбор закругления угла имеет решающее значение для сложных или глубоких контуров.
В условиях непрерывной работы или высоких нагрузок инструмент сохраняет целостность режущей кромки, ограничивая распространение микротрещин. Сочетание оптимизированной геометрии и твердосплавного материала увеличивает срок службы инструмента и повышает общую стабильность обработки, обеспечивая надежную работу при обработке высокотвердой инструментальной стали.
Характеристики напряжений в инструменте при обработке инструментальной стали твердостью HRC65
При обработке инструментальной стали твердостью HRC65 режущая кромка подвергается комбинированному воздействию концентрированных сил, тепла от трения и мгновенного удара. Закругленные концы фрез распределяют напряжение по всему корпусу инструмента, уменьшая риск образования микротрещин и сколов. Для глубоких полостей и сложных контуров такая конструкция обеспечивает более равномерное распределение напряжения и повышенную стабильность.
Кроме того, колебания сил резания при обработке высокотвердых материалов могут ускорить износ кромки, если материал инструмента или его геометрия не соответствуют требованиям. Твердосплавный материал концевых фрез с радиусом закругления HRC65 повышает сопротивление разрушению, обеспечивая долговременную стабильность и высокое качество поверхности при прецизионной обработке.
Контроль образования стружки при чистовой обработке
При чистовой обработке материалов с твердостью HRC65 микросколы влияют как на точность поверхности, так и на точность контура. Фреза с закругленными углами снижает ударные нагрузки при входе и выходе за счет оптимизированной толщины кромки и радиуса перехода, сохраняя целостность кромки. Соответствующие параметры резания в сочетании с закругленными кромками дополнительно подавляют образование микротрещин, обеспечивая чистоту поверхности и точность размеров.
Контроль износа имеет решающее значение при чистовой обработке; твердосплавный материал и закругленная геометрия уменьшают износ кромки и поддерживают стабильные силы резания. Такой подход значительно снижает образование сколов, продлевает срок службы инструмента и минимизирует время простоя производства.
Стабильность в условиях сухой или минимальной смазки.
Сухая или минимальная смазка повышает требования к стабильности инструмента. Твердосплавная основа и закругленная кромка концевых фрез с радиусом закругления HRC65 выдерживают высокие температуры и трение, распределяя при этом режущее напряжение, уменьшая сколы и износ.
Закругленные углы также подавляют вибрации при резке, обеспечивая стабильность и качество поверхности. Для сложных пресс-форм и контуров такое сочетание уменьшает повреждение кромок, продлевает срок службы инструмента и обеспечивает эффективную и надежную обработку в условиях низкой смазки.
Влияние параметров обработки на контроль стружкообразования при обработке концевых фрез с радиусным шлицем
Параметры обработки оказывают критическое влияние на стабильность режущей кромки при фрезеровании твердых материалов. Глубина резания, скорость подачи и частота вращения шпинделя определяют распределение напряжений и износ. Чрезмерная глубина или неравномерная подача увеличивают напряжение, способствуя образованию микросколов, особенно в инструментальной стали HRC65. Оптимизированные параметры продлевают срок службы твердосплавных концевых фрез с радиусным резцом, сохраняя при этом качество поверхности.
Правильно подобранные параметры стабилизируют процесс резания, снижают вибрацию и удары, обеспечивают равномерное распределение усилий при глубоких или сложных резах, повышая стабильность и эффективность обработки.
Взаимосвязь между глубиной резания и стрессом
Более глубокий рез увеличивает изгибающее напряжение у основания режущей кромки, способствуя образованию микротрещин и локальным сколам. Фрезы с закругленными углами твердостью HRC65 распределяют напряжение по большей площади, уменьшая концентрацию напряжений и повышая стабильность.
Контроль глубины резания снижает вибрации при резании, улучшает качество поверхности и предотвращает ускоренный износ кромки, обеспечивая срок службы инструмента и стабильность обработки.
Влияние скорости подачи и частоты вращения шпинделя на удар режущей кромки
Высокая скорость подачи увеличивает мгновенные силы резания, вызывая микросколы. Чрезмерная скорость вращения шпинделя генерирует тепло трения, ускоряя износ. Правильная настройка подачи и скорости обеспечивает равномерное распределение напряжений, снижая риск образования сколов.
Оптимизация параметров также повышает эффективность фрезерования и качество поверхности. В сочетании с закругленной геометрией кромки и твердосплавным материалом инструмент сохраняет стабильность при непрерывной резке.
Типичный анализ случая повреждения деталей из-за неправильных параметров.
Неправильные параметры, такие как чрезмерная глубина или подача, часто приводят к сколам на режущей кромке. Локальная перегрузка при входе или выходе ускоряет образование микротрещин, сокращая срок службы инструмента и ухудшая качество поверхности.
При обработке глубоких канавок нерегулируемая скорость вращения шпинделя в соответствии с геометрией инструмента может вызывать колебания усилия, быстрое образование трещин и частое микросколы, требующие замены инструмента. Оптимизация параметров на основе эмпирических данных и соответствие закругленной конструкции инструмента предотвращает сколы, обеспечивая стабильное и эффективное фрезерование твердых материалов.
Стратегии использования концевых фрез с закругленным шлицем в различных процессах механической обработки.
Обработка твердых материалов включает в себя несколько этапов, каждый из которых требует определенных характеристик инструмента. Черновая обработка требует высокой производительности по съему материала, в то время как получистовая и чистовая обработка отдают приоритет стабильности кромки и качеству поверхности. При выборе концевых фрез с закругленными углами для каждого этапа следует учитывать твердость материала, глубину резания и геометрию инструмента, чтобы минимизировать микросколы, продлить срок службы инструмента и обеспечить стабильную производительность обработки.
Использование твердосплавных инструментов, таких как твердосплавные концевые фрезы с радиусным шлицем, на разных этапах обработки позволяет инструменту выдерживать высокие силы резания во время черновой обработки и сохранять целостность кромки во время чистовой обработки. Правильный выбор, в сочетании с оптимизированными параметрами резания и геометрией инструмента, обеспечивает равномерное распределение силы и снижает вибрацию, что позволяет добиться стабильной и эффективной обработки материалов высокой твердости.
Выбор концевых фрез с закругленными углами для черновой обработки твердых материалов
В процессе черновой обработки инструменты подвергаются высоким силам резания и глубоким резам. Твердосплавные концевые фрезы с закругленными углами эффективно распределяют режущее напряжение на кромке, снижая риск образования сколов. Правильный выбор радиуса закругления и диаметра инструмента обеспечивает баланс между съемом материала и стабильностью инструмента, что идеально подходит для инструментальной стали твердостью HRC55–HRC65.
Использование фрез с квадратным концом при черновой обработке может привести к образованию трещин и сколов. Фрезы с закругленными углами повышают прочность кромки и снижают вибрации при резании, продлевая срок службы инструмента при непрерывной обработке под высокими нагрузками и обеспечивая стабильную основу для последующих операций получистовой и чистовой обработки.
Преимущества концевых фрез с закругленными углами с точки зрения стабильности при получистовой обработке
Для получистовой обработки требуется высокая стабильность кромки и баланс между эффективностью и качеством поверхности. Фрезы с закругленными углами распределяют режущее напряжение при входе и выходе, снижая риск микросколов. В случае инструментальной стали HRC65 или высокотвердых сплавов это обеспечивает равномерное распределение усилия, стабильное резание и стабильные результаты обработки.
Твердосплавные инструменты обладают превосходной износостойкостью, выдерживают непрерывную резку и умеренные нагрузки на глубину. В сочетании с оптимизированным радиусом закругления кромок и параметрами резания срок службы инструмента увеличивается на этапе получистовой обработки, сохраняя качество поверхности и подготавливая ее к чистовой обработке.
Ключевые моменты для уменьшения сколов кромок при финишной обработке.
При чистовой обработке особое внимание уделяется качеству поверхности и точности контура. Фрезы с закругленными углами твердостью HRC65, с оптимизированной толщиной и радиусом кромки, равномерно распределяют ударные нагрузки при входе и выходе, минимизируя микротрещины и локальные сколы. Малая глубина резания, высокая жесткость инструмента и стабильные силы резания обеспечивают целостность кромки на протяжении всего процесса чистовой обработки.
Правильный выбор скорости вращения шпинделя и подачи в сочетании с твердосплавным материалом и закругленной геометрией подавляет вибрацию и износ кромок. Такая оптимизация продлевает срок службы инструмента, снижает частоту смены инструмента и обеспечивает точную обработку высокотвердой инструментальной стали и сложных контуров.
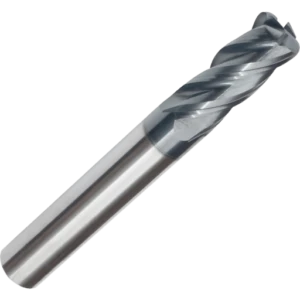
Характеристики производства концевых фрез с закругленными углами, поставляемых китайскими поставщиками.
Китайские производители радиусных концевых фрез достигли значительных технологических успехов в обработке высокотвердых материалов, в частности, в производстве твердосплавных радиусных фрез, подходящих для инструментальной стали HRC65. Усовершенствованный выбор твердосплавных материалов, точная заточка кромок и строгий контроль качества обеспечивают стабильность кромки и износостойкость при фрезеровании твердых материалов.
Особое внимание уделяется стабильности и единообразию партий, что гарантирует равномерный радиус кромки, толщину сердцевины и качество покрытия. При правильном выборе параметров резки и соблюдении технологических рекомендаций эти инструменты обеспечивают производительность, сопоставимую с продукцией международных брендов, при этом являясь более экономичными, что делает их надежными для глобального производства.
Технические аспекты деятельности китайских поставщиков инструментов для обработки твердых материалов
Китайские производители уделяют особое внимание выбору твердосплавных материалов, оптимизации геометрии кромки и технологиям нанесения покрытий. Закругленные концевые фрезы распределяют режущее напряжение, уменьшая микросколы в инструментальной стали HRC65 и высокотвердых сплавах. Угол наклона спирали, толщина кромки и диаметр сердечника оптимизированы для обеспечения жесткости в условиях высоких нагрузок.
Контроль технологического процесса, включая точность шлифовки и стабильность формы кромок, обеспечивает надежность от партии к партии. Усовершенствованные покрытия повышают износостойкость и термостойкость, поддерживая непрерывную прецизионную обработку материалов высокой твердости.
Стабильность и стабильность партий китайских твердосплавных концевых фрез для закругления углов
Обработка материалов высокой твердости требует стабильных и надежных инструментов. Китайские концевые фрезы с закругленными углами обеспечивают равномерный радиус кромки, плавный переход и толщину сердцевины, минимизируя колебания силы резания и микросколы. Стабильность партии гарантирует надежную непрерывную обработку и высокое качество поверхности.
Твердосплавный материал в сочетании с точной обработкой кромок обеспечивает долговечность на этапах черновой, получистовой и чистовой обработки, гарантируя стабильную производительность резки в массовом производстве.
Опыт в выборе китайских инструментов для фрезерования твердых материалов.
Выбор подходящего инструмента включает в себя учет стадии обработки, твердости материала и условий резания. Для инструментальной стали твердостью HRC55–HRC65 концевая фреза с закруглением угла HRC65 выдерживает высокие силы резания и сохраняет целостность кромки. Диаметр инструмента, радиус, скорость подачи и скорость вращения шпинделя должны соответствовать геометрии инструмента для оптимизации сопротивления сколам.
Внимание к покрытию, толщине сердцевины и переходу углов дополнительно обеспечивает стабильность на этапах черновой, получистовой и чистовой обработки. Благодаря технологическим рекомендациям и стабильности партий, правильно подобранные китайские инструменты продлевают срок службы инструмента, повышают стабильность обработки и предлагают экономически эффективные решения.
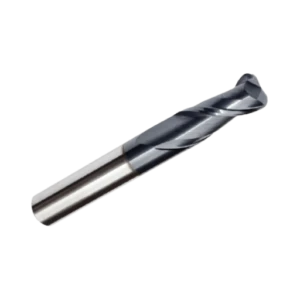
Комплексные стратегии использования оснастки для снижения образования сколов в процессе реального производства.
Для уменьшения сколов инструмента необходимы комплексные стратегии: геометрия инструмента, материал, параметры обработки и состояние станка. Радиусные концевые фрезы распределяют силы резания за счет закругленных кромок и твердосплавной конструкции, повышая прочность кромки и поглощая удары при входе и выходе. Правильная глубина резания, скорость подачи и частота вращения шпинделя обеспечивают равномерное распределение сил, продлевая срок службы инструмента и гарантируя стабильность обработки.
Оптимизация радиуса, покрытий и выбора твердосплавных инструментов на этапах черновой, получистовой и чистовой обработки дополнительно снижает частоту замены инструмента. Высокопрочные станки, надежные держатели инструмента и стандартизированные твердосплавные инструменты обеспечивают надежную обработку глубоких полостей и сложных контуров, минимизируя сколы и повышая общую эффективность.
Согласование радиусных концевых фрез с жесткостью станка.
Производительность инструмента зависит от жесткости станка. Даже твердосплавные концевые фрезы могут подвергаться микросколам при вибрации станка. Высокожесткие станки выдерживают колебания силы резания, поддерживая стабильные силы резания и продлевая срок службы инструмента.
При обработке глубоких канавок или сложных контуров соответствие жесткости станка длине и радиусу инструмента снижает ударное воздействие на кромку и вибрацию, обеспечивая максимальную устойчивость к сколам при высоконагруженном фрезеровании твердых материалов.
Влияние держателя инструмента и зажима на срок службы режущей кромки
Держатели инструмента и зажим влияют на вибрацию и стабильность резания. Правильно спроектированные держатели и точный зажим уменьшают биение и неравномерность сил резания, снижая образование микросколов. Длина инструмента, диаметр и способ зажима имеют решающее значение для сохранения целостности режущей кромки.
Оптимизированное зажимание также улучшает теплопередачу и минимизирует вибрации, продлевая срок службы инструмента и поддерживая качество поверхности. Наряду с геометрией инструмента, материалом твердосплава и конструкцией радиуса закругления, зажимание имеет важное значение для контроля стружки и повышения эффективности обработки.
Снижение общих затрат на механическую обработку за счет выбора инструмента.
Правильный выбор инструмента повышает качество и снижает затраты. Выбор подходящей твердосплавной концевой фрезы с радиусным лезвием в зависимости от твердости материала и стадии обработки обеспечивает высокую скорость съема материала при черновой обработке и стабильность кромки при чистовой обработке, сокращая время простоя.
Оптимизация радиуса, покрытий и свойств твердосплавных материалов продлевает срок службы инструмента, минимизирует микросколы и поддерживает качество поверхности. В сочетании с жесткостью станка и оптимизацией зажима это образует комплексную стратегию, которая контролирует производственные затраты, обеспечивая при этом эффективное фрезерование твердых материалов.






