


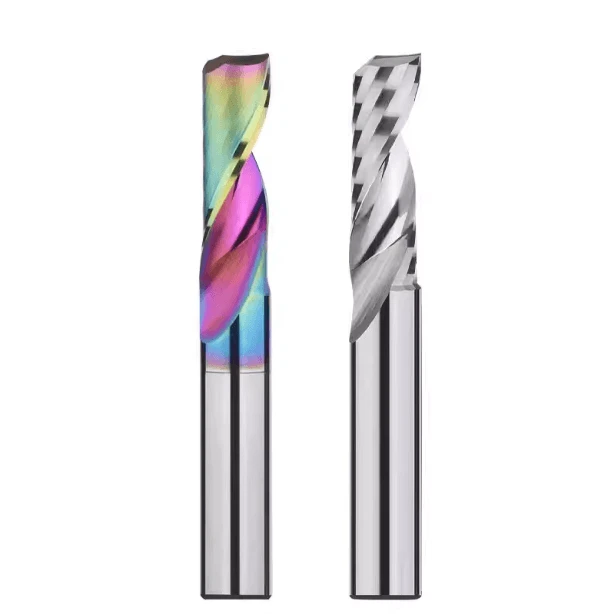
В прошлом месяце наш давний американский клиент — производитель высококачественной вывески и медицинских дисплеев — прислал нам электронное письмо, полное разочарования. Они только что получили крупный заказ, требующий идеально гладких кромок толщиной 20 мм, полученных непосредственно с фрезерного станка. Руководитель цеха был откровенен: «Как бы мы ни корректировали параметры, кромки получаются мутными и испорченными следами от инструмента. Нам приходится прибегать к ручной полировке, что значительно сокращает сроки выполнения заказов и уменьшает прибыль вдвое».
Такая ситуация встречается слишком часто. За последние 15 лет работы в качестве специалиста по фрезам для резки пластика мы бесчисленное количество раз сталкивались с этой проблемой. Многие мастерские подходят к обработке акрила с таким же подходом, как к обработке алюминия или дерева. Результат? Пластик плавится на инструменте, или кромки настолько сильно скалываются, что детали приходится выбрасывать. Достижение «зеркальной поверхности» непосредственно после обработки на станке не сводится к исправлению ошибок постобработки. Это определяется в тот момент, когда ваша фреза для акрила касается материала.
Для получения гладких кромок необходимо понимать физику полимеров. Даже самые острые стандартные твердосплавные концевые фрезы выйдут из строя, если канавки не отполированы до зеркального блеска или если диаметр режущей кромки слишком мал. При высокоскоростном трении акриловая стружка превращается в расплавленную суспензию, которая сплавляется с деталью. Именно поэтому точно спроектированная одноканавочная концевая фреза с массивным каналом для отвода стружки является единственным реальным решением, независимо от других настроек.
Как давние поставщики концевых фрез для ЧПУ-обработки пластмасс, мы знаем, что каждая минута, потраченная на полировку, — это минута упущенной прибыли. Идеальная обработка поверхности — это точный баланс геометрии инструмента, типа материала (литой или экструдированный) и количества стружки. Вам надоело смотреть на горы полуфабрикатов, ожидающих ручной полировки? Давайте разберемся, почему этот «идеальный результат» так труднодостижим.
Почему акриловая картина, вырезанная в вашей мастерской, выглядит мутной? Три роковые ошибки.
Мы часто слышим от руководителей: «Наш станок с ЧПУ работает с высокой жесткостью, а вакуум и обдув на максимуме. Почему же кромки все равно выглядят так, будто окутаны туманом?» Обычно проблема не в вашем обрабатывающем центре, а в какой-то детали процесса, которую вы упустили из виду. Акрил — это аморфный полимер, чувствительный к теплу и сдвигу. Если условия не идеальны, на поверхности образуются микроскопические трещины, видимые как «белые кромки» или помутнение.
Проанализировав сотни случаев поломок, мы обнаружили, что 90% из них происходят не из-за некачественной работы. Вместо этого, они случаются из-за того, что операторы применяют логику резки металла или дерева к пластику. Резка акрила требует «сверхтонкого нарезания» и удаления стружки без сопротивления. Если вы сталкиваетесь с неравномерным качеством обработки, вы, вероятно, попадаете в одну из этих трех ловушек.
Первая ловушка: «Катастрофа с удалением микросхемы» из-за неправильного использования стандартных инструментов.
Многие мастерские пытаются сэкономить на инструментах, используя твердосплавные концевые фрезы, предназначенные для алюминия или дерева. Если вам нужна идеально чистая поверхность, это катастрофа. Металлообрабатывающие инструменты имеют более толстый сердечник для прочности, что сдавливает канавки для стружки. Деревообрабатывающие фрезы, хотя и острые, не предназначены для непрерывной, лентообразной стружки, образующейся при обработке пластмасс.
Когда инструмент не подходит по размеру, стружка не может достаточно быстро выходить. Она сжимается и скапливается в канавках. Затем этот отработанный материал трется о свежесрезанную кромку, въедаясь в поверхность микроскопическими неровностями. Именно поэтому совершенно новое сверло может начать резать «мутным» материалом уже через несколько метров. Канавки забиваются, и инструмент бьет по материалу, а не режет его.
Ошибка №2: Недооценка накопления тепла — эффект «повторной сварки».
Нагрев — главный враг зеркальной полировки. Акрил обладает ужасной теплопроводностью. Более 80% тепла, выделяемого во время резки, должно отводиться стружкой. Часто руководители увеличивают скорость вращения шпинделя, но поддерживают низкую скорость подачи из соображений предосторожности. Это создает опасно низкую нагрузку стружки.
Вместо чистых срезов инструмент создает высокочастотное трение. Отходы превращаются в мелкий порошок, а не в «снежинки». Этот порошок достигает точки плавления (около 100 °C) и мгновенно «сваривается» с боковой стенкой. После охлаждения остается шероховатая, тусклая поверхность с заусенцами. При обработке пластика на станках с ЧПУ всегда лучше увеличивать скорость подачи, чтобы получать более толстую стружку, которая отводит тепло от детали.
Ловушка №3: Неправильная траектория погружения и плохой контроль вибрации.
Последняя ошибка происходит еще до начала движения инструмента. Многие программисты используют вертикальное погружение (вход по оси Z). При обработке акрила это непростительная ошибка. В центре вертикального погружения скорость инструмента равна нулю. Стружка не может выйти наружу, происходит скачок температуры, и пластик мгновенно плавится, оставляя несмываемый след от ожога. Эти микротрещины затем распространяются по всей длине реза.
Кроме того, тонкие акриловые листы подвержены высокочастотной вибрации, или «дребезжанию». Если зажим заготовки фиксирует только края, центр будет отклоняться и смещаться под действием боковой силы концевых фрез для резки пластика. Это создает волнообразные следы от инструмента, которые нарушают линейное преломление света, из-за чего край выглядит размытым. Используйте стратегию постепенного захода (диагональный вход) и убедитесь, что зажим заготовки абсолютно надежен, чтобы материал оставался идеально неподвижным.
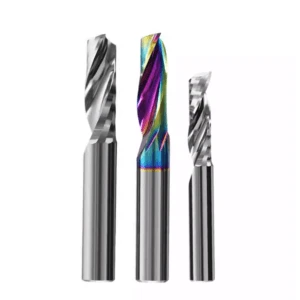
Почему высококачественные однолезвийные концевые фрезы — единственный выбор для достижения зеркальной поверхности
После тестирования десятков инструментов с различным количеством канавок мы пришли к однозначному выводу: если ваша цель — получить оптическую чистоту поверхности акрила, то инструмент с одной канавкой — ваш единственный выбор. Многие мастерские используют фрезы с двумя или тремя канавками для увеличения скорости подачи, но большее количество канавок означает меньшее пространство для удаления стружки на каждой кромке. Стружка, срезанная предыдущей кромкой, не успевает удалиться до прибытия следующей, что приводит к засорению канавок и ухудшению качества поверхности.
При устранении неполадок для клиентов в США и Европе мы часто проводим сравнительные тесты, сопоставляя многолезвийные фрезы со специализированной однолезвийной концевой фрезой . Результаты всегда кардинально отличаются: однолезвийный инструмент оставляет однородную, кристально чистую текстуру, в то время как многолезвийные инструменты оставляют мутную пленку, которую невозможно отполировать. Однолезвийная концевая фреза обрабатывает материал только один раз за оборот, обеспечивая длительный «холостой» интервал, который служит важным окном охлаждения для термочувствительных пластмасс.
Физические преимущества одноканавочной конструкции для удаления стружки в концевых фрезах для резки пластика.
Если внимательно рассмотреть поперечное сечение инструмента, предназначенного для обработки пластмасс, вы заметите глубокую изогнутую геометрию, известную как O-образная канавка. Как производитель концевых фрез для обработки пластмасс, мы проектируем эти широкие, плавные каналы, потому что акрил не образует мелкой металлической стружки; он образует длинные, липкие ленты. Открытый объем O-образной канавки обеспечивает этим лентам путь без трения, позволяя им скользить и отбрасываться от заготовки под действием центробежной силы.
Если дно канавки вашего инструмента слишком мелкое или шероховатое, горячие пластиковые стружки будут с трудом отводиться. За миллисекунды это небольшое сопротивление превращается в запутанную массу расплавленного пластика, которая забивает режущую кромку, резко увеличивая нагрузку на шпиндель. Именно поэтому мы всегда рекомендуем открытые канавки O-образной формы для сложных видов резки, таких как прорезка пазов в пластинах толщиной 10 мм, чтобы боковые стенки оставались идеально чистыми от помутнения.
Как полированные долота предотвращают прилипание акриловых крошек
Многие токари задаются вопросом, почему их высококачественные инструменты начинают оставлять тонкие, микроскопические царапины на акриловой поверхности после обработки всего нескольких метров. Виновником почти всегда является микроскопическая шероховатость, оставленная стандартными шлифовальными кругами внутри канавок инструмента. Эти крошечные следы шлифовки служат точками закрепления для низкоплавких пластмасс, из-за чего горячая стружка застревает, накапливается и царапает поверхность.
Чтобы предотвратить это прилипание, на заключительном этапе на нашем заводе вся поверхность канавки и передней грани подвергается прецизионной зеркальной полировке. Этот специализированный процесс устраняет микробороздки, позволяя горячим пластиковым лентам скользить по твердосплавной поверхности, как лед по стеклу. При использовании зеркально отполированной концевой фрезы для акрила стружка стекает, как вода, даже на сильно липких экструдированных листах с низкой температурой плавления.
Как мы подавляем вибрацию инструмента, контролируя допуски на микронном уровне при изготовлении твердосплавных концевых фрез
Помимо удаления стружки, невидимым врагом зеркальной полировки является высокоскоростная вибрация шпинделя, или дребезжание. Многие руководители цехов считают, что их станки с ЧПУ достаточно жесткие, но они упускают из виду, как собственный геометрический дисбаланс инструмента ухудшает качество резки. При заточке наших твердосплавных концевых фрез мы поддерживаем строгий контроль на микронном уровне над общим индикаторным биением (TIR) и допусками на внешний диаметр.
Поскольку инструмент с одной канавкой физически асимметричен, дисбаланс всего в три микрона может создавать огромные центробежные силы при 20 000 об/мин. На хрупких материалах, таких как акрил, этот дисбаланс создает плотные волнообразные следы, которые ухудшают прозрачность кромки. Динамически балансируя каждый инструмент перед отправкой, мы гарантируем, что кромка будет резать как скальпель, предотвращая вибрацию в источнике, чтобы качество вашей обработки не зависело от удачи.
Реальный пример из европейских мастерских: как добиться кристально чистой поверхности путем регулировки скорости и подачи.
Прошлым летом мы помогли немецкой компании по обработке автомобильных деталей, которая занималась механической обработкой акриловых приборных панелей толщиной 15 мм на скорости 24 000 об/мин, и края которых сильно покрылись инеем и пригорели. В их контейнере для сбора отходов обнаружилась мелкая белая мука, а не чистая пластиковая крошка. Это классический случай дисбаланса параметров: предприятия часто предполагают, что, поскольку пластик мягкий, следует использовать высокие скорости и медленную подачу, что на самом деле приводит к измельчению и расплавлению материала.
Секрет прозрачности поверхности, полученной непосредственно со станка, заключается в простом «контроле стружки» — обеспечении того, чтобы каждая режущая кромка эффективно отводила тепло от детали. Снизив скорость вращения шпинделя и увеличив скорость подачи, мы превратили расплавленный белый порошок в толстые, чистые «снежинки». Такая оптимизация траекторий движения инструмента позволяет физическому объему стружки поглощать тепло, что приводит к значительному улучшению качества поверхности без модернизации оборудования.
Точный расчет загрузки стружки: правильный подбор подачи и скорости для исключения образования «порошкообразной стружки».
При устранении неполадок на месте мы всегда рассчитываем подачу на зуб, обычно называемую нагрузкой на режущий инструмент. При резке акрила, если нагрузка на режущий инструмент падает ниже 0.05 мм (0.002 дюйма), инструмент перестает резать и начинает интенсивно тереть материал. Это интенсивное трение повышает температуру выше точки размягчения полимера, превращая стружку в мелкий порошок, который портит режущую кромку.
На основе многолетних испытаний на различных платформах ЧПУ мы рекомендуем поддерживать зазор между режущей кромкой и обрабатываемым материалом в пределах от 0.1 до 0.15 мм (от 0.004 до 0.006 дюйма). Например, если ваш шпиндель работает со скоростью 18 000 об/мин, скорость подачи должна составлять не менее 1,800 мм/мин (примерно 70 дюймов в минуту) для получения крупных, полупрозрачных пластиковых гранул. Это оптимальное состояние предотвращает термическое повреждение боковой стенки и значительно продлевает срок службы ваших твердосплавных концевых фрез.
Попутное фрезерование против традиционного фрезерования: выводы, полученные в ходе наших испытаний.
Выбор между попутным фрезерованием и традиционным фрезерованием — постоянный предмет дискуссий на форумах по ЧПУ в Северной Америке и Европе. В традиционных руководствах часто рекомендуется традиционное фрезерование, поскольку оно предотвращает захват и подъем тонких листовых материалов. Однако наши внутренние испытания показывают, что эти два метода по-разному влияют на молекулярные цепи термопластичных материалов.
При традиционном фрезеровании режущая кромка инструмента входит в зону резания при нулевой толщине, вызывая кратковременную фазу скользящего трения перед фактическим началом резки. Это трение мгновенно создает микроскопический слой упрочнения и заусенцев на акриловой кромке. Для максимальной оптической четкости мы рекомендуем попутное фрезерование, чтобы кромка мгновенно прорезала материал при максимальной толщине, обеспечивая чистоту и четкость резки при обработке пластика на станках с ЧПУ.
Почему мы рекомендуем использовать обдув холодным воздухом вместо жидких охлаждающих жидкостей при резке пластика на станках с ЧПУ
Обильное охлаждение металлических деталей охлаждающей жидкостью — стандартная практика, но заливание водорастворимых смазочно-охлаждающих жидкостей на высокопрозрачные пластмассы часто приводит к катастрофическим последствиям. Мы часто видим, как в цехах распыляют жидкие охлаждающие жидкости, а через неделю обнаруживают плотную сеть микротрещин, или растрескивание. Аморфные пластмассы подвержены сильному растрескиванию под воздействием окружающей среды при контакте с определенными химическими жидкостями и механическом напряжении.
Для безупречного контроля температуры и удаления стружки во время ЧПУ-резки пластика мы всегда устанавливаем специальную систему подачи холодного воздуха. Эта система использует вихревую трубку для подачи сжатого воздуха с температурой -20°C (-4°F), направляя поток сухого, ледяного воздуха непосредственно в зону резки. Мощный поток мгновенно выдувает стружку из зоны резки, поддерживая чистоту в цехе и сохраняя кристальную прозрачность акрила.
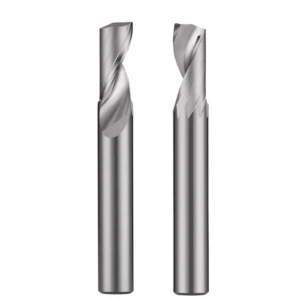
Специализированное руководство по выбору акриловых концевых фрез — разработанное специально для литых и экструдированных материалов.
Многие руководители инженерных отделов в Северной Америке и Европе сосредотачиваются исключительно на толщине листа и цене, совершенно упуская из виду способ его производства. Хотя литые и экструдированные листы выглядят идентично, их молекулярная масса и термомеханические свойства кардинально различаются. Попытка использовать оба материала с одинаковым оборудованием и параметрами гарантирует повсеместное помутнение поверхности или сколы кромок на производственной линии.
В нашем испытательном центре мы провели тысячи циклов испытаний прототипов на обоих типах листового материала, чтобы изучить их поведение. Литой акрил тверже и очень жесткий, режется как хрупкий металл, в то время как экструдированный лист имеет более короткие молекулярные цепочки, что делает его склонным к образованию липких нитей. Для поддержания высокого выхода годных деталей с зеркальной поверхностью необходимо подобрать для материала специализированную концевую фрезу для акрила, разработанную для конкретной структуры полимера.
Литой акрил: как использовать высокопрочные твердосплавные концевые фрезы для достижения максимальной прозрачности
Литой листовой металл является золотым стандартом для оптических дисплеев, поскольку он затвердевает естественным образом в форме, практически исключая внутренние молекулярные напряжения. При резке литого материала стружка должна выглядеть как сухие, хрустящие хлопья, а не как расплавленные нити. Поскольку этот материал обладает высокой устойчивостью к деформации, вы можете уверенно добиться зеркальной поверхности, при условии, что ваш инструмент обладает исключительной прочностью на изгиб и острыми как бритва кромками.
Для достижения такой оптической чистоты мы рекомендуем использовать прецизионные твердосплавные концевые фрезы с очень положительным углом заточки. Поскольку литой материал по своей природе хрупкий, любое микроотклонение от инструмента с низкой жесткостью вызовет микроскопические сколы вдоль линии резания, оставляя матовый край. Твердосплавные заготовки с высокой жесткостью мгновенно срезают полимерную матрицу при входе, оставляя боковые стенки настолько гладкими, что они отражают естественную светопропускаемость материала.
Экструдированный акрил: точная настройка одноканавочных инструментов для удаления стружки в условиях низкой температуры плавления.
Если вы занимаетесь обработкой больших объемов вывесок или торговых витрин, вы, скорее всего, работаете с экструдированными листами. Этот материал прессуется механически, а это значит, что его термическая стабильность нестабильна, а диапазон обработки невероятно узок. На производственных площадках по всей территории США наиболее распространенные катастрофы, связанные с «расплавлением инструмента», происходят именно с экструдированным материалом, поскольку задержка в полсекунды при удалении стружки приводит к поломке сверла.
Для обработки этого склонного к плавлению материала наибольшую погрешность обеспечивает однолезвийная концевая фреза с модифицированной геометрией. Мы специально сужаем ширину режущей кромки инструмента и увеличиваем угол зазора, чтобы минимизировать контакт между корпусом инструмента и свежеобработанной боковой стенкой. В сочетании со стратегией высокоскоростной подачи и пропуска резания, такая конструкция позволяет безопасно снизить температуру трения ниже точки плавления полимера.
Компромисс между сроком службы одноканавочного и многоканавочного инструмента в крупносерийном производстве.
В цехах по производству вывесок с большим объемом продукции руководители производства постоянно борются за баланс между быстрым циклом производства и затратами на оснастку. В погоне за увеличением производительности некоторые цеха бездумно переходят на двух- или трехзубые концевые фрезы для резки пластика. Они считают, что большее количество канавок означает удвоение скорости подачи, но на самом деле абразивная пластиковая стружка быстро затупляет многозубые инструменты, вызывая появление белых кромок на изделиях.
Если ваш ежедневный объем работы состоит из листов толщиной менее 10 мм, и вы отдаете приоритет длительным циклам работы без участия оператора с неизменной чистотой, то одноканавочные инструменты предлагают наименьшую общую стоимость. Их большой объем канавок предотвращает термическую усталость, которая разрушает многоканавочные инструменты во время длительных циклов работы. Многоканавочные пластиковые инструменты проявляют свои лучшие качества только в определенных циклах черновой обработки, где жесткость станка безупречна и доступно мощное внешнее воздушное охлаждение.
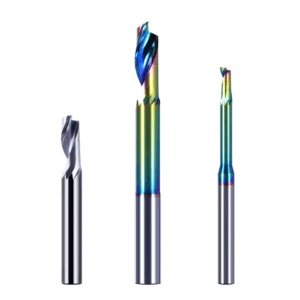
Критерии оценки поставщиков концевых фрез для резки пластмасс на станках с ЧПУ.
Многие опытные токари могут по памяти назвать параметры резки, но при выборе поставщика инструментов полагаются исключительно на низкие цены или узнаваемость бренда. Однако обработка полимеров требует высокоспециализированного проектирования; цех, производящий отличные металлорежущие фрезы, не сможет автоматически изготовить и отличные акриловые фрезы. Без глубокого понимания гидродинамики полимеров и термической деформации инструменты поставщика будут испытывать трудности с обеспечением стабильной зеркальной поверхности сразу после покупки.
При выборе поставщиков концевых фрез для резки пластика с ЧПУ , не ограничивайтесь размером их каталога продукции и оцените их реальную инженерную поддержку. В сфере промышленных закупок B2B мы всегда советуем нашим коллегам избегать простой ценовой ловушки. Вместо этого оценивайте поставщиков по трем строгим операционным критериям: источники сырья, независимые инженерные исследования и разработки, а также поддержка в применении.
Стандарт 1: Обладает ли поставщик независимыми научно-исследовательскими возможностями, адаптированными для работы с конструкционными пластмассами?
Разработка режущих кромок для акрила, ацетала (ПОМ) и медицинского полиэфирэфиркетона (ПЭЭК) требует совершенно разных геометрических профилей. Акрил хрупкий и плохо плавится, поэтому требуется сверх острая кромка, в то время как ПЭЭК невероятно прочный и требует максимальной виброустойчивости. Если ваши поставщики предлагают просто переупакованные алюминиевые фрезы с новой этикеткой, вы постоянно будете сталкиваться со сколами кромок и образованием нитевидных заготовок.
Профессиональный производитель должен предлагать модульные, настраиваемые геометрии канавок, поддерживаемые независимым центром прототипирования и тестирования. Если у вас возникают проблемы с адгезией инструмента к специализированным или модифицированным полимерам, уточните у своего поставщика, может ли он разработать нестандартные профили канавок типа O. Только поставщик, способный регулировать углы зазора в зависимости от конкретной температуры стеклования полимера, может решить сложные производственные проблемы.
Стандарт 2: Отслеживаемость сырья — почему элитные западные мастерские настаивают на использовании высококачественного мелкозернистого карбида
В инструментальном производстве размер зерна твердосплавного стержня определяет конечную остроту и срок службы режущей кромки. Руководители часто удивляются, почему два одинаковых однолезвийных сверла показывают совершенно разные результаты при одинаковых параметрах. Одно чисто режет сотни метров, а другое оставляет белые полосы после пятидесяти метров; секрет кроется в микрозернистой структуре материала.
Для гарантирования идеально чистой поверхности, как будто она только что сошла с конвейера, мы используем только высококачественные твердосплавные концевые фрезы сверхтонкого или наноразмерного помола. Плотная, однородная структура зерна позволяет нашим 7-осевым шлифовальным станкам затачивать режущую кромку с высокой точностью, в пределах одного микрона. Это предотвращает микроскопическое образование сколов, вызванное усталостью материала, характерное для более крупных, низкосортных стержней, гарантируя, что качество поверхности останется неизменным от первой до последней детали.
Стандарт 3: Возможности технической поддержки — Смогут ли они рассчитать ваши оптимальные параметры в течение 24 часов?
В высокоточной B2B-обработке даже самый лучший в мире режущий инструмент превращается в металлолом, если используется с неправильными рабочими параметрами. Мы часто видим, как клиенты достают из коробки высококачественный инструмент, применяют устаревшие параметры и ломают его в течение первых трех минут. В эти критические моменты время реакции вашего поставщика определяет, продолжит ли вращаться шпиндель или производство остановится.
Технически подкованные поставщики концевых фрез для ЧПУ-обработки пластика должны предлагать практичные, действенные решения по параметрам, адаптированные к конкретным возможностям вашего оборудования. Если вы настраиваете сложный проект по обработке акрила и вам необходимо синхронизировать скорость вращения шпинделя и подачу стола, вы можете воспользоваться услугами нашей инженерной команды. Отправьте нам чертежи вашей детали, спецификации материалов и параметры шпинделя, и мы рассчитаем точную нагрузку на шпиндель и смоделируем траекторию движения в течение 24 часов.






