


В станках с ЧПУ выбор правильной концевой фрезы с канавками является ключевым фактором, напрямую влияющим на эффективность обработки, срок службы инструмента и качество поверхности. Один из наиболее часто задаваемых вопросов среди инженеров и программистов ЧПУ: когда следует использовать концевую фрезу с 2 канавками, а когда — с 4 канавками?
В то время как двухзубые концевые фрезы часто используются для высокоскоростной обработки мягких материалов, четырёхзубые фрезы предпочтительны для обработки твёрдых металлов и финишной обработки. Однако выбор не всегда так прост. Тип материала, стратегия резания, требования к эвакуации стружки и характеристики станка — всё это играет роль.
Что такое концевая фреза с канавкой?
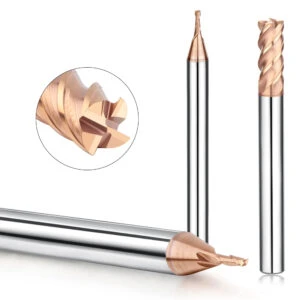
Фреза концевая с канавкой — один из наиболее часто используемых инструментов в станках с ЧПУ, применяемый в основном для фрезерования различных металлических или неметаллических материалов. Она состоит из держателя инструмента, корпуса инструмента и множества спиральных режущих кромок. Режущие кромки расположены по спирали вдоль оси инструмента, что обеспечивает непрерывное резание и удаление стружки.
Эти режущие кромки не только отвечают за физическое резание заготовки, но и напрямую влияют на такие ключевые характеристики, как эффективность стружкодробления, распределение силы резания, контроль вибрации и качество обработанной поверхности. Поэтому выбор фрезы с различным количеством зубьев (например, двухзубой или четырёхзубой концевой фрезы) по сути является выбором подходящей стратегии обработки для различных задач.
Ключевое влияние количества зубьев на производительность фрезы
Число зубьев фрезы — один из основных параметров, влияющих на производительность обработки. Чем меньше число зубьев, тем больше нагрузка резания на одну режущую кромку, но при этом относительно больше пространство для отвода стружки. Благодаря этому двухзубая концевая фреза обеспечивает хороший отвод стружки и высокую скорость подачи при обработке мягких материалов, таких как алюминиевый сплав, медь и пластик.
Концевая фреза с четырьмя лезвиями, напротив, имеет больше режущих кромок, что позволяет добиться более высокой эффективности резания при той же скорости и значительно улучшить качество поверхности заготовки. Она отлично подходит для торцевого фрезерования и чистовой обработки твёрдых материалов, таких как сталь и нержавеющая сталь.
Другими словами, выбор количества лезвий напрямую влияет на режущую нагрузку, эффективность эвакуации стружки, стабильность обработки и срок службы инструмента. При проектировании траектории движения инструмента и параметров резания инженеры должны комплексно учитывать количество лезвий для достижения наилучшего результата обработки.
Основная разница между двухзубой и четырёхзубой концевой фрезой
Среди инструментов с ЧПУ наиболее распространенными являются концевые фрезы с 2 и 4 канавками, и между ними имеются очевидные различия в конструкции и характеристиках применения:
Двухзубая концевая фреза имеет увеличенную канавку для стружки, что подходит для прорезки пазов и быстрого резания мягких материалов, особенно при высокоскоростной обработке. Кроме того, она способствует лучшему подводу охлаждающей жидкости или сжатого газа в зону резания, эффективно снижая температуру резания.
Концевая фреза с четырьмя зубьями имеет больше режущих кромок, что способствует равномерному распределению нагрузки при одинаковых условиях подачи, повышению стабильности резания и шероховатости поверхности. Однако пространство для стружки у неё относительно небольшое, поэтому при обработке мягких материалов или глубоких канавок следует избегать застревания стружки.
Таким образом, при выборе двух- или четырехзубой концевой фрезы необходимо принимать комплексное решение, основываясь на таких факторах, как материал заготовки, глубина резания и стратегия подачи, чтобы достичь баланса между эффективностью и качеством.
Преимущества и варианты применения двухзубой концевой фрезы
В области ЧПУ-обработки двухзубая концевая фреза идеально подходит для обработки мягких материалов, таких как алюминиевый сплав, пластик, медь и другие цветные металлы, благодаря превосходному стружкоудалению и высокой эффективности подачи. По сравнению с фрезами с большим количеством лезвий, она имеет более широкие стружкоотводящие канавки и меньшее количество режущих кромок. Это конструктивное преимущество обеспечивает стабильную производительность резания при высоких скоростях и подачах.
Кроме того, в рабочих условиях, когда необходимо очищать путь резания и эффективно контролировать накопление стружки, двухлезвийная фреза может лучше взаимодействовать с смазочно-охлаждающей жидкостью или сжатым воздухом для рассеивания тепла и удаления стружки благодаря открытому пути удаления стружки, что значительно снижает перегрев инструмента и его застревание.
Более эффективное удаление стружки, подходит для мягких материалов, таких как алюминий и пластик
Двухзубая концевая фреза обеспечивает большой объём стружки, что особенно важно при обработке материалов с низкой температурой плавления, склонных к застреванию стружки (таких как алюминий, ПВХ, акрил и другие конструкционные пластики). Поскольку эти материалы склонны к образованию липкой стружки и воздействию высоких температур во время резки, неравномерный отвод стружки может привести к появлению царапин на поверхности заготовки, повышенному износу или поломке инструмента.
Использование двухлезвийной фрезы позволяет эффективно снизить стружкование, делая процесс обработки более плавным, а теплоотвод – более эффективным, что повышает общую эффективность обработки и срок службы инструмента. Это также одна из причин, по которой многие фрезерные станки с ЧПУ практически по умолчанию оснащаются двухлезвийной концевой фрезой при высокоскоростной обработке алюминиевых сплавов.
Лучший инструмент для прорезки пазов
Фрезерование пазов — это вид обработки, требующий высоких осевых и радиальных нагрузок на инструмент. Инструмент должен подавать режущую кромку по всей ширине и одновременно удалять стружку. По сравнению с четырёх- или шестилезвийными фрезами двухзубые концевые фрезы обладают значительными преимуществами при фрезеровании пазов: они не только обеспечивают более плавный отвод стружки, но и обладают меньшим сопротивлением резанию, а также лучше подходят для поддержания высокой стабильности обработки при фрезеровании пазов по всей ширине.
В частности, при обработке сквозных пазов или глухих пазов в конструктивных деталях, таких как детали из алюминия, пластиковые корпуса или медные детали, двухлезвийные фрезы могут работать на более высоких скоростях и подачах, снижать вибрацию и следы инструмента, а также получать более аккуратные дно и боковые стенки пазов.
Типичные случаи применения и рекомендуемые параметры скорости/подачи
Ниже приведены фактические рекомендации по параметрам для двухзубой концевой фрезы для типичных применений, только для справки (конкретные параметры следует определять в соответствии с фактическими условиями, такими как диаметр инструмента, материал инструмента, жесткость станка и условия охлаждения):
| Материал | Скорость резания (SFM) | Подача на зуб (IPT) |
|---|---|---|
| Алюминий 6061 | 600-1200 | 0.003-0.012 |
| Акрил/Пластик | 200-400 | 0.002-0.008 |
| Медь | 300-800 | 0.002-0.010 |
Преимущества и области применения 4-х зубой концевой фрезы
По сравнению с двухлезвийными фрезами, четырёхлезвийные концевые фрезы обладают значительными преимуществами в многолезвийном резании и общей прочности инструмента и часто используются для прецизионной обработки высокотвёрдых металлов, таких как сталь, нержавеющая сталь и титановые сплавы. Благодаря большему количеству режущих кромок, нагрузка на режущую кромку снижается, что способствует повышению качества поверхности и размерной стабильности обработки. Они особенно подходят для высокоточных операций с высокими нагрузками, таких как торцевое и чистовое фрезерование.
Кроме того, четырёхлезвийная конструкция повышает жёсткость инструмента, снижает вибрацию и смещение во время обработки, что делает его оптимальным решением для высокоинтенсивного резания, фрезерования глубоких полостей и контурной обработки. Будь то изготовление пресс-форм, формовка деталей или многокоординатная обработка сложных контуров, четырёхлезвийные концевые фрезы демонстрируют превосходную управляемость и длительный срок службы.
Больше режущих кромок обеспечивает более высокое качество поверхности
Одним из основных преимуществ четырёхзубой концевой фрезы является наличие большего количества режущих кромок, что увеличивает количество точек контакта на единицу скорости. Это означает, что при тех же условиях обработки четырёхзубые фрезы обеспечивают более равномерный съём материала и более мелкую текстуру реза. Это значительно повышает качество поверхности и точность обработки заготовки.
Фрезы с четырьмя зубьями позволяют значительно снизить шероховатость поверхности (значение Ra) и сократить необходимость в последующих вторичных обработках, таких как полировка и шлифование, особенно при финишной обработке полостей пресс-форм, криволинейных контуров и деталей оснастки. Для высокотехнологичных производственных процессов, требующих высокого качества поверхности и геометрической точности, таких как авиационные конструкционные детали и прецизионные медицинские приборы, концевые фрезы с четырьмя зубьями, несомненно, являются более надежным выбором.
Подходит для твердых материалов, таких как сталь и нержавеющая сталь.
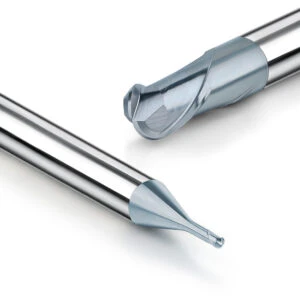
При обработке таких материалов, как сталь 45#, штамповая сталь и нержавеющая сталь (например, 304, 316), сопротивление резанию, которое должен выдерживать инструмент, значительно возрастает, поэтому к жесткости и износостойкости инструмента предъявляются более высокие требования. Концевая фреза с 4 канавками имеет большую площадь поперечного сечения лезвия, высокую жесткость и хорошую ударопрочность, что позволяет добиться более стабильной траектории резания и более длительного срока службы инструмента при обработке твердых материалов.
Кроме того, прочность режущей кромки четырёхзубой фрезы выше, и она может поддерживать высокую производительность обработки даже без охлаждения или с незначительным охлаждением. В сочетании с высокоэффективными покрытиями инструмента (такими как TiAlN, AlCrN) она дополнительно повышает термостойкость и износостойкость при обработке высокотвёрдых материалов и является незаменимым инструментом в ежедневной «стратегии обработки твёрдых материалов» в цехах с ЧПУ.
Подходит для условий высокой нагрузки, таких как боковое фрезерование и чистовая обработка
В отличие от двухзубых фрез, которые больше подходят для обработки пазов, четырёхзубые концевые фрезы лучше подходят для торцевого фрезерования, получистовой и чистовой обработки. Благодаря равномерному распределению режущих кромок и множеству точек контакта, они обеспечивают устойчивость инструмента при интенсивном резании и обработке на больших расстояниях, предотвращая погрешности размеров, вызванные вибрацией или смещением.
При обработке сложных деталей, таких как контуры пресс-форм, границы элементов и финишная обработка внутренней стенки полости, четырёхзубая фреза обеспечивает более стабильное управление силой резания. Она подходит для финишной обработки мелких ступенчатых деталей, обеспечивая высококачественную обработку поверхностей с постоянным размером и без заусенцев.
Следует отметить, что при использовании четырёхзубой концевой фрезы для обработки сплошной канавки необходимо соблюдать осторожность, поскольку пространство для отвода стружки ограничено, что может привести к её скоплению и перегреву инструмента. Поэтому, если ширина канавки более чем на 4% превышает диаметр инструмента, рекомендуется отдать предпочтение двухзубой фрезе или использовать четырёхзубую фрезу для послойной обработки.
Концевая фреза с 2 и 4 канавками: как выбрать в зависимости от условий работы?
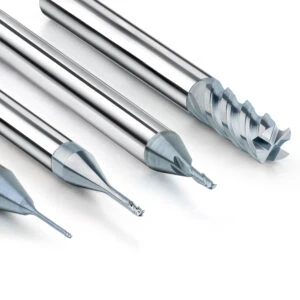
При обработке на станках с ЧПУ выбор правильной концевой фрезы с двумя канавками имеет решающее значение для повышения эффективности обработки и качества заготовки. В реальном производстве один из частых вопросов для сравнения: какая фреза лучше подходит для моих условий работы — двухканальная или четырёхканальная?
Это не вопрос «на все случаи жизни», а требующий всестороннего рассмотрения множества факторов, таких как обрабатываемый материал, метод обработки и производительность станка, чтобы сделать выбор.
С точки зрения типа материала: алюминиевый сплав против легированной стали
При фрезеровании различных материалов количество режущих кромок инструмента критически влияет на пространство для отвода стружки и стабильность резания. При обработке мягких материалов, таких как алюминиевый сплав, латунь и пластик, объём стружки во время обработки велик и легко забивает канавку резания. В этом случае следует отдать предпочтение двухзубым концевым фрезам, которые имеют более широкую канавку для отвода стружки, эффективно удаляют стружку, снижают риск её налипания, повышают эффективность резания и качество поверхности заготовки.
Напротив, при обработке материалов высокой твёрдости, таких как легированная сталь, нержавеющая сталь и титановый сплав, большее количество режущих кромок способствует распределению нагрузки резания и повышает жёсткость и износостойкость инструмента. В этом случае четырёхзубая концевая фреза более эффективна, особенно при обработке без СОЖ или на небольшой глубине резания, демонстрируя более стабильную производительность и длительный срок службы.
С точки зрения методов обработки: черновая и чистовая обработка
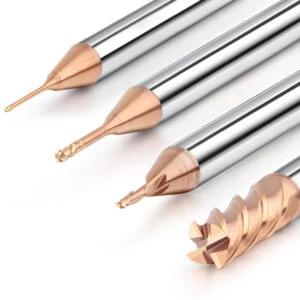
Различные этапы обработки предъявляют разные требования к инструментам. При черновой обработке обычно требуются большая подача, большая глубина резания и быстрый съем материала. Двухзубая концевая фреза в этом случае более выгодна, поскольку имеет большую зону отвода стружки, не склонна к ее застреванию и обеспечивает более концентрированную силу резания, что способствует повышению эффективности обработки и глубины резания.
При чистовой и получистовой обработке требуется более высокое качество поверхности и точность размеров. В этом случае многолезвийная конструкция четырёхзубой концевой фрезы является наиболее оптимальной, что позволяет снизить нагрузку на режущую кромку и улучшить качество поверхности. Она особенно подходит для высокоточных операций обработки, таких как финишная обработка пресс-форм и обрезка кромок деталей.
Кроме того, если рабочим условием является фрезерование полных пазов, то есть инструмент полностью погружается в материал для обработки, рекомендуется в первую очередь использовать 2-кромочные концевые фрезы, поскольку 4-кромочные фрезы имеют ограниченный отвод стружки и подвержены таким проблемам, как застревание и перегрев.
С точки зрения возможностей оборудования: высокоскоростной станок против обычного обрабатывающего центра
Производительность станка также влияет на выбор инструмента. При использовании высокоскоростного обрабатывающего центра с высокоскоростной и жёсткой шпиндельной системой вы можете в полной мере воспользоваться преимуществами четырёхзубой концевой фрезы, обеспечивающей эффективную чистовую обработку с малым шагом, высокой скоростью и высоким качеством поверхности при высокой скорости вращения шпинделя.
На обычных обрабатывающих центрах, особенно на станках с ЧПУ малого и среднего размера, из-за ограниченной мощности и жёсткости шпинделя слишком большое количество зубьев может привести к чрезмерному сопротивлению резанию, что может привести к потере инструмента. В этом случае двухзубая концевая фреза легче контролирует силу резания, подходит для черновой обработки с большими подачами и позволяет избежать проблем, связанных с недостаточным отводом стружки.
Кроме того, наличие у станка системы охлаждения (масляный туман или распыление) также влияет на стратегию выбора инструмента. При отсутствии охлаждения двухзубые фрезы более безопасны при обработке алюминия и других материалов, склонных к налипанию на инструмент. В условиях интенсивного охлаждения четырёхзубые фрезы обеспечивают лучшую стабильность резания и более длительный срок службы инструмента.
Выбор правильной концевой фрезы с канавками влияет не только на качество обработки, но и напрямую на эффективность производства и стоимость инструмента. Понимание характеристик различного количества лезвий и их сочетание с оборудованием и условиями работы — базовые навыки, которыми должен владеть каждый инженер ЧПУ или руководитель перерабатывающего предприятия.
| Характеристика | Фреза концевая с 2 канавками | Фреза концевая с 4 канавками |
|---|---|---|
| Пространство чипа | Большой размер — лучшая эвакуация стружки | Меньше — может привести к забиванию стружки |
| Нагрузка резания на канавку | Высокая | Ниже — общий для большего числа передовых областей |
| Пригодность материала | Алюминий, медь, пластик | Сталь, нержавеющая сталь, титан |
| Области применения | Прорезание пазов, врезание, черновая обработка | Фрезерование торцов, получистовое, чистовое |
| Доступ к охлаждающей жидкости | Прекрасно | Средняя |
| Чистота поверхности | Хорошо подходит для черновой обработки | Отлично подходит для отделки |
Распространенные заблуждения и предложения по выбору
При выборе концевой фрезы с канавками многие специалисты по обработке подвержены когнитивным заблуждениям, которые влияют на использование инструментов и эффективность обработки. Независимо от того, является ли это двухзубой или четырёхзубой концевой фрезой, область её применения и эксплуатационные характеристики не являются фиксированными. Вместо этого следует комплексно оценить её с учётом фактических условий работы, типа материала, методов обработки и возможностей оборудования. Ниже приведены разъяснения по распространённым заблуждениям и рекомендации по профессиональному выбору.
2-х канавочный станок предназначен не только для алюминия
На многих заводах двухзубые концевые фрезы часто считают предназначенными «только для алюминия», что на самом деле является упрощённым пониманием. Действительно, двухзубая конструкция особенно подходит для обработки мягких материалов, таких как алюминиевые сплавы, медь и пластик, благодаря большой площади отвода стружки, острому резанию и концентрированной нагрузке, но это не означает, что её нельзя использовать для обработки других материалов.
Фактически, при черновой обработке или прорезке пазов в твёрдых материалах, таких как сталь, при использовании соответствующих параметров резания и методов охлаждения двухзубые концевые фрезы также могут быть эффективны. Например, для неглубокой обработки на высоких скоростях или для черновой обработки углеродистой стали или предварительно закалённой литейной стали средней твёрдости двухзубые концевые фрезы по-прежнему являются экономичным выбором.
Такие длинные ключевые слова, как двухзаходная концевая фреза для стали или двухзаходная фреза для черновой обработки нержавеющей стали, указывают на эту диверсифицированную тенденцию к применению.
Можно ли использовать фрезу с четырьмя канавками для прорезки пазов? Это зависит от условий резания.
Другое распространённое заблуждение: «Четырёхзубые концевые фрезы нельзя использовать для обработки пазов». Это верно при определённых условиях, особенно при работе с высоковязким материалом, отсутствии подачи СОЖ и затрудненном отводе стружки. Использование четырёхзубой фрезы для обработки пазов действительно подвержено таким проблемам, как застревание, блокирование стружки, перегрев и даже выкрашивание.
Однако на самом деле, если соблюдены следующие условия, 4-х зубая концевая фреза все еще может быть пригодна для выполнения некоторых задач по прорезке пазов:
- Обрабатываемый материал — металл, дающий короткую стружку (например, среднеуглеродистая сталь, чугун).
- Параметры обработки предполагают малую глубину резания и быструю подачу.
- Используйте систему охлаждения под высоким давлением или конструкцию слива воды из инструментального центра.
- Или выберите 4-канавочную фрезу с оптимизированной толщиной сердечника и улучшенной структурой стружечных канавок.
Многие современные высокопроизводительные четырёхзубые концевые фрезы имеют оптимизированную конструкцию стружечных канавок и форму лезвия, что обеспечивает им определённую способность к фрезерованию пазов. При условии подбора параметров в соответствии с конкретными условиями работы и контроля нагрузки на инструмент, четырёхзубые фрезы вполне допустимо использовать для фрезерования неглубоких пазов.
Таким образом, ключевые слова с длинным хвостом, такие как параметры пазовой фрезы с 4 канавками или пазовой фрезы с 4 канавками, отражают гибкость и тенденцию развития этой области.
Количество флейт ≠ эффективность, разумное соответствие — ключ к успеху
При выборе инструмента некоторые обработчики ошибочно полагают, что «чем больше лезвий, тем выше эффективность». На самом деле, большее количество лезвий означает меньшую толщину реза на одно лезвие и более равномерное распределение силы резания, что, безусловно, положительно влияет на качество обработки поверхности и срок службы инструмента, но не обязательно повышает общую эффективность обработки.
Эффективность обработки зависит от координации множества переменных, включая:
- Согласование скорости шпинделя и скорости подачи.
- Подбор жесткости станка и материала инструмента.
- Регулировка глубины реза и подачи на лезвие.
- Плавность удаления стружки в зоне резания.
На практике, если целью является быстрое удаление материала (например, черновая обработка или предварительная обработка партий изделий), эффективнее выбрать инструмент с небольшим количеством лезвий и высокой остротой. Если же требуется точность размеров и качество поверхности, следует учитывать преимущества многолезвийного инструмента.
Поэтому принципы «чем больше лезвий, тем лучше» или «выбирайте только самые острые ножи» не являются профессиональным подходом к выбору. Необходимо проводить разумный подбор в соответствии с конкретными условиями работы и состоянием оборудования, чтобы достичь баланса между сроком службы инструмента, эффективностью обработки и качеством заготовки.
Выбор правильного инструмента — это не просто «выбор модели», но и комплексное отражение технологий и опыта. Только понимание условий применения и логики проектирования концевых фрез с различным числом зубьев и комбинированием их технологических условий позволяет достичь оптимального решения для повышения эффективности обработки.
Выберите подходящую концевую фрезу для повышения эффективности обработки
Концевые фрезы с 2 и 4 канавками имеют свои преимущества
При выборе концевых фрез были выбраны концевые фрезы с 2 канавками и концевые фрезы с 4 канавками, каждая из которых имеет четкие конструктивные характеристики и преимущества в использовании, а также демонстрирует дифференцированную производительность в различных условиях работы.
- Двухзубые фрезы широко используются при обработке мягких материалов, таких как алюминиевые сплавы, медь и пластик, благодаря своей высокой эффективности отвода стружки и острой режущей кромке. Они хорошо подходят для обработки канавок, черновой обработки и высокоскоростного резания с небольшими нагрузками.
- Фрезы с 4 лезвиями больше подходят для бокового фрезерования, чистовой обработки или непрерывной резки в условиях высоких нагрузок твердых материалов, таких как сталь, легированная сталь и нержавеющая сталь, благодаря преимуществам распределения нагрузки несколькими лезвиями и хорошей стабильности резания.
Можно сказать, что абсолютной разницы между концевыми фрезами с разным количеством лезвий нет. Ключевым моментом является разумное соответствие требованиям к обработке и условиям эксплуатации.
Комплексная оценка на основе материала заготовки, стратегии обработки и производительности оборудования
При реальной обработке на выбор инструмента часто влияет более одного фактора:
- Материал заготовки определяет способность инструмента снимать стружку, его жесткость и износостойкость кромок.
Например: для алюминия рекомендуется использовать 2 канавки, чтобы повысить эффективность удаления стружки, в то время как 4 лезвия больше подходят для стальных деталей, поскольку повышают стабильность резки.
- Стратегия обработки влияет на адаптируемость типа инструмента, например, прорезка пазов, боковое фрезерование, черновая или чистовая обработка.
При чистовой обработке обычно используют 4 канавки для улучшения качества поверхности, тогда как при черновой обработке необходимо учитывать пространство для стружки и подачу инструмента.
- Возможности оборудования напрямую определяют, сможет ли инструмент выполнять свои проектные характеристики.
Использование двух зубьев для легкого фрезерования на высокоскоростных станках позволяет добиться чрезвычайно высокой эффективности, а обрабатывающий центр с высокой жесткостью может полностью раскрыть потенциал подачи и точности четырехзубых инструментов.
Поэтому при выборе концевой фрезы с канавками следует избегать применения простой логики «2 канавки для алюминия и 4 канавки для стали». Вместо этого необходимо разработать оптимальный план, основанный на всесторонней оценке всей системы обработки.
Краткие предложения:
- Четкие цели обработки: добиваться эффективности обработки или подчеркивать качество поверхности и точность?
- Проанализируйте свойства материала: является ли приоритетом удаление стружки или важнее износостойкость инструмента?
- Рассмотрите состояние оборудования: обладает ли оно высокой скоростью, хорошей жесткостью или вспомогательным охлаждением?
В конечном итоге, правильный выбор количества канавок и параметров действительно позволяет добиться «высокоэффективной обработки с затратой вдвое меньших усилий».






