


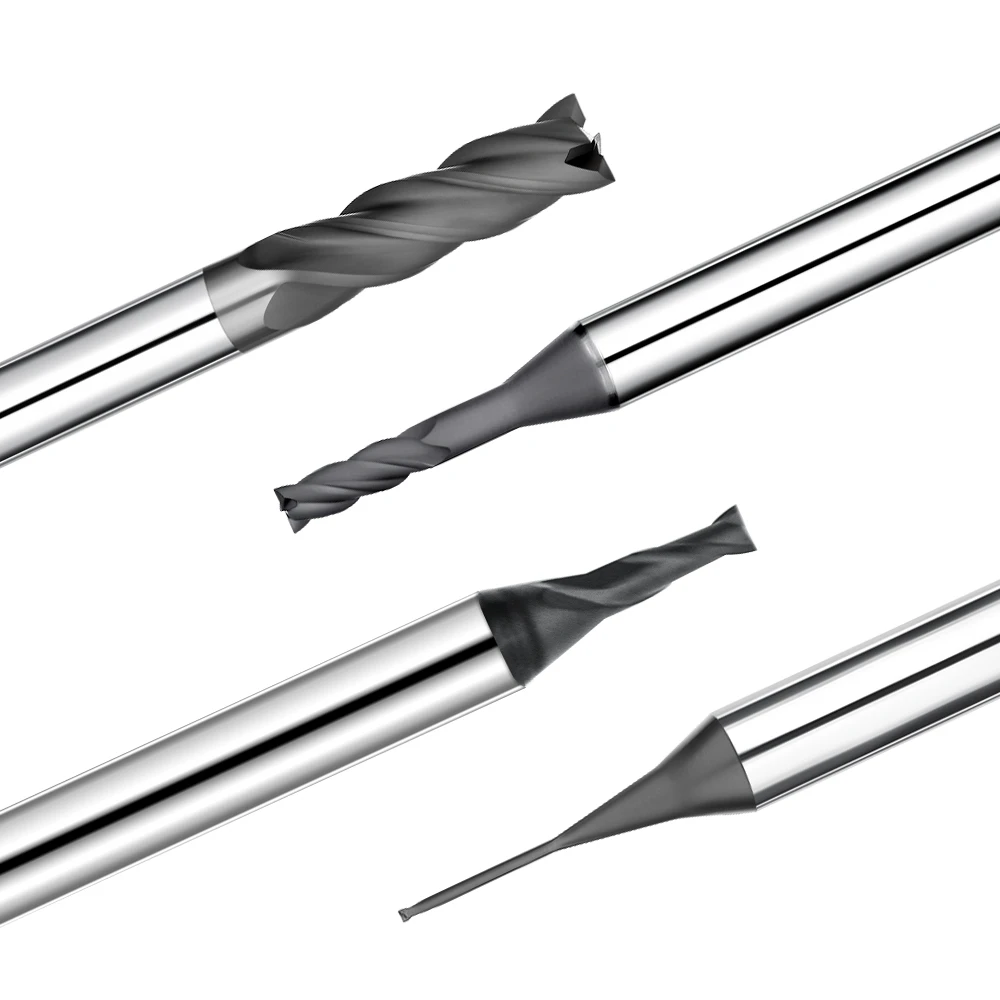
Недавно мы выполняли проект по обработке графитовых электродов. Заказчик использовал стандартные твердосплавные концевые фрезы. Хотя качество первоначальных заготовок было приемлемым, износ инструмента ускорялся по мере увеличения объема работ. Вскоре появились сколы на кромках и мелкие дефекты поверхности. Заказчик пробовал инструменты разных характеристик, но проблемы сохранялись. Некоторые инструменты обеспечивали хорошую износостойкость, но низкую эффективность, в то время как другие достигали отличного качества поверхности, но не обеспечивали стабильного срока службы.
Это повторяющаяся проблема в практической обработке графита. Часто причина кроется в неопределенности критериев выбора. Такие факторы, как плотность графита, размер зерна, характеристики обработки и режимы работы, изменяют условия эксплуатации. Опора исключительно на диаметр инструмента, количество канавок или цену часто приводит к несоответствию инструмента требованиям.
Мы оцениваем совокупность факторов, влияющих на характеристики графитовых режущих инструментов. К ним относятся свойства материала, этапы обработки, нагрузки при резании и требования к износостойкости. При черновой обработке приоритет отдается эффективности съема материала и стабильности инструмента. При чистовой обработке основное внимание уделяется целостности кромки, точности размеров и качеству поверхности.
При обработке графита высокой плотности концевые фрезы с алмазным покрытием часто превосходят стандартные твердосплавные инструменты без покрытия. Однако, инструменты с алмазным покрытием не являются универсальным решением для всех применений. Различия в размере инструмента, количестве канавок и геометрии напрямую влияют на жесткость обработки и удаление стружки.
Комплексная оценка имеет важное значение для обеспечения оптимального срока службы графитовых концевых фрез . Выбор подходящих графитовых режущих инструментов зависит от соответствия материалам, задачам и покрытиям. Идеальные черновые и чистовые концевые фрезы для обработки графита различаются в зависимости от конкретных требований проекта.
Опираясь на наш практический опыт, мы анализируем, как правильно выбирать графитовые режущие инструменты, концевые фрезы и инструменты с алмазным покрытием. Мы рассматриваем факторы, влияющие на износ инструмента, качество обработки и срок службы. Выбор инструмента, наиболее подходящего для конкретных условий эксплуатации, имеет большее значение, чем просто покупка более дорогого инструмента.
Выбор графитового режущего инструмента: как выбрать подходящий инструмент для обработки графита на станках с ЧПУ?
При выполнении работ по обработке графита мы редко спрашиваем клиентов о количестве канавок или диаметре инструмента в первую очередь. Вместо этого мы изучаем заготовку, плотность графитового материала, структуру зерна и требования к конечной поверхности. Поскольку графит хрупкий и образует мелкую пыль, износ инструмента и сколы кромки зависят как от свойств материала, так и от условий эксплуатации.
Для эффективного выбора графитового режущего инструмента необходим комплексный подход, а не просто сравнение цены или твердости. Мы оцениваем материал инструмента, геометрию кромки, конструкцию канавок и этапы обработки, исходя из реальных потребностей проекта. Подбор правильного графитового режущего инструмента для конкретных условий эксплуатации обеспечивает оптимальную эффективность и стабильный срок службы инструмента.
Почему выбор графитового режущего инструмента имеет большее значение, чем выбор инструмента для стандартных материалов?
Клиент, занимающийся обработкой графитовых электродов, первоначально использовал стандартные твердосплавные концевые фрезы для черновой обработки. Хотя точность размеров казалась приемлемой, износ кромок быстро ускорялся по мере увеличения объёма производства. Клиент предположил, что более износостойкий инструмент решит проблему, но износ продолжался и без корректировки размеров инструмента и параметров обработки.
Графитовая пыль подвергает режущую кромку постоянному абразивному износу, что приводит к сколам и локальному растрескиванию. При работе с графитом высокой плотности и прецизионными графитовыми электродами мы отдаем приоритет износостойкости и стабильности режущей кромки, а не максимальной скорости резания. Мониторинг конкретных моделей износа инструмента остается крайне важным для долгосрочного успешного выполнения обработки.
Какие факторы следует учитывать при выборе графитовых режущих инструментов?
В первую очередь мы уточняем фундаментальные вопросы, касающиеся марок графита, плотности, размера зерна и типа обработки (черновая или чистовая). Такие детали, как глубина обработки, тонкие стенки и узкие пазы, определяют идеальный диаметр инструмента, количество канавок, материал подложки и требования к покрытию.
Проверка состояния инструмента после обработки позволяет в дальнейшем корректировать параметры наших графитовых режущих инструментов. При появлении сколов на кончике инструмента мы изменяем геометрию кромки и режущие нагрузки, а общий износ указывает на необходимость выбора покрытия и материала. Баланс между стабильностью черновой обработки и сохранением режущей кромки на всех этапах производства обеспечивает надежную работу инструмента.
Взаимосвязь между маркой графита, методом обработки и выбором инструмента.
Различные марки графита отличаются уникальной плотностью, размером зерен и микроструктурой, что влияет на динамику съема материала и скорость износа инструмента. Если инструмент выходит из строя при работе с новой маркой графита, мы анализируем свойства материала, прежде чем сделать вывод о дефекте самого инструмента.
Методы обработки определяют, будет ли черновая обработка направлена на повышение эффективности удаления материала, а чистовая — на улучшение качества поверхности. Для проектов с графитом высокой плотности алмазные концевые фрезы обеспечивают превосходную долговечность. Сочетание марки графита, методов обработки и выбора инструмента гарантирует оптимальные результаты обработки для каждого применения.

Полное руководство по выбору подходящих графитовых концевых фрез для обработки на станках с ЧПУ.
Выбор концевых фрез из графита — это гораздо больше, чем просто соответствие базовым размерам чертежа заказчика. В сложных проектах, включающих глубокие и узкие пазы, первоначальный выбор инструмента часто оказывается неудачным из-за неожиданных проблем с удалением стружки и быстрого износа режущей кромки. Для обеспечения стабильности обработки следует оценивать материал инструмента, количество канавок, геометрию канавок, конструкцию режущей кромки и размеры инструмента комплексно, а не корректировать процессы после обработки.
Из-за исключительной абразивности графита инструменты постоянно затупляются, скалываются и теряют точность размеров в процессе непрерывного производства. Предварительная оценка конкретной задачи обработки позволяет инженерам определить оптимальную конструкцию инструмента. Такая упреждающая стратегия обеспечивает долгосрочную надежность, минимизирует непредвиденные простои и гарантирует превосходное качество обработки поверхности при различных применениях графитовых электродов.
Выбор идеального материала для графитовых концевых фрез
Твердосплавные инструменты и инструменты с алмазным покрытием являются двумя наиболее распространенными вариантами для обработки графита. Твердосплавные концевые фрезы остаются практичными для мелкосерийного производства и ограниченных нагрузок резания, где необходимо тщательно контролировать первоначальные затраты на инструмент. Однако для обработки графитовых материалов высокой плотности требуются инструменты с алмазным покрытием, способные выдерживать сильный абразивный износ в течение длительных производственных циклов.
Учет характеристик покрытия в соответствии с реальными требованиями проекта позволяет избежать ненужных затрат на оснастку. Для мелких деталей с неглубокими пазами редко оправдано использование высококачественных алмазных покрытий, в то время как серийная обработка графитовых электродов высокой плотности в значительной степени зависит от современных покрытий для поддержания остроты режущих кромок. Оценка реальных моделей износа помогает выбрать наиболее экономичное и долговечное решение по материалу.
Оптимизация количества канавок и геометрии для обработки графита.
Увеличение количества канавок для повышения эффективности часто приводит к обратному результату при обработке графита из-за ограниченного отвода частиц. Хотя многоканавочные инструменты кажутся выгодными, мелкая графитовая пыль требует достаточного пространства для стружки, чтобы предотвратить засорение и поломку инструмента в глубоких полостях. Геометрия канавок и отвод стружки должны быть приоритетными наряду с общим количеством режущих кромок.
Для черновой обработки требуется надежная конструкция канавок, обеспечивающая быстрое удаление материала и стабильное удаление стружки. В свою очередь, для чистовой обработки увеличение количества канавок улучшает непрерывность резания и обеспечивает превосходное качество поверхности. Проверка путей удаления стружки предотвращает повторное трение, вызванное застрявшими графитовыми частицами во время фрезерования глубоких пазов.
Освоение передовой геометрии и жесткости инструмента.
Форма режущей кромки, углы наклона спирали, толщина сердечника и передние углы напрямую влияют на динамику резания на границе раздела инструмент-графит. Недостаточная жесткость или неправильный профиль кромки часто приводят к сколам при обработке тонкостенных графитовых электродов. Даже незначительный износ кромки во время чистовой обработки может быстро ухудшить общую точность размеров и целостность поверхности.
Оценка геометрии инструмента, специально предназначенного для узких пазов, глубоких полостей или тонкостенных конструкций, обеспечивает оптимальную жесткость и отвод стружки. Инструменты с одинаковыми подложками демонстрируют совершенно разные характеристики износа при воздействии различных геометрических конфигураций. Проведение стратегических тестовых резов остается важным для подтверждения оптимальной геометрии режущей кромки в сложных условиях эксплуатации.
Определение правильного размера концевой фрезы с графитовым наконечником
Выбор наименьшего доступного диаметра для узких пазов часто приводит к снижению жесткости инструмента и сокращению срока его службы. Сбалансированный подход требует работы в обратном направлении, исходя из конкретных особенностей обработки, ширины пазов и требуемой глубины. Корректировка траекторий движения инструмента и припусков на обработку наряду с выбором диаметра обеспечивает оптимальную жесткость инструмента на протяжении всей работы.
Баланс между жесткостью и доступностью предотвращает преждевременный выход инструмента из строя при обработке сложных геометрических форм заготовок. Фрезы малого диаметра обеспечивают доступ к сложным элементам, но требуют строгого контроля над режущей нагрузкой и длиной вылета. Выбор максимально возможного диаметра максимизирует структурную стабильность и гарантирует стабильную производительность обработки всех графитовых компонентов.
Алмазные концевые фрезы для графита против твердосплавных концевых фрез для графита
Выбор между алмазными и твердосплавными инструментами для обработки графита требует оценки производительности на протяжении всего жизненного цикла, а не только начальной режущей способности. Непокрытые твердосплавные концевые фрезы часто быстро изнашиваются во время непрерывного производства графитовых электродов, что приводит к частым простоям оборудования. Оценка совокупной обрабатывающей способности, точности размеров и деградации поверхности с течением времени обеспечивает оптимальный выбор инструмента для сложных условий цеха.
Сосредоточение внимания исключительно на первоначальных затратах на оснастку часто заслоняет собой общую эффективность производства и качество деталей. Высокоплотные графитовые материалы, длительные производственные циклы и жесткие требования к допускам требуют использования надежных концевых фрез с алмазным покрытием для обработки графита . Балансировка этих эксплуатационных параметров помогает инженерным группам установить надежные интервалы смены инструмента и максимизировать общую производительность обработки.
В каких случаях следует выбирать концевую фрезу с алмазным покрытием для обработки графита?
При обработке материалов высокой плотности, управлении длительными циклами обработки или производстве крупносерийного производства крайне важно отдавать приоритет концевым фрезам с алмазным покрытием для обработки графита. Накопленные простои и частая перенастройка, связанные со стандартными твердосплавными инструментами, быстро увеличивают реальные эксплуатационные расходы. Оценка фактических нагрузок при резке и общего объема обрабатываемой детали гарантирует, что покрытия обеспечат измеримую окупаемость инвестиций.
Мелкосерийное производство, неглубокая обработка пазов или короткое время обработки редко оправдывают более высокие затраты на алмазное покрытие инструмента. Проверка характеристик инструмента с помощью контролируемых тестовых резов подтверждает, действительно ли специализированные покрытия обеспечивают повышение эффективности. Соответствие технических характеристик инструмента конкретным требованиям проекта позволяет избежать ненужных затрат на оснастку без ущерба для качества конечной детали.
В чём преимущества концевых фрез с алмазным покрытием из графита?
Алмазные покрытия защищают режущую кромку от сильного абразивного износа, вызванного мелкими частицами графита во время фрезерования. Стандартные твердосплавные концевые фрезы часто страдают от быстрого затупления кромки, микросколов и локальных поломок под воздействием постоянных высоких нагрузок. Высококачественные покрытия повышают износостойкость, сохраняя структурную целостность и стабильность размеров на протяжении длительного срока службы.
Адгезия покрытия, сохранение остроты кромки и твердость подложки определяют общую производительность при высокоскоростной обработке графита. Однако современные покрытия не могут компенсировать чрезмерный вылет инструмента, неправильные размеры инструмента или некорректные параметры резания. Оценка алмазных концевых фрез из графита в составе интегрированной системы обработки гарантирует предсказуемые и высокоточные результаты.
В каких случаях следует выбирать твердосплавные концевые фрезы для обработки графита?
Твердосплавные концевые фрезы остаются экономичным выбором для мелкосерийного производства, обработки неглубоких пазов и операций с ограниченной глубиной резания. При коротком общем времени работы экономия на первоначальных затратах перевешивает увеличение срока службы, обеспечиваемое дорогостоящими алмазными покрытиями. Эффективное управление первоначальными расходами без ущерба для качества обрабатываемой детали позволяет сохранить рентабельность при выполнении специализированных работ.
Выбор твердосплавных концевых фрез для обработки графита требует анализа твердости подложки, состояния кромки и ожидаемой скорости износа. Переход на фрезы с покрытием становится необходимым только тогда, когда ускоренный износ инструмента нарушает производственные графики или ухудшает допуски по размерам. Отслеживание фактических показателей срока службы инструмента помогает предприятиям определить точный порог для смены технологии инструмента.
Как выбрать между концевыми фрезами с алмазным покрытием и без него из графита?
Сравнительные испытания с использованием идентичных марок материалов, траекторий движения инструмента и параметров резания позволяют выявить истинные тенденции производительности для различных типов концевых фрез. Отслеживание износа кромки, смещения размеров и показателей качества поверхности в течение длительных циклов обработки предоставляет полезные данные для оптимизации процесса. Приоритизация эмпирических данных, полученных в цехе, по сравнению с заявлениями производителя исключает необходимость гадания при выборе инструмента.
При мелкосерийном производстве приоритет отдается минимизации первоначальных затрат на оснастку, тогда как при крупносерийном производстве необходимы стабильность и предсказуемый срок службы инструмента. Использование концевых фрез с алмазным покрытием устраняет узкие места в производительности, вызванные частой сменой инструмента и корректировкой размеров. Подбор инструмента в соответствии с конкретным масштабом производства обеспечивает максимальную эффективность и стабильное качество обработки графита.
Как выбрать концевую фрезу для черновой обработки с графитовым наконечником?
Выбор концевых фрез из графита для черновой обработки требует баланса между высокой скоростью съема материала и структурной стабильностью при интенсивной обработке заготовки. Большие припуски на обработку графитовых заготовок часто побуждают операторов к максимальному увеличению подачи и скорости, что нередко приводит к преждевременному скалыванию кромки или сильному абразивному износу. Жесткость инструмента, пути отвода стружки и накопление графитовой пыли определяют успех черновой обработки гораздо сильнее, чем одна только скорость резания.
Предварительная оценка общего объема материала позволяет инженерам выбрать надежную концевую фрезу из графита для черновой обработки, способную выдерживать большие нагрузки при резании. Глубокие полости, тонкие стенки и сложная геометрия требуют тщательной настройки для сохранения целостности кромки в течение длительных производственных циклов. Разработка стабильной стратегии черновой обработки обеспечивает эффективное удаление материала, сохраняя при этом оптимальный срок службы инструмента для последующих чистовых проходов.
Для каких сценариев обработки подходят концевые фрезы с графитовым наконечником для черновой обработки?
Графитовые черновые фрезы превосходно подходят для обработки больших припусков, где необходимо эффективно удалять значительные объемы заготовки. Использование чистовых инструментов для первоначального удаления материала приводит к быстрому термическому износу и сильному истиранию кромок под высокими нагрузками. Применение специальной геометрии черновой фрезы позволяет быстро сформировать основной профиль и защитить деликатные режущие кромки.
При производстве графитовых электродов глубокое фрезерование с образованием полостей и значительная резка материала в значительной степени зависят от использования специализированных черновых концевых фрез для поддержания стабильности процесса. Достаточное пространство между канавками предотвращает скопление мелкой графитовой пыли внутри глубоких полостей, исключая вторичное трение и термический удар. Тщательный контроль вылета инструмента во время черновой обработки предотвращает катастрофическую поломку инструмента в узких участках.
Какие параметры инструмента следует считать приоритетными для черновых концевых фрез из графита?
Толщина стержня, углы спирали, количество канавок и общий диаметр инструмента являются критически важными параметрами при оптимизации черновых фрез из графита для абразивных сред. Многоканавочные конструкции могут ограничивать зазор для стружки, поэтому оптимизированные двух- или трехканавочные геометрии превосходят другие по эффективности удаления плотных скоплений графитовых частиц. Приоритетное обеспечение достаточного пространства для отвода стружки предотвращает скопление пыли и значительно продлевает срок службы инструмента.
Контроль осевой и радиальной глубины резания, а также скорости подачи предотвращает чрезмерное отклонение во время агрессивных операций черновой обработки графита. Чрезмерный вылет инструмента серьезно снижает жесткость, вызывая гармонические колебания, которые ускоряют образование микросколов вдоль режущей кромки. Проверка надежности зажима инструмента и эффективной длины резания обеспечивает максимальную структурную стабильность перед увеличением скорости вращения шпинделя.
Как сбалансировать скорость съема материала (MRR) и срок службы инструмента для черновых концевых фрез из графита?
Максимизация скорости съема материала без контроля срока службы графитовой концевой фрезы часто приводит к снижению производительности из-за постоянной замены инструмента. Превышение скорости подачи над оптимальными пороговыми значениями ускоряет износ боковой поверхности, сводя на нет экономию времени из-за частой перекалибровки станка и незапланированных простоев. Сбалансированный подход оптимизирует нагрузку на зуб для поддержания предсказуемого и стабильного процесса износа.
Оценка производительности инструмента на основе общего объема удаленного материала, а не по фактическому времени обработки, обеспечивает реалистичную оценку общей эффективности. Когда срок службы инструмента преждевременно сокращается, корректировка материалов, покрытий и параметров резания восстанавливает прибыльность крупносерийного производства графитовых изделий. Достижение оптимального баланса между скоростью съема материала, износом инструмента и себестоимостью детали обеспечивает устойчивую производительность цеха.
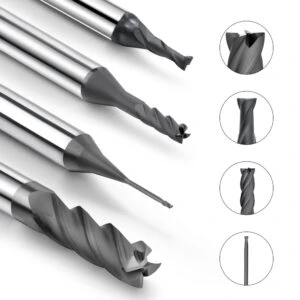
Как выбрать графитовую чистовую концевую фрезу?
При чистовой обработке графитовых компонентов приоритет отдается точности размеров, целостности контура и качеству поверхности, а не скорости удаления материала. В отличие от черновой обработки, дефекты чистовой обработки, такие как локальные микросколы, часто возникают из-за незначительного износа инструмента, неправильного вылета инструмента или ошибочных траекторий движения инструмента, а не из-за чрезмерного припуска. Баланс между жесткостью инструмента и сохранением режущей кромки обеспечивает стабильное качество поверхности при работе с различными электродами.
Предварительная оценка требуемых допусков и качества поверхности позволяет инженерам выбрать оптимальную графитовую фрезу для чистовой обработки, необходимую для выполнения прецизионных задач. Стандартные конструктивные элементы позволяют выбирать экономически эффективные инструменты, в то время как сложные полости и замысловатые контуры требуют превосходного сохранения остроты кромки. Минимизация остаточных погрешностей во время последнего прохода гарантирует предсказуемое качество детали и исключает дорогостоящие доработки.
Для каких задач чистовой обработки подходят концевые фрезы с графитовым покрытием?
Графитовые концевые фрезы для чистовой обработки показывают наилучшие результаты при использовании после черновой обработки, когда удалена основная часть материала. Оставленный равномерный припуск гарантирует, что чистовой инструмент будет справляться с предсказуемыми нагрузками резания, а не поглощать большое объемное давление. Такой поэтапный подход предотвращает преждевременное изнашивание кромки на деликатных боковых стенках, небольших скруглениях и сложных геометрических формах.
Тонкостенные электроды и узкие пазы требуют строгого контроля диаметра инструмента и длины вылета для устранения дефектов, вызванных вибрацией. Хотя инструменты малого диаметра позволяют обрабатывать сложные элементы, их ограниченная жесткость увеличивает риск вибрации поверхности и сколов кромок. Приоритет структурной стабильности над минимальным размером инструмента гарантирует безупречное воспроизведение контура при прецизионной обработке графита.
Как выбрать концевую фрезу с графитовым покрытием, исходя из требований к качеству поверхности?
Для оценки качества поверхности необходимо контролировать износ инструмента, следы обработки и целостность кромки на протяжении длительных производственных циклов, а не только на отдельных образцах. Первоначальная чистота поверхности часто ухудшается из-за микроизноса, притупляющего режущую кромку во время непрерывного серийного производства. Компенсация износа исключительно путем изменения скорости подачи редко решает основные проблемы стабильности.
Достижение превосходного качества обработки поверхности во многом зависит от геометрии инструмента, радиального биения и поддержания оптимальных остаточных припусков. Выбор графитовой чистовой фрезы с исключительной износостойкостью режущей кромки обеспечивает стабильное качество поверхности от первой детали до последней. Поддержание острой и стабильной режущей кромки дает лучшие результаты по сравнению с превышением параметров резания безопасных рабочих пределов.
Подходят ли концевые фрезы с алмазным покрытием для прецизионной обработки графита?
Алмазные инструменты превосходно подходят для прецизионной обработки графита, обеспечивая критически важное сохранение остроты режущей кромки и стабильность размеров в течение длительных производственных циклов. Мелкие частицы графита быстро затупляют непокрытые подложки, вызывая смещение размеров последующих заготовок, несмотря на первоначальный успех. Высококачественные алмазные покрытия уменьшают этот абразивный износ, что делает их идеальными для производства электродов высокой плотности.
Преимущества покрытия быстро исчезают, если чрезмерный вылет инструмента, необоснованные припуски на резание или биение станка нарушают настройку. Оценка вариантов с алмазным покрытием требует анализа всей системы обработки, включая жесткость станка и геометрию инструмента. Подтверждение производительности посредством длительных испытаний в реальных условиях гарантирует, что эти передовые инструменты обеспечат максимальную точность и долгосрочную экономическую эффективность.
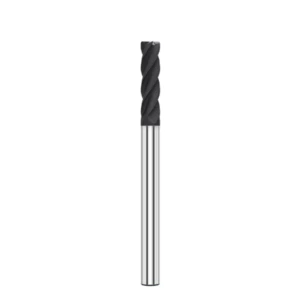
Как оценить износ и срок службы концевой фрезы с графитовым наконечником?
Для оценки износа концевых фрез с графитовым покрытием необходимо отслеживать изменения на протяжении всего цикла эксплуатации, а не просто регистрировать часы работы. Затупление кромки и микросколы развиваются постепенно, в конечном итоге ухудшая стабильность размеров и качество поверхности задолго до катастрофического отказа. Отслеживание совокупной производительности предотвращает дорогостоящую переделку деталей, вызванную использованием инструмента после истечения его оптимального срока службы.
Комплексная оценка включает одновременный анализ абразивного износа, деградации покрытия, режущих нагрузок и вылета инструмента. Инструмент достигает своего функционального предела, когда он перестает соответствовать строгим допускам детали или требованиям к качеству поверхности. Разработка критериев замены на основе данных обеспечивает стабильное качество изготовления при крупносерийном производстве графитовых электродов.
Каковы основные причины износа концевых фрез с графитовым наконечником?
Непрерывное абразивное трение, вызванное мелкой графитовой пылью, является основной причиной износа инструмента во время механической обработки. По мере того, как абразивные частицы перемещаются по зоне резания, режущие кромки постепенно закругляются и теряют остроту. Высокие нагрузки при резании, чрезмерный вылет инструмента и ограниченный отвод стружки еще больше ускоряют этот процесс износа.
Помимо абразивности материала, неоптимальная геометрия инструмента и агрессивные параметры резания создают разрушительное напряжение на режущей кромке. Выбор неправильного диаметра инструмента или превышение допустимых значений подачи приводит к микросколам и преждевременному выходу инструмента из строя. Учет жесткости и пылеудаления наряду с выбором инструмента минимизирует общее прогрессирование износа.
Как определить износ концевой фрезы с графитовым наконечником?
Проверка размеров заготовки, текстуры поверхности и времени цикла обработки выявляет износ инструмента задолго до того, как визуальный осмотр станет эффективным. Отклонение допусков, увеличение шероховатости или неожиданные задержки обработки сигнализируют об износе режущей кромки. Отслеживание этих едва заметных признаков предотвращает производство деталей из графита, не соответствующих техническим требованиям.
Прямой осмотр режущей кромки с помощью микроскопии, проводимой в цеху, позволяет выявить локальные зазубрины, затупление и разрушение покрытия. Сопоставление визуального износа инструмента с качеством готовой детали позволяет установить точные показатели для определения оптимального периода замены. Непрерывный мониторинг обеспечивает надежные данные для планирования профилактической замены инструмента.
Как алмазное покрытие влияет на срок службы графитовых концевых фрез?
Фрезы с алмазным покрытием значительно повышают износостойкость при обработке высокоабразивных графитовых материалов в течение длительных производственных циклов. Твердое покрытие защищает нижележащую твердосплавную подложку от постоянного эрозионного воздействия мелких частиц углерода. Однако фактический срок службы алмазной концевой фрезы из графита в значительной степени зависит от адгезии покрытия, качества подложки и общей жесткости установки.
Хотя современные покрытия увеличивают интервалы между техническим обслуживанием, они не могут решить фундаментальные проблемы процесса, такие как чрезмерный вылет инструмента или неправильные параметры резки. Оценка инструментов с алмазным покрытием требует проверки стабильности размеров после обработки и сохранения остроты кромки в реальных условиях испытаний. Баланс между эффективностью покрытия и правильными условиями обработки позволяет максимизировать общую отдачу от инвестиций.
Как можно продлить срок службы концевой фрезы с графитовым наконечником?
Оптимизация всей системы обработки часто устраняет преждевременный износ инструмента без необходимости немедленной замены дорогостоящего инструмента. Регулировка зажима инструмента для минимизации вылета, уточнение траекторий резания и обеспечение эффективного пылеудаления значительно повышают стабильность. Устранение первопричин воздействия окружающей среды защищает режущие кромки от ненужных механических нагрузок и термических ударов.
Увеличение срока службы концевых фрез из графита зависит от соответствия характеристик заготовки маркам графита и поддержания чистоты зон обработки. Ведение подробных журналов, сопоставляющих количество деталей с характером износа, помогает инженерам устанавливать рациональные интервалы смены инструмента. Проактивная настройка системы гарантирует предсказуемую производительность и снижает общие производственные затраты.
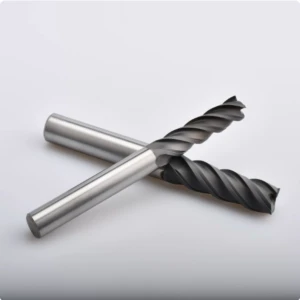
Как выбрать подходящий размер концевой фрезы с графитовым наконечником?
Выбор размера концевой фрезы из графита, основываясь исключительно на минимальной ширине паза, указанной на чертеже, часто приводит к ошибкам обработки. Хотя инструмент может физически поместиться в узкое место, такие проблемы, как недостаточная жесткость и чрезмерный вылет, вызывают быстрый износ наконечника и микросколы. Успешное изготовление электродов требует не только простого обеспечения зазора, но и подлинной структурной стабильности.
При выборе размеров концевых фрез из графита необходимо одновременно сбалансировать ширину паза, глубину обработки, длину вылета и геометрию заготовки. Мы рекомендуем начинать с определения оптимальных диаметров для черновой и чистовой обработки, отталкиваясь от конкретных параметров. Правильный подбор размеров обеспечивает предсказуемые нагрузки при резании, снижает абразивный износ и гарантирует превосходное качество поверхности.
Как выбрать размер концевой фрезы из графита в зависимости от глубины обработки?
Глубокая обработка полостей графитовых электродов часто представляет собой сложную задачу, когда ширина полости соответствует инструменту, но эффективная длина резания недостаточна. Простое увеличение вылета инструмента для увеличения вылета снижает жесткость, вызывая вибрацию, смещение размеров и сколы кромок. Инженеры должны тщательно анализировать взаимосвязь между диаметром инструмента, длиной канавки и траекторией движения инструмента.
При глубоком фрезеровании необходимо проверять фактическую глубину резания и сводить вылет инструмента к абсолютному минимуму за счет послойной обработки. Если позволяет геометрия детали, сначала используйте черновые инструменты большего диаметра, а затем переходите к более тонким инструментам для тонкой обработки. Такой поэтапный подход обеспечивает максимальную жесткость и предотвращает преждевременный выход инструмента из строя при длительных циклах обработки.
Как выбрать размер концевой фрезы из графита в зависимости от ширины паза и особенностей обработки?
Выбор диаметра инструмента для обработки сложных графитовых электродов требует тщательного внимания к узким пазам, малым внутренним радиусам, тонким стенкам и сложным контурам. Опираясь исключительно на ширину паза за вычетом небольшого зазора, мы игнорируем такие важные факторы, как объем удаляемого материала и боковые нагрузки. Комплексная оценка как глубины, так и припуска предотвращает катастрофические поломки инструмента.
Для получения прецизионных полостей значительно выигрывает многоступенчатая стратегия обработки, сочетающая удаление основного материала со специализированной обработкой мелких деталей. Хотя инструменты малого диаметра обеспечивают необходимый доступ к труднодоступным углам, они очень чувствительны к биению шпинделя и нагрузкам на резание. Приоритет надежной работы инструмента над удобством использования одного инструмента обеспечивает стабильную точность размеров сложных элементов.
Как выбрать между маленькими и большими графитовыми концевыми фрезами?
Использование исключительно концевых фрез малого диаметра для всего сложного проекта по обработке электродов значительно увеличивает время обработки и ускоряет износ инструмента на больших площадях. Распределение рабочей нагрузки между прочными черновыми инструментами и специализированными концевыми фрезами для точной обработки обеспечивает значительно более высокую эффективность. Подбор размера инструмента в соответствии с конкретной рабочей зоной максимизирует общую производительность цеха.
Оценка графитовых концевых фрез малого и большого диаметра требует рассмотрения доступности и жесткости на изгиб как отдельных показателей производительности. Варианты большого диаметра обеспечивают исключительную скорость съема материала и структурную стабильность, в то время как инструменты малого диаметра справляются с малыми радиусами и мелкими углублениями. Распределение задач в зависимости от геометрии, а не от удобства, обеспечивает оптимальный срок службы инструмента.
Как размеры концевых фрез из графита влияют на жесткость, точность и срок службы инструмента?
Диаметр инструмента напрямую определяет жесткость на изгиб, при этом фрезы малого диаметра очень подвержены деформации и вибрации при больших вылетах. Эти микроскопические деформации ухудшают качество обработки поверхности и вызывают постепенное изменение размеров во время критически важных чистовых проходов. Контроль режущих нагрузок и длины вылета имеет решающее значение для поддержания жестких допусков при обработке графитовых компонентов.
Выбор размера концевой фрезы из графита предполагает баланс между доступностью, жесткостью конструкции, точностью фиксации и износостойкостью инструмента. Большие диаметры не всегда оптимальны, если они не позволяют обрабатывать сложные элементы, так же как и крошечные инструменты не гарантируют высокой точности. Идеальный размер обеспечивает практический баланс между стабильностью и доступностью для долгосрочной надежности.
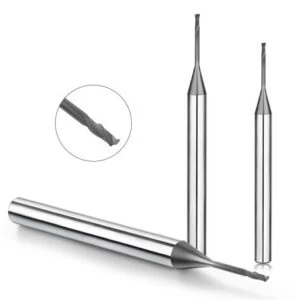
Руководство по выбору графитового режущего инструмента: как выбрать подходящий инструмент для различных задач обработки?
Реальные проекты на станках с ЧПУ доказывают, что единая спецификация инструмента не может решить все задачи обработки графита. Использование универсального подхода часто приводит к сколам кромок или образованию полос на поверхности при переходе от черновой к чистовой обработке. Следование подробному руководству по выбору графитовых режущих инструментов гарантирует правильную классификацию задач по плотности материала, припуску на заготовку и этапам обработки.
Инженеры должны одновременно оценивать геометрию инструмента, материал подложки, жесткость и ожидаемый срок службы инструмента, а не полагаться на догадки. Компоненты из высокоплотного графита и деликатные электроды требуют различных стратегий выбора инструмента для поддержания точности размеров и целостности поверхности. Предварительная оценка этих переменных предотвращает неожиданные поломки инструмента и исключает дорогостоящие простои в цехе.
Как выбрать графитовый режущий инструмент для обработки графита высокой плотности?
Обработка графита высокой плотности приводит к сильному абразивному износу, который быстро разрушает стандартные твердосплавные режущие кромки в процессе непрерывного производства. Мониторинг тенденций производительности в ходе первоначальных тестовых резов позволяет определить, действительно ли необходима модернизация до специализированного инструмента. Выбор идеального графитового режущего инструмента для графита высокой плотности во многом зависит от баланса между первоначальными затратами и долговременной износостойкостью.
Увеличение параметров резания без учета твердости материала часто приводит к преждевременному образованию микросколов и катастрофическому выходу инструмента из строя. Операторам следует оценить целостность покрытия, сохранение остроты кромки и фактические нагрузки при резании, прежде чем окончательно определять параметры обработки материалов высокой плотности. При выборе износостойких материалов эмпирические данные, полученные в реальных условиях, всегда имеют приоритет над заявлениями производителя.
Как выбрать концевую фрезу из графита для обработки графитовых электродов?
Производство графитовых электродов требует строгого соблюдения жестких допусков, острых углов и глубоких профилей полостей. Попытка выполнить объемное удаление материала и тонкую обработку контуров одним инструментом ускоряет износ и снижает общую стабильность размеров. Использование специализированной концевой фрезы для обработки графитовых электродов эффективно решает эти сложные геометрические задачи.
Поэтапная стратегия использования нескольких инструментов позволяет разделить интенсивное удаление материала и деликатную чистовую обработку профиля, защищая хрупкие режущие кромки. Инструменты большего диаметра быстро удаляют основной объем материала, а тонкие концевые фрезы обрабатывают узкие пазы и малые внутренние радиусы. Такой структурированный подход сохраняет целостность кромки и гарантирует стабильную точность профиля электрода в течение всего цикла обработки.
Как выбрать концевые фрезы с графитовым покрытием для черновой, получистовой и чистовой обработки?
Переход от заготовки из необработанного графита к готовым размерам требует тщательно скоординированного многоэтапного процесса. Черновая обработка направлена на достижение максимальной скорости удаления материала, что требует высокой жесткости и эффективных каналов для удаления стружки. Внедрение надежного решения с графитовыми концевыми фрезами для черновой, получистовой и чистовой обработки предотвращает чрезмерный термический удар и механическое напряжение.
Получистовая обработка стабилизирует оставшийся припуск на заготовку, создавая предсказуемые условия для окончательной обработки поверхности. На этапе чистовой обработки приоритет отдается остроте кромки, точному контролю размеров и превосходной текстуре поверхности, а не скорости резания. Такое разделение процесса обработки защищает чистовые инструменты от преждевременного износа и обеспечивает оптимальное качество деталей.
Как выбрать концевые фрезы с алмазным покрытием для высокоточной обработки графита?
Для высокоточных графитовых компонентов требуется исключительная стабильность размеров в течение длительных непрерывных производственных циклов. Первоначальные результаты обработки поверхности могут быть обманчивыми, если быстрый абразивный износ вызывает сильное смещение контура в последующих циклах обработки. Испытание специализированной концевой фрезы с алмазным покрытием для обработки графита гарантирует долговременное сохранение остроты кромки и надежный контроль допусков.
Современные покрытия не могут компенсировать фундаментальные ошибки настройки, такие как чрезмерный вылет инструмента или биение станка. Инженеры должны оценивать качество подложки, адгезию покрытия и жесткость шпинделя как части единой системы обработки. Подтверждение работоспособности инструмента посредством контролируемых производственных испытаний гарантирует оптимальную точность и максимальную эффективность производства.
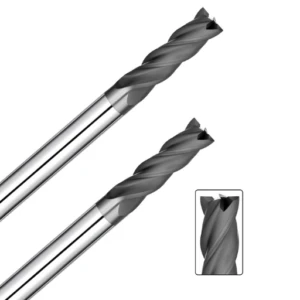
Производитель концевых фрез с алмазным покрытием из графита SAMHO
Выбор режущего инструмента требует оценки конкретных рабочих параметров, а не полагаться только на названия продуктов. Плотность графита, этапы обработки, размеры инструмента и длина вылета напрямую определяют конечный результат обработки. Установление четких параметров проекта предотвращает преждевременный выход инструмента из строя и обеспечивает оптимальную производительность цеха.
Сотрудничество с надежным производителем концевых фрез SAMHO с алмазным покрытием начинается с анализа точных характеристик вашей заготовки и задач обработки. Предоставление подробных сведений о марках материалов и требованиях к чертежам позволяет инженерам рекомендовать индивидуальные решения по инструменту. Такой структурированный подход исключает догадки и гарантирует превосходную стабильность размеров для сложных задач.
Почему стоит выбрать концевые фрезы SAMHO с алмазным покрытием и графитовым покрытием?
Оценка современного оборудования требует анализа состояния режущей кромки и износостойкости в течение длительных производственных циклов. Производство изделий из высокоплотного графита требует исключительной износостойкости для поддержания строгих допусков и минимизации простоев оборудования. Оценка совокупной производительности за весь жизненный цикл обеспечивает максимальную выгоду при крупносерийном производстве электродов.
Испытание алмазных концевых фрез SAMHO с графитовым покрытием в реальных производственных условиях позволяет устранить такие постоянные проблемы, как быстрый износ инструмента. Для мелкосерийного производства могут быть предпочтительнее стандартные твердосплавные варианты, в то время как при непрерывном серийном производстве значительно выигрывают фрезы с высококачественным алмазным покрытием. Эмпирические тестовые резы остаются наиболее надежным методом проверки производительности инструмента.
Как компания SAMHO определяет оптимальное решение по выбору инструмента для обработки графита?
Выбор инструмента включает в себя систематический анализ плотности материала, этапов обработки и геометрических характеристик. Балансировка материала заготовки, количества канавок и требований к покрытию предотвращает преждевременное изнашивание кромки при интенсивной обработке. Такая комплексная оценка позволяет выявить первопричины износа до окончательного утверждения каких-либо модификаций.
Предоставление подробных параметров резки, текущих характеристик инструмента и существующих проблем с производительностью ускоряет процесс поиска и устранения неисправностей. Диагностика таких факторов, как биение шпинделя и жесткость инструмента, гарантирует, что модернизация инструмента обеспечит измеримые улучшения. Экспертная техническая поддержка позволяет подобрать конструкцию инструмента, точно соответствующую вашей конкретной производственной среде.
Размеры и возможности индивидуальной настройки концевых фрез из графита SAMHO.
Несоответствие размеров инструмента часто приводит к чрезмерной вибрации, деформации и преждевременному образованию микросколов при фрезеровании глубоких полостей. Малые диаметры обеспечивают необходимый доступ к сложным элементам, но требуют тщательного контроля вылета инструмента и режущих нагрузок. Баланс между доступностью и жесткостью конструкции имеет решающее значение для успешного выполнения сложных контурных работ.
Настройка концевых фрез SAMHO с графитовым покрытием под точную ширину пазов и глубину обработки исключает распространенные ошибки на этапе чертежа. Регулировка эффективной длины канавки и диаметра хвостовика обеспечивает оптимальную производительность при обработке узких пазов и тонкостенных конструкций. Проверка геометрии инструмента по чертежам проекта гарантирует надежную работу без вибраций.
Как выбрать подходящую концевую фрезу SAMHO с графитовым наконечником для обработки графитовых материалов на станках с ЧПУ?
Для завершения разработки стратегии выбора инструмента необходимо проанализировать весь процесс обработки, от черновой обработки до окончательной чистовой обработки. Для проектов с использованием высокоплотного графита требуется превосходная износостойкость, а для сложных контуров приоритет отдается жесткости режущей кромки. Подбор инструмента, соответствующего конкретной фазе обработки, гарантирует стабильное качество поверхности.
Оценка вашего проекта на основе проверенных критериев обработки на станках с ЧПУ позволяет определить, необходимы ли корректировки геометрии инструмента или характеристик покрытия. Предоставление исчерпывающей информации о проекте позволяет дать точные рекомендации по внедрению алмазных концевых фрез SAMHO с графитовым покрытием. Практическое тестирование на реальных заготовках обеспечивает наиболее надежные результаты в долгосрочной перспективе.
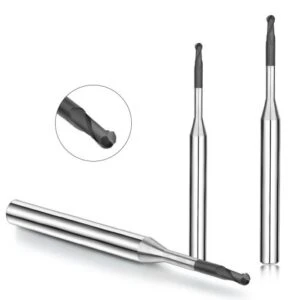
Часто задаваемые вопросы: Выбор графитовых режущих инструментов
Для выбора оптимальных графитовых режущих инструментов необходимо оценить совместимость материала, этапы обработки, геометрию инструмента и ожидаемый срок его службы. Единых характеристик, подходящих для всех задач, не существует, поэтому для получения стабильных результатов в производстве необходима систематическая оценка.
Анализ конкретных чертежей, плотности графита и фактических характеристик износа обеспечивает точный выбор инструмента. Балансировка этих важнейших эксплуатационных параметров исключает догадки и максимизирует эффективность работы цеха.
Какой графитовый режущий инструмент лучше всего подходит?
Не существует универсального графитового режущего инструмента, который был бы абсолютно лучшим во всех производственных условиях. Для материалов высокой плотности и длительных производственных циклов требуются усовершенствованные варианты с алмазным покрытием, обеспечивающие превосходную износостойкость.
Твердосплавные альтернативы остаются практичными для задач с коротким циклом обработки и низкой нагрузкой, где необходимо минимизировать первоначальные затраты. Идеальный выбор определяется комплексной оценкой свойств материала, запасов материала и требований к точности.
Какая концевая фреза из графита лучше всего подходит для обработки на станках с ЧПУ?
При черновой обработке приоритет отдается жесткости инструмента, эффективному удалению стружки и высокой скорости съема материала. Чистовая обработка требует строгого сохранения кромки, стабильности размеров и превосходного качества поверхности.
Выбор оптимальной концевой фрезы из графита для обработки на станках с ЧПУ зависит от ширины паза, глубины обработки, вылета инструмента и допусков. Предварительная оценка требований к характеристикам гарантирует оптимальную производительность инструмента.
Лучше ли использовать концевую фрезу с алмазным покрытием для обработки графита?
Фрезы с алмазным покрытием превосходно подходят для обработки графита высокой плотности и серийного производства благодаря исключительной износостойкости. Постоянное воздействие мелкой углеродной пыли быстро приводит к износу стандартных твердосплавных режущих кромок при длительной работе.
Легкие, неглубокие резы редко оправдывают затраты на высококачественные алмазные покрытия. Сравнительные испытания в идентичных производственных условиях подтверждают, действительно ли специализированные покрытия обеспечивают окупаемость инвестиций.
Какая концевая фреза из графита лучше всего подходит для черновой обработки?
Для обработки больших припусков требуется лучшая концевая фреза с графитовым стержнем, обеспечивающая стабильную скорость съема материала в течение длительного срока службы. Жесткость инструмента, оптимизированная геометрия канавок и большая толщина сердечника предотвращают катастрофические поломки под большими нагрузками.
Контроль параметров резания в зависимости от плотности материала предотвращает преждевременное образование сколов на кромке во время интенсивной черновой обработки. Приоритет стабильного зазора между заготовкой и материалом обеспечивает предсказуемую производительность при обработке крупных графитовых заготовок.
Какая графитовая фреза лучше всего подходит для чистовой обработки?
В процессе чистовой обработки большое значение придается целостности контура, точности размеров и текстуре поверхности. Выбор оптимальной графитовой концевой фрезы требует тщательного анализа качества режущей кромки и биения.
Незначительный износ кромок во время непрерывной работы приводит к постепенному изменению размеров и деградации поверхности. Контроль сохранения целостности кромок обеспечивает соблюдение жестких допусков на прецизионных графитовых электродах.
Как долго служит концевая фреза с графитовым наконечником?
Фактический срок службы инструмента зависит от плотности графита, объема производства, диаметра инструмента и параметров резания. Отслеживание общего объема удаленного материала является надежным показателем для оценки срока службы инструмента.
Инструмент достигает практического предела замены в тот момент, когда ухудшается качество поверхности или стабильность размеров. Проактивная замена предотвращает дорогостоящую переделку прецизионных компонентов.
Что вызывает износ концевой фрезы с графитовым наконечником?
Непрерывное абразивное трение от мелкой графитовой пыли приводит к первичному износу инструмента в процессе обработки. Чрезмерный вылет инструмента, высокие режущие нагрузки и плохое удаление стружки ускоряют износ боковой поверхности.
Устранение системных ошибок настройки наряду с абразивностью материала предотвращает преждевременный износ инструмента. Подбор материала инструмента непосредственно под условия эксплуатации обеспечивает надежную работу.
Как выбрать подходящий размер концевой фрезы с графитовым наконечником?
Выбор подходящего размера инструмента требует исходных данных, исходя из ширины паза, радиусов внутренних углов и глубины обработки. Выбор наименьшего доступного диаметра часто приводит к снижению жесткости и сокращению срока службы.
Баланс между доступностью и устойчивостью к изгибу гарантирует обработку без вибраций. Оптимальные размеры обеспечивают высокую точность и исключительное качество поверхности сложных геометрических форм.






