


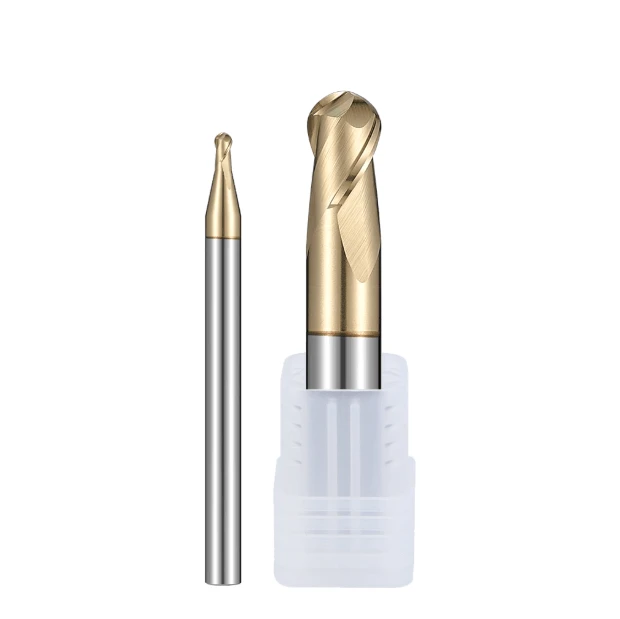
В течение последнего десятилетия мы еженедельно получали срочные звонки от предприятий, столкнувшихся с одним и тем же кошмаром: сильная вибрация во время чистовой фрезеровки контуров из нержавеющей стали. Готовые детали покрываются волнистыми следами и текстурой «апельсиновой корки», а твердосплавные инструменты начинают скалываться менее чем за 30 минут.
Это не единичный случай. Независимо от того, обрабатываете ли вы медицинские имплантаты из стали 316L или корпуса клапанов из стали 17-4PH для аэрокосмической промышленности, устранение вибрации при использовании концевой фрезы с шаровым наконечником для нержавеющей стали — постоянная проблема. Простое снижение скорости подачи часто приводит к обратному эффекту при обработке аустенитной нержавеющей стали, заставляя режущую кромку тереться о упрочненный слой, что приводит к резкому увеличению сил резания и усилению резонанса.
Для устранения вибрации необходимо устранить ее первопричины: геометрию инструмента (например, переход на двухлезвийную концевую фрезу для нержавеющей стали для улучшения отвода стружки), компенсацию скорости резания по центральной оси и контроль биения инструмента.
На нашем заводе мы протестировали десятки методов заточки кромок на 5-осевых шлифовальных станках и точно настроили параметры резки в цехах заказчиков. От выбора высокопрочных твердосплавных шаровых концевых фрез до подбора оптимального покрытия для концевых фрез из нержавеющей стали — предотвращение вибрации требует полного, систематического процесса.
Как специализированный поставщик твердосплавных концевых фрез для заводов по производству нержавеющей стали, мы знаем, с какими трудностями сталкиваются западные машиностроительные предприятия в отношении стоимости и времени цикла. Даже при использовании экономичной китайской шаровой концевой фрезы вы не получите той жесткости, за которую заплатили, без правильных стратегий, таких как наклон инструмента и динамические траектории движения инструмента. Сталкиваетесь ли вы с теми же проблемами качества поверхности в своем цехе?
Почему при обработке нержавеющей стали твердосплавными шаровыми концевыми фрезами так легко возникает вибрация?
В наших испытательных лабораториях и на производственных линиях заказчиков наиболее частым запросом на устранение неполадок остается вибрация при 3D-фрезеровании нержавеющей стали. Инженеры часто задаются вопросом, почему даже жесткая твердосплавная шаровая фреза издает резкий, высокочастотный вибрационный звук в момент соприкосновения с заготовкой. На основе многолетнего анализа данных о резке мы пришли к выводу, что эта проблема связана не с мягким инструментом, а с сильным физическим конфликтом между высокой пластичностью нержавеющей стали и геометрией режущей кромки.
Вибрация — неизбежный результат взаимодействия колебаний сил резания, низкой теплопроводности и структурной податливости. При резке вязких материалов, таких как 304 или 316, сопротивление резанию резко возрастает. Если не анализировать динамическое силовое состояние на кончике инструмента, простое снижение скорости вращения шпинделя или глубины резания не устранит эту самовозбуждающуюся вибрацию.
Резкие скачки сопротивления резанию и автоколебания, вызванные зоной «нулевой скорости резания» на конце шарового наконечника.
Мы сотни раз анализировали износ наконечника инструмента под микроскопом, и основная проблема всегда начинается в самом центре. При обработке концевой фрезы с шаровидным наконечником для нержавеющей стали на плоских или неглубоких поверхностях скорость резания в футах в минуту (SFM) на самом кончике падает до нуля. Вместо чистого среза инструмент с силой выдавливает и царапает металл, вызывая резкие скачки осевой силы.
Интенсивная экструзия в центральной зоне мгновенно нарушает равновесие системы. В данных, полученных с помощью динамометра, колебания осевой силы при нулевой скорости регулярно вызывают самовозбуждающуюся вибрацию между шпинделем и заготовкой. Если не наклонить ось инструмента, чтобы убрать эту физическую «слепую зону» из зоны резания, никакая подача охлаждающей жидкости или регулировка подачи не сгладят колебания.
Влияние упрочнения при обработке аустенитной нержавеющей стали (304/316) на кромки твердосплавных концевых фрез с шаровым наконечником.
Аустенитные марки стали, такие как 304 и 316, доставляют механическим цехам наибольшие проблемы из-за их быстрого упрочнения при обработке. При работе твердосплавной концевой фрезы с шаровидным наконечником сильная пластическая деформация от предыдущего зуба оставляет сверхтвердый поверхностный слой. Если следующий зуб входит в зацепление в этой зоне, он непрерывно врезается в корку, которая намного тверже основного металла.
Непрерывное воздействие подвергает твердосплавную кромку сильным механическим ударам. Если подача на зуб слишком мала, кромка дольше трётся, генерируя локальный нагрев, который сплавляет материал с передней поверхности, образуя нарост на режущей кромке (BUE). По мере того, как этот нарост многократно образуется и отламывается, возникают резкие скачки силы, которые быстро приводят к микросколам и вибрации.
Резонансная суперпозиция, вызванная чрезмерным вылетом инструмента (соотношение L/D) и недостаточной жесткостью зажима.
Часто вибрация — это не просто проблема инструмента, а узкое место в жесткости системы, усиливающееся на кончике режущей кромки. При профилировании глубоких полостей или высоких стенок инженеры вынуждены использовать инструменты с большим вылетом. Наши расчеты изгибающих напряжений показывают, что удвоение вылета инструмента снижает жесткость кончика режущей кромки кубически, в результате чего шаровые концевые фрезы с метрическим наконечником деформируются под большими нагрузками при резании.
Помимо вылета инструмента, часто упускаются из виду биение держателя и тип зажима. В ходе диагностики в цехе мы регулярно обнаруживаем стандартные цанги ER, удерживающие шаровые фрезы с длинным вылетом, биение которых превышает 0.01 мм. Когда большой вылет в сочетании с биением держателя вызывает сильный гармонический резонанс на определенных скоростях, оставляя волнообразные следы и сокращая срок службы фрезы.
Выбор конструкции инструмента для подавления вибрации: баланс между отводом стружки и жесткостью в двухканавочных концевых фрезах для нержавеющей стали.
При борьбе с вибрацией при обработке поверхностей из нержавеющей стали инженер часто первым делом пытается увеличить количество канавок для повышения прочности сердечника инструмента. Однако наши цеховые испытания показывают, что это часто приводит к обратному результату. Выбор инструмента всегда представляет собой баланс между пропускной способностью канавки для стружки и жесткостью сердечника. Поскольку стружка из нержавеющей стали липкая и сплошная, многоканавочные инструменты легко забиваются, вызывая скачки усилия и самовозбуждающуюся вибрацию.
При проектировании фрез для жаростойких сплавов мы отдаем приоритет точно заданной геометрии, а не простому увеличению количества канавок. Оптимизируя каналы для стружки, внедряя несимметричные элементы и точно настраивая зазор в шейке, мы максимизируем отвод стружки без ущерба для прочности сердечника. Эта структурная оптимизация устраняет резонансные условия в источнике, закладывая прочную основу для стабильной настройки параметров.
Почему мы отдаем приоритет использованию двухлезвийных концевых фрез для обработки нержавеющей стали при обработке глубоких полостей и узких пазов?
При устранении вибраций внутри глубоких полостей пресс-форм или узких пазов первое, что мы проверяем, — это заполнение стружкой. В этих ограниченных пространствах концевая фреза с двумя канавками для нержавеющей стали обеспечивает значительно больший объем канавки для стружки по сравнению с четырехканавочными аналогами. Это пространство позволяет плотной стружке плавно скручиваться и удаляться до того, как она будет повторно обработана и заклинит корпус инструмента.
Хотя инструмент с двумя канавками имеет немного меньший диаметр сердечника, чем инструмент с четырьмя канавками, его свободное резание значительно снижает пиковое сопротивление резанию. В реальных условиях резания предсказуемые уровни силы подавляют вибрацию гораздо лучше, чем одна лишь статическая толщина сердечника. Когда одновременно происходит образование глубоких полостей стружки и вибрация, уменьшение количества канавок ради уменьшения зазора между канавками всегда является более разумным инженерным решением.
Как неравномерная индексация и переменные углы спирали нарушают частоту колебаний
Стандартные шаровидные фрезы с одинаковым расстоянием между канавками ударяют по заготовке через идеально равномерные промежутки времени, создавая периодические ударные силы, которые легко синхронизируются с собственной частотой вращения шпинделя. Чтобы устранить это, в наших конструкциях шаровидных концевых фрез из карбида используется неравномерное расположение канавок и переменные углы наклона спирали. Изменяя расстояние по окружности и угол наклона спирали вдоль канавки, мы делаем время удара при резке нерегулярным.
Эта конструкция с изменяемой геометрией рассеивает энергию удара в широком диапазоне частот, а не концентрирует ее на одном уровне. Механические цеха, тестирующие такие конструкции, предотвращающие вибрацию, сообщают, что резкий, пронзительный резонанс мгновенно смягчается, превращаясь в приглушенный, тихий гул. Поверхность заготовки меняется с волнистых линий на чистую, равномерную штриховку, что доказывает разрыв гармонической обратной связи.
Регулировка амплитуды за счет конструкции с углублением в шейке при обработке поверхностей из нержавеющей стали с длинным вылетом.
При обработке глубоких стенок из нержавеющей стали или глубоких полостей использование фрез с заточенной шейкой является одним из наиболее эффективных способов подавления вибрации на больших расстояниях. Работа полнозубой фрезы внутри глубокой полости чревата незначительным трением о боковые стенки, что мгновенно вызывает высокочастотную вибрацию. В отличие от этого, использование метрических шаровых концевых фрез с заточенной шейкой позволяет использовать только необходимую длину канавки, исключая нежелательное трение.
Уменьшение эффективной длины канавки при одновременной полировке радиуса перехода шейки направляет силы резания прямо вверх, в конус шпинделя. Во время полевых настроек точная корректировка ступенчатого профиля шейки поддерживает жесткость хвостовика, заметно уменьшая амплитуду отклонения на кончике инструмента. Этот дополнительный запас стабильности необходим для бесшумного 3D-профилирования при больших соотношениях глубины к диаметру.

Настройка параметров резки и траектории инструмента в CAM-системе непосредственно на месте обработки.
После выбора подходящей геометрии инструмента заключительным этапом устранения вибрации является точная настройка параметров резки на месте и траекторий движения инструмента в CAM-системе. Мы часто видим, как в цехах используют стандартную логику программирования для обработки нержавеющей стали шаровыми фрезами с плоским дном. Это несоответствие вызывает сильные скачки силы резания, усиливая незначительные гармоники шпинделя и превращая их в видимые поверхностные волны на заготовке.
Устранение вибрации никогда не сводится к простому снижению скорости вращения шпинделя или осевой глубины резания. Оптимизируя угол наклона оси инструмента, пересчитывая фактические скорости резания и согласовывая шаг обработки со скоростью подачи, можно активно избегать зон, склонных к вибрации. Эта двойная стратегия поддерживает низкое сопротивление резанию, обеспечивая стабильную обработку без вибрации без ущерба для времени цикла.
Резка с наклоном оси инструмента (15°–20°): избегание центральной точки шарового наконечника для увеличения фактической скорости резания.
При обработке плоских поверхностей или неглубоких донных полостей традиционные 3-осевые вертикальные траектории движения инструмента создают зону нулевой линейной скорости на кончике инструмента, что вызывает сильную вибрацию. Наклон оси инструмента на 15–20° — либо вдоль направления подачи, либо вбок — смещает активную зону резания от мертвой точки. Использование концевой фрезы с шаровидным наконечником для нержавеющей стали под углом перемещает зону контакта с более высокоскоростной стороной шара.
Этот угол наклона мгновенно преобразует осевые силы сжатия в радиальные силы, которые шпиндель может поглощать более эффективно. Благодаря избеганию нулевой скорости на конце инструмента, резка материала становится более плавной без сильного уплотнения стружки. Датчики вибрации, установленные на месте, показывают, что один только наклон оси инструмента может снизить амплитуду импульсов силы более чем на 40%, полностью подавляя резонанс при проколе.
Скорость подачи и компенсация шага: предотвращение пороговых значений вибрации при использовании метрических шаровых концевых фрез
Программисты часто упускают из виду эффект утонения стружки при работе шаровыми фрезами с малой нагрузкой. При чистовой обработке с небольшим шагом фактическая толщина стружки оказывается намного меньше запрограммированной подачи на зуб, что приводит к трению кромки о закаленный слой и вызывает вибрацию. При работе с высокоточными метрическими шаровыми концевыми фрезами необходимо рассчитать эффективный диаметр резания и применить множитель подачи.
Балансировка шага перемещения с осевой глубиной резания имеет решающее значение для предотвращения возникновения гармонических искажений. Если ваш станок входит в резонанс при определенном угле зацепления, небольшая корректировка шага перемещения на 5-10% изменит момент удара зуба. Это незначительное изменение гораздо эффективнее снижает накопление энергии вибрации, чем существенное снижение общей производительности.
Реальные показатели эффективности фрезерования попутным движением и динамического перемещения при снижении усилий резания.
Направление траектории движения инструмента определяет, как силы резания воздействуют на кромку при входе в материал. Мы неизменно рекомендуем попутное фрезерование, поскольку кромка входит в контакт с материалом при максимальной толщине стружки и сужается до нуля. Такое движение инструмента от толстого к тонкому позволяет кромке мгновенно захватывать материал, предотвращая сильное скольжение и трение, которые возникают при обычном попутном фрезеровании на упрочненных поверхностях.
Сочетание траекторий с постоянным зацеплением и большого зазора для стружки, обеспечиваемого двухлезвийной концевой фрезой для нержавеющей стали, выводит контроль усилия на новый уровень. Динамические траектории инструмента поддерживают фиксированную дугу контакта в острых углах, предотвращая резкие скачки усилия. Эта комбинация быстро удаляет липкую стружку, одновременно снижая пиковое сопротивление резанию непосредственно в источнике.
Синергия покрытия и подложки: как лучшие покрытия для концевых фрез из нержавеющей стали косвенно снижают вибрацию.
Руководители часто сосредотачиваются исключительно на жесткости станка и подаче, игнорируя влияние покрытий инструмента и подложек на динамическую стабильность. Покрытия делают гораздо больше, чем просто предотвращают износ; изменяя физическое трение и теплопередачу во время резания, они действуют как косвенные демпферы вибраций. Низкое сопротивление трению стабилизирует амплитуду силы резания, предотвращая резонанс системы.
Низкая теплопроводность нержавеющей стали создает интенсивное термомеханическое сцепление на передней поверхности инструмента, что приводит к нестабильным скачкам силы. Выбор оптимального покрытия для концевой фрезы из нержавеющей стали предполагает сочетание гладкого нанопокрытия с высокопрочной подложкой. Такая комбинация поглощает микровибрационные напряжения, обеспечивая более плавный процесс обработки вязких сплавов.
Снижение коэффициента трения: почему уменьшение температуры резки предотвращает вторичную вибрацию, вызванную наростом на режущей кромке (BUE)?
При чистовой обработке аустенитной нержавеющей стали высокие температуры и давление легко приводят к привариванию материала к передней поверхности инструмента. При микроскопическом исследовании мы видим, как липкие частицы привариваются к инструменту и отрываются под действием стружки. Этот бурный цикл роста и отрыва постоянно изменяет эффективный угол наклона передней поверхности инструмента, создавая вторичные ударные воздействия, которые вызывают вибрацию.
Чтобы разорвать этот порочный круг, нанокомпозитные покрытия на основе кремния и хрома обеспечивают исключительную смазывающую способность при высоких температурах и антиадгезионные свойства. Скользкое покрытие позволяет горячей стружке легко соскальзывать с передней поверхности режущей кромки, предотвращая попадание тепла в корпус режущей кромки. Поддержание температуры ниже порога адгезии предотвращает образование наростов на режущей кромке, стабилизирует колебания силы и устраняет вибрацию, вызванную нагревом.
Сравнительные данные испытаний: анализ вибростойкости покрытий концевых фрез из высококачественной нержавеющей стали при сухой и влажной обработке.
Выбор между сухой и влажной обработкой нержавеющей стали зависит от соответствия способа охлаждения характеристикам окисления покрытия. Традиционное жидкостное охлаждение подвергает покрытие высокочастотным термическим ударам во время прерывистых резов, вызывая микротрещины, которые приводят к сколам кромок. Напротив, использование охлаждения воздухом под высоким давлением или MQL позволяет наилучшему покрытию концевой фрезы для нержавеющей стали работать с максимальной эффективностью.
При охлаждении воздухом под высоким давлением на гладкой поверхности покрытия образуется защитная оксидная пленка. Данные испытаний показывают, что разброс колебаний силы снижается почти на 30% по сравнению с охлаждением влажным воздухом, что уменьшает риск резонанса. Однако при обработке глубоких полостей из стали 316L внутреннее охлаждение под высоким давлением остается необходимым для удаления стружки и предотвращения сильных вибраций при упаковке.
Повышение устойчивости к сколам при микровибрации с помощью подложек из сверхмелкозернистого карбида.
Абсолютное отсутствие вибрации невозможно в любых реальных условиях эксплуатации, поэтому прочность подложки является вашей последней линией защиты. Заводы, которые слепо выбирают крупнозернистые, хрупкие марки карбида, страдают от микроскопического скола кромок под воздействием микровибрации. Эти поврежденные кромки быстро усиливают амплитуду вибрации, создавая порочный круг, который портит качество обработки поверхности.
При заточке высококачественных твердосплавных концевых фрез мы выбираем наноразмерные твердосплавные подложки с размером зерна от 0.2 до 0.5 мкм и строго контролируемым распределением кобальта. Такая микроструктура обеспечивает исключительную прочность на изгиб и трещиностойкость. Даже при высокочастотных микровибрациях во время обработки деталей с большим вылетом, прочная подложка поглощает ударные напряжения, сохраняя целостность кромки и поддерживая равномерные силы резания.

Управление цепочками поставок и закупками на практике: поиск высокопрочных нестандартных инструментов на заводе по производству твердосплавных концевых фрез для нержавеющей стали.
Более десяти лет сотрудничества с высококлассными предприятиями позволили нам убедиться, что одной лишь корректировки параметров станка недостаточно для устранения сильной вибрации. Зачастую проблемы с вибрацией заложены непосредственно в режущий инструмент на этапе производства. Будучи специализированным производителем твердосплавных концевых фрез для заводов по обработке нержавеющей стали, мы регулярно проводим обратное проектирование параметров инструмента, используя данные о вибрации, полученные в цеху, и преобразуем информацию с места эксплуатации в точные стандарты шлифовки, соответствующие требуемой жесткости.
Для приобретения высокопроизводительных фрез требуется тесное техническое сотрудничество, а не просто заказ по каталогу. Микроскопическая подготовка кромки, контроль биения на микронном уровне и компенсация износа шлифовального круга — все это определяет поведение фрезы под большими нагрузками. Установление строгих производственных спецификаций и стандартов качества гарантирует, что каждый инструмент, поставляемый в ваш цех, будет обладать исключительной стабильностью.
Как европейские и американские клиенты указывают требования к заточке (подготовке кромки) для твердосплавных концевых фрез из нержавеющей стали
При выборе инструментов для обработки прочных сплавов подготовка кромки всегда является ключевым моментом обсуждения. Покупатели, впервые работающие с нержавеющей сталью, часто считают, что идеально заточенная кромка обеспечивает наилучший результат, но непассивированные кромки быстро скалываются под воздействием высоких сил резания, вызывая сильную вибрацию. Как специализированный производитель твердосплавных концевых фрез для заводов по производству нержавеющей стали, мы используем 5-осевые шлифовальные станки с нейлоновой щеткой или жидкостной полировкой для создания точного микрорадиуса от 5 мкм до 15 мкм (K-образная кромка или хонингованная кромка).
Этот микрорадиус укрепляет режущую кромку без увеличения сопротивления резанию, предотвращая концентрацию напряжений на хрупких кончиках. Опытные инженеры-технологи четко определяют профили пассивации на чертежах инструментов как первую линию защиты от ударных воздействий, приводящих к упрочнению при обработке. Точный контроль заточки кромки — вот что отличает обычные стандартные резцы от высококачественных, устойчивых к вибрации инструментов, изготовленных на заказ.
Требования к контролю биения (TIR < 0.005 мм) в высокоточных метрических шаровых концевых фрезах для обработки пресс-форм.
В прецизионном изготовлении медицинских или аэрокосмических пресс-форм незначительное радиальное биение вызывает колебания центробежной силы, оставляющие серьезные следы вибрации. При работе с высокоточными метрическими шаровыми концевыми фрезами для зеркальной полировки общее индикаторное биение (TIR) должно оставаться ниже 0.005 мм. Если биение достигает 0.01 мм, нагрузка приходится на один зуб, что вызывает высокочастотный гармонический резонанс.
Для достижения биения менее 0.005 мм по всей длине инструмента требуются высококачественные твердосплавные заготовки и гидравлический зажим во время шлифовки. При настройке процедур входного контроля качества (IQC) мы рекомендуем измерять биение на расстоянии, в три раза превышающем диаметр, с помощью оптического пресеттера. Обеспечение равномерной нагрузки на стружку по всем канавкам имеет важное значение для поддержания плавных сил резания и предотвращения периодической вибрации в источнике.
Оценка точности заточки и стабильности качества партий шаровых концевых фрез китайского производства: интерпретация отчетов о проверке ANCA/Rollomatic.
Экономичные китайские инструменты прочно закрепились в глобальных цепочках поставок, однако стабильность качества партий остается первостепенной задачей для покупателей. При оценке китайской концевой фрезы с шаровидным наконечником , не ограничивайтесь рекламными брошюрами и запросите исходные файлы шлифовки у компаний ANCA или Rollomatic, а также данные о партиях от систем контроля качества Zoller. Эти отчеты позволяют выявить точные отклонения в углах заточки, стабильности спирали и допусках радиуса шара.
Сосредоточение внимания на ключевых показателях — таких как точность профиля шарика в пределах ±0.005 мм и зеркальная полировка боковой поверхности — позволяет определить, использует ли поставщик надлежащую компенсацию износа шлифовального круга. Неравномерные углы заточки в партии приводят к непредсказуемым силам резания, вызывая преждевременную вибрацию на производстве. Проверка исходных данных шлифовки является ключевым навыком для закупочных команд, стремящихся найти надежный, виброустойчивый инструмент.
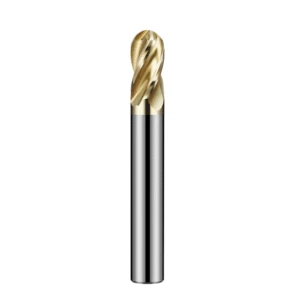
Примеры решения проблем с вибрацией нержавеющей стали у клиентов из западных стран и контрольный список для быстрого устранения неполадок на месте.
Для устранения вибрации при обработке контуров из нержавеющей стали необходим систематический подход, охватывающий геометрию, траектории движения инструмента, крепление заготовки и качество инструмента. Когда шпиндель начинает сильно вибрировать, операторам необходим немедленный и логичный алгоритм действий, а не слепое снижение скорости или подачи. Преобразовав механику резания в этапы поиска и устранения неисправностей в цеху, можно быстро определить источники вибрации и восстановить стабильность процесса.
За годы работы в сфере сервисного обслуживания мы разработали структурированную процедуру диагностики, позволяющую выявлять аппаратные и программные проблемы за считанные минуты. Большинство вибраций возникает из-за совокупного эффекта биения, выбора траектории движения инструмента и подготовки кромки, достигающих критического порога. Применение этого систематического контрольного списка позволяет устранить вибрацию без остановки производства и потери дорогостоящих заготовок.
Устранение следов вибрации на деталях из стали 316L для американского клиента, производителя медицинских изделий, с помощью китайской шаровой концевой фрезы.
Калифорнийский производитель медицинского оборудования, выпускающий детали из стали 316L на 5-осевых обрабатывающих центрах, столкнулся с сильными волнистыми следами вибрации при использовании концевой фрезы с шаровидным наконечником для нержавеющей стали. Процент проходов с требуемым шероховатостью поверхности Ra 0.4 мкм упал ниже 60%, что заставило цех заподозрить недостаточную жесткость их китайской концевой фрезы с шаровидным наконечником. После анализа траекторий обработки в CAM-системе и отчетов Zoller мы выявили три основные причины: вертикальные 3-осевые траектории инструмента, вызывающие трение при нулевой скорости, биение цанги на 0.012 мм и недостаточная скорость подачи, вызывающая упрочнение материала.
Мы применили трехэтапное решение: наклонили ось инструмента на 15°, чтобы избежать застоя на конце, перешли на термоусадочный держатель для снижения биения до менее 0.003 мм и увеличили подачу на зуб на 25% при высоком давлении MQL. Без смены марки фрезы шум при резке исчез, а чистота поверхности достигла Ra 0.3 мкм. Устранение вибрации почти вдвое увеличило срок службы инструмента, доказывая, что правильная настройка позволяет использовать экономически эффективные фрезы для получения безупречной чистоты поверхности.
Контрольный список для быстрой диагностики неисправностей в мастерской (5 минут): от биения держателя инструмента и давления охлаждающей жидкости до осевой глубины резания (AP)
Если во время контурной обработки нержавеющей стали вы слышите высокочастотный резонанс, перед остановкой работы выполните следующие действия, указанные в контрольном списке «Быстрое решение за 5 минут»:
-
Минута 1 (Проверка биения зажима): Измерьте биение на расстоянии, равном 3 диаметрам заготовки, с помощью индикатора часового типа. Если биение превышает 0.005 мм, очистите цангу или перейдите на термоусадочные или гидравлические держатели инструмента, чтобы обеспечить сбалансированное зацепление концевой фрезы с шаровидным наконечником из карбида.
-
Минута 2 (Проверка угла зацепления): Проверьте, попадает ли траектория движения инструмента в центральную точку нулевой скорости. На плоских поверхностях наклоните ось инструмента на 15° или отрегулируйте шаг перемещения на 10%, чтобы устранить гармоническую обратную связь.
-
Минута 3 (Проверка отвода стружки и охлаждающей жидкости): Убедитесь, что стружка плавно закручивается без фиолетового изменения цвета. Если стружка забивается в полости, увеличьте давление охлаждающей жидкости или переключитесь на подачу охлаждающей жидкости через шпиндель, чтобы мгновенно промыть повторно обработанную стружку.
-
Минута 4 (Перерасчет толщины стружки): Проверьте, не приводит ли истончение стружки к трению кромок о упрочненные слои. Увеличьте подачу на зуб на 15–20%, чтобы заставить кромки врезаться под твердую поверхность.
-
Пятая минута (Регулировка осевой глубины резания, Ap): При использовании длинномерных установок уменьшите осевую глубину резания (Ap) на 20%, одновременно увеличив скорость подачи. Этот метод с неглубоким резом и высокой подачей снижает сопротивление резанию и предотвращает вибрацию.
Если вы столкнулись с упорным резонансом при обработке вязких сплавов или глубоких полостей, проверьте свою настройку, используя этот контрольный список. Не стесняйтесь делиться чертежами деталей, марками материалов или текущими параметрами с нашей инженерной командой — мы всегда готовы помочь вам оптимизировать оснастку и устранить вибрацию на вашем производстве.






