


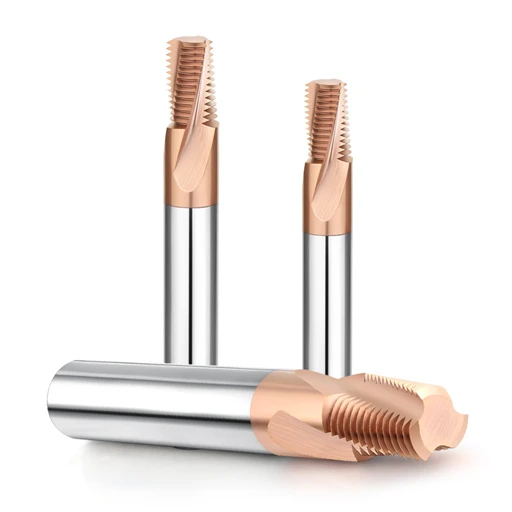
В прошлом месяце клиент из Штутгарта, Германия, прислал срочное электронное письмо по поводу партии недавно приобретенных твердосплавных резьбофрез, используемых для обработки корпусов клапанов высокого давления из стали 42CrMo4. Операторы станков были расстроены, потому что резьбонарезной калибр «Go» заклинивал после врезания всего двух витков резьбы, несмотря на безупречную чистоту поверхности.
Как инженеры с более чем 15-летним опытом работы в области исследований и разработок режущего инструмента и практической работы в цехах с ЧПУ, мы бесчисленное количество раз сталкивались с подобной ситуацией. Это классический случай, который мы часто видим в реальных проектах по нарезанию резьбы на стали. Многие коллеги, переходящие с традиционных метчиков, попадают в распространенную ловушку: они предполагают, что если программный код верен и инструмент не демонстрирует явного износа, то результирующая резьба должна быть в пределах допуска.
В действительности все гораздо сложнее. При обработке высокотвердой предварительно закаленной стали (например, в тех случаях, когда требуется резьбофрезер с твердостью HRC55) или конической резьбы американских труб (с использованием резьбофрезы NPT) такие факторы, как высокая прочность на растяжение, тепловыделение при резке и жесткость зажима держателя инструмента, напрямую влияют на микроскопическое качество. Независимо от того, производите ли вы мелкосерийные прототипы или управляете крупносерийными производственными линиями, использующими резьбофрезы массового производства, надежный процесс повторного контроля и диагностики дефектов является вашей главной гарантией.
Если мы будем просто отбраковывать заготовки на основании результатов измерений, не исследуя первопричины отклонений размеров — такие как ошибки компенсации радиуса инструмента, деформация инструмента и износ покрытия, — мы навсегда будем полагаться на догадки. Когда проходной/непроходной калибр «бьет тревогу» на стальной детали, можно ли мгновенно определить, связана ли проблема с деформацией инструмента, ошибкой угла боковой поверхности резьбы или деформированной резьбой на дне глухого отверстия?
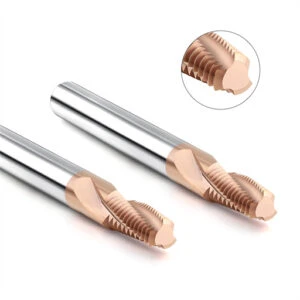
Контроль резьбы с помощью резьбонарезных калибров: обучение клиентов из западных стран использованию калибров для устранения неисправностей, возникающих при фрезеровании твердосплавных резьб.
В ходе общения с техническими руководителями в Европе и США мы заметили, что многие опытные токари испытывают разочарование во время проверки калибров. Привыкшие к простоте традиционных метчиков для формовки, они часто предполагают, что твердосплавная резьбофреза имеет недостаточный размер, когда калибр заедает. Однако наш опыт показывает, что даже высокая жесткость твердосплава не может полностью исключить незначительные отклонения, вызванные сопротивлением резанию в высокопрочной стали.
Для решения этой проблемы мы всегда советуем цехам рассматривать резьбовые калибры не просто как инструменты для проверки качества деталей, а как датчики для диагностики условий резания. Из-за модуля упругости материала стальные детали проявляют специфические характеристики сопротивления при трехкоординатной спиральной интерполяции. Наша задача — использовать стандартизированный контроль с помощью калибров для выявления деформаций, вызванных недостаточной жесткостью системы, а затем применять точную компенсацию в системе ЧПУ.
Проходной/непроходной калибр застрял на полпути? Правда о деформации инструмента при обработке среднеуглеродистой стали.
Во время обслуживания клиента на Среднем Западе США, занимавшегося обработкой корпусов клапанов из стали 4140, калибровочный шаблон закрутился на три оборота, а затем заклинил на полпути. При этом устройство предварительной настройки инструмента не показало никаких проблем с диаметром шага резьбы. После диагностики на станке мы подтвердили, что причиной является классическое радиальное отклонение инструмента, характерное для резьбофрезерных фрез для стали . По мере продвижения фрезы вглубь отверстия, увеличение вылета инструмента приводит к возникновению боковых сил резания на кончике инструмента, в результате чего диаметр шага резьбы в нижней части отверстия становится меньше диаметра отверстия.
Для решения проблемы конусности мы настоятельно не рекомендуем изменять глобальные координаты станка, поскольку это приводит к слишком свободному зазору и выходу нижней части за пределы допуска. Наше решение заключается в добавлении команды «Пружинный проход» в макропрограмму или программное обеспечение CAM, чтобы перемещать инструмент по той же траектории без увеличения подачи. Этот проход для очистки удаляет материал, пропущенный из-за упругого восстановления инструмента, позволяя калибру плавно скользить до самого низа.
Анализ методов точной настройки шага резьбы при нарезании резьбы твердостью HRC55 в закаленной стали.
Обработка предварительно закаленной инструментальной стали с твердостью от HRC50 до HRC55 — сложная задача для любой мастерской. Шведский производитель пресс-форм столкнулся с этим при использовании резьбофрезы с твердостью HRC55 на штамповочных штампах для автомобильных деталей, где высокий предел текучести препятствовал проникновению калибра Go. В таких условиях твердосплавная подложка подвергается интенсивному контакту под высоким давлением, что может привести к разрушению диаметра шага резьбы или отслоению покрытия инструмента от термического удара.
При работе с несоответствующими допускам размерами резьбы в таких твердых сталях мы используем метод микроинкрементальной компенсации. После проверки динамической балансировки шпинделя станка и силы зажима держателя мы даем операторам указание постепенно уменьшать значение компенсации износа инструмента в системе ЧПУ с шагом 0.005 мм. Уточнение профиля резьбы посредством многократных пробных резов предотвращает искажение угла наклона резьбы или сколы режущей кромки из-за агрессивных корректировок.
Почему «трехпроводной метод» необходим для первичной проверки резьбофрез, продаваемых оптом.
Как производитель инструментов, мы проводим строгий 100% контроль качества всех оптовых заказов перед отгрузкой с использованием оптических измерительных систем. Однако, когда зарубежные машиностроительные предприятия внедряют эти резьбофрезы оптом на высокоинтенсивные производственные линии, мы настаиваем на том, чтобы их отделы контроля качества использовали трехпроводной метод при проверке первого образца. Это связано с тем, что данные заводской проверки отражают только внутреннюю геометрию инструмента, тогда как проверка первого образца выявляет размеры всей системы в реальных условиях цеха.
Преимущество метода измерения с помощью трех проводов заключается в его невосприимчивости к помехам от мелких заусенцев на поверхности резьбы или искажениям угла профиля. Он обеспечивает наиболее точное отражение глубины канавки, фактически вырезанной в стальной заготовке. Сравнение этих данных со стандартными параметрами позволяет операторам прогнозировать производительность инструмента на их конкретном оборудовании, устанавливая надежную базовую линию для компенсации износа перед крупносерийной обработкой.
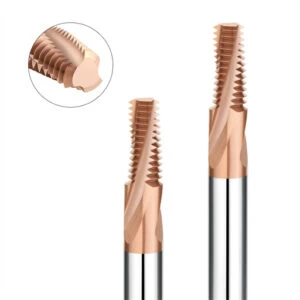
Уплотнительные поверхности и специальная резьба: наши практические стандарты предотвращения утечек при проверке резьбофрез NPT.
В производстве трубопроводов и гидравлических клапанов контроль герметичности резьбы осуществляется на совершенно ином уровне, чем контроль стандартных механических соединений. Мы часто сталкиваемся с клиентами, работающими в сфере управления жидкостями, у которых детали проходят проверку стандартным калибровочным инструментом, но при испытаниях под давлением 20 МПа происходит утечка масла вдоль боковых поверхностей резьбы. При использовании резьбофрезы NPT для обработки таких конических резьб с шагом 1:16 контроль должен выходить за рамки проверки диаметра шага и обеспечивать идеальное герметичное соединение «металл к металлу».
Стандартные методы контроля резьбы показывают только локальные данные поперечного сечения и не позволяют оценить непрерывность профиля по всей конической поверхности. Поэтому мы рекомендуем клиентам использовать несколько практических стандартов для перекрестной проверки в процессе контроля качества. Такой проактивный подход позволяет предприятиям полностью исключить потенциальные риски утечек, например, вызванные незначительными задержками интерполяции данных станком или неровностями траектории движения инструмента, до начала сборки.
Конусность и профиль резьбофрезы NPT: предотвращение утечек при сборке с помощью ступенчатых калибров L1/L3.
Однажды мы помогали производителю нефтепромыслового оборудования из Техаса, используя резьбофрезу NPT для обработки толстостенных стальных фитингов. В цехе сообщили, что, хотя детали проходили стандартную проверку с помощью пробкового калибра L1 при ручной затяжке, при фактической сборке в ходе испытаний на герметичность под высоким давлением наблюдался 5% отказов. Мы рекомендовали комбинированный подход с использованием пробкового калибра L3, который позволяет затянуть резьбу на три витка глубже, и обнаружили, что недостаточная жесткость системы приводит к тому, что более глубокие витки резьбы принимают свободную «трубчатую» форму.
Для конической резьбы труб полагаться только на калибр L1 недостаточно; необходимо сравнить разницу в количестве витков между калибрами L1 и L3. Если разница в глубине ступеней отклоняется от стандартных значений, это указывает на деформацию конуса резьбы, которую невозможно исправить позже с помощью тефлоновой ленты или герметика. Для исправления этого мы вносим незначительные корректировки наклона в радиус начала и точку выхода траектории движения инструмента по оси Z в программе ЧПУ, обеспечивая идеальное соответствие каждого витка конусу.
Обнаружение дефектов в первой и последней резьбах стальных трубных фитингов с помощью оптического компаратора.
В массовом производстве, особенно при работе с глухими фитингами с ограниченным зазором для инструмента, первая и последняя резьбы являются наиболее слабыми звеньями в системе предотвращения утечек. При использовании стального резьбонарезного инструмента на высокопрочной углеродистой стали неправильные пути захода резьбовой дуги часто приводят к сплющиванию кончика первой резьбы или оставляют остаточную стружку, которая деформирует окончательный профиль резьбы при отводе. Эти микроскопические дефекты практически невозможно обнаружить стандартными манометрами, но они создают удобные пути для утечек жидкости под высоким давлением.
Наша стандартная диагностическая процедура для поиска труднообнаружимых утечек заключается в продольном разрезании заготовки с помощью электроэрозионной обработки проволокой и исследовании профиля под оптическим компаратором при 20-кратном увеличении. Эта проекция четко показывает фактический профиль, вырезанный в стали; сравнение его со стандартным шаблоном мгновенно показывает, является ли первый переход резьбы плавным или на конечном этапе резьбы имеются заусенцы. Выявление этих дефектов позволяет нам корректировать углы ввода инструмента в программе или точно настраивать угол заточки режущей кромки для устранения дефектов в источнике.
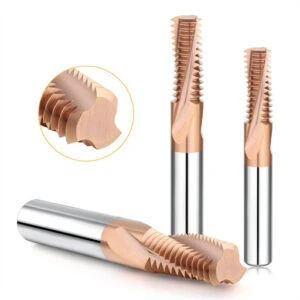
Шероховатость поверхности и микроскопические дефекты: диагностика повреждений стальных резьбонарезных инструментов по стружке и поверхности резьбы.
Во время плановых обходов цеха мы часто шутим, что стружка и поверхности заготовок — это «кожа» и «жизненно важные показатели» станка. Многие инженеры сосредотачиваются исключительно на том, проходит ли резьба через калибр, полностью упуская из виду такие тонкие детали, как едва заметные заусенцы или тусклый блеск на боковых поверхностях резьбы. При использовании стального резьбонарезного инструмента на прочной легированной или закаленной стали любой незначительный износ кромки, микросколы или термический отжиг немедленно проявляются в шероховатости поверхности.
Наш опыт диагностики дефектов в цеху, основанный на анализе рисунка боковых поверхностей резьбы с помощью лупы с большим увеличением и оценке морфологии стружки, сопоставим с точностью дорогостоящих лабораторных испытаний. При резке стали выделяется интенсивное тепло сдвига; когда режущая кромка затупляется, деформация материала переходит от чистого среза к сильному выдавливанию. В этом случае мы наблюдаем микроскопические дефекты, чтобы определить, нарушено ли термодинамическое равновесие системы, что позволяет нам вмешаться до полного выхода инструмента из строя.
Предотвращение «разрыва» резьбовой поверхности: определение износа покрытия твердосплавной резьбофрезы по состоянию боковой поверхности.
Недавно мы помогли британскому производителю трансмиссий устранить проблемный дефект, при котором внутренние резьбы в высокопрочной конструкционной стали 30CrMnSiA были шероховатыми на ощупь, несмотря на прохождение контрольных проверок. Мы сняли твердосплавную резьбофрезу и исследовали ее под микроскопом, обнаружив, что покрытие на боковой поверхности полностью отслоилось, вызвав незначительную пластическую деформацию подложки. Этот прямой контакт металла с металлом из-за разрушения покрытия стал основной причиной разрыва поверхности.
При обработке стали твердосплавными боковыми режущими кромками покрытие (например, TiAlN или AlCrN) действует как тепловой барьер и снижает трение, обеспечивая плавный отвод стружки. Если вы заметили, что поверхность боковой стенки резьбы тускнеет или становится шероховатой — даже если размеры остаются в пределах допуска — это сигнализирует о том, что срок службы покрытия инструмента истек. Мы рекомендуем заменить инструмент раньше или снизить линейную скорость резания на 10–15%, вместо того чтобы пытаться изготовить последние детали и рисковать браком.
Риск образования накипи на дне глухих отверстий в стали: выявление и предотвращение неровностей резьбы и сколов на готовой резьбе.
Нарезание резьбы в глухих отверстиях — задача крайне сложная, особенно при обработке низкоуглеродистых или мягких сталей, которые очень склонны к слипанию. Итальянский клиент, занимающийся обработкой оснований гидравлических цилиндров, заметил, что качество резьбы в отверстии было идеальным, но последние два-три витка резьбы внизу постоянно имели неполный профиль и иногда скалывались. Наблюдая за удалением стружки на месте, мы пришли к выводу, что на кончиках инструментов в нижней части отверстия образуется нарост.
Когда резьбофрезы для стали достигают дна глухого отверстия, зона резания подвергается воздействию сильного нагрева и давления, а внутренняя система охлаждения не может эффективно очистить ограниченное пространство. Это приводит к тому, что мельчайшие стальные стружки привариваются к кончику инструмента, образуя нарост, который изменяет исходный угол заточки и деформирует нижнюю резьбу. При быстром отводе инструмента этот нарост отламывается, часто отрывая кусок от твердосплавного наконечника; мы исключаем этот риск, рекомендуя ступенчатую подачу или выдержку 0.2 секунды для удаления стружки сжатым воздухом.
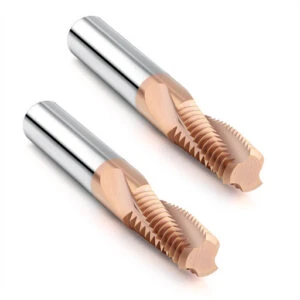
Практические занятия в цеху: наш трехэтапный метод тонкой настройки для операторов станков.
Все результаты диагностики, полученные при проверке резьбы с помощью резьбонарезного инструмента, в конечном итоге должны быть преобразованы в конкретные корректировки на панели управления ЧПУ. За годы работы по оказанию технической поддержки на предприятиях западных стран мы заметили, что даже опытные инженеры испытывают искушение пойти на компромиссы, например, изменить глобальную систему координат, когда резьба выходит за пределы допуска. Эти грубые корректировки часто приводят к новым геометрическим ошибкам, нарушая размерные соотношения других важных элементов заготовки.
Для решения этой проблемы мы разработали стандартизированный процесс точной настройки фрезерования стальной резьбы, основанный на кинематике станка и механике материалов. Мы призываем наших коллег оценить этот подход с учетом жесткости оборудования и условий настройки в своих цехах, чтобы интегрировать его в свои стандартные операционные процедуры контроля качества. Этот метод основан на управлении на основе данных, позволяющем минимизировать отклонения на микронном уровне, возникающие при использовании стального резьбонарезного инструмента для обработки сложных материалов.
Шаг 1: Правильная настройка компенсации радиуса инструмента (смещения износа) в системе ЧПУ на основе данных измерительного прибора.
Если при проверке обнаруживается, что калибр «Проходной», а калибр «Непроходной» указывает на превышение диаметра шага резьбы, наиболее безопасной точкой для точной настройки является смещение износа радиуса инструмента. Если вы обрабатываете стандартную углеродистую сталь и обнаруживаете, что резьба слишком тугая, вы можете ввести отрицательное значение смещения износа, например, -0.01 мм. Это заставит станок слегка сместить траекторию твердосплавной резьбофрезы наружу во время команды компенсации резца G41 без изменения исходных настроек геометрии.
Мы часто подчеркиваем операторам, что регулировка смещения износа должна производиться по принципу постепенных, незначительных изменений, а не резких корректировок. После каждой регулировки значения смещения износа выполните пробный рез на одном блоке и повторно измерьте диаметр шага с помощью контрольных шаблонов, чтобы убедиться в линейном изменении диаметра шага. Такой рациональный подход к настройке станка помогает избежать брака дорогостоящих заготовок из-за случайного перерезания, вызванного необдуманными действиями.
Шаг 2: Применение техники «пружинного прохода» на предварительно закаленной стали HRC55 для устранения помех.
Изменение только смещений не всегда решает проблему отклонения твердосплавного инструмента под воздействием больших радиальных сил резания. Если вы используете резьбофрезу HRC55 для обработки закаленной инструментальной стали или боретесь с вибрацией в глубоких отверстиях, попробуйте дать команду станку вернуться к исходной траектории, не изменяя компенсацию радиуса. При обработке высокотвердой стали предел текучести материала приводит к деформации всей системы под нагрузкой, оставляя небольшое количество несрезанного материала.
Преимущество техники пружинного прохода заключается в том, что она не увеличивает глубину резания и не создает термической нагрузки. Вместо этого она использует естественное упругое восстановление инструмента для чистого удаления остатков материала, оставшихся после предыдущего отклонения режущей кромки. Отзывы клиентов показывают, что добавление одного или двух чистовых проходов позволяет плавно обрабатывать детали малого диаметра, улучшает качество боковой поверхности и удаляет упрочненные слои, продлевая срок службы инструмента.
Шаг 3: Обеспечение абсолютной нулевой точности с помощью устройства для установки инструмента при замене резьбофрез в крупносерийном производстве.
В крупномасштабном производстве узкие места часто возникают во время смены инструмента из-за различий между деталями. Если вы управляете проектом с большим объемом производства, требующим частой замены резьбофрез, необходимо внедрить строгий процесс контроля смещения нулевой точки с использованием прецизионных устройств для установки инструмента. Хотя на нашем заводе поддерживаются жесткие допуски по профилю, динамическая балансировка может быть нарушена из-за теплового расширения шпинделя во время высокоскоростной работы или незначительных изменений при ручном зажиме.
После установки нового инструмента мы рекомендуем измерить статическую осевую длину и радиальный радиус, а также проверить динамическое радиальное биение с помощью индикатора. Если исходные детали отличаются от обработанных до замены инструмента, следует рассмотреть возможность измерения момента затяжки или термического смещения, прежде чем сомневаться в качестве инструмента. Для сложных проектов, включающих фрезу для резьбонарезного инструмента NPT со строгими требованиями к герметизации, мы будем рады, если вы поделитесь условиями эксплуатации, чертежами и марками материалов, чтобы мы могли совместно разработать оптимальные технологические решения.






