


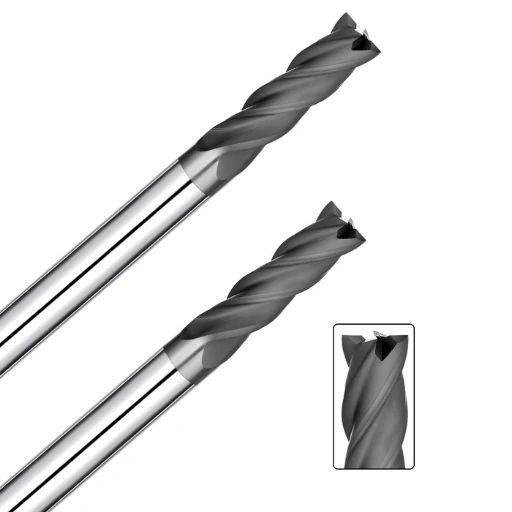
Эффективное использование алмазных фрез стало крайне важным для повышения эффективности обработки, стабильности и контроля затрат в точном производстве. Эти инструменты широко используются для высокоточной резки графитовых электродов, композитных материалов и высокотвердых неметаллов благодаря их высокой износостойкости, низкому поверхностному трению и способности сохранять размерную стабильность в течение длительной обработки. Достижение максимальной эффективности требует глубокого понимания структуры покрытия инструмента, геометрии, параметров резания и планирования процесса. Эти факторы напрямую влияют на производительность алмазных концевых фрез , особенно при обработке сложных форм и в условиях непрерывных высоких нагрузок.
При обработке материалов, подверженных быстрому износу, таких как графитовые формы и электроды, использование концевых фрез с алмазным покрытием для графита значительно снижает затупление кромок, что приводит к более гладкой поверхности и более стабильным размерам. По сравнению с обычными твердосплавными инструментами, срок службы инструмента может быть в несколько раз больше при тех же условиях, что делает производственные циклы более предсказуемыми и повышает общую эффективность производства. Для дальнейшей оптимизации производительности многие компании сотрудничают с поставщиками алмазных фрез для станков с ЧПУ, настраивая геометрию инструмента, слои покрытия и методы усиления кромок для достижения более высокой эффективности и стабильности в конкретных областях применения.
От планирования процесса и оптимизации параметров до выбора инструмента — каждый аспект тесно связан с повышением эффективности. Полная интеграция характеристик инструмента со свойствами материала, технологическими процессами и производительностью оборудования необходима для максимального использования преимуществ алмазных фрез при обеспечении точности.
Ключевые факторы выбора высокопроизводительных фрез с алмазным покрытием
Выбор высокоэффективных фрез с алмазным покрытием требует комплексной оценки по многим параметрам, включая характеристики материала, структуру инструмента, процесс нанесения покрытия и предполагаемое применение. Различные материалы и детали предъявляют различные требования, а качество покрытия, форма кромки и износостойкость инструмента напрямую влияют на ритм обработки, стабильность резания и общие эксплуатационные расходы. Точное соответствие характеристик инструмента требованиям обработки обеспечивает стабильную резку высокотвёрдых материалов, графитовых электродов и композитов, повышая производительность непрерывной обработки и сокращая время простоя, вызванное износом инструмента.
Выбор правильного типа алмазного покрытия в зависимости от обрабатываемого материала
Различные материалы требуют покрытия с разной износостойкостью и адгезионными свойствами. Неметаллические или высокоабразивные материалы нуждаются в обработке поверхности с высокой износостойкостью и низким трением для поддержания остроты режущей кромки. При обработке графита, электродов или керамики соответствующее покрытие снижает абразивный износ от пыли, повышает долговечность инструмента и предотвращает преждевременный выход из строя. Для высокотвёрдых композитов необходимы покрытия с усиленными связующими слоями и высокой термостойкостью для поддержания стабильности при высокоскоростной резке.
Влияние геометрии инструмента на эффективность обработки
Геометрия инструмента, включая конструкцию режущей кромки, форму канавок, угол наклона спирали и профиль концевой фрезы , влияет на сопротивление резанию и качество поверхности. Более острые кромки снижают нагрузку на режущую кромку и повышают эффективность шпинделя, а оптимизированные канавки улучшают удаление пыли и стружки, особенно при обработке графита или хрупких материалов. Хорошо продуманная геометрия обеспечивает стабильность при высокоскоростной обработке, создавая более плавные траектории движения инструмента и способствуя повышению общей эффективности автоматизированной обработки.
Различия в эксплуатационных характеристиках однослойных и многослойных покрытий в различных сценариях
Однослойные покрытия обеспечивают низкое трение и подходят для высокоточной обработки поверхностей или лёгкой резки, сохраняя остроту мелких деталей. Многослойные покрытия отлично подходят для длительной непрерывной обработки, обеспечивая превосходную износостойкость и предотвращая появление микротрещин. Различия в структуре покрытия влияют на размерную стабильность при крупносерийном производстве и стабильность производственного ритма.
Причины выбора специализированных концевых фрез с алмазным покрытием для обработки графита
Графит обладает высокой абразивностью, что приводит к быстрому износу, затуплению и выкрашиванию обычных инструментов. Инструменты, оптимизированные для работы с графитом, обеспечивают более длительный срок службы в условиях высокой запыленности, сокращают частоту замены инструмента и предотвращают такие дефекты обработки, как выкрашивание или сколы. Специальная геометрия улучшает отвод стружки, обеспечивая более гладкие поверхности. Эти инструменты идеально подходят для обработки электродов, зачистки углов пресс-форм и высокоскоростной контурной обработки, сводя к минимуму отклонения размеров между партиями деталей.
Преимущества специальных инструментов при точной обработке
Стандартные инструменты могут не обеспечивать баланс эффективности и точности при обработке сложных деталей или деталей с жесткими допусками. Изготовление на заказ у опытных поставщиков позволяет корректировать геометрию режущей кромки, толщину покрытия, структуру хвостовика или форму канавки в соответствии с материалом, оборудованием и условиями резания. Индивидуальные решения повышают стабильность обработки, сокращают время тестирования инструмента и обеспечивают надежную основу для массового производства, особенно графитовых электродов, высокоточных пресс-форм и высокотехнологичных неметаллических компонентов.
Оптимизация параметров резания для повышения эффективности обработки
Рациональная настройка параметров резания имеет решающее значение для повышения эффективности и продления срока службы инструмента. Регулировка скорости шпинделя, подачи, глубины резания и боковой нагрузки снижает износ инструмента, улучшает качество поверхности и минимизирует влияние тепла и вибрации на точность. Оптимизация параметров с учетом твердости и теплопроводности материала обеспечивает стабильную и непрерывную обработку. В сочетании с точным зажимом приспособления и управлением смазочно-охлаждающей жидкостью эти стратегии повышают как эффективность, так и качество поверхности.
Рациональное согласование скорости вращения шпинделя и скорости подачи
Эффективность и качество резки зависят от правильного подбора скорости вращения шпинделя и подачи. Для различных материалов существуют свои допуски; баланс скорости вращения и подачи снижает трение, нагрев и преждевременный износ инструмента. Для высокотвёрдых или хрупких материалов увеличение скорости вращения шпинделя при снижении подачи обеспечивает стабильность. Для графита и композитов умеренное снижение скорости вращения и равномерное регулирование подачи уменьшают пылеобразование и засорение инструментом.
Стратегии оптимизации глубины резания и нагрузки на боковую кромку
Глубина резания влияет на толщину стружки и нагрузку на инструмент. Чрезмерная боковая нагрузка приводит к выкрашиванию и вибрации. Многослойное или ступенчатое резание снижает нагрузку, сохраняя эффективность. Точная регулировка глубины резания и боковой нагрузки обеспечивает точность размеров, качество поверхности и снижает влияние вибрации на стабильность.
Как улучшить качество поверхности за счет уменьшения трения инструмента
Трение увеличивает расход энергии и шероховатость поверхности. Выбор подходящего покрытия, контроль скорости, а также использование СОЖ или резка без СОЖ снижают трение, повышают эффективность и защищают кромки инструмента. Прерывистая резка и смазка уменьшают накопление тепла, улучшая качество поверхности и предотвращая образование микротрещин.
Специальная настройка параметров для высокоскоростной обработки
Высокоскоростная резка приводит к выделению тепла и возникновению центробежной силы. Регулировка скорости шпинделя, подачи и глубины резания в сочетании со стратегиями подачи СОЖ стабилизирует резку, снижает износ и обеспечивает высокую эффективность обработки. При обработке хрупких или твёрдых материалов тщательное планирование траектории предотвращает забивание стружки и её разрушение.
Правильные методы снижения воздействия пыли при обработке графита
Графитовая пыль влияет на стабильность и точность резания. Регулировка параметров, использование пылеудаления или резка с использованием СОЖ снижают помехи. Правильная подача и глубина резания в сочетании с многолезвийными инструментами обеспечивают оптимальный сход стружки, снижают износ и обеспечивают качество поверхности и размерную стабильность.
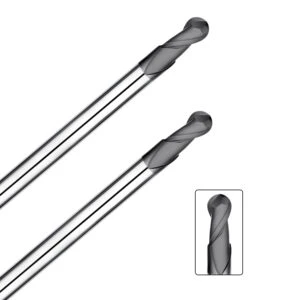
Методы продления срока службы инструмента с использованием фрез с алмазным покрытием
При высокоточной обработке срок службы инструмента напрямую влияет на эффективность производства и качество деталей. Научно обоснованное управление режимами резания, оптимизация стратегий обработки и выбор подходящих методов охлаждения могут значительно снизить износ инструмента. Это также сводит к минимуму риск поломки при обработке высокотвёрдых, хрупких и графитоподобных материалов. Поддержание стабильного резания и снижение накопления термических напряжений являются ключевыми факторами продления срока службы инструмента. Кроме того, сочетание оптимизации программы, планирования траектории резания и систем мониторинга инструмента гарантирует сохранение эффективности алмазных фрез, одновременно снижая производственные затраты и время простоя.
Выбор правильного метода охлаждения для оптимального срока службы инструмента
Стратегии охлаждения напрямую влияют на износ инструмента и качество поверхности. Для материалов с высокой теплопроводностью или при длительном непрерывном резании жидкостное охлаждение или минимальное количество смазки (MQL) снижают температуру инструмента и предотвращают отслоение покрытия. Напротив, для графита и других водопоглощающих материалов предпочтительнее резка без СОЖ, поскольку она предотвращает разбухание материала, уменьшает налипание пыли и снижает риск коррозии. Выбор правильного метода охлаждения в сочетании с оптимизированными параметрами резания продлевает срок службы инструмента, обеспечивая при этом стабильные условия обработки.
Уменьшение сколов инструмента и микротрещин на поверхности
Выкрашивание и микротрещины часто возникают из-за перегрузки, вибрации или концентрации термических напряжений. Контролируя глубину резания и нагрузку на боковую кромку, а также оптимизируя траекторию движения инструмента и стратегию подачи, можно минимизировать мгновенные нагрузки на инструмент. Равномерное резание и многослойная обработка дополнительно снижают концентрацию напряжений и предотвращают поломку. Для хрупких материалов снижение скорости вращения шпинделя и балансировка сил резания также являются эффективными стратегиями продления срока службы инструмента.
Мониторинг износа и планирование циклов замены
Износ инструмента зависит от свойств материала. Высокотвёрдые материалы склонны к сколам кромок, а обработка графита может привести к локальному отслоению покрытия. Регулярный осмотр режущих кромок, мониторинг качества поверхности и использование системы управления сроком службы инструмента позволяют рационально планировать циклы замены. Это обеспечивает стабильную точность обработки и предотвращает брак деталей, повышая общую эффективность производства.
Снижение влияния графитовой пыли на износ покрытия
Графитовая пыль налипает на покрытие инструмента и ускоряет износ. Внедрение эффективных систем пылеудаления, оптимизация параметров резания, а также регулировка глубины резания и подачи способствуют плавному отводу стружки и уменьшению скопления пыли. Многолезвийные инструменты и прерывистая резка дополнительно снижают локальное трение и продлевают срок службы покрытия, особенно при обработке графитовых электродов.
Минимизация износа инструмента за счет оптимизации программы
Траектория резания, последовательность и стратегия подачи напрямую влияют на нагрузку на инструмент и распределение напряжений. Оптимизация программ предотвращает чрезмерные нагрузки, снижает частоту повторных резов и минимизирует воздействие тепла и вибрации. Кроме того, использование моделирования обработки и моделей прогнозирования срока службы инструмента позволяет предварительно корректировать траектории инструмента, гарантируя, что концевые фрезы с алмазным покрытием будут находиться в оптимальном состоянии для высокоэффективной обработки, что значительно продлевает срок их службы.
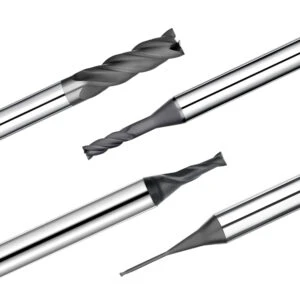
Технические приемы повышения стабильности и однородности обработки
При высокоточной обработке стабильность и постоянство параметров напрямую влияют на размерную точность деталей, качество поверхности и общую эффективность производства. Оптимизация конструкции оснастки, контроль вибрации станка, корректировка траектории инструмента и последовательности резания могут значительно снизить отклонения в обработке и процент брака. Для хрупких материалов, таких как графит, поддержание стабильных условий резания снижает сколы кромок и образование микротрещин, одновременно продлевая срок службы инструмента. Использование передового программного обеспечения CAM и точных стратегий компенсации инструмента обеспечивает стабильные результаты высокой точности при обработке сложных деталей.
Повышение стабильности фрезерования с помощью жестких приспособлений
Жёсткость крепления критически важна для равномерного приложения усилий к инструменту и минимизации вибрации. Высокожёсткие, точно позиционируемые крепления предотвращают смещение заготовки и микровибрации при высокоскоростной резке и глубокой обработке, повышая эффективность резания и качество поверхности. Для тонкостенных или хрупких материалов жёсткие крепления снижают концентрацию напряжений, предотвращая образование локальных трещин и дефектов.
Контроль чувствительности инструмента с алмазным покрытием к биению шпинделя
Биение или вибрация шпинделя могут существенно повлиять на работу инструментов с алмазным покрытием, вызывая повреждение кромок и царапины на поверхности. Регулярные проверки шпинделя, правильное техническое обслуживание и высокоточный выбор шпинделя снижают неравномерность усилий инструмента и отклонения в обработке. В сочетании с оптимизированными параметрами резания и планированием траектории инструмента это повышает стабильность процесса.
Оптимизация параметров CAM для плавных траекторий движения инструмента
Плавность траектории движения инструмента имеет решающее значение для стабильности обработки. Оптимизация траектории резания, контроль изменения угла и обеспечение непрерывности подачи снижают колебания усилия резания и воздействие вибрации. При обработке сложных контуров плавность движения повышает точность, продлевает срок службы инструмента и обеспечивает равномерную обработку поверхности.
Поддержание стабильных размеров с помощью точной настройки инструмента и компенсации
Точная настройка инструмента и компенсация корректируют отклонения в режиме реального времени, обеспечивая точность положения реза. В сочетании с системами координат станка и проверкой на основе моделирования это позволяет контролировать размерные погрешности и повышать однородность деталей. Для графита или хрупких материалов компенсация предотвращает локальный перерез и обеспечивает высокую точность обработки.
Уменьшение разрушения кромок при обработке графита
Поломка кромки часто возникает из-за вибрации, забивания стружкой и неравномерного усилия инструмента. Регулировка скорости резания, подачи и глубины, а также послойное резание и оптимизированная геометрия инструмента обеспечивают плавный отвод стружки и снижают колебания усилия. Высокожёсткие крепления, точная настройка инструмента и система охлаждения дополнительно минимизируют поломку кромки, улучшая целостность и однородность поверхности.
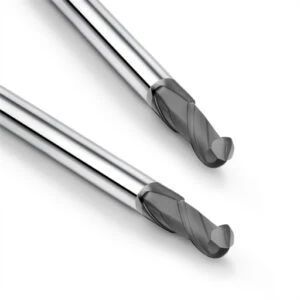
Эксклюзивные стратегии применения концевых фрез с алмазным покрытием для графита
Обработка графита – хрупкий материал, склонный к образованию отслоений и пылеобразованию, требующий стабильной резки и оптимизации траектории движения инструмента. Корректировка геометрии инструмента, параметров резания и стратегий эвакуации стружки повышает эффективность, одновременно снижая износ кромок и вероятность поломки. В производстве пресс-форм, обработке графитовых электродов и высокоточной обработке деталей специальные стратегии обеспечивают стабильную резку, продлевают срок службы инструмента, повышают точность и качество поверхности деталей.
Понимание структуры частиц графита и износа инструмента
Рыхлая структура частиц графита и неравномерная твёрдость могут вызывать локальный износ и образование микротрещин. Анализ плотности и размера частиц позволяет регулировать скорость резания, подачу и глубину резания для поддержания стабильного усилия инструмента. Такой подход снижает быстрый износ кромок, улучшая непрерывность обработки и качество поверхности.
Внедрение стратегий обработки для уменьшения сколов кромок
Выкрашивание кромок часто вызывается вибрацией и неравномерным распределением усилий. Плавные переходы траектории инструмента, послойное резание и многоступенчатая регулировка глубины уменьшают выкрашивание и сколы на углах. В сочетании с правильной скоростью резания и подачей эти стратегии обеспечивают гладкость кромок и повышают точность обработки деталей.
Выполнение высокоскоростной очистки углов при обработке графитовых пресс-форм
Зачистка углов обеспечивает точность детали и точность сборки. Высокоскоростная резка и оптимизированные углы позволяют быстро удалять кромки, минимизируя нагрузку на инструмент и вибрацию. Многолезвийная конструкция инструмента и оптимальная скорость подачи сохраняют остроту, продлевают срок его службы, улучшают качество поверхности и размерную стабильность.
Разработка рациональных путей эвакуации стружки для продления срока службы инструмента
Графитовая стружка может налипать на инструменты, снижая стабильность резания и износ кромок. Разработка плавных путей отвода стружки предотвращает её накопление, снижает локальный износ и нагрев, а также продлевает срок службы инструмента. Прерывистое резание и контролируемая глубина резания дополнительно повышают стабильность обработки.
Настройка характеристик инструмента для обработки электродов
Обработка электродов требует высокой точности и чистоты поверхности. Выбор инструмента с учётом диаметра, типа кромки и толщины покрытия в сочетании с оптимизированными параметрами резания и стратегиями эвакуации стружки обеспечивает стабильность и долговечность. Для электродов из плотного графита эта специальная конфигурация снижает износ кромки, улучшает стабильность и гарантирует высокоточные результаты.
Как выбрать поставщика высококачественных алмазных фрез с ЧПУ
Выбор правильного поставщика инструмента критически важен для высокоточной обработки, обеспечения эффективности, качества деталей и стабильности производства. Поставщики высококачественного инструмента предлагают инструменты с равномерным покрытием, точной геометрией и высокой износостойкостью. Они также предлагают разработку на заказ, испытания образцов и комплексную послепродажную поддержку. Оценка производственного процесса поставщика, возможностей проверки материалов и методов коммуникации помогает снизить процент брака инструмента, повысить стабильность обработки, сократить циклы разработки новых продуктов и обеспечить эффективное производство.
Оценка стандартов однородности и адгезии покрытия поставщика
Равномерность и адгезия покрытия инструмента напрямую влияют на его срок службы и производительность резания. Проверьте целостность покрытия, проведите микроскопические испытания на адгезию и изучите данные о толщине и твёрдости покрытия, предоставленные поставщиком. Высококачественные покрытия с высокой адгезией снижают износ кромок и обеспечивают стабильную производительность при обработке с высокими нагрузками.
Проверка геометрической точности инструмента и обработки кромок
Геометрия инструмента и качество кромок играют решающую роль в обеспечении стабильности обработки и чистоты поверхности. Измерьте диаметр инструмента, допуски, углы кромок и остроту, а затем сверьте результаты с отчётами о проверке, предоставленными поставщиком. Точная геометрия и высококачественная обработка кромок снижают вибрацию и сколы материала, повышая общую стабильность обработки.
Проверка отчетов об испытаниях материалов для механической обработки, предоставленных поставщиком
Надёжные поставщики предоставляют данные о характеристиках различных материалов, включая характеристики износа, силы резания и показатели качества поверхности. Изучение этих отчётов гарантирует соответствие инструментов требованиям к конкретным материалам. В случае графита, высокотвёрдых или хрупких материалов обращение к отчётам об испытаниях материалов минимизирует количество проб и ошибок и повышает эффективность производства.
Управление разработкой индивидуальных инструментов и коммуникацией
Специальные инструменты требуют тщательного определения диаметра, типа кромки, покрытия и длины. Поставщики должны иметь структурированный процесс проектирования и техническую поддержку. Чёткое информирование о материалах деталей, требованиях к обработке и условиях резания обеспечивает оптимальную конструкцию инструмента. Подтверждение результатов испытаний образцов и корректировка геометрии кромки или толщины покрытия являются ключом к достижению наилучшей производительности.
Использование послепродажной поддержки поставщика и тестирования образцов
Поставщики высококачественной продукции предлагают испытания образцов, предпроизводственную проверку и техническую поддержку. Тестовая резка образцов, контроль срока службы инструмента и корректировка параметров резания снижают производственные риски и обеспечивают точность деталей. Комплексное послепродажное обслуживание включает рекомендации по замене инструмента, техническое обучение и помощь в устранении неполадок для долгосрочной стабильности производства.
Повышение общей эффективности обработки с точки зрения управления производством
Оптимизация инструментов и станков сама по себе не может обеспечить максимальную эффективность производства. Научное управление производством объединяет в себе стойкость инструмента, оптимизацию параметров резания, стабильность обработки и применение специализированных инструментов для повышения стабильности, сокращения брака и сокращения производственных циклов. Ключевыми факторами являются создание систематической системы управления инструментами, оптимизация комбинаций инструментов для пакетной обработки и контроль колебаний производства посредством стандартизации и управления запасами. Правильное тестирование инструментов и планирование процесса сокращают время на отладку и обеспечивают стабильную и эффективную обработку.
Создание базы данных использования инструментов для отслеживания жизни
Отслеживайте срок службы инструмента, условия его использования и обрабатываемый материал. Это позволяет научно спрогнозировать циклы замены инструмента, предотвращая преждевременный выход из строя или чрезмерный износ. Сочетание равномерности покрытия, точности кромок и износостойкости, свойственной графиту, помогает стандартизировать использование инструмента, увеличить срок службы и повысить стабильность производства.
Выбор оптимальной комбинации инструментов для пакетной обработки
Различные материалы, размеры деталей и сложность обработки требуют индивидуального подбора комбинаций инструментов. Анализируйте характеристики партии, производительность инструмента и траектории резания, чтобы выбрать оптимальную комбинацию. В сочетании с оптимизацией параметров и стратегиями удаления стружки это снижает износ инструмента и отклонения в обработке, сохраняя при этом эффективность.
Сокращение затрат и колебаний обработки за счет стандартизации
Стандартизация инструментов снижает нагрузку на склад, сокращает время настройки и устраняет несоответствия в обработке. Унификация спецификаций инструментов, покрытий и параметров кромок сводит к минимуму колебания производительности. В сочетании с индивидуальными стратегиями работы с инструментами и решениями, специфичными для графита, стандартизация снижает затраты, обеспечивая при этом высокую точность результатов.
Управление запасами для предотвращения снижения производительности инструментов
Условия хранения напрямую влияют на качество покрытия и кромок. Реализуйте контроль температуры и влажности, систему управления по принципу «первым пришел — первым ушел» и тестирование образцов, чтобы предотвратить снижение производительности. В сочетании с поддержкой поставщиков, правильное управление запасами обеспечивает оптимальную производительность резки и стабильную обработку.
Сокращение времени планирования процесса с помощью тестирования инструментов
Тестирование инструментов позволяет проверить планы обработки, оптимизировать параметры резания и скорректировать траектории движения инструмента. Систематическая запись и анализ данных позволяют быстро корректировать процесс, сокращая время отладки деталей. Использование высокожёстких приспособлений, оптимизированных траекторий движения инструмента и стратегий, специфичных для графита, обеспечивает снижение производственных рисков и стабильное качество деталей, повышая общую эффективность обработки.






