


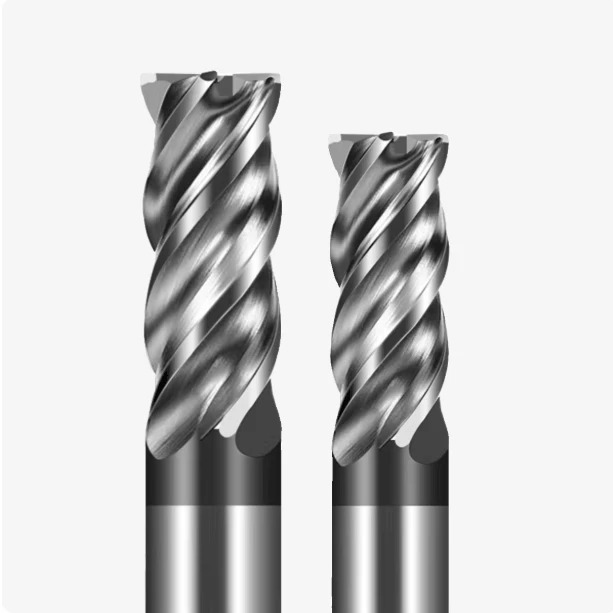
В прошлом месяце наш давний клиент — техасский цех точной обработки, специализирующийся на гидравлических компонентах для аэрокосмической отрасли, — прислал нам электронное письмо с серьезной жалобой. Они сообщили, что срок службы нашей последней партии твердосплавных фрез HRC60 сократился ровно вдвое. Они обрабатывали партию термообработанной инструментальной стали 4140. Обычно каждый твердосплавный инструмент мог обработать 15 заготовок. На этот раз режущие кромки сильно заржавели после обработки всего пяти деталей. Начальник цеха был в ярости. Он прямо спросил, не ошиблись ли мы с размером зерна твердосплавных стержней или с составом PVD-покрытия.
Как производитель твердосплавных фрез с многолетним опытом, мы слишком хорошо знакомы с такими «внезапными, необъяснимыми» поломками в полевых условиях. Вместо бюрократической переписки из нашего офиса мы немедленно связались по видеосвязи с их инженером-технологом. Я поручил ему оставить поврежденную концевую фрезу прямо в шпинделе. Затем я попросил его установить высокоточный индикатор часового типа (с точностью до 0.001 мм) для измерения радиального биения на кончике инструмента.
Результат полностью соответствовал моим ожиданиям: стрелка индикатора колебалась на целых 12 микрон (0.012 мм).
Показатель в 12 микрон представляет собой критическую «слепую зону», с которой мы неоднократно сталкиваемся в технической поддержке B2B. Многие руководители цехов считают, что покупка самого дорогого инструмента и точный расчет скоростей и подач делают процесс безошибочным. Однако они упускают из виду важный механический факт. Для инструментов с высокой твердостью и жесткостью предел прочности доведен до абсолютного предела. Это практически исключает возможность радиального биения.
Подумайте о математических расчетах, лежащих в основе биения в 12 микрон. При высоких оборотах инструмента фактическая нагрузка на режущую кромку, или дюймы на зуб (IPT), мгновенно удваивается на одной конкретной канавке. При этом канавка на противоположной стороне абсолютно ничего не режет. Этот неравномерный механический удар и термическое напряжение разрушат прецизионный инструмент за считанные минуты. Будь то шаровая фреза с ЧПУ, обрабатывающая сложные полости пресс-форм, или стандартная концевая фреза, выполняющая агрессивную черновую обработку, чрезмерное биение всегда приводит к сколам на кромках.
Хуже того, операторы на передовой тратят дни на устранение неполадок в программировании, материалах или покрытиях. При этом они постоянно упускают из виду тяжелый держатель инструмента, который эксплуатировался ненадлежащим образом в течение двух лет, или микроскопический слой грязи, скрывающийся внутри конуса шпинделя.
Моим коллегам-инженерам, работающим в цехе: уделите минутку размышлениям. Что касается высокотвердых фрез, которые по необъяснимым причинам сломались или откололись в вашем цехе в прошлом месяце — вы действительно уверены, что проблема заключалась в качестве инструмента, или же дело было в тех нескольких микронах биения, которые вы проигнорировали?
Цена игнорирования биения при использовании твердосплавной фрезы HRC60
Радиальное биение — это огромная скрытая статья расходов в цехе. При оценке эффективности цеха сосредотачиваются на мощности оборудования, времени цикла или стоимости сырья. Мало кто подсчитывает, сколько прибыли теряется из-за биения в несколько микрон. Переход на фрезу с твердостью HRC60 при сохранении небрежной настройки оборудования нарушит весь рабочий процесс.
Биение нарушает хрупкий баланс сил на режущих кромках инструмента. Это приводит к локальному перегреву, быстрой механической усталости и частым простоям для замены инструмента. Это снижает эффективность работы станков с ЧПУ и ухудшает качество обработки поверхности. Предприятия, не имеющие возможностей для точных измерений, часто ошибочно объясняют эти потери низкой износостойкостью инструмента или ошибками в программировании.
Почему биение в 0.01 мм может мгновенно привести к сколам на концевой фрезе высокой твердости
Прежде чем затягивать следующую четырехзубчатую концевую фрезу, обратите внимание на это значение: 0.01 мм. Хотя 10 микрон кажутся незначительными — примерно одна восьмая толщины человеческого волоса — это смертный приговор при высокоскоростной чистовой обработке. Биение в 0.01 мм заставляет одну режущую кромку испытывать в два или три раза большую нагрузку на стружку, концентрируя чрезмерное напряжение на одной канавке и превышая предел прочности материала на изгиб.
Сверхмелкозернистый твердый сплав HRC60 обладает исключительной твердостью при высоких температурах, но при этом отличается высокой хрупкостью. Он не способен к пластической деформации и не может поглощать неравномерные нагрузки. Когда эксцентриковый инструмент многократно ударяет по закаленной заготовке на высоких скоростях, передняя кромка подвергается сильным, прерывистым ударам. Под микроскопом на таких вышедших из строя инструментах видны отчетливые высокочастотные усталостные изломы, а не стандартный абразивный износ.
Из архива нашей технической поддержки: Как американский клиент из аэрокосмической отрасли потерял 5,000 долларов из-за неисправного оборудования.
Прошлой осенью мы изготовили партию высококачественных шаровых фрез с ЧПУ для американского цеха, занимающегося обработкой компонентов аэрокосмических приводов. Из-за строгих требований к шероховатости поверхности ( $R_a$ ) обработка производилась на высокопроизводительном 5-осевом обрабатывающем центре с использованием малой глубины резания. В первый же день руководитель сообщил, что инструменты потеряли свою геометрию менее чем за два часа из-за сильного скола вблизи вершины шара, повредив три дорогостоящие композитные заготовки.
Наша команда технической поддержки исключила ошибки программирования и попросила оператора проверить динамическое биение шпинделя. Виновником оказался слой мелкой металлической пыли, скопившийся внутри, казалось бы, совершенно нового гидравлического держателя инструмента. Это загрязнение вызвало эксцентриситет в 14 микрон при зажиме. Эта крошечная ошибка превратила инструмент стоимостью в тысячу долларов в металлолом за несколько часов, что обошлось цеху в 5,000 долларов в первую неделю. После того, как был разработан стандартизированный протокол очистки держателя инструмента, срок службы инструмента сразу же достиг целевого показателя.
Почему традиционные фрезы по металлу допускают биение, а инструмент с твердостью HRC60 — нет?
Операторы, переходящие из старых цехов, часто задаются вопросом, почему изношенная цанга или шатающийся инструмент хорошо работают со сталью или алюминием толщиной 45 калибров, но выходят из строя при обработке более твердых материалов. Традиционная фреза с меньшей твердостью для металла (например, быстрорежущей стали) демонстрирует высокую устойчивость к незначительному биению. Материал основы инструмента обладает достаточной структурной прочностью, чтобы упруго деформироваться и поглощать неравномерные нагрузки, а мягкие материалы не оказывают интенсивных реактивных сил на режущую кромку.
При обработке закаленных заготовок с твердостью HRC60 этот эмпирический подход оказывается неэффективным. Твердость заготовки доводит несущую способность твердосплавной подложки до абсолютного предела, а температура в зоне резания резко возрастает. В этих экстремальных условиях инструмент не обладает достаточной прочностью, чтобы компенсировать эксцентриситет шпинделя или износ цанги. Каждый микрон боковой перегрузки мгновенно превращается в разрушительную силу, вызывая катастрофическое скалывание.
3 скрытых источника биения при настройке вашего станка с ЧПУ
Диагностика преждевременного износа инструмента в цехах по всей Северной Америке выявляет четкую закономерность. При возникновении проблем с обработкой операторы обычно проверяют программу, снижают скорость подачи или жалуются поставщику инструмента. Однако наша диагностика на месте показывает, что 70% этих проблем связаны с настройками зажимных приспособлений и оборудования станка. Эти незначительные ошибки кажутся безобидными при обработке мягких материалов, но они усиливают биение во время высоконагруженных операций с высокой точностью.
Полная установка для механической обработки представляет собой единую жесткую цепь: шпиндель, держатель инструмента, цанга и режущий инструмент. Прочность установки определяется самым слабым звеном. Многие предприятия вкладывают средства в дорогостоящие обрабатывающие центры, но покупают дешевые вспомогательные компоненты, чтобы сэкономить. Основываясь на нашем 16-летнем опыте в производстве и устранении неполадок, мы выявили три скрытые ошибки при настройке оборудования, которые постоянно подрывают высокоточную работу и снижают эффективность цеха.
Выход из строя цанговых патронов: почему качественные инструменты портятся из-за дешевых патронов.
Как специализированный производитель твердосплавных фрез, мы используем высокоточное контрольно-измерительное оборудование, чтобы гарантировать соответствие концентричности хвостовика инструмента строгим допускам. Однако инженеры часто устанавливают эти тщательно изготовленные инструменты в изношенные цанги ER или компоненты, приобретенные у поставщиков со скидкой. Такая практика препятствует плотному прилеганию эластичных зажимных пластин и углов конуса цанги к хвостовику инструмента, что приводит к геометрическому эксцентриситету режущей кромки.
Дешевые или изношенные патроны накапливают конусные дефекты и внутренние вмятины. При затягивании это неравномерное усилие зажима заставляет режущий инструмент наклоняться вбок внутри держателя. При полевой диагностике шпиндель с отличным статическим биением часто демонстрирует резкое увеличение общего биения после установки дешевого патрона. Такая практика приводит к потере высококачественного оборудования и ухудшает микроточность, достигнутую при изготовлении инструмента.
Загрязнение и износ шпинделя: враг высокоточной обработки шаровых наконечников.
Обработка сложных полостей пресс-форм с помощью шаровой фрезы с ЧПУ не допускает компромиссов в качестве поверхности. При высокоточной 3D-профилировке, занимающей десятки часов, микроскопический износ или остатки масла внутри конуса шпинделя действуют как невидимый враг. Операторы часто быстро меняют инструменты, не протирая внутреннюю поверхность шпинделя специальным чистящим стержнем, что позволяет масляному туману и микроскопическим стружкам плотно скапливаться внутри конусного углубления.
Маслянистый слой грязи толщиной всего 5 микрон вызывает асимметричный эксцентриситет в системе зажима под давлением тяги. Этот эксцентриситет, распространяющийся до кончика длинноходной шаровой фрезы, приводит к высокочастотным вибрациям и дисбалансу резания, оставляя видимые следы вибрации на заготовке. Если механический износ в гнезде шпинделя не устранить шлифовкой и калибровкой, это биение навсегда ограничивает производительность ваших прецизионных шаровых инструментов.
Неправильный момент затяжки крепежного штифта: упущенная из виду причина внезапного отклонения концевой фрезы.
Контроль момента затяжки шпилек — это сильно недооцениваемый аспект сборки. Многие токари устанавливают шпильки, используя стандартный гаечный ключ и грубую силу, или применяют пневматический ударный гайковерт для затяжки до предела. Они ошибочно полагают, что чем сильнее затянута шпилька, тем безопаснее. Однако чрезмерный момент затяжки передает огромную растягивающую силу через резьбу на тонкостенную часть конуса 7:24 держателя, вызывая незначительное расширение в хвостовой части держателя инструмента.
Эта деформация металла препятствует равномерному контакту держателя инструмента со всей поверхностью при установке в гнездо шпинделя, что приводит к локальному заеданию. При высоких скоростях вращения эта деформация вызывает сильное боковое отклонение и вибрацию в системе концевой фрезы. Однажды мы работали с контрактной мастерской, где просто ввели калиброванный динамометрический ключ для стандартизации затяжки шпилек. Эта небольшая корректировка успешно удвоила срок службы их концевых фрез.

Реальные признаки биения при механической обработке: диагностика биения до того, как ваша твердосплавная концевая фреза HRC60 выйдет из строя.
Нет ничего более неприятного, чем внезапный, катастрофический отказ дорогостоящего инструмента без всякого предупреждения. Гораздо лучше, если инструмент доживет до конца своего срока службы за счет постепенного абразивного износа. При работе с дорогостоящими твердосплавными концевыми фрезами HRC60 в термообработанных сталях погрешность минимальна. Если в вашей мастерской отсутствует дисциплина регулярной проверки биения шпинделя и приспособлений с помощью индикатора, вы должны научиться считывать показания станка, как диагност, чтобы выявлять чрезмерный эксцентриситет на ранней стадии.
Хотя шпиндели станков и твердосплавные фрезы не могут разговаривать, отклонения в их работе служат прямыми сигналами предупреждения. Если вы слышите необычный звук резания или видите странные изменения на поверхности заготовки, не следует слепо изменять G-код или менять марку охлаждающей жидкости. На основе нашего 16-летнего опыта работы на передовой обработки и в цехах переточки инструментов, мы выявили три отчетливых признака того, что биение вашей системы превысило допустимую отметку.
Необъяснимые микросколы на одной из канавок вашей металлофрезерной головки.
Совершенно новая фреза для металла, используемая для бокового или чернового фрезерования, иногда может демонстрировать сильные микросколы на одной конкретной канавке после менее чем десяти минут работы, в то время как другие режущие кромки остаются безупречными. Руководители цеха часто предполагают, что эта конкретная канавка получила дефект материала во время производства, и подают жалобу. Однако вероятность того, что современный пятиосевой шлифовальный станок с ЧПУ обнаружит дефект на одной изолированной канавке из цельной твердосплавной заготовки, крайне низка.
Микросколы на одной канавке инструмента почти на 100% обусловлены эксцентриситетом в системе зажима инструмента. Когда режущий инструмент вращается с высокой скоростью, этот эксцентриситет делает именно эту канавку наиболее агрессивной точкой на корпусе инструмента. Фактическая подача на зуб и ударная сила, которую она испытывает при каждом входе в металл, значительно превышают нагрузки на другие канавки. Это неравномерное механическое воздействие приводит к отслаиванию PVD-покрытия на этой единственной кромке, вызывая микросколы и в конечном итоге каскадное разрушение остальных канавок.
Высокочастотная вибрация и плохое качество обработки поверхности при использовании шарового фрезерного станка с ЧПУ
Когда в цехе используется шаровая фреза с ЧПУ для высокоточной обработки 3D-форм, качество поверхности ( значение Ra ) измеряется строго в микронах. Если во время профилирования вы слышите резкий, пронзительный, высокочастотный визг и замечаете, что обработанная поверхность выглядит как рыбья чешуя, а не как шелковисто-зеркальная, немедленно поднимите тревогу. Это явление означает, что ваша система резки потеряла динамическое равновесие.
В процессе контурной обработки линейная скорость наконечника шарообразного резца стремится к нулю по мере приближения к центральной оси, что делает инструмент крайне чувствительным к колебаниям сил резания. Если на установку дополнительно воздействует даже несколько микрон статического или динамического биения, эта асимметричная эксцентричность превращается в мощный источник высокочастотных гармоник при высоких оборотах. Это возбуждение нарушает стабильный контакт между инструментом и заготовкой, вызывая скачки и быстрые отскоки режущего наконечника по металлу, превращая деталь в брак.
Неравномерный износ инструмента: почему одна канавка выполняет 80% основной работы.
В архиве нашей службы поддержки клиентов содержится множество технических запросов, касающихся несоответствия срока службы инструментов ожиданиям. При анализе возвращенных инструментов под микроскопом с большим увеличением мы часто видим впечатляющую картину: на четырехзубчатом инструменте на боковой поверхности одной из основных режущих кромок наблюдается сильный механический износ, полностью стертое покрытие и ранние трещины от термической усталости. В то же время износ остальных трех зубцов незначителен.
В этом сценарии одна канавка выполняет всю основную работу, в то время как остальные три просто наблюдают. Из-за сильного радиального биения центр вращения всего зажимного узла смещается в сторону этой единственной передней кромки. Следовательно, во время фактического процесса резки металла эта единственная канавка принимает на себя до 80% всей рабочей нагрузки. Этот экстремальный дисбаланс нагрузки сокращает теоретический срок службы инструмента до доли от его потенциального, создавая порочный круг, в котором биение ускоряет износ, а этот ускоренный износ усугубляет биение.
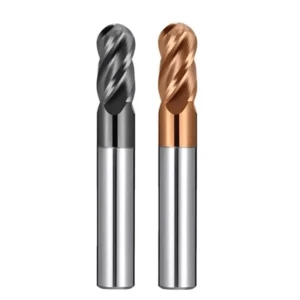
Практические решения: как мы помогаем клиентам устранить биение и удвоить срок службы инструмента.
Многие руководители цехов, сталкивающиеся с проблемами при обработке материалов высокой твердости, ищут дорогостоящие и радикальные решения. Они покупают совершенно новые обрабатывающие центры или перебирают бесконечное количество смазочно-охлаждающих жидкостей. Однако 16 лет работы в цехе доказывают, что сосредоточение внимания на деталях крепления заготовок и базовом техническом обслуживании устраняет большинство поломок, вызванных биением, за гораздо меньшую стоимость. Оптимизация цепи крепления инструмента стабильно удваивает срок службы инструмента без изменения программного обеспечения или траекторий движения инструмента.
Устранение биения — это не мистика; это требует стандартизации «протоколов предотвращения биения в цехе». Когда точность достигает плато, не следует слепо снижать скорость подачи и жертвовать производительностью. Вместо этого необходимо систематически проверять цепь крепления инструмента от шпинделя вниз, чтобы разорвать цепочку распространения ошибок. Следующие практические стратегии доказали свою эффективность в предотвращении сколов инструмента и преждевременного износа.
Рекомендуемый нами четырехэтапный протокол очистки шпинделя и держателя для каждой мастерской ЧПУ
Когда клиенты сообщают о ненормальном износе инструмента, наши специалисты технической поддержки редко проверяют параметры резания в первую очередь. Вместо этого они используют чистящий стержень для конуса шпинделя. В круглосуточных цехах на поверхности контакта между внутренним конусом шпинделя и сопрягаемой поверхностью держателя инструмента быстро скапливается тонкая пленка масляного тумана, микроскопической карбидной пыли и металлической стружки. Под воздействием огромных нагрузок этот тонкий слой грязи вызывает боковой наклон узла, усиливая геометрическое биение на режущей кромке.
Мы применяем этот строгий четырехэтапный протокол уборки на всех объектах B2B, которые мы обслуживаем:
-
Распыление растворителя: При каждой смене смены тщательно распыляйте некоррозионный растворитель на коническое отверстие шпинделя, чтобы растворить остатки.
-
Протирка конусом: Используйте чистящую палочку для волокон, подходящую к вашей модели шпинделя, чтобы выполнить полную вращательную протирку и удалить весь осадок.
-
Проверка компонентов: Перед установкой тщательно очистите и осмотрите все конусные соединения держателя инструмента и крепежные шпильки на наличие заусенцев.
-
Предотвращение коррозии: После высыхания на сопрягаемые поверхности нанесите тонкий слой антикоррозийного защитного масла.
Стандартизация этой единой ежедневной процедуры снижает количество случаев внезапного повреждения инструмента почти на 30%.
Переход на гидравлические или термоусадочные держатели для вашей прецизионной концевой фрезы.
Если вы используете высококачественные концевые фрезы с высокой скоростью съема металла при обработке твердых материалов, пересмотрите используемые вами зажимные приспособления. Традиционные цанги ER отлично подходят для обработки материалов общего назначения, но их многопазовая конструкция ограничивает жесткость зажима и естественную концентричность. При скоростях вращения, превышающих 10 000 об/мин, цанги ER не подавляют гармонический резонанс, вызывая боковое отклонение фрезы.
Переход на гидравлические патроны или термоусадочные держатели обеспечивает немедленное повышение производительности. Термоусадочные держатели используют термическое расширение и сжатие для обеспечения 360-градусного, беззазорного захвата твердосплавного хвостовика, блокируя статическое биение менее 0.003 мм. Гидравлические патроны используют внутреннюю масляную камеру для обеспечения исключительной соосности в сочетании с превосходным гашением вибраций. Эта модернизация системы зажима приводит к значительному увеличению срока службы инструмента при высокоскоростной резке.
Как правильно измерить динамическое биение шарового фрезерного станка с ЧПУ под нагрузкой
Распространенная ошибка — полагаться исключительно на статические измерения. Инструмент, показывающий биение в 3 микрона на индикаторе часового типа в неподвижном состоянии, может полностью сместиться под динамическими нагрузками. Когда шаровая фреза с ЧПУ вращается со скоростью в десятки тысяч оборотов в минуту, подвергаясь сильным боковым силам резания, зазоры в подшипниках шпинделя и неравномерное тепловое расширение усиливают эти незначительные статические погрешности.
Для решения этой скрытой проблемы используйте динамические методы измерения, такие как бесконтактные лазерные наладчики инструмента или высокочастотные вихретоковые датчики. Покрутите шаровую концевую фрезу на ее фактической рабочей скорости, не касаясь заготовки («резка в воздухе»), чтобы увидеть, как траектория вращения искажается на мониторе, превращаясь в эллипс. Проверьте и точно настройте фазу выравнивания держателя инструмента внутри конуса шпинделя (фазовая компенсация), чтобы найти точную точку баланса, которая минимизирует динамическое биение. Контроль фактической траектории инструмента под нагрузкой гарантирует успех при обработке сложных 3D-поверхностей.
Взгляд производителя: как мы минимизируем биение инструмента на заводе
Устранение биения — это общая ответственность. Если поставляемые нами инструменты обладают присущими им дефектами эксцентриситета или округлости, ни высококачественный термоусадочный зажим, ни чистый шпиндель не смогут спасти рез. При оценке производителя твердосплавных фрез следует смотреть не только на ценники и пробные партии; обратите внимание на инвестиции, которые они вкладывают в невидимые аспекты контроля качества.
В нашем шлифовальном цехе контроль биения — это комплексная задача. От выбора твердосплавного стержня и температурной компенсации на 5-осевом инструментальном заточном станке до окончательной прецизионной микрополировки — каждый этап оказывает совокупное воздействие на режущую кромку. Истинная зрелость производства означает обеспечение того, чтобы тысячи высокотвердых инструментов, сходящих с конвейера, неизменно соответствовали одним и тем же стандартам допуска.
Почему надежный производитель твердосплавных фрез должен контролировать цилиндричность хвостовика в пределах 0.002 мм
Пока вы боретесь с биением в цеху, мы обеспечиваем строгое соблюдение производственного правила на этапе изготовления: цилиндричность хвостовика должна оставаться в пределах 0.002 мм. Хвостовик инструмента — это не просто цилиндр. Если возникают ошибки в цилиндричности хвостовика, инструмент не сможет обеспечить 100% контакт по окружности при установке в гидравлический или термоусадочный патрон, что приведет к асимметричным зазорам внутри патрона.
Усилия зажима усиливают эти микроскопические неровности поверхности, проецируя их на режущую кромку в виде динамического биения. Если срок службы ваших высокотвердых концевых фрез остается нестабильным, несмотря на чистые шпиндели и новые держатели, измерьте хвостовики ваших инструментов. Надежные поставщики придерживаются экстремальных допусков на цилиндричность, поскольку эти два микрона на источнике представляют собой грань между высокоэффективным производством и частыми, дорогостоящими простоями.
Как наши процессы прецизионной шлифовки обеспечивают идеальную соосность каждой фрезы для металла
Для обеспечения безупречной соосности каждой фрезы для металла мы автоматически выполняем шлифовку канавок, шлифовку углов заточки и чистовую шлифовку наружного диаметра в рамках одной установки зажима на наших 5-осевых шлифовальных станках с ЧПУ. Мы строго запрещаем вторичное зажимание или повторную затяжку в процессе производства. Если твердосплавная заготовка перевернута или перемещена, даже ошибка выравнивания зажима в один микрон может нарушить соосность многоканавочной обработки.
Поскольку шлифовка твердосплавных материалов приводит к сильному нагреву, система контроля температуры смазочно-охлаждающей жидкости на нашем заводе ограничивает колебания в пределах ± 0.2°C , чтобы предотвратить микроскопическое тепловое расширение шпинделя шлифовального станка. Эти строгие условия обеспечивают геометрическую однородность от первого до последнего инструмента.
Если вы в настоящее время сталкиваетесь со следами вибрации при обработке сложных полостей или испытываете проблемы с ресурсом инструмента при работе с материалами высокой твердости, оцените жесткость вашей текущей оснастки и параметры процесса. Мы ежедневно изучаем материалы и геометрические деформации и хотим услышать ваши реальные отзывы из цеха. Давайте обменяемся информацией о ваших условиях работы, чертежах заготовок или сложных материалах, чтобы оптимизировать вашу настройку.






