



Одна из самых неприятных ситуаций в любом механическом цехе возникает на заключительном этапе изготовления дорогостоящей вставки для пресс-формы. Заготовка уже закалена до твердости HRC65 и прошла десятки часов обработки. Оператор пытается вставить метчик, но тот ломается на дне отверстия. Другой пытается использовать стандартную твердосплавную фрезу, но зубья скалываются после двух оборотов. Это не единичный случай; это постоянная проблема, которую мы решаем для цехов по изготовлению прецизионных пресс-форм по всей Северной Америке и Европе.
Экстремальные материалы, такие как полностью закалённые стали S136, D2 или SKD11, практически не допускают ошибок. Традиционная нарезка резьбы приводит к огромному количеству брака, а выжигание сломанных инструментов при электроэрозионной обработке значительно сокращает сроки выполнения заказа. В таких условиях единственным надёжным решением является специализированная резьбофрезерная фреза из карбида HRC65 со сверхтонкой субмикронной подложкой и высокотемпературным покрытием.
Будь то фрезерование глубоких глухих отверстий или обеспечение жестких допусков класса 3B на резьбофрезах UNC/UNF, каждая деталь имеет значение. Вылет инструмента, реальная нагрузка стружки на зуб и ограничения крутящего момента шпинделя напрямую определяют срок службы инструмента и точность шага резьбы.
Когда вы работаете с дорогостоящей закаленной заготовкой с жесткими допусками, действительно ли ваша мастерская правильно настроила траекторию движения инструмента и геометрию фрезы — или вы все еще рискуете хрупкой режущей кромкой?
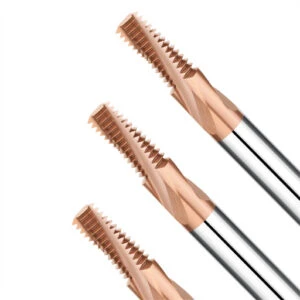
Освоение работы с закаленными компонентами: основа и жесткость резьбофрез для термообработанной стали.
Когда твердость заготовки превышает HRC60, металл практически полностью теряет способность к пластической деформации. Сопротивление резанию и скачки температуры резко возрастают в зоне резания. Многие механические цеха пытаются обрабатывать закаленную инструментальную сталь, используя параметры, предназначенные для предварительно закаленной заготовки. Результатом является мгновенное отклонение инструмента, вибрация или катастрофическое разрушение кромки. Выбор специализированной резьбофрезы для термообработанной стали требует баланса между плотностью твердосплавных зерен и прочностью сердечника инструмента в поперечном сечении.
Если шпиндель имеет большое биение или длинный вылет, стандартные конструкции канавок будут изгибаться. Мы проектируем наши фрезы с большим диаметром сердечника, чтобы максимизировать статическую и динамическую жесткость. Мы используем неравные углы спирали для подавления гармонических колебаний при входе. В материалах с твердостью HRC65 микроскопическое отклонение инструмента приводит к ошибкам конусности и разрушению шага. Жесткость сердечника инструмента всегда должна иметь приоритет над широкими канавками для отвода стружки.
Твердосплавные резьбофрезерные инструменты для инструментальных сталей HRC65: сверхмелкозернистые подложки
Обработка порошковых металлургических сталей HRC65 или инструментальных сталей холодной обработки вызывает сильное сдвиговое напряжение вдоль режущей кромки. В стандартных твердосплавных инструментах с размером частиц 0.6 микрона уже после нескольких проходов образуются микротрещины вдоль границ зерен. Наши цеховые испытания показывают, что твердосплавные резьбофрезы, изготовленные из субмикронных подложек с размером частиц от 0.2 до 0.4 микрона, лучше всего справляются с этой нагрузкой. В сочетании с оптимизированным кобальтовым связующим они обеспечивают необходимую прочность на поперечный разрыв (TRS) для сопротивления сколам.
Даже субмикронный карбид не выдерживает неправильной подготовки кромки. Когда операторы сообщают о преждевременном отслаивании кромки, осмотр под микроскопом обычно выявляет заусенцы или слишком острые кромки. Мы применяем контролируемую микрообработку или легкую отрицательную Т-образную обработку кромки. Эта микрообработка увеличивает радиальную силу резания на 3–5%, но предотвращает микросколы. Она обеспечивает стабильность профиля резьбы при больших объемах производства.
Высокотемпературная сухая обработка и воздушное охлаждение для увеличения срока службы твердосплавных резьбонарезных инструментов.
Заливка зоны резания водорастворимой охлаждающей жидкостью — распространённая ошибка при обработке твёрдых сталей. Попадание холодной жидкости в зону резания с температурой 900°C вызывает сильный термический шок. Этот термический цикл быстро приводит к образованию микротрещин паутинообразной формы вдоль режущей кромки. Для максимального увеличения срока службы твердосплавных резьбонарезных инструментов используйте обработку всухую с помощью струи воздуха под высоким давлением. В сочетании с этим используйте термостойкое покрытие из AlTiN или нанокомпозита, рассчитанное на температуру выше 1100°C, чтобы стружка отводила тепло.
Геометрия канавок контролирует отвод стружки. Закаленная сталь образует короткую, хрупкую стружку, которая должна немедленно покинуть отверстие. Мы полируем поверхности канавок до зеркального блеска, уменьшая трение при скольжении стружки вверх по инструменту. Сжатый воздух под высоким давлением выталкивает измельченную стружку, не забивая ее. Если стружка забивается внутри отверстия, повторная резка приведет к удалению покрытия и ускорению абразивного износа боковой поверхности инструмента.
Контроль радиального отклонения с помощью твердосплавной резьбофрезы для стали S136 и D2/SKD11
Закаленные нержавеющие стали для изготовления пресс-форм, такие как S136, сочетают в себе высокую прочность на растяжение и абразивную твердость, в то время как стали D2 и SKD11 содержат крупные карбиды хрома. Обе стали создают значительные боковые усилия при нарезании резьбы. Наиболее частая поломка твердосплавной резьбофрезы для стали S136 — это чрезмерное радиальное отклонение при однопроходной резке. Это приводит к образованию конического отверстия — широкого сверху и узкого снизу — из-за чего калибр «проход» заклинивает на полпути.
Мы рекомендуем несколько радиальных проходов с равномерным удалением материала. По возможности поддерживайте вылет инструмента (соотношение L/D) ниже 2.5×. Для глубоких отверстий переходите от полнопрофильных фрез к одноточечным инструментам, чтобы уменьшить радиус радиального зацепления. Выполнение трех или четырех более легких проходов немного увеличивает время цикла, но гарантирует правильный диаметр шага и предотвращает брак деталей.
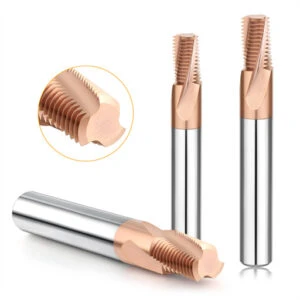
Практический выбор инструмента: сравнение однозубых и полнозубых резьбофрез в условиях цеха.
Классический спор разворачивается в цеху: программисты настаивают на многоканавочных инструментах полной формы для сокращения времени цикла, в то время как токари, работающие с закаленными блоками, сообщают о сильной вибрации и деформации. В ходе нашей технической поддержки, охватывающей десятки цехов, ни одна из конструкций не выигрывает однозначно. Выбор сводится к балансу между радиальной площадью зацепления и боковым давлением резания. При работе с экстремально твердыми материалами геометрия инструмента определяет, будет ли резьба соответствовать допуску или деталь будет бракованной.
Перед началом работы всегда проверяйте глубину отверстия и предел текучести материала. Инструмент полной формы нарезает всю глубину резьбы за один спиральный проход на 360 градусов. Одноточечный резец проходит по всей длине отверстия шаг за шагом. При твердости по Роквеллу 65 даже незначительные различия в контакте режущей дуги вызывают резкие скачки сопротивления резанию. Понимание кинематики инструмента — ваша лучшая защита от заедания проходных режущих инструментов.
Однозубые резьбофрезы: решения для высоких соотношений длины к диаметру, закаленных глубоких отверстий и универсальности шага резьбы.
При фрезеровании глухих отверстий с соотношением L/D более 3:1 в закаленных пластинах мы всегда рекомендуем использовать резьбофрезу с одним зубом. Малая площадь контакта режущей кромки снижает боковые силы резания до доли силы резания полноразмерной фрезы. Такая низкая нагрузка на контакт исключает самовозбуждение инструмента, даже при использовании удлиненных держателей инструмента. В результате получается чистый, безупречный профиль резьбы по всей длине отверстия.
Помимо предотвращения вибрации, одноточечные инструменты обеспечивают непревзойденную гибкость в цехе. Поскольку профиль инструмента не связан с фиксированным шагом, одна фреза подходит для метрических грубых, тонких или нестандартных шагов, если угол боковой поверхности совпадает. В цехах с большим ассортиментом продукции и малым объемом производства эти фрезы служат своего рода страховкой. Им требуется больше времени для интерполяции вверх, но они практически исключают брак деталей при обработке глубоких полостей.
Резьбонарезные фрезы с полным набором зубьев: серийное производство, высокая производительность, допуски и пределы крутящего момента шпинделя.
Для крупносерийного производства с глубиной резьбы менее 2×D полнозубная резьбофрезерная машина остается лучшим решением по времени цикла. Ее аксиально расположенные зубья обрабатывают всю глубину резьбы за один оборот на 360 градусов с коротким заходом и выходом. В автомобильных штамповочных деталях или при производстве сотен резьбонарезных отверстий эта быстрая траектория обработки значительно снижает затраты на обработку одного отверстия.
Однако для обработки полнопрофильных инструментов требуется высокая производительность шпинделя. Одновременное зацепление множества зубьев с закаленной сталью создает интенсивные тангенциальные крутящие нагрузки. Если ваш станок использует более легкий шпиндель или имеет недостаточный крутящий момент на низких оборотах, ударная нагрузка на входе вызывает немедленное запаздывание шпинделя и деформацию шага. При обработке закаленной стали мы снижаем скорость вращения на 10%, чтобы сохранить крутящий момент шпинделя и предотвратить неровности диаметра шага.
Сопротивление резанию и компенсация биения: выбор твердосплавной резьбофрезы в зависимости от жесткости станка.
Ограничения по выбору инструмента зависят от аппаратной части станка. При выборе твердосплавных резьбофрез для заказов заказчика мы в первую очередь изучаем конусность шпинделя и динамическую балансировку. Легкие конусы, такие как BT30, с трудом выдерживают радиальные нагрузки многозубчатых фрез, вызывая чрезмерное биение наконечника инструмента. Двухконтактные шпиндели, такие как BBT40 или HSK-A63, обеспечивают жесткую фиксацию, необходимую для поддержки многозубчатых фрез без вибрации.
Радиальное отклонение инструмента также можно скорректировать в программе ЧПУ. Если в вашей системе наблюдается небольшое смещение инструмента, запрограммируйте многопроходную обработку с постепенным радиальным смещением. Сначала удалите основной материал, оставьте 0.02 мм для чистовой обработки и добавьте микроконусное смещение вдоль оси Z. Сочетание этих программных приемов с жесткостью станка обеспечит надежную посадку резьбового калибра.
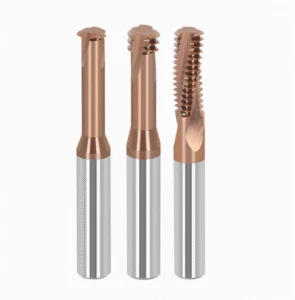
Высокоточное управление для фрезерования резьбы UNC/UNF
При экспорте прецизионных деталей североамериканским клиентам из аэрокосмической, энергетической или медицинской отраслей, на чертежах преобладают резьбы Unified National. Мы часто видим, как цеха обрабатывают посадки класса 2B или 3B как стандартные метрические резьбы под углом 60 градусов. Результат предсказуем: калибр для непроходимости останавливается, а калибр для проходимости заклинивает на полпути. Нарезание внутренней резьбы UN в стали HRC65 не оставляет места для отклонения инструмента или ошибки профиля корня резьбы.
Крупная и мелкая резьба имперской системы мер значительно различаются по шагу и количеству зубьев на дюйм (TPI). Это требует высокой точности интерполяции от системы ЧПУ во время трехкоординатного перемещения. В наших полевых условиях соблюдение допусков 3B при использовании твердосплавной резьбофрезы UNC UNF зависит от пространственного планирования траектории движения инструмента. Балансировка зазора в корне резьбы и давления резания на боковой поверхности определяет, пройдут ли детали контроль на координатно-измерительной машине (КИМ) с первого раза.
Обработка резьбы в дюймовых размерах: диаметр шага и допуски на гребень/корень резьбы с помощью твердосплавных резьбофрез UNC UNF.
Мелкая резьба (UNF) имеет более пологий профиль, что концентрирует касательное напряжение в меньшей зоне зацепления. Крупная резьба (UNC) требует более глубокой одноточечной обработки, что приводит к большему давлению инструмента. Для соблюдения строгих допусков класса 3B никогда не используйте метрическую фрезу с углом 60 градусов. Специализированная твердосплавная резьбофреза UNC UNF имеет прецизионно заточенные плоские гребни и закругленные основания, что предотвращает заедание калибра из-за неправильной заточки плоских оснований резьбы.
Пружинящий момент на боковой поверхности инструмента — еще один важный фактор при работе с закаленными материалами. Вместо того чтобы программировать точно заданный номинальный диаметр шага резьбы, мы смещаем компенсацию радиуса инструмента в сторону большего значения на 0.01 мм. Сопротивление резанию отталкивает инструмент назад ровно настолько, чтобы резьба точно попала в нужное место. Это предотвращает заедание проходных калибров, при этом диаметр шага резьбы остается в пределах допустимых значений для проходных калибров.
Резьба, уходящая вглубь глухих отверстий: расчет зазора и предотвращение сколов.
Чертежи коллекторных блоков и формовочных плит часто требуют полной глубины резьбы вплоть до кончика сверла. Операторы часто опускают резец прямо вниз, ударяя нижним зубом по стружке или конусу сверла. Для узких глухих отверстий конструкция инструмента должна предусматривать подрезку нижней поверхности и минимальную фаску на конце. Такая плотная компоновка позволяет уменьшить нерезьбовой зазор внизу до менее 0.5 шага резьбы.
Траектория движения инструмента также должна исключать прямое погружение в дно отверстия. Всегда оставляйте зазор от 0.3 до 0.5 мм между кончиком инструмента и предварительно просверленным дном. Никогда не допускайте соприкосновения торца инструмента со стружкой или просверленным конусом. Если чертеж требует получения полностью плоской резьбы, сначала обработайте посадочное место твердосплавным сверлом с плоским дном, прежде чем отправлять фрезу для нарезания резьбы.
Многослойная спиральная интерполяция: плавное зацепление и отвод без повреждений.
Закалённая сталь мгновенно осыпается, если инструмент резко врезается в боковую стенку. Всегда программируйте плавный тангенциальный вход под углом 90 или 180 градусов с помощью спиральной интерполяции. Это позволяет постепенно увеличивать толщину стружки от нуля до целевой нагрузки. Для сталей с твердостью выше HRC60 разделите радиальную резку на три или четыре прохода: черновой, получистовый и заключительный пружинный проход для равномерного распределения сил резания.
Траектории отвода инструмента требуют такой же осторожности. Начинающие программисты часто сразу после резки отводят инструмент прямо назад по осям X/Y. Любое невыпущенное отклонение инструмента приводит к тому, что режущая кромка скользит по обработанной боковой поверхности, вызывая повреждение диаметра шага. Всегда спускайтесь со стенки по тангенциальной дуге, возвращайтесь в центр, а затем быстро выводите инструмент вдоль оси Z.
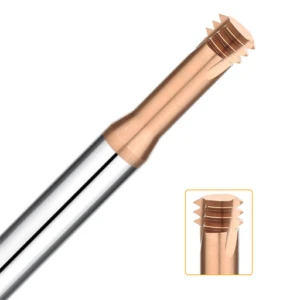
Библиотеки параметров резания и оптимизация производственных процессов: практическое применение скоростей, подач и траекторий движения инструмента для твердосплавных резьбофрез.
Многие операторы инстинктивно используют заданные в каталоге скорости на закаленных материалах, в результате чего наблюдают отжиг наконечников инструментов или слышат визг шпинделей. В ходе нашей полевой оптимизации твердосплавных резьбофрез наиболее частой ошибкой является игнорирование преобразования внутренней круговой подачи. Системы ЧПУ рассчитывают подачу в центре инструмента, а не на кромке. Пренебрежение компенсацией траектории инструмента при обработке малых отверстий приводит к увеличению фактической нагрузки резания до трех раз по сравнению с запрограммированными значениями.
Для обработки закаленной заготовки требуется динамическая, постепенная настройка параметров. Балансировка шпинделя, жесткость направляющих и давление зажима детали оказывают существенное влияние на срок службы инструмента. Мы рекомендуем использовать умеренные скорости вращения инструмента в сочетании с целенаправленной нагрузкой на режущую кромку. Никогда не допускайте трения или полировки твердосплавной кромкой поверхности с твердостью HRC65. Трение без резания приводит к быстрой усталости кромки и микроотслаиванию в течение нескольких минут.
Радиальная многопроходная стратегия: подача на зуб (fz) и настройки многопроходной обработки для материалов высокой твердости.
Формирование резьбы на всю глубину за один проход при твердости выше HRC60 гарантирует поломку инструмента. Для закаленных инструментальных сталей мы используем многопроходную стратегию с 3-4 радиальными ступенями. Снимается 50% припуска за первый проход, 30% за второй, 15% за третий и 5% (примерно 0.015-0.02 мм) за последний пружинный проход. Такая ступенчатая схема нагружения сводит прогиб инструмента к минимуму.
Подача на зуб ( fz ) определяет успех при обработке деталей высокой твердости. Мы всегда предупреждаем токарей: никогда не снижайте fz слишком низко. Если подача на зуб падает ниже 0.005 мм на закаленных слоях, кромка трется, а не режет. Трение немедленно возрастает, выжигая покрытие. Поддержание стабильной, четкой нагрузки на стружку обеспечивает чистое движение при сдвиге и отводит тепло внутрь стружки.
| Проход механической обработки | Удалён радиальный вал (ae) | Скорость резания Vc (м/мин) | Подача на зуб fz (мм/z) | Цель процесса |
| Этап 1: Черновая обработка | 50% от полной глубины резьбы | 35 – 45 | 0.015 – 0.025 |
Плавная подача дуги, удаление тяжелого сердечника.
|
| Этап 2: Полуфинишная обработка | 30% от полной глубины резьбы | 40 – 50 | 0.015 – 0.020 |
Выравнивает толщину стенки, стабилизирует нагрузку при резке.
|
| Этап 3: Профилирование | 15% от полной глубины резьбы | 40 – 50 | 0.010 – 0.015 |
Устанавливает истинный диаметр шага резьбы, устраняет конусность стенки.
|
| Пропуск 4: Весенний пропуск | 5% (приблизительно 0.02 мм) | 45 – 55 | 0.005 – 0.008 |
Очищает от микроскопических заусенцев, обеспечивает плотное прилегание измерительного прибора.
|
Практическая оценка систем зажима инструмента: влияние патронов с термоусадочной посадкой и гидравлических патронов на шероховатость резьбовой поверхности.
Если вы используете стандартные цанговые патроны ER для небольших резьбофрезерных станков по закаленной стали, немедленно замените их. Стандартные цанговые патроны обычно демонстрируют динамическое биение более 0,01 мм при высоких оборотах. В заготовках HRC65 биение заставляет один зуб принимать на себя всю нагрузку при резании. Мы часто видим, как инструменты ломаются за считанные секунды просто потому, что один зуб был перегружен из-за биения.
Термоусадочные и высокоточные гидравлические патроны являются обязательными базовыми параметрами. Термоусадочные держатели обеспечивают исключительную жесткость и тонкий профиль для работы в труднодоступных местах. Гидравлические держатели гасят высокочастотные гармоники, создавая зеркально ровные поверхности резьбы. Настройте инструментальную сборку и убедитесь, что биение на конце резьбы не превышает 0.003 мм. Этот простой шаг предотвращает появление следов вибрации и неровных вершин резьбы.
Резьбовой калибр не прошел проверку? Устранение дефектов профиля и конусности.
Если контрольный калибр останавливается, а контрольный калибр заедает после двух оборотов, не изменяйте запрограммированный шаг резьбы. Шаг резьбы редко бывает неправильным; причиной конусности отверстия в нижней части является отклонение хвостовика инструмента. Решение простое: запрограммируйте компенсацию обратного конуса в свою подпрограмму или выполните пружинный проход с нулевой глубиной по тому же пути, чтобы выровнять отклоненный материал.
Если проходной калибр входит, но непроходной калибр поворачивается более чем на три четверти, значит, чистовой проход сместился или повредил гребень. Затупившиеся кромки создают высокое давление, которое разносит металл в приподнятые заусенцы, искажая диаметр шага. Если проверка непроходного калибра не удалась, убедитесь, что струя воздуха удаляет скопившуюся стружку из отверстия, затем проверьте люфт оси станка во время круговой интерполяции.
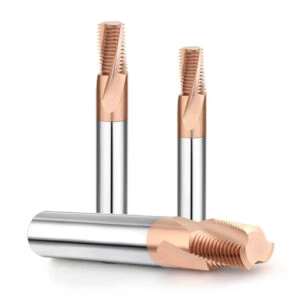
Закупки B2B и техническая оценка: контрольный список для получения точных ценовых предложений на твердосплавные резьбофрезы.
В нашей работе по технической поддержке клиентов наиболее сложным запросом является расплывчатый запрос на коммерческое предложение, например: «Предложите цену на резьбофрезу M6 для закаленной стали». Без данных о твердости материала, соотношении глубины отверстия к диаметру и характеристиках шпинделя станка, любое быстрое предложение приведет лишь к поломке инструментов на вашем производстве. Для получения точной цены на твердосплавную резьбофрезу необходимо предварительное техническое согласование между инженерами вашего цеха и нашей командой специалистов по инструментальному оборудованию.
Структурированный технический анализ позволяет избежать издержек, связанных с методом проб и ошибок, еще до начала резки металла. Если вы настраиваете оборудование для обработки закаленных инструментальных сталей, аэрокосмических суперсплавов или закаленной нержавеющей стали, систематически проверяйте свою настройку. Проверьте сертификацию термообработки заготовки, пределы биения шпинделя и необходимые параметры зазора в шейке заготовки. Тщательная предварительная проверка параметров гарантирует бесперебойную работу вашего станка при первой же тестовой резке образца.
Как избежать ошибок при выборе: ключевые допуски и параметры твердости, которые необходимо проверить перед запросом коммерческого предложения на резьбофрезу из твердосплава.
Ошибки при изготовлении инструмента обычно начинаются с общих указаний твердости. Заготовка с твердостью HRC58 обрабатывается совершенно иначе, чем заготовка с твердостью HRC65, как при боковом смещении, так и при абразивном износе твердосплава. Аналогично, стандартная метрическая полоса зазора 6H значительно отличается от посадки класса 3B в аэрокосмической отрасли. Прежде чем запрашивать коммерческое предложение на резьбофрезу из твердосплава, проверьте точные указания на чертеже: это стандартный зазор или плотная посадка по диаметру шага резьбы при циклической усталости?
Если вы обрабатываете стали S136, D2 или холоднокатаные стали с твердостью выше HRC60, укажите требуемую глубину резьбы и предельное значение диаметра направляющего отверстия. Это позволит определить, следует ли проектировать толстостенный сердечник для обеспечения жесткости балки или корректировать геометрию боковой поверхности зуба для компенсации упругого восстановления материала. Предоставление точных значений твердости, соотношения глубины и диаметра, а также стандартов контроля с помощью измерительных приборов позволяет исключить брак еще до начала серийной обработки.
Настройка твердосплавных резьбофрез для западных рынков: ключевые моменты для нестандартных шагов и увеличенного зазора между шейкой и резьбой.
При штамповке автомобильных деталей и блоков коллекторов механики часто сталкиваются со ступенчатыми полостями, угловыми входами или узкими канавками для снятия фаски. Стандартные инструментальные шейки часто задевают плечи полостей. Когда стандартные инструменты не справляются с этой задачей, разработка нестандартных твердосплавных резьбофрез требует баланса между вылетом шейки инструмента и его динамической жесткостью. Увеличение вылета шейки инструмента даже на 5 мм экспоненциально увеличивает изгибающие моменты на конце, что делает углы перехода критически важными.
Если вам приходится обрабатывать глубокие отверстия с соотношением длины к диаметру более 3:1 или сложные многозаходные резьбы, поделитесь с нами чертежами вашего 3D-моделирования или детальными чертежами отверстий. Мы можем рассчитать зазор инструмента, добавить вогнутые торцевые выемки для глухой резьбы или отрегулировать углы спирали канавок для подавления вибрации в глубоких отверстиях. Настоящая инженерная поддержка – это не просто расчет стоимости деталей, это два специалиста по механической обработке, которые подберут жесткую конфигурацию фрезы, точно соответствующую шпинделю вашего станка и закаленной заготовке.





