


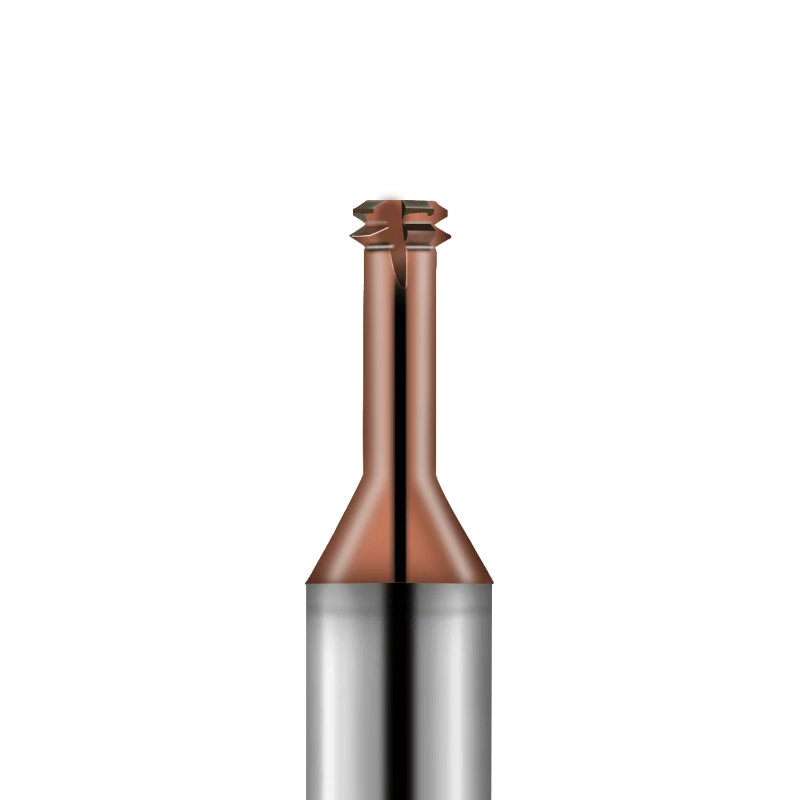
Закаленная сталь HRC65 широко используется в производстве пресс-форм, прецизионных компонентов и высокопроизводительных механических деталей благодаря своей высокой твердости и прочности. Для нарезания резьбы в этом материале требуются инструменты, сочетающие в себе износостойкость, термостойкость и точность резания. Твердосплавная резьбофреза HRC65 обеспечивает эти характеристики, сохраняя точность резьбы и качество поверхности даже при высоких усилиях резания. По сравнению с традиционными метчиками или стандартными твердосплавными резьбофрезами, она обладает превосходной термостойкостью и сниженным риском поломки, что делает ее подходящей для различных спецификаций резьбы и обработки глубоких отверстий.
В микрорезьбовых процессах малогабаритные резьбофрезы решают проблемы глубоких отверстий и ограниченных пространств, обеспечивая стабильные размеры резьбы и плавный отвод стружки. Выбор проверенных поставщиков резьбофрез не только гарантирует стабильное качество материала инструмента и покрытия, но и влияет на стабильность и эффективность массового производства. В сочетании с оптимизированными параметрами резания, точной геометрией инструмента и хорошо спланированными стратегиями обработки твердосплавная резьбофреза HRC65 обеспечивает эффективное и надежное нарезание резьбы на закаленной стали.
Основные требования к резьбофрезам при обработке закаленной стали.
Обработка высокотвердой стали предъявляет высокие требования к жесткости и стабильности инструмента. Значительные силы резания, возникающие при работе с материалами твердостью HRC65, могут приводить к вибрации и деформации, влияя на точность резьбы и качество поверхности. Правильно спроектированный сердечник инструмента, оптимизированный профиль зубьев и достаточная прочность конструкции обеспечивают равномерное распределение нагрузки по всем режущим кромкам, повышая стабильность обработки.
Эффективное удаление стружки и управление тепловым режимом также имеют решающее значение. Плохое рассеивание тепла может привести к локальному перегреву инструмента, ускоренному износу и образованию сколов. Высокоизносостойкие материалы, оптимизированные углы резания и тщательно разработанные спиральные траектории обеспечивают стабильность резания, особенно при обработке глубоких отверстий и микрорезьбы. Малые резьбофрезы позволяют выполнять точное резание в ограниченных пространствах, минимизируя при этом нагрузку инструмента на заготовку.
Требования к жесткости корпуса инструмента для обработки материалов высокой твердости
Жесткость инструмента напрямую влияет на контроль вибрации и качество резьбы. Недостаточная жесткость может привести к изгибу, вибрации или поломке. Увеличение толщины сердечника, использование высокопрочных материалов и оптимизация количества зубьев являются эффективными стратегиями повышения жесткости.
Небольшие резьбофрезы, особенно при нарезании глубоких или микроотверстий, более чувствительны к вибрации из-за своего меньшего диаметра. Контроль глубины резания и скорости подачи при выборе высокомодульных материалов инструмента снижает риск вибрации и повышает стабильность резьбы.
Передовые задачи в области износостойкости
Материалы высокой твердости быстро изнашивают режущую кромку, особенно при высокоскоростной или пакетной обработке, сокращая срок службы инструмента. Резьбонарезные фрезы из твердого сплава с твердостью HRC65 значительно улучшают износостойкость и устойчивость к сколам, сохраняя точность резьбы в течение длительных операций. Покрытия инструмента и оптимизация твердости материала являются ключевыми факторами для увеличения срока службы режущей кромки.
Стратегии обработки также влияют на износ. Выбор соответствующих параметров резания, контроль температуры и оптимизация траекторий винтовой подачи снижают пиковые усилия инструмента и тепловыделение при трении, тем самым уменьшая скорость износа. Это особенно важно для высокоточной нарезки резьбы в пресс-формах или при массовом производстве.
Распространенные проблемы, приводящие к поломкам при нарезании резьбы в закаленной стали.
К частым проблемам относятся сколы инструмента, отклонения в размере резьбы и плохое качество поверхности. Причинами часто являются недостаточная жесткость инструмента, неправильные параметры резания или плохое удаление стружки. Регулировка глубины резания, скорости подачи и стратегии резания помогает минимизировать отказы и улучшить стабильность резьбы.
Эксцентриситет резьбы, вызванный вибрацией инструмента, — еще одна распространенная проблема при обработке глубоких отверстий. Для небольших резьбофрез необходимы надлежащее крепление заготовки и эффективные стратегии охлаждения/смазки. Выбор твердосплавных резьбофрез HRC65 с оптимизированными процессами обработки имеет важное значение для успешного нарезания резьбы высокой твердости.
Резьбонарезные фрезы HRC65 для обработки резьбы в закаленной стали.
Обработка высокотвердой стали требует инструментов с превосходной стабильностью резания и износостойкостью для обеспечения точности резьбы и эффективности производства. Резьбонарезные фрезы из высокотвердых сплавов HRC65 имеют оптимизированную геометрию режущей кромки, что повышает вибростойкость и производительность при высоких температурах. При серийном производстве или нарезании резьбы в глубоких отверстиях эти инструменты обеспечивают долговременную стабильность, минимизируя отклонения размера резьбы, вызванные колебаниями сил резания.
Небольшие резьбофрезы, предназначенные для обработки микрорезьбы, обладают значительными преимуществами при обработке глубоких отверстий. Благодаря оптимизированным спиральным траекториям подачи и эффективному удалению стружки, они обеспечивают точность резьбы и качество поверхности, одновременно снижая износ инструмента. Это делает твердосплавные резьбофрезы HRC65 подходящими как для крупносерийного производства, так и для прецизионной обработки отдельных высокоточных деталей.
Стабильность резания в материалах высокой твердости
Материалы высокой твердости создают сильные вибрации и ударные нагрузки при резании, что затрудняет непрерывную стабильную обработку обычными инструментами. Резьбонарезные фрезы из твердого сплава HRC65, благодаря своей конструкции из твердого сплава и оптимизированной структуре корпуса инструмента, повышают жесткость на изгиб и термическую стабильность, обеспечивая плавное резание даже при нарезании резьбы в глубоких отверстиях или отверстиях малого диаметра.
Правильные параметры резания и методы винтовой подачи дополнительно снижают пиковые напряжения и вибрации инструмента. Особенно полезны эти стратегии для небольших резьбофрез при обработке микрорезьбы, поскольку они обеспечивают равномерное распределение усилия по режущим кромкам и повышают общую эффективность обработки.
Сравнение производительности: фрезы с твердосплавной головкой HRC65 против стандартных фрез с твердосплавной головкой.
По сравнению со стандартными твердосплавными резьбофрезами, инструменты HRC65 обеспечивают превосходный срок службы и точность обработки высокотвердой стали. Оптимизированная геометрия кромки и твердость материала предотвращают сколы и износ, что делает нарезание резьбы в глубоких отверстиях и нарезку резьбы малого диаметра более надежным. В серийном производстве твердосплавные резьбофрезы HRC65 сокращают частоту замены инструмента, минимизируют время простоя и повышают общую эффективность.
Эти резьбофрезы также обладают лучшей термостойкостью. При высокоскоростной или непрерывной обработке они сохраняют твердость режущей кромки, уменьшая деформацию и потерю точности резьбы из-за повышенных температур. Это делает их идеальными для обработки закаленной инструментальной стали, прецизионных механических компонентов и микрорезьбы.
Преимущества в предотвращении поломок инструментов.
Поломка инструмента — распространенная проблема при нарезании резьбы в высокотвердой стали, особенно в отверстиях малого диаметра или глубоких отверстиях. Твердосплавные резьбофрезы HRC65 обеспечивают повышенную устойчивость к поломке. Оптимизированная толщина сердечника и конструкция режущей кромки равномерно распределяют напряжение, помогая предотвратить поломку инструмента.
Сочетание правильных параметров резания, стратегий охлаждения и смазки, а также спиральных траекторий подачи дополнительно защищает режущую кромку и продлевает срок службы инструмента. Небольшие резьбофрезы в значительной степени полагаются на эти стратегии при нарезании микроотверстий и сложных резьбовых соединений для поддержания целостности резьбы и качества поверхности, одновременно сокращая затраты, связанные с простоями.

Основные конструктивные и геометрические особенности резьбофрез из карбида HRC65.
Для эффективной обработки закаленной стали HRC65 необходима тщательная разработка конструкции инструмента. Хорошо спроектированный корпус инструмента повышает жесткость на изгиб и снижает риск вибрации при нарезании глубоких отверстий и резьбы малого диаметра. Благодаря оптимизации толщины сердечника, угла наклона спирали и количества зубьев, твердосплавные резьбофрезы HRC65 равномерно распределяют силы резания, улучшая стабильность и качество поверхности.
Для небольших резьбофрез компактные и жесткие конструкции позволяют выполнять точную обработку микроотверстий и сложных резьб. Геометрическая конструкция также влияет на отвод стружки и теплоотвод. Оптимизация углов режущей кромки и профилей зубьев обеспечивает эффективное удаление стружки и снижает накопление тепла при резании, минимизируя износ инструмента и риск образования сколов, одновременно продлевая срок службы инструмента и повышая эффективность пакетной обработки.
Влияние угла наклона режущей кромки
Угол заточки режущей кромки имеет решающее значение для стабильности резания и качества поверхности. Слишком острая кромка может легко скалываться, а слишком затупленная увеличивает усилие резания и нагрев. Резьбонарезные фрезы с твердосплавным наконечником HRC65 оптимизируют углы передней, задней и винтовой кромок для поддержания эффективности резания при одновременном снижении пиковых усилий, повышении точности резьбы и улучшении качества поверхности.
В малогабаритных резьбофрезах оптимизация угла особенно важна для обработки глубоких отверстий и микрорезьбы. Правильные углы улучшают отвод стружки, снижают вибрацию и нагрев, а также поддерживают стабильные размеры резьбы, что напрямую влияет на точность сборки и долговечность деталей в высокоточных пресс-формах и механических компонентах.
Толщина сердечника инструмента и вибростойкость
Толщина сердечника существенно влияет на жесткость на изгиб и подавление вибраций. Увеличение толщины сердечника повышает стабильность при высоких усилиях резания, уменьшая эксцентриситет резьбы и шероховатость поверхности, вызванные вибрацией.
Для небольших резьбофрез, особенно при обработке глубоких отверстий, оптимизированная толщина сердечника обеспечивает плавность обработки. Правильная толщина сердечника гарантирует равномерное распределение усилия, минимизирует вибрацию и накопление тепла, а также продлевает срок службы инструмента, что крайне важно при обработке закаленных стальных пресс-форм или прецизионных деталей с твердостью HRC65.
Точность профиля резьбы и качество готовой продукции.
Точность профиля резьбы определяет посадку и рабочие характеристики обработанной резьбы. Твердосплавные резьбофрезы HRC65, благодаря точной обработке профиля и высокоточной шлифовке, обеспечивают постоянный шаг и размеры, гарантируя плавную сборку компонентов из закаленной стали.
В микрорезьбовых соединениях даже незначительные отклонения могут привести к плохому прилеганию резьбы или снижению прочности. Оптимизированная геометрия зубьев и стратегии нарезания резьбы обеспечивают максимальное качество поверхности и однородность резьбы, отвечая строгим требованиям высокоточных пресс-форм и механических деталей.

Применение малогабаритных резьбофрез для обработки небольших отверстий в закаленной стали HRC65.
Небольшие резьбофрезы высокоэффективны при нарезании резьбы в микроотверстиях высокой твердости, обеспечивая точную резку и стабильную работу. Из-за большого отношения глубины к диаметру в микроотверстиях эти инструменты подвержены изгибу и вибрациям, что может повлиять на точность резьбы и качество поверхности. Оптимизация толщины сердечника инструмента, геометрии режущей кромки и угла наклона спирали обеспечивает высокую жесткость, поддерживая стабильное качество резьбы при обработке микроотверстий.
Кроме того, крайне важны правильные параметры резания и стратегии обработки. Благодаря оптимизированным путям отвода стружки, эффективному охлаждению и смазке, твердосплавные резьбофрезы HRC65 снижают износ инструмента и накопление тепла, продлевая срок его службы и обеспечивая стабильную работу при нарезании резьбы в глубоких отверстиях. Это делает их идеальными для пресс-форм, миниатюрных прецизионных деталей и высокоточных механических компонентов.
Распределение напряжений в малогабаритных резьбофрезах при микрорезьбовой обработке
При обработке микрорезьбы силы резания концентрируются и быстро меняются. Инструменты малого диаметра имеют ограниченную длину режущей кромки, что подвергает каждую кромку высокому локальному напряжению. Оптимизация углов наклона спирали и распределения профиля зубьев помогает равномерно распределять силы резания, минимизируя вибрацию, сколы и обеспечивая стабильность резьбы.
При обработке глубоких отверстий силы воздействия зависят от глубины отверстия и способа подачи. Тщательно подобранная толщина стержня и углы режущей кромки контролируют направление силы резания, уменьшая изгиб инструмента и вибрацию, а также повышая точность резьбы и качество поверхности. Это крайне важно для высокоточных пресс-форм и миниатюрных механических деталей.
Удаление стружки и рассеивание тепла при обработке резьбы в малых отверстиях
Удаление стружки и накопление тепла являются критически важными проблемами при нарезании резьбы в малых и глубоких отверстиях. Некачественное удаление стружки приводит к увеличению трения, локальному нагреву и ускоренному износу инструмента. Небольшие резьбофрезы в сочетании с оптимизированными спиральными траекториями подачи и эффективными канавками для стружки эффективно удаляют стружку, уменьшают накопление тепла и увеличивают срок службы инструмента и стабильность обработки.
Подача охлаждающей жидкости и смазка одинаково важны. Непрерывное и эффективное охлаждение во время обработки твердосплавными резьбофрезами твердосплавными инструментами твердостью HRC65 снижает температуру резания, минимизирует износ инструмента и сохраняет качество поверхности. Правильное управление стружкой и теплоотводом обеспечивает высокую точность и надежность при нарезании микроотверстий, отвечая строгим требованиям к пресс-формам и миниатюрным деталям.
Стратегии обеспечения стабильности при обработке глубоких резьбовых отверстий
Нарезание резьбы в глубоких отверстиях с помощью малогабаритных резьбофрез подвержено вибрации и эксцентриситету из-за больших сил резания и длины инструмента. Многопроходная резка с уменьшенной глубиной за проход в сочетании со спиральной подачей равномерно распределяет силы резания, минимизируя вибрацию и сохраняя точность резьбы.
Надлежащая фиксация и поддержка инструмента дополнительно повышают стабильность. Резьбонарезные фрезы из твердого сплава HRC65, используемые с прецизионными приспособлениями и эффективным охлаждением, устойчивы к деформации и тепловому расширению, обеспечивая стабильное качество поверхности и резьбы при обработке микрорезьбы в глубоких отверстиях.

Параметры резания и стратегии обработки твердосплавными резьбофрезами HRC65
Правильные параметры резания напрямую влияют на срок службы инструмента, точность резьбы и качество поверхности при обработке стали HRC65. Оптимизация скорости вращения шпинделя, подачи и глубины резания минимизирует износ инструмента и накопление тепла, обеспечивая стабильность при обработке глубоких отверстий и микрорезьбы. Для небольших резьбонарезных станков крайне важен точный контроль параметров для поддержания размерной стабильности и качества поверхности.
Выбор правильной стратегии обработки имеет не меньшее значение. Сочетание винтовой подачи с многопроходной обработкой распределяет силы резания, снижает пиковые напряжения, предотвращает вибрацию и сколы, а также продлевает срок службы инструмента. Эти стратегии улучшают качество резьбы, одновременно повышая эффективность производства как в массовом производстве, так и в высокоточных областях применения.
Оптимальный выбор скорости вращения шпинделя
Высокотвердая сталь создает значительные силы резания и выделяет много тепла. Выбор соответствующей скорости вращения шпинделя имеет решающее значение для срока службы инструмента и стабильности обработки. Резьбонарезные фрезы с твердосплавной головкой HRC65 могут эффективно работать на высоких скоростях, но чрезмерная скорость может привести к перегреву и сколам кромки. Скорость вращения шпинделя должна соответствовать материалу инструмента, глубине резьбы и диаметру отверстия.
Фрезы малого диаметра особенно чувствительны к обработке микроотверстий. Оптимальная скорость вращения шпинделя в сочетании с охлаждением и смазкой обеспечивает стабильность, качество поверхности и плавность обработки.
Влияние скорости подачи на срок службы инструмента
Скорость подачи напрямую влияет на нагрузку на инструмент и его долговечность. Постоянная, равномерная подача распределяет режущую нагрузку, снижает локальный износ и сколы кромки, а также продлевает срок службы твердосплавных резьбофрез HRC65.
Для небольших резьбофрез постепенное увеличение глубины и ступенчатая подача при обработке глубоких отверстий снижают риски изгиба и вибрации. Сочетание правильной стратегии подачи с высокопрочными инструментами и эффективным охлаждением обеспечивает качество резьбы, сокращает время простоя и снижает затраты на замену инструмента.
Спиральная интерполяция против бокового среза
Спиральная интерполяция равномерно распределяет силы резания вдоль оси инструмента, снижая вибрацию и концентрацию напряжений, повышая точность резьбы и качество поверхности. Она идеально подходит для глубоких отверстий и заготовок высокой твердости. Резьбонарезные фрезы с твердосплавным наконечником HRC65 в сочетании со спиральной интерполяцией обеспечивают стабильное резание и минимизируют риск образования сколов.
Боковая резка больше подходит для неглубоких отверстий или небольших партий. Хотя она эффективна, она концентрирует силы резания, потенциально вызывая микровибрации и шероховатость поверхности. Выбор подходящего метода в зависимости от глубины отверстия, твердости материала и характеристик малой резьбофрезы позволяет сбалансировать эффективность, точность и срок службы инструмента.

Практическое применение резьбофрез в пресс-формах и высокоточных деталях.
Нарезание резьбы в высокотвердой стали при изготовлении пресс-форм и прецизионных деталей требует строгого контроля точности резьбы и качества поверхности. Твердосплавные резьбофрезы HRC65 обеспечивают стабильное резание и постоянные размеры резьбы. Небольшие резьбофрезы позволяют выполнять высокоточную обработку в ограниченном пространстве, удовлетворяя требованиям к сборке деталей с микрорезьбой.
Оптимизированные параметры резания и стратегии обработки имеют решающее значение в массовом производстве. Правильная скорость вращения шпинделя, скорость подачи и траектории спиральной интерполяции продлевают срок службы инструмента, сокращают время простоя, снижают затраты на замену и обеспечивают стабильное качество резьбы. Эти факторы делают твердосплавные резьбофрезы HRC65 незаменимыми в производстве пресс-форм и прецизионных компонентов.
Типичные условия эксплуатации при нарезании резьбы в пресс-формах из стали (HRC60–65)
Нарезание резьбы в высокотвердой инструментальной стали часто включает в себя глубокие отверстия, малые диаметры и высокие нагрузки при резании. Твердосплавные резьбофрезы HRC65 обеспечивают стабильность в этих условиях, предотвращая вибрацию и сколы, а также гарантируя точность резьбы и качество поверхности.
Небольшие резьбофрезы более подвержены вибрации и эксцентриситету при обработке глубоких отверстий. Правильный контроль глубины резания, скорости подачи и охлаждения/смазки стабилизирует процесс, повышая однородность резьбы и надежность сборки пресс-формы.
Преимущества ремонта и восстановления плесени
При ремонте пресс-форм часто требуется точная обработка существующих резьб. Резьбонарезные фрезы с твердосплавным наконечником HRC65 устойчивы к износу и сколам, что позволяет проводить ремонт без повреждения исходной резьбы. Небольшие резьбонарезные фрезы идеально подходят для ремонта микроотверстий и локальных повреждений, позволяя точно восстановить размеры и форму резьбы.
Спиральная подача и высокопрочная конструкция инструмента сглаживают процесс ремонта, снижают ударные нагрузки при резании, продлевают срок службы инструмента, снижают затраты и повышают эффективность технического обслуживания, обеспечивая надежную сборку.
Обеспечение стабильности качества высокоточных деталей
Для высокоточных деталей необходимы стабильные резьбы и качество поверхности. Резьбонарезные фрезы с твердосплавным наконечником HRC65 обеспечивают точность размеров и шага, предотвращая ошибки, вызванные вибрацией или колебаниями при резании. Малые резьбонарезные фрезы гарантируют повторяемость обработки микрорезьбы.
Оптимизированные параметры резания, спиральная подача и поддержка инструмента обеспечивают стабильность при обработке глубоких и микроотверстий, уменьшая отклонения и шероховатость поверхности. Высокопрочные, износостойкие инструменты в сочетании с правильными стратегиями обработки являются ключом к достижению стабильной пакетной обработки и высокой точности сборки.

Типичные проблемы обработки и решения для резьбофрез из твердосплава HRC65
Даже при использовании высокопрочных твердосплавных резьбофрез HRC65 обработка резьбы из высокотвердой стали может сопровождаться сколами инструмента, аномальным износом и колебаниями точности резьбы. Резьбонарезные фрезы малого диаметра особенно чувствительны к концентрированным силам резания и вибрациям при обработке глубоких или микроотверстий, что может привести к нестабильному качеству резьбы. Анализ характеристик материала, распределения сил резания и удаления стружки может помочь оптимизировать планы обработки для снижения отказов инструмента и отклонений резьбы.
Эффективные стратегии обработки и правильная настройка параметров имеют решающее значение. Контролируя глубину резания, скорость подачи и используя винтовую интерполяцию, снижаются пиковые силы резания, минимизируется износ инструмента и поддерживается стабильность размера резьбы. В сочетании с эффективным охлаждением, смазкой и оптимизированной поддержкой инструмента, твердосплавные резьбофрезы HRC65 обеспечивают стабильную долговременную работу, повышая эффективность производства и выход годных деталей.
Причины сколов и ненормального износа нитяной шлифовальной машины
Сколы инструмента и аномальный износ в основном являются результатом чрезмерных сил резания, высоких температур резания и недостаточного удаления стружки. При нарезании резьбы в глубоких или микроотверстиях неправильные параметры резания могут привести к локальному перегреву и концентрации напряжений на режущей кромке, что вызывает сколы. Резьбонарезные фрезы малого диаметра особенно уязвимы и требуют более строгих условий обработки.
Нестабильное зажимание заготовки, неоптимальная геометрия инструмента и недостаточное охлаждение или смазка еще больше ускоряют износ. Оптимизация углов режущей кромки, толщины стержня и путей отвода стружки снижает локальные напряжения, повышает стабильность резания и продлевает срок службы инструмента.
Коррекция нестабильной точности резьбы
Отклонения в размерах резьбы и проблемы с шероховатостью поверхности при нарезании резьбы в высокотвердой стали часто возникают из-за колебаний сил резания, вибрации инструмента или термического расширения. Оптимизация спиральных траекторий резания, ступенчатой глубины резания и стабильной скорости подачи может уменьшить эти колебания, обеспечивая стабильное качество резьбы.
При обработке микро- и глубоких отверстий точность зажима и охлаждения особенно важны для небольших резьбофрез. Надлежащая поддержка инструмента и эффективная смазка снижают вибрацию и нагрев, стабилизируют процесс нарезания резьбы и обеспечивают точность резьбы и качество поверхности для высокоточных компонентов.
Увеличение срока службы твердосплавных резьбофрез с помощью различных методов обработки.
Увеличение срока службы инструмента зависит от контроля нагрузок при резании и оптимизации ритма обработки. Многоуровневое резание, винтовая подача и равномерная скорость подачи снижают пиковое напряжение инструмента, предотвращают локальный износ и минимизируют сколы кромки. Эти стратегии особенно эффективны для малогабаритных резьбофрез при нарезании микроотверстий.
Эффективное охлаждение и смазка также имеют решающее значение. Непрерывная подача охлаждающей жидкости снижает температуру резания, предотвращает деформацию инструмента и минимизирует износ. В сочетании с высокопрочным зажимом и точной геометрией инструмента твердосплавные резьбофрезы HRC65 обеспечивают длительную стабильную работу, повышая производительность и снижая затраты на инструмент при обработке глубоких и микроотверстий.

Ключевые факторы при выборе надежных поставщиков нитяных тренажёров
Производительность и стабильность инструмента в значительной степени зависят от качества поставщиков и производственных процессов. Надежные поставщики предлагают высококачественные резьбофрезы из твердосплава HRC65 с точной геометрией, стабильными режущими кромками и оптимизированным покрытием. Это особенно важно для нарезания прецизионных резьб в массовом производстве или при обработке глубоких отверстий, поскольку позволяет снизить износ и погрешности обработки.
Возможности поставщиков в сфере обслуживания и надежность поставок напрямую влияют на непрерывность производства. Поставщики, предлагающие техническую поддержку, индивидуальную настройку и быстрое реагирование, обеспечивают оптимальные решения для нарезания резьбы в малых отверстиях или высокоточных резьбонарезных станках. Стабильность материалов, покрытий и контроля технологического процесса имеет решающее значение для небольших резьбофрезерных станков, чтобы гарантировать стабильную эффективность обработки.
Различия в контроле материалов и технологических процессов между поставщиками.
Различия в материалах инструментов и производственных процессах разных поставщиков влияют на износостойкость, устойчивость к сколам и стабильность резания. Высококачественные поставщики используют плотный твердый сплав и прецизионную заточку кромок для обеспечения высокой точности при нарезании резьбы в глубоких и микроотверстиях. Низкокачественные инструменты могут быстро изнашиваться или скалываться, вызывая отклонения резьбы.
Покрытие инструмента и точность профиля резьбы также отражают возможности поставщика. Строгий контроль технологического процесса обеспечивает стабильную работу при высокотемпературной резке и непрерывной обработке. Небольшие резьбофрезы обеспечивают плавное удаление стружки и постоянную точность резьбы, отвечая требованиям к пресс-формам и высокоточным деталям.
Важность стабильности партии
Стабильность качества партии имеет решающее значение в массовом производстве. Поставщики, предлагающие стабильные партии резьбофрез из твердосплава HRC65, обеспечивают равномерную геометрию кромки, толщину сердечника и твердость, уменьшая отклонения в размерах резьбы и колебания качества поверхности. Стабильность при нарезании резьбы в глубоких и микроотверстиях минимизирует аномалии, необходимость доработок и повышает эффективность.
Стабильность партии также влияет на предсказуемость срока службы инструмента. Нестабильные партии могут привести к преждевременному износу или сколам, что повлияет на график производства и затраты. Надежные поставщики гарантируют стабильную работу инструмента, обеспечивая уверенность в высокоточной обработке.
Практическая ценность технической поддержки
Техническая поддержка поставщика напрямую повышает качество нарезания резьбы. Рекомендации по параметрам резания, стратегиям обработки и устранению неполадок снижают износ инструмента, предотвращают образование сколов и повышают точность резьбы. Особенно полезна экспертная поддержка для небольших резьбофрез, используемых при обработке микроотверстий.
Специально разработанные инструменты и решения для различных твердостей материалов, характеристик резьбы и условий обработки позволяют сэкономить время, затрачиваемое на пробные попытки, повысить эффективность и снизить затраты. Такая поддержка особенно ценна в производстве пресс-форм, изготовлении высокоточных деталей и массовом нарезании резьбы.
Комплексные экономические преимущества твердосплавных резьбофрез в производстве с ЧПУ
Резьбонарезные фрезы HRC65 обеспечивают как точность обработки, так и экономическую выгоду. Их высокая жесткость и износостойкость гарантируют стабильную работу при нарезании резьбы в глубоких и микроотверстиях, сокращая время простоя, замену инструмента и затраты на доработку. Небольшие резьбонарезные фрезы дополнительно повышают эффективность при микрорезьбе и обработке сложных пресс-форм.
Оптимизированные параметры резки, спиральная интерполяция и многоступенчатая подача обеспечивают стабильную производительность в массовом производстве, снижая частоту замены инструмента и потребность в складских запасах. Это снижает себестоимость единицы продукции, повышает стабильность производства, увеличивает выход годной продукции и улучшает общую эффективность ЧПУ-производства.
Многофункциональные беговые дорожки и управление запасами
Универсальные резьбофрезы с многоцелевым применением сокращают разнообразие инструментов и нагрузку на складские запасы, снижая затраты на хранение и повышая гибкость производства. Небольшие резьбофрезы с универсальными характеристиками обеспечивают стабильную точность обработки при изготовлении микроотверстий и высокоточных деталей.
Оптимизация складских запасов снижает затраты на закупку и простои в производстве. Надежные поставщики обеспечивают стабильное качество партий продукции в соответствии со спецификациями, поддерживая стабильную обработку партий и общее качество продукции.
Стабильная производительность при пакетной обработке
Резьбонарезные фрезы HRC65 повышают эффективность массового производства и обработки высокотвердых заготовок. Износостойкий материал и оптимизированная геометрия сокращают время простоя и необходимость доработок из-за сколов или вибрации. Небольшие резьбонарезные фрезы обеспечивают надежную работу при обработке микроотверстий для пресс-форм и прецизионных деталей.
Стабильная работа инструмента обеспечивает постоянные размеры резьбы, качество поверхности и точность сборки. В сочетании с оптимизированными параметрами, охлаждением и стратегиями обработки эти резьбофрезы обеспечивают баланс между эффективностью, точностью и стоимостью, предлагая долгосрочные экономические выгоды.
Оценка долгосрочной ценности
В долгосрочной перспективе твердосплавные резьбофрезы HRC65 сокращают частоту замены инструмента, минимизируют время простоя и повышают производительность. Небольшие резьбофрезы снижают вибрацию, контролируют силы резания и улучшают однородность и качество поверхности при нарезании резьбы в глубоких и микроотверстиях.
Высокопрочные, износостойкие резьбофрезы гарантируют качество обработки, одновременно снижая производственные затраты за счет увеличения срока службы инструмента, оптимизации складских запасов и эффективной пакетной обработки. Для производителей станков с ЧПУ это означает надежную стабильность производства и высокую точность обработки заготовок, обеспечивая высокоточные и эффективные операции.






