



Руководитель производства на немецком литейном заводе прислал нам фотографию: стержень пресс-формы твердостью 62 HRC, стоимостью более 40 000 евро, был полностью испорчен. Метчик M10 сломался заподлицо в глухом отверстии, и его удаление с помощью электроэрозионной обработки повредило точность стенок отверстия. За более чем 16 лет работы с машиностроительными предприятиями в Северной Америке и Европе мы почти каждый месяц сталкиваемся с подобными дорогостоящими поломками.
Как только твердость стали превышает 58 HRC, крутящий момент при нарезании резьбы резко возрастает. Практически полное отсутствие места для отвода стружки делает поломку метчика вопросом «когда», а не «если». Именно поэтому после обширных испытаний на производстве мы рекомендуем нашим клиентам перейти на резьбофрезу с полным зубом HRC65 для закаленной стали.
В отличие от нарезания резьбы метчиком, твердосплавная резьбофрезерная головка использует спиральную интерполяцию для выполнения легких, прерывистых резов. Сжатый воздух или охлаждающая жидкость мгновенно удаляют мелкую стружку, предотвращая ее застревание. Кроме того, многорядная конструкция с цельными зубьями позволяет обработать всю резьбу всего за 1.5 прохода, обеспечивая плотное заполнение/запрет диаметров резьбы в диапазонах H13, D2 или S7 без быстрого износа боковой поверхности, характерного для одноточечных инструментов.
Тем не менее, наличие подходящей фрезы — это только половина дела. В ходе наших испытаний у клиентов одна мастерская обрабатывает более 350 отверстий одним инструментом, в то время как другая скалывает кончик менее чем в 40 отверстиях из-за допусков на направляющее отверстие, биения шпинделя или радиальных ошибок, связанных с шагом инструмента. Если вы боретесь с высоким процентом брака при обработке закаленной стали, сталкивались ли вы когда-нибудь с неожиданным скалыванием кончика инструмента — даже при работе с точно такими же скоростями и подачами, как в каталоге?
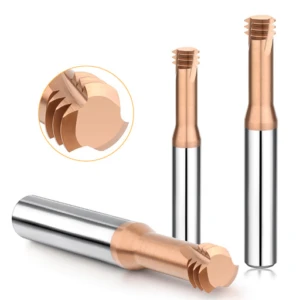
Почему мы заменили метчики на изготовленные на заказ резьбофрезы с полным зубом HRC65 для закаленной инструментальной стали
В европейских и североамериканских цехах по производству пресс-форм мы наблюдаем одно повторяющееся узкое место: детали, термообработанные до 55–65 HRC, все еще нуждаются в прецизионной резьбе. Нарезание резьбы при такой твердости — сплошная авантюра. Когда твердосплавный метчик ломается на дне глухого отверстия, электроэрозионная обработка отнимает часы рабочего времени и часто повреждает расположенные рядом каналы охлаждения, что приводит к поломке всей вставки пресс-формы.
После тщательного тестирования на наших собственных станках и производственных линиях клиентов мы полностью отказались от метчиков с твердостью выше 58 HRC. Вместо них мы перешли на резьбофрезы с полной заточкой и твердостью HRC65. Хотя резьбофреза стоит дороже изначально, чем метчик, исключение всего одного бракованного литейного блока значительно снижает себестоимость одного отверстия.
Реальная цена поломки метчиков при твердости выше 60 HRC: результаты испытаний на резку в нашем цехе.
Чтобы доказать скептически настроенной швейцарской мастерской точность, что время цикла обработки имеет значение, мы провели испытания на сверление глухих отверстий M8×1.25 из закаленной стали H13 (60 HRC) и D2 (62 HRC). Нагрузка на шпиндель метчиков из твердосплава с покрытием резко возрастала к четвертой витке резьбы, забивая хрупкую стружку в канавки до тех пор, пока метчик не разрушился на глубину 12 мм. Используя нашу резьбофрезу для закаленной инструментальной стали , мы обнаружили, что меньший диаметр резца обеспечивает достаточно места для подачи охлаждающей жидкости для удаления мелкой стружки, поддерживая нагрузку на шпиндель ниже 18%.
Замедляет ли фрезерование резьбы время цикла? Однопрофильные фрезы требуют нескольких проходов, что увеличивает время. Однако наша полнопрофильная фреза нарезает резьбу за 1.5 спиральных оборота — примерно за 9 секунд на отверстие, всего на две секунды медленнее, чем при нарезании резьбы метчиком. Даже если инструмент износится или сломается, вы просто вытащите хвостовик пинцетом и сохраните деталь.
Технические характеристики твердосплавной резьбофрезы: как мы предотвращаем микросколы
На начальном этапе нашей работы с закаленной сталью наибольшей проблемой было образование микросколов на кончике инструмента. Стандартные заготовки из карбида толщиной 0.4 микрона начинали отслаиваться, образуя зазубренные кромки, после обработки менее 25 отверстий в инструментальной стали M2 твердостью 64 HRC. В сотрудничестве с нашим поставщиком порошковой металлургии мы перешли на субмикронную подложку толщиной 0.2 микрона с 10% содержанием кобальта, что обеспечило режущей кромке необходимую прочность на поперечный разрыв для работы в прерывистом режиме.
Прочная подложка сама по себе не выдерживает нагрев зоны резания до 900°C в стали твердостью 65 HRC. После заточки каждого твердосплавного резьбофрезерного инструмента мы применяем специальную микрошлифовку для подготовки кромки, чтобы получить равномерный радиус заточки 0.008–0.012 мм. В сочетании с нанокомпозитным покрытием из высококремниевого AlTiSiN эта геометрия обеспечивает стабильное получение более 300 резьбовых отверстий на один инструмент в стали твердостью 62–65 HRC.
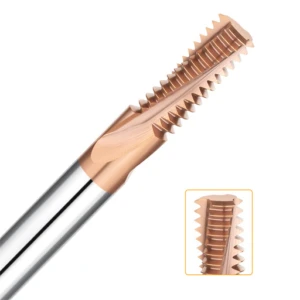
Фреза с цельным зубом против фрезы с одинарным профилем: практический выбор на основе времени цикла и точности профиля.
При оказании технической поддержки предприятиям в Северной Америке и Европе часто обсуждается вопрос выбора между фрезами с цельными зубьями и фрезами с одинарным профилем. Многие токари используют фрезы с одинарным профилем для каждого шага резьбы или применяют инструменты с цельными зубьями на станках с низкой жесткостью. В результате либо увеличивается время цикла, либо возникают чрезмерные радиальные силы резания, которые приводят к конусности диаметра шага резьбы, выходящей за пределы допустимых значений.
Ни одна из геометрических форм не заменяет другую — правильный выбор зависит от компромиссов, необходимых для работы в цехе. При планировании процесса достаточно учитывать объем партии, эффективную глубину резьбы и жесткость конуса шпинделя, чтобы принять решение.
В каких случаях необходима резьбофрезерная машина с полным набором зубьев?
В ходе оптимизации производственных циклов для североамериканского производителя гидравлических коллекторов и трансмиссий мы обнаружили, что они нарезают резьбу M12×1.5 из легированной стали HRC60 с помощью однопрофильной фрезы. Время обработки одного отверстия составляло 45 секунд, что создавало узкое место во всей производственной ячейке. После проверки их ежемесячного объема производства в 1.5 000 деталей и жесткости шпинделя из стали HSK-A63 мы перевели их на резьбофрезу с полным числом зубьев, позволяющую нарезать полный профиль за 1,5 спиральных прохода и сократить время цикла до менее чем 8 секунд.
Помимо высокой скорости, многорядные резцы обеспечивают непревзойденную стабильность профиля при больших объемах производства. Поскольку 5-осевой заточной станок формирует весь шаг и радиус основания за одну установку, вам редко приходится корректировать смещение инструмента после того, как направляющее отверстие настроено. В цехах стабильно достигается более 99.5% выхода годной продукции с первого прохода при использовании резьбовых калибров типа «проход/непроход».
Почему инструменты с одним профилем выигрывают при работе в глубоких отверстиях, на шероховатых участках и в условиях низкой жесткости конструкции.
Тем не менее, мы никогда не используем полнопрофильные инструменты там, где законы физики работают против них. В прошлом месяце немецкому цеху по изготовлению пресс-форм потребовалась резьба M16×2.0 глубиной 3.5×D для вставки пресс-формы твердосплавной стали 62 HRC. Изучив их чертеж, мы отговорили их от использования полнопрофильной фрезы и рекомендовали однопрофильную твердосплавную резьбофрезу с многопроходным радиальным шагом.
Фрезы с полным зубом зацепляют весь ряд зубьев одновременно, создавая высокие радиальные силы резания. Как только вылет превышает 3×D — или если используется более легкий шпиндель BT30 — эта радиальная нагрузка вызывает деформацию инструмента и вибрацию, оставляя коническую резьбу. Фреза с одним профилем зацепляет только один ряд зубьев за раз, жертвуя несколькими дополнительными секундами ради жесткого контроля допусков и гибкости при резке нескольких диаметров с одинаковым шагом.
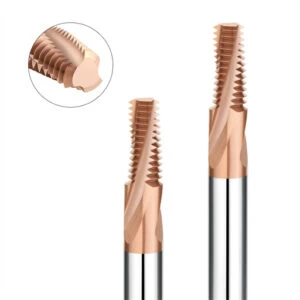
Примеры работ с высокотвердыми материалами: устранение неполадок в инструментальной стали H13 и конической резьбе NPT для труб.
Анализ причин отказов, проводимый нашими клиентами, показывает, что более 70% бракованных закаленных резьб приходится на две категории: резьба из высокопрочных закаленных инструментальных сталей и коническая резьба для уплотнительных труб с шагом 1:16. Программисты часто используют стандартные параметры подачи для низкоуглеродистой стали или игнорируют изменение радиального зацепления вдоль конуса, в результате чего бракуется уже первая деталь.
Чтобы помочь вам успешно завершить первые производственные циклы, мы выделили два проверенных базовых параметра, используемых в европейских литейных цехах и североамериканских предприятиях по производству гидравлического оборудования. Используйте эти параметры для закалки резьбы H13 и NPT в качестве отправной точки, а затем уточните их под условия работы вашего оборудования.
Резьбонарезной инструмент для закаленной стали H13 (58–62 HRC): предотвращение образования наростов на кромке и термических трещин.
Закаленная и отпущенная до твердости 58–62 HRC сталь H13 сохраняет высокую красностойкость и исключительную адгезию металла, быстро приваривая стружку к канавкам или вызывая трещины от термической усталости. При настройке резьбофрезы для закаленной стали H13 в итальянском цехе литья под давлением мы зафиксировали скорость резания (Vc) на уровне 35–48 м/мин и подачу на зуб (fz) на уровне 0.02–0.035 мм/z. Из соображений предосторожности никогда не следует снижать подачу слишком сильно — трение о закаленную сталь быстро удаляет покрытие.
Выбор охлаждающей жидкости также имеет решающее значение для качества обработки. Никогда не используйте эмульсионную охлаждающую жидкость для закаленной стали H13, так как быстрый нагрев и закалка приводят к образованию микротрещин от термического удара на кромках твердосплавных деталей. Вместо этого используйте прямое масло или холодный воздух под давлением 20+ бар, пропуская жидкость через инструмент, с добавлением минимального количества смазки (MQL), чтобы отводить раскаленную стружку из глухих отверстий, сохраняя при этом стабильную температуру резания.
Устранение следов перехода и ошибок конусности с помощью резьбофрезы с полным профилем NPT.
Конические трубные резьбы зацепляются все глубже вдоль конуса, создавая сильное радиальное давление, которое оставляет видимые следы и пути утечки. При оказании помощи североамериканскому цеху по ремонту клапанных блоков, устраняющему утечки резьбы 1/2-14 NPT в стали HRC60, мы обнаружили, что однопроходное фрезерование отклоняет резец в нижней части, уменьшая диаметр шага L1. Переход к трехпроходной радиальной ступенчатой обработке (60% черновая, 30% получистовая, 10% чистовая) с помощью нашей полнопрофильной резьбофрезы для резьбы NPT позволил свести отклонение на последнем проходе практически к нулю.
Вход в траекторию инструмента имеет такое же важное значение при спиральной интерполяции NPT. Многие программисты врезаются прямо из центра отверстия в коническую стенку, создавая ударный выступ, который скалывает твердосплавные кромки в закаленной стали. Всегда программируйте тангенциальную дугу входа и выхода с радиусом входа не менее чем в 1,2 раза превышающим радиус резца, и активируйте компенсацию резца G41/G42 для плавного сглаживания.
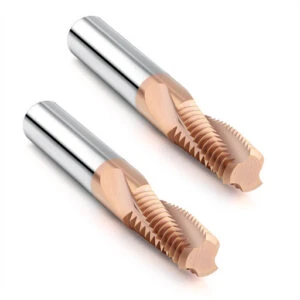
Контрольный список для установки на месте, позволяющий продлить срок службы резьбофрез HRC65 на 40%.
В ходе выездной диагностики на предприятиях Северной Америки и Европы мы часто наблюдаем резкий контраст. Одна и та же партия резьбофрез с твердостью HRC65 может изготовить более 400 глухих отверстий в одном цехе по производству пресс-форм, но при этом отколоть менее 50 отверстий в другом. Операторы обычно винят в этом твердость инструмента, но наши индикаторы часового типа и микроскопы доказывают, что более 90% отказов происходит из-за биения при зажиме, направления траектории инструмента или износа направляющих сверл.
Закаленная сталь практически не оставляет места для ошибок — любой эксцентриситет зажима или отклонение заготовки усиливаются непосредственно на кончике инструмента. Следуйте нашему проверенному на практике контрольному списку настройки, приведенному ниже, чтобы зафиксировать эти параметры и увеличить срок службы инструмента более чем на 40%.
Четыре скрытых фактора, сокращающих срок службы резьбофрезерного инструмента: биение, попутное фрезерование и пилотные отверстия.
Для продления срока службы резьбофрезерного инструмента начните с измерения полного индикаторного показания (TIR) на кончике инструмента. Замените стандартные цанги ER на термоусадочные или гидравлические держатели, чтобы биение не превышало 0.005 мм; биение более 0.01 мм приводит к тому, что один или два «высоких» зуба поглощают всю ударную нагрузку и начинают преждевременно скалываться. Кроме того, всегда программируйте правую резьбу, используя фрезерование с подъемом снизу вверх, чтобы кромка входила в материал при максимальной толщине стружки, а не терлась о закаленную сталь.
Никогда не забывайте также о твердосплавном сверле, прорезающем направляющее отверстие. Во многих мастерских сверло обрабатывается до тех пор, пока его поверхность почти не станет плоской, уменьшая диаметр отверстия на 0.05 мм. Эта крошечная потеря мгновенно удваивает радиальную нагрузку на корни зубьев резьбофрезы и ломает наконечник — поэтому проверяйте направляющие отверстия штифтовым калибром каждые 50 деталей.
Пределы износа и переточка: когда следует снять инструмент, прежде чем он начнет скалываться.
Никогда не ждите, пока калибр "непроходной" заклинит или инструмент сломается, прежде чем остановить шпиндель. К тому времени внутренние усталостные трещины уже испортят твердосплавную подложку, сделав ее непригодной для повторной заточки. Научите своих операторов следить за цветом стружки и прислушиваться к звуку резания: обычная стружка твердостью 60 HRC выглядит серебристо-серой или светло-соломенной, в то время как темно-сине-фиолетовая стружка в сочетании с резким визгом означает, что покрытие повреждено, и необходимо немедленно остановиться.
Если у вас есть портативный цифровой микроскоп, установите жесткую красную линию замены на ширине зоны износа боковой поверхности (VB) 0.08–0.12 мм. Извлечение фрезы до начала катастрофического скола защитит резьбу заготовки и сохранит твердосплавный стержень. После возврата в наш шлифовальный цех фрезу можно будет заново заточить и покрыть защитным слоем, восстановив более 85% ее первоначальных характеристик.
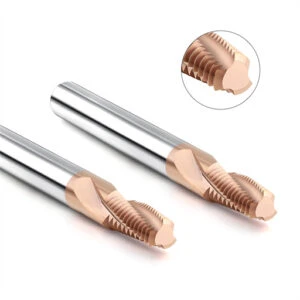
Прямые поставки с завода: оптовая продажа твердосплавных резьбофрез, заводской контроль качества и соответствие стандартам OEM.
После решения проблем с поломкой метчиков, наплавкой кромки H13, утечками NPT и биением на производственной площадке мы обнаружили, что последняя преграда часто кроется в цепочке поставок. Многие автоматизированные линии отлично работают при пробных резках, но при повторном заказе наблюдаются отклонения диаметра шага или преждевременное образование сколов. Выявление проблемы обычно показывает, что торговый брокер передает заказы на субподряд различным небольшим цехам с несовместимыми марками твердосплавных материалов и допусками шлифовки.
Как оптовый поставщик твердосплавных резьбофрез с 16-летним опытом шлифовки, мы знаем, что непрерывное производство требует строгой стабильности качества партий. Стандартные фрезы из каталога покрывают примерно 70% ежедневных заказов, в то время как оставшиеся 30% — связанные с глубокими углублениями, нестандартными профилями или экстремальной твердостью — требуют прямого инженерного сотрудничества для решения задачи с замкнутым циклом.
От 5-осевого шлифования до лазерного контроля: обеспечение точности профиля ±0.005 мм.
При обработке закаленной стали суммарные ошибки шага или половинного угла более 0.01 мм серьезно нарушают баланс режущей нагрузки между первым и последним рядами зубьев. На наших 5-осевых станках с ЧПУ Walter и ANCA мы вводим обязательную процедуру правки алмазного круга каждые 15 инструментов. Это предотвращает незначительный износ круга, который может привести к затуплению радиуса закругления или изменению диаметра шага в середине партии.
После нанесения покрытия AlTiSiN каждый резец перемещается в нашу лабораторию с контролируемым микроклиматом для 100% проверки на бесконтактных лазерных профилометрах и 100-кратных оптических проекторах. Только инструменты, обеспечивающие точность ±0.005 мм по внешнему диаметру, суммарному шагу и точности профиля, получают отслеживаемый лазерный код партии — это гарантирует, что ваши повторные заказы через шесть месяцев будут выполнены на точно таких же параметрах станка.
Изготовление на заказ полнозубых резьбонарезных фрез OEM: чертежи за 48 часов, образцы за 7 дней.
Глубокие полости пресс-форм часто приводят к столкновению хвостовиков стандартных инструментов со стенками деталей, а для прочных сплавов требуются специально подобранные углы наклона спирали или выхода охлаждающей жидкости. Наша услуга по изготовлению резьбофрез на полнозубчатых инструментах для OEM-производителей позволяет напрямую связаться с нашими инженерами-технологами — отправьте нам чертеж детали или 3D-модель, и мы в течение 48 часов предоставим вам результаты проверки на наличие помех и официальный чертеж инструмента, а через 7 рабочих дней — пробные образцы.
В нарезании резьбы в закаленной стали все — от отказа от метчиков и взвешивания соотношения L/D до обеспечения биения 0.005 мм и попутного фрезерования — сводится к согласованию геометрии инструмента с жесткостью станка. Если вы обрабатываете стали твердостью 55–65 HRC или протекающие резьбовые соединения NPT и сталкиваетесь с нестабильной работой инструмента, воспользуйтесь нашим контрольным списком для проверки биения шпинделя и охлаждающей жидкости, или отправьте нам чертежи деталей и данные о резании, чтобы мы могли вместе провести целенаправленный анализ процесса.





