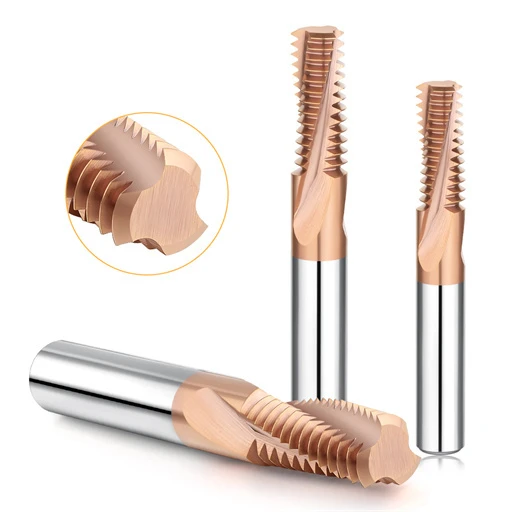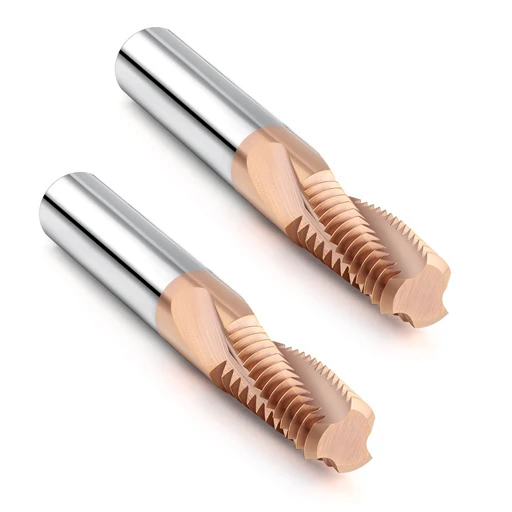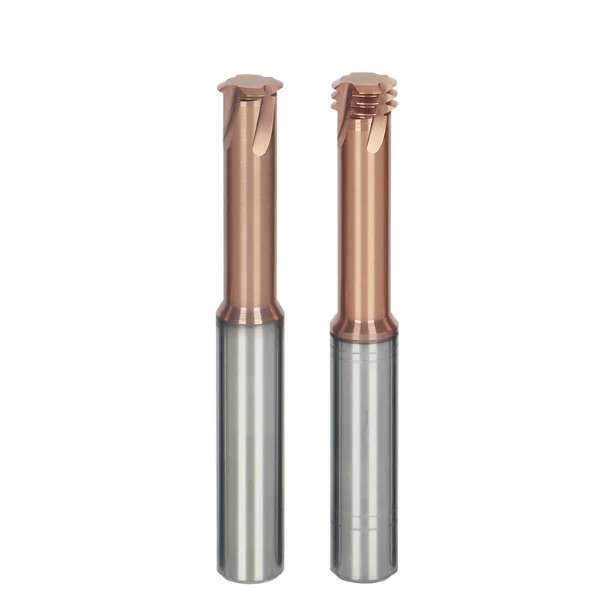
Две недели назад немецкий клиент, занимающийся изготовлением пресс-форм и штампов, прислал в наш технический отдел фотографии бракованных штамповочных вставок SKD11. Для работы требовалась резьба M4×0.7 для глухих отверстий с подтвержденной твердостью 64–65 HRC. Разрушение произошло мгновенно: инструмент сломался внутри второго отверстия. На режущих кромках образовались сильные микросколы, похожие на раковины, оставившие фрагменты карбида внутри полости, стоимость которой оценивается в тысячи долларов.
Их менеджер по оснастке немедленно позвонил нам: «У вас на этой производственной партии нарушилась адгезия покрытия? Мы строго следовали указанным в каталоге параметрам — работали на скорости 8,500 об/мин. Почему же мы получаем едва 20% от ожидаемого срока службы инструмента?»
Мы занимаемся именно этой проблемой уже более 16 лет. При работе с медицинскими костными пластинами в США или закаленной штамповой сталью в Европе операторы всегда в первую очередь винят твердосплавную подложку или покрытие AlTiN/SiN. Но наша диагностика в цехе никогда не начинается с металлургии. Мы извлекаем исходный программный блок ЧПУ и проверяем динамические кривые нагрузки шпинделя.
Большинство программистов рассматривают резьбу из закаленной стали как стандартную профилирующую резку. При настройке частоты вращения резьбофрезы HRC65 они полагаются на формулы линейной скорости поверхности (Vc = p*D*S / 1000). Этот расчет игнорирует крутую внутреннюю дугу резания внутри небольшого отверстия, что резко увеличивает эффективную нагрузку на стружку и радиальную отдачу на резьбофрезерный инструмент.
При твердости 65 HRC сталь практически не подвержена пластической деформации. Даже несоответствие скорости вращения на 200 об/мин вызывает катастрофический термический удар и усталость на кончике инструмента. Слишком высокая скорость вращения резьбофрезы приводит к отслоению покрытия. Слишком низкая скорость из соображений предосторожности приводит к трению и сгоранию зубьев. Обе ошибки портят параметры твердосплавной резьбофрезы.
Как производитель резьбофрез, специализирующийся на обработке закаленной стали D2, SKD11 или DC53, мы знаем, что скорость никогда не является просто регулировкой с помощью циферблата. Это баланс между вылетом инструмента, фактической дугой контакта зуба и гармониками работы станка. Ваш вертикально-фрезерный станок испытывает трудности с этим балансом, и даже высококачественные термоусадочные зажимные приспособления не справляются с прохождением проверки на проходной/непроходной диаметр, не обеспечивая должного результата?
Почему фрезерование закаленной стали приводит к поломкам на этапе регулировки скорости вращения шпинделя: анализ причин отказов в цеху.
При устранении неполадок на предприятиях клиентов мы часто видим, как операторы корректируют параметры подачи, оставляя регулятор скорости вращения шпинделя без изменений. Большинство токарей считают, что сколы в закаленной стали возникают из-за агрессивной подачи. Однако под стереомикроскопом разрушенные гребни обычно демонстрируют сильное термическое отслаивание и эрозию кромок. При твердости по Роквеллу 65 заготовка не может поглощать ударную нагрузку за счет сдвиговой деформации; неоптимальная скорость вращения шпинделя резко увеличивает давление резания, воздействуя непосредственно на хрупкие зубья.
Слишком высокая скорость вращения часто приводит к поломке фрезы уже на первом вращении. Закаленная инструментальная сталь насыщена плотными абразивными карбидными фазами. По мере перемещения резьбофрезы по траектории движения зубья подвергаются циклическим ударам в очень тонкой зоне контакта. Если скорость вращения шпинделя выходит за пределы зоны стабильности, нарушается тепловое равновесие. В этом случае карбидный сердечник разрушается под воздействием механической и термической усталости.
Преодоление критического порога: микросколы и расслоение покрытия, вызванные чрезмерной скоростью.
У заказчика, работавшего с пресс-формами для порошковой металлургии при твердости HRC 64–65, скорость вращения шпинделя достигала секунд, необходимых для обработки, в результате чего за одно утро сломались три фрезы M5. На вышедших из строя инструментах наблюдался минимальный износ передней поверхности, но нанокомпозитное покрытие вблизи режущей кромки отслоилось, как обгоревшая краска. Затем на голой подложке из карбида вольфрама произошло мгновенное межзеренное сколы от высокочастотных термических ударов.
Если резец издает чистый звук при входе, но через несколько секунд резко щелкает, значит, скорость фрезерования резьбы HRC65 превысила температурный предел. Превышение скорости обработки поверхности за пределы предела окисления покрытия разрушает его теплозащитный слой. Открытое субмикронное твердосплавное ядро не выдерживает высокоскоростного трения о твердый мартенсит. Острая кромка затупляется, превращаясь в плоскую поверхность под воздействием сжатия, что приводит к катастрофическому разрушению от сдвига.
Чрезмерная осторожность при выборе скорости резки: негативные последствия накопления тепла от трения при низких оборотах.
Слишком сильное снижение скорости приводит к столь же серьезным повреждениям. Мы часто анализируем программы, в которых инженеры снижают обороты, чтобы обрабатывать сложные участки, надеясь продлить срок службы инструмента. В действительности же скорость резания ниже минимального порога стружкообразования препятствует чистому удалению стружки. Режущая кромка сильно трется о стенку отверстия, вызывая сильное полирование и мгновенное упрочнение материала.
Удаление стружки имеет решающее значение для теплопередачи, поскольку здоровая стружка отводит более 70% тепла из зоны резания. При низкоскоростном трении застоявшаяся стружка удерживает тепло трения прямо на кончике фрезы. При настройке параметров твердосплавной резьбофрезы помните, что слишком низкая скорость не обеспечивает запаса прочности. Она ускоряет абразивный износ боковой поверхности, вызывает конусность шага и растрескивание зубьев из-за локального термического напряжения.
Контроль жесткости и биения шпинделя станка: снижение скорости вращения в реальных условиях для шпинделей BT40 и HSK63.
Перед проверкой кода мы осматриваем состояние конуса шпинделя и динамическое биение держателя инструмента. На шпинделе с конусом BT40, работающем в цанговом патроне, стандартные длины калибров легко приводят к тому, что динамическое биение превышает 8 микрон. При нагрузке на зуб стружку всего в несколько микрон чрезмерное биение означает, что вся сила резания приходится только на один или два зуба. Этот дисбаланс вызывает скачки вибрации, что искажает теоретические таблицы скоростей.
Благодаря жесткому двухконтактному инструменту, такому как HSK63F или BIG-PLUS, превосходное демпфирование и балансировка позволяют использовать полную частоту вращения резьбофрезы для закаленной стали. Если подшипники шпинделя изношены или вылет инструмента превышает 3×D, снизьте скорость вращения, указанную в каталоге, на 15–20%, чтобы избежать гармонических колебаний. Принудительное использование высоких скоростей вращения шпинделя на установке с низкой жесткостью быстро приводит к поломке твердосплавных зубьев из-за микрорезонанса.
Таблица основных параметров: эталонные скорости и подачи для резьбофрез при обработке закаленной стали твердостью HRC 65.
Токари часто просят нас составить универсальную шпаргалку по параметрам. Честно говоря, после 16 лет работы в сфере поддержки инструментов мы знаем, что фиксированные значения никогда не работают на каждом производственном участке. Сталь с твердостью HRC 65 приближается по хрупкости к стеклу, с неравномерно распределенными по всей матрице карбидами вольфрама. Выбор рабочих параметров — это постоянный баланс между термическим износом боковой поверхности и прочностью режущей кромки.
Наше основное правило работы на объекте строгое: сначала зафиксируйте длину рабочей поверхности, рассчитайте центральную подачу и уменьшите масштаб для обеспечения дугового зацепления. Высококачественная резьбофреза надежно нарезает резьбу 6H калибра только в узком, безопасном диапазоне резания. Достижение скорости, позволяющей снимать за секунды, вызывает резкое радиальное отклонение и встраивание сломанных зубьев в поврежденные блоки полости.
Частота вращения резьбофрез малого диаметра (M3–M6) на закаленной стали и высокоскоростная балансировка шпинделя
Глухие отверстия M3 и M4 являются наиболее распространенными источниками износа инструмента при микрофрезеровании. При диаметре инструмента от 2.4 до 3.1 мм тонкие шейки не обладают достаточной жесткостью на кручение при высоких нагрузках резания. Программисты часто используют эти микроинструменты на оборотах выше 20 000 об/мин, в результате чего они ломаются уже через половину шага резьбы. Причиной редко является крутящий момент резания, а скорее динамический дисбаланс, создающий высокочастотную центробежную вибрацию.
Мы используем эти инструменты в сбалансированных держателях HSK или термоусадочных держателях при консервативной скорости обработки поверхности 55–75 м/мин. При настройке частоты вращения резьбофрезы для закаленной стали ограничьте размеры M3–M6 в диапазоне от 7,000 до 9,500 об/мин. Поддерживайте динамическую балансировку не ниже G2.5, или, если возможно, G1.0. Устранение центробежного биения позволяет деликатным зубьям плавно перемещаться по внутренним винтовым траекториям.
Ограничения скорости резания и запасы зазора для стружки для резьбофрезерных инструментов среднего и большого диаметра (M8–M16)
При толщине стали M8 и выше режимы отказов меняются: от деформации инструмента к скачкам крутящего момента и трению о застрявшую стружку. Более крупные корпуса инструментов имеют более жесткие сердечники, но их расширенная зона контакта генерирует сильный локальный нагрев о твердые стенки отверстия. Без ограничения скорости поверхности чрезмерный нагрев от трения размягчает твердосплавные кромки и разрушает геометрию инструмента.
В цеховых условиях мы ограничиваем скорость обработки поверхности для резьбы большего диаметра 40–55 м/мин. Для фрезерования резьбы большого диаметра также необходимы чистые канавки для стружки и сухой воздух под высоким давлением. Закаленная стальная стружка рассыпается на зернистую абразивную пыль. Если плохая очистка воздухом задерживает эти частицы, зубья повторно срезают их о стенки, вызывая образование сколов на нескольких зубьях.
Справочная таблица для различных настроек частоты вращения (фрезерование резьбы HRC65): наружная резьба против внутренней резьбы для глухих отверстий.
Приравнивание параметров внешней и внутренней резьбы к идентичным — дорогостоящая ошибка. Внешняя резка происходит по выпуклой дуге с минимальным изгибом зубьев, что позволяет стружке свободно разлетаться, а теплу легко уходить. Внутренняя резка погружает зубья в вогнутую полость, увеличивая угол зацепления, количество удерживаемого тепла и давление инструмента.
Перед запуском станка снизьте скорость внутреннего резания на 15–25% по сравнению с наружным фрезерованием. Никогда не нарезайте внутреннюю резьбу за один проход при такой твердости; всегда разделяйте радиальную заготовку на несколько черновых и чистовых проходов. Согласуйте целевую частоту вращения фрезерного станка для резьбы HRC65 с базовыми значениями, указанными ниже:
| Размер нити | Диаметр инструмента (мм) | Эксплуатация | Скорость резания Vc (м/мин) | Скорость шпинделя (об/мин) | Подача на зуб fz (мм/z) | Стратегия паса |
| М3 × 0.5 | 2.35 | Внутренняя шторка | 55 – 65 | 7,400 – 8,800 | 0.006 – 0.010 | 2–3 радиальных прохода, полный поток воздуха. |
| М4 × 0.7 | 3.1 | Внутренняя шторка | 60 – 70 | 6,100 – 7,200 | 0.008 – 0.012 | 2 радиальных прохода, воздух под высоким давлением |
| М6 × 1.0 | 4.6 | Внутренняя шторка | 65 – 75 | 4,500 – 5,200 | 0.012 – 0.016 | Черновая обработка + чистовая обработка 0.03 мм |
| М8 × 1.25 | 6 | Внутренняя шторка | 50 – 60 | 2,600 – 3,200 | 0.015 – 0.020 | 2 радиальных прохода, длина измерительного участка < 3×D |
| М10 × 1.5 | 7.8 | Внутренняя шторка | 45 – 55 | 1,800 – 2,200 | 0.018 – 0.024 | 3 радиальных прохода для контроля нагрева гребня волны. |
| М12 × 1.75 | 9.5 | Внутренняя шторка | 40 – 50 | 1,300 – 1,700 | 0.020 – 0.028 | 3 прохода, прямой поток сухого воздуха |
| М16 × 2.0 | 12 | Внутренняя шторка | 38 – 48 | 1,000 – 1,300 | 0.025 – 0.032 | 3–4 прохода, контролировать крутящий момент на низких оборотах. |
| M8–M16 OD | Различный | Внешняя резьба | 55 – 65 | Увеличьте обороты двигателя на 15–20%. | 0.020 – 0.035 | Одно- или двухпроходная обработка в зависимости от выступа. |

Пример из практики: фрезерование резьбы на стали SKD11 (62–65 HRC) – решение для закаленной инструментальной стали.
На заводе по производству прогрессивных штампов для автомобильной промышленности мы устраняли неполадки в штамповочных вставках, изготовленных из высокоуглеродистой, высокохромистой штамповочной стали. Глубокие резьбовые отверстия M6, закаленные и отпущенные до твердости HRC 63–65, вызывали серьезные проблемы. Плотный мартенсит издавал сильный визг после трех отверстий. Диаметр шага резьбы, измеренный с помощью калибровочных шаблонов, был малым, а стенки резьбы демонстрировали заметную погрешность конусности.
В цехах часто винят в поломках инструментов из износостойких сталей низкую прочность подложки. Однако, анализ данных ЧПУ показывает, что реальная проблема заключалась в недооценке предела текучести материала. При фрезеровании резьбы из стали SKD11 высокий предел текучести заставляет режущую кромку срезать металл под малым углом. Любое отставание между скоростью подачи и скоростью вращения шпинделя приводит к смещению инструмента. Для решения этой проблемы необходимо подобрать сталь по металлургическим характеристикам, жесткость держателя инструмента и компенсацию дуги на станке ЧПУ.
SKD11 Зеркальная обработка пресс-форм: оптимизация скорости резания и подачи на зуб для предотвращения сегрегации карбидов высокой твердости.
Криогенно обработанная инструментальная сталь с высокими требованиями к чистоте поверхности быстро выявляет микросегрегацию. SKD11 содержит крупные нерастворенные первичные карбиды хрома ( Cr7C3 ) с твердостью выше 1800 по шкале HV. Фрезерование этой стали ощущается как удар по закопанному гравию на высокой скорости. Если скорость обработки поверхности слишком высока, кромка подвергается термическому отслаиванию; если подача слишком мала, зубья трутся о твердые карбидные полости.
Мы решили эту проблему, сбалансировав прочность кромки и термостойкость: мы зафиксировали скорость резания на уровне 58–62 м/мин и подачу на зуб ( $fz$ ) на уровне 0.012–0.014 мм/т. Мы снизили скорость вращения шпинделя на несколько сотен об/мин, чтобы смягчить удары твердосплавных элементов, сохраняя при этом высокую минимальную толщину стружки. Такая нагрузка на стружку отводит тепло от режущей кромки, предотвращая локальное накопление тепла и стабилизируя скорость фрезерования резьбы HRC65.
Практическое влияние выбора держателя инструмента на динамический вылет (гидравлические и термоусадочные держатели)
Жесткость держателя инструмента часто упускается из виду в цеху. Мы провели идентичные испытания глубоких отверстий на 5-осевом станке BT40, сравнивая стандартные гидравлические патроны с короткими зажимными держателями. Гидравлические держатели хорошо гасят вибрации, но их громоздкий профиль требует дополнительной длины калибра. При переменных боковых нагрузках на закаленную сталь биение наконечника инструмента достигло 11 микрон, что привело к сколам зубьев на нагруженной стороне.
Переход на компактный термоусадочный держатель позволил уменьшить вылет инструмента менее чем в 2.8 раза по сравнению с его диаметром, обеспечив динамическое биение резца менее 3 микрон. Использование резьбофрезы в твердых материалах выигрывает от 360-градусного концентрического зажима термоусадочного инструмента, который предотвращает высокочастотные отклонения. Термоусадочный инструмент обеспечивает меньшее гашение вибраций, чем гидравлические патроны. Если скорость вращения шпинделя входит в зону резонанса станка, вибрации передаются непосредственно на твердосплавные зубья, поэтому более безопасным выбором являются умеренные скорости.
Спиральная интерполяция и компенсация дуги: преобразование линейных скоростей подачи в фактическую скорость режущей кромки.
Операторы часто рассчитывают скорость подачи ( F ) исходя из линейной скорости внешнего диаметра, но при этом наблюдают вибрацию режущей кромки внутри отверстия. При стандартной винтовой интерполяции G02/G03 системы ЧПУ отслеживают траекторию движения осевой линии инструмента, а не режущей кромки относительно стенки отверстия. В малых отверстиях центр инструмента следует по гораздо меньшему радиусу, чем диаметр резьбы, что значительно увеличивает фактическую нагрузку на режущую кромку.
Чтобы предотвратить ошибки в размерах и поломку инструментов, примените коррекцию подачи по центральной линии в вашей программе ЧПУ или постпроцессоре CAM. Пусть $D$ — номинальный диаметр резьбы, а $d$ — диаметр инструмента. Если Vf_edge — линейная периферийная скорость подачи, рассчитайте запрограммированную центральную скорость подачи (Vf_center), используя следующее соотношение:
При настройке параметров твердосплавной резьбофрезы пропуск этого шага приводит к увеличению фактической нагрузки на каждый зуб со стороны стенки отверстия. Эта математическая ошибка объясняет, почему параметры, работающие на линейных резах, ломают инструменты при фрезеровании винтовой резьбы.
Рекомендации инженеров от производителей инструмента: разработка процесса замкнутого цикла проверки параметров фрезерования резьбы твердостью HRC65.
После 16 лет проведения производственных испытаний наше главное правило остается простым: никогда не следует воспринимать данные из каталога как абсолютную истину. В материалах, закаленных до твердости HRC 65, настройки параметров не являются статичными. Необходим замкнутый цикл проверки, охватывающий динамику шпинделя, истинную скорость обработки поверхности и контроль температуры. Спешка с настройкой без предварительного тестирования часто приводит к браку многотысячных формовочных полостей уже на первом этапе.
Причиной поломки инструмента является несбалансированная механика резания: высокая скорость приводит к отслаиванию покрытий, низкая подача полирует детали или включения карбида в стали SKD11 разрушают кромки. Перед окончательной настройкой параметров фрезерования резьбы HRC65 проведите проверку в трех отверстиях. Проверьте нагрузку на шпиндель в первом отверстии, подтвердите диаметр шага резьбы во втором отверстии и осмотрите износ кромки под 50-кратным увеличением в третьем отверстии.
Перспективы производителя резьбофрез: баланс между прочностью твердосплавной подложки и нанокомпозитными покрытиями.
Как специализированный производитель резьбофрез , мы в ходе внутренних обсуждений при проектировании сосредотачиваемся на балансе между субмикронным размером зерна и объемом кобальта, а не просто на погоне за максимальной твердостью. Прерывистая спиральная интерполяция резко увеличивает режущую нагрузку. Если прочность на поперечный разрыв падает ниже 4,000 МПа, наконечники мгновенно ломаются. Мы используем подложки с зерном размером 0.2–0.4 мкм в сочетании с покрытиями из AlTiSiN, чтобы выдерживать тепловое трение при температуре 1,100 °C.
Если вы сталкиваетесь с поломкой инструментов в глубоких глухих отверстиях, перепроверьте выбор твердосплавного материала. Хрупкие материалы вызывают хрупкое разрушение режущей кромки, а низкая красностойкость приводит к пластическому разрушению инструмента. При работе с длинными выступами или незначительной вибрацией станка выбирайте более прочный материал с микрохонингованной режущей кромкой. Хонингованная кромка обеспечивает гораздо большую безопасность при работе, чем хрупкие, острые как бритва зубья.
Стратегия многопроходной обработки и координация скорости вращения шпинделя: динамическая регулировка скорости для чернового фрезерования и чистовой обработки корней резьбы.
Однопроходное фрезерование резьбы с твердостью HRC 65 гарантирует гибель инструмента. При устранении заедания калибра или конусности шага резьбы, вызванных деформацией инструмента, мы поэтапно регулируем глубину резания для снижения радиальной нагрузки. Черновая обработка удаляет 90% объема материала при сильном боковом воздействии. Чистовая обработка снимает всего несколько сотых миллиметра, где трение быстро приводит к сильному нагреву поверхности.
Если вы видите повреждения корневой поверхности или конусность шага резьбы, разделите скорости черновой и чистовой обработки. Снизьте скорость обработки поверхности на 8–10% во время черновых проходов в течение 2–3 этапов, чтобы уменьшить ударные нагрузки. Для заключительного прохода с пружинным механизмом вернитесь к базовой частоте вращения фрезерного станка с твердостью по Роквеллу 65 и уменьшите подачу на зуб вдвое. Такое изменение скорости позволяет очистить боковые поверхности зубьев без отклонения.
Критическая стратегия охлаждения: уроки термического шока и аргументы в пользу воздушного охлаждения при фрезеровании резьбы из закаленной стали.
Использование жидкого охлаждающего вещества на закаленной инструментальной стали создает серьезные проблемы, связанные с ударными нагрузками. Мы регулярно запрещаем операторам цеха включать подачу охлаждающей жидкости или воду под высоким давлением. При резке стали твердостью HRC 65 температура зубьев резко возрастает до 800°C во время зацепления, а затем мгновенно охлаждается в охлаждающей жидкости. Этот резкий термический цикл вызывает образование паутинообразных трещин по всей твердосплавной кромке, разрушая зубья за считанные секунды.
При нарезании резьбы SKD11 или D2 перекройте подачу охлаждающей жидкости и переключитесь на чистый сухой воздух высокого давления или MQL. Воздух высокого давления выдувает горячую абразивную пыль из отверстия, предотвращая повторное срезание стружки. Каждая установка, приспособление и партия термообработки отличаются; если у вас жесткие ограничения по размерам конкретных деталей, мы можем напрямую проанализировать параметры и циклы фрезерования резьбы HRC65.