



В конце прошлого года нас вызвали для устранения неполадок с оснасткой на немецком предприятии по производству прецизионных пресс-форм. Бригада занималась нарезанием резьбы на стальной вставке, закаленной порошковой металлургией до твердости HRC 64–65.5. Деталь уже прошла десятки часов электроэрозионной обработки, чистового фрезерования и вакуумной термообработки.
Техник в цехе попытался нарезать резьбу в глухом отверстии глубиной 18 мм стандартным жестким метчиком. На второй нарезке инструмент сломался заподлицо внутри полости. Вся заготовка, стоимость которой исчисляется тысячами евро, внезапно оказалась бракованной, что остановило всю производственную смену.
За 16 лет работы над решением проблем, возникающих при механической обработке деталей для европейских и американских производителей штампов, мы постоянно сталкиваемся с этой ситуацией. При твердости выше 60 HRC инструментальные стали практически полностью теряют пластичность. Нарезание резьбы приводит к чрезмерному крутящему моменту, образованию стружки и задержке шпинделя, что неизбежно вызывает хрупкое разрушение инструмента.
Именно поэтому мы неизменно рекомендуем производителям прецизионных пресс-форм использовать специализированную стратегию фрезерования резьбы с твердостью HRC65.
В отличие от жестких метчиков, твердосплавная резьбофрезерная головка использует спиральную интерполяцию для преобразования мощных сил резания в контролируемые локализованные сдвиговые нагрузки. Тем не менее, для успеха требуется гораздо больше, чем просто написание стандартного кода G02/G03:
-
Жесткость против биения: При трехмерном выступе незначительное биение резко возрастает при циклической усталости. Мы строго соблюдаем ограничение общего биения на кончике инструмента в 0.003 мм.
-
Многопроходная радиальная логика: при применении стратегии фрезерования внутренней резьбы или фрезерования резьбы в глубоких отверстиях, однопроходное полное зацепление гарантирует сильное смещение инструмента. Пошаговые радиальные проходы обязательны.
-
Термодинамическое управление: обильное подача охлаждающей жидкости вызывает термическое растрескивание твердосплавных зубьев. Для обеспечения стабильного срока службы инструмента необходима точная настройка скорости резания в сочетании с подачей воздуха под высоким давлением или использованием минимального количества смазки (MQL).
Когда на вашем 5-осевом станке установлен дорогостоящий, изготовленный методом фрезерования сердечник пресс-формы, готовы ли вы рисковать всей полостью, используя обычный резьбонарезной инструмент, или же вы готовы внедрить проверенный процесс фрезерования резьбы, гарантирующий отсутствие конусности?
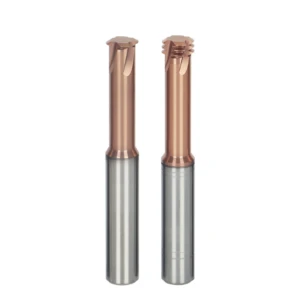
Основы резьбофрезерования закаленной стали: выбор твердосплавных резьбофрез и проектирование с учетом устойчивости к сколам.
Когда твердость заготовки превышает HRC 60, операторы часто винят в преждевременном выходе из строя жесткость станка или скорость резания. В ходе десятков обращений в службу технической поддержки мы обнаружили, что более 70% сколов на ранних стадиях обработки кромки происходит из-за выбора твердосплавной резьбофрезы с использованием стандартных стальных линеек. При твердости HRC 65 инструмент выполняет высокочастотное микрорезание при сильном трении, где незначительные точки напряжения немедленно вызывают микросколы.
Мы оцениваем инструмент на основе сопротивления структурной деформации под воздействием боковых нагрузок при резании, а не по скоростным характеристикам. Такие факторы, как трещиностойкость карбидных зерен, микрогеометрия хонинговальной кромки и поперечное сечение зубьев, должны быть сбалансированы с абразивным износом. Если вы готовитесь нарезать резьбу в закаленных стержнях пресс-форм, начните с тщательного изучения выступа инструмента и структуры канавок.
Для предотвращения деформации инструмента выбирайте резьбофрезы из твердого сплава с короткими и несколькими канавками для инструментальной стали твердостью HRC65.
Однажды мы помогали цеху штамповки, где порошковые металлические вставки твердостью HRC 64 постоянно не проходили проверку по калибровочному методу. Резьба была ослаблена сверху и затянута снизу. Мы обнаружили, что они нарезали полную резьбу за один проход, используя универсальный инструмент с тремя канавками. Это массивное радиальное зацепление смещало тонкий инструмент от центра, создавая выраженный конус.
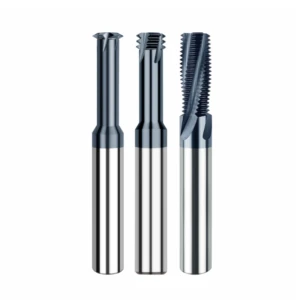
Для этих твердых сплавов наше стандартное правило предусматривает использование резьбофрезы из твердого сплава с короткими канавками (от 1D до 1.5D) и зачисткой шейки. Конструкция с 4 или 6 канавками распределяет режущую нагрузку и обеспечивает приемлемую скорость съема металла при очень малой нагрузке на стружку. Крайне важно, что короткие канавки обеспечивают максимальную жесткость поперечного сечения, исключая деформацию в источнике.
Сочетание сверхмелкозернистых твердосплавных подложек с высокотермостойкими покрытиями для фрезерования резьбы высокой твердости.
Механики часто спрашивают нас, всегда ли субмикронный размер зерен карбида превосходит другие параметры для твердой стали. В наших операциях по заточке инструментов выбор правильной резьбофрезы требует тщательного расчета компромисса. Мы поддерживаем размер зерен карбида вольфрама на уровне 0.2–0.4 мкм при содержании кобальта от 8% до 10%. Слишком мало кобальта приводит к хрупкому разрушению, а слишком много кобальта снижает твердость при высоких температурах.
Химический состав покрытия имеет решающее значение, и мы постепенно отказались от стандартного покрытия TiAlN. Температура контакта в зоне сдвига обычно превышает 900 °C, что приводит к отслаиванию обычных пленок. Мы используем нанокомпозитные покрытия TiAlSiN или AlCrN. Под воздействием сухого воздуха они образуют аморфный пассивирующий слой, устойчивый к окислению до 1100 °C, при этом снижая коэффициент трения ниже 0.35.
Контроль жесткости держателя инструмента: предел биения 0.003 мм для патронов с термоусадочной посадкой и гидравлических патронов при фрезеровании резьбы в закаленной стали.
В лучших цехах по изготовлению пресс-форм вы редко найдете стандартные цанговые патроны ER, используемые для нарезания резьбы на закаленной стали. При анализе отказов инструмента мы регулярно наблюдаем износ двух канавок, в то время как оставшиеся две остаются в идеальном состоянии. Виновником является динамическое биение. При очень малой подаче на зуб биение всего в 0.008 мм удваивает нагрузку на одну канавку, вызывая быстрое образование сколов.
Стандартные цанговые зажимы нашего цеха обеспечивают общее биение (TIR) 0,003 мм (3 микрона) на режущих зубьях. Мы используем термоусадочные зажимы или высокопрочные гидравлические патроны с коротким вылетом инструмента. Термоусадочные патроны обеспечивают практически идеальную концентричность и превосходное усилие зажима, гарантируя сбалансированную нагрузку на зубья при косозубых резах. Замена изношенных цанговых патронов позволяет сократить большинство текущих расходов на инструмент.
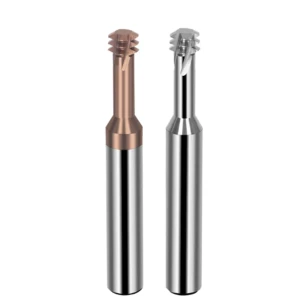
Логика параметров резания: оптимизация скорости и подачи резания при нарезании резьбы на закаленной стали.
Обработка инструментальной стали твердостью HRC65 не оставляет места для проб и ошибок. Фрезерование внутренней резьбы предполагает плотную спиральную интерполяцию, где дуга контакта инструмента с отверстием значительно больше, чем при торцевом фрезеровании. Если использовать здесь общие параметры фрезерования закаленной стали, трение мгновенно возрастает. Возникающее сопротивление резанию вызывает сильную вибрацию, которая за считанные секунды портит дорогостоящую готовую деталь штампа.
Наша стратегия фрезерования резьбы на закаленной стали ставит во главу угла термическую стабильность и образование стружки, а не время цикла обработки. Мы не стремимся к высокой скорости съема металла для деталей с твердостью HRC65. Вместо этого мы точно регулируем скорость резания, малую нагрузку на зубья и точное соотношение подачи дуги, чтобы каждая канавка срезалась плавно, без образования упрочненного белого слоя.
Точная настройка скорости резания (Vc) и подачи на зуб (fz) для предотвращения термического износа и микроскоба.
Недавно мы провели диагностику в швейцарском цехе по изготовлению пресс-форм для соединителей, где оператор обрабатывал отверстие для пуансона твердостью HRC65 со скоростью 80 м/мин. Обе фрезы M3 сгорели и зазубрились, не успев закончить второе отверстие. Холоднокатаные стали с пределом прочности на растяжение более 2200 МПа плохо отводят тепло через стружку. Наши производственные испытания показывают, что ограничение скорости резания при нарезании резьбы в диапазоне от 35 до 55 м/мин обеспечивает наилучший баланс между сохранением остроты кромки и производительностью.
Не допускайте распространенной ошибки новичков, снижая нагрузку на зуб до нуля. Если подача на зуб ( fz ) падает ниже 0.005 мм/зуб, инструмент трется, а не режет, что приводит к экспоненциальному затуплению кромок. Мы поддерживаем fz строго в диапазоне от 0.008 до 0.02 мм/зуб. Это позволяет микрохонингованной кромке чисто проникать за плоскость сдвига, не вызывая разрушительного радиального отклонения.
Изменение подачи при фрезеровании внутренних резьб (линейная подача против круговой) и предотвращение поломки инструмента.
Это наиболее распространенная ошибка программирования, которую мы обнаруживаем в цехах точной механической обработки. Программисты часто берут линейную подачу, рассчитанную CAM-системой, и вставляют ее непосредственно в систему управления ЧПУ. Поскольку осевая линия инструмента перемещается по гораздо меньшему радиусу, чем внешняя режущая кромка, реальная нагрузка на режущую кромку резко возрастает. Без внутренней компенсации круговой подачи предполагаемая нагрузка на зуб в 0.015 мм может превысить 0.04 мм, мгновенно сломав режущую кромку.
Для защиты режущего инструмента необходимо выполнить математическое преобразование между линейной и круговой подачей. Используйте классическое соотношение: Центральная подача = Внешняя подача × (D – d) / D, где D — номинальный диаметр резьбы, а d — диаметр режущего инструмента. Для резьбы M6, нарезанной фрезой диаметром 4.5 мм, запрограммированную центральную подачу необходимо уменьшить примерно до 25% от теоретической подачи.
Инженерные решения в области охлаждающих жидкостей: охлаждение воздухом высокого давления, MQL и запрет на использование жидких охлаждающих жидкостей.
Некоторые токари заливают инструмент охлаждающей жидкостью, как только видят тепло от резания. При нарезании резьбы в глухих отверстиях с твердостью HRC65 обильное подача охлаждающей жидкости губительна для твердосплавных канавок. Фрезерование резьбы — это прерывистый процесс резания. Когда горячие твердосплавные зубья вращаются между раскаленными зонами сдвига и холодной жидкостью, происходит сильный термический удар. В считанные секунды на режущей кромке образуются гребенчатые микротрещины, приводящие к катастрофическому отслаиванию.
Мы категорически запрещаем использование жидких охлаждающих жидкостей при фрезеровании закаленной стали. Используйте сухой фильтрованный воздух под давлением не менее 6 бар или систему MQL (минимально эффективная концентрация охлаждающей жидкости). Воздух под высоким давлением выдувает горячую закаленную стружку из отверстия, полностью останавливая повторную резку. Добавление легкого тумана из растительного эфирного масла образует прочную граничную пленку, значительно снижая трение без возникновения термических микротрещин.
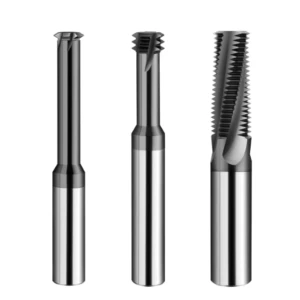
Обработка глухих и глубоких отверстий: практические стратегии для фрезерования внутренних и глубоких резьбовых отверстий.
Нарезание резьбы глубоко внутри почти готовой полости пресс-формы — настоящее испытание для нервов любого токаря. Глубокие отверстия сочетают в себе большой вылет инструмента, скопление стружки в глухих углублениях и нулевую видимость. Одна резонансная частота вибрации или защемление стружки могут повредить закаленные боковые стенки настолько, что восстановление будет невозможным. Более 80% поломок инструмента, которые мы устраняем, происходят на дне глубоких глухих углублений под воздействием аномальных сил резания.
Наша стратегия фрезерования резьбы внутри станка рассматривает глубокие элементы как отдельные динамические системы, а не как протяженные неглубокие отверстия. Успех зависит от трех физических факторов: гашения отклонения инструмента, обеспечения плавных траекторий входа и адекватного отвода стружки. Распределите боковое давление резания по стабильным спиральным проходам, и риск исчезнет.
Стратегия фрезерования глубоких резьбовых отверстий в полостях пресс-форм: радиальный многопроходный подход.
Недавно североамериканский литейный цех обратился к нам с вопросом, почему их инструменты сломались при нарезании резьбы M6 глубиной 22 мм в пластинах H13 (твердость по Роквеллу 63–65). Программист нарезал резьбу на всю глубину за один радиальный проход, чтобы сэкономить время. На двух третях глубины боковая нагрузка вызвала упругий изгиб, сильную вибрацию и срезание канавок. Нарезание резьбы за один проход с высоким соотношением глубины к диаметру гарантирует сильный конус и поломку инструментов.
Наша проверенная стратегия фрезерования глубоких резьбовых отверстий основана на многопроходной радиальной обработке. Для заготовок с твердостью HRC65 радиальная глубина резьбы делится на три или четыре прохода: 55% черновая обработка, 30% получистовая обработка, 15% окончательная обработка и проход с пружиной без нагрузки. Такой прогрессивный подход исключает смещение инструмента и гарантирует истинные цилиндрические диаметры шага резьбы от устья до дна отверстия.
Проектирование траектории входа и выхода при фрезеровании внутренних резьб: использование дуг под углом 90° для предотвращения мгновенного удара.
Никогда не вставляйте резьбофрезу прямо в закаленное отверстие перпендикулярно направлению вращения. Мягкие стали могут поглотить этот первоначальный удар, но инструментальная сталь HRC65 — нет. Динамометрические испытания показывают, что перпендикулярные силы вдавливания возрастают более чем в три раза по сравнению с постоянными нагрузками при косозубой резке. Эта первоначальная ударная волна легко отламывает острые гребни на новых твердосплавных зубьях.
В соответствии со стандартной стратегией фрезерования внутренней резьбы необходимо запрограммировать тангенциальную дугу вхождения и выведения под углом 90°. Синхронизируйте радиальную дугу вхождения с осевым подъемом по оси Z, соответствующим шагу резьбы. Фреза плавно входит в зону резания, начиная с нулевой толщины стружки, перемещается по спирали на 360° и плавно выходит. Это исключает ударную нагрузку при входе и обеспечивает бесшовные стенки резьбы без следов задержки.
Удаление стружки из глухих отверстий и контроль остаточных напряжений: приоритезация попутного фрезерования и повышение допусков на пилотное отверстие.
При обработке глубоких глухих отверстий отвод стружки определяет долговечность инструмента. Всегда фрезеруйте снизу вверх, начиная от основания отверстия и постепенно продвигаясь вверх к выходному отверстию. Это позволяет вытягивать горячую стружку вдоль канавок, а не спрессовывать ее на дне. Кроме того, не следует сверлить вслепую номинальные диаметры направляющих отверстий, указанные в общих справочниках по механической обработке.
При фрезеровании резьбы в закаленной стали сверлите направляющее отверстие в направлении верхнего предела допуска — обычно на 0.05–0.10 мм больше, чем значения, указанные в стандартной таблице. Для отверстия M6 размер предварительно просверленного отверстия 5.10–5.15 мм ограничивает высоту резьбы примерно до 70%. Это небольшое изменение уменьшает зацепление инструмента с гребнем резьбы, обеспечивает отвод стружки и предотвращает сколы кромки, вызванные повторной резкой скопившейся стружки.
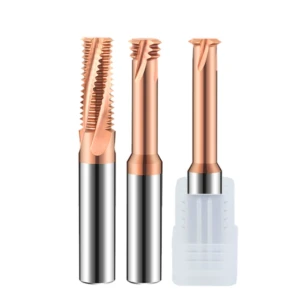
Обработка отверстий малого диаметра: стратегии предотвращения поломки инструмента при фрезеровании резьбы в закаленных отверстиях для выталкивающих штифтов и вставках.
Резьба M2-M4 широко используется в пресс-формах для разъемов и полупроводниковых вставках. Нарезание резьбы с твердостью HRC65 в этом микродиапазоне не оставляет места для ошибок. Поскольку диаметр сердечника инструмента быстро уменьшается, жесткость на кручение и изгиб резко снижается. Даже незначительное биение шпинделя или сопротивление остатков охлаждающей жидкости мгновенно сломают наконечник микрофрезы.
При фрезеровании резьбы малого диаметра на закаленных вставках пресс-форм следует отказаться от методов, используемых для резьбы большего диаметра. Микрообработка требует управления динамическим отклонением инструмента, а не полагаться на статическую жесткость. Необходимо рассчитывать упругий изгиб инструмента во время движения и контролировать геометрию предварительного отверстия, чтобы инструмент тоньше проволоки выдержал нагрузку.
Правила компенсации отклонения и снижения скорости при фрезеровании резьбы малого диаметра с большим вылетом заготовки.
В швейцарском цехе микроформования однажды сломались два инструмента, последовательно прорезавшие глухие отверстия M2.5 в порошковых металлургических вставках HRC64. Для обработки боковых стенок полости они выбрали микрофрезерную головку с вылетом около 4D. При высоком соотношении глубины к диаметру минимальная боковая нагрузка при резании вызывает сильный упругий изгиб. Когда инструмент отстает от траектории движения и возвращается в исходное положение, поверхность зуба перегружается и ломается.
В соответствии с нашими правилами фрезерования резьбы малого диаметра, одновременно действуют две меры безопасности. Во-первых, в программе ЧПУ применяются радиальные смещения инструмента на микронном уровне, разделяя общую глубину резьбы на 4–5 проходов с радиальным шагом ( ae ) менее 0.015 мм. Во-вторых, скорость резания снижается на 20–30%, поддерживая её на уровне 25–35 м/мин. Потеря нескольких секунд на отверстие предотвращает извлечение сломанных микроинструментов методом электроэрозионной обработки.
Удаление упрочненного слоя в пилотном отверстии: как предварительное сверление твердосплавными инструментами влияет на срок службы резьбофрез малого диаметра.
Когда микрорезьбовые фрезы начинают скалываться, операторы часто корректируют параметры фрезерования, не осматривая просверленное отверстие. В наших анализах отказов преждевременный износ обычно связывают с предварительным отверстием. Сверление инструментальной стали HRC65 слегка изношенным твердосплавным сверлом генерирует высокое тепло трения, образуя на стенке отверстия упрочненный белый слой, который тверже основного металла.
Когда твердосплавная резьбонарезная фреза входит в отверстие, ее тонкая режущая кромка при первом проходе ударяется об этот хрупкий белый слой, вызывая быстрое абразивное затупление. Мы требуем, чтобы процесс предварительного сверления отверстия контролировался так же строго, как и сам проход нарезания резьбы. Необходимо контролировать подачу сверления, чтобы предотвратить упрочнение материала, или развертывать отверстие перед нарезанием резьбы для обеспечения однородной структуры материала.
Устранение неполадок на месте: распространенные ошибки в западных цехах по изготовлению пресс-форм и контрольный список для оптимизации стратегий фрезерования резьбы.
В ходе наших визитов в европейские и американские цеха по производству пресс-форм мы убедились, что успех редко зависит от цены оборудования. Он зависит от дисциплинированного подхода к поиску и устранению неисправностей. При твердости HRC65 высокая предельная прочность материала усиливает каждую незначительную ошибку настройки. Биение инструмента, отклонение выступа, изменение подачи дуги, струйная обработка и радиальные проходы должны работать согласованно, чтобы продлить срок службы инструмента.
В нашем контрольном списке стратегии фрезерования резьбы используется система диагностики с обратной связью. При возникновении аномалий резания избегайте случайных изменений параметров контроллера. Разделите динамику станка, жесткость держателя и геометрию резания на отдельные проверки. Использование измеримых физических показателей для выявления первопричины — самый быстрый способ защитить дорогостоящие закаленные пластины.
Поиск и устранение неисправностей и коррекция смещения инструмента при отказах резьбового калибра и отклонениях конусности.
Инспекторы цеха часто сообщают, что проходной калибр проходит без проблем, в то время как проходной калибр заедает на полпути к отверстию. Если вы столкнулись с деформацией внутренней резьбы (конусностью или шагом), выполните нашу трехэтапную проверку: проверьте биение шпинделя и наконечника инструмента с помощью индикатора, убедитесь, что компенсация дуговой подачи активна в CAM-системе, и проверьте, что радиальные проходы равномерно распределяют режущие нагрузки.
Если вы боретесь с конусностью в глубоких глухих отверстиях диаметром более 2.5D, запрограммируйте проход пружины без нагрузки с небольшим осевым смещением инструмента. Если трение в вершине резьбы остается высоким, увеличьте диаметры пилотных отверстий на 0.05 мм в сторону верхнего предела. Применение стратегии фрезерования внутренней резьбы с использованием последовательных радиальных проходов позволит компенсировать отклонение и обеспечит стабильное прохождение резьбы контрольным контролем.
Определение параметров резания и траекторий движения инструмента на основе металлографической морфологии износа инструмента.
Изношенные режущие кромки инструмента дают непосредственное представление о механике резания. Мы исследовали сотни затупившихся режущих кромок под микроскопами для инструментальщиков. Равномерная серебристо-серая полоса износа на рельефной поверхности указывает на то, что скорость поверхности и смазка отрегулированы должным образом. Если вы наблюдаете гребенчатые термические трещины или отслоение зубьев, проблема может быть связана с термическим ударом от жидкого охлаждающего вещества или слабым потоком воздуха.
Аналогично, сколы на первом зубе указывают на резкое линейное погружение в стенку отверстия; немедленно устраните это с помощью тангенциальной дуги захода под углом 90°. Если вы обрабатываете твердые марки стали, такие как Caldie, CarMo или высокованадиевые порошковые стали с агрессивным соотношением глубины к диаметру, пришлите чертежи деталей, глубину отверстий и технические характеристики станка. Мы всегда рады проверить данные обработки и помочь настроить ваше оборудование.





