


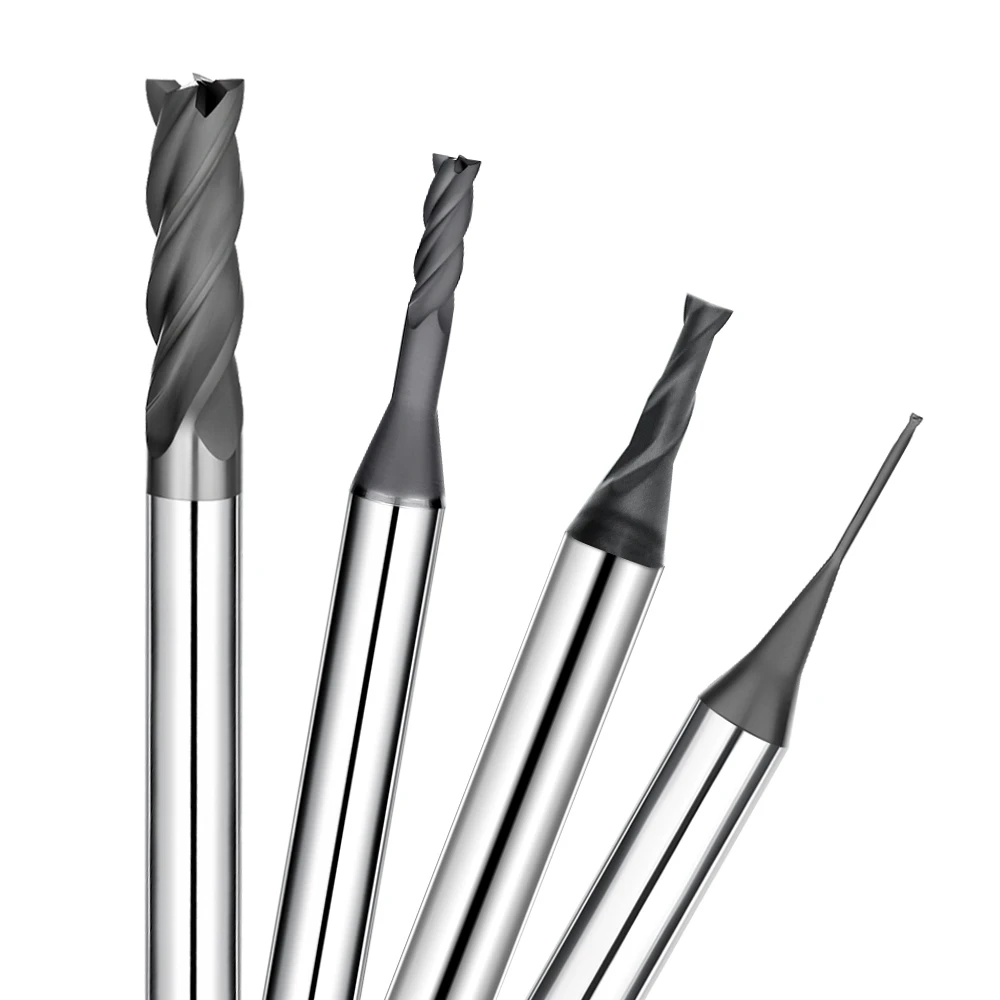
Честно говоря, в мире обработки графита последнее, чего мы хотим, это звонок от клиента со словами: «Электрод еще даже не готов, а инструмент уже затупился».
В прошлом месяце клиент из Детройта, занимающийся изготовлением пресс-форм, прислал нам срочный проект, включающий высокоплотные графитовые электроды сложной геометрии. Чтобы сэкономить на первоначальных затратах, они использовали стандартные твердосплавные инструменты с покрытием. Результат? Менее чем за 30 минут покрытие на кончике инструмента исчезло. Это привело к сильному сколу по краям, в результате чего вся деталь стала бракованной. Такие неудачи, вызванные плохим контролем срока службы инструмента и стабильности размеров, слишком часто встречаются в профессиональных цехах.
Обладая более чем десятилетним опытом исследований и разработок, а также производства, мы поняли, что обработка графита — невероятно абразивного неметаллического материала — без алмазной фрезы сродни борьбе с законами физики. Графитовая пыль действует как наждачная бумага, быстро «пожирая» любую режущую кромку, не обладающую исключительной твердостью.
Для наших клиентов в Северной Америке и Европе выбор правильной алмазной фрезы для графита — это не вопрос переплаты, а вопрос выживания в процессе эксплуатации. Особенно при высокоточной зачистке углов в глубоких полостях алмазная концевая фреза обеспечивает износостойкость в десятки раз выше, чем у обычных инструментов. Что еще важнее, она сохраняет остроту кромки, предотвращая отклонения размеров, вызванные деформацией инструмента.
Это неоспоримое преимущество при обработке сложных поверхностей алмазной четырехзубчатой фрезой. Стабильность четырехзубчатой конструкции в сочетании с низким коэффициентом трения алмаза придает графиту блестящую поверхность, подобную обработанному металлу. Это полностью устраняет тусклый, рваный вид.
Как поставщик алмазных фрез с богатым опытом работы в отрасли, мы видели слишком много человеко-часов, потраченных впустую на неправильный инструмент. Поскольку обработка графитовых фрез сопряжена с постоянным износом, почему бы не оснастить ваши станки самыми прочными «зубцами» с самого начала?
Практический опыт: «Роковой недостаток» стандартных твердосплавных материалов при обработке графита.
В наших мастерских мы часто видим, как новички пытаются минимизировать «стоимость инструмента», используя стандартный карбид вольфрама на графите высокой чистоты. Хотя это может сработать на несколько минут, в конечном итоге это снижает производительность. Стандартный карбид обладает достаточной прочностью, но его твердость поверхности не может сравниться с абразивной микроструктурой графита.
Мы проанализировали десятки случаев преждевременного выхода инструментов из строя. Наши результаты показывают, что в течение десяти минут режущие кромки из стандартных сплавов полностью скругляются. Это разрушение приводит к резкому увеличению силы резания. Образовавшееся тепло не может выйти через пыль, поэтому оно передается обратно в инструмент. Этот порочный круг доказывает незаменимость алмазной фрезы . Экономия на дешевых инструментах всегда окупается высокими показателями брака и затратами на рабочую силу.
Почему мы больше не рекомендуем использовать инструменты без покрытия для обработки графитовых форм
Для сложных 3D-электродов, используемых западными производителями пресс-форм, мы практически запретили использование инструментов без покрытия. Обработка графита требует предельной точности профиля. Инструменты без покрытия демонстрируют нестабильную кривую износа; ваши размеры могут быть идеальными в начале, но к концу цикла чистовой обработки уменьшенный диаметр инструмента нарушит целостность детали.
Мы учим наших клиентов оценивать «общую стоимость владения». Хотя инструменты без покрытия дешевы, они оставляют полосы и заусенцы. Это вынуждает рабочих тратить часы на ручную полировку. Для автоматизированного производства высококачественная алмазная концевая фреза обеспечивает стабильность процесса и исключает утомительную ручную корректировку.
Износ и сколы: как абразивность графита разрушает инструмент за шестьдесят секунд.
Обработка графита на самом деле не является «резкой» — это высокоскоростная микроабразия. Эти твердые частицы действуют как крошечные шлифовальные круги на передней и боковой поверхностях инструмента. В наших лабораторных испытаниях сухая резка графита стандартными инструментами приводила к резкому повышению температуры наконечника всего за одну минуту. Это размягчает подложку, что приводит к видимому отслоению покрытия или сколам кромки.
Это катастрофично при обработке тонких ребер или глубоких пазов. Как только инструмент теряет остроту лезвия, он перестает резать и начинает «выдавливать» материал. Это боковое давление вызывает «сколы» или отслаивание углов. Если вы не используете алмазную фрезу для графита, то за щелчком сломанного инструмента часто следует звук дорогостоящей заготовки, упавшей в мусорный бак.
Вы по-прежнему сталкиваетесь с простоями, связанными с заменой изношенных инструментов из сплава каждые несколько минут?
Главное преимущество: как алмазные фрезы для обработки графита меняют экономику обработки.
В нашей философии управления сосредоточение внимания только на цене за инструмент — ошибка. Если проанализировать себестоимость детали , вы обнаружите, что реальные затраты — это невидимые простои. Поскольку графит очень абразивен, стандартные инструменты имеют очень короткий срок службы. Частая смена и перенастройка инструмента — это «черные дыры» для прибыли. Наши данные показывают, что, хотя первоначальные инвестиции выше, алмазная фреза для графита снижает общую себестоимость детали более чем на 30% при больших партиях.
Этот переход обеспечивает исключительную стабилизацию процесса. Во время автоматизированных смен, когда все работают в автоматическом режиме, мы уверенно обрабатываем алмазными инструментами сложные блоки, не опасаясь смещения размеров. Такая предсказуемость обеспечивает большую гибкость планирования и снижает зависимость от постоянного мониторинга. Истинная экономика обработки заключается в максимальном использовании дорогостоящего оборудования с ЧПУ.
Точность размеров: использование твердости алмаза для предотвращения «деформации инструмента».
В глубоких литниках или тонких ребрах деформация инструмента — настоящий кошмар для инженера. Стандартные инструменты под давлением подвергаются упругой деформации, что приводит к наклону боковых стенок. Мы обнаружили, что благодаря высокой твердости алмаза и низкому трению сопротивление резанию остается низким и стабильным. Алмазная концевая фреза уменьшает радиальное биение, обеспечивая точность диаметров отверстий и ширины пазов до микронных значений от верха до низа.
Однажды мы решили проблему с полостью глубиной 80 мм для клиента из полупроводниковой отрасли. Их инструменты из сплавов резали «уже» по мере углубления, потому что затупление кромки увеличивало сжимающее усилие, вдавливая инструмент внутрь. Переход на алмазный инструмент позволил сохранить остроту кромки, что обеспечило четкий вертикальный срез. Такой подход, основанный на принципе «твердость против твердости», полностью исключил необходимость доработки.
Ключ к качеству поверхности: алмазные покрытия с четырьмя канавками и целостность материала.
Под микроскопом порошково-металлургическая структура графита склонна к микросколамлению или отслаиванию. Визуально это выглядит как «побеление» или разрыв. Наши испытания показывают, что алмазная фреза с четырьмя канавками превосходно справляется с этой задачей. Алмазный слой обеспечивает высокую теплопроводность и гладкую поверхность, позволяя пыли быстро удаляться, не прилипая к кромке.
Часто говорят, что графит, обработанный правильным инструментом, имеет «металлический блеск». Эта отделка определяет стабильность электрического разряда при электроэрозионной обработке. Если на поверхности электрода есть микротрещины, это приводит к нестабильным разрядам или искрению. Используя наноразмерные гладкие алмазные покрытия, мы разрезаем графитовые волокна с хирургической точностью. Мы предпочитаем потратить несколько дополнительных долларов на правильный инструмент, чем тратить часы на ручную полировку.
Вы по-прежнему зациклены на первоначальных затратах на закупку, или готовы оценить преимущества превосходного качества поверхности?
Идеальный инструмент для чистовой обработки: реальные рабочие характеристики алмазной 4-зубчатой фрезы
На заключительных этапах обработки графита наши требования чрезвычайно высоки. Мы требуем исключительно высокого качества поверхности и долговременной стабильности размеров. В то время как многие цеха предпочитают двух- или трехлезвийные инструменты для черновой обработки — для максимального удаления стружки — мы неизменно переходим на алмазную четырехлезвийную фрезу для чистовой обработки. Четырехлезвийная конструкция обеспечивает большую степень перекрытия резания. При одинаковой скорости подачи это приводит к значительно меньшей высоте остаточных выступов. В результате получается настолько гладкая поверхность, что она кажется зеркальной.
Мы проанализировали спектры вибраций при различном количестве канавок во время фрезерования боковых стенок. Благодаря превосходной радиальной симметрии, четырехканавочная конструкция противодействует гармоническим колебаниям. Эта стабильность имеет решающее значение при обработке тонкостенных графитовых компонентов, толщина стенок которых может составлять менее 0.5 мм. Как специализированный поставщик алмазных фрез, мы знаем, что в высокоточной чистовой обработке стабильность важнее скорости. Плавное резание продлевает срок службы шпинделя и гарантирует, что каждая деталь будет соответствовать геометрическим допускам, указанным на ваших чертежах.
Логика подачи, лежащая в основе 4-канавочной конструкции: почему мы отдаем приоритет 4-канавочным фрезам для чистовой обработки боковых и нижних поверхностей.
При боковом фрезеровании глубина ступенчатого уменьшения и подача на зуб определяют эффективность. Мы используем фрезу с алмазным покрытием и четырьмя канавками, поскольку она позволяет сократить время цикла за счет увеличения общей подачи стола без перегрузки одной из канавок. Благодаря алмазному покрытию, значительно снижающему трение на передней поверхности, частицы графита мгновенно отслаиваются. Это предотвращает появление «следов вибрации» — неприятных неровностей поверхности, вызванных колебаниями силы резания.
Для высокотвердого мелкозернистого графита мы рекомендуем стратегию «легко и быстро»: уменьшить глубину резания на каждую канавку, но увеличить общую подачу стола. Это позволяет использовать непрерывную многоканавочную резку и минимизировать ударные нагрузки на хрупкие графитовые кромки. Опыт показывает, что этот метод обеспечивает гораздо более ровную поверхность, чем агрессивное воздействие двухканавочного инструмента. Как только вы увидите идеально ровный пол, не требующий ручной шлифовки, вы оцените преимущества этой логики.
Баланс между удалением стружки и силой резания: ошибки, которых следует избегать при работе с 4-лезвийными инструментами.
Наиболее распространенная ошибка, которую допускают инженеры при работе с 4-канавочными инструментами, — это слепое использование формул, предназначенных для стандартных твердосплавных инструментов. Это обычно приводит к засорению канавок. Хотя алмазные покрытия гладкие, графитовый порошок может сжиматься при высокоскоростной резке. Если стружкообразование происходит слишком плотно, усилие резания мгновенно возрастает, что приводит к поломке инструмента. При консультировании клиентов по настройке этой алмазной концевой фрезы мы подчеркиваем важность теплового равновесия. Необходимо предотвратить локальное «слипание» порошка, вызванное накоплением тепла во время глубокой фрезеровки.
Ещё одна распространённая ошибка — игнорирование соответствия между частотой вращения и жёсткостью станка. При скоростях, превышающих 20,000 4 об/мин, четырёхлезвийные инструменты чрезвычайно чувствительны к биению. Если вы видите неравномерный износ, проблема обычно заключается в силе зажима держателя инструмента или динамической балансировке, а не в самом инструменте. Мы предпочитаем консервативную начальную глубину резания, наблюдая за стружкой. В идеале графитовая стружка должна быть мелкой, зернистой и сухой. Если она темнеет, значит, вы превысили температурный предел. В этом случае регулировка скорости подачи гораздо эффективнее, чем слепое снижение скорости вращения шпинделя.
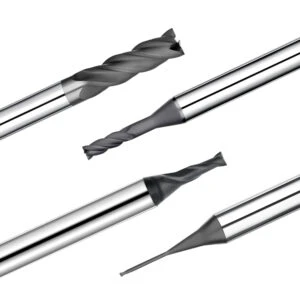
Руководство для инженера по выбору инструмента: как определить высокопроизводительную алмазную концевую фрезу.
За годы работы в инструментальном производстве мы поняли, что превосходный инструмент — это гораздо больше, чем просто подложка с блестящим покрытием. Многие инженеры сосредотачиваются на блеске алмазной поверхности, но настоящая «внутренняя прочность» скрыта. Высокопроизводительная алмазная концевая фреза должна обеспечивать баланс между геометрической точностью и микроскопическими физическими свойствами. Если зерно подложки неоднородно или обработка поверхности некачественная, покрытие подобно дереву без корней — оно разрушится в тот момент, когда шпиндель коснется материала.
Мы советуем нашим коллегам уделять первостепенное внимание двум факторам: динамической балансировке и стабильности заточки. Обработка графита включает в себя сверхвысокие скорости, при которых малейший эксцентриситет усиливается до огромной ударной силы. Наши предпродажные проверки показывают, что инструменты, способные к долговременной стабильности, всегда имеют заточки, прошедшие тщательную микроскопическую оптимизацию. Выбор высококачественного инструмента — это, по сути, страховка от брака всей партии.
Адгезия покрытия к подложке: использование тестов на резку для выявления инструмента, склонного к отслаиванию.
Отслоение покрытия — самая неприятная проблема при работе с графитом. Для проверки наших новых партий мы не ограничиваемся лабораторными испытаниями на царапание; мы проводим «экстремальные испытания на резание». Мы выполняем пошаговое резание с высокой подачей на чрезвычайно твердом графите. Наблюдая за микроскопическими изменениями кромки после чередующихся термических напряжений, мы можем определить, является ли химическая связь между покрытием и твердосплавной подложкой прочной.
Если вы заметили, что наконечник инструмента во время работы становится серым, или увидели неровные царапины на заготовке, скорее всего, покрытие отслаивается. Превосходная адгезия достигается за счет тщательного удаления кобальта с поверхности подложки перед нанесением покрытия. Наши данные показывают, что алмазные частицы должны быть «закреплены» в подложке подобно корням, чтобы сохранять свои свойства в течение десятков часов. Этот стандарт, ориентированный на производительность, мы используем для поддержки наших высококлассных клиентов в Северной Америке и Европе.
Специализированная геометрия для графитовых лезвий: почему подготовка кромки имеет решающее значение.
Новички часто считают, что чем острее инструмент, тем лучше, стремясь к «тонкой» заточке. Однако для хрупких материалов, таких как графит, чрезмерно острая кромка является хрупкой. Геометрия, которую мы разрабатываем для нашей линейки алмазных фрез, включает в себя тонкую обработку для усиления кромки. Мы используем контролируемую микроструйную обработку или шлифовку для нанесения радиуса в микронном масштабе (хонингование). Это значительно повышает устойчивость кромки к сколам.
Этот радиус — результат тщательной инженерной работы. Если он слишком большой, это приводит к чрезмерному нагреву; если слишком маленький, он не может защитить покрытие. Однажды мы доработали проект для полупроводникового компонента и обнаружили, что эта специальная обработка сохраняет остроту инструмента, значительно уменьшая при этом накопление стружки. Именно такой уровень детализации отличает настоящего поставщика алмазных фрез от универсальных производителей. Мы не «затупляем» инструмент; мы равномерно распределяем силы резания, чтобы защитить алмазное покрытие во время высокоскоростного вращения.
Столкнувшись с горой технических характеристик, вы когда-нибудь задумывались, почему два инструмента, которые выглядят одинаково в техническом описании, показывают настолько разные результаты в цеху?
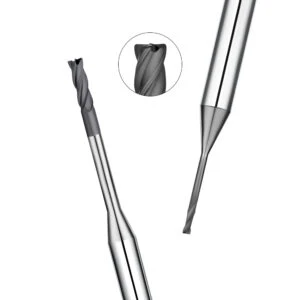
Подробный анализ цепочек поставок: технические критерии выбора профессионального поставщика алмазных фрез.
С нашей точки зрения, поставщик должен быть продолжением вашей команды обрабатывающих предприятий, а не просто складом для отгрузки. Многие компании в коммерческом предложении сосредотачиваются исключительно на цене за единицу продукции, но при этом упускают из виду скрытые риски. Ключевая компетенция профессионального поставщика алмазных фрез — это способность гарантировать стабильность покрытия. В обработке графита феномен «загадочной коробки» — это настоящий кошмар, когда одна партия служит 100 часов, а следующая выходит из строя через 50. Эта нестабильность нарушает автоматизированные процессы, приводя к убыткам, значительно превышающим стоимость инструментов.
Мы считаем, что лучшими показателями для оценки поставщика являются отслеживаемость подложки и соответствие партий покрытия стандартам. Исключительные поставщики заблаговременно раскрывают физические ограничения своей продукции, а не дают общие обещания. Как производители, мы предпочитаем партнеров с независимыми лабораториями, предоставляющими подробный анализ резки. В высокоточной промышленности точные данные имеют больший вес, чем устные заверения.
Почему поставщик, понимающий логику обработки материалов, может сэкономить вам 30% на бюджете на оснастку.
Экономия затрат – это не только снижение удельных цен. При разработке стратегий повышения эффективности для наших клиентов мы начинаем с оптимизации траекторий движения инструмента и параметров. Опытный поставщик скажет вам, что если вашему станку не хватает жесткости, то самый дорогой инструмент – это пустая трата денег. Однажды мы помогли клиенту сократить количество поломок инструмента на 30% просто за счет точной настройки скорости вращения шпинделя и коэффициентов подачи – без замены самого инструмента. Эта основанная на опыте поддержка обеспечивает реальную, ощутимую экономию.
Когда поставщик понимает вашу логику — независимо от того, отдаете ли вы приоритет быстрой черновой обработке или высокоточной чистовой обработке — его рекомендации становятся гораздо более целенаправленными. Исключение «излишнего проектирования» и выбор правильного продукта для вашей конкретной установки — ключ к сокращению бюджета на 30%. Лучший инструмент не всегда самый дорогой; это тот, который позволяет вам спокойно спать, пока работает станок. Такой подход к закупкам, ориентированный на конкретные задачи, является конечной целью бережливого производства.
Три ключевых параметра для индивидуальных решений
Приступая к индивидуальному проекту, мы никогда не ограничиваемся лишь указанием диаметра. Мы тщательно изучаем три основных параметра. Во-первых, это твердость по Шору и размер зерна вашего графита. Угол заточки алмазной концевой фрезы необходимо регулировать в зависимости от плотности материала. Использование стандартной геометрии на сверхтонком графите высокой твердости неизбежно приведет к преждевременному отслаиванию покрытия.
Во-вторых, мы учитываем максимальную частоту вращения вашего станка и биение держателя инструмента. При высокоскоростной обработке графитовых заготовок динамическая балансировка имеет первостепенное значение. Если вы используете небольшой шпиндель BT30, мы уделяем особое внимание конструкции инструмента с гашением вибраций. Наконец, мы учитываем условия окружающей среды — сухая резка или масляный туман. Это определяет необходимую степень полировки канавок. Как опытные поставщики, мы стремимся к тому, чтобы с момента поступления наших инструментов в ваш цех они обеспечивали высокую производительность.
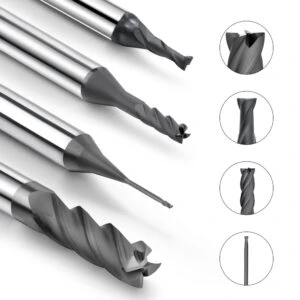
Восстановление эффективности и предсказуемости обработки графита
Обработка графита не должна быть рискованным делом; это должна быть предсказуемая наука. Часто неспособность повысить эффективность обусловлена не станком или оператором, а потерей контроля над сопротивлением резанию в начале процесса. Внедрение систематического управления инструментом и высококачественных алмазных фрез позволяет упорядочить рабочий процесс.
Преимущество такого подхода заключается в прекращении «тушения пожаров» в цехе. Вместо того чтобы ломать голову над ремонтом поврежденной детали, вы снижаете риск на этапе программирования, оптимизируя параметры и выбор инструмента. Мы советуем нашим коллегам оценивать инструмент в целом. Когда ваша алмазная фреза для графита надежно выполняет каждый этап, ваши сроки, качество и затраты становятся действительно контролируемыми.
Не позволяйте инструментам стать узким местом в вашем производстве.
В автоматизированном цехе каждая минута работы шпинделя — это амортизационные расходы. Если вас постоянно беспокоят сигналы тревоги при смене инструмента или вы боитесь увеличивать скорость подачи, скорее всего, узким местом является ваша текущая конфигурация. Истинным ограничением часто является не оборудование, а расходный инструмент, который не справляется с нагрузкой.
Как инженеры, проведшие годы на передовой, мы знаем, что каждая мастерская уникальна. Если вы сталкиваетесь со сложными марками графита или невыполнимыми допусками в глубоких полостях, свяжитесь с нами. Принесите свои конкретные параметры, чертежи или даже фотографии вышедших из строя инструментов.
Мы предпочитаем именно такой целенаправленный технический диалог. Как поставщик алмазных фрез, мы ценим возможность помочь вам найти идеальный баланс между эффективностью и долговечностью инструмента.
Поскольку мы все стремимся к вершинам высокоточного производства, готовы ли вы присоединиться к нам в решении следующей технической задачи?






