



Использование пятиосевой обработки может принести пользу в нескольких областях. Преимущества можно получить, проанализировав оборудование, процесс и приспособления, особенно режущие инструменты и характер резания.
Помимо некоторых операций, которые можно выполнить только при полной пятикоординатной обработке, существуют также выборочные и упрощённые процессы обработки, использующие пять осей. К ним относятся использование трёх и двух осей, а иногда и только трёх, особенно для различных черновых, получистовых и фрезерных операций.
Хотя некоторые элементы детали имеют гиперболические контуры и движутся по пяти осям одновременно, при использовании подходящего инструмента и поддержании постоянной скорости резания практически любая кривизна может быть эффективно обработана.
Основные преимущества использования пятикоординатной обработки
Очевидным является возможность эффективного изготовления сложных трёхмерных (двухсторонних) деталей с высокой точностью и превосходным качеством поверхности. Время резки значительно сокращается, обычно требуется всего один установ и минимальное количество операций резания, а вылет инструмента поддерживается на минимальном уровне. Скорость съёма металла часто увеличивается, а риск столкновений инструментов становится контролируемым. Для пятикоординатной обработки, одновременной обработки и обработки по схеме «трёх-двухкоординатная обработка» выбор режущего инструмента и процесса обработки является ключевым фактором достижения успеха. Выбор процесса обработки более важен для одновременной обработки, чем для обработки по схеме «трёх-двухкоординатная обработка», поскольку первая менее сложна и может рассматриваться как трёхкоординатная операция.
Пятикоординатная обработка с ЧПУ основана на способности станка генерировать трёхмерные формы деталей, перемещаясь по пяти осям. Более того, настоящая пятикоординатная одновременная обработка означает, что, помимо позиционирования инструмента вдоль осей вращения, он также может подаваться вдоль этих осей во время обработки. Неизбежным результатом является то, что станок может обрабатывать детали сложной формы за один установ. Помимо трёх основных осей (x, y и z), используются две дополнительные оси (b и c, или иногда a и c, в зависимости от конфигурации станка), которые выполняют резку вокруг оси z и вращаются вокруг оси y (или x и y). Когда шпиндель или стол станка закреплен под углом, а обработка выполняется в трёхкоординатном режиме, это трёхкоординатная обработка. С точки зрения станка существует несколько способов реализации пятикоординатной обработки: пятикоординатный обрабатывающий центр, наклонный стол или шпиндельная головка.

Пятикоординатная обработка рабочих колес с использованием твердосплавных концевых фрез CoroMill Plura
Текстура, создаваемая вращающимся инструментом на поверхности детали, является основным фактором. Поэтому в CAD-CAM-программе реализованы угол в плане и угол наклона инструмента, которые следует учитывать при проектировании способа закрепления. На предотвращение обратного резания влияют не только главный передний угол режущей кромки, но и величина контакта инструмента и величина заднего угла.
Угол наклона измеряется как угол между осевой линией инструмента и перпендикуляром к поверхности заготовки в точке его соприкосновения с заготовкой в направлении подачи. Во многих случаях это значение остаётся постоянным и соответствует рекомендуемому значению для используемого инструмента, но его можно изменить программно, если это позволяет CAM-система. При фиксированном угле наклона инструмент наклоняется под заданным углом относительно поверхности детали во всём направлении подачи. Угол наклона определяется наименьшим внутренним радиусом поверхности и эффективным диаметром инструмента.
Угол наклона инструмента рассчитывается относительно плоскости, перпендикулярной направлению подачи, поэтому в отличие от угла наклона он измеряется относительно осевой линии инструмента и перпендикулярной линии к поверхности в месте реза. Постоянный угол наклона в каждой точке необходим для создания криволинейных и вогнутых поверхностей деталей. Хотя центровое фрезерование требует больше времени резания и может сократить срок службы инструмента, это безопасный способ получения вогнутых и двоякокриволинейных поверхностей. Инструмент всегда сохраняет контакт с заготовкой по радиусу своего скругления (расположение точки контакта меняется вдоль радиуса скругления инструмента в зависимости от конкретной поверхности), и трехмерная поверхность может быть получена непрерывными проходами. Центровое фрезерование концевыми фрезами подходит для черновой, получистовой и чистовой обработки.
Процесс бокового фрезерования
Более эффективно, чем точечное фрезерование, с более коротким временем обработки, но имеет некоторые ограничения. Лучше всего подходит для получистовых и чистовых операций, но ограничено одиночными криволинейными и выпуклыми поверхностями. Как следует из названия, боковое фрезерование предполагает резку преимущественно боковой частью инструмента, а радиус инструмента (если таковой имеется) формирует только радиус угла детали. Из-за большей площади контакта инструмента с деталью оно требует большей мощности, крутящего момента, стабильности, удаления стружки и повышения производительности станка.
Выбор инструмента для пятикоординатной обработки частично зависит от применяемого метода фрезерования (точечное или торцевое). Для торцевого фрезерования требуется инструмент с достаточно длинными радиальными режущими кромками, например, твердосплавные концевые фрезы или фрезы со сменными головками. Эти фрезы могут быть прямыми или коническими и иметь различные радиусы при вершине. Существует несколько методов торцевого фрезерования: трохоидальное, ступенчатое или профильное. Конические сферические концевые фрезы обеспечивают большую стабильность, чем сферические концевые фрезы, для которых требуется меньший радиус прилегания.
При трохоидальном фрезеровании (метод трёхкоординатной черновой обработки) инструмент движется по непрерывной спиральной траектории, подавая радиально в ограниченном пространстве с высокой скоростью съёма материала. Инструмент непрерывно движется наружу с каждым резом, образуя канавку или контур. Поскольку радиальная глубина резания мала, можно использовать большую глубину резания и создавать относительно небольшие силы резания. Слайсинг (метод трёхкоординатной получерновой/чистовой обработки) аналогичен скруглению детали и, как правило, требует высокоскоростного, динамически жёсткого станка. Кроме того, резание выполняется за несколько проходов с небольшой радиальной глубиной резания, так что для больших радиусов можно применять большую осевую глубину резания. Копировальное фрезерование может быть двухмерным процессом резки, использующим только боковую поверхность, или трёхмерным процессом резки, формирующим нижнюю поверхность для радиуса инструмента. Копировальное фрезерование также требует высокоскоростного, динамически жёсткого станка и чрезвычайно высокой стабильности.

Для точечного фрезерования
Существует множество вариантов инструмента, в зависимости от характеристик детали и требований к качеству поверхности. Как правило, для больших открытых поверхностей предпочтительны фрезы с круглыми пластинами или сферические фрезы. Для обработки карманов часто наилучшим выбором являются конические сферические фрезы с большим вылетом инструмента, а адаптеры уменьшенного диаметра, предоставляемые модульной инструментальной системой, обеспечивают максимальную стабильность при необходимости доступа к инструменту.
Применение инструмента для черновой обработки зависит от возможностей станка и требований к поверхности детали. При трёхкоординатной обработке могут применяться инструменты большего эффективного диаметра. При получистовой обработке стратегии траектории движения инструмента должны имитировать стратегии чистовой обработки и, как правило, наиболее эффективны при пятикоординатной обработке (иногда с использованием трёхкоординатной) для достижения наилучших результатов. Целью должно быть обеспечение равномерного припуска для чистовой обработки.
Для чистовой обработки выбор инструмента зависит от требуемого качества поверхности и уровня точности. Одновременная пятикоординатная обработка может быть оптимизирована за счет использования различных типов инструментов, соответствующих особенностям детали и качеству обработки. Чаще всего используются концевые фрезы с круглыми пластинами, а концевые фрезы со сферическим концом подходят для обработки, требующей более высокой точности формы и доступа, например, для обработки закрытых карманов.
Ассортимент различных фрезерных инструментов
Подходит для одновременной и трёхкоординатной обработки, в зависимости от степени черновой и чистовой обработки. Например, фрезы с круглыми пластинами большого диаметра подходят для обработки неглубоких больших поверхностей с относительно большим радиусом резания. При фрезеровании инструментами с круглыми пластинами или концевыми фрезами с большим радиусом при вершине или скруглённым концом рекомендуется использовать соответствующие углы в плане и в плане для обеспечения максимальной производительности и качества обработки. Утончение стружки, которое может привести к увеличению подачи, является фактором, влияющим на производительность.
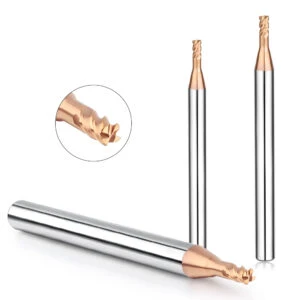
Инструменты со сферическим концом хорошо подходят для пятикоординатного точечного фрезерования, но доступность и свобода перемещения по осям ограничены (три плюс две оси), например, из-за особенностей детали или наличия приспособлений. Эти инструменты, как правило, представляют собой цельные твердосплавные концевые фрезы или фрезы со сменными головками, обеспечивающие короткое время обработки и чрезвычайно высокую эффективность при высоких скоростях резания. Конечно, они также подходят для любой операции трёхкоординатной обработки.
Качество поверхности при пятикоординатной обработке
Отчасти это вопрос шага, который связан с диаметром инструмента. Это важный фактор в конкретном применении, поскольку он влияет на время обработки и качество поверхности. По сравнению с шаровидными фрезами для обычного профильного фрезерования, использование фрез с круглыми пластинами может значительно сократить время резки. Для фрез с круглыми пластинами соотношение между шагом и диаметром составляет максимум 1:2, а больший шаг может сократить время обработки, но оставить более высокое качество поверхности. В связи с этим шаровидные фрезы не обеспечивают ту же производительность, а условия обработки также хуже. Инструмент будет формировать поверхность с определенными выступами в зависимости от подачи на зуб и ширины резания, в то время как глубина резания влияет на силы резания и требует высокой стабильности инструмента. Для достижения гладкого и однородного качества поверхности наклон инструмента, величина подачи, направление резания и зажим инструмента должны быть оптимизированы для достижения наилучшего баланса.
Подводя итог, можно сказать, что каждый метод обработки и тип инструмента имеют свои преимущества. Правильный выбор инструмента и оптимизация его применения могут расширить возможности обработки и снизить стоимость пятикоординатной обработки. Кроме того, использование качественного программного обеспечения для моделирования позволяет значительно снизить вероятность ошибок и избежать траты ценного производственного времени на тестирование новых программ на станке.






