


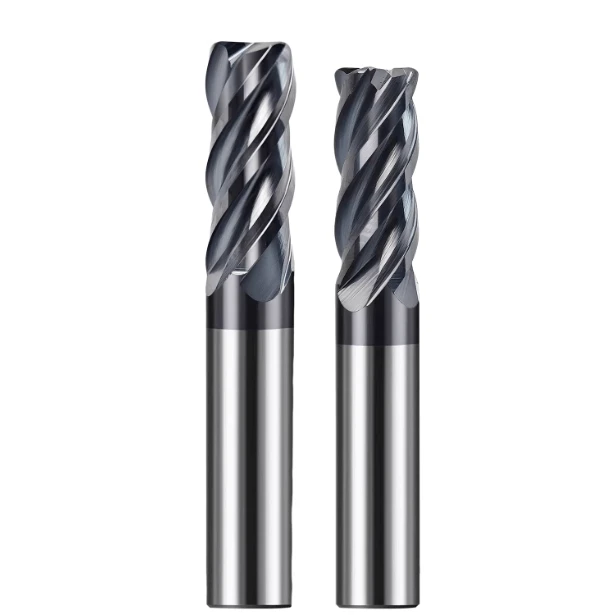
За последние несколько лет в проектах наших клиентов по обработке пресс-форм и прецизионных деталей мы неоднократно сталкивались со сложной проблемой: когда твердость материала превышает 50 HRC, традиционные методы черновой обработки и инструменты не могут гарантировать стабильную резку. Даже с высокопроизводительными твердосплавными концевыми фрезами для черновой обработки часто возникают такие проблемы, как сколы на кончике инструмента, аномальный износ кромки и внезапные поломки инструмента. Наш опыт показывает, что проблема заключается не только в материале инструмента — зачастую она связана с неправильным выбором, геометрией и параметрами черновых концевых фрез для закаленной стали.
Многолетний опыт работы на практике показал, что конструкция режущей кромки, шаг зубьев и производительность 4-зубчатой черновой фрезы в условиях глубоких канавок или высоких сил резания напрямую определяют стабильность обработки. Клиенты часто отмечают, что инструменты из одной партии могут по-разному работать на разных станках, что требует многократной проверки на месте. Как производитель черновых фрез для станков с ЧПУ, мы уделяем внимание не только твердости материала и надежности покрытия, но и оптимизации эффективной длины резания, отвода стружки и термической стабильности каждого инструмента на основе реальных сценариев резания.
При черновой обработке закаленной стали мы обычно отслеживаем пиковые силы резания, характер износа инструмента и шум обработки, чтобы определить, не приближается ли инструмент к нестабильности. Эти оценки основаны на накопленном опыте, а не только на теоретических параметрах. Поэтому перед каждым проектом мы проводим проверку небольших партий с нашими клиентами, чтобы убедиться, что черновые концевые фрезы для закаленной стали действительно подходят для их заготовок и режима обработки.
В условиях столь сложных технологических процессов обработки сталкивались ли вы с ситуациями, когда даже высокопроизводительные инструменты с трудом обеспечивают стабильную резку?
Твердость по Роквеллу 50 HRC и выше: стабильность резания важнее марки инструмента.
Наш многолетний опыт работы с высокотвердой инструментальной сталью показывает, что одна и та же партия инструментов демонстрирует значительные различия в производительности на разных производственных линиях или станках. Даже с высококачественными твердосплавными концевыми фрезами неправильные условия резания могут быстро привести к сколам на кончике или ускоренному износу средней части. Наши наблюдения в полевых условиях показывают, что стабильность резания гораздо важнее репутации бренда. Мы отдаем приоритет контролю вибрации, эффективности удаления стружки и колебаниям силы резания, а не слепому стремлению к высокопроизводительным моделям.
Незначительные корректировки последовательности обработки, глубины резания и скорости подачи часто улучшают стабильность более эффективно, чем замена инструмента. Мы часто проверяем работоспособность инструмента на месте, наблюдая за характером износа, шумом при резании и качеством поверхности. Эти наблюдения помогают определить, необходимы ли корректировки поперечной глубины резания или снижение скорости подачи. Такой подход позволяет нам максимизировать съем материала, одновременно продлевая срок службы инструмента и предотвращая преждевременный выход из строя из-за вибрации или перегрева.
Фактические различия в нагрузке в зависимости от диапазона твердости (50–55 HRC, 55–60 HRC, 60+ HRC)
Мы корректируем стратегии резания в зависимости от твердости материала. При твердости HRC 50–55 нагрузка на инструмент относительно стабильна, и стандартные черновые концевые фрезы могут поддерживать высокую эффективность. В диапазоне твердости HRC 55–60 необходимо тщательно контролировать глубину резания и подачу, чтобы предотвратить ускоренный износ режущей кромки. Для материалов с твердостью выше HRC 60 даже небольшие вибрации или незначительное увеличение скорости подачи могут привести к сколам кромки. На начальном этапе проекта мы проводим мелкосерийные испытания, регистрируя пиковые силы резания и контролируя отвод стружки, чтобы определить наиболее подходящий профиль зубьев и шаг для каждого материала.
Даже одинаковые твердосплавные концевые фрезы для черновой обработки могут вести себя по-разному при разных уровнях твердости. Сравнение кривых резания и характера износа позволяет выбрать оптимальную длину инструмента и количество режущих кромок, обеспечивая баланс между стабильностью и эффективностью обработки. Этот метод позволяет избежать необдуманного увеличения стоимости инструмента, одновременно снижая риск поломки и необходимости доработки.
Почему одни и те же твердосплавные концевые фрезы для черновой обработки показывают разные результаты на разных станках?
Клиенты часто сообщают, что инструменты хорошо работают на станках марки А, но имеют меньший срок службы на станках марки В. Обычно это связано с жесткостью шпинделя, точностью передачи и совместимостью держателя инструмента. Наши наблюдения на местах показывают, что вибрации станка и ослабление держателя инструмента могут усиливать пиковые силы резания, приводя к быстрому износу кромки или внезапному образованию сколов. Мы рекомендуем проводить проверку параметров в небольших партиях перед сменой станка, регулируя скорость подачи, скорость вращения шпинделя и глубину резания для определения оптимальной комбинации.
Обработка глубоких канавок или сложных полостей повышает требования к жесткости станка. Даже при использовании хорошо спроектированного инструмента незначительные ошибки шпинделя или зажимного приспособления концентрируют усилие резания на кончике инструмента. Большой вылет инструмента снижает стабильность. На месте мы контролируем вибрацию и удаление стружки, чтобы оценить пригодность инструмента и предотвратить аномальный износ или поломку во время непрерывной обработки высокотвердых материалов.
Жесткость шпинделя и точность зажима часто недооцениваются.
Многие клиенты сосредотачиваются на материале инструмента и покрытии, но пренебрегают жесткостью шпинделя и точностью зажима. Материалы высокой твердости создают значительные силы резания; даже четырехзубчатая концевая фреза может быстро изнашиваться, если зажим ослаблен или держатель смещен. Мы проверяем точность зажима и корректируем параметры резания с помощью пробных проходов, чтобы добиться более стабильной обработки, чем просто замена инструмента.
Вылет инструмента напрямую влияет на усиление вибрации. Инструменты с коротким вылетом режущей кромки и малым вылетом режут более стабильно, в то время как инструменты с длинным вылетом склонны к неравномерному износу даже на идеальных станках. Мы рекомендуем регулировать вылет инструмента и оптимизировать глубину резания в зависимости от структуры заготовки, чтобы уменьшить сколы на кончике и износ средней части заготовки.
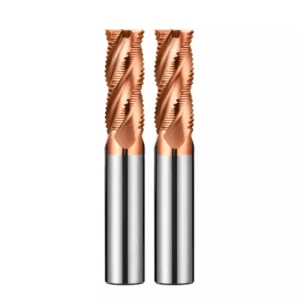
Основные характеристики инструмента при выборе твердосплавных концевых фрез для черновой обработки.
Даже инструменты из одного и того же материала могут работать по-разному в зависимости от геометрии. Мы часто видим, как клиенты используют стандартные инструменты для обработки высокотвердой стали, и в результате сталкиваются со сколами на кончике или сокращением срока службы инструмента. Анализируя вибрацию, удаление стружки и пиковые силы резания, мы выявили четыре структурных фактора, которые сильно влияют на стабильность: глубина зуба, диаметр стержня, угол заточки и снятие фаски с кромки. Мы объединяем эти факторы с размером заготовки, глубиной обработки и жесткостью станка для выбора инструментов, а не полагаемся исключительно на номинальные характеристики инструмента.
Соответствие этих структурных особенностей имеет решающее значение. Даже инструменты из одной партии могут испытывать затруднения при удалении стружки или усиление вибрации, если профиль зуба или диаметр сердечника не подходят. Полевая проверка небольших партий, включающая наблюдение за морфологией стружки, звуком обработки и местом износа, более надежна, чем выбор инструментов, основанный только на твердости или покрытии.
Глубина зуба и ее влияние на удаление сколов и устойчивость к сколам.
При обработке глубоких канавок или при высоких нагрузках малая глубина зубьев приводит к плохому удалению стружки, накоплению тепла и быстрому скалыванию кромки. Чрезмерная глубина зубьев улучшает удаление стружки, но увеличивает пиковые силы резания, способствуя вибрации. Обычно мы выбираем среднюю глубину зубьев, исходя из твердости материала и глубины резания, обеспечивая баланс между эффективностью удаления стружки и сопротивлением скалыванию.
Мы часто оцениваем оптимальную глубину заточки по цвету и форме стружки: скопившаяся или укороченная стружка указывает на недостаточное удаление материала; слишком длинная или загнутая стружка может увеличить вибрацию. Мы корректируем параметры, исходя из профиля режущей кромки, а не меняя инструмент, что соответствует реальным производственным условиям.
Диаметр сердечника определяет вибростойкость.
Диаметр стержня инструмента существенно влияет на вибрацию и стабильность. Малый диаметр стержня приводит к его деформации при большой глубине резания и подаче, ускоряя износ средней части заготовки или вызывая ее поломку. Мы выбираем больший диаметр стержня в зависимости от размера заготовки и ее вылета, чтобы повысить вибростойкость, сохраняя при этом скорость съема материала.
Проверка в полевых условиях включает мониторинг вибрации и анализ износа наконечника инструмента. Сколы наконечника или аномальный износ средней части обычно указывают на недостаточный диаметр стержня или чрезмерный вылет. Правильное согласование диаметра стержня и вылета продлевает срок службы твердосплавных концевых фрез для черновой обработки, сохраняя при этом эффективность резания.
Угол наклона граблей: Слишком большой угол может вызвать проблемы.
Чрезмерно большие углы заточки концентрируют силу резания на кончике инструмента, вызывая быстрое накопление тепла и микросколы, особенно при глубокой резке. Мы выбираем средние углы заточки, чтобы стабилизировать кончик инструмента при пиковых нагрузках резания, обеспечивая при этом плавное удаление стружки.
Мы тестируем различные углы заточки на месте, наблюдая за звуком резки, износом инструмента и качеством поверхности, чтобы выбрать наиболее подходящий для заготовки и станка вариант, а не слепо стремиться к острой кромке.
Микрошлифовка острых кромок
Микроскошенные режущие кромки распределяют силы резания, уменьшая концентрацию нагрузки на кончике и снижая вероятность образования сколов. В испытаниях на резание в глубоких канавках и непрерывное резание инструменты с микроскошенными кромками значительно увеличивают срок службы при высоких скоростях подачи и глубине резания.
На месте мы наблюдаем износ инструмента и удаление стружки. Концентрированный износ или микротрещины указывают на недостаточную фаску. Правильная снятие фаски делает черновые концевые фрезы для закаленной стали более стабильными, сохраняя при этом эффективность резания и снижая риск простоя.
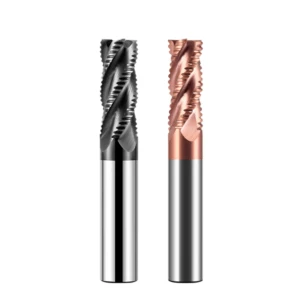
Границы применимости 4-канавочных концевых фрез для черновой обработки закаленной стали.
Наш опыт черновой обработки деталей из высокотвердой стали показывает, что 4-лезвийные концевые фрезы демонстрируют наиболее стабильную работу в условиях непрерывной обработки со средней глубиной резания. Испытания пакетной обработки материалов твердостью 50–60 HRC, таких как SKD11 и H13, показывают, что 4-лезвийные инструменты более равномерно распределяют силы резания при непрерывной обработке, что приводит к меньшей вибрации и более легкому контролю износа наконечника по сравнению с 2- или 3-лезвийными инструментами.
Обычно мы регулируем скорость подачи и глубину резания, чтобы поддерживать высокую скорость съема материала без усиления вибрации инструмента. Это позволяет обрабатывать большие объемы материала, сохраняя при этом стабильность. Однако 4-канавочные инструменты не являются универсальным решением. Чрезмерный вылет инструмента, глубокий рез или сложные полости заготовки могут по-прежнему вызывать вибрацию и проблемы со стружкой. Необходима проверка мелкосерийного производства с использованием морфологии стружки и износа наконечника для определения границ обработки, а не полагаясь исключительно на технические характеристики инструмента.
Почему 4-канавочные концевые фрезы для черновой обработки больше подходят для непрерывной обработки со средней глубиной резания?
Наблюдения на месте показывают, что при средней глубине резания каждый зуб 4-канавочного инструмента обеспечивает стабильное распределение силы резания. Это снижает вибрацию и продлевает срок службы инструмента. Непрерывная резка материалов высокой твердости обеспечивает равномерное распределение тепла и плавный отвод стружки, что делает 4-канавочные инструменты особенно подходящими для обработки полостей пресс-форм и серийного производства.
Глубина резания и скорость подачи остаются ключевыми параметрами. Чрезмерные значения могут привести к сколам кромки и износу средней части заготовки. Мы постепенно увеличиваем глубину резания на месте, оптимизируя параметры на основе жесткости станка, типа держателя инструмента и структуры заготовки, а не полагаясь только на теоретические значения. Это обеспечивает стабильную обработку и продлевает срок службы черновых концевых фрез для закаленной стали.
Риски, связанные с удалением стружки при обработке глубоких канавок на четырехканавочных структурах
Хотя инструменты с четырьмя канавками обеспечивают стабильность резания, глубокие канавки могут приводить к накоплению стружки, повышению температуры, сколам на кончике инструмента и вибрации. Мы снижаем эти риски, регулируя угол наклона спирали, шаг зубьев и направление подачи, а также отслеживая шум резания и морфологию стружки для оценки потенциальных опасностей.
Мы не рекомендуем просто выбирать больший диаметр или большее количество зубьев. Для глубоких канавок или сложных полостей несколько уменьшенный диаметр или средний шаг зубьев в сочетании с охлаждением под высоким давлением или сегментированным резом более эффективно продлевают срок службы инструмента, чем теоретические формулы. Эти корректировки имеют решающее значение для поддержания производительности твердосплавных концевых фрез для черновой обработки в сложных условиях.
Как мы определяем, следует ли клиенту использовать инструмент с 4 канавками или инструмент с изменяемой спиралью
Выбор инструмента начинается с оценки структуры заготовки, глубины резания и жесткости станка. Для обработки на среднюю глубину и непрерывной обработки обычно используются 4-канавочные инструменты. Для глубокой нарезки канавок, прерывистой обработки или высоких нагрузок на резание мы часто предпочитаем инструменты с переменной спиралью. Такая конструкция нарушает периодическое наложение сил резания, снижая вибрацию и риск сколов на кончике инструмента.
Мы проводим пробные резки небольшими партиями, чтобы наблюдать за распределением износа инструмента, шумом при резке и морфологией стружки. Этот метод позволяет быстро определить наиболее надежную конструкцию инструмента в реальных условиях, оптимизируя как стабильность, так и срок службы, не полагаясь исключительно на технические характеристики.
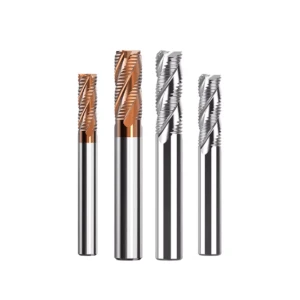
Наиболее распространенные причины поломок черновых концевых фрез для закаленной стали.
В долгосрочных проектах, связанных с высокотвердой сталью, наиболее распространенными отказами являются: сколы на кончике инструмента, аномальный износ средней части инструмента и внезапная поломка инструмента. Эти отказы редко обусловлены только материалом инструмента и тесно связаны с параметрами резания, вылетом инструмента, удалением стружки и жесткостью станка. Мы анализируем распределение сил резания и поток стружки, а затем сопоставляем их с характером износа для выявления первопричины.
Большинство отказов можно предотвратить, регулируя глубину резания, скорость подачи, вылет инструмента и стратегию охлаждения. Наблюдение за износом наконечника, термическим износом средней части и вибрацией резания во время мелкосерийной проверки позволяет прогнозировать срок службы инструмента и предотвращать проблемы. Опыт показывает, что заблаговременное выявление проблем более эффективно, чем просто полагаться на более твердые или покрытые инструменты.
Сколы на кончике инструмента: обычно не являются проблемой, связанной с материалом.
Сколы на кончике инструмента обычно возникают, когда силы резания концентрируются или стружка неэффективно удаляется, особенно при обработке глубоких канавок или непрерывной резке стали твердостью 50–60 HRC. Пики силы резания часто концентрируются на кончике инструмента, что приводит к микросколам. Мы регулируем скорость подачи или глубину резания, основываясь на морфологии стружки и звуках обработки, а не сразу заменяем инструмент.
Сколы на кончике инструмента служат индикатором стабильности резания. Частые сколы побуждают к проверке отвода стружки, контроля вибрации станка и длины вылета инструмента. Такой подход оптимизирует использование твердосплавных концевых фрез для черновой обработки, не допуская ошибочного отнесения поломки к материалу инструмента.
Ненормальный износ средней части: в основном из-за накопления тепла.
Длительная резка материалов высокой твердости может привести к износу средней части заготовки из-за накопления тепла, даже при использовании консервативных параметров. Чрезмерный вылет заготовки или плохое удаление стружки усугубляют проблему. Мы отслеживаем температуру и характер износа, а затем корректируем глубину, подачу и стратегии охлаждения.
Износ инструмента напрямую зависит от жесткости станка, точности зажимного приспособления и типа держателя инструмента. Сильный износ средней части инструмента часто требует уменьшения вылета, оптимизации параметров или использования охлаждения под высоким давлением, что продлевает срок службы инструмента более эффективно, чем простой выбор более твердых черновых фрез для закаленной стали.
Внезапная поломка инструмента: часто происходит, когда параметры кажутся завышенными.
Внезапное обрушение обычно связано с вибрацией станка, застреванием стружки или накоплением микротрещин на кончике, а не с перегрузкой. Прерывистая резка или глубокие канавки могут создавать внезапные удары, увеличивая риск обрушения. Осмотр на месте микротрещин, силы резания и потока стружки помогает выявить риски.
Мы уделяем особое внимание правильной длине вылета инструмента, затяжке держателя инструмента и логичной последовательности резания. Даже при консервативных параметрах неправильная настройка может привести к поломке. Небольшие пробные образцы и наблюдения за характером износа помогают нам корректировать работу 4-канавочных или инструментов с изменяемой спиралью, чтобы минимизировать вероятность поломки.
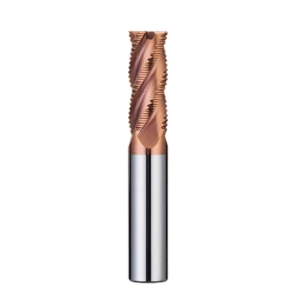
Наша общая логика регулировки параметров черновой обработки для SKD11, H13 и D2
Характеристики резания значительно различаются для высокотвердых сталей. Параметры, применяемые к обычной стали, не могут быть использованы напрямую. Мы корректируем глубину, подачу и вылет инструмента на основе мелкосерийных испытаний, контролируя вибрацию и удаление стружки, чтобы предотвратить проблемы с инструментом.
Повышенная твердость материала увеличивает влияние пиковой силы резания на срок службы инструмента. Постепенная регулировка параметров — начиная с меньшей глубины и подачи, и наблюдая за звуком, стружкой и износом — обеспечивает стабильное резание при сохранении скорости съема материала.
Почему нельзя применять обычные параметры стали с твердостью выше HRC 50?
Использование параметров черновой обработки для обычной стали часто приводит к сколам на конце заготовки или ускоренному износу средней части закаленной стали. Пиковые силы резания и тепловыделение выше, а выступающие части заготовки усиливают вибрацию и накопление тепла. Мониторинг амплитуды вибрации, удаления стружки и характера износа на месте позволяет эффективно корректировать параметры.
Даже твердосплавные концевые фрезы для черновой обработки могут выйти из строя без надлежащей настройки. Пошаговая оптимизация, основанная на твердости, структуре заготовки и жесткости станка, обеспечивает эффективное удаление материала и продлевает срок службы инструмента. Оценка, основанная на опыте, более надежна, чем одни лишь теоретические рекомендации.
Первые последствия чрезмерной глубины среза
Чрезмерная глубина резания немедленно увеличивает вибрацию и пиковую силу резания. Ранние признаки включают небольшое сколы на кончике инструмента, за которыми следует износ средней части и заметная вибрация инструмента. Мы наблюдаем за формой стружки и звуком, чтобы отрегулировать поперечную глубину или скорость подачи.
Длина вылета фрезы и жесткость станка особенно чувствительны к этому параметру. Даже при использовании черновой фрезы с четырьмя канавками чрезмерный вылет или низкая жесткость вызывают вибрацию. Сегментированная обработка и точная регулировка подачи обеспечивают стабильность и снижают риск доработки.
Использование звука для обнаружения приближающейся нестабильности
Мы используем звук резки в качестве интуитивно понятного индикатора. При стабильной резке получается ритмичный, равномерный звук; усиление вибрации вызывает прерывистые резкие тона и более высокую частоту. В сочетании с наблюдением за стружкой и обратной связью от станка это сигнализирует о необходимости уменьшить глубину резки или отрегулировать подачу.
Мы советуем клиентам полагаться на слух и зрение наряду с инструментами. Особенно при обработке глубоких канавок или высокотвердых материалов, изменения звука часто предшествуют видимому износу, что позволяет своевременно выявлять нестабильность и более безопасно и эффективно использовать черновые концевые фрезы для закаленной стали.
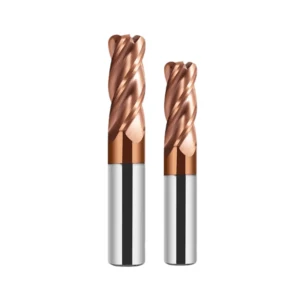
Выбор покрытия для твердосплавных концевых фрез оказывает прямое влияние на материалы с твердостью выше HRC 50.
За годы работы с высокотвердыми сталями мы обнаружили, что выбор покрытия часто влияет на стабильность и срок службы инструмента даже больше, чем сам основной материал. При обработке материалов с твердостью выше HRC 50 трение и теплота резания концентрируются на поверхности инструмента. Если покрытие не выдерживает таких условий, часто происходит сколы на кончике инструмента или ускоренный износ средней части.
Даже в одной и той же партии твердосплавных концевых фрез для черновой обработки закаленной стали различия в покрытии могут приводить к значительным колебаниям срока службы инструмента. Обычно мы объединяем наблюдения за морфологией стружки и звуком резания, чтобы определить наиболее подходящее покрытие для каждой заготовки и станка.
Более твердые или толстые покрытия не всегда лучше. Чрезмерная твердость или толщина могут привести к растрескиванию или отслаиванию при непрерывной резке, увеличивая вибрацию и риск сколов. Мы выбираем типы покрытий, исходя из твердости материала, глубины резания, скорости подачи и вылета инструмента, а не выбираем по умолчанию самое дорогое покрытие.
Стабильная работа AlTiN при непрерывной резке
Черновые концевые фрезы из карбида с покрытием AlTiN неизменно демонстрируют стабильную работу при непрерывной резке сталей с твердостью выше HRC 50. Низкое трение при высоких температурах эффективно рассеивает тепло резания, уменьшая сколы на конце и износ средней части фрезы.
Это особенно важно при глубокой нарезке канавок или обработке с большой глубиной резания, где необходимы плавное удаление стружки и минимальная вибрация. Мы контролируем звуки резания и форму стружки на месте, чтобы подтвердить целостность покрытия. Точная настройка параметров, таких как скорость подачи и скорость вращения шпинделя, всегда необходима, даже при использовании высокоэффективных покрытий, для обеспечения долговечности инструмента и стабильности обработки.
Различия в сроке службы нанопокрытий в высокотемпературных условиях
В ходе многочисленных проектов для клиентов инструменты с нанопокрытием продемонстрировали значительные различия в сроке службы между партиями и толщиной покрытия. Несмотря на теоретическую термостойкость и низкое трение, длительная резка сталей с твердостью выше HRC 50 может привести к сколам на конце инструмента или более быстрому износу средней части, если накапливается тепло при резке или недостаточен отвод стружки.
Мы оцениваем эффективный срок службы покрытия на основе наблюдаемого износа инструмента и шума резания, а не номинальных характеристик. В условиях глубоких канавок или большого вылета инструмента нанопокрытие может иметь меньший срок службы, чем инструменты с традиционным покрытием, если глубина резания или скорость подачи чрезмерны. Точная настройка этих параметров обеспечивает стабильность и долговечность твердосплавных концевых фрез для черновой обработки при обработке высокотвердых материалов.
Почему дорогие покрытия иногда имеют более короткий срок службы?
Мы часто видим, как клиенты отмечают сокращение срока службы инструментов при использовании дорогостоящих покрытий. Толстые покрытия высокой твердости могут трескаться во время непрерывной резки и глубокой нарезки канавок, концентрируя силы резания на кончике и средней части инструмента. Это усиливает вибрацию и сокращает срок службы инструмента.
Мы рекомендуем клиентам учитывать геометрию инструмента и параметры обработки наряду с типом покрытия. Наблюдение за морфологией стружки и износом наконечника на месте позволяет корректировать глубину резания, скорость подачи или охлаждение, а также переходить на более тонкое покрытие. Такой практичный подход обеспечивает стабильность и позволяет избежать ненужных отходов от дорогостоящих покрытий.
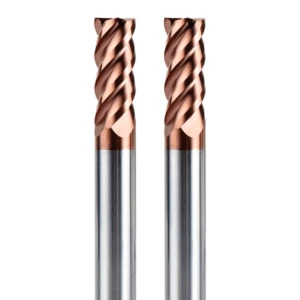
Предпочтение коротколезвийных концевых фрез для черновой обработки твердых сталей
При обработке сталей с твердостью выше HRC 50, черновые фрезы с короткой кромкой неизменно демонстрируют более стабильную работу, чем инструменты с длинной кромкой. Длинные кромки склонны к усилению вибрации, особенно в глубоких канавках или сложных полостях. Силы резания концентрируются на кончике и средней части, ускоряя износ и даже вызывая поломку.
Инструменты с короткой кромкой снижают вибрацию и повышают эффективность удаления стружки. Они позволяют более эффективно рассеивать тепло, минимизируя локальный перегрев и сколы кромки. На практике мы выбираем концевые фрезы для черновой обработки с короткой кромкой, исходя из глубины обработки заготовки, вылета инструмента и глубины резания, чтобы сбалансировать срок службы инструмента и качество поверхности.
Почему длинные свесы быстро усиливают вибрацию
Инструменты с большим вылетом режущей кромки сильнее изгибаются под действием сил резания, что быстро усиливает вибрацию. При глубокой нарезке канавок или прерывистой резке даже умеренная скорость подачи может привести к сколам на кончике инструмента или износу средней части. Мы оцениваем риски, связанные с вибрацией, по звуку резания и морфологии стружки, корректируя вылет режущей кромки или стратегию резания по мере необходимости.
Проверка на месте часто позволяет нам выбрать кратчайшую практически возможную длину режущей кромки, учитывая жесткость станка и совместимость держателя инструмента, что обеспечивает стабильную обработку, превосходящую теоретические рекомендации.
Согласование эффективной длины режущей кромки со структурой заготовки.
Слишком длинные режущие кромки увеличивают вибрацию и накопление тепла, а слишком короткие кромки снижают эффективность глубины резания, требуя многократных проходов. Мы выбираем длину кромки, исходя из глубины полости, вылета инструмента и глубины резания, чтобы каждый рез оставался в пределах стабильного диапазона инструмента.
Мы проверяем это, наблюдая за формой стружки и износом кончика инструмента. Быстрый износ средней части или плохое удаление стружки обычно указывают на несоответствие, что требует корректировки глубины резания или замены на более подходящую твердосплавную концевую фрезу для черновой обработки.
Контроль скорости подачи не является приоритетом при обработке глубоких полостей.
При обработке глубоких полостей заказчики часто сосредотачиваются на скорости подачи, пренебрегая глубиной резания, свесом и удалением стружки. Чрезмерная глубина или неправильный свес могут привести к сколам на конце заготовки или износу средней части, даже при умеренных подачах.
В первую очередь мы контролируем глубину и вылет инструмента, а затем регулируем скорость подачи на основе обратной связи от станка. Такой подход минимизирует вибрацию и износ инструмента более эффективно, чем простое снижение скорости подачи, обеспечивая непрерывную и стабильную черновую обработку сталей с твердостью выше HRC 50.
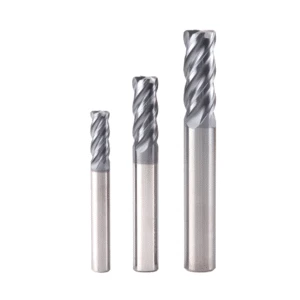
Почему многие клиенты в конечном итоге выбирают изготовленные на заказ твердосплавные концевые фрезы вместо стандартных инструментов
Наш многолетний опыт поставок черновых концевых фрез для закаленной стали европейским и американским заказчикам показал, что стандартные инструменты часто имеют ограничения в реальных условиях эксплуатации. При обработке материалов с твердостью выше HRC 50, глубоких полостей или сложных деталей пресс-форм стандартные профили зубьев, длина режущей кромки и углы наклона могут не обеспечивать достаточной стабильности резания или срока службы инструмента.
В процессе непрерывной обработки мы часто наблюдаем вибрацию, сколы на кончике инструмента или аномальный износ средней части инструмента. Наблюдения на месте за образованием стружки и звуками резания показывают, что эти проблемы часто возникают из-за несоответствия между структурой инструмента и геометрией заготовки, а не из-за самого материала инструмента.
Если вы обрабатываете высокотвердую сталь, глубокие полости или сложные пресс-формы, вам могут подойти концевые фрезы для черновой обработки, изготовленные на заказ. За счет подбора длины режущей кромки, профиля зуба, угла заточки и покрытия мы можем максимально повысить стабильность инструмента, продлить срок его службы и обеспечить эффективное удаление материала и стружки. Вы можете обсудить с нами конкретные условия работы, чертежи или материалы в любое время, и мы предоставим практические рекомендации, основанные на нашем опыте работы на производстве.
Различные материалы означают, что стандартные профили зубьев могут быть непригодны.
На практике стали с разной твердостью и легирующим составом требуют значительно отличающегося распределения сил резания и контроля вибрации. Стандартные профили зубьев могут хорошо работать на сталях средней твердости, но на сталях с твердостью выше HRC 50 — таких как D2, H13 или SKD11 — они часто приводят к плохому удалению стружки или локальной концентрации сил резания, что вызывает сколы на кончике зуба или износ средней части.
Обычно мы регулируем глубину резания и угол наклона зубьев в соответствии с материалом заготовки, обеспечивая равномерное распределение силы резания по каждому зубу. Если вы используете стандартные инструменты и замечаете нестабильное резание или короткий срок службы инструмента, вы можете рассмотреть возможность изготовления профилей зубьев на заказ, адаптированных к твердости материала, глубине резания и скорости подачи. Опыт показывает, что такая регулировка обычно более эффективна, чем простое увеличение покрытия или твердости инструмента.
Необходимость специальных габаритных размеров в производстве пресс-форм
При обработке пресс-форм глубокие или сложные полости часто требуют инструментов со специфическими размерами выступа. Стандартные инструменты с чрезмерным вылетом могут вызывать усиление вибрации, сколы на конце режущей кромки или быстрый износ средней части. За счет выбора более короткой режущей кромки или подходящей длины вылета мы поддерживаем стабильность резания, одновременно снижая нагрев и усиление вибрации.
При обработке деталей с глубокими полостями или сложных пресс-форм вы можете регулировать длину режущей кромки и вылет инструмента в зависимости от глубины полости и жесткости станка. Мы рекомендуем проводить проверку звука резания, характера стружки и износа инструмента на месте при обработке небольших партий, чтобы гарантировать, что каждый рез остается в пределах стабильного диапазона. Вы можете сообщить нам конкретную геометрию вашей заготовки, и мы предоставим основанные на опыте рекомендации и предложения по подбору оптимальной длины режущей кромки.
Персонализация небольшими партиями может фактически снизить общие затраты.
Хотя многие клиенты изначально считают, что изготовленные на заказ режущие инструменты дороже, мелкосерийное изготовление на заказ может снизить общие затраты на обработку. Инструменты, изготовленные на заказ, продлевают срок службы инструмента, сокращают объем доработок и простоев, а также обеспечивают стабильность от партии к партии.
Точное соответствие длины режущей кромки, профиля зуба, покрытия и вылета позволяет клиентам поддерживать высокую эффективность и стабильность при обработке глубоких канавок или материалов высокой твердости, снижая общие риски обработки. Если вы рассматриваете оптимизацию затрат на оснастку, вы можете рассматривать изготовление инструментов на заказ как единовременную инвестицию в долгосрочную стабильную обработку. Оцените экономическую эффективность на основе условий обработки и размера партии, одновременно проверяя производительность по силе резания, вибрации, эффективности удаления стружки и износу наконечника инструмента. Вы можете в любое время предоставить чертежи или информацию о материалах, и мы предоставим эталонные решения, основанные на опыте работы на месте.
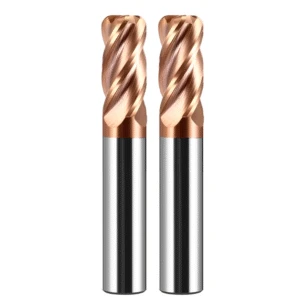
Как производитель черновых концевых фрез с ЧПУ, я часто сталкиваюсь с проверками со стороны клиентов по ряду деталей при изготовлении инструментов из закаленной стали.
В ходе наших долгосрочных поставок черновых инструментов для закаленной стали европейским и американским заказчикам мы обнаружили, что их главная забота — не срок службы инструмента за один цикл, а стабильность партии и повторяемость обработки. Заказчики часто проводят многократные проверки пиковых сил резания, износа наконечника и удаления стружки для материалов с твердостью 50–60 HRC, чтобы убедиться в стабильной работе в разных партиях.
Как производитель концевых фрез , мы убедились, что при черновой обработке высокотвердой стали размер зерна подложки, обработка кромки и размерная стабильность инструмента оказывают большее влияние на стабильность обработки, чем тип покрытия или твердость инструмента сами по себе. Как правило, мы проводим серийные испытания перед отправкой инструментов с завода, включая пробное резание и анализ износа кромки. Такой подход позволяет клиентам быстро проверить пригодность инструмента, предоставляя нам ценные производственные данные для оптимизации производства твердосплавных концевых фрез для черновой обработки. Опыт эксплуатации показывает, что клиенты уверены в долгосрочной эффективности наших инструментов только тогда, когда видят контролируемую размерную и режущую стабильность при проверке в небольших партиях.
Размер зерна подложки оказывает наибольшее влияние на срок службы твердой стали при черновой обработке.
При обработке материалов с твердостью выше HRC 50 мы обнаружили, что размер зерна подложки существенно влияет на срок службы инструмента. Крупные зерна создают неравномерное напряжение на режущей кромке, концентрируя силы резания и делая кончик инструмента склонным к сколам. И наоборот, очень мелкие зерна обеспечивают равномерную твердость поверхности, но снижают вязкость, увеличивая риск поломки при глубокой нарезке канавок или обработке с большим вылетом.
Обычно мы выбираем размеры зерна, обеспечивающие баланс твердости и ударной вязкости в зависимости от условий обработки и диаметра инструмента. На месте мы проверяем соответствие размера зерна, наблюдая за звуками резания, морфологией стружки и местами износа инструмента. Частое образование сколов на кончике или износ средней части инструмента указывает на недостаточную однородность зерна или некачественную термообработку. Благодаря этому эмпирическому подходу мы можем оптимизировать выбор основного материала при изготовлении твердосплавных концевых фрез для черновой обработки, продлевая фактический срок службы инструмента.
Стабильность партии определяется равномерностью обработки кромок.
В сотрудничестве с клиентами мы заметили, что стабильность заточки кромок зачастую оказывает большее влияние на удовлетворенность, чем производительность отдельного инструмента. Даже при равномерном покрытии, вариации остроты кромки или глубины фаски могут вызывать колебания пиковых сил резания и характера удаления стружки. Перед отгрузкой мы проводим оптический контроль и испытания режущей кромки, чтобы обеспечить стабильную производительность партии при обработке стали высокой твердости.
Опыт эксплуатации показывает, что клиенты, работающие в сфере массового производства, отдают приоритет повторяемости характеристик инструмента, а не максимальному сроку службы отдельного инструмента. В процессе производства мы строго контролируем равномерность шлифовки, снятия фаски и нанесения покрытия, чтобы обеспечить стабильность качества партий твердосплавных концевых фрез. Такой подход гарантирует предсказуемую стабильность резания при непрерывной обработке материалов с твердостью выше HRC 50.
Почему повторные покупки клиентов обычно обусловлены стабильностью размеров, а не сроком службы одной партии товара?
Мы часто обнаруживаем, что повторные покупки обусловлены не сроком службы конкретного инструмента, а повторяемостью размеров, остроты режущей кромки и производительностью партии. Даже если один инструмент служит немного дольше, значительные колебания в партиях могут привести к вибрации, сколам наконечника или износу средней части в глубоких канавках или при обработке под высокой нагрузкой, что влияет на график производства.
Мы проводим тщательную проверку каждой партии перед отгрузкой, что позволяет клиентам наблюдать за стабильностью инструмента в ходе мелкосерийного тестирования, укрепляя уверенность при повторных покупках. На практике клиенты охотнее используют наши 4-канавочные черновые фрезы или другие инструменты из твердых сталей в течение длительного времени, когда можно контролировать стабильность размеров и режущей кромки. Предсказуемые результаты обработки, обеспечиваемые стабильностью партии, дают больше уверенности при непрерывной обработке высокотвердых сталей по сравнению с незначительным увеличением срока службы отдельного инструмента.






