


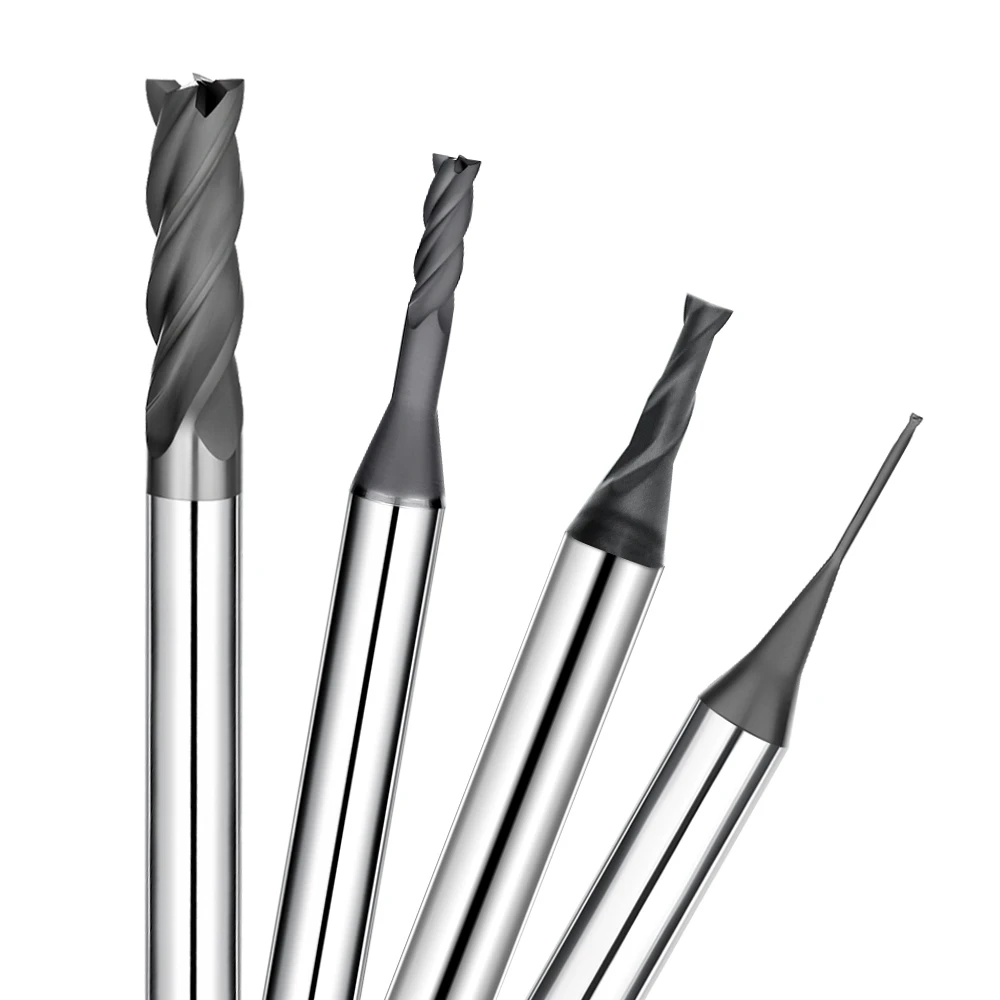
В ходе нашей многолетней работы с клиентами в области электроэрозионной обработки и изготовления пресс-форм мы часто сталкиваемся с серьезной проблемой. Клиенты нередко предоставляют высокоточные чертежи графитовых электродов, требующие безупречной чистоты поверхности, отсутствия сколов по кромкам и строгого соблюдения времени цикла. Однако на самом производстве с ЧПУ настоящая борьба заключается не только в придании детали нужной формы, но и в обеспечении долгосрочной стабильности обработки.
В ходе многочисленных проектов по высокоточной обработке мы постоянно наблюдаем досадную проблему: в рамках одной и той же системы обработки графитовых фрез переход на другую партию приводит к значительным колебаниям качества поверхности. Некоторые партии страдают от преждевременного износа инструмента, в то время как другие вызывают образование микротрещин, что вынуждает к дорогостоящей доработке в процессе обработки электродом.
Наш практический опыт показывает, что первопричина редко кроется в самом оборудовании с ЧПУ. Вместо этого она кроется в уязвимостях цепочки поставок графитовых фрез и ошибочной логике выбора инструмента. При обработке высокотвердого мелкозернистого графита стандартные твердосплавные концевые фрезы быстро выходят из строя в условиях высокоскоростной сухой резки.
Кроме того, несоответствие технологии нанесения покрытия ускоряет этот процесс. Без высококачественных концевых фрез с алмазным покрытием режущая кромка изнашивается практически мгновенно при непрерывной работе на высоких скоростях. Этот быстрый износ напрямую дестабилизирует весь процесс прецизионного фрезерования графитом, влияя на конечное качество пресс-формы.
Сравнительные испытания на различных площадках клиентов выявляют важнейшую истину. По-настоящему стабильная система обработки графита не может полагаться на один инструмент или изолированные настройки. Истинная стабильность требует точной синергии между геометрией инструмента, передовой технологией покрытия, специально подобранными параметрами резания и эффективным пылеудалением.
При высокоточной электроэрозионной обработке графитовыми электродами любой незначительный дисбаланс быстро приводит к серьезным последствиям. Небольшое несоответствие может вызвать сильную шероховатость поверхности или изменение размеров, что испортит заготовку. Это повторяющееся различие между «специальными графитовыми» инструментами от разных поставщиков указывает на более глубокую системную проблему, которую решают лишь немногие производители.
Если основная проблема заключается не только в инструменте, но и в несоосности всей системы, с чего же начать? Для восстановления стабильности обработки необходимо выйти за рамки маркировки инструмента и оптимизировать логику согласования между станком, материалом и режущим инструментом.
Анализируя микрогеометрию инструмента и адгезию алмазного покрытия, мы можем исключить непредсказуемый срок службы инструмента и сколы кромок. Давайте разберем, как подобрать режущие инструменты с учетом инженерных требований, чтобы раскрыть истинный потенциал ваших решений для обработки графитовых материалов для пресс-форм.
Ключевая роль графитовых обрабатывающих систем в электроэрозионной и литейной промышленности.
В нашем практическом опыте обработки электродами методом электроэрозионной обработки графитовая система никогда не является самостоятельным процессом. Она служит важнейшим связующим звеном между всеми этапами рабочего процесса, от первоначального проектирования электрода до окончательной электроэрозионной обработки. Даже при оптимизированной геометрии электрода достижение стабильного качества поверхности и размерной стабильности во время реальной обработки на станках с ЧПУ остается серьезной проблемой в цехе.
С инженерной точки зрения, мы отдаем приоритет общей совместимости системы, а не отдельным параметрам резки. При высокоточной обработке графита микроотклонения в инструменте, траекториях движения инструмента CAM или удалении стружки напрямую снижают скорость удаления материала при электроэрозионной обработке и ускоряют износ электрода. Именно синергия всей системы предотвращает дорогостоящий брак.
Ценность графитовых обрабатывающих систем в электроэрозионной обработке электродов.
Частой проблемой в проектах электроэрозионной обработки является несоответствие между эстетикой обработанной поверхности и фактической производительностью электроэрозионной обработки. Электрод может соответствовать чертежным спецификациям по данным профилометра, но при этом вызывать неравномерное распределение энергии или быстрый объемный износ во время разряда. Эти проблемы часто ошибочно связывают с настройками мощности электроэрозионной обработки, а не с фазой фрезерования.
Наши полевые данные доказывают, что стабильное производство электродов зависит от высокой повторяемости алгоритмов обработки. Это включает в себя строгий выбор инструмента, оптимизированные траектории движения инструмента и точный контроль вакуумной среды при сухой обработке. Несоответствие между партиями графитовых концевых фрез — даже при одинаковых настройках ЧПУ — изменит микротекстуру электрода и снизит эффективность электроэрозионной обработки.
Промышленный контекст решений для обработки графита в пресс-формах
Современные решения для обработки графитовых деталей пресс-форм должны справляться со все более сложными полостями и более жесткими допусками. При переходе от агрессивной черновой обработки к микрошлифовке любая нестабильность в инструментальной системе нарушает весь производственный цикл. Производители пресс-форм постоянно требуют сокращения времени цикла без ущерба для безупречной целостности кромок, необходимой для линий разъема.
Однако при чистовой обработке инструментов малого диаметра вариации от партии к партии от поставщика графитовых фрез часто приводят к катастрофическому изменению размеров. Для сохранения конкурентного преимущества производителям пресс-форм требуется высокопредсказуемый срок службы инструмента. Эта предсказуемость гарантирует, что готовый сердечник пресс-формы идеально соответствует CAD-модели при многогнездном производстве.
Почему высокоточная система обработки графита определяет качество электрода и эффективность электроэрозионной обработки?
Данные наших долгосрочных производственных проектов показывают, что качество электрода и эффективность электроэрозионной обработки имеют нелинейную зависимость. Высокоточная система обработки графита имеет решающее значение, поскольку она определяет однородность микроскопической структуры поверхности электрода. Эта точная микротопография напрямую контролирует стабильность плазменного канала и искрового зазора во время электроэрозионной обработки.
Сравнительные испытания доказывают, что использование высококачественных концевых фрез с алмазным покрытием приводит к значительно меньшему количеству микроскопических поверхностных микротрещин, чем использование стандартных твердосплавных концевых фрез. В то время как стандартные твердосплавные инструменты страдают от быстрого, неконтролируемого истирания при длительных циклах работы без присмотра, алмазные покрытия обеспечивают сохранение остроты кромок. Оценка всей системы обработки, включая размер зерна материала и адгезию покрытия, — единственный способ гарантировать успех электроэрозионной обработки.
Комплексный анализ процесса прецизионного фрезерования графита.
В проектах по серийному производству графитовых электродов прецизионное фрезерование графита функционирует как интегрированная система обеспечения стабильности, а не как последовательность отдельных этапов. Многие механические цеха используют высококлассные обрабатывающие центры с ЧПУ, обладающие превосходной статической точностью, но сталкиваются с серьезными проблемами при длительных производственных циклах. К типичным отказам относятся внезапное накопление пыли, неравномерная шероховатость поверхности и непредсказуемый срок службы инструмента.
Наш инженерный опыт показывает, что наиболее часто упускаемым из виду фактором является системная совместимость. В частности, условия сухой резки, выбор покрытия инструмента и пути отвода стружки должны работать в идеальной гармонии. Любая нестабильность в этих трех направлениях усиливается во время непрерывного производства графитовых электродов для электроэрозионной обработки, что приводит к неожиданным простоям.
Основные технологические характеристики прецизионного фрезерования графита (низкое пылеобразование, высокая стабильность)
В практической работе цехов с ЧПУ наиболее актуальной технической проблемой является контроль за распространением пыли в воздухе. Хотя многие клиенты сосредотачиваются исключительно на износе инструмента, вскоре они понимают, что прилипание графитовой пыли увеличивает тепловую нагрузку на зону резания. Это локальное накопление тепла ухудшает качество обработки поверхности, поэтому надежная система пылеудаления является основополагающим условием стабильной обработки.
На этапах проектирования и разработки технологического процесса мы уделяем особое внимание стратегическому управлению воздушным потоком при сухой резке. Это включает оптимизацию направления сжатого воздуха, расположения пылезащитного кожуха и создания отрицательного вакуумного давления внутри корпуса. При высокоточной электродуговой обработке плохое удаление пыли приводит к сильному вторичному абразивному износу и преждевременному выходу из строя дорогостоящих графитовых концевых фрез.
Внедрение высокоскоростного сухого фрезерования графита в станки с ЧПУ.
При высокоскоростной сухой обработке конечной целью является жесткость системы и термическая стабильность, а не скорость вращения шпинделя ( об/мин ). Многие программисты сталкиваются с резким сокращением срока службы инструмента при слепом увеличении скорости, что является распространенной проблемой при фрезеровании сверхмелкозернистого графита. Высокое трение, вызванное графитом высокой твердости, требует сбалансированной динамики резания.
Наша проверенная стратегия в цехе сосредоточена на управлении нагрузками при резании с помощью усовершенствованных трохоидальных или послойных траекторий движения инструмента, а не на агрессивном увеличении скорости. Кроме того, синхронизация между струями воздушного охлаждения и направлением отвода стружки имеет решающее значение для предотвращения повторного резания. Это предотвращает преждевременное образование микросколов вдоль режущих кромок специализированных концевых фрез с алмазным покрытием.
Стратегии контроля качества поверхности и оптимизации траектории движения инструмента
В проектах по изготовлению прецизионных электродов для пресс-форм контроль качества поверхности определяет время цикла и качество последующего процесса электроэрозионной обработки. Мы постоянно наблюдаем, что даже при использовании одинаковых режущих инструментов конечная точность размеров электрода значительно варьируется в зависимости от стратегии траектории движения инструмента в CAM-системе. Оптимизированные траектории движения инструмента минимизируют структурные деформации и давление инструмента.
Мы выбираем специализированные стратегии фрезерования, исходя из геометрических особенностей пресс-формы. Например, для глубоких вертикальных полостей мы применяем многослойную стратегию с постоянным углом Z, при этом уделяя приоритетное внимание постоянному углу контакта резца на сложных трехмерных поверхностях. При прецизионном фрезеровании графитом агрессивные или неравномерные изменения направления вызывают локальное микросколощение, разрушая острые углы.
Распространенные проблемы и решения при прецизионном фрезеровании графитом (образование стружки, пыли, износ инструмента)
За годы работы над долгосрочными проектами по изготовлению пресс-форм мы выделили три повторяющиеся причины отказов: сколы кромок, абразивный износ, вызванный пылью, и нестабильный срок службы инструмента. Эти проблемы редко возникают из-за одного изолированного фактора. Вместо этого они представляют собой инженерный дисбаланс во всей цепочке поставок графитовых фрез и технологическом процессе.
При интенсивной черновой обработке стандартными твердосплавными концевыми фрезами чрезмерная подача в сочетании с недостаточным удалением стружки приводит к распространению микротрещин вдоль канавки. Аналогично, отказ от перехода на сверхтвердое алмазное покрытие при чистовой обработке напрямую ухудшает геометрию электрода. Для решения этих проблем требуется полная переоценка системы обработки графитовых материалов, сбалансировав контроль пыли, геометрию инструмента и подачу.
Ключевая роль концевых фрез из графита в системах обработки графита.
В крупносерийном производстве графитовых электродов и при высокоточной обработке пресс-форм графитовая концевая фреза служит основным критерием общей стабильности обработки. Хотя многие предприятия сосредотачиваются на настройке параметров подачи ЧПУ, наши проверки на месте показывают, что стабильность качества поверхности в значительной степени зависит от геометрии инструмента. Скорость вращения шпинделя и скорость подачи ничего не значат, если основная конструкция инструмента не может справиться с абразивными свойствами обрабатываемого материала.
При длительной обработке графитовых заготовок сухим способом такие факторы, как диаметр канавки для стружки, прочность режущей кромки и адгезия покрытия, определяют производительность всей системы обработки графита. Мы никогда не рассматриваем концевую фрезу как расходный материал; вместо этого мы анализируем ее как критически важную переменную системы. Правильный выбор микрогеометрии предотвращает катастрофическое повреждение заготовки во время работы в ночные смены без присмотра.
Особенности конструкции концевых фрез с графитовым лезвием (оптимизация канавки для стружки и режущей кромки).
В сложных проектах электроэрозионной обработки геометрия канавок для стружки является критически важной деталью, которую инженеры часто упускают из виду. Графит не образует стандартной металлической стружки; он измельчается в абразивный мелкий порошок. Если профиль канавок не имеет полированного, открытого объема, этот порошок плотно скапливается в зоне резания, вызывая резкий скачок температуры вдоль режущей кромки.
В зависимости от глубины обработки и структурных особенностей электрода мы выбираем различные топологии канавок. Для обработки больших объемов материала мы используем специализированные конструкции с открытыми канавками, а для чистовой обработки переходим к усиленным режущим кромкам с отрицательным углом заточки. При высокоточной фрезеровке графита изменение этой микрогеометрии является наиболее эффективным способом устранения проблем, связанных со сколами хрупких кромок.
Применение двух- и четырехлезвийных графитовых концевых фрез на разных этапах обработки.
В цеху мы строго разделяем инструменты с двумя и четырьмя канавками, исходя из локальной нагрузки стружки на каждый зуб. Конструкция с двумя канавками является нашим предпочтительным выбором для агрессивных черновых операций. Она обеспечивает большую пропускную способность стружколома, гарантируя превосходную стабильность и предотвращая забивание при очистке глубоких полостей или удалении больших объемов сырья.
Напротив, 4-канавочные инструменты разработаны исключительно для получистовой и высокоскоростной чистовой обработки поверхностей. Использование 4-канавочной фрезы слишком рано в цикле черновой обработки приводит к мгновенному накоплению тепла из-за ограниченного отвода пыли, что портит фрезу. И наоборот, использование 2-канавочного инструмента для чистовой обработки приводит к неравномерным линиям зазубрин при переходе через режущую кромку, что ухудшает качество обработки графита пресс-форм.
Анализ механизмов износа графитовых концевых фрез при высокоскоростной обработке.
В условиях высокоскоростной обработки на станках с ЧПУ износ концевых фрез из графита носит ярко выраженный нелинейный характер, демонстрируя резкое ускорение при достижении определенных пороговых значений отказа. В условиях высоких оборотов , в момент возникновения микросколов на режущей кромке, зона износа на боковых поверхностях экспоненциально расширяется. Это быстрое разрушение является явлением, которое мы подтвердили с помощью непрерывного лазерного слежения за инструментом.
К основным механизмам износа относятся распространение микротрещин на кончике инструмента, локальное отслоение покрытия и сильное абразивное микротрение. Этот механический износ происходит практически мгновенно при использовании непокрытых твердосплавных концевых фрез для обработки графита при высоких скоростях подачи. Даже высококачественные концевые фрезы с алмазным покрытием преждевременно выйдут из строя, если плохое удаление пыли заставит инструмент повторно обрабатывать застрявший абразивный порошок.
Выбор правильных технических характеристик концевой фрезы для прецизионного фрезерования графита.
При подборе режущих инструментов для конкретных задач, связанных с пресс-формами, выбор технических характеристик должен выходить далеко за рамки базовых номинальных диаметров. Программисты должны учитывать соотношение сторон полости и жесткость конструкции. В тонкой электродной обработке, хотя инструменты малого диаметра позволяют обрабатывать сложные детали, они требуют более строгого контроля биения во избежание деформации.
Наша матрица выбора учитывает соотношение диаметра и вылета инструмента, стабильность длины канавки и требуемый конкретный класс алмазного покрытия. Для высокоточной обработки графита мы рекомендуем использовать многоступенчатую инструментальную сборку, а не полагаться на один инструмент. Такой сбалансированный инженерный подход обеспечивает самые жесткие допуски, одновременно максимально увеличивая срок службы ваших графитовых фрез.
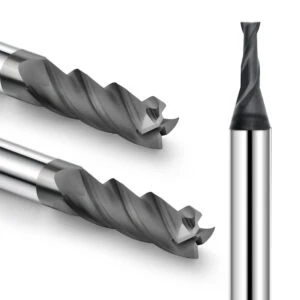
Алмазные концевые фрезы для обработки графита
В высокоточных электродах для электроэрозионной обработки и при обработке мелкозернистого графита концевые фрезы с алмазным покрытием больше не являются необязательным элементом — они являются абсолютной необходимостью для стабильного массового производства. При длительной обработке графита сухим фрезерованием скорость износа инструмента напрямую определяет диапазон размерной стабильности всей системы обработки графита. Инструменты без покрытия просто не могут выдерживать высокую абразивность плотных частиц графита в течение длительных циклов обработки.
Мы постоянно наблюдаем это узкое место в различных цехах: при сокращении времени цикла стандартные твердосплавные инструменты быстро подвергаются микросколам вдоль режущей кромки. Эти сколы немедленно ухудшают качество обработки поверхности и приводят к непредсказуемой геометрии детали. В отличие от них, хотя варианты с алмазным покрытием требуют больших первоначальных капиталовложений, их превосходный срок службы обеспечивает непрерывную, бесперебойную и высокоточную обработку электродами.
Механизмы износостойкости и преимущества концевых фрез с алмазным покрытием
В цехах с ЧПУ ценность концевых фрез с алмазным покрытием выходит далеко за рамки простой твердости. Их истинное инженерное преимущество заключается в способности сохранять остроту режущей кромки при высокочастотных ударных циклах. Во время высокоскоростного фрезерования графитом высококачественное алмазное покрытие действует как тепловой и физический барьер, предотвращая деградацию кромки, вызванную агрессивным абразивным трением.
При оценке инструментов мы учитываем два важнейших параметра производительности: прочность на сдвиг адгезии покрытия и локальное рассеивание тепла. В установках непрерывного фрезерования с одинаковыми подачами и скоростями алмазные концевые фрезы демонстрируют незначительные колебания срока службы. Эта высокая предсказуемость является наиболее важным фактором, гарантирующим стабильное качество электродов для электроэрозионной обработки в больших партиях.
Сравнительное применение DLC-покрытий и наноалмазных покрытий
При выборе пресс-форм производители часто задаются вопросом о различиях в работе между DLC-покрытиями и наноалмазными покрытиями. Наш инженерный опыт показывает, что дело не в том, какое покрытие лучше, а в том, какое лучше подходит для конкретного применения. DLC-покрытия превосходно подходят для операций чистовой обработки с малыми нагрузками, где низкий коэффициент трения и превосходное качество поверхности Ra имеют первостепенное значение.
Напротив, многослойные наноалмазные покрытия разработаны для длительного и интенсивного удаления материала. В наших решениях для обработки пресс-форм с использованием графита наноалмазные инструменты демонстрируют значительное увеличение срока службы при черновой обработке глубоких полостей. Однако системы DLC оказываются более эффективными в поддержании жестких допусков при выполнении сложных операций обработки микрофрезами, что оправдывает многоуровневую стратегию CAM с использованием нескольких инструментов.
Стратегии продления срока службы инструмента при обработке графита высокой твердости
При фрезеровании высокоплотного мелкозернистого графита ускоренный износ инструмента редко вызывается одним фактором. Вместо этого, это комплексная поломка, вызванная противодействующими друг другу силами резания, эффективностью удаления стружки и стабильностью покрытия. Даже микровибрации в шпинделе могут значительно усиливать отслоение покрытия при длительных циклах работы.
Наша стандартная стратегия оптимизации направлена на снижение ударной нагрузки на каждый зуб при одновременном максимизации скорости отвода стружки. В ряде случаев у наших клиентов простая корректировка положения и давления пневматической струи — при использовании концевой фрезы из графита той же марки — увеличила срок службы инструмента на 20–40%. Точная настройка отвода стружки часто обеспечивает более высокую окупаемость инвестиций, чем смена поставщика.
Почему для высокоточных систем обработки графита необходимы инструменты с алмазным покрытием?
Наш обширный опыт реализации проектов доказывает, что для достижения стабильной и высокоточной обработки графита необходим режущий инструмент, полностью синхронизированный с общей системой ЧПУ. Производительность инструмента никогда не должна оцениваться в отрыве от жесткости станка или мощности системы пылеудаления. Именно стабильность всей системы в конечном итоге защищает вашу прибыль в условиях непрерывного автоматизированного производства.
Без инструментов с алмазным покрытием система обработки графита может изначально работать в пределах допустимых отклонений, но разброс качества поверхности экспоненциально увеличивается с ростом размеров партий. Это ухудшение незаметно накапливается в течение нескольких смен, часто оставаясь незамеченным до тех пор, пока не приводит к нестабильному искровому зазору и сильному износу электрода во время электроэрозионной обработки. Решения для обработки пресс-форм с использованием настоящего графита исключают этот риск на шпинделе.

Сценарии применения твердосплавных концевых фрез для обработки графита
В проектах черновой и предварительной обработки графитовых электродов для обработки графита обычно используются твердосплавные концевые фрезы для графита, которые обрабатывают графит на начальном этапе с высокими нагрузками. Когда цеха впервые внедряют системы обработки графита, они часто полностью сосредотачиваются на стабильности чистовой обработки. Однако наши полевые проверки показывают, что большинство отказов — таких как нестабильные нагрузки резания, засорение канавок стружкой и преждевременное разрушение инструмента — на самом деле возникают во время операций предварительной обработки.
Непокрытые твердосплавные инструменты не предназначены для замены высококачественных инструментов с покрытием; вместо этого они служат для оптимизации операций с высокой скоростью съема материала (MRR). В сценариях обработки графитовых заготовок с большим объемом материала неправильный выбор чернового инструмента приводит к перегрузке последующего чистового этапа. Такое плохое планирование дестабилизирует весь процесс обработки электродом и ускоряет выход из строя чистового инструмента.
Материальные и структурные характеристики твердосплавных концевых фрез для графита.
Основные инженерные преимущества непокрытых твердосплавных концевых фрез для обработки графита заключаются в прочности их сердцевины и ударопрочности. При агрессивной высокоскоростной черновой обработке эти инструменты выдерживают интенсивные циклические удары без риска преждевременного отслоения покрытия, характерного для инструментов с некачественным покрытием. Эта структурная целостность имеет решающее значение при разрушении твердой внешней оболочки необработанных графитовых блоков.
Для этих фрез мы оптимизируем два важнейших структурных параметра: размер микрозернистой подложки и специальную геометрию канавок. Например, при обработке графита с глубокими полостями узкая конструкция канавок приводит к быстрому накоплению тепловой нагрузки из-за скопления уплотненной пыли. Выбор твердосплавного инструмента с полированной широкой канавкой обеспечивает плавный отвод стружки и предотвращает локальное растрескивание заготовки.
Применение материалов на этапах черновой и получистовой обработки.
В высокопроизводительных процессах обработки формовочных электродов твердосплавные инструменты точно используются на переходе между черновой и получистовой обработкой. Поскольку основная цель черновой обработки — максимальное удаление материала, а не достижение безупречного качества поверхности, мы обеспечиваем баланс между высокой скоростью подачи и контролем отклонения инструмента. Эта стратегическая методика удаления металла защищает шпиндель станка с ЧПУ от длительной вибрации.
В процессе получистовой обработки эти твердосплавные инструменты подготавливают геометрию заготовки, создавая равномерный припуск для окончательной шлифовки. Такая тщательная подготовка обеспечивает стабильную основу для работы дорогостоящих чистовых инструментов с алмазным покрытием в идеальных условиях. Неправильное управление этим промежуточным этапом увеличивает общее давление инструмента при высокоточной фрезеровке графитом, вызывая смещение размеров.
Сравнительная оценка производительности концевых фрез с алмазным покрытием.
Наши долгосрочные сравнительные испытания доказывают, что разница в производительности между стандартными твердосплавными инструментами и концевыми фрезами с алмазным покрытием для обработки графита проявляется в объемном износе инструмента и долговечности режущей кромки. В то время как высококачественные твердосплавные инструменты надежно работают на начальном этапе, зона износа экспоненциально расширяется при длительной обработке всухую. Это быстрое истирание быстро изменяет эффективный диаметр резания инструмента.
Наблюдения за тысячами случаев обработки деталей электроэрозионными электродами показывают, что использование исключительно непокрытых твердосплавных инструментов для полного цикла обработки вносит серьезную неопределенность при окончательной корректировке допусков. Вместо того чтобы рассматривать твердосплав и алмаз как прямые заменители, мы придерживаемся строгого разделения труда. Мы используем твердосплавные инструменты для обработки больших объемов материала, а алмазы оставляем для поддержания жестких допусков.
Баланс между контролем затрат и эффективностью обработки
Вопрос баланса между первоначальными затратами на оснастку и общей эффективностью цеха часто обсуждается в консультациях с клиентами из производственной отрасли. Непокрытые твердосплавные концевые фрезы обеспечивают значительно более низкую себестоимость единицы продукции. Это делает их высокоэффективным инструментом для снижения затрат на деталь при обработке больших объемов абразивного сырья на этапах черновой обработки.
Однако, если сосредоточиться исключительно на цене приобретения отдельного фрезерного инструмента, игнорируя риски на этапе чистовой обработки, это приведет к завышению общих производственных затрат. Мы рекомендуем многоуровневый подход: для черновой обработки графита используйте экономичные твердосплавные концевые фрезы, а для чистовой обработки переходите на надежную систему инструментов с алмазным покрытием. Эта методология обеспечивает полную предсказуемость всех ваших решений по обработке графита для пресс-форм.
Критерии отбора поставщиков графитовых фрез
В проектах по производству графитовых электродов в больших объемах и при закупке комплектующих для цехов по изготовлению пресс-форм разница между поставщиками графитовых фрез редко отражается в каталогах продукции. Вместо этого реальным конкурентным преимуществом является стабильность партий и стабильность характеристик в суровых условиях реальной эксплуатации. Мы часто решаем кризисные ситуации на производстве, когда клиент меняет поставщика одной и той же графитовой системы обработки и сразу же сталкивается с нарушением размеров, несмотря на идентичные номинальные характеристики инструмента.
Наши инженерные проверки доказывают, что эти нестабильные колебания редко обнаруживаются на начальном, краткосрочном этапе закупок. Вместо этого они незаметно проявляются после начала непрерывного массового производства электродов для электроэрозионной обработки. Следовательно, при выборе нового поставщика оснастки мы отдаем приоритет статистическому контролю процессов (SPC) и долгосрочной стабильности обработки, а не характеристикам единственного эталонного образца.
Ключевые показатели оценки поставщиков графитовых фрез (точность, покрытие, срок службы инструмента)
При сравнении фрез от различных мировых производителей мы тщательно анализируем три ключевых параметра, не подлежащих обсуждению: геометрическую однородность профиля, стабильность адгезии покрытия и вариативность срока службы инструмента. В высокоточной обработке графита даже микроскопическое отклонение в допусках радиального биения или при хонинговании режущей кромки ухудшает однородность качества поверхности. Этот геометрический сдвиг напрямую приводит к непредсказуемому износу электрода при электроэрозионной обработке.
Мы оцениваем стабильность срока службы инструмента посредством непрерывных многосерийных испытаний резки, а не полагаясь на срок службы отдельного резца. В наших полевых испытаниях, даже при идентичных номинальных характеристиках химического покрытия, реальный срок службы сильно различается у разных поставщиков. Эта разница в производительности становится крайне разрушительной при обработке абразивного, сверхмелкозернистого графита.
Требования к цепочке поставок для промышленных систем обработки графита
При управлении цепочками поставок инструмента для промышленных клиентов надежность системы обработки графита в равной степени зависит как от логистики закупок, так и от программирования ЧПУ. В массовом производстве электродов колебания поставок режущих инструментов от партии к партии нарушают автоматизированные графики и увеличивают общую стоимость владения (TCO). Стабильные цепочки поставок исключают непредвиденные простои оборудования.
Мы рекомендуем руководителям производственных предприятий создать высоко стандартизированную систему поставок оснастки совместно со своими поставщиками. Это требует фиксированных составов алмазного покрытия, устойчивой микрогеометрии режущей кромки и тщательного отслеживания партий запасов. Для передовых решений в области обработки графита для пресс-форм такой уровень контроля на начальном этапе цепочки поставок зачастую гораздо важнее, чем точная настройка отдельных параметров на контроллере.
Важность возможностей индивидуальной настройки OEM/ODM для концевых фрез из графита
В наших проектах по разработке нестандартных решений, развитая OEM/ODM-инфраструктура поставщика часто определяет, сможет ли он поддерживать прибыльное долгосрочное партнерство. Хотя стандартные шаблоны из каталога показывают удовлетворительные результаты в простых тестах на небольшие углубления, они не справляются со сложной геометрией электродов. Специализированные формы с глубокими полостями требуют нестандартной геометрии, которую не могут обеспечить шаблоны из каталога.
За тысячи часов работы мы убедились, что если концевые фрезы из графита не поддаются индивидуальной настройке — например, под уникальные соотношения вылета и диаметра, объемы канавок для стружки и целевую толщину покрытия — то долговременная стабильность невозможна. Поэтому мы отдаем приоритет гибким поставщикам, способным к индивидуальной настройке микрогеометрии конструкции, а не тем, кто предлагает только статичные, стандартные запасы.
Анализ конкурентной среды мировых поставщиков фрез для обработки графита
На основе нашего международного консультационного опыта мы выявили, что глобальная конкуренция среди поставщиков графитовых фрез сводится к четко выраженным региональным преимуществам. Европейские поставщики, как правило, ориентируются на высочайшую стабильность процесса и высокотехнологичную геометрию инструмента; японские производители делают упор на исключительную точность и стабильность; в то время как китайские производители предлагают беспрецедентные преимущества в экономической эффективности, быстром прототипировании и гибкости поставок.
Наши межрегиональные испытания показывают, что универсального поставщика, подходящего для всех случаев, не существует. Идеальный выбор полностью зависит от специфики вашей производственной среды. Крупномасштабное производство электродов требует высокой стабильности цепочки поставок, в то время как высокоточное производство электродов в значительной степени зависит от специализированных технологий нанесения покрытий и нестандартных конструктивных решений. Мы подбираем поставщика, точно соответствующего потребностям вашей системы обработки графита.
Решение для обработки пресс-форм с использованием графита
В крупносерийном производстве формовочных электродов и изготовлении сложных полостей истинное решение для обработки графитовых элементов пресс-форм выходит далеко за рамки одноэтапной настройки параметров. Оно требует бесшовного, замкнутого инженерного процесса, который объединяет первоначальное проектирование в CAD/CAM, агрессивную черновую обработку, микрочистовую обработку и окончательную проверку электроэрозионной обработки. Многие механические цеха оптимизируют подачи резания изолированно, но при этом не могут добиться предсказуемой стабильности электродов при обработке нескольких полостей.
Наш опыт показывает, что нестабильное качество деталей обусловлено отсутствием непрерывности в рамках всей системы обработки графита, а не единичной ошибкой обработки. Это узкое место становится катастрофическим при высокоточном массовом производстве электродов. Без стабильного, математически обоснованного перехода между черновой и чистовой обработкой микроотклонения быстро накапливаются, что приводит к выходу конечной продукции за пределы допустимых отклонений.
Технологический процесс применения решений для обработки графита в пресс-формах
Стандартный высокопроизводительный рабочий процесс производства формовочных электродов начинается с автоматизированного извлечения и разделения электродов с помощью 3D-CAM. За этим этапом сразу же следует черновая обработка графитом, промежуточная получистовая обработка и высокоскоростная окончательная чистовая обработка. Хотя каждый отдельный этап требует независимой геометрии инструмента и расчетов нагрузки на стружку, общие геометрические данные должны оставаться строго согласованными на протяжении всего процесса.
Мы часто выявляем разрушительное узкое место в цехах наших клиентов: использование несоответствующих друг другу концевых фрез из графита на разных этапах обработки в САПР. Это несоответствие инструментов означает, что, хотя первоначальная черновая обработка кажется беспроблемной, чистовая обработка страдает от неравномерных припусков на заготовку и отклоняется. Эта скрытая ошибка приводит к огромным объемам ручной работы по ее исправлению в процессе последующей электроэрозионной обработки.
Комплексная система обработки графита: от черновой до чистовой обработки.
При разработке высокоэффективного процесса фрезерования мы разбиваем систему обработки графита на отдельные рабочие параметры, а не на общие обозначения настроек. Цикл черновой обработки программируется исключительно для максимизации скорости съема материала (MRR) и удаления основного материала. Напротив, высокоскоростной цикл чистовой обработки математически оптимизирован для сохранения целостности режущей кромки и контроля шероховатости поверхности.
Для обеспечения плавного перехода между этими этапами мы внедряем в наши технологические планы высокостратегическую многоуровневую матрицу инструментов. Для черновой обработки с использованием графита мы применяем экономичные твердосплавные концевые фрезы, способные поглощать сильные ударные нагрузки, а для чистовой обработки переключаемся на высококачественные концевые фрезы с алмазным покрытием. Такое строгое разделение труда минимизирует совокупную изменчивость процесса, гарантируя идеальное соответствие конечной детали CAD-модели.
Взаимосвязь между электроэрозионной обработкой электродов и точностью пресс-форм.
За десятилетия работы консультантом для мировых производителей пресс-форм мы подтвердили фундаментальную производственную истину: микрорельеф обрабатываемого электрода определяет текстуру поверхности и точность размеров стали, подвергнутой электроэрозионной обработке. Хотя предприятия часто сосредотачиваются на настройках генератора электроэрозионной обработки, наши экспертные проверки показывают, что большинство дефектов финишной обработки возникают непосредственно на этапе обработки электродом.
Даже микроскопические царапины или гребни на поверхности, образующиеся при высокоточной фрезеровке графитом, усиливаются электрическим плазменным каналом во время искровой эрозии. Это геометрическое искажение проявляется в виде неровной текстуры поверхности или локальных следов от дугового разряда на твердой стали для пресс-форм. Поэтому прецизионную электродную фрезеровку следует рассматривать как основополагающее звено в цепочке обеспечения качества при изготовлении пресс-форм.
Создание высокоэффективной производственной линии по обработке графита для пресс-форм.
При проектировании автоматизированных производственных зон для наших клиентов мы определяем высокую эффективность как непрерывную способность к предсказуемому и стабильному производству, а не как скорость выполнения цикла. Для создания линии по обработке графита для пресс-форм мирового класса необходима жесткая платформа станка, стандартизированные комплекты инструментов и разработанная высокоэффективная система пылеудаления с вакуумом.
Мы структурируем эти высокопроизводительные линии в три отдельных, взаимосвязанных операционных модуля: модуль повышения эффективности черновой обработки, модуль обеспечения стабильности чистовой обработки и автоматизированную систему контроля/обратной связи. В проектах высокоточной обработки графита инженерная ошибка в любом отдельном модуле дестабилизирует весь производственный цикл. Мы используем системный подход для устранения этих единичных точек отказа.
Стратегии оптимизации процесса для высокоточных систем обработки графита.
В высокоточной обработке электродов и производстве пресс-форм стабильная система обработки графита зависит от сочетания тщательно контролируемых технологических факторов. Многие механические цеха вкладывают значительные средства в сверхточные высокопроизводительные обрабатывающие центры с ЧПУ, но при этом по-прежнему сталкиваются с неконтролируемым изменением размеров в процессе массового производства. Чрезмерная зависимость от технических характеристик станков при игнорировании синергии системы всегда приводит к нестабильности допусков деталей и неудовлетворительному качеству поверхности.
Эти хронические поломки в цеху редко вызваны изолированной настройкой параметров; вместо этого они отражают отсутствие комплексной оптимизации в рамках высокоскоростного цикла сухой обработки. При прецизионном фрезеровании графита сильное трение и микропыль, образующиеся в процессе, действуют как усилитель воздействия окружающей среды. Незначительное несоответствие скоростей подачи или скорости извлечения быстро приведет к поломке инструмента.
Оптимизация скорости вращения шпинделя и скорости подачи (параметры высокоскоростного фрезерования графита)
В наших проектах по индивидуальному проектированию тонкий баланс между скоростью вращения шпинделя ( об/мин ) и скоростью подачи ( уд/мин ) является основным критерием стабильности обработки. Распространенная ошибка среди программистов — это слепое увеличение скорости вращения шпинделя для максимизации объемной производительности. Наши проверки лазерных наладчиков показывают, что эта изолированная регулировка ускоряет тепловое трение, разрушая кромки инструмента при резке мелкозернистого графита.
Вместо того чтобы рассматривать скорость и подачу как изолированные переменные, мы сосредотачиваемся на поддержании постоянной нагрузки на зуб ( IPT ). Несоответствие между скоростью резания и фактической зоной контакта материала приводит к локальному трению, неравномерной обработке поверхности или катастрофическому перерезанию. Мы рекомендуем использовать динамические диапазоны параметров, оптимизированные для конкретных углов контакта инструмента, а не статические значения из справочника.
Методы оптимизации траектории движения инструмента и контроля вибрации
При обработке сложных электродов для электроэрозионной обработки часто недооценивается влияние оптимизации траектории движения инструмента в CAM-системе на конечную шероховатость поверхности. Мы подтвердили на нескольких автоматизированных ячейках, что использование одинаковых графитовых концевых фрез при различных стратегиях траектории движения инструмента приводит к совершенно разным результатам обработки поверхности. Неправильно запрограммированные переходы генерируют гармонические колебания, которые разрушают хрупкие ребра электрода.
Наши стратегии стабилизации устраняют локальную вибрацию за счет управления коэффициентами вылета инструмента, радиальным отклонением и углами зацепления резца. Для сложных геометрических форм мы используем плавные трохоидальные траектории движения инструмента и контуры с постоянным Z-координатой, чтобы предотвратить внезапные скачки нагрузки на кончик инструмента. Мы настраиваем сегменты траектории движения инструмента на основе локальной жесткости детали, а не используем универсальный шаблон.
Проектирование системы пылеудаления и среды для сухой обработки материалов.
На высокоскоростном производственном участке контроль за пылью является первостепенным фактором, определяющим эффективность процесса, а не просто вопросом поддержания чистоты. Точное фрезерование графитом генерирует миллионы абразивных микрочастиц, которые, если их не контролировать, скапливаются в зоне резания. Попав в зону резания, эти частицы вызывают агрессивное вторичное повторное резание, мгновенно стачивая острые канавки инструмента.
Мы оптимизируем производительность системы, моделируя направление воздушного потока и размещая высокоскоростные вакуумные захваты ближе к зоне резания. Простое увеличение мощности всасывания без стратегической подачи воздуха создает застойные зоны, где и так скапливается пыль. Надлежащая защита от сухого резания сохраняет износостойкие свойства концевых фрез с алмазным покрытием, предотвращая неравномерное образование зазубрин на поверхности.
Применение управления сроком службы инструмента при обработке графита
В крупносерийном производстве прогнозирование срока службы инструмента выходит далеко за рамки простой установки фиксированных таймеров на панели управления ЧПУ. Оно требует мониторинга в реальном времени целостности кромок заготовки и однородности поверхности. Основная проблема, с которой сталкивается большинство цехов по производству пресс-форм, заключается не в сроке службы инструмента, а в чрезвычайно высокой изменчивости срока его службы от партии к партии.
Мы устанавливаем интервалы смены инструмента на основе объемного удаления материала и предсказуемых пороговых значений износа, а не полагаемся на стандартные часы. Без статистически стабильной матрицы отслеживания отдельные инструменты демонстрируют непредсказуемые скачки износа, которые нарушают автоматизированное планирование. Внедрение структурированного управления сроком службы инструмента — единственный способ обеспечить надежную, автоматизированную электроэрозионную обработку.
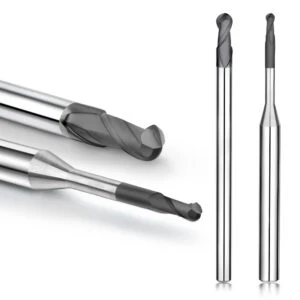
Преимущества системы обработки графита SAMHO как комплексного решения.
В автоматизированной электроэрозионной обработке и высокопроизводительном производстве пресс-форм мировые производители используют систему обработки графита SAMHO в качестве предсказуемой основы, а не набора отдельных инструментов. Многие механические цеха оптимизируют сложные параметры ЧПУ, но при этом сталкиваются с непредсказуемыми колебаниями производительности при одинаковых настройках. Наши полевые проверки доказывают, что эти сбои вызваны ошибочной методологией выбора инструмента и несогласованной интеграцией процессов.
Истинным критерием рентабельности механического цеха является не пиковая производительность отдельного изолированного цикла, а общая повторяемость производственной системы. При высокоточной фрезеровке графита любое незначительное отклонение в режущих кромках или характере износа покрытия дестабилизирует электроды электроэрозионной обработки. Мы учитываем эти критически важные переменные, объединяя геометрию инструмента, передовые покрытия и сбалансированные стратегии черновой обработки в единую экосистему.
Преимущества графитовых концевых фрез SAMHO с точки зрения стабильности при высокоточной обработке.
В сложных производственных ячейках концевые фрезы SAMHO с графитовым покрытием разработаны специально для высокоточной чистовой обработки и бесперебойного серийного производства без участия оператора. Мы уделяем большое внимание минимизации микрогеометрических колебаний во время длительных циклов резания, а не погоне за кратковременными, неустойчивыми пределами удаления материала. Такой целенаправленный подход к структурной жесткости предотвращает катастрофическое изменение размеров при выполнении сложных геометрических форм электродов.
Наши полевые измерения подтверждают, что отсутствие геометрической однородности в многогнездных партиях напрямую приводит к непредсказуемым колебаниям качества поверхности, определяемым профилометром. Напротив, жесткий контроль допусков инструмента в каждой партии устраняет эти производственные переменные, делая последующие процессы электроэрозионной обработки высокопредсказуемыми. Инструменты SAMHO обеспечивают микроскопическое удержание кромки, необходимое для получения безупречных линий разъема.
Промышленные характеристики концевых фрез с алмазным покрытием для обработки графита.
При обработке высокоабразивного крупнозернистого графита или сложных тонкостенных геометрических форм наши специализированные концевые фрезы с алмазным покрытием для графита обеспечивают исключительную надежность в условиях непрерывных высоконагрузочных процессов. Мы отдаем приоритет высокопредсказуемой кривой износа инструмента в реальных производственных условиях, а не стерильным, идеализированным данным, полученным в испытательных лабораториях. Именно эта реальная долговечность позволяет автоматизированным производственным ячейкам работать в ночные смены.
Сравнительный анализ сложных проектов по обработке графита в пресс-формах показывает, что прочность на сдвиг адгезии покрытия напрямую определяет общую стабильность процесса. В условиях непрерывной работы наша многослойная алмазная композиция демонстрирует минимальное отслаивание, защищая подложку инструмента от термического удара. Этот инженерный барьер поддерживает геометрическую точность системы обработки графита, предотвращая неожиданную замену инструмента.
Баланс между стоимостью и эффективностью при использовании твердосплавных концевых фрез для обработки графита.
В сбалансированном планировании технологического процесса твердосплавные концевые фрезы без покрытия для обработки графита используются исключительно для обеспечения высокой скорости съема материала на начальном этапе грубой обработки. Вместо того чтобы использовать эти инструменты на протяжении всего цикла, мы изолируем их на этапе черновой обработки графита, чтобы быстро удалять материал без чрезмерных капиталовложений. Такая стратегическая настройка защищает ваши дорогостоящие чистовые фрезы от сильных циклических ударов.
Данные, полученные в цеху, доказывают, что для крупносерийной обработки методом штамповки специализированные твердосплавные концевые фрезы обеспечивают превосходный баланс между низкой начальной стоимостью инструмента и жесткой стабильностью резания. Однако использование этих непокрытых инструментов в заключительном цикле чистовой обработки сопряжено с непосредственным риском нарушения однородности размеров из-за ускоренного абразивного износа. Мы применяем строгое разделение труда в рамках CAM-системы для максимальной эффективности.
Возможности поставок и поддержка OEM-производителей компании SAMHO как поставщика графитовых фрез
В крупномасштабных производственных партнерствах техническая гибкость поставщика графитовых фрез напрямую определяет долгосрочные темпы производства и коэффициенты использования оборудования. При выборе поставщика оснастки для автоматизированных линий руководители отделов закупок отдают приоритет стабильности партий, гарантированным срокам поставки и оперативной инженерной поддержке, а не единому счету со скидкой. Надежная цепочка поставок стабилизирует ваши общие затраты на владение.
Для специализированных OEM/ODM проектов по обработке графитовых концевых фрез необходимы инструменты, оптимизированные под уникальные 3D-контуры электродов, большой вылет режущей кромки и специфичные конфигурации шпинделей станков. Мы убедились, что наличие у поставщика надежных собственных возможностей по настройке микрогеометрии значительно повышает общую стабильность компонентов. SAMHO обеспечивает необходимую гибкость проектирования для поддержки высокопроизводительных решений по обработке графита в пресс-формах.
Перспективные тенденции в системах обработки графита.
В ходе нашего долгосрочного мониторинга обработки электродами методом электроэрозионной обработки и применения графита в пресс-формах мы убедились, что система обработки графита перешла от простой технологической задачи к полноценной системной инженерной проблеме. Ключевые факторы, обсуждавшиеся ранее — геометрия инструмента, выбор покрытия, разделение черновой и чистовой обработки, а также стабильность цепочки поставок — все они сходятся к одной цели: повторяемости обработки.
Наш практический опыт показывает, что будущие улучшения будут достигаться не только за счет модернизации станков. Они будут в большей степени зависеть от координации на системном уровне. Это особенно актуально в высокоточной обработке графита, где изолированной оптимизации недостаточно для обеспечения стабильности. Мы подтвердили это в различных производственных условиях и в ходе работы с клиентами.
Направления развития высокоточной электроэрозионной обработки электродами.
В проектах по электроэрозионной обработке, которые мы поддерживаем, мы постоянно наблюдаем изменение приоритетов. Клиенты меньше внимания уделяют точности отдельных деталей и больше обеспокоены долгосрочной стабильностью серийного производства. На практике допуски по чертежам — это только отправная точка. Настоящая проблема заключается в поддержании стабильного объема производства на протяжении длительных циклов.
Обычно мы рекомендуем рассматривать процесс изготовления электродов как целостную цепочку, а не корректировать отдельные параметры. Например, если разряд электроэрозионной обработки становится нестабильным, первопричина часто связана с изменениями целостности поверхности на стадии черновой обработки графита. Во многих случаях такой подход более эффективен, чем просто корректировка настроек электроэрозионной обработки.
Доминирующая роль инструментов с алмазным покрытием при обработке графита.
На основе сравнительных испытаний различных инструментальных систем алмазные концевые фрезы для графита демонстрируют явные преимущества в плане стабильности в промышленном производстве. Это особенно заметно в условиях высокопроизводительного фрезерования графита с длительными производственными циклами. Однако мы не рассматриваем их как универсальное решение, а как ключевой стабилизирующий элемент в системе.
Если вы занимаетесь фрезерованием графита в больших объемах, мы рекомендуем сосредоточиться на стабильности срока службы инструмента, а не на его максимальном ресурсе. В наших проектах основной проблемой часто является не преждевременный выход из строя, а непостоянство производительности между партиями. Эти колебания напрямую влияют на стабильность разряда электроэрозионного инструмента и общую предсказуемость процесса.
Тенденции развития интеллектуальных систем обработки графита с ЧПУ.
В ходе нашего сотрудничества с производственными предприятиями мы отчетливо наблюдаем сдвиг в сторону цифровизации и мониторинга процессов в системах обработки графита. Отрасль отходит от настройки параметров исключительно на основе опыта в сторону управления процессами, основанного на данных. Эта тенденция особенно заметна в условиях высокоточной обработки графита фрезерованием.
При непрерывном производстве электродов мы рекомендуем отслеживать износ инструмента наряду с изменением качества поверхности, а не полагаться только на фиксированные интервалы смены инструмента. Наш опыт показывает, что этот метод снижает неопределенность процесса и улучшает общий контроль обработки измеримым и практически осуществимым способом.






