


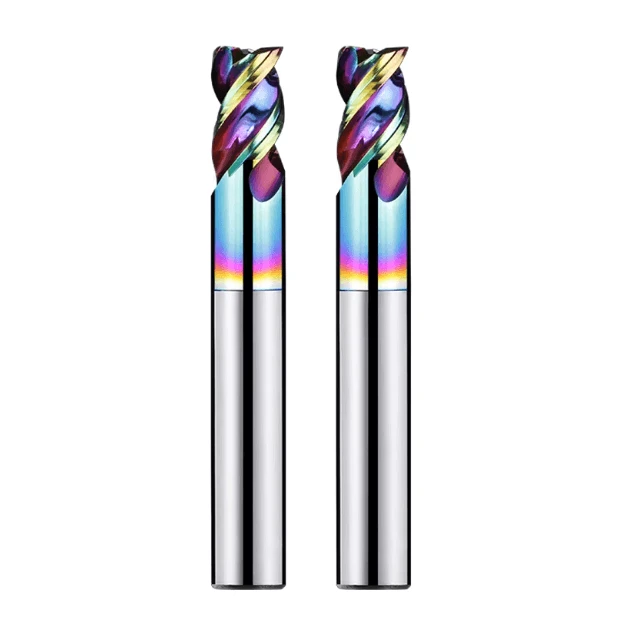
При обработке алюминиевых сплавов различные методы фрезерования предъявляют разные требования к производительности инструмента. Хотя фрезерование пазов и боковое фрезерование являются процессами фрезерования, они существенно различаются по нагрузке резания, удалению стружки, направлению силы воздействия инструмента и стабильности обработки. По мере повышения эффективности и требований к качеству поверхности трехзубчатые концевые фрезы для алюминия стали распространенным выбором для обеих операций.
По сравнению с традиционными двухлезвийными инструментами, трехлезвийные концевые фрезы обеспечивают лучший баланс между способностью к удалению стружки и жесткостью инструмента. При фрезеровании пазов инструмент должен выдерживать непрерывный рез по всей ширине, обеспечивая при этом плавное удаление стружки. Боковое фрезерование, с другой стороны, обеспечивает стабильный контакт режущей кромки и позволяет использовать более высокие скорости подачи. Поэтому выбор между двухлезвийными и трехлезвийными концевыми фрезами для обработки алюминия должен основываться на конкретном методе обработки, а не просто на количестве лезвий.
На практике производительность трехзубчатых концевых фрез во многом зависит от соответствия геометрии инструмента, конструкции режущей кромки и конфигурации канавок конкретной операции. В условиях высоких скоростей или высокой подачи неподходящий инструмент может усиливать вибрацию, образование наростов на режущей кромке и следы от инструмента.
Все чаще производители обращаются к поставщикам трехзубчатых концевых фрез, чтобы оптимизировать инструменты для конкретной глубины пазов, припусков на боковое фрезерование и условий работы станка. Индивидуальные решения могут значительно повысить эффективность при сохранении стабильности обработки.
Типичные условия обработки алюминиевых сплавов с использованием трехлезвийной концевой фрезы.
При фрезеровании алюминиевых сплавов различные методы обработки оказывают различное влияние на производительность и стабильность инструмента. Наиболее часто используются два метода: фрезерование пазов и боковое фрезерование. Они различаются по площади контакта режущего инструмента, пути отвода стружки и нагрузке на инструмент. Понимание этих различий помогает в полной мере использовать преимущества трехзубчатых концевых фрез при обработке алюминия.
Типичные требования к фрезерной обработке пазов в деталях из алюминиевых сплавов.
При нарезании пазов инструмент обычно задействует всю ширину реза, при этом режущие кромки находятся в непрерывном контакте в течение длительного времени. Это требует эффективного удаления стружки и стабильного резания, особенно при нарезании глубоких пазов или высокоскоростной обработке, где стружка может накапливаться и увеличивать сопротивление резанию.
По сравнению с инструментами с меньшим количеством канавок, конструкция с тремя канавками обеспечивает более высокую жесткость корпуса инструмента, сохраняя при этом достаточное пространство для отвода стружки, что повышает стабильность при нарезке пазов в алюминии. Ширина, глубина паза и припуск на обработку напрямую влияют на напряжение в инструменте. Для длинных пазов или высокоточных деталей конструкция с тремя канавками помогает уменьшить деформацию инструмента и улучшить контроль процесса. Регулировка параметров подачи и резания позволяет достичь оптимального баланса между эффективностью и сроком службы инструмента.
Характеристики применения бокового фрезерования при обработке профилей из алюминиевых сплавов.
Боковое фрезерование обычно используется для обработки внешних контуров, стенок полостей и локальной обрезки. Инструмент, как правило, входит в зацепление частично, что обеспечивает более сбалансированную нагрузку на резание по сравнению с пазовым фрезерованием. Это позволяет использовать более высокие скорости подачи, повышая общую эффективность. Жесткость инструмента и стабильный контакт с режущей кромкой имеют решающее значение для поддержания качества поверхности.
При боковом фрезеровании концевые фрезы с тремя канавками обеспечивают непрерывность резания на более высоких линейных скоростях, уменьшая вибрацию и следы от инструмента. Многоканавочное резание распределяет нагрузку между режущими кромками, обеспечивая более гладкие контуры и лучшую точность размеров.
Почему концевые фрезы с тремя канавками часто используются как для нарезания пазов, так и для бокового фрезерования?
Трехзубчатая конструкция обеспечивает баланс между способностью к удалению стружки и жесткостью инструмента, адаптируясь как к резанию по всей ширине, так и к частичному резанию. При фрезеровании алюминия такой баланс повышает стабильность резания и позволяет использовать более высокие скорости подачи.
Специально разработанные инструменты с оптимизированной геометрией для конкретных условий — таких как угол наклона спирали, острота режущей кромки и конструкция канавок — могут еще больше повысить производительность, обеспечивая превосходные результаты как при нарезании пазов, так и при боковом фрезеровании. Это объясняет, почему многие компании предпочитают использовать изготовленные на заказ трехканавочные концевые фрезы для сложных алюминиевых компонентов.
Фактические результаты работы трехзубчатых концевых фрез для обработки алюминия при нарезке пазов.
При фрезеровании пазов в алюминии режущий инструмент должен выдерживать сложные нагрузки, возникающие в результате непрерывной резки в течение длительных периодов времени, что предъявляет более высокие требования к жесткости инструмента и параметрам обработки. По сравнению с боковым фрезерованием, фрезерование пазов — это операция с большой площадью контакта, при которой сосредоточены и часто изменяются силы резания. Недостаточная жесткость инструмента или плохое удаление стружки могут привести к вибрации, засорению стружкой или даже поломке инструмента.
Трехзубчатая концевая фреза для алюминия увеличивает количество эффективных режущих кромок, сохраняя при этом достаточное пространство для отвода стружки, что значительно повышает стабильность резания в данных условиях.
Процесс удаления стружки и нагрузки при нарезании пазов по всей ширине паза.
При обработке пазов по всей ширине инструмента, сопротивление резанию непрерывно воздействует на корпус инструмента. При обработке алюминиевых сплавов на высоких скоростях часто образуется длинная стружка; если она не удаляется эффективно, стружка многократно сжимается, нарушая плавность резания.
Грамотно спроектированная трехзубчатая концевая фреза для алюминия распределяет силы резания по канавкам и направляет стружку по спиральной траектории для быстрого удаления. На практике уменьшение радиальной глубины резания и поддержание стабильной осевой подачи дополнительно улучшают удаление стружки и уменьшают количество технологических аномалий.
Анализ устойчивости трехзубчатых концевых фрез при нарезке пазов в алюминии.
Стабильность инструмента напрямую влияет на качество стенок паза и точность размеров. Увеличенное количество канавок и большее поперечное сечение инструмента в трехканавочных концевых фрезах уменьшают радиальное биение на высоких скоростях. Эта конструктивная особенность повышает виброустойчивость при длительной непрерывной резке, что делает их подходящими для глубоких пазов или высокоточных работ.
Многочисленные канавки также распределяют нагрузку при резании, уравновешивая силы на инструменте и замедляя износ кромки, что приводит к увеличению срока службы инструмента и общей надежности обработки.
Влияние глубины и ширины паза на напряжения в инструменте и результаты обработки.
Глубина и ширина паза являются критически важными факторами, влияющими на сложность нарезания пазов. Более глубокие пазы удлиняют путь отвода стружки, а более широкие пазы увеличивают сопротивление резанию. Трехлезвийная концевая фреза повышает прочность конструкции, позволяя компенсировать эти недостатки.
Контролируя глубину резания и используя стратегии послойного нарезания пазов, можно добиться стабильных результатов при сохранении эффективности обработки.
Основные различия между двух- и трехлезвийными концевыми фрезами для нарезки пазов в алюминии.
Инструменты с двумя канавками обеспечивают большее пространство для отвода стружки, что идеально подходит для неглубоких канавок или работ с низкой нагрузкой. Однако их пониженная жесткость ограничивает производительность при более высоких скоростях подачи.
В отличие от них, трехзубчатые концевые фрезы для алюминия обеспечивают хорошее удаление стружки, одновременно повышая жесткость и непрерывность резания. Это делает их более подходящими для операций нарезания пазов под средними и высокими нагрузками. Правильный выбор инструмента и оптимизация параметров в зависимости от типа канавки и условий работы станка имеют важное значение для стабильной и эффективной обработки.
Преимущества трехлезвийных концевых фрез для обработки алюминия при боковом фрезеровании.
Боковое фрезерование широко используется для контурной обработки, обработки полостей и локальной обрезки деталей из алюминиевых сплавов. По сравнению с прорезкой пазов, боковое фрезерование обычно предполагает меньший контакт режущей кромки и более равномерное распределение нагрузки, что требует иного подхода к жесткости инструмента, стабильности резания и эффективности подачи. Трехзубчатые концевые фрезы для алюминия максимально используют структурные преимущества этой операции, обеспечивая высокоэффективную обработку при сохранении превосходного качества поверхности.
Выбирая оптимальную длину канавки, угол наклона спирали и диаметр инструмента, а также регулируя глубину резания и параметры подачи, можно оптимизировать распределение силы резания. Это снижает вибрацию, минимизирует следы от инструмента и повышает стабильность обработки и сокращает время цикла. Такие конфигурации идеально подходят для обработки алюминиевых сплавов на средних и высоких скоростях.
Балансировка жесткости инструмента и эффективности резки
Жесткость инструмента влияет на стабильность резания и точность размеров, а скорость подачи определяет эффективность обработки. Трехлезвийные концевые фрезы для алюминия повышают жесткость на изгиб за счет увеличения количества канавок и поперечного сечения инструмента, что позволяет обеспечить стабильное резание при более высоких скоростях подачи с уменьшенным отклонением и вибрацией.
Благодаря согласованию глубины резания и радиального зацепления можно увеличить объем снимаемого материала за единицу времени без ущерба для качества поверхности, достигая оптимального баланса между эффективностью и сроком службы инструмента.
Производительность при фрезеровании с высокой скоростью подачи
Высокоскоростное боковое фрезерование увеличивает съем материала за один оборот, что требует большей жесткости инструмента и лучшего отвода стружки. Трехлезвийные концевые фрезы для алюминия с умеренным количеством канавок обеспечивают достаточный объем резания, предотвращая при этом проблемы с отводом стружки, возникающие из-за слишком большого количества канавок.
Такая конструкция обеспечивает стабильную резку, снижает вибрацию и следы от инструмента, а также улучшает качество обработки кромок. Сбалансированное распределение нагрузки также замедляет износ кромки, повышая долговечность инструмента при непрерывной обработке.
Контроль качества поверхности и точности размеров.
Качество поверхности и точность размеров имеют решающее значение для контурной обработки алюминия. Трехканавочная конструкция обеспечивает стабильный контакт режущего инструмента, уменьшая колебания силы и минимизируя микровибрации или неровности поверхности.
Оптимизация геометрии инструмента, угла наклона спирали и параметров резания дополнительно повышает непрерывность резания, обеспечивая стабильную точность размеров. Это имеет решающее значение для пресс-форм, компонентов аэрокосмической отрасли и прецизионных механических деталей.
Почему условия бокового фрезерования благоприятствуют использованию концевых фрез с тремя канавками?
Боковое фрезерование распределяет нагрузку при резании более равномерно и обеспечивает лучшее удаление стружки, чем фрезерование пазов. Трехлезвийные концевые фрезы для алюминия сохраняют стабильность при высоких скоростях подачи и умеренной глубине резания, обеспечивая непрерывность резания и высокое качество поверхности.
Этот баланс между эффективностью и стабильностью объясняет, почему многие производители предпочитают трехлезвийные концевые фрезы для контурной обработки и обработки полостей.
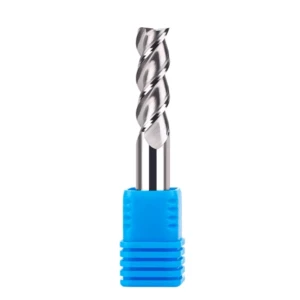
Различные требования к фрезерованию пазов и боковому фрезерованию алюминия с использованием трехлезвийных концевых фрез
При обработке алюминиевых сплавов широко используются как долбление, так и боковое фрезерование, однако они предъявляют разные требования к производительности инструмента и параметрам резания. Долбление обычно предполагает резание по всей ширине, что приводит к концентрации усилий и ограничению путей отвода стружки. Боковое фрезерование, напротив, в основном использует контакт по части ширины, что приводит к более сбалансированной нагрузке на резание и более легкому отводу стружки. Эти различия влияют на жесткость инструмента, стабильность резания и выбор стратегии подачи/шпинделя, что имеет решающее значение для эффективности обработки и качества деталей.
Трехзубчатые концевые фрезы для алюминия хорошо подходят для обеих операций, но соответствие геометрии инструмента конкретному методу обработки имеет важное значение для стабильности и увеличения срока службы инструмента. Оптимизация удаления стружки, распределения силы резания и параметров резания обеспечивает эффективную работу инструмента в различных условиях.
Влияние пространства для отвода стружки на производительность канавки инструмента.
При нарезании пазов большой объем стружки требует достаточного пространства для отвода. Избыточное количество канавок может сжимать это пространство, увеличивая риск засорения стружкой и сопротивление резанию, в то время как слишком малое количество канавок снижает эффективность. Трехканавочная конструкция обеспечивает баланс между количеством канавок и геометрией канавок для стружки, создавая эффективные каналы для отвода стружки, сохраняя при этом жесткость инструмента для нарезания глубоких пазов или обработки под высокой нагрузкой.
При боковом фрезеровании режущие кромки зацепляются лишь частично, и давление отвода стружки ниже. Трехканавочная конструкция обеспечивает высокую эффективность подачи, предотвращает нестабильность из-за недостаточного количества режущих кромок и в полной мере использует путь отвода стружки для непрерывного резания.
Влияние направления силы резания на срок службы инструмента
Направление силы резания меняется в зависимости от операции. При нарезании пазов преобладают радиальные силы, подвергая инструмент изгибающим моментам на протяжении всего прохода по всей ширине. Это предъявляет высокие требования к жесткости инструмента и системе зажима. Неравномерное распределение силы может вызывать вибрацию, локальный износ и сокращать срок службы инструмента.
При боковом фрезеровании силы резания преимущественно осевые, что обеспечивает более сбалансированную нагрузку и несколько меньшие требования к вибрации. Трехзубчатая концевая фреза равномерно распределяет силы, продлевая срок службы инструмента при сохранении качества поверхности и точности размеров.
Оптимизация скорости вращения шпинделя и скорости подачи при нарезании пазов и боковом фрезеровании.
При нарезании пазов высокая скорость вращения шпинделя в сочетании с умеренной осевой подачей снижает пиковые значения силы резания и вибрацию. Радиальная регулировка глубины помогает обеспечить плавный отвод стружки и продлить срок службы инструмента.
При боковом фрезеровании более сбалансированная нагрузка позволяет увеличить скорость подачи, сохраняя при этом стабильный контакт инструмента с материалом. Выбор соответствующей скорости вращения шпинделя и параметров подачи позволяет использовать преимущество жесткости трехзубчатых концевых фрез, оптимизировать непрерывность резания и добиться высококачественной обработки поверхности.
Регулируя отвод стружки, силы резания и стратегии подачи в зависимости от условий обработки, трехлезвийные концевые фрезы для алюминия обеспечивают идеальную эффективность и стабильность как при нарезании пазов, так и при боковом фрезеровании.
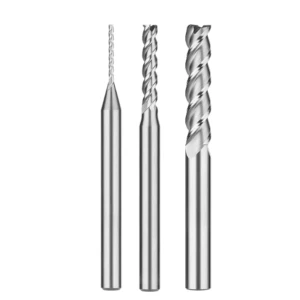
Двух- и трехлезвийные концевые фрезы для алюминия: логика выбора для фрезерования пазов и бокового фрезерования.
При обработке алюминиевых сплавов, фрезерование пазов и боковое фрезерование предъявляют разные требования к конструкции инструмента. Выбор оптимального количества канавок имеет решающее значение для эффективности обработки, срока службы инструмента и качества поверхности. Двухканавочные концевые фрезы обеспечивают большее пространство для отвода стружки, что делает их подходящими для глубоких пазов или операций с низкой нагрузкой, в то время как трехканавочные концевые фрезы обеспечивают более высокую жесткость и идеально подходят для высокоскоростного и высокоточного бокового фрезерования. При выборе инструмента следует учитывать нагрузку резания, условия отвода стружки, жесткость станка и производительность шпинделя для обеспечения стабильной обработки и получения стабильных результатов.
Анализируя распределение сил резания, проблемы удаления стружки и возможности станков в различных условиях, производители могут определить оптимальное количество канавок для фрезерования пазов и бокового фрезерования, повышая эффективность и срок службы инструмента при сохранении качества поверхности и точности размеров.
Типичные сценарии выбора двухлезвийной концевой фрезы для нарезания пазов.
При обработке глубоких пазов или пропилов по всей ширине объем стружки велик, а каналы для ее отвода ограничены. Инструменты с двумя канавками обеспечивают большее пространство для отвода стружки, снижая риск засорения и образования наростов на режущей кромке, что повышает стабильность работы.
В условиях низкой и средней нагрузки двухлезвийные инструменты более равномерно распределяют силы резания, снижая вибрацию. Это делает их подходящими для глубоких или длинных непрерывных пазов, где качество поверхности менее критично, но приоритетными являются плавный отвод стружки и долговечность инструмента.
Почему стоит выбрать концевую фрезу с тремя канавками для бокового фрезерования?
Боковое фрезерование обычно включает в себя частичное зацепление, что обеспечивает сбалансированную нагрузку на резание. Высокие скорости подачи требуют высокой жесткости инструмента. Трехлезвийные инструменты увеличивают площадь поперечного сечения, повышая жесткость на изгиб и обеспечивая стабильность при высоких скоростях подачи.
Многоканавочная конструкция также снижает нагрузку на каждую канавку, минимизируя вибрацию и следы от инструмента, одновременно улучшая качество поверхности и точность размеров. Это делает их идеальными для обработки алюминиевых полостей и высокоточных компонентов, повышая эффективность и продлевая срок службы инструмента.
Выбор подходящего инструмента с учетом жесткости станка и характеристик шпинделя.
Жесткость станка и возможности шпинделя имеют решающее значение при выборе инструмента. Для станков с низкой жесткостью или ограниченной мощностью шпинделя для глубокого фрезерования пазов предпочтительны двухлезвийные инструменты, обеспечивающие плавный отвод стружки и стабильное резание. На станках с высокой жесткостью и достаточной мощностью шпинделя можно в полной мере использовать преимущества трехлезвийных концевых фрез для бокового фрезерования или фрезерования пазов средней нагрузки.
Комплексная оценка характеристик станка, глубины резания, ширины канавки и свойств материала обеспечивает оптимальную конструкцию инструмента для каждой операции, обеспечивая баланс между эффективностью, качеством поверхности и сроком службы инструмента.
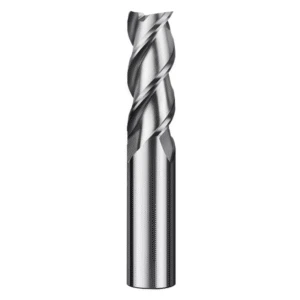
Основные аспекты проектирования инструмента для повышения эффективности фрезерования пазов и бокового фрезерования.
При обработке алюминиевых сплавов, будь то прорезка пазов или боковое фрезерование, геометрическая конструкция режущего инструмента имеет решающее значение для эффективности обработки, качества поверхности и срока службы инструмента. Оптимизация угла передней кромки, угла наклона спирали и отношения длины инструмента к его вылету улучшает плавность резания, удаление стружки и стабильность обработки, повышая общую эффективность производства. В условиях высокой подачи и высокой скорости точная конструкция инструмента обеспечивает минимальную вибрацию и превосходное качество поверхности.
Анализируя направление силы резания, траекторию потока стружки и требования к жесткости инструмента, можно выбрать наиболее подходящие параметры конструкции для различных операций, что позволит инструменту в полной мере использовать свои преимущества как при нарезании пазов, так и при боковом фрезеровании.
Угол наклона граблей и плавность среза
Угол заточки влияет на плавность резания и удаление стружки. Меньший угол повышает прочность инструмента при обработке более твердого или толстостенного алюминия, но может привести к накоплению стружки. Больший угол снижает сопротивление резанию и обеспечивает плавное удаление стружки, повышая стабильность обработки.
-
Прорезка пазов: Правильный угол заточки снижает мгновенные пиковые значения силы при резке по всей ширине.
-
Боковое фрезерование: Обеспечивает стабильное резание при высоких подачах, минимизируя следы от инструмента и неровности поверхности, повышая эффективность и качество обработки.
Угол наклона спирали для удаления стружки и обеспечения стабильности резки
Угол спирали определяет направление удаления стружки и распределение усилий. Оптимизация угла позволяет сбалансировать радиальные и осевые силы, снизить вибрацию и максимизировать эффективность жесткости инструмента.
-
Больший угол: Плавный отвод стружки, меньшее сопротивление резанию.
-
Меньший угол: Повышенная радиальная жесткость, идеально подходит для нарезки глубоких пазов или пазов под высокие нагрузки.
Согласование угла наклона спирали с методом обработки повышает стабильность резания, качество поверхности и срок службы инструмента в условиях высокой подачи.
Длина инструмента и вылет инструмента для контроля вибрации
Длина инструмента и его вылет влияют на жесткость на изгиб и контроль вибрации. Чрезмерный вылет увеличивает вибрацию, снижая точность и качество поверхности; правильный вылет улучшает устойчивость, обеспечивая при этом охват всего диапазона резания.
-
Нарезка пазов: минимизируйте выступающие части, используйте послойную резку и правильную подачу.
-
Боковое фрезерование: короткий вылет с надежным зажимом позволяет увеличить скорость подачи и уменьшить количество дефектов поверхности.
Оптимизация выступа, угла наклона и угла спирали улучшает стабильность и эффективность фрезерования пазов и бокового фрезерования.
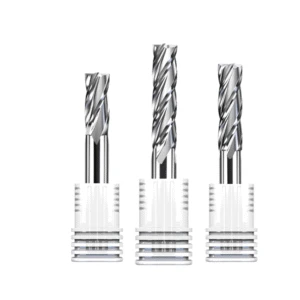
Практическая ценность концевых фрез специального назначения при нарезании пазов и боковом фрезеровании алюминиевых сплавов
При обработке алюминиевых сплавов сложная геометрия деталей, различная глубина пазов и высокие требования к точности затрудняют достижение оптимальной эффективности, стабильности и качества поверхности при любых условиях с помощью стандартных режущих инструментов. Специально разработанные трехлезвийные концевые фрезы, предназначенные для конкретных методов обработки, максимизируют производительность за счет оптимизации геометрии, конструкции канавки для стружки, угла наклона спирали и остроты режущей кромки.
Индивидуально разработанные решения повышают эффективность резания, продлевают срок службы инструмента и контролируют вибрацию и колебания силы резания как при нарезании пазов, так и при боковом фрезеровании. Для обработки сложных алюминиевых деталей фрезы, изготовленные на заказ , увеличивают скорость производства и сокращают количество отходов, вызванных инструментами, не подходящими для конкретных условий.
Почему стандартные режущие инструменты не могут в полной мере охватить все условия обработки
Стандартные режущие инструменты проектируются с учетом общих технических характеристик, что затрудняет обработку глубоких пазов, высоких скоростей подачи или сложных контуров. При нарезании пазов стандартные инструменты могут забиваться стружкой из-за ограниченного пространства для отвода стружки. При боковом фрезеровании с высокой подачей недостаточная жесткость может привести к вибрации и появлению следов от инструмента.
Кроме того, различия в марках алюминиевых сплавов, толщине деталей и характеристиках станка влияют на эффективность стандартного инструмента. Специально разработанные концевые фрезы обеспечивают стабильность обработки, качество поверхности и эффективность производства.
Вопросы проектирования нестандартных трехлезвийных концевых фрез, оптимизированных для нарезания пазов.
Для нарезания пазов требуется стабильное резание и плавное удаление стружки при резании по всей ширине. Специально разработанные концевые фрезы оптимизируют угол заточки и угол наклона спирали, чтобы уменьшить сопротивление резанию и накопление стружки. Одновременно регулировка диаметра инструмента и соотношения длины канавки повышает жесткость на изгиб и срок службы инструмента.
Форма и глубина стружколомочных канавок также подбираются в соответствии с шириной и глубиной паза, чтобы обеспечить быстрое удаление стружки, уменьшить колебания силы резания и повысить эффективность обработки и качество поверхности стенок паза.
Решения по индивидуальной настройке трехзубчатых концевых фрез, оптимизированных для бокового фрезерования.
При боковом фрезеровании инструмент в основном используется для резания на неполную ширину. Настройка инструмента направлена на повышение жесткости и производительности обработки при высокой подаче. Оптимизация количества канавок, геометрии режущей кромки и угла наклона спирали снижает нагрузку на одну канавку, минимизирует вибрацию и следы от инструмента, а также улучшает качество поверхности и точность размеров.
Для сложных полостей или высокоточных деталей оптимизируются припуск на обработку, глубина резания и вылет инструмента, чтобы обеспечить стабильное резание в условиях высокой подачи.
Как выбрать надежного поставщика концевых фрез с тремя канавками на заказ
Сосредоточьтесь на поставщиках, обладающих опытом в области механической обработки, знаниями о материалах и возможностями проектирования на заказ. Надежный поставщик обеспечивает:
-
Оптимизированные инструментальные решения, основанные на чертежах деталей и условиях обработки.
-
Рекомендации по параметрам резки и техническая поддержка.
-
Высокая производительность, точный контроль качества, послепродажное обслуживание и оперативное реагирование.
Сотрудничество с профессиональным поставщиком повышает эффективность обработки, качество поверхности, снижает частоту замены инструмента и производственные затраты.
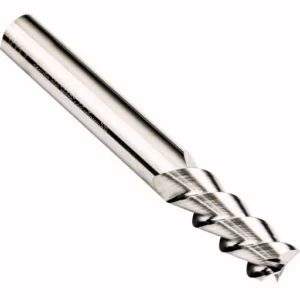
Типичные проблемы и стратегии оптимизации при обработке алюминиевых сплавов на станках с ЧПУ.
При обработке алюминиевых сплавов фрезерование пазов и боковое фрезерование — это разные процессы, но часто сталкиваются с похожими проблемами в производстве, включая заедание инструмента, вибрацию, следы от инструмента и ограниченный срок его службы. Эти проблемы снижают эффективность обработки и напрямую влияют на качество поверхности и точность размеров. Анализ характеристик фрезерования пазов и бокового фрезерования, структуры инструмента и параметров резания позволяет разработать эффективные меры оптимизации для повышения общей стабильности и производительности обработки.
Рациональный выбор инструмента, оптимизированная геометрия инструмента и правильная настройка параметров резания являются ключевыми факторами для решения этих задач. Использование трехзубчатых концевых фрез для алюминия, обладающих высокой жесткостью, эффективным отводом стружки и высокой адаптивностью к подаче, может снизить вибрацию и пиковые значения силы резания, сохраняя при этом гладкость стенок канавок и контурных поверхностей.
Различия в залипании инструмента при нарезании пазов и боковом фрезеровании алюминия.
-
Прорезка пазов: Резка по всей ширине увеличивает задержку стружки между инструментом и заготовкой, способствуя образованию наростов на режущей кромке и залипанию инструмента. Выбор трехзубчатой концевой фрезы с острыми режущими кромками, соответствующими углами заточки и оптимизированной конструкцией канавок для стружки минимизирует накопление стружки и улучшает плавность резания.
-
Боковое фрезерование: только часть режущей кромки контактирует с материалом, что обеспечивает более плавное удаление стружки. Однако операции с высокой подачей или высокой скоростью могут по-прежнему вызывать локальное прилипание или царапины на поверхности. Регулировка скорости подачи и глубины резания, а также использование высокопрочных инструментов эффективно снижают проблемы с прилипанием инструмента.
Причины и предотвращение вибрации и следов от инструмента при обработке алюминия.
-
Образование канавки: Длительный контакт по всей ширине канавки создает концентрированные радиальные силы. Большой вылет инструмента или недостаточная жесткость станка усиливают вибрации, приводя к неровным стенкам канавки и следам от инструмента.
-
Боковое фрезерование: на вибрацию влияют высокие нагрузки подачи и жесткость инструмента; колебания сил резания могут создавать рябь вдоль контуров.
Оптимизация количества канавок, угла наклона спирали и отношения длины канавки к вылету режущей кромки снижает амплитуду вибрации и улучшает качество поверхности. При высокоточной обработке деталей контроль вибрации и поддержание непрерывности резания имеют решающее значение для обеспечения точности размеров и качества поверхности.
Повышение стабильности обработки за счет рационального выбора инструмента.
Благодаря сочетанию характеристик фрезерования пазов и бокового фрезерования, рациональный выбор 2-, 3- или изготовленных на заказ 3-лезвийных концевых фрез обеспечивает плавное удаление стружки, жесткость инструмента и эффективность обработки в различных условиях:
-
При глубоких канавках или низкой нагрузке: для плавного удаления стружки отдавайте предпочтение инструментам с двумя канавками.
-
При высокоскоростном боковом фрезеровании или в условиях средней нагрузки: для повышения жесткости и стабильности резания используйте концевые фрезы с тремя канавками.
Оптимизация жесткости станка, производительности шпинделя и параметров резания минимизирует вибрацию и следы от инструмента, повышает качество обработки и продлевает срок службы инструмента, обеспечивая эффективную, стабильную и контролируемую обработку алюминиевых сплавов.






