


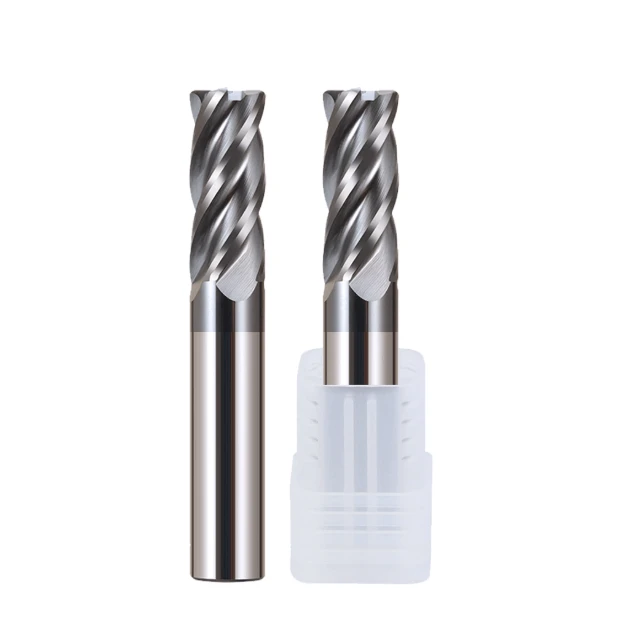
Обладая более чем 15-летним опытом работы на передовой линии производства инструментов с ЧПУ и оптимизации процессов, мы ежедневно работаем с различными твердосплавными заготовками или помогаем клиентам в Европе и США решать досадные проблемы, возникающие на производстве.
В прошлом месяце к нам обратился клиент из аэрокосмической отрасли на Среднем Западе США. Руководитель технологического процесса был крайне недоволен, поскольку компания выполняла крупносерийное производство высокоточных корпусов клапанов из стали марки 316L. Для обеспечения баланса между удалением стружки и жесткостью конструкции они выбрали стандартную четырехзубчатую концевую фрезу для нержавеющей стали.
Однако срок службы инструмента был крайне непостоянным. Иногда один инструмент выдерживал целых три часа работы, а иногда, менее чем через 20 минут, внезапно начинал скалываться кромка, оставляя некрасивые следы вибрации на заготовке.
Это повторяющаяся проблема практически для каждого цеха, обрабатывающего аустенитную нержавеющую сталь или дуплексные сплавы. Низкая теплопроводность нержавеющей стали, высокая склонность к упрочнению при обработке и известная склонность к заеданию означают, что даже инструменты, позиционируемые как лучшие концевые фрезы для нержавеющей стали, часто выходят из строя в реальных условиях эксплуатации.
Как специализированный производитель твердосплавных концевых фрез для обработки нержавеющей стали, мы знаем, что технические характеристики, указанные в каталоге, часто оказываются несоответствующими суровым условиям механического цеха, включающим нестабильное давление охлаждающей жидкости и вибрацию шпинделя.
Для решения этой проблемы мы не можем просто слепо снижать скорость подачи или заливать деталь охлаждающей жидкостью. Мы должны провести «судебно-медицинскую экспертизу» — используя микроскопию с большим увеличением для анализа каждого мельчайшего следа износа на отслужившей свой срок твердосплавной концевой фрезе.
Отслоение покрытия произошло преждевременно из-за сильного нагрева при резке? Или же микроскопические сколы образовались на заточенной кромке в месте соприкосновения с закаленным слоем? Какое покрытие для концевой фрезы лучше всего подходит для нержавеющей стали и способно защитить обрабатываемую поверхность?
В следующих разделах мы пропустим сухие теоретические рассуждения из учебников. Опираясь на данные об износе, полученные непосредственно в десятках мастерских по всей Европе и США, мы обсудим скрытые причины поломок инструментов.
В вашей мастерской скопилась куча инструментов, у которых режущая кромка сломалась от застрявших в ней стружек из нержавеющей стали задолго до того, как на боковой поверхности появились признаки нормального износа?
Почему 16-летний опыт работы на передовой говорит нам о том, что диагностика характера износа четырехзубчатых концевых фрез для нержавеющей стали является ключом к повышению эффективности?
В цеху многие операторы инстинктивно выбрасывают изношенный инструмент в мусорное ведро и берут новый, чтобы шпиндель продолжал работать. Для нас же это означает выбрасывание бесценного отчета о диагностике, проведенной на месте. Каждая неожиданная поломка инструмента, плохое качество обработки поверхности или отклонение размеров оставляют уникальный физический след на режущей кромке вашей 4-канавочной концевой фрезы для нержавеющей стали.
Мы часто видим, как в мастерских выбирают чрезмерно консервативные параметры резки во имя безопасности. Как ни парадоксально, это приводит к многократному трению инструмента о материал, что быстро усугубляет накопление тепла. Анализируя микроскопические следы износа отработанных инструментов, мы можем точно определить, имеете ли вы дело с обычным механическим истиранием или с ударной усталостью.
Выходя за рамки теории из учебников: реальные проблемы обработки нержавеющей стали.
В стандартных руководствах по эксплуатации режущих инструментов указывается, что для обработки аустенитной нержавеющей стали достаточно ввести рекомендуемые скорости и подачи. Однако, если взглянуть на станок вблизи, становится ясно, что все гораздо сложнее. На предприятиях наших клиентов мы часто сталкиваемся с такими материалами, как 316L и высокотвердая сталь 17-4PH, которые вызывают сильное накопление тепла на тонкой режущей кромке, что приводит к ее мгновенному размягчению.
Кроме того, нержавеющая сталь очень склонна к упрочнению при обработке. Если предыдущий проход резания вызывает пластическую деформацию, он оставляет на поверхности слой чрезвычайно высокой твердости, с которым столкнется следующий проход. Эти циклические воздействия быстро приводят к усталостному разрушению даже самых лучших концевых фрез для нержавеющей стали — проблема, которую нельзя решить простой регулировкой потока охлаждающей жидкости или снижением скорости вращения шпинделя.
Как мы выявляем дефекты технологического процесса с помощью отработанного оборудования.
Как производитель высококачественных твердосплавных концевых фрез для нержавеющей стали, мы уже более десяти лет придерживаемся определенной практики. Наши технические специалисты периодически организуют отправку отработанных твердосплавных концевых фрез европейским и американским клиентам. В нашей прецизионной лаборатории мы исследуем эти инструменты под микроскопами Zeiss при увеличении в несколько сотен раз.
Изучая характер износа использованных инструментов, мы, подобно детективам, выявляем скрытые недостатки технологического процесса в мастерской заказчика. Такой подход — использование обратного анализа использованной твердосплавной концевой фрезы для выявления дефектов обработки — не только сокращает ненужные простои на замену инструмента, но и позволяет оптимизировать геометрические параметры, значительно превосходящие стандартные отраслевые руководства.
Основные выводы: Выбор подходящей концевой фрезы для нержавеющей стали на основе четырех типичных типов износа
Износ инструмента неизбежен, но его специфический характер говорит о многом. Когда ваша четырехзубчатая концевая фреза для нержавеющей стали изнашивается равномерно, это означает, что ваша система обработки, геометрия инструмента и параметры резания находятся в идеальной гармонии. И наоборот, внезапные, локальные сколы режущей кромки сигнализируют о серьезных недостатках в вашей текущей настройке. Распознавание этих микроизносов на режущей кромке подобно проведению неинвазивной диагностики всей вашей системы ЧПУ.
Во время наших посещений цехов в США и Европе мы часто слышим жалобы токарей на то, что определенная фреза «просто не работает». Однако при более внимательном рассмотрении под большим увеличением обычно обнаруживается простое несоответствие требованиям, а не неисправность инструмента. Понимание этих физических индикаторов износа помогает выявлять проблемы, связанные с нагревом и напряжением, в режиме реального времени, что позволяет легко подтвердить, используете ли вы оптимальную концевую фрезу для нержавеющей стали для вашей конкретной установки.
Износ боковой поверхности: определение соответствия размера зерна вашей твердосплавной концевой фрезы скорости резания.
Износ боковой поверхности — наиболее предсказуемый и «здоровый» способ выхода инструмента из строя, обусловленный постоянным абразивным воздействием твердых частиц в сплаве. Гладкая, равномерная зона износа по всей режущей кромке свидетельствует о стабильности процесса. Однако, если эта зона износа быстро расширяется в течение нескольких минут после начала резания, ваша скорость обработки ( Vc ), вероятно, слишком высока, или же твердосплавная концевая фреза не обладает необходимой красностойкостью для противостояния трению.
С точки зрения металлургии, сопротивление износу боковой поверхности требует тонкого баланса между микрозернистой структурой карбида и содержанием кобальта. Если размер зерна слишком большой, эти зерна будут разрушаться под воздействием экстремальных сдвиговых сил аустенитных сплавов. Как производитель, мы корректируем структуру зерна в зависимости от скорости резания в вашем цехе, чтобы предотвратить преждевременное затупление. Если износ боковой поверхности является узким местом, попробуйте снизить скорость резания на 15% или перейти на более прочный сорт карбида.
Износ в местах зазубрин и упрочнение при обработке: почему «упрочненный слой» нержавеющей стали часто приводит к поломке инструмента на определенной глубине.
Крайне неприятной проблемой является износ в виде зазубрин, когда глубокая канавка истирает режущую кромку точно по линии глубины резания ( линии Ap ), что приводит к внезапному поломке. Во время резки поверхность нержавеющей стали пластически деформируется под воздействием сильных сдвиговых сил, образуя чрезвычайно твердый, упрочненный слой. Износ в виде зазубрин происходит потому, что одна точка на режущей кромке многократно ударяется об этот локализованный, упрочненный слой.
Для предотвращения поломки, вызванной образованием выемок, мы настоятельно рекомендуем динамически изменять глубину резания с помощью трохоидального фрезерования или фрезерования с переменной глубиной. Эта простая настройка программирования предотвращает концентрацию напряжения в одной точке инструмента. Как специализированные твердосплавные концевые фрезы для производителей нержавеющей стали, мы также боремся с этим, применяя отрицательные профили переднего угла и усиленную подготовку кромки, чтобы придать этой конкретной зоне механическую прочность, необходимую для ее долговечности.
Сколы: 16 лет опыта. Различение между чрезмерной подачей (Fz) и термическим шоком.
Ничто так быстро не останавливает работу, как скол режущей кромки. Хотя сколы — распространенное явление, необходимо определить первопричину: это механическая перегрузка из-за чрезмерной скорости подачи и повторного срезания стружки, или же это термическая усталость, вызванная неравномерным потоком охлаждающей жидкости? На первый взгляд эти два типа неисправностей кажутся похожими, но способы их устранения совершенно противоположны.
Если вы видите крошечные, равномерно расположенные трещины, перпендикулярные режущей кромке, это термические трещины. При обработке нержавеющей стали температура в зоне резания резко возрастает до более чем 1000℃ , а периодические брызги охлаждающей жидкости подвергают твердосплав быстрому термическому удару, вызывая отслаивание кромки. Вместо того чтобы слепо уменьшать скорость подачи, попробуйте использовать охлаждающую жидкость под высоким давлением, минимальное количество смазки (MQL) или даже сухое динамическое фрезерование, чтобы поддерживать стабильность температурных циклов.
Нарост на кромке (BUE): как адгезия материала может испортить высококачественную концевую фрезу из нержавеющей стали.
Каждый программист ЧПУ знает, насколько липкой может быть аустенитная нержавеющая сталь. При высоком давлении и температуре резания металл буквально приваривается трением к передней поверхности инструмента, образуя нарост. Это временное наращивание изменяет геометрию инструмента, увеличивает силы резания и в конечном итоге отламывается, часто отрывая вместе с собой микроскопические кусочки твердосплавной основы.
Для предотвращения образования наростов на режущей кромке необходимо снизить коэффициент трения поверхности инструмента и устранить химическое сродство между заготовкой и твердосплавом. При настройке оборудования для обработки больших объемов пазов мы уделяем особое внимание сверхточной полировке канавок и нанесению наилучшего покрытия для концевых фрез из нержавеющей стали. Высокоэффективное смазывающее покрытие действует как скользкий барьер, позволяя горячей стружке легко выходить, прежде чем она успеет привариться к режущей кромке.
Реальная износостойкость покрытий: как выбрать оптимальное покрытие для концевой фрезы из нержавеющей стали
Покрытие вашего инструмента выполняет функцию критически важной «брони», определяющей время его работы. Поскольку нержавеющая сталь не может эффективно рассеивать тепло через стружку, экстремальная тепловая энергия направляется непосредственно обратно в режущую кромку. Без высокоэффективного покрытия, выполняющего функцию теплового экрана, твердосплавная основа размягчится и деформируется в течение нескольких секунд под большими нагрузками.
Многие предприятия ошибочно выбирают покрытие, основываясь исключительно на твердости, указанной в каталоге, игнорируя химическую инертность и прочность, необходимые для работы с липкими материалами. Полевые испытания показывают, что характеристики покрытия сильно различаются в зависимости от марки сплава и используемой траектории движения инструмента. Для безопасного увеличения времени цикла необходимо выбрать оптимальное покрытие для концевых фрез из нержавеющей стали, специально адаптированное к ограничениям по тепловыделению и удалению стружки.
Сравнительные испытания: различия в сроке службы инструментов в реальных условиях при использовании покрытий AlTiN, AlCrN и nACo.
В ходе наших испытаний мы доводим различные составы покрытий до предела их возможностей. Стандартное покрытие AlTiN надежно справляется со своей задачей на среднетвердых сплавах, поскольку его высокотемпературный слой Al2O3 действует как отличный изолятор. Однако более высокий коэффициент трения AlTiN может вызывать сильное засорение стружкой и образование наростов на режущей кромке при фрезеровании вязких сплавов, таких как 316L.
Для таких вязких материалов покрытия AlCrN показывают гораздо лучшие результаты благодаря низкому коэффициенту трения и превосходным антиадгезионным свойствам, что делает их отличным выбором для глубоких пазов. Но при работе с дуплексными сплавами аэрокосмического класса покрытия nACo обеспечивают максимальный срок службы инструмента. Благодаря гибридной нанокристаллической структуре, nACo сохраняет высокую твердость при температурах до 1100℃ , что делает его абсолютно лучшим концевым фрезером для нержавеющей стали, обрабатывающим высокоскоростные динамические траектории.
Правда о расслоении покрытий: как мы решаем проблемы адгезии покрытия к карбиду.
Токари часто путают стандартный износ покрытия с преждевременным отслоением покрытия. Если покрытие отслаивается большими кусками в начале обработки, обнажая оголенный карбид, это происходит не из-за недостаточной твердости покрытия. Проблема заключается в слабой физической связи между покрытием и подложкой инструмента. При сильных режущих нагрузках плохо сцепленное покрытие будет отслаиваться, как мокрая краска.
Как специализированный производитель твердосплавных концевых фрез для обработки нержавеющей стали, мы знаем, что предотвращение этого требует предельной дисциплины в подготовительных работах. Перед нанесением покрытия наши инструменты проходят запатентованную микроструйную обработку и специальную химическую очистку для удаления обедненного кобальтом поверхностного слоя, оставшегося после шлифовки. Эта микротекстура в сочетании с градуированным переходным слоем обеспечивает бесшовное сцепление покрытия, подобное коже, предотвращая расслоение даже при высоких режущих нагрузках.
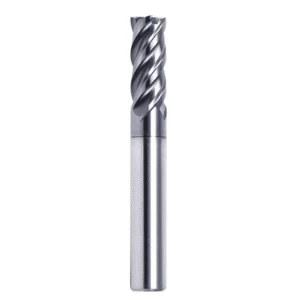
Четырехканавочные концевые фрезы для нержавеющей стали – устранение реальных ошибок: три наиболее распространенных ошибки в цеху
В ходе нашей ежедневной работы по технической поддержке мы часто получаем от клиентов сломанные или изношенные фрезы. Нередко техники инстинктивно винят в этом качество инструмента или сам твердосплавный материал. Однако тщательный анализ их программ ЧПУ, скорости вращения шпинделя, подач и траекторий движения инструмента обычно показывает, что первопричина кроется в несоответствии параметров резания или системных недостатках в стратегиях обработки.
Чтобы помочь вам избежать этих ошибок, мы обобщили три типичные ошибки, часто допускаемые в цеху при использовании четырехзубчатой концевой фрезы для обработки нержавеющей стали. Эти ошибки не только значительно сокращают срок службы инструмента, но и серьезно ухудшают качество поверхности и точность размеров. Переоценка и оптимизация ваших программ с учетом этих распространенных «опасных зон» могут привести к немедленному повышению эффективности обработки.
Ошибка 1: Слишком низкая скорость вращения шпинделя — ошибочная попытка защитить инструмент, которая приводит к обратному результату.
При обработке аустенитных сплавов многие операторы инстинктивно вращают шпиндель на очень низких скоростях, опасаясь, что более высокие скорости приведут к перегреву инструмента. Однако эта консервативная стратегия часто приводит к обратным результатам в цеху. Нержавеющая сталь быстро упрочняется при обработке; если скорость резания слишком низкая, режущая кромка слишком долго задерживается на материале, трется и сжимает поверхность вместо того, чтобы чисто срезать ее.
Это трение создает чрезвычайно твердый поверхностный слой, с которым сталкивается следующий проход зуба, быстро скалывая кончик инструмента. Кроме того, низкоскоростная резка не генерирует достаточного локального тепла для достижения пластического течения материала, позволяя «липкости» металла взять верх. Эта липкая стружка приваривается к твердосплаву, создавая нестабильный нарост, который за считанные минуты портит даже самую лучшую концевую фрезу для нержавеющей стали.
Ошибка 2: Слепое использование чрезмерной глубины реза в узких карманах, приводящее к мгновенному повреждению.
Четырехлезвийные инструменты известны своей жесткостью при фрезеровании пазов или обработке тяжелых профилей. Однако необходимо найти рациональный баланс между скоростью съема металла и зазором между стружкой и обрабатываемым материалом. В погоне за временем цикла многие программисты задают чрезмерно большую осевую глубину резания (
Хотя концевая фреза с четырьмя канавками для нержавеющей стали обладает превосходной прочностью сердцевины, объем каждой канавки у нее значительно меньше, чем у фрез с двумя или тремя канавками. При слишком большой глубине резания большое количество липкой стружки мгновенно забивает канавки. В течение миллисекунд сила резания резко возрастает, вызывая мгновенный срыв инструмента под действием огромного радиального крутящего момента.
Ошибка 3: Игнорирование важности фрезерования попутным методом, что приводит к повторяющимся микросколам.
В традиционных цехах традиционное фрезерование когда-то было стандартным методом для устранения люфта на старых станках. Однако на современных обрабатывающих центрах с ЧПУ использование традиционного фрезерования — это кошмар для срока службы инструмента. Режущая кромка входит в материал при нулевой толщине стружки, скользит и трется о заготовку, прежде чем начать резку, что быстро изнашивает твердосплавную концевую фрезу.
Напротив, при попутном фрезеровании режущая кромка входит в металл при максимальной толщине стружки и выходит при нулевой толщине, что позволяет инструменту быстро врезаться в металл и отводить тепло от резания вместе со стружкой. Однако следует помнить, что при попутном фрезеровании стружка отбрасывается за инструмент. Необходимо сочетать эту стратегию с целенаправленной подачей охлаждающей жидкости под высоким давлением, чтобы смыть эту упрочненную стружку и предотвратить ее повторное резание при следующем обороте инструмента.
Поиск экономически эффективных альтернатив: как оценить реальные технические возможности производителя твердосплавных концевых фрез
Под сильным давлением необходимости контролировать затраты на механическую обработку многие руководители цехов стремятся заменить дорогие импортные станки премиум-класса на более экономичные альтернативы. Однако это не означает, что нужно рисковать, используя дешевые, некачественные фрезы. Обработка нержавеющей стали — сложная задача, требующая исключительной однородности материала и точности шлифовки, иначе ваша экономия будет мгновенно сведена на нет из-за брака деталей и простоев.
Мы считаем, что при оценке твердосплавной концевой фрезы для производителя нержавеющей стали необходимо смотреть далеко за рамки глянцевых списков оборудования в их брошюрах. Истинное техническое мастерство заключается в том, как они контролируют мельчайшие, микроскопические детали процесса шлифовки. Если вы ищете стабильного поставщика инструментов на долгосрочную перспективу, вы можете быстро определить настоящего партнера, понаблюдав за тем, как они обеспечивают качество кромок и техническую поддержку.
Взгляните за рамки презентации: как производитель контролирует стабильность заточки кромки.
В производстве режущих инструментов микроскопическая обработка кромки — в частности, хонингование и полировка — является критически важным процессом, определяющим срок службы инструмента. Режущая кромка, только что снятая с шлифовального круга, чрезвычайно остра, но имеет микроскопические зазубрины; при немедленном использовании на твердых сплавах она мгновенно скалывается. Квалифицированный производитель должен выполнить хонингование кромки на микронном уровне, чтобы создать крошечный защитный радиус вдоль кромки.
Именно здесь проверяется стабильность качества продукции производителя. Если вы заметили, что некоторые фрезы из одной партии служат два часа, а другие — всего тридцать минут, это указывает на недостатки в стабильности их заточки. Если вы обрабатываете прецизионные детали, вам следует спросить у поставщика, как он обеспечивает поддержание допуска радиуса режущей кромки (значение R) для каждой партии ваших твердосплавных концевых фрез .
Глубокая техническая поддержка: Настройка геометрических профилей в соответствии с вашей конкретной маркой нержавеющей стали.
Нержавеющая сталь не является монолитной категорией; различные химические составы и состояния термообработки приводят к совершенно разным характеристикам обработки. Например, для обработки стали 316L требуются инструменты с острым профилем, большими углами заточки и тщательно отполированными канавками для стружки, чтобы предотвратить залипание. И наоборот, для высокопрочной стали 17-4PH требуются более широкие режущие кромки и отрицательные углы заточки для повышения жесткости сердечника.
Главное конкурентное преимущество по-настоящему профессионального производителя заключается в его способности предлагать решения, адаптированные под конкретные задачи, а не использовать универсальный каталог. Если вы в настоящее время сталкиваетесь с трудностями при обработке сложных, нестандартных деталей из нержавеющей стали, мы рекомендуем вам поделиться с нами информацией о ваших конкретных условиях эксплуатации, чертежами деталей или марках сложных материалов. Мы можем совместно разработать четырехзубчатую концевую фрезу для нержавеющей стали, точно соответствующую ограничениям и настройкам вашего шпинделя.






