


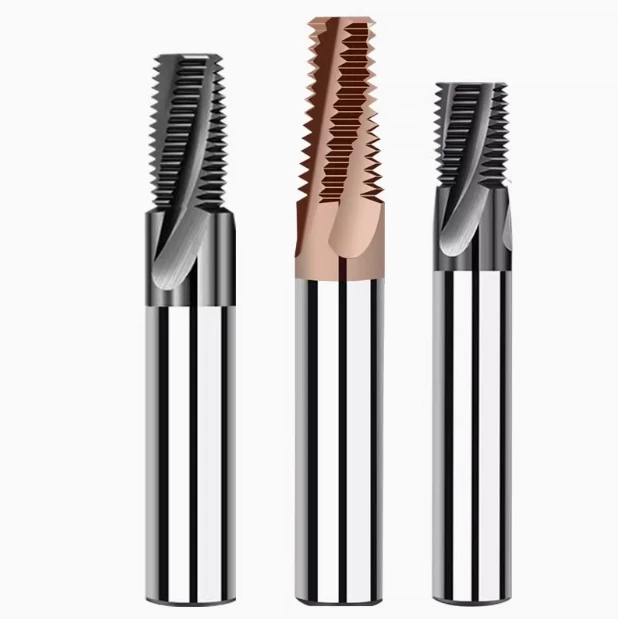
В прошлом месяце нам позвонил давний клиент со Среднего Запада, и его голос звучал крайне обеспокоенно. Им срочно нужно было выполнить заказ на гидравлические клапанные блоки из хромомолибденовой стали 4140. Поскольку твердость материала составляла около HRC35, стандартные метчики, которые они изначально приобрели для экономии, постоянно ломались в глубоких глухих отверстиях. Так как это был заключительный этап обработки, один сломанный метчик означал брак детали стоимостью в сотни долларов, что полностью нарушало весь производственный ритм цеха.
Это отнюдь не единичный случай; мы сталкиваемся с этим почти ежемесячно, оказывая техническую поддержку B2B-клиентам в Европе и США. При составлении бюджетов многие руководители цехов сосредотачиваются исключительно на цене за единицу продукции, указанной в счете-фактуре, упуская из виду общую стоимость обработки, которая действительно определяет выживание завода. Дешевые резьбонарезные станки могут показаться позволяющими сэкономить десяток долларов на начальном этапе, но скрытые затраты, связанные с деформацией инструмента, микросколом и частой компенсацией износа, незаметно сокращают время работы вашего станка.
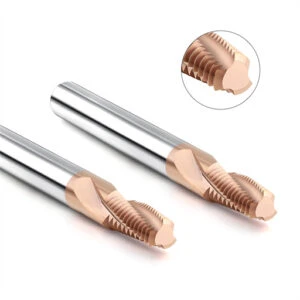
Именно поэтому мы постоянно рекомендуем клиентам переходить на высококачественные резьбовые концевые фрезы для стали при работе со стабильными, средними и крупными проектами или дорогостоящими материалами. Для решения задач, связанных с обработкой таких сложных материалов, мы разработали и усовершенствовали термостойкие нанопокрытия и сверхмелкозернистые твердосплавные подложки специально для резьбовых концевых фрез HRC55. Наша цель — обеспечить превосходную твердость при высоких температурах и плавный отвод стружки во время высокоскоростной обработки.
Как надежный поставщик концевых фрез для резьбы, мы не просто продаем инструменты; мы помогаем мастерским рассчитывать техническую экономическую эффективность почасовой производительности станков, контролировать процент брака и обеспечивать стабильный срок службы инструмента. Честно говоря, наблюдая за работой ваших станков изо дня в день, вы когда-нибудь подсчитывали, сколько времени работы шпинделя, потерянного из-за частой смены инструмента и настройки станка, можно было бы сэкономить, приобретя действительно высокоэффективные концевые фрезы для резьбы NPT?
Почему дешевые резьбонарезные инструменты могут удвоить ваши затраты на обработку стали
В средних по размеру цехах в США и Европе мы постоянно видим заказы на закупку, полностью ориентированные на поиск резьбонарезного инструмента , который позволит сэкономить пять или десять долларов на начальном этапе. Хотя такой подход к контролю затрат хорошо работает для легкообрабатываемой латуни или стандартного алюминия, он полностью срывается при работе с твердыми стальными сплавами. Сталь характеризуется непредсказуемыми зонами твердости, высокой вязкостью и сильной склонностью к упрочнению при обработке, что делает дешевые инструменты основной причиной сокращения прибыли цеха.
На основе нашего более чем 16-летнего опыта оптимизации производственных процессов, первоначальные затраты на инструмент составляют всего 3–5% от общего производственного бюджета. Остальные 95% уходят на накладные расходы на оборудование, оплату труда и непредвиденные простои. Инструмент низкого качества, имеющий недостатки в прочности подложки или качестве покрытия, быстро покроется микротрещинами от высоких температур при интенсивном резании. Покупка дешевых инструментов для экономии нескольких долларов неизбежно резко увеличивает ваши реальные производственные затраты.
Реальная стоимость простоев и поломок оборудования: данные европейских и американских мастерских.
Давайте разберем реальные цифры, которые постоянно доставляют головную боль руководителям механических цехов. Когда инструмент ломается внутри детали, вы теряете не просто инструмент стоимостью двадцать долларов; в тот момент, когда шпиндель останавливается, ваша прибыль исчезает. Данные, полученные от наших клиентов по долгосрочным контрактам, показывают, что стандартная мастерская ЧПУ в Северной Америке или Европе имеет реальную ставку за шпиндель от 80 до 150 долларов в час.
Неожиданная поломка инструмента вынуждает оператора остановить производство, сбросить сигналы тревоги и кропотливо извлечь сломанный твердосплавный хвостовик. Если приходится перекалибровывать координаты, менять инструмент и сбрасывать смещения обработки, теряется от 30 до 45 минут простоя. Одной только этой упущенной прибыли достаточно, чтобы купить несколько высококачественных резьбовых концевых фрез для стали, что доказывает, что низкие закупочные цены не могут компенсировать скрытые технические затраты.
Показатели брака и, как следствие, потери для дорогостоящих стальных деталей
При обработке высокоценных легированных сталей, прошедших предварительную закалку или отпуск, нарезание резьбы почти всегда является заключительной операцией. К моменту, когда заготовка достигает этого этапа, она уже прошла значительные циклы черновой, чистовой обработки, сверления и расточки. В результате, на обрабатываемой детали накапливается огромное количество дорогостоящих машино-часов и трудозатрат.
Если некачественный инструмент выходит из строя, приводит к превышению допустимых отклонений диаметра резьбы или не проходит контрольную проверку, то почти готовая деталь становится браком. Однажды мы наблюдали, как клиент пытался обрабатывать закаленную инструментальную сталь с помощью некачественных концевых фрез с твердостью по Роквеллу 55; режущая кромка откололась на последнем отверстии, повредив поверхность и выведя из строя модуль пресс-формы стоимостью в тысячи долларов. Доверять дорогостоящую деталь дешевому инструменту — это невероятно рискованное инженерное решение.
Сравнение срока службы традиционных метчиков и низкокачественных фрез в условиях ограничений, связанных с удалением стружки.
При оптимизации процессов нарезания резьбы в глубоких глухих отверстиях клиенты часто спрашивают, следует ли им продолжать использовать традиционные метчики или перейти на фрезерование. Метчики могут быть эффективны для простых сквозных отверстий, но их режущие кромки одновременно зацепляются за заготовку по всей окружности. Оказавшись внутри глубокого отверстия, стружке просто некуда выходить, что приводит к сильному скоплению стружки и катастрофическому выходу инструмента из строя.
Современные механические цеха избегают этой проблемы, переходя на планетарную интерполяцию с высокопроизводительными фрезами. Инструменты премиум-класса обеспечивают периодический контакт с материалом, а в сочетании с внутренним охлаждением под высоким давлением стружка легко вымывается через винтовые канавки. Данные, полученные в нашем цехе, доказывают, что превосходная жесткость и большой зазор для стружки специализированных концевых фрез с резьбой NPT обеспечивают срок службы в несколько раз больше, чем при использовании традиционных методов.

Обработка закаленной инструментальной стали: как концевые фрезы с твердостью HRC55 снижают себестоимость одной детали при фрезеровании твердых материалов.
При обработке холоднокатаной или горячекатаной штамповой стали с твердостью выше HRC50 многие цеха традиционно используют медленные электроэрозионные операции или фрезерование резьбы перед термообработкой. Однако сегодня жесткие сроки поставки делают прямую фрезеровку закаленной стали нормой в цехах. Эта среда с высокими нагрузками предъявляет серьезные требования к инструменту; если обрабатываемая поверхность не выдерживает переменных термических ударов, нарезание резьбы быстро становится непредсказуемым узким местом.
Мы всегда говорим нашим клиентам в США и Европе, занимающимся изготовлением пресс-форм и литьевой оснастки, что для фрезерования резьбы непосредственно в этих материалах требуются специальные резьбовые концевые фрезы с твердосплавной головкой HRC55. Использование стандартных твердосплавных инструментов обычно приводит к сильному износу боковой поверхности после всего двух-трех отверстий, что вызывает немедленное изменение диаметра резьбы. Только инструменты, разработанные с оптимизированной микрогеометрией и специальными покрытиями, могут выдерживать такое высокое давление и прерывистую резку, что позволяет снизить реальную себестоимость одного отверстия.
Стоимость микроструйной обработки при механической обработке стали HRC55
При фрезеровании твердых инструментальных сталей, таких как D2 или H13, с твердостью HRC55, инструменты редко выходят из строя из-за обычного линейного износа; вместо этого они страдают от микросколов вдоль режущей кромки. Операторы обычно обнаруживают это слишком поздно — только после того, как резьбовой калибр "проход/непроход" заклинивает — обнаруживая крошечные микроскопические зазубрины при осмотре. Как только начинаются микросколы, силы резания экспоненциально возрастают, что приводит к катастрофическому обрыву заготовки.
Каждый случай сколов заставляет вашу команду постоянно останавливать производство и вручную настраивать параметры износа на станке с ЧПУ. Если дешевый резьбонарезной инструмент требует ручного вмешательства после каждых нескольких отверстий, потерянное рабочее время и возросшие затраты на контроль качества съедают вашу прибыль. По нашему опыту, устранение микросколов приносит гораздо больше пользы вашей чистой прибыли, чем погоня за произвольным увеличением срока службы инструмента.
Эксплуатационные характеристики высококачественных покрытий и сверхтонких карбидных подложек в реальных условиях при высоких температурах.
Фрезерование закаленной стали создает экстремальное трение, мгновенно повышая температуру в зоне резания до 800–1000 °C. В таких суровых термических условиях стандартные твердосплавные подложки быстро размягчаются и теряют свою геометрию режущей кромки. Наши полевые испытания доказывают, что использование наноразмерной, сверхтонкой подложки из карбида вольфрама в сочетании с многослойным нанопокрытием из AlCrN или TiAlSiN создает надежный тепловой барьер.
Это усовершенствованное покрытие образует плотную оксидную пленку при высоких температурах, препятствуя проникновению интенсивного тепла от резания в подложку и отводя его через стружку. Именно поэтому, поставляя высококачественные резьбовые концевые фрезы , мы никогда не идем на компромисс в отношении наших специализированных составов подложек. Согласование твердости покрытия и подложки при высоких температурах предотвращает термическое размягчение, обеспечивая стабильный срок службы инструмента и зеркальную чистоту резьбы.
Экономия времени на смену инструмента за счет помощи клиентам в адаптации к стратегиям «пошаговой» (дугообразной) обработки.
Помимо качества инструмента, от программирования траектории движения инструмента на станке с ЧПУ зависит, выдержит ли инструмент обработку твердых материалов или сломается. Многие традиционные цеха в США до сих пор используют простой прямой вход при программировании резьбофрез. Хотя прямое погружение подходит для низкоуглеродистой стали, прямое воздействие на закаленную сталь твердостью HRC55 подвергает хрупкие гребни резьбы мгновенной 100% ударной нагрузке, вызывая немедленное хрупкое разрушение.
Недавно мы решили эту проблему для цеха по изготовлению пресс-форм в Огайо, переключив их программу на вход в режущий механизм под углом 90 градусов. Такая траектория позволяет инструменту плавно входить в зону резания, обеспечивая постепенное нарастание силы резания, а не резкое воздействие на твердосплав. Это простое изменение программы в сочетании с нашими высококачественными концевыми фрезами для резки стали увеличило срок службы инструмента в 2.5 раза и сэкономило часы ежемесячного времени работы шпинделя.
Освоение сложных трубных резьб: решение дорогостоящих проблем, связанных с утечками и поломками измерительных приборов, с помощью концевых фрез для резьбы NPT.
Нарезание конической резьбы 1:16 является печально известной проблемой при производстве гидравлических коллекторов, клапанов высокого давления и нефтепромысловых фитингов. Эти компоненты предъявляют экстремальные требования к герметизации, часто работая под давлением в несколько сотен атмосфер. Использование традиционных метчиков часто приводит к скоплению стружки вдоль конуса, разрыву боковых поверхностей резьбы и дорогостоящим проверкам на герметичность под давлением, в результате чего готовые детали выбрасываются.
Оказав помощь бесчисленным производителям клапанов в оптимизации их производственных процессов, мы настоятельно рекомендуем использовать планетарную интерполяцию с жесткими концевыми фрезами с резьбой NPT. Переход от сквозного зацепления метчика к прерывистому фрезерованию значительно снижает нагрузку на станок с ЧПУ при одновременной обработке. Такой подход улучшает форму корня резьбы и позволяет идеально регулировать глубину конуса с помощью смещений износа на станке с ЧПУ, обеспечивая высокую производительность.
Ошибки шага и экономические потери, вызванные деформацией инструмента при традиционной обработке конических заготовок.
Вылет инструмента и его жесткость являются основными узкими местами при обработке конической резьбы труб из твердых сталей. Операторы, использующие стандартные резьбонарезные инструменты, часто обнаруживают, что их калибровочные пробки L1 не нарезают резьбу на необходимую рабочую глубину. Редко это ошибка в расчетах координат; почти всегда это отклонение инструмента, вызванное сильными боковыми силами резания по мере углубления конуса.
Если отклонение инструмента искажает шаг резьбы или угол профиля в 60 градусов, эффективная площадь контакта резьбы с поверхностью уменьшается. Этот дефект создает огромный риск утечки жидкости под высоким давлением после ввода компонента в эксплуатацию. Исправление таких отверстий, выходящих за пределы допустимых значений, требует медленной ручной доработки или дополнительных операций, что нарушает автоматизацию производственной линии и обходится гораздо дороже, чем приобретение высококачественного инструмента.
Различия в сроке службы инструмента при однопроходной и многопроходной обработке резьбовых фрез премиум-класса с резьбой NPT.
Мы часто видим, как операторы программируют однопроходную черновую обработку, чтобы за один проход нарезать коническую резьбу на трубе, просто чтобы сэкономить несколько секунд. Хотя однопроходная обработка может быть эффективной при работе с алюминием, в случае с твердыми легированными сталями она подвергает вершины резьбы интенсивному радиальному удару. Это быстрое термическое напряжение приводит к усталости режущей кромки, и наши полевые данные показывают, что это сокращает срок службы инструмента до двух третей.
Стратегический многопроходный подход, разделяющий обработку заготовки на два или три прохода, — лучший способ защитить ваш инструмент. Высококачественные концевые фрезы с твердостью по Роквеллу 55 обладают необходимой прочностью материала для сохранения остроты кромки при многократных легких резах без заусенцев. Увеличение времени цикла на несколько секунд исключает внезапную поломку инструмента, обеспечивая предсказуемый срок службы инструмента, необходимый для прибыльной работы в автоматическом режиме.
Обеспечение 100% соответствия калибру резьбы благодаря прецизионной геометрии режущей кромки.
Для прохождения строгих проверок резьбовых проб L1 и 6-ступенчатой проверки конусных калибров требуется как высокоточный станок с ЧПУ, так и прецизионная геометрия инструмента. Если углы заточки и зазора резьбы, установленные поставщиком, не настроены точно для стали, материал порвется, оставляя микроскопические заусенцы вдоль вершин резьбы. Эти крошечные заусенцы забивают прецизионные калибры, что приводит к ложным срабатываниям и потере времени на контроль качества.
При определении производственных стандартов с использованием элитной нити концевая фреза Для поставщиков мы делаем акцент на микрополированных режущих кромках, чтобы минимизировать трение. Устранение микроскопической шероховатости кромок обеспечивает четкое и чистое режущее действие, формирующее безупречные резьбовые профили под углом 60 градусов. Такая точность обеспечивает соответствие калибровочным требованиям прямо со станка, исключая необходимость трудоемкой ручной зачистки или полной проверки деталей.
Выбор поставщиков концевых резьбовых фрез, понимающих техническую экономику.
Между менеджерами по закупкам и руководителями цехов постоянно разворачивается борьба. Отделы закупок сосредотачиваются на прямых затратах и предпочитают поставщика с самой низкой ценой, чтобы достичь своих ключевых показателей эффективности. Тем временем руководители цехов следят за использованием шпинделя и фактическим количеством отгруженных деталей. Наш более чем 16-летний опыт решения проблем показывает, что поставщик, который просто предлагает фиксированную цену, не спрашивая о жесткости вашего оборудования или твердости материала, нанесет ущерб вашей долгосрочной прибыльности.
Мы всегда говорим клиентам, что лучшие поставщики резьбовых концевых фрез должны делать больше, чем просто поставлять твердосплавные заготовки; они должны лично присутствовать на станке. Нарезание резьбы никогда не является изолированным этапом — оно зависит от предварительно просверленных отверстий, допусков на этапе обработки и контроля качества на этапе контроля. Оцените, просто ли поставщик предлагает дешевые комплекты инструментов или активно анализирует ваши затраты на одно отверстие. Партнер, который рассчитывает техническую экономику процесса, является настоящей основой стабильной цепочки поставок.
Почему европейские и американские клиенты больше не сосредотачиваются исключительно на цене инструмента
Мы наблюдаем значительный сдвиг в мышлении среди средних и крупных предприятий по всей Северной Америке и Европе в отношении ценообразования на инструменты. Предприятия на собственном горьком опыте убедились, что экономия пяти долларов на дешевой резьбонарезной головке оборачивается против них при обработке твердых сталей. В процессе производства нестабильная основа или преждевременное разрушение покрытия приводят к неожиданным простоям или браку дорогостоящей стальной детали, которая уже обработана на 90%.
Опытные руководители предприятий рассматривают режущие инструменты как производственный актив, а не как дешевый товар. Реальная ценность инструмента измеряется количеством безопасно прорезанных им ровных отверстий за весь срок службы. Если учесть время простоя оборудования из-за поломки хвостовика, время простоя оператора и резко возросший процент брака, то использование низкокачественного инструмента сводит на нет экономию на закупках за несколько смен. Высококачественные инструменты всегда являются более экономически выгодным выбором.
Как поставщики премиум-класса экономят ваши деньги благодаря индивидуальным параметрам резки
Производительность одной и той же фрезы будет существенно различаться в зависимости от жесткости вашей установки и состояния термообработки стали. Полагаться на общие данные о резании, напечатанные на обратной стороне стандартной пластиковой упаковки инструмента, редко позволяет раскрыть истинный потенциал вашего станка. Многие инженеры-технологи предпочитают перестраховаться, используя консервативные значения скорости резания (SFM) и подачи на зуб (IPT), что увеличивает время цикла и приводит к нерациональному использованию мощности шпинделя.
Высококвалифицированная инженерная команда настроит скорость и подачу в соответствии с точным составом сплава, глубиной глухого отверстия и давлением охлаждающей жидкости. Оптимизировав траекторию движения инструмента для клиента, использующего гидравлический привод, мы безопасно увеличили скорость подачи фрезы для резьбовых концов HRC55 на 20%. Эта корректировка ускорила цикл без ущерба для срока службы инструмента, позволив цеху отгрузить партию раньше срока и максимизировать прибыль.
Три производственных показателя для оценки стабильности срока службы инструмента.
Полагаться на данные о максимальном сроке службы инструмента, полученные в идеальной лаборатории поставщика, имеет мало практической ценности на реальной производственной линии, работающей круглосуточно. В цехе с высокой производительностью стабильность — это всё. Если ваш первый инструмент просверлит 500 отверстий, а второй сломается на 200-м, эта непредсказуемость полностью выведет из строя ваши автоматизированные линии или приведет к сбоям в работе автоматизированных смен. Мы рекомендуем отслеживать стабильность, используя три основных показателя, характерных для производственного процесса.
Во-первых, проверьте наличие предсказуемого, линейного износа боковой поверхности, а не внезапного микроскола. Во-вторых, обеспечьте стабильность от партии к партии — ваши концевые фрезы с резьбой NPT должны сохранять одинаковые размеры в разных циклах заказа на одних и тех же стальных седлах клапанов. В-третьих, контролируйте сохранение допусков, то есть количество деталей, обработанных инструментом до необходимости ручной корректировки смещения износа. Успешное выполнение этих трех показателей — залог бесперебойной работы.
Реальный пример из практики: как мы повысили эффективность обработки на 35% на предприятии по производству гидравлических компонентов, используя резьбовые концевые фрезы для стали.
Теория и показатели стоимости звучат великолепно, но окончательное доказательство всегда приходит непосредственно с конвейера, покрытого смазочно-охлаждающей жидкостью. В начале прошлого года к нам обратился производитель, специализирующийся на гидравлических коллекторах высокого давления для тяжелой техники. У них были проблемы с закаленными и отпущенными блоками из легированной стали, требующими множества высокоточных уплотнительных резьб. Существующая технологическая схема приводила к высокому проценту брака и постоянным, неожиданным остановкам шпинделя.
Когда наша техническая команда совместно с их программистами на месте провела анализ приложения, мы обнаружили, что производительность инструмента и траектории движения инструмента на станке с ЧПУ работают вразрез друг с другом. После определения сил резания мы разработали комплексное решение, сочетающее модернизацию оборудования с оптимизированной круговой интерполяцией. Эта модернизация системы повысила общую эффективность обработки на 35%, доказав, на что способны высокопроизводительные концевые фрезы для нарезания резьбы на стали при правильном программировании.
Проблемы, с которыми сталкивается клиент: частые поломки твердосплавных инструментов и задержки поставок.
Основной проблемой этого цеха гидравлических станков был крайне нестабильный срок службы стандартных резьбонарезных инструментов, используемых при обработке глубоких глухих отверстий. Поскольку закаленная и отпущенная сталь невероятно прочна, тепло, выделяемое при резке, быстро накапливается на дне отверстия. Это термическое напряжение приводило к тому, что режущие кромки внезапно отламывались или полностью ломались, вынуждая операторов останавливать производство для ручного извлечения сломанных хвостовиков.
Эти частые остановки нарушили их жесткие производственные графики и поставили под угрозу штрафы за задержки поставок. Кроме того, поскольку отказы инструмента были совершенно непредсказуемы, цех не мог работать в беспилотные ночные смены. Инженеры-технологи ограничили скорость и подачу до консервативных уровней, чтобы просто продлить срок службы инструмента, что снизило ежедневную производительность по изготовлению дорогостоящих деталей из легированной стали.
Стратегия оптимизации: переход на высокопроизводительные резьбофрезы и корректировка траекторий движения инструмента на станках с ЧПУ.
Мы незамедлительно заменили их низкокачественный инструмент на специализированные резьбовые концевые фрезы HRC55, разработанные для высокотвердых и высокопрочных сталей. Эта конструкция имеет сверхтонкую твердосплавную подложку и нанопокрытие с высоким содержанием алюминия, которое поддерживает исключительную красноватую твердость при прерывистой резке, исключая образование термических сколов. Для глубоких глухих отверстий мы заменили внешние линии подачи охлаждающей жидкости на подачу охлаждающей жидкости под высоким давлением через инструмент для принудительного удаления стружки.
Далее мы модернизировали их программу ЧПУ, заменив резкий линейный вход на дугообразный вход под углом 90 градусов для плавного рассеивания начальных ударных нагрузок. Мы также перешли от однопроходного врезания к стратегической многопроходной процедуре, используя черновой проход для удаления 85% материала с последующим чистовым проходом. Эта комбинация аппаратного и программного обеспечения устранила деформацию инструмента и привела к плавному и равномерному гулу при резке.
Итоговый анализ рентабельности инвестиций: сравнение затрат на оснастку, времени обработки и общей прибыльности.
Переход на высококачественные концевые фрезы с резьбой NPT увеличил первоначальные затраты на приобретение инструмента примерно на 25%. Однако технические данные показали колоссальное увеличение фактического срока службы инструмента в 3.2 раза, что значительно сократило время простоя, ранее тратившееся на постоянную смену инструмента. Благодаря этому стабильности в работе инструмента цех фактически вернул себе почти 40 минут высокопроизводительного времени работы шпинделя за смену.
Что еще более важно, предсказуемый процесс обеспечил 100% успешность проверок калибровочными пробами, полностью исключив затраты на брак. Сокращение времени цикла на 18 секунд на деталь в сочетании с отсутствием доработок с лихвой компенсировало более высокие инвестиции в инструмент. Эта оптимизация привела к увеличению чистой прибыли на 35%. Если вы сталкиваетесь с проблемами точности резьбы или высоким процентом брака стальных компонентов, пришлите нам чертежи ваших деталей и технические характеристики материалов, чтобы мы могли найти для вас оптимальное решение.






