


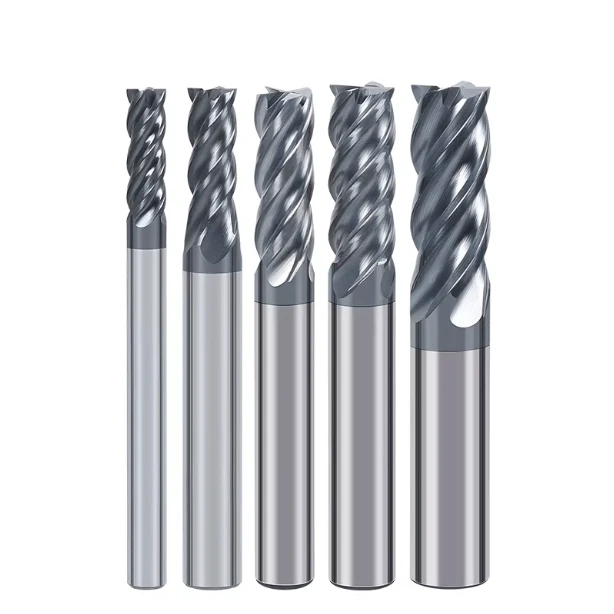
На прошлой неделе к нам обратилась средняя по размеру мастерская по изготовлению пресс-форм в Германии с экстренным запросом. Они использовали концевые фрезы с твердостью HRC55 для обработки прецизионных пресс-форм из стали S136, но не могли добиться требуемой чистоты поверхности. Хуже того, они постоянно сталкивались с микросколами на режущих кромках. Первым делом они решили обвинить поставщиков концевых фрез в непостоянном качестве покрытия.
Однако после анализа данных с их оборудования и видеозаписей с места событий правда вскрылась. Инструменты были в порядке. Виновником оказалась ненадёжность системы — фактор, который постоянно недооценивается в цехах высокоточной обработки.
За 16 лет работы в этой отрасли я сотни раз наблюдал именно такой сценарий. Когда цеха закупают концевые фрезы для обработки стали, они зацикливаются на твердости, покрытиях, подаче и скорости вращения. Но они забывают, что при 20 000 об/мин даже отклонение в 0.01 мм превращает «высокоточную» работу в полную катастрофу.
Для нас, как для производителей, заточка высококачественной твердосплавной концевой фрезы — это лишь половина дела. Настоящая проверка заключается в обеспечении стабильности инструмента в условиях высоких нагрузок. Эта стабильность зависит не только от толщины сердечника инструмента; она зависит от силы зажима шпинделя, сцепления держателя и контроля вылета. При обработке твердых материалов любая потеря жесткости экспоненциально усиливается. Если не устранить жесткость, даже самая дорогая концевая фреза становится переоцененным расходным материалом.
В мире обработки твердых сталей жесткость определяет эффективность и срок службы инструмента. Как инженеры, работающие на передовой, мы боремся не только с твердостью металла — мы боремся с невидимыми, мельчайшими деформациями.
Есть ли в вашей мастерской сейчас высококачественные режущие инструменты, которые не справляются со своей задачей из-за едва заметных вибраций?
Анализ инцидентов, приведших к «катастрофическим поломкам»: три фатальных дефекта концевых фрез для резки стали, вызванные недостаточной жесткостью.
Когда мы имеем дело с поставщиками первого уровня в Северной Америке и Европе, худшие новости — это не спор о цене, а видео «катастрофической поломки» прямо с конвейера. Когда пятиосевой станок визжит и ломает заготовку стоимостью в сотни тысяч долларов, это останавливает всю производственную линию. Мой опыт показывает, что подавляющее большинство жалоб на концевые фрезы для стали связаны с одной причиной: недостаточной жесткостью.
Многие операторы считают, что стабильный станок делает процесс безошибочным. В действительности же каждое звено от шпиндельной головки до режущей кромки передает напряжение. Однажды мы помогли американскому клиенту, у которого ломались инструменты из легированной стали. Они использовали нашу высококачественную линию твердосплавных концевых фрез, но жесткость системы была проигнорирована. Под нагрузкой эти дорогостоящие инструменты вели себя как хрупкие пластиковые стержни. Мы должны предотвращать это на логическом уровне еще до запуска шпинделя.
Резонанс (дребезжание) — это не просто неприятный звук: как он мгновенно разрушает концевую фрезу с твердостью HRC55.
При обработке закаленной стали фрезой с квадратным концом твердостью HRC55 резонанс создает звук, от которого любого инженера стошнит. Эта вибрация подвергает инструмент тысячам «микроударов» в секунду. Поскольку карбид твердый, но хрупкий, эта неравномерная нагрузка отслаивает покрытие и скалывает кромку. Зеркальная поверхность мгновенно превращается в шероховатую, волнистую кашу.
Если вы слышите дребезжание, не стоит автоматически снижать обороты. Часто лучше отрегулировать подачу на зуб или изменить глубину резания, чтобы найти оптимальное значение, отличное от резонансной частоты станка. Защита кромки заключается не в избегании чрезмерной нагрузки, а в обеспечении её стабильности и непрерывности. Если кончик инструмента «танцует» на заготовке, даже самая лучшая твердосплавная концевая фреза выйдет из строя.
Накопительные ошибки, возникающие из-за радиального биения: почему концевая фреза изнашивается неравномерно.
Если на вашей твердосплавной концевой фрезе наблюдается сильный износ только одной или двух канавок, в то время как остальные выглядят как новые, у вас проблема с радиальным биением. В прецизионном изготовлении пресс-форм мы часто сталкиваемся с системами держателей инструмента с мельчайшими эксцентриситетами. Несколько микрон отклонения могут показаться незначительными, но на высоких скоростях центробежная сила выталкивает этот конкретный край далеко за пределы его проектных возможностей.
Наши лабораторные испытания показывают, что при каждом увеличении биения на 0.01 мм срок службы инструмента сокращается на 50% и более. Хотя мы гордимся точностью изготовления наших концевых фрез, концентричность вашей зажимной системы является необходимым условием успеха. Если вы видите регулярные «полосы» на поверхности, не стоит пока винить инструмент. Проверьте цангу или термоусадочный держатель на предмет усталости материала.
Как избежать обработки «в виде лапши»: экспоненциальное влияние отношения длины к диаметру.
При обработке глубоких полостей мы часто видим, как операторы используют длиннофокусные инструменты для тяжелых резов. Мы называем это «лапшеобразной» обработкой. Важно понимать, что отклонение инструмента пропорционально кубу длины вылета. Увеличение длины твердосплавной концевой фрезы всего на несколько миллиметров приводит к экспоненциальному снижению ее жесткости.
Если большой вылет инструмента неизбежен, необходимо резко уменьшить радиальную глубину резания (Ae), чтобы сохранить работоспособность инструмента. Мы решили бесчисленное количество проблем, связанных с поломками, рекомендуя конструкции с конической шейкой или стратегии послойной обработки. Не пытайтесь нарушать законы физики. Поддержание инструмента в пределах стабильного диапазона вылета — единственный способ добиться «достойной» обработки.
Повышение жесткости твердосплавных концевых фрез при обработке твердой стали путем оптимизации процесса.
Проверка ресурса инструмента в стерильной лаборатории — это одно, а решение реальных задач в масляном тумане и шуме оживленной мастерской — совсем другое. Мы знаем, что даже высокопроизводительная твердосплавная концевая фреза не сможет реализовать более 30% своего потенциала без логичного процесса обработки. Посетив сотни предприятий, мы обнаружили, что ключ к надежности часто заключается не в покупке более дорогих станков, а в тонкой настройке упущенных из виду деталей процесса.
Мы рассматриваем обработку как целостную механическую систему. Каждое изменение — от стратегий зажима до траекторий резания — напрямую отражается на нагрузке на шпиндель и качестве обработки поверхности. При обработке материалов высокой твердости мы не используем грубую силу. Вместо этого мы оптимизируем векторы силы, чтобы минимизировать деформацию. Приведенные ниже выводы представляют собой «логику цеха», которую мы выработали за годы работы над самыми сложными проектами.
Контроль вылета фрез с квадратным концом твердостью HRC55: правило «1 мм» для обеспечения стабильности.
При обработке закаленной инструментальной стали мы всегда говорим нашим клиентам: «Если вы можете уменьшить вылет инструмента на 1 мм, сделайте это». Для концевой фрезы с квадратным шлицем HRC55 основа невероятно твердая, но по своей природе хрупкая. Однажды мы провели тест в рамках проекта по прецизионной обработке: уменьшение вылета инструмента менее чем на 2 мм полностью устранило следы вибрации и увеличило срок службы инструмента почти на 30%.
Это не магия, а основы физики. Режущий инструмент действует как консольная балка. Чем короче вылет, тем лучше он сопротивляется боковым нагрузкам. Это предотвращает «проваливание» режущей кромки при работе с твердой сталью. Мы рекомендуем отдавать приоритет минимальному вылету при программировании, даже если это означает дополнительное время на регулировку приспособлений. Если сравнить это время с поломкой инструмента или бракованной деталью, инвестиции окажутся очевидным решением.
Искусство выбора держателя инструмента: почему термоусадочная посадка — наш стандарт для обработки стали.
В высокотехнологичных североамериканских цехах зажимные держатели инструмента с термоусадочной посадкой являются золотым стандартом для концевых фрез по стали. Хотя цанговые патроны с высоким усилием хороши для черновой обработки, они не могут сравниться с равномерным зажимом на 360 градусов и практически нулевым биением, обеспечиваемым технологией термоусадочной посадки. Этот метод эффективно соединяет инструмент со шпинделем, обеспечивая максимальную статическую и динамическую жесткость.
При устранении неполадок при фрезеровании глубоких отверстий мы часто замечаем, что переход на термоусадочную посадку превращает глухой, приглушенный стук в четкий, равномерный звон. Этот звук говорит о том, что каждая режущая кромка равномерно распределяет нагрузку. Термоусадочные держатели требуют больших первоначальных вложений и жестких допусков хвостовика, но если вы хотите получить идеальную чистоту поверхности и предсказуемый срок службы инструмента, то такое «жесткое соединение» имеет решающее значение.
Синергия попутного фрезерования и жесткости: использование физики для защиты концевой фрезы.
Мы являемся убежденными сторонниками попутного фрезерования, особенно при использовании твердосплавной концевой фрезы на высокопрочной стали. С механической точки зрения, попутное фрезерование начинается с образования толстой стружки, которая постепенно сужается. Это создает вектор силы, который «вдавливает» инструмент в заготовку, а не «отталкивает» ее.
Это различие в направлении значительно уменьшает упругую деформацию при контакте инструмента с материалом. Мы обнаружили, что попутное фрезерование также подавляет упрочнение материала. Однако, чтобы предотвратить «врезание» инструмента в обрабатываемый материал, в вашем станке должен быть нулевой люфт в ходовом винте. Уменьшая боковое усилие, вы просто используете законы физики, чтобы снять нагрузку с инструмента. Вы поймете, что это работает, когда увидите, как стружка отходит, образуя идеальные запятые, а не превращается в пыль.
Фундаментальная роль производства: на что обращать внимание при выборе поставщиков концевых фрез
Как специалист с 16-летним опытом работы, я считаю, что жесткость инструмента определяется в момент его выхода из шлифовального станка. Многих покупателей отвлекают глянцевые брошюры или яркие покрытия. Но настоящая производительность твердосплавной концевой фрезы определяется деталями изготовления, невидимыми невооруженным глазом. Жесткость начинается с выбора сырья и микроскопической геометрии кромки.
Ведущие предприятия уделяют особое внимание стабильности поставок от поставщиков. Если биение превышает допуски всего в 1% партии, это может вывести из строя автоматизированную линию. При оценке поставщиков концевых фрез мы обращаем внимание на давление шлифования, фильтрацию охлаждающей жидкости и частоту правки шлифовального круга. Эти «скрытые» факторы определяют, обеспечит ли ваш инструмент стабильную работу или выйдет из строя на полпути при выполнении сложной работы.
Секреты материалов подложки: почему мы настаиваем на использовании сверхмелкозернистого карбида.
В мире твердосплавных материалов размер зерна имеет решающее значение. При обработке закаленной стали стандартные материалы часто не обеспечивают баланса между твердостью и ударной вязкостью. Мы настаиваем на использовании сверхмелкозернистого материала (0.4–0.6 мкм). Более мелкие зерна означают более плотную молекулярную структуру с меньшим количеством внутренних дефектов. Это обеспечивает инструменту гораздо более высокий модуль упругости при воздействии интенсивных боковых нагрузок.
Почему «дешевые» инструменты выглядят одинаково, но мгновенно ломаются? Обычно дело в распределении кобальтового связующего. Если зерна недостаточно мелкие, кобальт «скапливается» в слабых местах. Мы платим на 20% больше за материалы высокой плотности, потому что эта микроскопическая жесткость является последней линией защиты от катастрофического отказа инструмента.
Баланс между толщиной сердечника и расстоянием между канавками: суть проектирования инструмента.
Разработка высокопроизводительной твердосплавной концевой фрезы — это упражнение в «сложении и вычитании». Толщина стержня определяет жесткость инструмента на изгиб. Если слишком сильно расширить канавки для отвода стружки, стержень станет тонким и гибким, как ивовая ветка. И наоборот, слишком большой стержень не оставляет места для стружки, что приводит к заклиниванию и поломке.
Мы предпочитаем коническую конструкцию сердечника. Это усиливает область хвостовика для жесткости, сохраняя при этом возможность образования стружки на кончике. Такой баланс поглощает вибрацию, благодаря чему рез выглядит и звучит плавно. При осмотре инструмента проверьте, научно ли сбалансировано соотношение глубины канавок и толщины сердечника. Исключительная конструкция всегда представляет собой компромисс между прочностью и потоком.
Передовые методы заточки: предотвращение хрупкого разрушения в месте входа.
Почему новые концевые фрезы для стали иногда скалываются уже при первом резе? Часто они слишком «острые». Под микроскопом свежезаточенная кромка представляет собой ряд мельчайших зазубрин. При соприкосновении с твердой сталью эти слабые места мгновенно разрушаются. Мы решаем эту проблему с помощью точной пассивации (хонингования) перед нанесением покрытия. Мы полируем лезвие до микроскопического закругленного радиуса (R-образная кромка).
Заточка значительно повышает микроскопическую жесткость кромки. Хотя она может показаться менее «острой», закругленная кромка превосходно распределяет тепло и механическое напряжение. Она предотвращает отслаивание покрытия. При выборе инструментов для твердой стали используйте лупу, чтобы проверить характер износа. Инструменты с надлежащей пассивацией демонстрируют гладкую, равномерную полосу износа — отличительную черту стабильного технологического процесса.
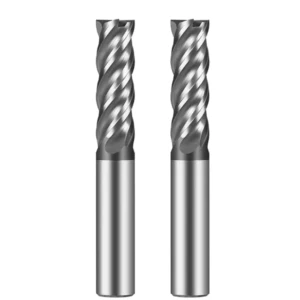
Диагностические заметки опытного токаря: как проверить жесткость в режиме реального времени.
В цехе мы говорим, что лучшие датчики — это глаза и уши инженера. Современные станки оснащены датчиками нагрузки и мониторами, но при обработке твердых металлов мы полагаемся на тонкие нюансы, чтобы выявлять риски на ранней стадии. Вам не нужно ждать окончательной проверки, чтобы узнать, соответствует ли ваша жесткость требованиям. В течение первых нескольких минут «жизнеспособность» системы расскажет вам всю историю. Эти методы диагностики — результат 16-летнего опыта производства и настройки — интуитивного подхода к механическому равновесию.
Когда мы заходим в незнакомый цех, в первую очередь мы наблюдаем за динамической обратной связью станка. Если твердосплавная концевая фреза работает правильно, траектория стружки и частота вибрации создают гармоничный ритм. Даже защитное стекло станка будет вибрировать стабильно и предсказуемо. Если же возникает «узкое место» в жесткости, система кажется «неисправной». Как лицо, принимающее решения, вы должны интерпретировать эти сигналы: продолжать работу или остановиться, чтобы оптимизировать настройку? Вот три «секретных момента» для быстрой диагностики.
H3: Чтение морфологии микрочипов: что вам говорят информаторы
При обработке твердых инструментальных сталей стружка является наиболее прямым индикатором качества материала. Для концевой фрезы с твердостью HRC55, используемой для черновой или боковой обработки, идеальная стружка должна быть однородного цвета, плотной и эластичной. Она должна естественным образом скручиваться при поглощении тепла. Это говорит о том, что инструмент эффективно срезает материал, а не скользит или пробивает его силой. Если стружка выглядит как мелкая пыль или имеет неоднородный цвет, скорее всего, режущая кромка подвергается микровибрации из-за недостаточной жесткости.
Однажды мы анализировали проект по обработке стали H13, где стружка внезапно стала фрагментированной, образуя крупные заусенцы. При большом увеличении мы увидели, что инструмент подвергается радиальному отклонению. Это означало, что каждая канавка принимает на себя разную нагрузку от стружки, вызывая сильные скачки температуры. Помните: тепло должна отводить стружка, а не фрагменты режущей кромки. Если морфология выглядит неправильно, немедленно проверьте вылет инструмента. Вероятно, ваша несущая конструкция достигла предела своих возможностей.
H3: Прислушиваясь к разрезу: распознавание «криков» недостаточной жесткости
Если вы достаточно долго проводите время в мастерской, вы узнаете «настроение» станка. Жесткая твердосплавная концевая фреза издает ровный, низкочастотный «шипящий» или «свистящий» звук. Это указывает на то, что система работает в стабильном резонансном диапазоне. Однако, если системе не хватает жесткости — особенно в глубоких пазах — вы услышите резкий, пронзительный визг. Это дребезжание. Это звук высокочастотного удара инструмента о заготовку. Каждый визг — это звук того, как расходуется ресурс вашего инструмента.
Когда мы консультируем североамериканские предприятия, мы советуем им прислушиваться к сдвигам частоты во время регулировки скорости подачи. Если этот металлический визг сохраняется независимо от того, как вы регулируете скорость вращения шпинделя, скорее всего, проблема в динамической жесткости держателя инструмента. В таких случаях переход на фрезу другой марки не поможет. Необходимо проверить усилие зажима или чистоту конуса шпинделя. Стабильная обработка должна быть «тихой» — чистота звука отражает надежность вашего процесса.
H3: Анализ текстуры поверхности: определение радиального отклонения по следам от инструмента.
Ваша последняя линия защиты — это поверхность заготовки. Даже с совершенно новой твердосплавной концевой фрезой недостаточная жесткость оставляет «отпечаток». Обратите внимание на «ступеньки» или гребни в местах перехода инструмента, или на неровные следы вибрации на боковых стенках. Это изгибная деформация — отклонение. Когда инструмент не может выдержать радиальные силы резания, он отклоняется наружу, сбиваясь с запрограммированной траектории.
Часто мы обнаруживаем эти неровности, просто проведя пальцем по детали. В высокоточной обработке даже отклонение в 0.005 мм может испортить расчет припоя для чистовой обработки. Если вы видите узор в виде «рыбьей чешуи» или линии текстуры, резко меняющие направление, значит, ваш инструмент подвергается нестабильной упругой деформации. Не просто замедляйте подачу; сделайте шаг назад и укрепите жесткость всей системы. Дефекты поверхности обычно — лишь верхушка айсберга.
Жесткость не покупают — ее создают.
После 16 лет работы в сфере производства инструментов мы пришли к следующему важному выводу: ни одна высококачественная фреза не сможет творить чудеса в слабой системе. Жесткость — это результат множества мелких решений. Это и выбор сверхмелкозернистого материала в качестве поставщика концевых фрез, и решение уменьшить вылет заготовки на 1 мм непосредственно на станке. Эти детали — основа вашего производства. Переход на более качественную твердосплавную концевую фрезу для маскировки нестабильной установки — это верный путь к снижению эффективности.
Истинная стабильность достигается благодаря уважению к механике и внимательному наблюдению. Мы знаем, как сложно найти баланс между скоростью и точностью. Жесткость — это замкнутый цикл: он начинается с оптимизации толщины сердцевины и заканчивается вашим выбором на панели управления ЧПУ.
-
Ваши фрезы с квадратным концом HRC55 скалывают материал в микродиаметре? Пересмотрите вылет фрезы — вероятно, есть возможность затянуть крепление.
-
Недостаточное качество обработки поверхности при фрезеровании быстрорежущей стали? Попробуйте использовать термоусадочные прижимные устройства или пересчитайте радиальную нагрузку на траектории попутного фрезерования.
-
Запутались в технических характеристиках поставщиков? Не ограничивайтесь каталогами. Сосредоточьтесь на микроармировании кромок и однородности основания.
Каждая машина, чертеж и материал уникальны. Нет никакой «волшебной» формулы. Мы приглашаем вас связаться с нами, рассказав о ваших условиях работы, чертежах или проблемных материалах. Часто решение заключается в тонкой корректировке анализа сил. Давайте обсудим технические детали и найдем ту стабильность, которая определяет инженерное совершенство.






