



На прошлой неделе мы получили срочное электронное письмо от давнего клиента из Штутгарта, Германия. В приложении были несколько поврежденных инструментов твердостью 65 HRC, получивших катастрофические сколы при обработке закаленной инструментальной стали SKD11. Клиент был крайне расстроен, отметив, что использует высококлассные 5-осевые станки и термоусадочные держатели с тщательно оптимизированными траекториями движения инструмента. Тем не менее, инструменты вышли из строя из-за обширных микросколов в течение десяти минут.
За 15 лет технической поддержки европейских и североамериканских предприятий, занимающихся высокоточной обработкой, мы сотни раз сталкивались с этим кошмаром. Обработка закаленной инструментальной стали вынуждает многие цеха вкладывать весь свой бюджет в высококачественные твердосплавные материалы и передовые нанопокрытия. Однако они постоянно упускают из виду тихий убийцу: микрогеометрию инструмента, обычно называемую подготовкой кромки.
Как специализированный производитель концевых фрез для инструментальных сталей, мы знаем, что новые инструменты, только что прошедшие 5-осевую шлифовальную обработку, обладают чрезвычайно хрупкой, заточенной кромкой. В условиях интенсивной обработки огромные силы резания концентрируются именно на хрупком кончике. Без точного контроля закругления или снятия фаски это сильное напряжение практически мгновенно вызывает отслоение покрытия. Это приводит к быстрому разрушению структуры нижележащей твердосплавной подложки.
Это инженерное правило применимо как к материалам средней твердости, таким как NAK80 или предварительно закаленная H13, так и к сверхтвердым сталям. Микронная заточка кромки концевой фрезы с твердостью 55 HRC для инструментальной стали полностью определяет срок службы инструмента. Этот базовый показатель особенно важен при работе с шаровой концевой фрезой для 3D-профилирования. Поскольку скорость резания падает почти до нуля в центре режущей кромки, незаточенная или асимметричная кромка будет тереться и выдавливаться, а не резать. Это приводит к сильному отклонению инструмента и вибрации, оставляя неприятные следы на полости пресс-формы.
Заточить кромку до бритвенной остроты несложно. Однако определение микроскопической точки равновесия между износостойкостью и остротой при различных режущих нагрузках и материалах — это настоящая наука. Для защиты концевой фрезы с твердостью 65 HRC, используемой для обработки инструментальной стали, при высоких нагрузках требуются глубокие инженерные знания.
Если вы постоянно корректируете скорость и подачу прямо в цеху, не решая проблемы поломки инструмента или низкого качества обработки поверхности, задайте себе вопрос: было ли ваше производственное узкое место предопределено на самом последнем этапе процесса изготовления инструмента, еще до того, как он покинул завод?
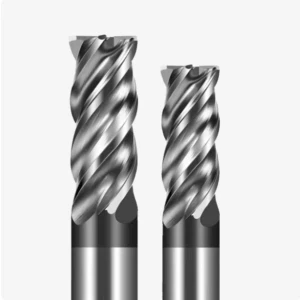
Почему стандартные острые кромки выходят из строя при обработке закаленной инструментальной стали
Если вы посетите нашу научно-исследовательскую лабораторию или поговорите с нашими инженерами по применению оборудования поздно вечером, вы узнаете о парадоксальном правиле: при фрезеровании твердых материалов чем острее кромка, тем быстрее она затупляется. Программисты ЧПУ, переходящие от обработки мягких материалов к закаленной инструментальной стали, часто совершают ошибку, слепо веря в «остроту». Они предполагают, что более острые инструменты снижают сопротивление резанию. Однако при обработке термообработанной инструментальной стали с плотной молекулярной структурой бритвенно-острая кромка просто не может выдержать огромные нормальные силы, возникающие при этом.
За 16 лет работы по оптимизации производственных процессов на месте мы видели бесчисленное количество инструментов, испорченных из-за этого заблуждения. Когда необработанная, микроскопически зазубренная острая кромка врезается в закаленный блок, напряжение мгновенно концентрируется в самых слабых структурных точках. Быстрое накопление тепла затем вызывает термическое отслаивание покрытия, за которым следует локальное сколотое образование подложки. Именно поэтому, как специализированный производитель концевых фрез для инструментальных изделий, мы требуем обязательной подготовки кромки каждого инструмента, чтобы обеспечить его долговечность в вашем цехе.
Жестокая реальность обработки листовой стали острой концевой фрезой твердостью 55 HRC.
При обработке предварительно закаленных или горячекатаных штамповых сталей, таких как NAK80 или H13, многие программисты выбирают очень острые канавки, чтобы добиться безупречной чистоты поверхности на высоких оборотах. К сожалению, эта стратегия часто приводит к тупику. Буквально в прошлом месяце клиент, занимающийся фрезерованием полостей пресс-форм для бытовой техники, пожаловался, что на его стандартных 4-канавочных концевых фрезах по периферийным кромкам образуются видимые зазубренные стружки еще до завершения половины чернового прохода, что оставляет на заготовке сильные следы вибрации.
При твердости около 55 HRC режущие силы редко ломают цельнотвердосплавный инструмент целиком, но они разрушают необработанные острые кромки из-за микроусталости. Под двойным воздействием экстремального механического трения и периодического термического удара незащищенный наконечник инструмента становится таким же хрупким, как тонкий лед. Без использования точного процесса хонингования на микроуровне для создания стабильной зоны опоры концевая фреза с твердостью 55 HRC для инструментальной стали не может обеспечить баланс между ударопрочностью и остротой, что приводит к бесконечным простоям.
Микросколы против макротрещин: реальные примеры из практики наших европейских клиентов, занимающихся изготовлением автомобильных пресс-форм.
Благодаря долгосрочному техническому партнерству с крупными европейскими предприятиями по производству автомобильных пресс-форм, мы помогли их руководителям технологических процессов классифицировать два различных типа отказов: микросколы и макроразрушение. Часто, когда операторы видят сломанный инструмент, они слепо винят в этом общую «бракованную партию» и требуют более твердых марок карбида. Однако наш микроскопический анализ возвращенных инструментов доказывает, что эти отказы вызваны совершенно разными причинами. Макроразрушение происходит из-за мгновенных перегрузок, таких как плохое удаление стружки, в то время как микросколы на 100% вызваны неравномерным микроскопическим напряжением.
Мы решили серьезную проблему, возникшую в ходе проекта по изготовлению пресс-формы для немецкой фары, связанную с непрерывной зачисткой углов шаровой концевой фрезой. При работе с узкими 3D-контурами центральная скорость инструмента падала почти до нуля, что означало, что острая кромка не могла формировать правильную стружку и вместо этого начинала выдавливать тяжелый материал. Это высокочастотное трение отслаивало покрытие, создавая микрочастицы, которые действовали как точки концентрации напряжений. После образования трещин в этих точках происходил полный макроразрушение, что доказывает необходимость диагностики микрочастиц на кромке, прежде чем менять весь цикл резки.
Почему мы говорим: «Острота — враг» при обработке листовой стали концевой фрезой твердостью 65 HRC
Когда твердость материала превышает 60–65 HRC — как, например, у закаленной стали SKD11 или инструментальных сталей, закаленных индукционным методом, — традиционные законы резания полностью меняются. На этом экстремальном уровне попытка чисто «разрезать» металл становится нереалистичной; процесс основан на локальном сдвиге материала и текучести под огромным давлением. В таких суровых условиях стремление к традиционной бритвенной остроте означает борьбу с законами физики. Именно поэтому мы открыто говорим нашим коллегам-инженерам, что острота — главный враг фрезерования твердых материалов.
Для обеспечения долговечности высокопрочной концевой фрезы с твердостью 65 HRC для обработки инструментальной стали требуется специально разработанная отрицательная опорная поверхность (Т-образная опора) или тяжелый хонинговальный инструмент с тупым углом. Хотя такая микрогеометрия намеренно увеличивает начальное сопротивление резанию, она значительно расширяет площадь поперечного сечения режущей кромки. Такая конструкция равномерно распределяет огромные нормальные силы назад, на прочную твердосплавную подложку. Если подходить к обработке сверхтвердой инструментальной стали с точки зрения резки алюминия, поврежденные кромки и преждевременные поломки останутся постоянной проблемой в цеху.
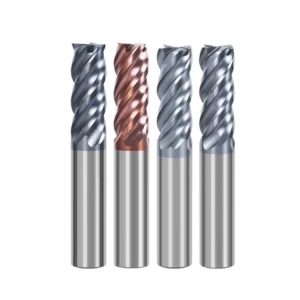
Разъяснение методов подготовки кромок, которые мы используем как производитель концевых фрез для инструментальной стали.
Зайдите в наш беспыльный шлифовальный цех, и вы увидите немецкие 5-осевые станки с ЧПУ, работающие на полную мощность. Однако, как специализированные концевые фрезы для производителей инструментальной стали, мы знаем, что первичная шлифовка и заточка передней кромки обеспечивают лишь 80% необходимой обработки. Истинный секрет многочасовой непрерывной резки без стружки заключается в последующем микроскопическом усилении режущей кромки. В зависимости от конкретных марок стали и условий резки мы используем запатентованные абразивные материалы для микроскопической модификации режущей кромки инструмента.
Под микроскопом свежеотшлифованная «сырая» кромка выглядит как неровная линия, испещренная микрозубцами и внутренними растягивающими напряжениями. Если не обработать эти микродефекты, они сразу же станут точками разрушения при фрезеровании твердых блоков с полостью. Именно поэтому мы используем передовые методы шлифовки с применением абразивных материалов и полировки нейлоновыми щетками для придания режущей кромке нужной формы. Эта точная микроинженерная обработка создает наиболее прочную физическую основу для ваших сложных задач, связанных с обработкой высокотвердых материалов.
Закругление или снятие фаски: какой метод мы используем для стабилизации фрез?
В нашей инженерной базе данных мы постоянно балансируем две основные микрогеометрии: хонингование (закругление кромки) и снятие фаски (отрицательная Т-образная фаска). Оба метода увеличивают площадь поперечного сечения режущей кромки, но они подходят для разных условий обработки. Для легкой и средней чистовой обработки или при обработке гладких поверхностей мы выбираем закругление кромки на микронном уровне для сохранения текучести резания. Для тяжелой черновой обработки или прерывистых резов с сильными механическими ударами отрицательная фаска обеспечивает превосходную жесткость кромки.
Это редко бывает однозначным решением; оно полностью зависит от механических свойств обрабатываемой детали. Например, при настройке концевой фрезы с твердостью 55 HRC для обработки инструментальной стали для литьевых форм мы часто используем гибридный профиль «фаска плюс хонингование». Фаска перенаправляет интенсивные силы резания в сжимающие напряжения, которые твердосплавная подложка выдерживает с большей упругостью. Последующее микрохонингование устраняет острые пересечения, предотвращая преждевременное отслаивание покрытия, вызванное неравномерной толщиной пленки под острыми углами.
Контроль микродюймов: как мы калибруем идеальный K-фактор на концевой фрезе с шаровым наконечником.
Контроль микрогеометрии радиусов углов представляет собой исключительно сложную задачу, особенно при чистовой обработке глубоких корней полостей. При шлифовании высокоточной шаровой концевой фрезой мы тщательно контролируем критически важный параметр: K-фактор (коэффициент асимметрии). Этот коэффициент определяет отношение количества материала, удаляемого с передней поверхности, к количеству материала, удаляемому с задней поверхности, во время хонингования. Если это отношение слишком сильно смещается в любую сторону, шаровая фреза будет создавать нестабильную обратную связь по усилию во время 3D-контурирования.
Мы решили именно эту проблему для клиента из автомобильной отрасли, столкнувшегося с образованием волн на поверхности при обработке полостей пресс-форм для фар. При использовании шарового инструмента скорость резания линейно падает от внешнего диаметра почти до нуля на центральном конце. Это означает, что в разных точках вдоль радиуса сопротивление резанию совершенно асимметрично. Путем калибровки обтекаемого, асимметричного профиля кромки на микрометровом уровне мы устраняем высокочастотное сжатие и упругую деформацию, которые ухудшают качество обработки поверхности пресс-форм.
Чрезмерная или недостаточная заточка: баланс между сопротивлением резанию и прочностью кромки.
Заточка режущей кромки подобна хождению по канату в цеху. Недостаточная заточка делает режущую кромку чрезмерно острой, а значит, ей не хватает структурной массы для защиты покрытия и подложки от микросколов. И наоборот, чрезмерная заточка создает слишком большой радиус, который препятствует чистому срезанию металла инструментом. Это заставляет инструмент вспахивать и тереться о заготовку, что приводит к резкому увеличению нагрузки на шпиндель станка и вызывает сильную вибрацию.
Этот баланс крайне важен при использовании концевой фрезы с твердостью 65 HRC для обработки профилей из инструментальной стали при чистовой обработке углов глубоких полостей закаленных штампов. Поскольку температура в зоне резания часто превышает 800 °C, трение от чрезмерно заточенного инструмента вызывает серьезные трещины термической усталости в твердосплаве. Для предотвращения этого мы используем высокоточные интерферометры белого света для контроля каждой производственной партии. Мы устанавливаем допуск на радиус кромки в пределах ±2 микрон, чтобы обеспечить идеальный баланс между сопротивлением резанию и прочностью кромки.
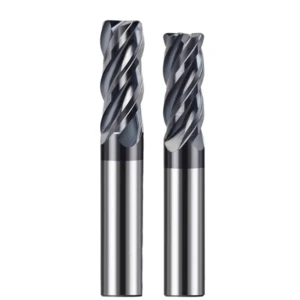
Разработка режущей кромки: как мы оптимизируем профили для разных уровней твердости
Мы часто видим, как руководители цехов пытаются применять одну и ту же спецификацию режущей кромки ко всем маркам инструментальной стали. Однако в реальных условиях фрезерования твердых материалов каждое увеличение твердости по Роквеллу на 5 пунктов полностью меняет напряженное состояние в зоне резания. Как квалифицированный поставщик концевых фрез для производителей инструментальной стали , наша основная задача — индивидуально подобрать микропрофиль режущей кромки, исходя из специфических механических свойств вашего термообработанного материала.
Предварительно закаленные стали с низкой твердостью и высокой ударной вязкостью создают совершенно иные схемы сдвигового скольжения при образовании стружки, чем высокотвердые, хрупкие закаленные стали. Если радиус кромки инструмента или отрицательная фаска не оптимизированы для конечной твердости после термообработки, инструмент либо мгновенно сломается в твердых материалах, либо подвергнется сильной термической сварке в вязких сталях. Мы используем фактическую глубину резания ( ap ) и шаг резания ( ae ) для корректировки циклов шлифовки и полировки, оптимизируя производительность на микронном уровне.
Наш протокол микрогеометрии для концевой фрезы твердостью 55 HRC для инструментальной стали
Предварительно закаленные стали, такие как NAK80, H13 или 718H, обычно имеют твердость от 35 до 55 HRC. При обработке на станках с ЧПУ эти материалы проявляют высокую вязкость, образуя длинные непрерывные стружки и демонстрируя выраженную тенденцию к упрочнению при обработке. Если режущая кромка чрезмерно заточена и слишком затуплена, она не сможет чисто срезать металл при прерывистых резах. Это увеличивает пластическую деформацию и приводит к резкому повышению температуры резания, оставляя упрочненный поверхностный слой, что делает полировку на верстаке крайне сложной задачей.
Следовательно, при проектировании нашей концевой фрезы с твердостью 55 HRC для инструментальной стали мы используем строго контролируемый протокол умеренного скругления кромки. Мы ограничиваем средний радиус кромки в пределах от 12 мкм до 18 мкм в сочетании со слегка положительным углом заточки. Этот микромасштабный хонинговальный инструмент защищает покрытие от термической усталости и отслаивания во время работы, сохраняя при этом кромку достаточно острой для плавного резания. В производстве такая микроконфигурация значительно минимизирует отклонение инструмента от боковых стенок, обеспечивая соблюдение критически важных допусков по размерам.
Для концевой фрезы твердостью 65 HRC, используемой для обработки инструментальной стали, требуется усиленная кромка.
Когда инструментальная сталь подвергается глубокой закалке с твердостью выше 60–65 HRC (например, SKD11 или D2), традиционные режущие механизмы полностью выходят из строя. Абразивный износ, вызванный твердой мартенситной матрицей, чрезвычайно силен, создавая локальное давление в зоне резания, превышающее несколько гигапаскалей. Если попытаться использовать здесь стандартный острый инструмент, неповрежденные, необработанные кромки немедленно подвергнутся макросколам в первой же зоне резания. Такие экстремальные условия эксплуатации требуют агрессивной стратегии микроупрочнения.
Чтобы гарантировать, что наша концевая фреза с твердостью 65 HRC для инструментальной стали выдержит эти суровые условия высоких нагрузок, мы шлифуем профиль с очень жесткой отрицательной фаской. Сначала мы наносим на кромку микроотрицательную выемку (Т-образную) шириной примерно 0.03 мм под углом от -15° до -20°. Сразу после этого мы наносим толстый хонинговальный брусок толщиной 25 мкм. Эта композитная геометрия действует как щит, отводя огромные силы сдвига от хрупкого наконечника назад, к прочному, хорошо поддерживаемому твердосплавному сердечнику.
Секреты симметричной кромки, лежащие в основе нашей серии высокоточных концевых фрез с шаровым наконечником.
Обработка сложных 3D-профилей и контуров произвольной формы с помощью шаровых фрез вносит существенные геометрические изменения. В ходе обслуживания многоосевых обрабатывающих центров по всей Северной Америке мы обнаружили, что стандартные шаровые фрезы часто оставляют асимметричные следы на поверхности — один мелкий, другой глубокий — вдоль радиусов полостей. Операторы обычно винят в этом биение шпинделя. Однако при осмотре с большим увеличением выявляется истинная причина: едва заметная асимметрия в закруглении микрокромок на противоположных сторонах шаровых канавок.
Секрет производства нашей серии высокоточных концевых фрез с шаровым наконечником заключается в обеспечении безупречной геометрической симметрии по всему сферическому радиусу. Поскольку скорость резания непрерывно снижается по направлению к центральной зоне нулевой скорости, мы динамически регулируем углы и продолжительность шлифовки во время полировки. Это позволяет поддерживать коэффициент K в идеально сбалансированном состоянии, близком к абсолютному значению 1.0, по всему профилю резания. Эта точная симметрия исключает резкие скачки силы при одновременном многоосевом фрезеровании, предотвращая вибрацию в источнике и обеспечивая идеально зеркальную поверхность.
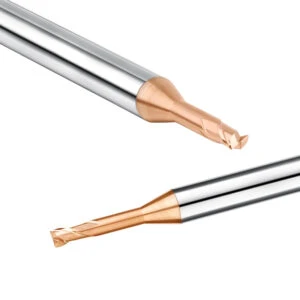
Прямое влияние подготовки кромок на прибыль вашего магазина
В разговорах с владельцами цехов и финансовыми директорами их в первую очередь интересует не теория, а то, сколько денег можно сэкономить с помощью обработки кромок на микроуровне. Многие цеха вкладывают капитал в новые станки или выжимают все соки из поставщиков сырья, игнорируя при этом невидимый фактор, губительный для бюджета: неожиданные простои оборудования. Как компания, специализирующаяся на концевых фрезах для производителей листовой стали, мы, опираясь на данные, полученные в западных цехах, доказываем, что микрогеометрическая обработка кромок приносит экономическую выгоду, которая напрямую отражается на балансе вашей компании.
Без тщательной микрокалибровки отказы инструмента остаются совершенно случайными и непредсказуемыми. Это вынуждает операторов постоянно следить за панелью управления, отслеживая скачки нагрузки на шпиндель, прежде чем катастрофический скол повредит дорогостоящий блок с полостью. И наоборот, создание инженерного механического барьера на кромке перед отгрузкой значительно повышает предсказуемость срока службы инструмента. Эта предсказуемость позволяет уверенно работать в ночные смены без участия персонала, резко сокращая время цикла и увеличивая чистую прибыль.
Устранение периода «обкатки» для операторов: обеспечение стабильности качества каждой партии.
Каждый токарь знает, как неприятно, когда устанавливаешь новый инструмент из той же партии и видишь, как он мгновенно скалывается на параметрах, которые предыдущий инструмент обрабатывал безупречно. Чтобы избежать этого, опытные операторы тратят от десяти до пятнадцати минут на обработку новых инструментов при значительно сниженных подачах и скоростях — осторожный ритуал, известный как «период обкатки». В действительности, эти потери происходят из-за того, что у традиционных производителей инструментов отсутствует стандартизированный процесс пассивации, в результате чего на готовых канавках остаются микроскопические заусенцы.
Для устранения этого узкого места мы подвергаем каждую партию концевых фрез с твердостью 55 HRC для инструментальной стали автоматической микроточной индексации перед упаковкой. Благодаря стандартизированной закругленной кромке инструмент переходит в наиболее стабильное режущее состояние в тот самый момент, когда он входит в металл. Для ваших программистов это означает, что параметры обработки могут быть полностью стандартизированы. Независимо от номера партии, обратная связь по усилию и характер износа остаются абсолютно идентичными, обеспечивая необходимую для высокоточных цехов стабильность работы.
Предотвращение термического растрескивания: как мы снижаем термическое напряжение при фрезеровании сухих полостей.
Прерывистая черновая обработка в глубоких полостях пресс-формы создает локальные зоны трения, температура которых мгновенно повышается до нескольких сотен градусов Цельсия. Большинство североамериканских предприятий предпочитают использовать струю воздуха под высоким давлением вместо охлаждающей жидкости при сухом фрезеровании для обеспечения надлежащего удаления стружки. Однако такой поперечный поток подвергает неармированную острую кромку интенсивному высокочастотному термическому циклу горячей резки и воздействия низких температур. Это быстрое расширение и сжатие быстро приводит к образованию микротермических трещин, перпендикулярных режущей кромке.
При осмотре в нашей лаборатории образцов концевых фрез из стали для пресс-форм с трещинами твердостью 65 HRC мы обычно обнаруживаем, что эти трещины возникают в слабых микрозазубринах, прежде чем распространиться глубоко в твердосплавное ядро. Благодаря созданию точной отрицательной фаски в сочетании с полировкой с поперечным сглаживанием, мы перенаправляем разрушительное термическое напряжение от хрупкого наконечника обратно в ядро из тяжелого сплава. Такая микрорельефная структура останавливает распространение трещин, что позволяет быстрее удалять металл и обеспечивает более безопасное и длительное время работы.
Достижение столь важной зеркальной поверхности в литьевых формах с помощью правильно заточенных инструментов.
Пресс-формы для медицинской и электронной упаковки не допускают никаких дефектов поверхности, а это значит, что готовые полости должны иметь исключительную зеркальную полировку. Полная ручная полировка снижает эффективность производства и чревата превышением жестких допусков по размерам критически важных радиусов углов. Конечная цель всегда состоит в том, чтобы получить глянцевую поверхность непосредственно на станке с ЧПУ. Однако, когда операторы пытаются сделать это с помощью стандартных, необработанных острых инструментов, они часто получают мутную, поцарапанную металлическую поверхность.
При поставке высокоточных концевых фрез с шаровым наконечником в цеха по изготовлению пресс-форм мы всегда напоминаем их команде: безупречная поверхность достигается за счет сжимающего среза, а не царапин. Необработанная кромка подвержена микродеформациям и высокочастотной вибрации во время высокоскоростной контурной обработки, неравномерно разрывая молекулы металла. Напротив, сверхтонкий профиль, обработанный методом суспензионной притирки, действует как утюг на микроуровне. Он плавно срезает и выравнивает микроскопические выступы поверхности, исключая многочасовую ручную полировку.

Как устранить неполадки при подготовке кромки в цеху
Мало что может быть более раздражающим, чем загадочная поломка совершенно нового инструмента прямо посреди напряженного производственного цикла. Когда шаг резания становится ненормальным, поверхность заготовки приобретает матовый вид или канавки ломаются после нескольких проходов, инженерам-технологам приходится действовать быстро. Многие коллеги обычно винят в этом плохую жесткость станка или предполагают, что производитель поставил неоптимальный сорт твердосплава. Однако наша полевая диагностика показывает, что более 80% преждевременного износа происходит из-за плохого распределения микронапряжений вдоль режущей кромки.
Усовершенствованные траектории обработки в CAM-системах и высокотвердые покрытия хороши лишь настолько, насколько эффективна геометрия режущей кромки, поддерживающая их. Если подготовка кромки противоречит текущей динамике шпинделя, давлению зажима зажимного приспособления или состоянию термообработки заготовки, вы столкнетесь с техническим узким местом. Как инженеры, работающие на передовой металлообработки бок о бок с вами каждый день, мы предлагаем вам отвлечься от панели управления во время следующей смены инструмента. Уделите немного времени оценке вашей текущей настройки в соответствии с несколькими практическими диагностическими правилами.
Это дефект покрытия или неправильная подготовка кромки? Наш контрольный список для полевой диагностики.
Когда на инструменте наблюдается обширное отслаивание покрытия, руководители обычно предполагают, что проблема в нарушении адгезии покрытия. Однако, если при осмотре с большим увеличением видно, что отслаивание сосредоточено строго вдоль пересечения режущей кромки и передней поверхности, а не плоской боковой грани, и сопровождается микроскопическими сколами в виде пилы, то проблема не в процессе нанесения покрытия. На самом деле, вы наблюдаете прямое несоответствие микрогеометрии между радиусом режущей кромки инструмента и сопротивлением резанию материала.
Истинное отслоение покрытия происходит в виде отслоения крупных листовидных хлопьев, обнажая идеально гладкий карбид под ними. И наоборот, если ваш инструмент недостаточно заточен и слишком острый, кромка подвергается локальному механическому разрушению в момент удара о твердый металл. Это микроскопическое разрушение подложки приводит к отрыву, увлекая за собой поверхностное покрытие. Если вы наблюдаете это в текущей партии продукции, прекратите поиски нового поставщика покрытия и начните оценивать, достаточно ли тяжелая заточка кромки вашего инструмента.
Регулировка подачи и скорости вращения в соответствии с требованиями к концевой фрезе, изготовленной по индивидуальному заказу, для обработки инструментальной стали.
Применение жестких, стандартных скоростей и подач к высокотехнологичной концевой фрезе для обработки инструментальной стали — верный путь к преждевременному выходу из строя. Инструменты со специализированной микрогеометрией работают в оптимальных режимах, которые сильно отличаются от стандартных острорежущих фрез. Если вы используете небольшую глубину резания в сочетании с быстрой подачей стола, проверьте форму стружки. Если стружка выглядит как мелкая порошкообразная пыль, а станок издает приглушенный стружковый звук, значит, подача на зуб упала ниже радиуса хонингования инструмента, из-за чего кромка трется, а не режет.
Чтобы это исправить, всегда следите за тем, чтобы глубина резания немного превышала радиус закругления кромки. При фрезеровании закаленных полостей уменьшите скорость резания ( Vc ), чтобы контролировать тепловое трение, но при этом значительно увеличьте нагрузку на режущую кромку ( fz ). Эта регулировка заставляет режущую кромку пройти мимо пассивной микрозоны, позволяя канавкам чисто срезать материал и отводить тепло вместе со стружкой. Настройка параметров заключается не в работе станка на максимальных оборотах, а в согласовании расчетного угла резания инструмента.
Когда следует обратиться к концевой фрезе для производителя пресс-форм, чтобы получить решение по изготовлению заготовки нестандартной геометрии?
Стандартные фрезерные работы легко справляются с помощью стандартных инструментов, но сложные конструкции пресс-форм часто представляют собой экстремальные ситуации, нарушающие общепринятые правила. Если вы сталкиваетесь с трудностями при выполнении сложных операций — таких как фрезерование пазов на большие расстояния внутри сверхглубоких полостей, обработка углов с соотношением длины к диаметру 8:1 или прерывистая резка по неровным индукционно закаленным поверхностям — и при этом стандартные инструменты постоянно ломаются каждые несколько циклов, вам потребуется индивидуальное инженерное решение.
Узкие места в производстве часто устраняются путем прямой адаптации инструмента к конкретному применению. Если вы столкнулись с неразрешимой проблемой на производственном участке, рассмотрите возможность сотрудничества с производителем концевых фрез для формовочной стали, чтобы проанализировать вашу конкретную конфигурацию. Изучив жесткость вашего станка, чертежи заготовки, марку материала и данные термообработки, мы можем изменить диаметры сердечника, углы наклона спирали и асимметричный коэффициент K.






