


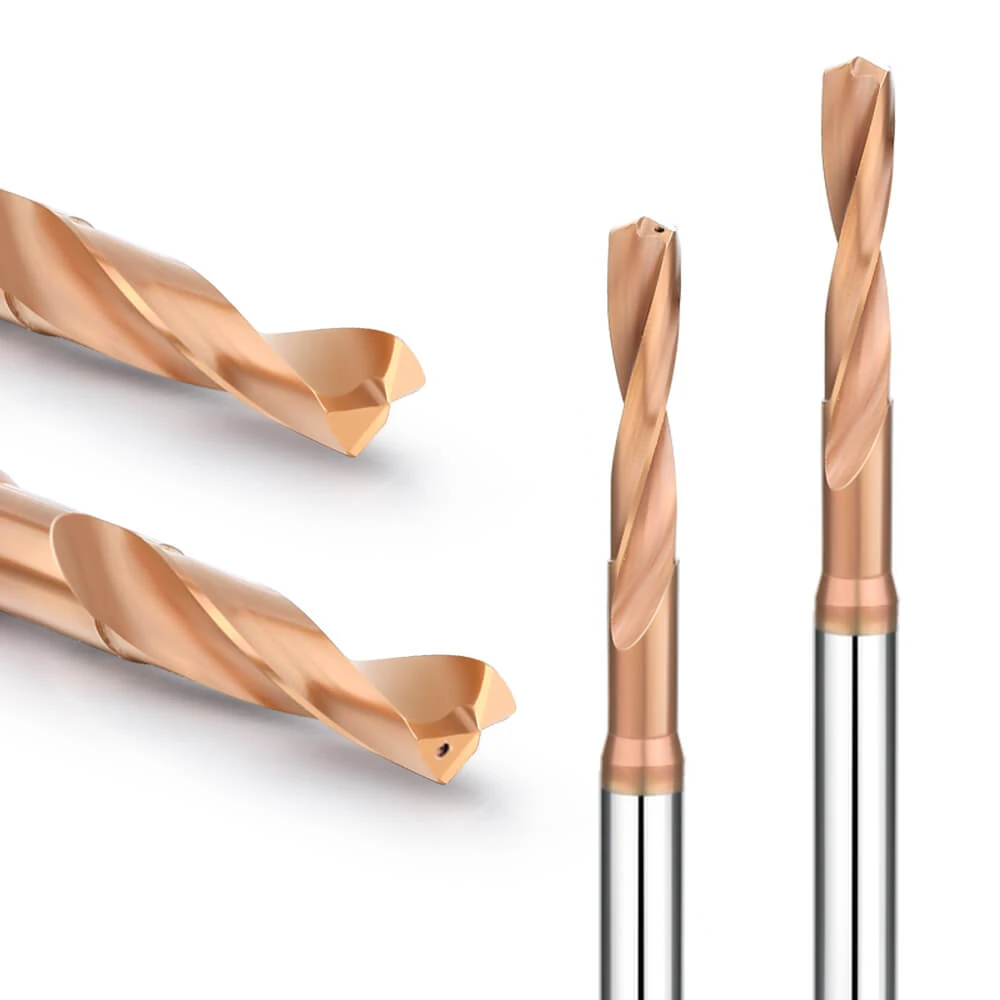
В прошлом месяце к нам в панике обратился давний североамериканский производитель прецизионных пресс-форм. Их программисты ЧПУ столкнулись с трудностями при обработке партии инструментальной стали Cr12MoV, закаленной до HRC62. Из-за чрезвычайной твердости стандартные сверла издавали пронзительный визг и выходили из строя после обработки менее двух отверстий, получив катастрофические сколы кромок по внешним углам. Как инженеры-технологи с более чем 15-летним практическим опытом работы в цехах, мы видели, как бесчисленное количество западных клиентов платили высокую цену за выбор неправильного поставщика и попытки обработки закаленной стали некачественными инструментами.
При обработке материалов с такой экстремальной твердостью традиционные критерии выбора по каталогу всегда оказываются неэффективными. Вам не нужен обычный оптовый поставщик; вам нужен специализированный завод по производству твердосплавных сверл для закаленной стали, который действительно разбирается в материаловедении и геометрии резания. В конце концов, высококачественные твердосплавные сверла для закаленной стали позволяют определить нагрузку на шпиндель и эффективность цикла за считанные секунды, в то время как дешевый инструмент может мгновенно вывести из строя часы дорогостоящей электроэрозионной или фрезерной обработки.
На основе многолетней оптимизации производственных процессов мы вывели фундаментальное правило: для стабильного успеха при сверлении металлов высокой твердости (HRC55–HRC65) даже отклонение в один микрон в основном материале или покрытии будет экспоненциально увеличиваться на вашем вертикально-фрезерном станке. Итак, при оценке истинных технических возможностей производителя, специализирующегося на твердосплавных сверлах из закаленной стали, на какие ключевые показатели следует обращать внимание?
Выбор основного материала: располагает ли производитель высококачественным основным материалом для твердосплавных сверл с твердосплавной головкой HRC65?
В цеху часто говорят, что предельные возможности режущего инструмента определяются свойствами его основного материала. При сверлении закаленной стали с твердостью выше HRC60 любой мельчайший внутренний дефект мгновенно приводит к разрушению конструкции под огромным режущим напряжением. При выборе поставщиков стержней мы смотрим не только на базовые показатели твердости; мы отдаем приоритет сверхчистому порошку карбида вольфрама и равномерной плотности спекания.
В реальных производственных условиях мы отдаем предпочтение основным материалам, характеризующимся низкой магнитной насыщенностью и высокой прочностью на поперечный разрыв (TRS). Это требует абсолютной точности контроля температуры в процессе вакуумного низкотемпературного спекания под избыточным давлением (HIP). Только твердосплавные стержни, изготовленные таким способом, могут сохранять термостойкость и противостоять механической усталости режущей кромки при высоких нагрузках.
Сверхтонкие/нанозернистые стержни против стандартных твердосплавных: результаты наших испытаний на стружкостойкость при сверлении закаленной стали HRC65.
В нашей лаборатории по обработке материалов мы провели испытание на долговечность инструмента из штамповой стали HRC65 SKD11 в жестких условиях сухой резки. Стандартные сверла с микрозернистой структурой получили микроскопические сколы на внешнем углу у второго отверстия, разрушившись под воздействием интенсивных сжимающих сил. В отличие от них, наши специализированные твердосплавные сверла HRC65, изготовленные из наностержней ( размер зерна $0.2\mu\text{m}–0.4\mu\text{m}$ ), сохранили исключительную целостность режущей кромки под микроскопом.
Принцип физики прост: более мелкий размер зерен означает более плотное расположение частиц карбида вольфрама, что обеспечивает превосходный баланс твердости и ударной вязкости. При обработке закаленной стали режущая кромка подвергается интенсивному удару о твердую мартенситную микроструктуру при каждом вращении. Наши данные испытаний показывают, что эта высокоплотная подложка обеспечивает стабильную производительность резания и значительно снижает вероятность внезапного поломки инструмента.
Почему производители качественных твердосплавных сверл для закаленной стали должны строго соблюдать баланс кобальта в пределах 10–12%
Инженеры-технологи во многих западных цехах часто попадают в ловушку, полагая, что для материалов с твердостью выше HRC60 сверло должно быть максимально твердым. Это приводит к тому, что они слепо требуют от своих поставщиков более низкого содержания кобальта. Однако наши исследования показывают, что если содержание кобальта падает ниже 8%, хрупкость инструмента резко возрастает, вызывая катастрофическое хрупкое разрушение внутри отверстия при высокоскоростной подаче.
И наоборот, если содержание кобальта превышает 12%, инструмент приобретает ударную вязкость, но его красностойкость и износостойкость значительно снижаются, что приводит к быстрой пластической деформации при высоких температурах. Следовательно, мы постоянно поддерживаем содержание кобальта в наших твердосплавных сверлах для закаленной стали в строгом диапазоне 10–12%. Это соотношение сохраняет достаточную ударную вязкость, обеспечивая при этом высокую прочность на сжатие в цеху.
Геометрическая конструкция режущей кромки: как ведущий производитель твердосплавных сверл для закаленной стали оптимизирует режущие кромки.
Если материал заготовки определяет износостойкость инструмента, то геометрия его режущей кромки напрямую определяет его режущую способность при контакте. При обработке закаленной стали механические и термические напряжения в несколько раз превышают напряжения при стандартных операциях. Стандартные острые сверла катастрофически выходят из строя при работе со сверхтвердыми заготовками, поскольку слишком тонкая кромка склонна к мгновенной пластической деформации или микросколам.
Для достижения баланса между сопротивлением стружке и плавностью резания мы применяем микронный отрицательный скос (K-образную фаску) или заточку основной режущей кромки. Эти микроскопические корректировки эффективно перенаправляют силы резания от хрупкого кончика к жесткому корпусу инструмента. Для нас оптимизация геометрии осуществляется путем наблюдения за образованием стружки и анализа звуков резания непосредственно в мастерских заказчиков.
Угол заточки 140° и специальная точка разделения: геометрическое решение для центрирования смещения.
В прошлом году немецкий клиент, занимавшийся обработкой закаленных приводных валов, столкнулся с частым смещением центрирования из-за заточки режущей кромки, что приводило к образованию отверстий, выходящих за пределы допустимых параметров. Режущая кромка стандартных сверл практически не обладает режущей способностью; она просто раздавливает материал, что катастрофично при твердости выше HRC60. Мы решили эту проблему, разработав специальную раздвоенную заточку, которая уменьшает длину заточки и имеет положительный передний угол для истинного самоцентрирования.
В то же время мы решительно отказались от традиционного угла заточки в 118° в пользу фиксированного угла в 140°. Большой угол заточки сокращает время перехода при входе режущей кромки в заготовку и концентрирует силы резания в осевом направлении. В сочетании с жесткой крестообразной центрирующей кромкой наши твердосплавные сверла для закаленной стали обеспечивают стабильное центрирование мгновенно, без необходимости использования пилотного центрирующего сверла.
Микронный контроль угла зазора: устранение сильного трения и скрипа при сверлении твердой стали.
Резкий визг внутри отверстия почти всегда вызван сильным трением между закругленной поверхностью и твердой поверхностью заготовки. Разработка инструментов для сверхтвердой стали представляет собой серьезную проблему при выборе угла закругления. Если угол закругления слишком велик, режущая кромка не имеет достаточной задней опоры и скалывается под большими нагрузками; если он слишком мал, закругленная поверхность агрессивно трется о затвердевшие поверхности.
Для решения этой проблемы мы используем конструкцию с основным и дополнительным углами заточки, разработанную с помощью 5-осевых станков с ЧПУ. Основной угол заточки ограничен 6°–8° для жесткой задней опоры, а дополнительный угол заточки увеличен для беспрепятственного отвода стружки. Благодаря такой точности наши твердосплавные сверла из закаленной стали работают плавно, стабильно и со значительно сниженным механическим напряжением.

Технологии и оборудование для нанесения покрытий: оценка основных технических возможностей завода по производству твердосплавных сверл для закаленной стали.
В современных технологиях обработки высокотвердых материалов технология нанесения покрытий берет на себя почти половину нагрузки по предотвращению износа поверхности инструмента. При сверлении закаленных материалов локальные температуры в зоне контакта часто превышают 800°C. Если на заводе по производству твердосплавных сверл для закаленной стали используется исключительно стороннее покрытие или низкокачественное оборудование, оно не может сформировать защитную пленку с высокой адгезией, что приводит к отслаиванию покрытий слоями во время глубокого сверления.
Для обеспечения стабильности мы используем высококачественные печи для PVD-покрытия собственного производства, а не привлекаем сторонних подрядчиков. Оценка производителя требует оценки его способности точно настраивать интерфейс покрытия, контролировать нано-многослойную структуру и минимизировать дефекты поверхности, вызванные частицами. Только путем интеграции подложки с композитным пленочным слоем мы можем создать непроницаемую термостойкую броню, способную выдерживать экстремальный износ при сверлении.
От нанопокрытий TiAlN до нанопокрытий nACo: реальные данные о защите твердосплавных сверл для закаленной стали при высокотемпературной обработке.
Стандартные покрытия из нитрида титана-алюминия (TiAlN) выходят из строя при обработке холоднокатаной штамповой стали с твердостью выше HRC60 на высоких скоростях вращения шпинделя у американских клиентов, поскольку быстро достигают предела краснотвердости. Впоследствии мы интегрировали nACo (нанокомпозитное покрытие) в наши исследования и разработки. Эта сверхтвердая тонкая пленка, состоящая из нанокристаллического TiAlN и аморфного Si3N4, повышает стойкость к окислению до 1,100 °C и достигает нанотвердости 45 ГПа.
В ходе испытаний на сухое сверление стали HRC62 обычные покрытия показали значительное затупление кромки к 15-му отверстию из-за высокотемпературной химической диффузии. В отличие от них, наши твердосплавные сверла для закаленной стали с оптимизированным покрытием nACo оставались целыми после 40 последовательных отверстий, демонстрируя лишь обычные признаки трения. Эти данные, полученные в реальных условиях, подтверждают, что нанокомпозитная пленка предотвращает термическое размягчение при экстремальных температурах.
Подготовка кромки (перед нанесением покрытия): Скрытый процесс, определяющий срок службы твердосплавных сверл HRC65.
Многие руководители цехов сосредотачиваются исключительно на качестве и цвете покрытия, упуская из виду скрытый процесс, который критически влияет на срок службы инструмента: подготовку кромки. Когда сверло выходит из 5-осевого шлифовального станка, его режущая кромка микроскопически испещрена зазубренными краями и микротрещинами. Если наносить покрытие напрямую, эти дефекты инкапсулируются; как только начинается обработка, отслаивающиеся заусенцы отрывают покрытие, что приводит к немедленному сколу кромки.
Поэтому перед нанесением покрытия мы тщательно затачиваем режущую кромку с помощью нейлоновой щетки, шлифовки или абразивной обработки, чтобы создать микроскопический, слегка закругленный профиль. Это устраняет концентрацию напряжений и создает превосходный интерфейс для адгезии покрытия. Эта специальная подготовка — настоящий секрет продления срока службы наших твердосплавных сверл HRC65 и обеспечения стабильной производительности резки.
Контроль качества и инспекция: как завод по производству высококачественных твердосплавных сверл проводит «100% проверку» перед отгрузкой.
В инструментальной промышленности изготовление одного высокоточного образца — это просто; настоящая проблема заключается в обеспечении того, чтобы тысячи инструментов обладали одинаковым сроком службы при массовом производстве. Когда операторы станков с ЧПУ оставляют станки работать без присмотра на ночь, любой инструмент с микроскопическим дефектом становится бомбой замедленного действия. Поэтому на заводе по производству квалифицированных твердосплавных сверл для закаленной стали никогда нельзя полагаться исключительно на случайную выборку для контроля качества.
В нашем отделе контроля качества круглосуточно работают пневматические манометры, лазерные микроскопы и полностью автоматизированные системы визуального измерения. Мы строго проверяем параметры каждого готового инструмента, включая допуски диаметра хвостовика, длину канавок и симметрию режущей кромки. Мы понимаем, что высококлассные клиенты требуют предсказуемости; наши исчерпывающие протоколы 100% контроля призваны исключить любую переменную неопределенности из вашей производственной линии.
Минимальное биение на микронном уровне — главный приоритет для западных клиентов: как мы обеспечиваем его точность ниже 0.002 мм с помощью немецкого контрольно-измерительного оборудования.
Западные инженеры-технологи чрезвычайно чувствительны к одному конкретному показателю: радиальному биению. При сверлении закаленной стали, если биение превышает 0.005 мм, чрезвычайно высокая твердость материала приводит к неравномерному распределению усилий на режущих кромках, что вызывает преждевременное сколы углов. Для строгого ограничения биения режущей кромки до 0.002 мм мы используем немецкие станки для предварительной настройки и измерения инструмента Zoller для 100% контроля качества.
На практике мы устанавливаем заточенные сверла в высокоточные гидравлические патроны для контроля качества, чтобы имитировать реальную работу шпинделя во время бесконтактного лазерного сканирования. Регулируя параметры правки шлифовального круга на микронном уровне, мы обеспечиваем точное совпадение траекторий вращения обеих основных режущих кромок. Эта исключительная силовая симметрия твердосплавных сверл для закаленной стали значительно снижает вибрацию шпинделя станка.
Визуальный осмотр режущей кромки на наличие микроскопических дефектов: предотвращение внезапного выхода инструмента из строя на обрабатывающих центрах.
Когда инструмент внезапно ломается хрупким образом при сверлении закаленной стали, основной скрытой причиной часто являются микротрещины, оставшиеся в процессе заточки. Эти микроскопические дефекты, скрытые под покрытием, невидимы невооруженным глазом и легко пропускаются стандартными лупами с малым увеличением. Для решения этой проблемы мы интегрировали высокоразрешающую промышленную оптическую систему визуализации для изучения микроскопической топографии наших твердосплавных сверл из закаленной стали.
Благодаря анализу изображений сверхвысокого разрешения с увеличением более чем в 100 раз, мы можем четко обнаруживать мельчайшие трещины, вызванные термическим напряжением, или крошечные зазубрины на кромках, образовавшиеся в результате износа шлифовального круга. Любой инструмент, не соответствующий нашим стандартам микроскопического качества кромок, немедленно отбраковывается и не допускается в печь для PVD-покрытия. Этот строгий визуальный контроль успешно минимизирует риск внезапной поломки инструмента, вызванной микроскопическими концентрациями напряжений на ваших многоосевых станках с ЧПУ.
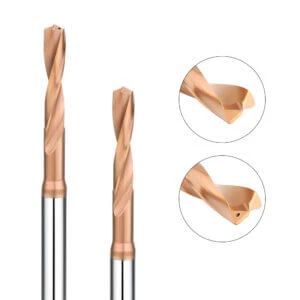
Возможности технической поддержки: Выберите производителя твердосплавных сверл, который сможет вести углубленный диалог с вашими инженерами по ЧПУ.
При выборе долгосрочных твердосплавных сверл для обработки закаленной стали решающим фактором является инженерная поддержка производителя. Поставщик, который просто сопоставляет заказы со стандартным каталогом, не понимая ваших реальных условий резки, не сможет помочь при работе с чрезвычайно твердыми материалами. В цехах слишком много переменных: жесткость станка, усилие зажима держателя инструмента и регулировка траектории инструмента напрямую влияют на производительность.
Если вы часто сталкиваетесь со сколами кромок из-за неравномерной твердости заготовки или испытываете трудности с программированием обработки нового материала, пожалуйста, свяжитесь с нашей командой инженеров-технологов. Квалифицированный производитель должен оказывать поддержку вашим программистам ЧПУ, изучая чертежи и обсуждая детали обработки, используя практический язык цеха. Мы предоставляем всестороннюю техническую поддержку, от оптимизации решений по зажиму до точной настройки путей отвода стружки.
Реальный пример из практики: изготовление нестандартных ступенчатых сверл на заказ для покупателя из США/Европы — предоставление решений для обработки материалов, а не просто инструментов.
В прошлом квартале к нам обратился производитель аэрокосмической техники, поскольку соосность ступенчатого отверстия в закаленной стали постоянно не соответствовала чертежным спецификациям при использовании стандартных инструментов. Это приводило к высокому проценту брака и чрезмерно длительным производственным циклам. После детального анализа их чертежей деталей мы разработали на заказ твердосплавные сверла для обработки закаленной стали, имеющие две ступени и оптимизированную заточку кромки.
Это специально разработанное ступенчатое сверло позволило выполнить сложную обработку отверстий — задачу, которая ранее требовала трех отдельных операций, — за один проход. Оно обеспечило точные допуски на соосность для многоступенчатых отверстий, одновременно сократив время обработки детали почти на 40%. Если вы сталкиваетесь с проблемами обработки, связанными со специальными полостями или нестандартными углами заточки, просто пришлите нам чертежи вашей заготовки и конкретные характеристики отверстий.
Оптимизированные параметры резания (скорость и подача) для закаленной стали HRC55–HRC65: больше никаких проб и ошибок в цеху.
При сверлении сверхтвердых материалов диапазон оптимальной скорости резания ( Vc ) и скорости подачи ( f ) чрезвычайно узок, что заставляет многие мастерские прибегать к методу проб и ошибок. В нашей специализированной лаборатории по обработке материалов мы провели тысячи испытаний на долговечность инструмента на мартенситно-закаленных сталях различной твердости. Мы знаем, что слишком низкая скорость подачи приводит к сильному упрочнению материала, а слишком высокая — к мгновенной механической перегрузке.
Если в настоящее время вы полагаетесь на догадки или замечаете аномально быстрый износ инструмента, пожалуйста, сообщите нам марку вашего материала, предельные значения частоты вращения шпинделя и давление охлаждающей жидкости. Опираясь на нашу базу данных по резанию, созданную за 16 лет, мы предоставим вам точные рекомендуемые скорости и подачи для ваших твердосплавных сверл HRC65. Позвольте нам помочь вам разорвать порочный и дорогостоящий цикл износа инструментов и брака материала методом проб и ошибок.






