


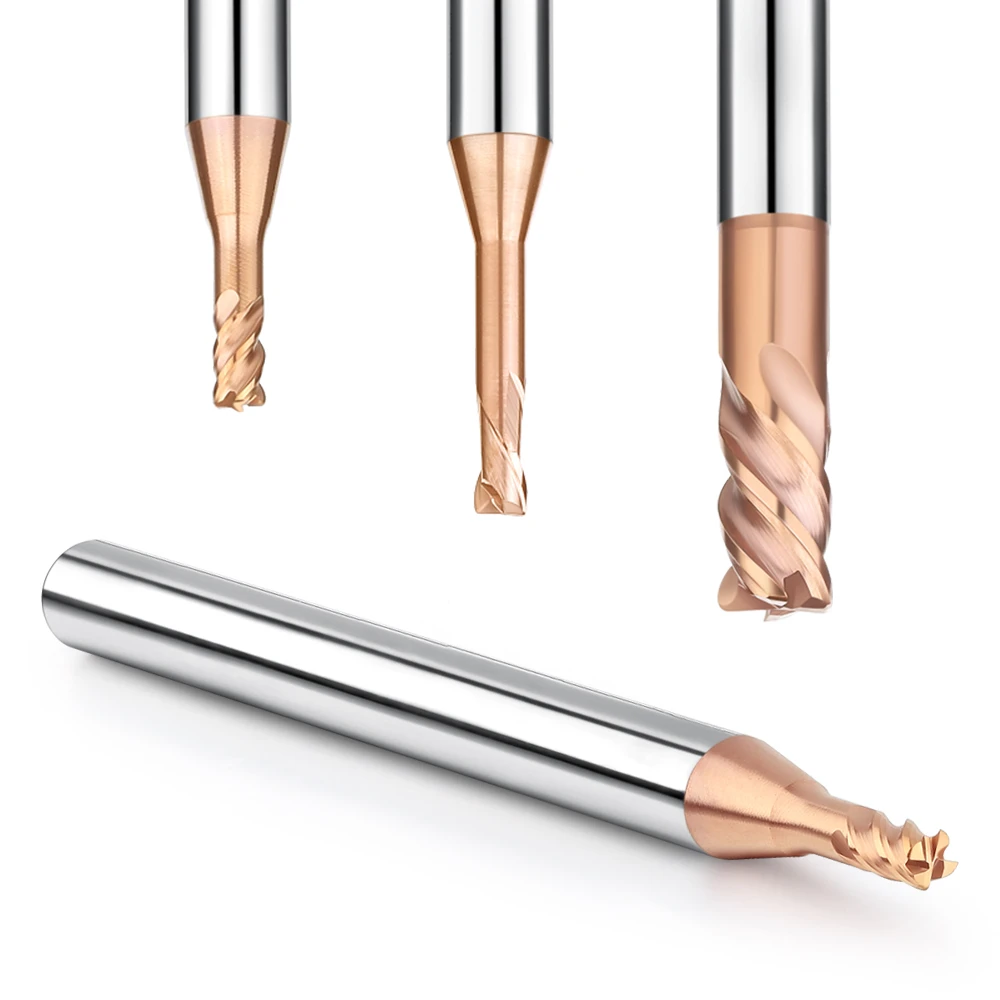
В разговорах со старшими мастерами на ведущих предприятиях по изготовлению пресс-форм в Северной Америке и Европе обычно спрашивают не «Сколько стоят ваши инструменты?», а: «Могут ли ваши инструменты обеспечить мне спокойствие и возможность спокойно спать дома, пока цех работает в воскресенье без света?»
Недавно мы работали с немецким клиентом, специализирующимся на прецизионных автомобильных пресс-формах. У них возникли проблемы с партией литых деталей, закаленных до твердости HRC62. Инструменты их предыдущего поставщика были непредсказуемы. Режущие кромки начинали сколы менее чем через два часа. Для руководителя цеха «непредсказуемость» — это настоящий кошмар. Невозможно установить надежный график смены инструмента. Приходится выбирать между тратой ресурса инструмента и риском потери заготовки стоимостью в десятки тысяч долларов.
Наша оценка на месте показала, что проблема заключалась не в квалификации оператора. Дело в том, что производитель твердосплавных концевых фрез предоставил стандартные параметры, не учитывая тонкие физические аспекты обработки. Они проигнорировали баланс между прочностью подложки и температурой окисления покрытия, необходимый для обработки высокотвердой стали. Многие производители могут изготовить инструмент, который впечатляет на страницах каталога, но они не могут предложить систематических решений для конкретных, ответственных условий.
Профессионализм в производстве концевых фрез выходит за рамки геометрических углов. Независимо от требований к твердости по Роквеллу (HRC50 или HRC65), истинный опыт заключается в тонком понимании жесткости инструмента, теплоотвода и распределения усилий вдоль фактической траектории резания.
За 15 лет работы в этой отрасли мы поняли, что для того, чтобы быть надежным поставщиком концевых фрез для стали, требуется нечто большее, чем просто оборудование. Необходимо освоить невидимые технические параметры, обеспечивающие абсолютную стабильность. Итак, как коллега-профессионал, случалось ли вам когда-нибудь отменять производственный график выходных из-за того, что инструмент «сдался» преждевременно?
Почему производителю высококачественных концевых фрезерных станков необходимо понимать твердость вашего материала (от HRC50 до HRC65)?
В наших повседневных технических дискуссиях мы часто сталкиваемся с распространенным заблуждением: многие нетехнические менеджеры по закупкам считают, что более высокая твердость инструмента всегда лучше. Им нужен самый «экстремальный» резец для каждого стального компонента. Однако с инженерной точки зрения это часто контрпродуктивно. Исключительный производитель помогает клиенту подобрать «идеальный вариант», исходя из состояния термообработки материала и структуры матрицы.
Твердость и прочность — это две крайности шкалы. Слепое стремление к высокой твердости приводит к хрупкому скалыванию при столкновении инструмента с неоднородными материалами. И наоборот, недостаточная твердость вызывает быстрый износ кромки. Мы демонстрируем этот компромисс с помощью сравнительных испытаний. Если производитель продвигает свою самую дорогую модель, не поинтересовавшись вашим процессом термообработки, он не понимает реальной динамики обработки. Мы используем фактические показания шкалы Роквелла С для точной настройки содержания кобальта и размера зерна, подбирая наиболее надежное решение, соответствующее жесткости шпинделя и давлению охлаждающей жидкости вашего конкретного станка.
Оптимизация производительности с помощью специализированных концевых фрез HRC50 для обработки обычной стали.
При обработке распространенных марок стали, таких как 45# или 40Cr, мы находим оптимальный баланс между стоимостью и эффективностью. Многие цеха используют высокотвердые инструментальные стали для изготовления деталей общего назначения, чтобы упростить складские запасы. Как ни парадоксально, но при этом обычно возрастает стоимость одной детали. Фрезы с твердостью HRC50 обладают здесь определенными физическими преимуществами. Их основа обеспечивает превосходную ударную вязкость, что позволяет использовать более высокую скорость подачи на зуб. Они не подвержены образованию трещин, которые возникают при прерывистой резке у более твердых инструментов.
Однажды мы помогли клиенту, занимающемуся сельскохозяйственной техникой, оптимизировать рабочий процесс. Мы заменили их дорогостоящие «полностью закаленные» инструменты на специально разработанные концевые фрезы для стали с твердостью ниже HRC50. Регулируя угол наклона спирали до 35–38 градусов, мы устранили засоры в системе отвода стружки и дали операторам уверенность в увеличении скорости резания на 20%. Речь шла не только об экономии на инструменте; речь шла о том, чтобы сделать процесс контролируемым и исключить незапланированные простои.
Требования к жесткости концевых фрез с твердостью HRC55 при использовании в пресс-формах и штампах.
На этапе черновой обработки при изготовлении пресс-форм — особенно для предварительно закаленных сталей, таких как P20 или 718H (HRC50–55) — основной враг смещается с износа на вибрацию, или «дребезжание». При проектировании концевых фрез для стали HRC55 мы уделяем большое внимание диаметру стержня. Слишком маленький стержень будет изгибаться, как пружина, во время бокового фрезерования, ухудшая перпендикулярность детали и качество поверхности. Если же стержень слишком большой, пространство между канавками будет ограничено, и стружка не сможет выходить.
Для крупного производителя пресс-форм мы решили проблемы резонанса, используя конструкцию с переменным шагом (неравномерным расстоянием между инструментами). При глубоком боковом фрезеровании мы часто советуем клиентам пожертвовать некоторым пространством для стружки ради большей жесткости. Эта практическая регулировка обеспечивает стабильность траектории движения кончика инструмента даже при высокоскоростном фрезеровании. Для инженера эти тонкие нюансы распределения силы гораздо важнее, чем каталожные характеристики.
Точность и термостойкость: освоение концевых фрез твердостью HRC65 для закаленной стали.
Когда твердость превышает HRC60 — например, у закаленной стали SKD11 — все сводится к термодинамике. При таких значениях мгновенный нагрев режущей кромки может размягчить большинство покрытий. Как опытные производители твердосплавных концевых фрез, мы уделяем первостепенное внимание температуре окисления покрытия. Если поставщик говорит только о твердости, но игнорирует адгезию покрытия при 800°C или 1000°C, значит, он не работал с действительно сверхтвердыми материалами.
Мы часто наблюдаем, как «выгорание инструмента» происходит за считанные секунды из-за разрушения покрытия, в результате чего обнажается подложка. При разработке концевых фрез HRC65 мы используем специализированные нанокомпозитные покрытия, такие как nACo или варианты на основе TiAlN, в сочетании со сверхтонким усилением кромки. Мы часто говорим нашим коллегам: при обработке сверхтвердой стали сухая резка с использованием струи холодного воздуха под высоким давлением обычно лучше, чем мокрая резка. Это предотвращает термический удар. Именно освоение этих деталей определяет точность до критически важных микрон.
Технические критерии качества продукции производителей твердосплавных концевых фрез
В мире механической обработки всем известно, что хороший инструмент избавляет от проблем. Однако мало кто действительно разбирается, почему одна марка позволяет спокойно спать в ночное время, а другая заставляет с ужасом ждать сигнала тревоги. Как инженер с более чем десятилетним опытом работы в цеху, я считаю, что ключевая компетенция ведущего производителя твердосплавных концевых фрез заключается не только в дорогостоящих шлифовальных станках. Это их уважение к «пределам допуска».
Мы продаем не просто твердые сплавы; мы продаем гарантию стабильности. Когда диаметр канавки и допуск хвостовика остаются в пределах микронных значений, вы раскрываете весь потенциал вашей 5-осевой обработки.
Когда мы консультируем клиентов из аэрокосмической отрасли в Европе и Северной Америке, наши обсуждения редко касаются каталожных значений. Мы говорим о статической и динамической жесткости. Если производитель измеряет допуски только в лаборатории с контролируемым климатом, но не понимает процесса снятия напряжений под вращательными нагрузками, его инструменты выйдут из строя в реальных условиях. Мы уделяем особое внимание геометрической симметрии. Это гарантирует равномерное распределение нагрузки в момент соприкосновения режущей кромки с заготовкой. От этой детали зависит, завершите ли вы партию из 5,000 деталей или остановитесь на полпути для устранения отклонения точности.
Использование высококачественного материала: основа надежности твердосплавных концевых фрез.
Если вы думаете, что весь карбид вольфрама одинаков, вы не видели, какой вред может нанести некачественный материал. Наш секрет кроется в размере зерна, видимом только под микроскопом. Клиенты часто спрашивают, почему два инструмента с одинаковым соотношением вольфрама (WC) и кобальта (Co) так сильно различаются по цене. В прецизионной обработке разница в размере зерна в 0.2 микрона может резко изменить сопротивление разрушению.
Мы видели бесчисленное количество случаев, когда нестабильные подложки приводили к катастрофическим разрушениям титана или нержавеющей стали. Инструмент может выглядеть исправным снаружи, но внутренние микроскопические трещины приводят к внезапному разрушению кромки без предупреждения. Мы настаиваем на использовании субмикронных или нанозернистых подложек. Более мелкие зерна обеспечивают большую площадь поверхности для кобальтового связующего, повышая ударопрочность. При изготовлении твердосплавных концевых фрез на заказ для работ с высокой стабильностью мы минимизируем пористость. Это делается не ради внешнего вида; это гарантирует, что кромка останется острой после многочасовой работы, а не будет скалываться из-за внутренних дефектов.
Стабильность результатов в разных партиях: как мы минимизируем корректировки смещения инструмента.
Мало что так раздражает оператора станка с ЧПУ, как «сменить инструмент, измерить смещение, повторить». Если для каждой замены партии из 1,000 инструментов требуется повторная калибровка, это приводит к огромным потерям эффективности и риску для стабильности процесса. Наша миссия — устранить эту неопределенность.
Мы предъявляем бескомпромиссные требования к биению (радиальному эксцентриситету). На наших линиях каждый инструмент контролируется с точностью до 3 микрон. Если биение превышает 5 микрон, срок службы инструмента резко сокращается, а диаметры отверстий или ширина пазов выходят из-под контроля. Во время шлифовки мы используем замкнутую систему обратной связи в реальном времени, чтобы обеспечить идеальное выравнивание геометрической осевой линии со шпинделем станка. Такая стабильность позволяет нашим клиентам по всему миру использовать действительно автоматизированные линии без участия персонала. Когда ваши инженеры перестают заниматься тонкой настройкой из-за отклонений в 10 микрон, ваша производительность естественным образом возрастает.
Помимо каталога: выбор подходящих концевых фрез для сложных геометрических форм.
Худшее, что может сделать производитель, — это вслепую предложить решение из стандартного каталога для сложной тонкостенной детали. Стандартные инструменты часто не справляются с законами физики в глубоких, узких полостях. Использование готовых инструментов с удлиненной ручкой обычно приводит к двум последствиям: деталь выходит за пределы допуска или шпиндель начинает визжать под нагрузкой.
Настоящая техническая поддержка анализирует фактическую траекторию резания — в частности, как радиальное зацепление изменяется на поворотах. Работая с европейским поставщиком аэрокосмической отрасли, мы решили проблему, связанную с резонансами, которые стандартные инструменты не могли устранить. Как специализированный производитель концевых фрез, мы находим баланс между длиной вылета и антивибрационной производительностью. Иногда достаточно небольшой корректировки угла заточки, чтобы превратить «трудную заточку» в «бесперебойный поток».
Когда следует заменять стандартные инструменты на высокопроизводительные концевые фрезы?
Я помню случай с большой литейной формой. Заказчик использовал стандартные четырехзубчатые концевые фрезы, но как только они достигали глубокой полости, по цеху разносился пронзительный свист, за которым следовали некрасивые следы вибрации. Снижение скорости подачи лишь отнимало время.
Мы настоятельно рекомендовали перейти на инструменты с изменяемой спиралью и переменным шагом. Такая геометрия нарушает периодическую частоту резания и компенсирует резонансную энергию. Клиент устранил вибрацию и увеличил скорость вращения шпинделя на 30%. Не стоит откладывать инвестиции туда, где это действительно важно. «Выгодный» инструмент, требующий ручной обработки поверхности или приводящий к высокому проценту брака, — это настоящая ловушка для экономии. При обработке глубоких полостей стабильность высокопроизводительных конструкций значительно перевешивает разницу в цене.
Подбор геометрии канавки: почему универсальный производитель предлагает больше, чем просто «стандартные» варианты.
Логика проектирования системы удаления стружки при обработке алюминия прямо противоположна логике закаленной стали. Мы часто видим, как в мастерских пытаются резать алюминий инструментами из стали (с мелкими канавками). В результате происходит «скопление стружки» и поломка инструмента в течение нескольких минут.
Как универсальный производитель твердосплавных концевых фрез, мы подбираем геометрию канавок в соответствии с вашими конкретными условиями глубины и охлаждения. Для вязких материалов мы полируем канавки до зеркального блеска, чтобы снизить коэффициент трения. Для высокоскоростных концевых фрез для стали мы сужаем канавки, чтобы увеличить прочность сердечника и предотвратить деформацию под большими нагрузками. Универсальных канавок не существует. Мы оцениваем входное давление, используя кривую крутящего момента вашего станка. Если поставщик просто предоставляет вам спецификацию, не спрашивая о застревании стружки, вы не получаете истинной оптимизации затрат. Наша цель — обеспечить максимальный срок службы каждого инструмента при конкретной нагрузке вашего станка.
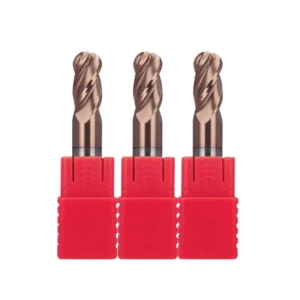
Инженерные решения: идеальные концевые фрезы для обработки стали.
В секторе B2B обработка стали составляет более 70% ежедневных производственных операций. Как ветеран в этой области, я знаю, что эта фундаментальная задача является настоящим испытанием для любого производителя концевых фрез. При обработке десятков тысяч деталей крошечный конструктивный недостаток многократно увеличивается. Настоящие инженерные решения выходят за рамки изменения геометрии инструмента; они происходят в тех критически важных микронах, где кромка соприкасается с материалом. Для нас безупречный инструмент означает баланс между остротой кромки и структурной прочностью.
На Западе часто можно увидеть, как в цехах используют «универсальные» инструменты для упрощения учета. Однако наша логика в полевых условиях отличается: работа с высокопрочной низкоуглеродистой сталью — это не то же самое, что контроль прочности на растяжение легированной стали. При разработке концевых фрез для стали мы уделяем особое внимание сопротивлению циклическим нагрузкам. Наш процесс включает в себя несколько этапов прецизионной шлифовки для устранения точек напряжения на поверхности. Такая одержимость деталями обеспечивает стабильную точность во время длительных смен с высокой нагрузкой, предотвращая внезапные поломки, вызванные термической усталостью.
Решение проблем, связанных со стружкой при фрезеровании нержавеющей и легированной стали.
Когда речь заходит о нержавеющей стали марок 304 или 316, большинство токарей думают о «прилипании» и «сколевании». Во многих проектах мы видим, как клиенты выбирают инструменты с острым лезвием с нулевым радиусом для получения более чистого среза. К сожалению, эти хрупкие кромки мгновенно разрушаются при ударе о закаленный слой стали. Наше секретное оружие — хонингование (упрочнение кромки). Используя контролируемую шлифовку или пескоструйную обработку, мы создаем микроскопический радиус на кромке. Это значительно повышает прочность, предотвращая сколы, возникающие при ударе в момент соприкосновения инструмента с заготовкой.
Для вязких материалов мы также используем специальные методы обработки поверхности для снижения коэффициента трения. Однажды мы помогли производителю медицинских изделий решить проблему постоянного скола на основаниях из нержавеющей стали, объединив пассивацию кромок с высокоэффективным покрытием. Мой совет вам: иногда «слегка затупив» инструмент с помощью хонингования, вы получаете именно то, что позволяет ему резать дольше. Этот компромисс — практическая истина, которую мы усвоили на тысячах бракованных заготовок — это гораздо важнее, чем показатели твердости в технической документации.
Поддержка в оптимизации подачи и скорости от вашего производителя концевых фрез.
Ответственный поставщик не просто отгружает инструменты и уходит. В нашей культуре инструмент — это лишь половина решения; другая половина — это стратегия резки. Многие операторы используют универсальный набор параметров. Но в действительности изменение угла атаки (Ap) или угла аэродинамического сопротивления (Ae) принципиально меняет усилие, действующее на инструмент. Мы предлагаем комплексную стратегию, основанную на данных реальных испытаний, показывающую, как регулировать скорость резки для рассеивания тепла при изменении радиального зацепления.
Мы помогли немецкому производителю оптимизировать процесс черновой обработки, внедрив компенсацию утонения стружки. Используя меньшую глубину резания (Ae) и значительно увеличив скорость подачи, мы снизили усилие в единицу времени и — неожиданно — продлили срок службы инструмента. Вместо того чтобы слепо увеличивать скорость вращения шпинделя, сосредоточьтесь на оптимизации траектории движения инструмента для отвода тепла. Каждый рекомендуемый нами параметр подкреплен данными кривых износа, полученными в результате тысяч экспериментов. Это гарантирует максимальную стабильность работы ваших станков, что и является истинной ценностью партнерства с производителем концевых фрез.
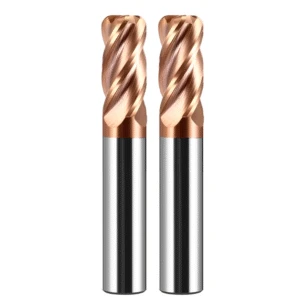
Почему наши инженеры технической поддержки — это настоящая ценность для производителя концевых фрез
После многих лет работы на рынках Северной Америки и Европы мы обнаружили, что лучшие партнерства в сфере B2B строятся не на цене за единицу продукции. Они строятся на том, кто отвечает на звонки, когда выходит из строя оборудование. В этой отрасли простой оборудования — это прямые финансовые потери. Наш главный актив — это не наши запасы, а наши инженеры, которые могут обсудить технические вопросы со специалистами по вашим процессам. Будь то обсуждение концевых фрез HRC65 или устранение неполадок с рабочей поверхностью, такое общение «инженер-инженер» позволяет избежать маркетингового жаргона и решить технические проблемы.
Наша поддержка выходит за рамки простого консультирования. Мы справлялись с чрезвычайными ситуациями — от загадочных вибраций на аэрокосмических компонентах до нестабильной работы инструмента — выезжая на место или используя удаленную видеодиагностику. Мы анализируем все, от биения шпинделя до жесткости оснастки. Эта возможность выезда на место является «страховкой» для вашего производственного графика. Мы верим, что, решая ваши самые сложные задачи по обработке стали, мы превращаемся из поставщика в незаменимого партнера.
Сравнительный анализ с реальностью: оптимизация вашей стратегии обработки материалов.
Успешное внедрение технологий зависит от контекста. Я призываю вас провести анализ причин сбоя в работе вашей текущей мастерской:
-
Если вы обрабатываете большие партии среднеуглеродистой стали, но ваши затраты на одну деталь слишком высоки, пересмотрите выбор концевых фрез для обработки стали. Возможно, вы используете слишком хрупкий инструмент. Найдите оптимальный баланс между прочностью и скоростью обработки.
-
Если вы сталкиваетесь со следами вибрации в глубоких литниках, обратите внимание на инструменты с изменяемой спиральной конструкцией. Нарушение этих колебаний может раскрыть скрытый потенциал скорости подачи вашей машины.
-
Если вы наблюдаете отслоение покрытия на материалах с твердостью HRC 60 или выше, проверьте температуру окисления вашего покрытия. Ваша стратегия охлаждения может фактически вызывать термический шок.
Ни одно руководство не охватывает все возможные ситуации. Если вы испытываете трудности со сложным чертежом или материалом, обратитесь за помощью. Будь то оценка компромиссов в геометрии флейты или индивидуальная разработка конструкции, свежий инженерный взгляд может избавить вас от бессонных ночей, проведенных за работой.






